
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-10-19 Паходжанне: Сайт


Чаму цвёрдыя прамысловыя матэрыялы часта выклікаюць збоі пры драбненні? Аб'ёмныя пластмасы, металалом і гума патрабуюць магутных рашэнняў для рэзкі. Здрабняльнік з падвойным валам выкарыстоўвае высокі крутоўны момант і ляза, якія круцяцца ў процілеглым кірунку, каб разбіваць устойлівыя адходы. Даведайцеся, як гэтая тэхналогія паляпшае прадукцыйнасць драбнення і эфектыўнасць перапрацоўкі.
Здрабняльнік з падвойным валам спалучае ў сабе механічны захоп, высокі крутоўны момант і кантраляваную рэзку. Гэтыя функцыі дазваляюць апрацоўваць матэрыялы, якія цяжка здрабніць непасрэдна.
Два паралельных вала круцяцца ў процілеглых кірунках ўнутры рэжучай камеры. Іх злучаныя разцы захопліваюць матэрыялы і цягнуць іх да зоны рэзкі.
Такое захоплівае дзеянне асабліва карысна для нерэгулярных прамысловых адходаў. Вялікія пластыкавыя бочкі і грувасткія кантэйнеры часта супраціўляюцца звычайным сістэмам кармлення.
Супрацьлеглыя валы падтрымліваюць кантакт, калі матэрыялы трапляюць у камеру. Яны дапамагаюць прадухіліць прадметы ад простага падскоку над зонай рэзкі.
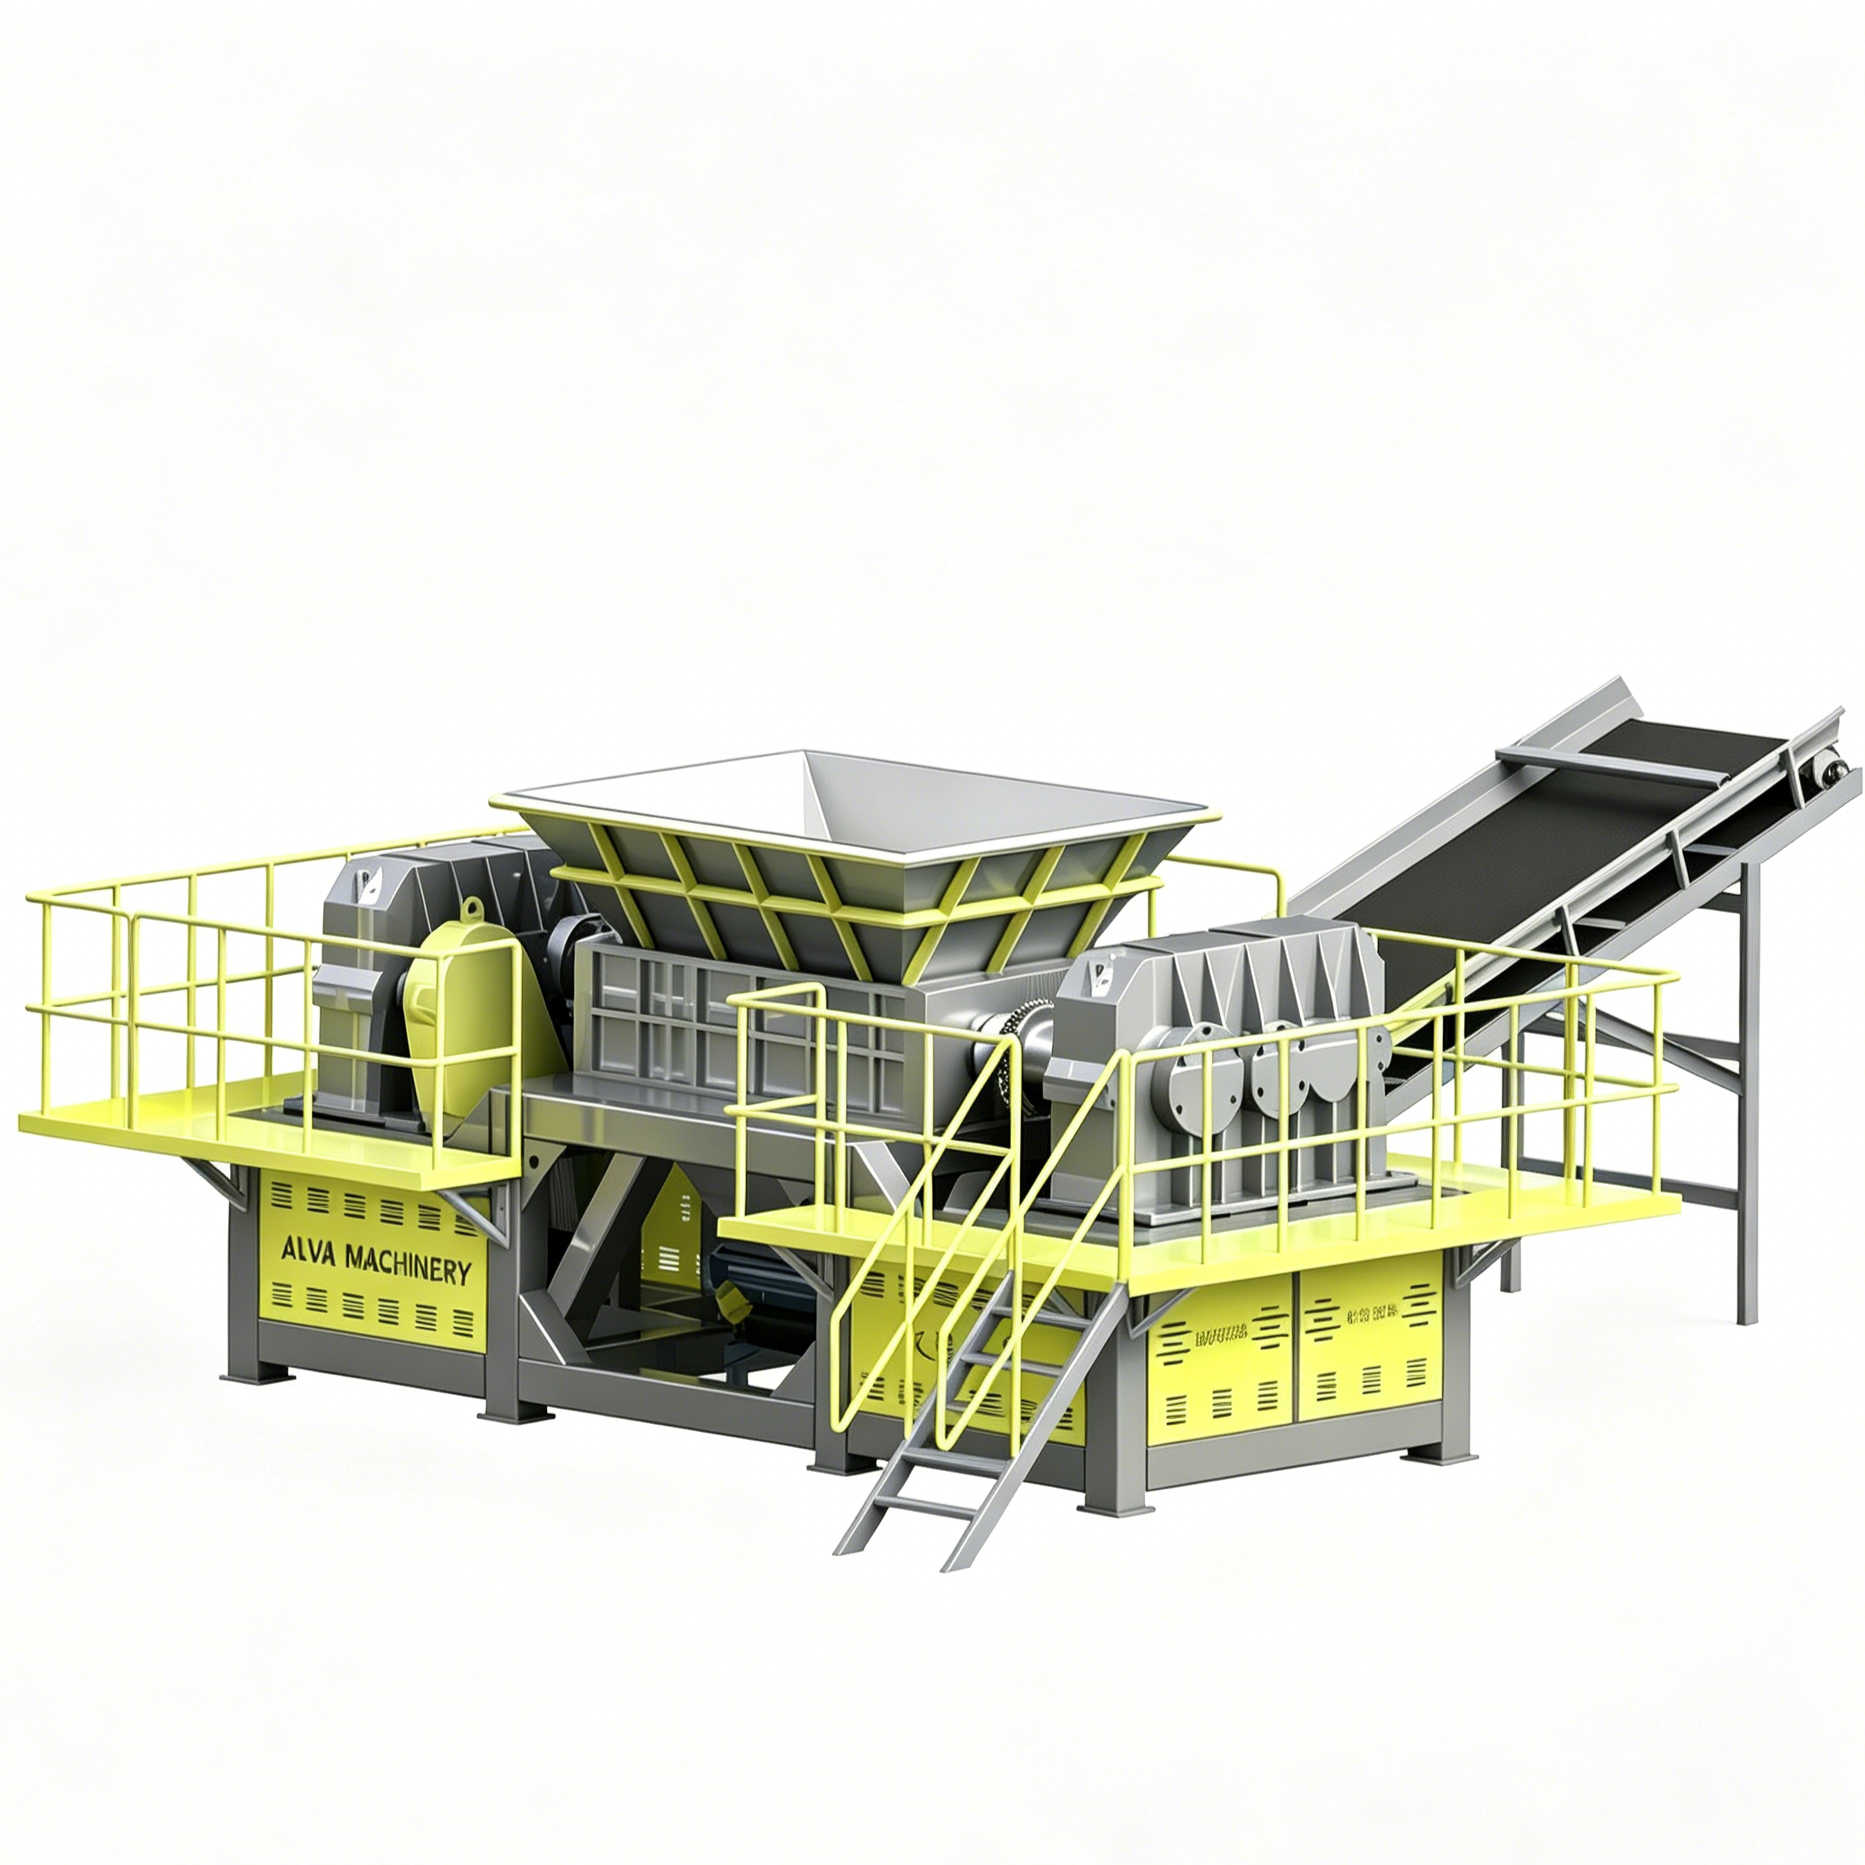
Высокі крутоўны момант забяспечвае сілу кручэння, неабходную для разбурэння ўстойлівых матэрыялаў. Гэта дапамагае фрэзам пранікаць праз тоўсты пластык, гуму і адпаведны металалом.
У адрозненне ад высакахуткаснага драбнільнага абсталявання, звышмоцны здрабняльнік з падвойным валам падкрэслівае сілу рэзкі. Яго сістэма прывада забяспечвае кантраляваную магутнасць пры зменлівых нагрузках.
Для патрабавальных прыкладанняў, Двухвалковы здрабняльнік з планетарным рэдуктарам прапануе спецыялізаваную канфігурацыю прывада. Яго планетарная трансмісія размяркоўвае механічныя нагрузкі на некалькі перадач.
Гэтая канфігурацыя падтрымлівае патрабавальныя аперацыі драбнення, дзе раптоўныя змены супраціву з'яўляюцца звычайнай з'явай.
Нізкая хуткасць рэзкі дазваляе лязам паступова зачапляць матэрыялы. Гэта зніжае залежнасць ад высакахуткасных ударных сіл.
Такі падыход можа абмежаваць празмернае цяпло і непатрэбнае перамяшчэнне матэрыялу. Ён таксама падтрымлівае больш кантраляваную перапрацоўку буйнагабарытных прамысловых адходаў.
Аднак фактычная тэмпература і ўзровень пылу залежаць ад складу матэрыялу і ўмоў эксплуатацыі.
Злучаныя ляза ствараюць канцэнтраваныя сілы паміж іх рэжучымі кантамі. Гэтыя сілы зрухаюць, разрываюць і сціскаюць матэрыялы падчас кручэння.
Цвёрдыя пластмасы звычайна ламаюцца праз канцэнтраваныя разрэзы і разломы. Гнуткая гума патрабуе эфектыўнага захопу, перш чым можа адбыцца разрыў.
Таўшчыня ляза, геаметрыя зубоў і рэжучыя зазоры ўплываюць на гэтыя дзеянні. Таму розныя матэрыялы патрабуюць рознага размяшчэння фрэз.
Вялікія аб'екты рэдка дасягаюць сваіх канчатковых памераў адразу. Ляза могуць зачапіцца з астатнімі часткамі пры шматразовым рэзанні.
Атрыманы матэрыял звычайна складаецца з грубых няправільных кавалкаў. Гэтыя часткі могуць паступаць у драбнілку, гранулятар або на дадатковыя этапы перапрацоўкі.
Першаснае драбненне не дае аўтаматычна аднастайных гатовых часціц.
Цвёрдыя прадметы час ад часу ствараюць супраціўленне, якое перавышае працоўныя межы машыны. Абсталяваныя здрабняльнікі выяўляюць празмерныя нагрузкі праз свае сістэмы кіравання.
Аўтаматычны разварот ненадоўга змяняе кірунак вала, каб вызваліць захопленыя матэрыялы. Нармальная праца можа аднавіцца пасля ліквідацыі перашкоды.
Устойлівыя засоры па-ранейшаму патрабуюць агляду і бяспечнага ўмяшання аператара.
Савет: праверце рэпрэзентатыўныя ўзоры адходаў, перш чым выбраць здрабняльнік. Уключыце самыя цвёрдыя, тоўстыя і нераўнамерныя матэрыялы, чаканыя падчас вытворчасці.
Правільна сканфігураваны прамысловы здрабняльнік апрацоўвае шмат складаных патокаў адходаў. Аднак прыдатнасць матэрыялу залежыць ад канструкцыі фрэзы, даступнага крутоўнага моманту і канструкцыі машыны.
Прамысловыя пластыкавыя адходы ўключаюць трубы з ПНД, ПП-кантэйнеры, цвёрдыя бочкі і адходы ад вытворчасці.
Тоўстыя сценкі супрацьстаяць дэфармацыі, у той час як полыя кантэйнеры могуць непрадказальна рухацца падчас кармлення. Фрэзы, якія верцяцца супраць, дапамагаюць захапіць гэтыя аб'екты і пачаць кантраляванае памяншэнне памеру.
Напрыклад, вялікія пластыкавыя бочкі можна здрабніць перад мыццём і грануляваннем. Часткі становіцца лягчэй транспартаваць з дапамогай наступнага абсталявання.
Прыдатныя металічныя адходы ўключаюць алюмініевыя профілі, адборныя сталёвыя лісты і пустыя металічныя кантэйнеры.
Драбненне металу патрабуе дбайнай ацэнкі цвёрдасці, таўшчыні і ўстойлівасці да рэзання. Некаторыя загартаваныя або буйнагабарытныя металічныя прадметы могуць перавышаць магчымасці машыны.
Моцныя фрэзы павінны супрацьстаяць ударам і кантакту з абразівам. Ёмістасць прывада таксама становіцца важнай пры апрацоўцы шчыльных металічных профіляў.
Гума стварае розныя праблемы, таму што яна расцягваецца пад ціскам рэзкі. Шыны таксама ўтрымліваюць арматурную сталь, якая павялічвае ўстойлівасць да разрэзу.
Здрабняльнік з падвойным валам выкарыстоўвае супрацьлеглыя разцы для захопу гумы. Рэжучыя беражкі паступова разрываюць матэрыял на больш дробныя часткі.
Для перапрацоўкі шын можа спатрэбіцца другаснае драбненне і аддзяленне сталі. Адна машына рэдка выконвае кожны этап апрацоўкі.
Драўляныя паддоны, асобныя электронныя кампаненты і буйнагабарытныя прамысловыя матэрыялы таксама патрабуюць першаснага памяншэння памераў.
Дрэва можа ўтрымліваць цвікі або іншы ўбудаваны метал. Электронныя адходы могуць утрымліваць батарэі і небяспечныя кампаненты.
Гэтыя матэрыялы патрабуюць адпаведнай папярэдняй апрацоўкі і кантролю бяспекі ў залежнасці ад прымянення.
Заўвага: адходы, якія змяшчаюць батарэі, кантэйнеры пад ціскам або небяспечныя рэчывы, патрабуюць спецыяльных працэдур апрацоўкі перад драбненнем.
Надзейнае здрабненне залежыць не толькі ад магутнасці рухавіка. Некалькі механічных кампанентаў павінны працаваць разам пры перыядычных рэжучых нагрузках.
Рэжучыя ляза атрымліваюць непасрэдны кантакт з цвёрдымі і абразіўнымі матэрыяламі. Адпаведныя легаваныя сталі забяспечваюць цвёрдасць, неабходную для патрабавальных прымянення.
Геаметрыя ляза вызначае, наколькі эфектыўна фрэзы захопліваюць і разбіваюць адходы. Моцныя апорныя валы перадаюць крутоўны момант па ўсім рэжучаму вузлу.
Зношаныя ляза павялічваюць супраціў і зніжаюць эфектыўнасць рэзання. Зменныя або паўторна завострывальныя фрэзы могуць спрасціць доўгатэрміновае абслугоўванне.
Сістэмы прывада перадаюць магутнасць ад рухавікоў да рэжучых валаў.
Планетарныя рэдуктары забяспечваюць кампактную перадачу крутоўнага моманту для патрабавальных механічных нагрузак. Гідраўлічныя сістэмы забяспечваюць альтэрнатыву для прыкладанняў, якія патрабуюць рэгуляванай хуткасці і кантраляванай падачы.
Адпаведны прывад павінен спраўляцца са зменлівым супраціўленнем без частых перапынкаў пры перагрузцы.
Адна магутнасць рухавіка не можа вызначыць здольнасць драбнення. Аператары павінны таксама ацаніць прыдатны крутоўны момант і канфігурацыю рэзкі.
Рэжучыя камеры адчуваюць бесперапынны ціск і шматразовыя ўдарныя нагрузкі. Узмоцненыя рамы дапамагаюць падтрымліваць выраўноўванне вала падчас складаных аперацый.
Стабільная канструкцыя падтрымлівае стабільныя зазоры ад рэзкі і абараняе механічныя кампаненты.
Даступныя канструкцыі камеры таксама спрашчаюць праверку і замену фрэзы.
Гэтыя асаблівасці становяцца асабліва каштоўнымі на прадпрыемствах па перапрацоўцы абразіўных або змешаных прамысловых адходаў.
Прадукцыйнасць драбнення змяняецца ў залежнасці ад фізічных характарыстык ўваходных адходаў.
Для двух матэрыялаў аднолькавага памеру могуць спатрэбіцца вельмі розныя сілы рэзання.
Цвёрдыя металы супрацьстаяць пранікненню ляза і павялічваюць механічную нагрузку. Кампаненты з тоўстага пластыка патрабуюць пастаяннай сілы рэзання.
Эластычная гума можа расцягвацца, а не адразу ламацца.
Гэтыя адрозненні ўплываюць на хуткасць апрацоўкі, знос фрэзы і дасягальную прапускную здольнасць.
Па гэтай прычыне аднолькавыя налады машыны рэдка забяспечваюць аднолькавую прадукцыйнасць для ўсіх патокаў адходаў.
Вялікія полыя кантэйнеры могуць перамыкацца праз адтуліну. Няправільныя прадметы таксама могуць ссоўвацца падчас кармлення.
Сталыя памеры падачы звычайна спрыяюць больш гладкаму зачапленню матэрыялу.
Некаторыя прыкладанні атрымліваюць карысць ад абсталявання для прымусовага кармлення.
Для грувасткіх або складаных матэрыялаў Здрабняльнік з падвойным валам з гідраўлічным прывадам і гідраўлічным штурхачом забяспечвае кіраваную гідраўлічную падачу. Яго штурхач перамяшчае прыдатныя матэрыялы да рэжучых валаў.
Гэтая канструкцыя дапамагае ліквідаваць перабоі і перапынкі ў харчаванні.
Таўшчыня ляза, геаметрыя кручка і адлегласць паміж фрэзамі ўплываюць на скарачэнне матэрыялу.
Больш тоўстыя фрэзы могуць забяспечыць большую механічную трываласць для патрабавальных матэрыялаў. Рознае размяшчэнне ляза можа змяняць паводзіны захопу і выходныя памеры.
Грубае драбненне звычайна спрыяе больш хуткай першаснай падрыхтоўцы адходаў. Меншыя патрабаванні да часціц могуць запатрабаваць дадатковай апрацоўкі.
Матэрыял |
Асноўны выклік апрацоўкі |
Важная інфармацыя аб абсталяванні |
|---|---|---|
Тоўстыя пластыкавыя трубы |
Вялікая таўшчыня сценак і няправільныя формы |
Крутоўны момант і эфектыўны захоп |
Металалом |
Цвёрдасць і ўдаратрываласць |
Зносаўстойлівыя фрэзы і моцны прывад |
Гумовыя шыны |
Эластычнасць і сталёвая арматура |
Геаметрыя фрэзы і крутоўны момант |
Пластмасавыя барабаны |
Полая структура і няўстойлівае харчаванне |
Рэжучая камера і сістэма падачы |
Змешаныя прамысловыя адходы |
Пераменны склад і забруджанасць |
Абарона ад перагрузкі і папярэдняя апрацоўка |
Савет: вызначце неабходны памер разраду перад выбарам таўшчыні фрэзы або канфігурацыі вала.
Асноўная перавага першаснага драбнення - лепшая падрыхтоўка матэрыялу. Больш дробныя кавалкі адходаў лягчэй апрацоўваць на наступных этапах перапрацоўкі.
Буйныя адходы займаюць значную плошчу пры захоўванні і транспарціроўцы.
Здрабняльнік з падвойным валам разразае гэтыя аб'екты на зручныя секцыі. Іх паменшаныя памеры могуць палепшыць загрузку кантэйнераў і апрацоўку матэрыялаў.
Фактычнае памяншэнне аб'ёму залежыць ад зыходных формаў і характарыстык матэрыялу.
Гэта перавага асабліва актуальна для пластыкавых бочак, паддонаў і буйнагабарытнага прамысловага лому.
Негабарытныя матэрыялы могуць парушыць працу наступных драбнілак і сістэм падзелу.
Першаснае здрабненне памяншае памеры ўваходнага матэрыялу перад далейшай апрацоўкай.
Заводы па перапрацоўцы пластыка могуць пасля драбнення з прамываннем і грануляваннем. Аб'екты па перапрацоўцы металу могуць выкарыстоўваць абсталяванне для наступнага падзелу і аднаўлення.
Такі паэтапны падыход можа падтрымліваць больш прадказальны матэрыяльны паток.
Больш дробныя кавалкі могуць лягчэй перамяшчацца праз адпаведна спраектаваныя канвееры і сістэмы апрацоўкі.
Яны таксама могуць спрасціць сартаванне і кантраляваную перадачу матэрыялу.
Аднак драбненне само па сабе не ліквідуе забруджвання і не аддзяляе змешаныя матэрыялы. Для поўнай перапрацоўкі застаецца неабходнае дадатковае абсталяванне.
Перапрацоўчыя заводы павінны ацэньваць усю тэхналагічную лінію, а не асобныя машыны.
Нават цяжкія машыны сутыкаюцца з абмежаваннямі ў эксплуатацыі. Разуменне агульных праблем дапамагае раслінам падтрымліваць больш надзейную вытворчасць.
Гнуткія плёнкі, вяроўкі і іншыя доўгія матэрыялы могуць абгортвацца вакол валаў, якія верцяцца.
Вялікія прадметы няправільнай формы могуць затрымацца над разцамі. Шчыльныя матэрыялы таксама могуць выклікаць раптоўнае павелічэнне крутоўнага моманту.
Аўтаматычны разварот можа ліквідаваць некаторыя часовыя блакіроўкі.
Пастаянныя праблемы могуць запатрабаваць карэкціроўкі падачы або іншай канструкцыі разцоў.
Абразіўныя забруджвання паступова пашкоджваюць рэжучыя паверхні.
Пясок, убудаваны метал і цвёрдыя ўключэнні могуць паскорыць знос ляза. Для апрацоўкі аднолькавых матэрыялаў пашкоджаным фрэзам можа спатрэбіцца большая сіла.
Звычайны агляд дапамагае вызначыць пагаршэнне да таго, як наступяць сур'ёзныя страты прадукцыйнасці.
Тэхнічнае абслугоўванне павінна адпавядаць працэдурам вытворцы і патрабаванням бяспечнай ізаляцыі.
Змена складу матэрыялу можа прывесці да неадпаведных здробненых кавалкаў.
Зношаныя фрэзы і непрыдатная хуткасць падачы могуць яшчэ больш знізіць магутнасць апрацоўкі.
Аператары павінны праглядзець патрабаванні да стану ляза, адходаў, якія паступаюць, і наступных патрабаванняў.
Часам другаснае драбненне дае лепшыя вынікі, чым спроба празмернага драбнення падчас першаснага драбнення.
Заўвага: аўтаматычны рэверс абараняе абсталяванне ў пэўных умовах перагрузкі. Гэта не замяняе праверку матэрыялу або прафілактычнае абслугоўванне.

Эфектыўная праца пачынаецца з супастаўлення магчымасцей абсталявання з рэальнымі патрабаваннямі да перапрацоўкі.
Пачніце з вызначэння цвёрдасці матэрыялу, таўшчыні, шчыльнасці і максімальных памераў.
Вызначце, ці ўтрымліваюць адходы армавальны метал або абразіўныя забруджвання.
Затым ацаніце геаметрыю фрэзы, магутнасць прывада і памеры камеры.
Агляд розны варыянты прамысловага абсталявання для перапрацоўкі ў адпаведнасці з поўным працоўным працэсам апрацоўкі.
Рэпрэзентатыўныя матэрыяльныя выпрабаванні даюць лепшыя доказы выбару, чым адны ацэнкі рухавіка.
Нераўнамернае кармленне стварае рэзкія змены нагрузкі і непатрэбныя перапынкі.
Канвееры могуць дапамагчы дастаўляць матэрыялы з кантраляванымі хуткасцямі. Маніторынг нагрузкі дазваляе аператарам вызначаць празмернае супраціўленне.
Гідраўлічная падача можа падтрымліваць цяжкія прымянення, звязаныя з полымі або буйнагабарытнымі адходамі.
Аднак празмерны ціск падачы можа павялічыць нагрузку на фрэзу. Налады павінны адпавядаць магчымасцям машыны і характарыстыках матэрыялу.
Рэгламентнае тэхнічнае абслугоўванне падтрымлівае стабільную прадукцыйнасць драбнення.
Праверце рэжучыя канты на наяўнасць зносу, расколін і назапашвання матэрыялу. Праверце падшыпнікі, каробкі перадач і сістэмы змазкі ў адпаведнасці з інструкцыямі па абслугоўванні.
Гідраўлічныя машыны таксама патрабуюць увагі да стану вадкасці і кампанентаў сістэмы.
Пры выкананні работ па тэхнічным абслугоўванні неабходна выкарыстоўваць адпаведныя працэдуры блакіроўкі перад доступам да небяспечных зон.
Першаснае здрабненне павінна адпавядаць патрабаванням наступнага этапу апрацоўкі.
Грубыя пластыкавыя кавалкі, магчыма, патрабуюць дадатковай грануляцыі перад мыццём або грануляваннем.
Для змешаных металічных адходаў можа спатрэбіцца магнітная сепарацыя або дадатковае сартаванне.
Ацаніце прапускную здольнасць усёй лініі перапрацоўкі, каб выявіць вузкія месцы.
Магутны першасны здрабняльнік не можа кампенсаваць недастатковую магутнасць ніжэй па плыні.
Савет: запісвайце тып матэрыялу, гадзіны працы, кансістэнцыю выхаду і падзеі тэхнічнага абслугоўвання. Гэтыя запісы дапамагаюць вызначыць змены прадукцыйнасці і перыядычныя праблемы з апрацоўкай.
Здрабняльнік з падвойным валам апрацоўвае цвёрдыя прамысловыя адходы з дапамогай высокага крутоўнага моманту, супрацьлеглых лязоў і кантраляванай рэзкі. Ён апрацоўвае аб'ёмныя пластмасы, металалом і гуму, адначасова падтрымліваючы эфектыўныя аперацыі па перапрацоўцы.
ALVA Machinery забяспечвае прамысловыя рашэнні для драбнення, прызначаныя для патрабавальных прыкладанняў па перапрацоўцы. Яго планетарная каробка перадач і варыянты гідраўлічнага прывада падтрымліваюць магутную рэзку і стабільную падачу матэрыялу. Гэтыя рашэнні дапамагаюць заводам па перапрацоўцы другаснай сыравіны павысіць эфектыўнасць апрацоўкі, скараціць час прастою і дасягнуць надзейнага скарачэння адходаў.
A: Ён апрацоўвае тоўсты пластык, гумовыя шыны, металалом і буйнагабарытныя прамысловыя адходы.
A: Высокі крутоўны момант і ляза, якія верцяцца ў процілеглым кірунку, захопліваюць, устойлівыя да зруху і разрыву адходы.
A: Гэта памяншае буйнагабарытныя адходы і павышае эфектыўнасць апрацоўкі ў далейшым.
A: Канструкцыі з двума валамі падыходзяць для буйнагабарытных адходаў, у той час як машыны з адным валам часта забяспечваюць кантраляваны памер выхаду.
A: Спажыванне энергіі, знос ляза, абслугоўванне і цвёрдасць матэрыялу вызначаюць выдаткі.
A: Кантралюйце хуткасць падачы, правярайце фрэзы і выкарыстоўвайце сістэмы аўтаматычнага рэверсу.


