
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 20.10.2026 Паходжанне: Сайт


Супярэчлівы пластыкавы парашок можа прывесці да дрэннага змешвання, нестабільнай апрацоўкі і дэфектаў прадукту. Перапрацоўчым прадпрыемствам неабходны лепшы кантроль за памерам часціц і якасцю матэрыялу. Млын для памолу пластыка ператварае падрыхтаваныя пластыкавыя адходы ў дробны аднастайны парашок. Ён падтрымлівае эфектыўную перапрацоўку, кантраляваную падрыхтоўку матэрыялу і надзейную наступную вытворчасць.
Высакаякасная перапрацоўка пластыка патрабуе не толькі памяншэння памеру матэрыялу. Вытворцы павінны кантраляваць кансістэнцыю парашка, тэмпературу і чысціню матэрыялу на працягу ўсёй вытворчасці. Правільна сканфігураваная млын для памолу пластыка падтрымлівае гэтыя патрабаванні, рыхтуючы шматразовы парашок для розных вытворчых прымянення.
Пластыкавыя гранулы і вытворчы лом часта ўтрымліваюць часціцы розных памераў. Гэтыя адрозненні могуць паўплываць на тое, як матэрыялы цякуць, змешваюцца і паводзяць сябе падчас далейшай апрацоўкі. Млын для памолу пластыка ператварае падрыхтаваныя матэрыялы ў больш дробныя часціцы шляхам кантраляванага механічнага драбнення. Яго рэжучыя паверхні паступова памяншаюць памеры часціц, пакуль парашок не дасягне неабходных характарыстык.
Сталы памер часціц паляпшае размеркаванне матэрыялу і падтрымлівае прадказальную падачу падчас наступнай вытворчасці. Гэта таксама памяншае праблемы, выкліканыя трапленнем буйных часціц у адчувальнае апрацоўчае абсталяванне. Аднак якасць парашка залежыць ад поўнага размеркавання часціц па памерах, а не ад сярэдняй дробнасці.
Перапрацаваны пластыкавы парашок часта ўваходзіць у склады, якія змяшчаюць чыстую смалу, пігменты, стабілізатары або іншыя дабаўкі. Няроўныя памеры парашка могуць паўплываць на размеркаванне гэтых інгрэдыентаў па сумесі. Больш буйныя часціцы могуць паводзіць сябе па-рознаму падчас награвання, у той час як празмерныя дробныя дробныя дробкі могуць выклікаць цяжкасці з кармленнем.
Машына для памолу пластыкавага парашка дапамагае вытворцам падрыхтаваць матэрыял з больш стабільнымі фізічнымі характарыстыкамі. Адпаведныя памеры парашка забяспечваюць больш прадказальнае змешванне і кантроль рэцэптуры. Гэта становіцца карысным, калі вытворцам патрэбны паўтаральныя вынікі вытворчасці ў розных партыях.
Механічнае шліфаванне вылучае цяпло за кошт трэння і шматразовага рэзання. Некаторыя палімеры размякчаюцца, калі тэмпература набліжаецца да межаў апрацоўкі. Празмернае награванне можа выклікаць зліпанне часціц, утварэнне камякоў або страту жаданых уласцівасцей.
Сістэмы астуджэння дапамагаюць справіцца з гэтымі праблемамі падчас бесперапыннай вытворчасці. Цыркуляцыя паветра выдаляе цяпло з драбнільнай камеры, а вадзяное астуджэнне кантралюе тэмпературу абсталявання. Стабільная падача таксама прадухіляе непатрэбнае трэнне, выкліканае празмернай загрузкай камеры.
Напрыклад, ALVA's Пластыкавы пульверызатар / млын для памолу пластыка выкарыстоўвае камбінаванае паветранае і вадзяное астуджэнне. Гэтая канфігурацыя падтрымлівае кантроль тэмпературы пры апрацоўцы прыдатных цвёрдых пластыкавых матэрыялаў.
Драбненне не стварае аўтаматычна ідэнтычныя часціцы. Некаторы матэрыял дасягае неабходнай дробнасці адразу, а больш буйныя фрагменты патрабуюць дадатковай апрацоўкі. Сістэмы скрынінга і класіфікацыі аддзяляюць парашок у залежнасці ад памераў часціц.
Прымальны матэрыял рухаецца да абсталявання для збору або захоўвання. Негабарытныя фракцыі могуць вярнуцца ў камеру драбнення для далейшага змяншэння. Такое размяшчэнне дапамагае кантраляваць канчатковае размеркаванне парашка па памерах.
Аднак празмерная рэцыркуляцыя павялічвае загрузку абсталявання і можа выдзяляць дадатковае цяпло. Аператары павінны збалансаваць патрабаванні да скрынінга з эфектыўнасцю драбнення і вытворчай магутнасцю.
Апрацоўка парашка становіцца больш складанай, калі памеры часціц значна адрозніваюцца. Вельмі дробныя часціцы могуць ствараць пыл або праблемы з перамычкай, у той час як больш буйныя фрагменты могуць перарываць паслядоўнае харчаванне. Вільгаць і электрастатычныя эфекты могуць стварыць дадатковыя праблемы.
Кантраляванае драбненне дапамагае вытворцам вырабляць парашок, прыдатны для іх сістэм падачы. Нязменныя характарыстыкі матэрыялу могуць палепшыць прадукцыйнасць захоўвання, транспарціроўкі і вымярэння. Аднак залішне дробная пудра не заўсёды лепш цячэ.
Вытворцы павінны ўлічваць насыпную шчыльнасць, утрыманне вільгаці і цякучасць парашка разам з памерам часціц.
Розныя вытворчыя працэсы патрабуюць розных уласцівасцяў парашка. Экструзія з ПВХ можа прыняць адпаведным чынам падрыхтаваны перапрацаваны матэрыял у сумяшчальным складзе. Для вярчальнага фармавання звычайна патрабуецца парашок поліэтылену з кантраляванымі характарыстыкамі часціц.
Распыленне пластыка паляпшае фізічную падрыхтоўку перапрацаваных матэрыялаў. Ён не можа выдаліць хімічнае забруджванне або адмяніць дэградацыю палімера, выкліканую папярэдняй апрацоўкай.
Такім чынам, паспяховая паўторная апрацоўка залежыць ад сартавання матэрыялу, прыдатных умоў драбнення і наступнага тэставання якасці.
Савет: вызначце патрабаванае размеркаванне часціц парашка па памерах перад выбарам драбнільнага абсталявання. Больш дробны парашок не заўсёды забяспечвае лепшую апрацоўку.
Абсталяванне для шліфавання пластыка можа апрацоўваць некалькі тыпаў палімераў пры падыходных умовах працы. Аднак цвёрдасць матэрыялу, гнуткасць і тэрмічныя паводзіны вызначаюць адпаведную канфігурацыю шліфавання.
Вытворчасць ПВХ стварае адходы вытворчасці, бракаваныя профілі і лом труб. Гэтыя матэрыялы часта можна аднавіць, калі іх склад застаецца прыдатным для паўторнага выкарыстання. Перад драбненнем аператары звычайна дробяць буйныя кавалкі на больш дробныя шматкі або гранулы.
Шліфавальная машына для пластыка ПВХ ператварае падрыхтаваны матэрыял у парашок для шматразовага выкарыстання. Кантраляваная тэмпература драбнення асабліва важная, таму што ПВХ адчувальны да празмернага цяпла. Адпаведнае астуджэнне дапамагае абмежаваць прыліпанне, змяненне колеру і непатрэбнае цеплавое напружанне.
АЛЬВА Млын для драбнення ПВХ / пульверызатар ПВХ прызначаны для перапрацоўкі адходаў ПВХ. Ён выкарыстоўвае высакахуткасную шліфавальную структуру і сістэму цыркуляцыйнага вадзянога астуджэння.
Поліэтылен і поліпрапілен шырока выкарыстоўваюцца ў ўпакоўцы, тары і прамысловай прадукцыі. Іх трываласць і цеплавыя характарыстыкі ствараюць розныя праблемы пры шліфаванні.
Некаторыя маркі ПЭ могуць размягчаться або дэфармавацца падчас механічнай шліфоўкі. Некаторыя PP матэрыялы таксама патрабуюць дбайнага кантролю тэмпературы і падачы. Адпаведныя ўмовы драбнення дапамагаюць абмежаваць агламерацыю матэрыялу і падтрымліваць стабільнасць вытворчасці.
Вытворчасць ПЭ парашка асабліва важная для ратацыйнага фармавання. Аднак неабходны метад драбнення залежыць ад маркі палімера і спецыфікацый мэтавага парашка.
Выбраныя інжынерныя пластыкі, у тым ліку прыдатныя гатункі АБС, можна выкарыстоўваць у спецыяльных працэсах драбнення. Іх цвёрдасць, далікатнасць і цеплавыя ўласцівасці ўплываюць на характарыстыкі атрыманага парашка.
Больш цвёрдыя матэрыялы могуць павялічыць знос шліфавальных дыскаў, у той час як маркі, адчувальныя да тэмпературы, патрабуюць асцярожнага астуджэння. Сумяшчальнасць палімераў таксама павінна быць разгледжана перад тым, як перапрацаваны матэрыял увойдзе ў новыя склады.
Змешванне нероднасных сямействаў палімераў можа стварыць сур'ёзныя праблемы з якасцю. Нават раўнамернае драбненне не можа прымусіць несумяшчальныя матэрыялы паводзіць сябе як адна смала.
Пластмасавыя млыны звычайна працуюць у рамках больш шырокай сістэмы перапрацоўкі. Падрыхтоўка матэрыялу, драбненне, класіфікацыя і збор парашка павінны працаваць разам.
Пластыкавыя адходы часта патрабуюць сартавання, ачысткі і сушкі перад дробным памолам. Буйныя аб'екты могуць спачатку прайсці праз драбнілку або гранулятар. Такім чынам атрымліваюцца кавалкі меншага памеру, прыдатныя для драбнільнай камеры.
Кантраляваная сістэма падачы дастаўляе падрыхтаваны матэрыял з пастаяннай хуткасцю. Празмернае кармленне павялічвае механічную нагрузку і можа выклікаць непатрэбнае цяпло. Недастатковае кармленне можа знізіць эфектыўнасць вытворчасці.
Аднастайны ўваходны матэрыял дапамагае падтрымліваць стабільныя ўмовы драбнення і памяншае нечаканыя ваганні працэсу.
Многія пульверызатары пластыка выкарыстоўваюць верцяцца і нерухомыя здрабняльныя дыскі. У прастору паміж гэтымі рэжучымі паверхнямі трапляе падрыхтаваны пластык. Механічны зрух і трэнне паступова памяншаюць памеры матэрыялу.
Прадукцыйнасць шліфавання залежыць ад геаметрыі дыска, хуткасці працы і зазору ад рэзкі. Меншыя зазоры звычайна ствараюць больш дробныя ўмовы драбнення, але яны таксама могуць павялічыць тэмпературу і знос.
Правільныя налады залежаць ад паводзін палімера і неабходнай дробнасці парашка. Аператары павінны пазбягаць выкарыстання максімальнай інтэнсіўнасці драбнення без ацэнкі стабільнасці матэрыялу.
Пасля драбнення сістэма паветранага патоку можа транспартаваць парашок да класіфікацыйнага абсталявання. Цыклонныя калектары аддзяляюць большую частку парашка ад транспартуючага паветра. Дадатковыя фільтры збіраюць дробныя часціцы і дапамагаюць кантраляваць выкіды пылу.
Экраны класіфікуюць парашок у залежнасці ад памераў часціц. Негабарытны матэрыял можа быць вернуты для наступнага цыкла драбнення. Прымальны парашок перамяшчаецца на захоўванне або далейшую перапрацоўку.
Астуджэнне застаецца важным на працягу гэтай аперацыі, таму што тэмпература матэрыялу можа ўплываць на збор і апрацоўку.
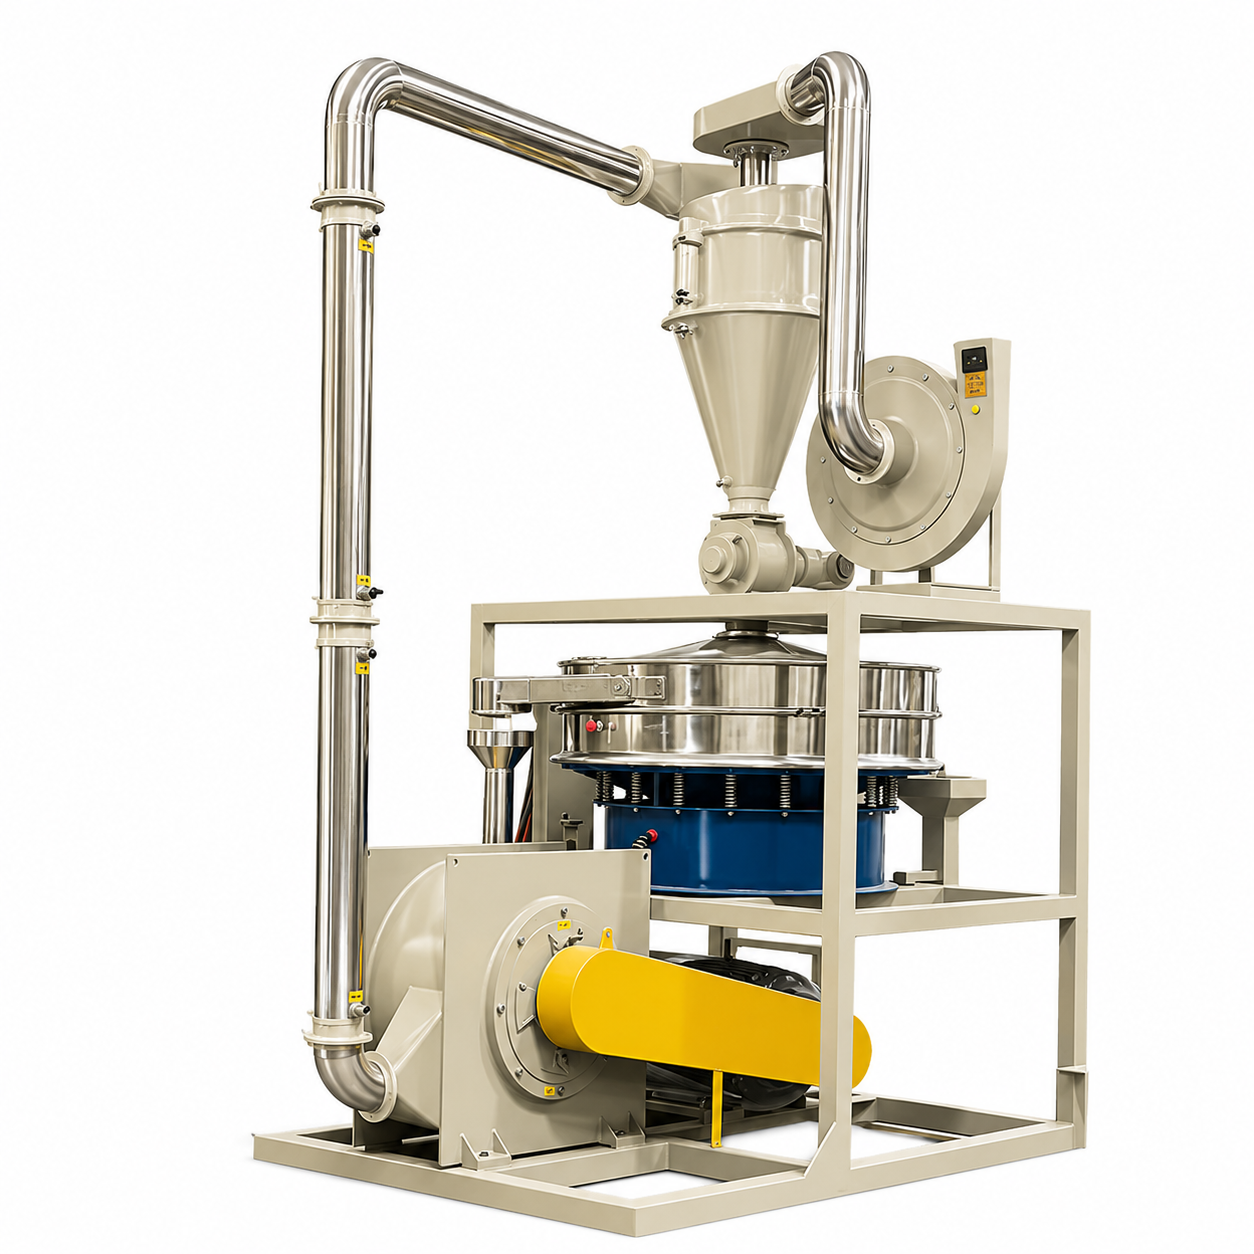
Вытворцы павінны ацэньваць прадукцыйнасць драбнення ў адпаведнасці з фактычнай якасцю парашка. Адны толькі вытворчыя магутнасці не могуць паказаць, ці падыходзіць матэрыял для далейшага вытворчасці.
Два ўзоры парашка могуць мець аднолькавыя сярэднія памеры часціц, але паводзіць сябе па-рознаму. Адзін можа ўтрымліваць празмерныя дробныя дробкі, у той час як іншы змяшчае шмат буйных часціц.
Гэтыя адрозненні ўплываюць на цякучасць парашка, змешванне і паводзіны пры награванні. Вузкае і адпаведнае прымяненню размеркаванне часціц па памерах звычайна падтрымлівае больш прадказальную апрацоўку.
Вытворцы павінны ацэньваць рэпрэзентатыўныя ўзоры, а не спадзявацца толькі на намінальны рэйтынг сеткі.
Тэмпература драбнення ўплывае на паводзіны палімера падчас памяншэння памеру. Празмернае трэнне можа размякчыць часціцы або прывесці да іх зліпання. Матэрыялы, адчувальныя да тэмпературы, таксама могуць змяніць колер або хімічна пагаршацца ў непрыдатных умовах.
Правільнае астуджэнне зніжае гэтыя рызыкі, але патрабаванні да тэмпературы залежаць ад палімераў. Аператары павінны кантраляваць фактычныя ўмовы матэрыялу, а не ўжываць аднолькавыя абмежаванні для кожнага класа пластыка.
Хуткасць падачы, зазор дыска і магутнасць астуджэння павінны заставацца збалансаванымі падчас вытворчасці.
Якасць паступае матэрыялу напрамую ўплывае на вынікі шліфоўкі. Вільгаць, забруджванні і неадпаведныя памеры часціц могуць змяніць паводзіны машыны. Змешаныя маркі палімераў таксама могуць вырабляць розныя характарыстыкі парашка пры аднолькавых умовах памолу.
Напрыклад, чысты постіндустрыяльны лом ПВХ звычайна прапануе больш прадказальны склад, чым несартаваныя змешаныя пластыкавыя адходы. Аднак нават чыстыя матэрыялы патрабуюць адпаведнага кантролю апрацоўкі.
Стабільная якасць зыходнага сыравіны павышае шанцы на дасягненне паслядоўнага перапрацаванага парашка.
Фактар якасці |
Агульная праблема |
Уплыў на паўторную апрацоўку |
Рэкамендаваны кантроль |
|---|---|---|---|
Памер часціц |
Празмерныя буйныя часціцы |
Нераўнамернае змешванне або кармленне |
Адрэгулюйце памол і класіфікацыю |
Тэмпература памолу |
Размякчэнне матэрыялу |
Прыліпанне або дэградацыя парашка |
Паляпшэнне кантролю астуджэння і кармлення |
Вільгаць |
Вільготны парашок |
Агламерацыя і непаслядоўнае харчаванне |
Высушыце матэрыял перад драбненнем |
Палімерныя забруджвання |
Змешаныя несумяшчальныя смалы |
Няўстойлівыя ўласцівасці канчатковага прадукту |
Паляпшэнне сартавання і ідэнтыфікацыі |
Надмерныя штрафы |
Пыл і слабы парашок |
Пераадоленне цяжкасцей |
Аптымізацыя класіфікацыі парашка |
Заўвага: аднастайнасць парашка паляпшае падрыхтоўку матэрыялу, але якасць канчатковага прадукту па-ранейшаму залежыць ад уласцівасцей смалы і ўмоў апрацоўкі.
Нязменныя характарыстыкі парашка падтрымліваюць некалькі прамысловых вытворчых працэсаў. Кожнае прымяненне патрабуе адпаведнай падрыхтоўкі матэрыялу і пэўных стандартаў якасці.
Вытворцы экструзіі ПВХ могуць паўторна выкарыстоўваць адпаведны вытворчы лом у сумяшчальных складах. Перапрацаваны парашок можа паступаць у сістэмы падрыхтоўкі матэрыялаў для профіляў, лістоў і іншых вырабаў з ПВХ.
Сталыя памеры часціц дапамагаюць вытворцам кантраляваць змешванне і падачу матэрыялу. Чысты перапрацаваны матэрыял таксама зніжае рызыку бачных дэфектаў і перапынкаў у апрацоўцы.
Аднак перапрацаванае змесціва павінна адпавядаць патрабаванням прадукту. Вытворцы павінны правяраць склады шляхам экструзійных выпрабаванняў, перш чым павялічваць долю перапрацаваных матэрыялаў.
Ротацыйнае фармаванне выкарыстоўвае палімерны парашок для фарміравання полых пластмасавых вырабаў. Падчас апрацоўкі парашок размяркоўваецца ўнутры нагрэтай верціцца формы. Яго памер часціц і характарыстыкі патоку ўплываюць на плаўленне і размеркаванне матэрыялу.
Правільна падрыхтаваны поліэтыленавы парашок падтрымлівае больш паслядоўную апрацоўку ў адпаведных умовах. Залішняя колькасць буйных часціц можа спрыяць нераўнамернаму плаўленню, у той час як занадта вялікая колькасць дробных часціц можа паўплываць на апрацоўку.
Такім чынам, патрабаванні да шліфавання павінны адлюстроўваць абраную марку ПЭ і працэс ратацыйнага фармавання.
Некаторыя працэсы злучэння выкарыстоўваюць перапрацаваны пластыкавы парашок як частку іх рэцэптуры матэрыялу. Паслядоўная падрыхтоўка парашка дапамагае вытворцам кантраляваць падачу і размеркаванне інгрэдыентаў.
Прыдатныя памеры часціц могуць падтрымліваць прадукцыйнасць змешвання, калі палімеры і дабаўкі сумяшчальныя. Аднак больш дробны памол не паляпшае аўтаматычна кожны склад.
Вытворцы павінны ацаніць уласцівасці перапрацаванага матэрыялу, тэмпературу апрацоўкі і меркаванае канчатковае прымяненне.
Прадукцыйнасць драбнення можа знізіцца з-за неадпаведных налад, неадпаведных матэрыялаў або недастатковага абслугоўвання. Ранняе выяўленне гэтых праблем дапамагае абараніць якасць прадукцыі.
Перагрэў часта ўзнікае з-за празмернай падачы, неадпаведных зазораў у дысках або недастатковага астуджэння. Тэрмаадчувальныя матэрыялы могуць размягчыцца і назапашвацца ўнутры драбнільнай камеры.
Гэта можа знізіць якасць парашка і перапыніць выкід матэрыялу. Аператары павінны правяраць прадукцыйнасць астуджэння і перагледзець умовы падачы, калі парашок пачынае прыліпаць.
Памяншэнне непатрэбнага трэння можа палепшыць стабільнасць без шкоды для неабходных спецыфікацый парашка.
Зношаныя шліфавальныя дыскі могуць з часам змяніць паводзіны пры рэзанні. Нестабільная падача і няправільныя налады класіфікацыі таксама могуць павялічыць варыяцыю памеру часціц.
Негабарытны матэрыял стварае дадатковыя нагрузкі пры апрацоўцы пры шматразовым вяртанні на шліфоўку. Празмерная рэцыркуляцыя можа паменшыць эфектыўную вытворчую магутнасць.
Рэгулярны адбор проб парашка дапамагае аператарам распазнаць гэтыя змены, перш чым яны паўплываюць на далейшую вытворчасць.
Шліфавальныя дыскі паступова зношваюцца падчас працяглай працы. Абразіўныя забруджвання і непрыдатныя матэрыялы могуць паскорыць пагаршэнне рэжучай паверхні.
Назапашванне парашка можа таксама перашкаджаць чысціні абсталявання і вентыляцыі. Пластыкавы пыл патрабуе адпаведнага збору і ацэнкі рызыкі гаручага пылу, калі гэта магчыма.
Тэхнічнае абслугоўванне павінна ўключаць праверку фрэзы, праверку астуджэння і кантроль сістэмы збору пылу.
Парада: Параўнайце прадукцыйнасць шліфавання з выкарыстаннем карыснага парашка, спажывання энергіі і адбракаванага матэрыялу. Адна агульная прапускная здольнасць можа схаваць страты якасці.
Надзейнае шліфаванне пластыка патрабуе адпаведнага выбару абсталявання і паслядоўнай эксплуатацыі. Вытворцы павінны ўзгадніць налады машыны з меркаваным нанясеннем парашка.
Пачніце з вызначэння тыпу палімера, пачатковага памеру часціц, трываласці і цеплавой адчувальнасці. Гэтыя ўласцівасці вызначаюць, ці можна звычайным драбненнем дасягнуць неабходных характарыстык парашка.
Пульверызатары дыскавага тыпу звычайна выкарыстоўваюцца для прыдатных цвёрдых пластыкавых гранул. Для больш гнуткіх або цеплаадчувальных матэрыялаў могуць спатрэбіцца іншыя ўмовы рэзкі.
Крыягеннае драбненне можа быць карысным, калі астуджэнне палягчае разлом некаторых палімераў. Аднак гэта патрабуе спецыяльнага абсталявання і ўводзіць дадатковыя эксплуатацыйныя выдаткі.
Вытворцы павінны выбіраць крыягенную апрацоўку толькі тады, калі паводзіны матэрыялу і патрабаванні да прадукцыі апраўдваюць гэта.
Зазор шліфавальнага дыска, хуткасць кручэння і ўмовы падачы ўплываюць на памер парашка. Абсталяванне для класіфікацыі дадаткова вызначае, якія часціцы ўваходзяць у канчатковы прадукт.
Больш тонкі памол часта павялічвае патрабаванні да апрацоўкі і можа павялічыць спажыванне энергіі. Празмерна дробны парашок таксама можа выклікаць цяжкасці пры апрацоўцы.
Вытворцы павінны збалансаваць дробнасць і патрабаванні да прапускной здольнасці і якасці парашка. Лепшыя налады дазваляюць атрымаць прымальны матэрыял без непатрэбнай апрацоўкі.
Паслядоўнае кармленне памяншае рэзкія змены загрузкі камеры. Гэта таксама дапамагае падтрымліваць больш прадказальныя ўмовы драбнення.
Халадзільнае абсталяванне павінна працаваць у межах запланаванай магутнасці. Аператары павінны кантраляваць адпаведныя тэмпературы і даследаваць незвычайныя павышэнні падчас вытворчасці.
Для буйных перапрацоўчых прадпрыемстваў інтэграванае планаванне абсталявання можа спрасціць падрыхтоўку матэрыялу. Вытворцы могуць разглядаць ALVA прамысловае абсталяванне для перапрацоўкі і драбнення пры планаванні іх апрацоўчых ліній.
Рэгулярныя выпрабаванні забяспечваюць практычныя доказы эфектыўнасці драбнення. Вытворцы павінны правяраць размеркаванне часціц па памерах, вільготнасць, забруджванне і паводзіны пры апрацоўцы парашка.
Выпрабаванні ўніз па плыні не менш важныя. Парашок, які адпавядае зададзенаму намінальнаму памеру, усё яшчэ можа працаваць дрэнна падчас экструзіі або фармавання.
Тэставанне дапамагае вытворцам вызначыць прыдатныя ўмовы апрацоўкі перад поўнамаштабным вытворчасцю.
Савет: перад набыццём абсталявання запытайце рэпрэзентатыўныя выпрабаванні драбнення матэрыялу. Параўнайце выхад карыснага парашка, стабільнасць вытворчасці і наступныя вынікі апрацоўкі.
Млын для памолу пластыка падтрымлівае высакаякасную паўторную апрацоўку пластыка дзякуючы пастаяннаму памеру часціц, кантраляванай тэмпературы памолу і эфектыўнай класіфікацыі парашка. Гэта дапамагае вытворцам палепшыць якасць перапрацаванага парашка і падтрымліваць стабільную вытворчасць.
ALVA Machinery пастаўляе пластыкавыя пульверызатары і млыны з ПВХ з эфектыўнымі сістэмамі драбнення і астуджэння. Яго абсталяванне дапамагае заводам па перапрацоўцы другаснай сыравіны перапрацоўваць прыдатныя пластыкавыя адходы ў парашок для шматразовага выкарыстання. Звяртайцеся да ALVA Machinery, каб атрымаць рэкамендацыі і цэны на індывідуальнае абсталяванне.
A: Ён ператварае пластыкавы лом у дробны парашок шматразовага выкарыстання.
A: Ён вырабляе паслядоўныя часціцы для больш стабільнай паўторнай апрацоўкі.
A: Кантраляванае драбненне падтрымлівае аднастайнасць парашка і паўторнае выкарыстанне матэрыялу.
A: пульверызатары вырабляюць больш дробны парашок; драбнілку памяншаюць вялікія пластыкавыя кавалкі.
A: Выкарыстанне энергіі, знос дыскаў, астуджэнне і вытворчыя магутнасці.
A: Адрэгулюйце падачу, падтрымлівайце астуджэнне і кантралюйце тэмпературы памолу. Забяспечвае пластыкавыя пульверызатары і млыны з ПВХ з эфектыўнымі сістэмамі памолу і астуджэння. Яго абсталяванне дапамагае заводам па перапрацоўцы другаснай сыравіны перапрацоўваць прыдатныя пластыкавыя адходы ў парашок для шматразовага выкарыстання. Звяртайцеся да ALVA Machinery, каб атрымаць рэкамендацыі і цэны на індывідуальнае абсталяванне.


