
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-20 Pochodzenie: Strona


Niespójny proszek z tworzywa sztucznego może prowadzić do złego wymieszania, niestabilnego przetwarzania i wad produktu. Zakłady recyklingu potrzebują lepszej kontroli nad wielkością cząstek i jakością materiału. Młynek do mielenia tworzyw sztucznych przekształca przygotowane odpady z tworzyw sztucznych w drobny, spójny proszek. Wspiera efektywny recykling, kontrolowane przygotowanie materiałów i niezawodną produkcję na dalszym etapie.
Wysokiej jakości ponowne przetwarzanie tworzyw sztucznych wymaga czegoś więcej niż tylko zmniejszenia rozmiaru materiału. Producenci muszą kontrolować konsystencję proszku, temperaturę i czystość materiału podczas całej produkcji. Odpowiednio skonfigurowany młyn do mielenia tworzyw sztucznych spełnia te wymagania, przygotowując proszek wielokrotnego użytku do różnych zastosowań produkcyjnych.
Granulki tworzyw sztucznych i złom produkcyjny często zawierają cząstki o różnych wymiarach. Różnice te mogą mieć wpływ na przepływ, mieszanie i zachowanie materiałów podczas dalszego przetwarzania. Młynek do mielenia tworzyw sztucznych rozdrabnia przygotowane materiały na drobniejsze cząstki poprzez kontrolowane mielenie mechaniczne. Jego powierzchnie tnące stopniowo zmniejszają wymiary cząstek, aż proszek osiągnie wymaganą specyfikację.
Stała wielkość cząstek poprawia dystrybucję materiału i umożliwia przewidywalne podawanie podczas późniejszej produkcji. Zmniejsza także problemy powodowane przez przedostawanie się dużych cząstek do wrażliwych urządzeń przetwórczych. Jednakże jakość proszku zależy od pełnego rozkładu wielkości cząstek, a nie tylko od średniego rozdrobnienia.
Proszek z tworzywa sztucznego z recyklingu często trafia do preparatów zawierających pierwotną żywicę, pigmenty, stabilizatory lub inne dodatki. Nierówne wymiary proszku mogą mieć wpływ na dystrybucję tych składników w mieszaninie. Większe cząstki mogą zachowywać się inaczej podczas ogrzewania, natomiast nadmierne drobne cząstki mogą powodować trudności z podawaniem.
Szlifierka do proszków tworzyw sztucznych pomaga producentom przygotować materiał o bardziej spójnych właściwościach fizycznych. Odpowiednie wymiary proszku umożliwiają bardziej przewidywalne mieszanie i kontrolę receptury. Staje się to cenne, gdy producenci potrzebują powtarzalnych wyników produkcji w różnych partiach.
Szlifowanie mechaniczne wytwarza ciepło poprzez tarcie i wielokrotne cięcie. Niektóre polimery miękną, gdy temperatura zbliża się do granic przetwarzania. Nadmierne ogrzewanie może powodować sklejanie się cząstek, tworzenie grudek lub utratę pożądanych właściwości.
Systemy chłodzenia pomagają uporać się z tymi problemami podczas ciągłej produkcji. Cyrkulacja powietrza usuwa ciepło z komory mielenia, a chłodzenie wodne kontroluje temperaturę sprzętu. Stabilne podawanie zapobiega także niepotrzebnemu tarciu spowodowanemu nadmiernym obciążeniem komory.
Na przykład ALVA Rozdrabniacz tworzyw sztucznych / młyn do mielenia tworzyw sztucznych wykorzystuje połączone chłodzenie powietrzem i wodą. Ta konfiguracja umożliwia kontrolę temperatury podczas przetwarzania odpowiednich sztywnych materiałów z tworzyw sztucznych.
Mielenie nie powoduje automatycznego wytworzenia identycznych cząstek. Część materiału od razu osiąga wymaganą drobność, natomiast większe fragmenty wymagają dodatkowej obróbki. Systemy przesiewania i klasyfikacji oddzielają proszek według wymiarów cząstek.
Dopuszczalny materiał przemieszcza się w stronę sprzętu do gromadzenia lub przechowywania. Frakcje ponadgabarytowe mogą powrócić do komory mielenia w celu dalszej redukcji. Układ ten pomaga kontrolować ostateczny rozkład wielkości proszku.
Jednakże nadmierna recyrkulacja zwiększa obciążenie sprzętu i może generować dodatkowe ciepło. Operatorzy muszą zrównoważyć wymagania dotyczące przesiewania z wydajnością mielenia i wydajnością produkcyjną.
Obsługa proszku staje się trudniejsza, gdy wymiary cząstek znacznie się różnią. Bardzo drobne cząstki mogą powodować kurz lub problemy z mostkowaniem, podczas gdy większe fragmenty mogą zakłócać spójne podawanie. Wilgoć i efekty elektrostatyczne mogą powodować dodatkowe wyzwania.
Kontrolowane mielenie pomaga producentom wytwarzać proszek odpowiedni dla ich systemów karmienia. Spójne właściwości materiału mogą poprawić wydajność przechowywania, transportu i dozowania. Jednak zbyt drobny proszek nie zawsze lepiej się rozprowadza.
Producenci powinni wziąć pod uwagę gęstość nasypową, zawartość wilgoci i sypkość proszku wraz z wielkością cząstek.
Różne procesy produkcyjne wymagają różnych właściwości proszku. Do wytłaczania PVC można zastosować odpowiednio przygotowany materiał z recyklingu w kompatybilnym składzie. Formowanie rotacyjne zwykle wymaga proszku polietylenowego o kontrolowanych właściwościach cząstek.
Proszkowanie tworzyw sztucznych poprawia fizyczne przygotowanie materiałów pochodzących z recyklingu. Nie jest w stanie usunąć zanieczyszczeń chemicznych ani odwrotnej degradacji polimeru spowodowanej wcześniejszą obróbką.
Pomyślne ponowne przetwarzanie zależy zatem od sortowania materiału, odpowiednich warunków szlifowania i dalszych testów jakości.
Wskazówka: Przed wyborem sprzętu do mielenia określ wymagany rozkład wielkości cząstek proszku. Drobniejszy proszek nie zawsze zapewnia lepszą wydajność przetwarzania.
Sprzęt do mielenia tworzyw sztucznych może przetwarzać kilka rodzajów polimerów w odpowiednich warunkach roboczych. Jednak twardość materiału, elastyczność i zachowanie termiczne określają odpowiednią konfigurację szlifowania.
Produkcja PCW generuje odpady produkcyjne, odrzucone profile i złom rurowy. Materiały te często można odzyskać, gdy ich skład nadaje się do ponownego wykorzystania. Przed mieleniem operatorzy zazwyczaj rozdrabniają duże kawałki na mniejsze płatki lub granulki.
Szlifierka do tworzyw sztucznych PVC przekształca przygotowany materiał w proszek wielokrotnego użytku. Kontrolowana temperatura mielenia jest szczególnie ważna, ponieważ PVC jest wrażliwy na nadmierne ciepło. Odpowiednie chłodzenie pomaga ograniczyć sklejanie, przebarwienia i niepotrzebne naprężenia termiczne.
ALVA Młyn do mielenia PVC / Rozdrabniacz PVC przeznaczony jest do recyklingu odpadów PCW. Wykorzystuje strukturę mielenia o dużej prędkości i układ chłodzenia wodą obiegową.
Polietylen i polipropylen są szeroko stosowane w opakowaniach, pojemnikach i produktach przemysłowych. Ich wytrzymałość i właściwości termiczne stwarzają różne wyzwania w zakresie szlifowania.
Niektóre gatunki PE mogą mięknąć lub odkształcać się podczas szlifowania mechanicznego. Niektóre materiały PP wymagają również dokładnej kontroli temperatury i podawania. Odpowiednie warunki mielenia pomagają ograniczyć aglomerację materiału i utrzymać stabilność produkcji.
Produkcja proszku PE jest szczególnie ważna w zastosowaniach związanych z formowaniem rotacyjnym. Jednakże wymagana metoda mielenia zależy od gatunku polimeru i specyfikacji docelowego proszku.
Wybrane tworzywa konstrukcyjne, w tym odpowiednie gatunki ABS, mogą zostać poddane specjalistycznym procesom szlifowania. Ich twardość, kruchość i właściwości termiczne wpływają na właściwości powstałego proszku.
Twardsze materiały mogą zwiększać zużycie tarczy szlifierskiej, natomiast gatunki wrażliwe na temperaturę wymagają ostrożnego chłodzenia. Zanim materiał z recyklingu wejdzie do nowych receptur, należy również wziąć pod uwagę kompatybilność polimerów.
Mieszanie niepowiązanych rodzin polimerów może powodować poważne problemy z jakością. Nawet równomierne szlifowanie nie może sprawić, że niekompatybilne materiały będą zachowywać się jak pojedyncza żywica.
Młyny tworzyw sztucznych zwykle działają w ramach szerszego systemu recyklingu. Przygotowanie materiału, mielenie, klasyfikacja i zbieranie proszku muszą ze sobą współdziałać.
Odpady z tworzyw sztucznych często wymagają sortowania, czyszczenia i suszenia przed drobnym zmieleniem. Duże obiekty mogą najpierw przejść przez kruszarkę lub granulator. W ten sposób powstają mniejsze kawałki odpowiednie do komory mielenia.
Kontrolowany system podawania dostarcza przygotowany materiał ze stałą szybkością. Nadmierne podawanie zwiększa obciążenie mechaniczne i może generować niepotrzebne ciepło. Niewystarczające żywienie może zmniejszyć wydajność produkcji.
Jednolity materiał wejściowy pomaga utrzymać stałe warunki szlifowania i zmniejsza nieoczekiwane wahania procesu.
Wiele rozdrabniaczy tworzyw sztucznych wykorzystuje obrotowe i stacjonarne tarcze mielące. Przygotowany plastik wchodzi w przestrzeń pomiędzy tymi powierzchniami tnącymi. Mechaniczne ścinanie i tarcie stopniowo zmniejszają wymiary materiału.
Wydajność szlifowania zależy od geometrii tarczy, prędkości roboczej i luzu cięcia. Mniejsze luzy zazwyczaj powodują lepsze warunki szlifowania, ale mogą również zwiększać temperaturę i zużycie.
Prawidłowe ustawienia zależą od zachowania polimeru i wymaganego rozdrobnienia proszku. Operatorzy powinni unikać stosowania maksymalnej intensywności szlifowania bez oceny stabilności materiału.
Po zmieleniu system przepływu powietrza może transportować proszek do sprzętu klasyfikacyjnego. Kolektory cyklonowe oddzielają większość proszku od powietrza transportowego. Dodatkowe filtry zbierają drobne cząstki i pomagają kontrolować emisję pyłu.
Sita klasyfikują proszek według wymiarów cząstek. Nadwymiarowy materiał może powrócić do kolejnego cyklu szlifowania. Dopuszczalny proszek kierowany jest do przechowywania lub dalszego przetwarzania.
Chłodzenie pozostaje ważne podczas tej operacji, ponieważ temperatura materiału może wpływać na zbieranie i obsługę.
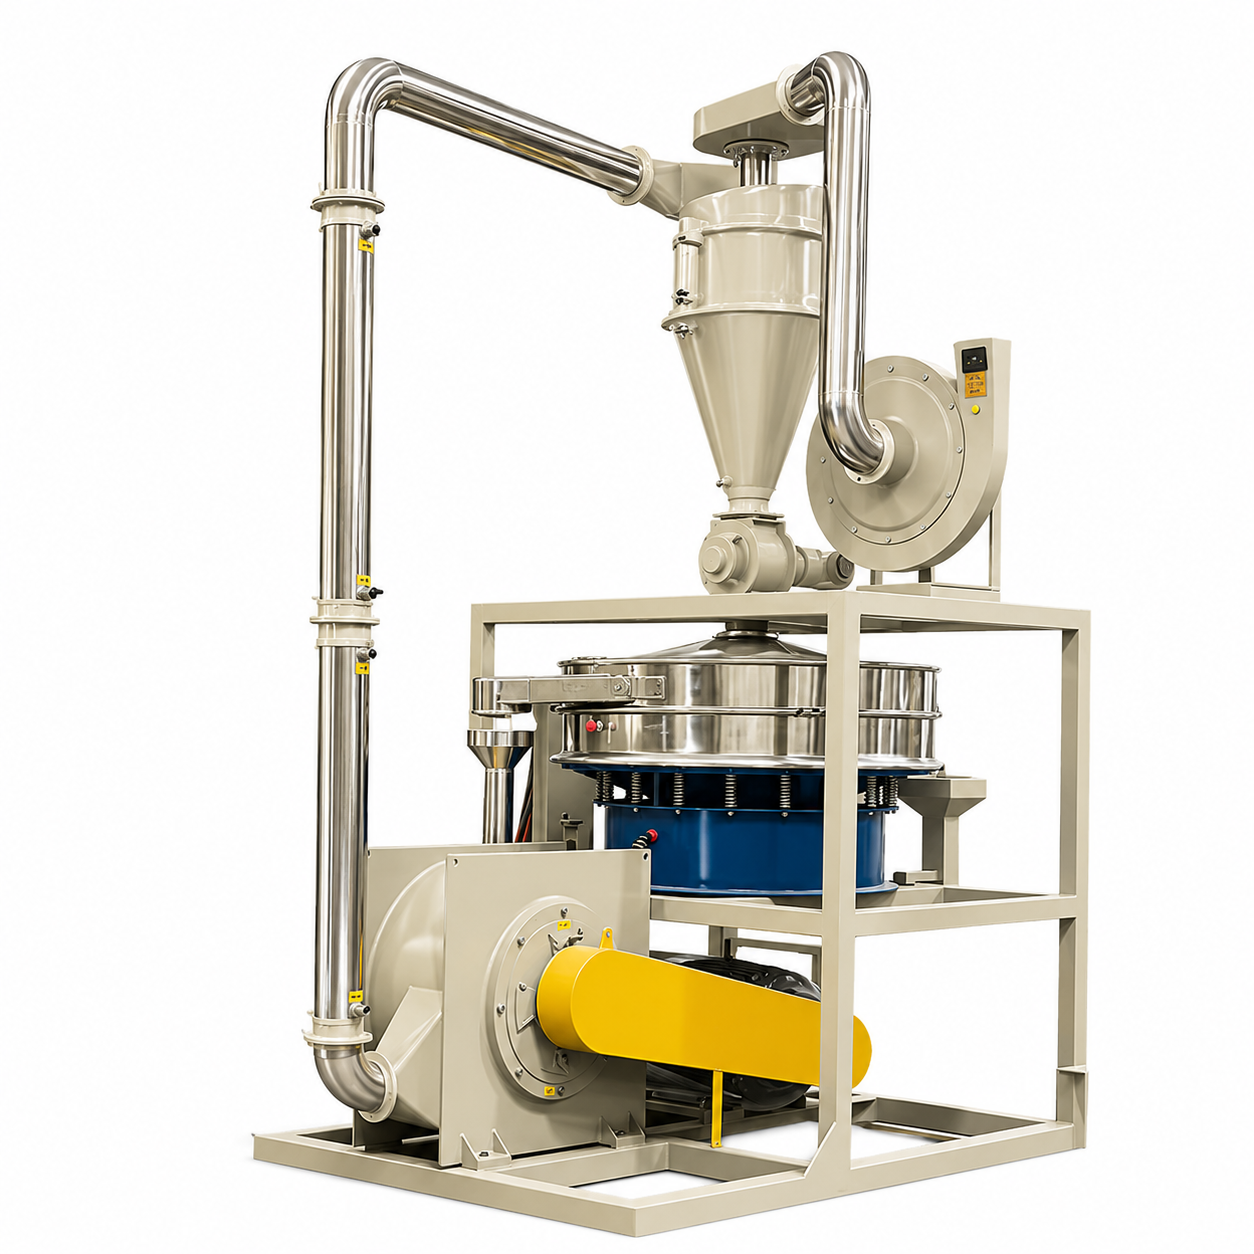
Producenci powinni oceniać wydajność szlifowania w oparciu o rzeczywistą jakość proszku. Same możliwości produkcyjne nie są w stanie wykazać, czy materiał nadaje się do dalszej produkcji.
Dwie próbki proszku mogą mieć podobne średnie rozmiary cząstek, ale zachowują się inaczej. Jeden może zawierać nadmierne drobne cząstki, podczas gdy inny zawiera wiele cząstek o dużych rozmiarach.
Różnice te wpływają na przepływ proszku, mieszanie i zachowanie podczas ogrzewania. Wąski i odpowiedni do zastosowania rozkład wielkości cząstek ogólnie zapewnia bardziej przewidywalne przetwarzanie.
Producenci powinni ocenić reprezentatywne próbki, a nie polegać wyłącznie na nominalnej wartości oczek.
Temperatura mielenia wpływa na zachowanie polimeru podczas rozdrabniania. Nadmierne tarcie może zmiękczyć cząstki lub spowodować ich sklejenie. Materiały wrażliwe na temperaturę mogą również ulec odbarwieniu lub degradacji chemicznej w nieodpowiednich warunkach.
Właściwe chłodzenie zmniejsza to ryzyko, ale wymagania temperaturowe różnią się w zależności od polimeru. Operatorzy powinni monitorować rzeczywiste warunki materiałowe, zamiast stosować identyczne limity dla każdego gatunku tworzywa sztucznego.
Szybkość posuwu, luz tarczy i wydajność chłodzenia muszą pozostać zrównoważone podczas produkcji.
Jakość przychodzącego materiału bezpośrednio wpływa na wyniki szlifowania. Wilgoć, zanieczyszczenia i niespójna wielkość cząstek mogą zmienić zachowanie maszyny. Mieszane gatunki polimerów mogą również dawać różne właściwości proszku w identycznych warunkach mielenia.
Na przykład czysty, poprzemysłowy złom PCW ma zwykle bardziej przewidywalny skład niż nieposortowane, zmieszane odpady tworzyw sztucznych. Jednak nawet czyste materiały wymagają odpowiedniej kontroli przetwarzania.
Stabilna jakość surowca zwiększa szanse na uzyskanie spójnego proszku z recyklingu.
Czynnik jakości |
Powszechny problem |
Wpływ na przetwarzanie |
Zalecana kontrola |
|---|---|---|---|
Rozmiar cząstek |
Nadmierne, duże cząstki |
Nierówne mieszanie lub podawanie |
Dostosuj mielenie i klasyfikację |
Temperatura szlifowania |
Zmiękczenie materiału |
Przywieranie lub degradacja proszku |
Popraw chłodzenie i kontrolę podawania |
Wilgoć |
Wilgotny proszek |
Aglomeracja i nieregularne żywienie |
Wysuszyć materiał przed szlifowaniem |
Zanieczyszczenie polimerem |
Mieszane niekompatybilne żywice |
Niestabilne właściwości produktu końcowego |
Popraw sortowanie i identyfikację |
Nadmierne kary |
Pył i słaby przepływ proszku |
Radzenie sobie z trudnościami |
Zoptymalizuj klasyfikację proszku |
Uwaga: Jednorodność proszku poprawia przygotowanie materiału, ale jakość produktu końcowego w dalszym ciągu zależy od właściwości żywicy i warunków przetwarzania.
Spójne właściwości proszku wspierają kilka przemysłowych procesów produkcyjnych. Każde zastosowanie wymaga odpowiedniego przygotowania materiału i określonych standardów jakości.
Producenci wyrobów wytłaczanych z PVC mogą ponownie wykorzystać odpowiedni złom produkcyjny w kompatybilnych recepturach. Proszek z recyklingu może trafiać do systemów przygotowania materiałów na profile, arkusze i inne produkty z PVC.
Stałe wymiary cząstek pomagają producentom kontrolować mieszanie i podawanie materiału. Czysty materiał z recyklingu zmniejsza również ryzyko widocznych defektów i przerw w przetwarzaniu.
Jednakże zawartość pochodząca z recyklingu musi odpowiadać wymaganiom produktu. Producenci powinni weryfikować receptury poprzez próby wytłaczania przed zwiększeniem proporcji materiałów pochodzących z recyklingu.
Formowanie rotacyjne wykorzystuje proszek polimerowy do formowania pustych produktów z tworzyw sztucznych. Podczas przetwarzania proszek rozprowadza się wewnątrz nagrzanej formy obrotowej. Rozmiar cząstek i charakterystyka przepływu wpływają na topienie i rozkład materiału.
Odpowiednio przygotowany proszek polietylenowy umożliwia bardziej spójne przetwarzanie w odpowiednich warunkach. Nadmiar grubych cząstek może przyczynić się do nierównomiernego topienia, natomiast zbyt wiele drobnych cząstek może mieć wpływ na obsługę.
Wymagania dotyczące szlifowania powinny zatem odzwierciedlać wybrany gatunek PE i proces formowania rotacyjnego.
W niektórych procesach łączenia w składzie materiału wykorzystuje się proszek z tworzywa sztucznego z recyklingu. Spójne przygotowanie proszku pomaga producentom kontrolować podawanie i dystrybucję składników.
Odpowiednie wymiary cząstek mogą wspomagać wydajność mieszania, gdy polimery i dodatki są kompatybilne. Jednak drobniejsze mielenie nie poprawia automatycznie każdej receptury.
Producenci muszą ocenić właściwości materiału pochodzącego z recyklingu, temperaturę przetwarzania i zamierzone zastosowanie końcowe.
Wydajność szlifowania może się pogorszyć z powodu nieodpowiednich ustawień, nieodpowiednich materiałów lub nieodpowiedniej konserwacji. Wczesna identyfikacja tych problemów pomaga chronić jakość produkcji.
Przegrzanie często wynika z nadmiernego podawania, nieodpowiednich luzów tarczowych lub niewystarczającego chłodzenia. Materiały wrażliwe na ciepło mogą zmięknąć i gromadzić się wewnątrz komory mielenia.
Może to obniżyć jakość proszku i przerwać wyładunek materiału. Operatorzy powinni sprawdzić wydajność chłodzenia i warunki podawania, gdy proszek zacznie się kleić.
Zmniejszenie niepotrzebnego tarcia może poprawić stabilność bez poświęcania wymaganej specyfikacji proszku.
Zużyte tarcze szlifierskie mogą z czasem zmienić zachowanie podczas cięcia. Niestabilne podawanie i nieprawidłowe ustawienia klasyfikacji mogą również zwiększać zróżnicowanie wielkości cząstek.
Materiał ponadgabarytowy stwarza dodatkowe obciążenia podczas przetwarzania, gdy jest wielokrotnie zwracany do szlifowania. Nadmierna recyrkulacja może zmniejszyć efektywną zdolność produkcyjną.
Regularne pobieranie próbek proszku pomaga operatorom rozpoznać te zmiany, zanim wpłyną one na dalszą produkcję.
Podczas ciągłej pracy tarcze szlifierskie stopniowo się zużywają. Zanieczyszczenia ścierne i nieodpowiednie materiały mogą przyspieszyć niszczenie powierzchni cięcia.
Nagromadzenie proszku może również zakłócać czystość sprzętu i wentylację. Pył z tworzyw sztucznych wymaga odpowiedniego zbierania i oceny ryzyka związanego z pyłem palnym, tam gdzie ma to zastosowanie.
Konserwacja powinna obejmować kontrolę noża, kontrolę chłodzenia i monitorowanie systemu odpylania.
Wskazówka: Porównaj wydajność szlifowania na podstawie użytecznej wydajności proszku, zużycia energii i odrzuconego materiału. Sama całkowita przepustowość może ukryć straty jakości.
Niezawodne mielenie tworzyw sztucznych wymaga odpowiedniego doboru sprzętu i konsekwentnych praktyk operacyjnych. Producenci powinni dostosować ustawienia maszyny do zamierzonego zastosowania proszku.
Rozpocznij od określenia rodzaju polimeru, początkowej wielkości cząstek, wytrzymałości i wrażliwości termicznej. Te właściwości określają, czy konwencjonalne mielenie może osiągnąć wymagane właściwości proszku.
Do odpowiednich sztywnych granulatów tworzyw sztucznych powszechnie stosuje się młyny tarczowe. Bardziej elastyczne lub wrażliwe na ciepło materiały mogą wymagać innych warunków skrawania.
Mielenie kriogeniczne może być przydatne, gdy chłodzenie ułatwia pękanie niektórych polimerów. Wymaga to jednak specjalistycznego sprzętu i wprowadza dodatkowe koszty operacyjne.
Producenci powinni wybierać obróbkę kriogeniczną tylko wtedy, gdy uzasadnia to zachowanie materiału i wymagania produktu.
Luz tarczy szlifierskiej, prędkość obrotowa i warunki podawania wpływają na wielkość proszku. Sprzęt klasyfikacyjny dodatkowo określa, które cząstki przedostają się do produktu końcowego.
Drobniejsze mielenie często zwiększa wymagania dotyczące przetwarzania i może zwiększyć zużycie energii. Zbyt drobny proszek może również powodować trudności w obsłudze.
Producenci powinni zrównoważyć stopień rozdrobnienia z wymaganiami dotyczącymi wydajności i jakości proszku. Najlepsze ustawienia pozwalają uzyskać akceptowalny materiał bez niepotrzebnego przetwarzania.
Konsekwentne podawanie zmniejsza nagłe zmiany w obciążeniu komory. Pomaga także w utrzymaniu bardziej przewidywalnych warunków szlifowania.
Urządzenia chłodnicze powinny działać w zakresie swojej zamierzonej wydajności. Operatorzy powinni monitorować odpowiednie temperatury i badać nietypowe wzrosty podczas produkcji.
W przypadku większych zakładów zajmujących się recyklingiem zintegrowane planowanie sprzętu może uprościć przygotowanie materiałów. Producenci mogą przeglądać produkty ALVA przemysłowe urządzenia do recyklingu i mielenia przy planowaniu linii technologicznych.
Regularne testy dostarczają praktycznych dowodów na skuteczność szlifowania. Producenci powinni sprawdzić rozkład wielkości cząstek, wilgotność, zanieczyszczenie i zachowanie proszku.
Równie ważne są dalsze próby. Proszek spełniający docelowy rozmiar nominalny może nadal słabo działać podczas wytłaczania lub formowania.
Testowanie pomaga producentom określić odpowiednie warunki przetwarzania przed produkcją na pełną skalę.
Wskazówka: Przed zakupem sprzętu poproś o reprezentatywne próby szlifowania materiału. Porównaj użyteczną wydajność proszku, stabilność produkcji i wyniki dalszego przetwarzania.
Młyn do mielenia tworzyw sztucznych zapewnia wysokiej jakości ponowne przetwarzanie tworzyw sztucznych dzięki stałej wielkości cząstek, kontrolowanej temperaturze mielenia i wydajnej klasyfikacji proszku. Pomaga producentom poprawić jakość proszku pochodzącego z recyklingu i utrzymać stabilną produkcję.
ALVA Machinery oferuje rozdrabniacze tworzyw sztucznych i młyny do mielenia PVC wyposażone w wydajne systemy mielenia i chłodzenia. Jej wyposażenie pomaga zakładom recyklingu przetwarzać odpowiednie odpady z tworzyw sztucznych na proszek nadający się do ponownego użycia. Skontaktuj się z ALVA Machinery, aby uzyskać dostosowane rekomendacje i oferty dotyczące sprzętu.
Odp.: Przekształca złom tworzyw sztucznych w drobny proszek wielokrotnego użytku.
Odp.: Wytwarza spójne cząstki dla bardziej stabilnego ponownego przetwarzania.
Odp.: Kontrolowane mielenie zapewnia jednorodność proszku i ponowne wykorzystanie materiału.
Odp.: Pulweryzatory wytwarzają drobniejszy proszek; kruszarki redukują większe kawałki plastiku.
Odp.: Zużycie energii, zużycie tarcz, chłodzenie i wydajność produkcyjna.
Odp.: Dostosuj podawanie, utrzymuj chłodzenie i monitoruj temperatury mielenia. Zapewnia rozdrabniacze tworzyw sztucznych i młyny do mielenia PVC wyposażone w wydajne systemy mielenia i chłodzenia. Jej wyposażenie pomaga zakładom recyklingu przetwarzać odpowiednie odpady z tworzyw sztucznych na proszek nadający się do ponownego użycia. Skontaktuj się z ALVA Machinery, aby uzyskać dostosowane rekomendacje i oferty dotyczące sprzętu.


