
Прегледи: 0 Аутор: Уредник сајта Време објаве: 20.10.2026 Порекло: Сајт


Недоследан пластични прах може довести до лошег мешања, нестабилне обраде и дефеката производа. Постројења за рециклажу требају бољу контролу над величином честица и квалитетом материјала. Млин за млевење пластике претвара припремљени пластични отпад у фини, конзистентни прах. Подржава ефикасну рециклажу, контролисану припрему материјала и поуздану производњу.
Поновна обрада пластике високог квалитета захтева више од смањења величине материјала. Произвођачи морају да контролишу конзистенцију праха, температуру и чистоћу материјала током целе производње. Правилно конфигурисан млин за млевење пластике подржава ове захтеве тако што припрема прах за вишекратну употребу за различите производне примене.
Пластичне грануле и производни отпад често садрже честице различитих димензија. Ове разлике могу утицати на то како материјали теку, мешају се и понашају током даље обраде. Млин за млевење пластике редукује припремљене материјале у финије честице контролисаним механичким млевењем. Његове површине за сечење постепено смањују димензије честица све док прах не достигне потребну спецификацију.
Конзистентна величина честица побољшава дистрибуцију материјала и подржава предвидљиво храњење током накнадне производње. Такође смањује проблеме узроковане превеликим честицама које улазе у осетљиву опрему за обраду. Међутим, квалитет праха зависи од потпуне дистрибуције величине честица, а не само од просечне финоће.
Рециклирани пластични прах често улази у формулације које садрже девичанску смолу, пигменте, стабилизаторе или друге адитиве. Неуједначене димензије праха могу утицати на то како се ови састојци распореде по смеши. Веће честице се могу другачије понашати током загревања, док прекомерне ситне честице могу створити потешкоће у храњењу.
Машина за млевење пластичног праха помаже произвођачима да припреме материјал са конзистентнијим физичким карактеристикама. Одговарајуће димензије праха подржавају предвидљивију контролу мешања и формулације. Ово постаје вредно када су произвођачима потребни поновљиви резултати производње у различитим серијама.
Механичко млевење ствара топлоту кроз трење и поновљено сечење. Неки полимери омекшају када се температуре приближавају границама обраде. Прекомерно загревање може довести до тога да се честице слепе, формирају грудвице или изгубе пожељна својства.
Системи за хлађење помажу у решавању ових проблема током континуиране производње. Циркулација ваздуха уклања топлоту из коморе за млевење, док водено хлађење контролише температуру опреме. Стабилно храњење такође спречава непотребно трење узроковано прекомерним оптерећењем коморе.
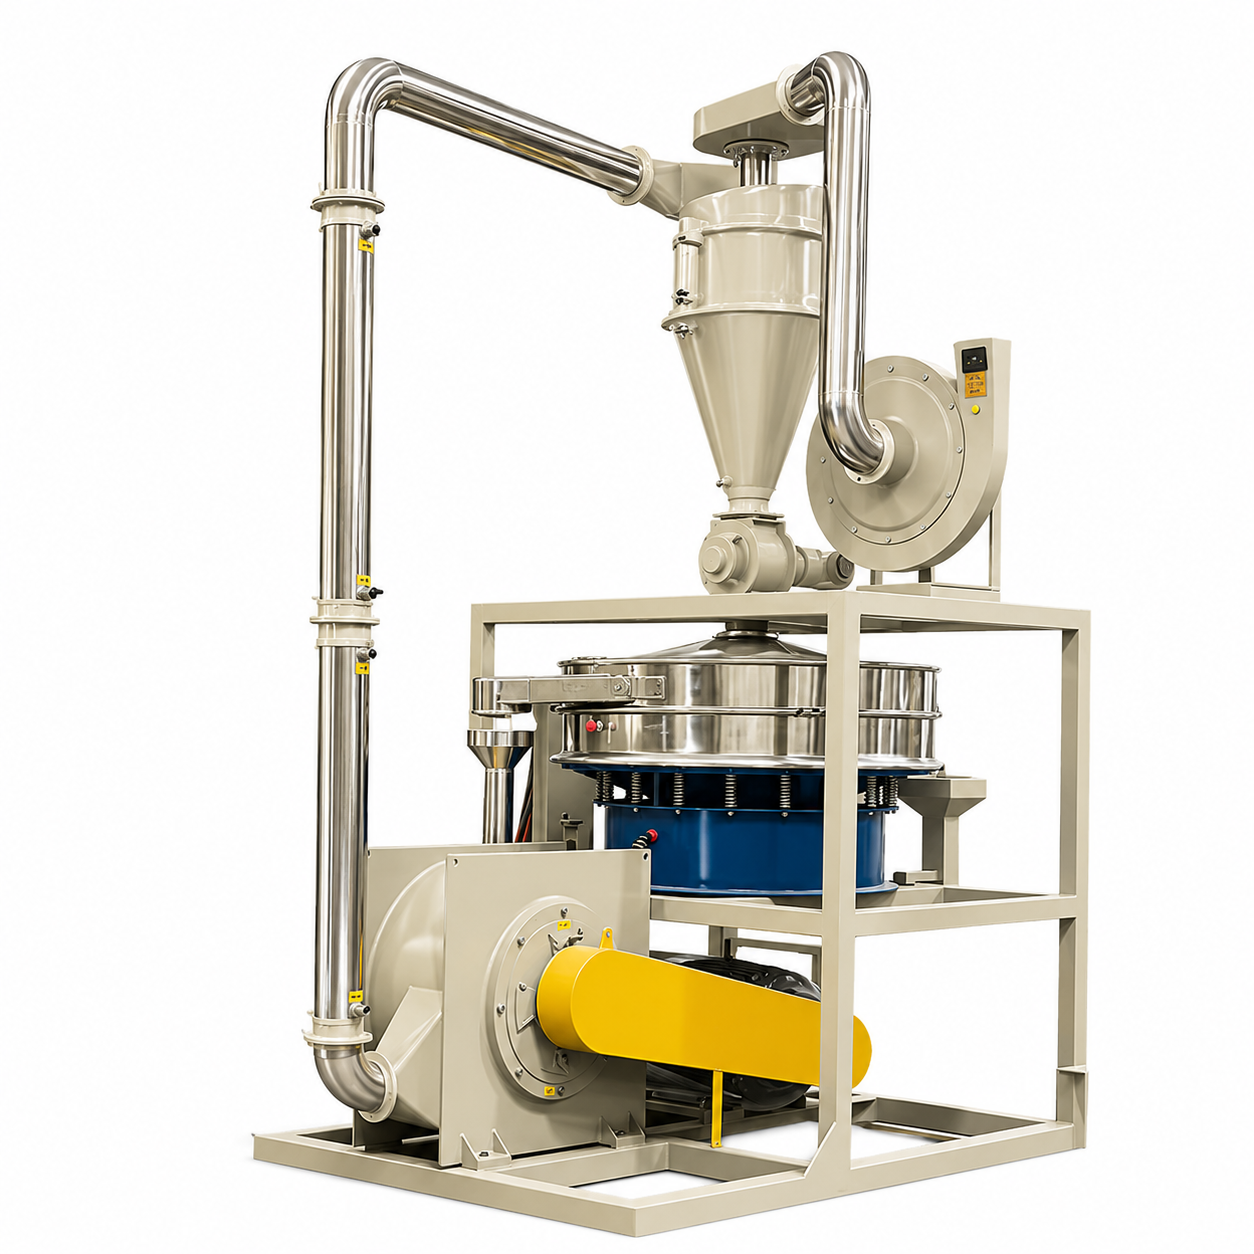
На пример, АЛВА Млин за млевење пластике / млин за млевење пластике користи комбиновано ваздушно и водено хлађење. Ова конфигурација подржава контролу температуре приликом обраде одговарајућих крутих пластичних материјала.
Млевење не производи аутоматски идентичне честице. Неки материјал одмах достиже потребну финоћу, док је већим фрагментима потребна додатна обрада. Системи за скрининг и класификацију одвајају прах према димензијама честица.
Прихватљиви материјал се креће ка опреми за сакупљање или складиштење. Превелике фракције се могу вратити у комору за млевење ради даље редукције. Овај распоред помаже у контроли коначне дистрибуције величине праха.
Међутим, прекомерна рециркулација повећава оптерећење опреме и може произвести додатну топлоту. Оператери морају да уравнотеже захтеве скрининга са ефикасношћу млевења и производним капацитетом.
Руковање прахом постаје теже када се димензије честица значајно разликују. Веома фине честице могу створити прашину или проблеме са премошћавањем, док већи фрагменти могу прекинути доследно храњење. Влага и електростатички ефекти могу представљати додатне изазове.
Контролисано млевење помаже произвођачима да производе прах погодан за њихове системе храњења. Доследне карактеристике материјала могу побољшати перформансе складиштења, транспорта и дозирања. Међутим, превише фини прах не тече увек боље.
Произвођачи треба да узму у обзир насипну густину, садржај влаге и течност праха поред величине честица.
Различити производни процеси захтевају различита својства праха. ПВЦ екструзија може прихватити прикладно припремљен рециклирани материјал унутар компатибилне формулације. Ротационо обликовање обично захтева полиетиленски прах са контролисаним карактеристикама честица.
Уситњавање пластике побољшава физичку припрему рециклираних материјала. Не може уклонити хемијску контаминацију или обрнути деградацију полимера узроковану претходном обрадом.
Успешна поновна обрада стога зависи од сортирања материјала, одговарајућих услова млевења и даљег испитивања квалитета.
Савет: Дефинишите потребну дистрибуцију честица праха пре него што изаберете опрему за млевење. Финији прах не даје увек боље перформансе обраде.
Опрема за млевење пластике може да обрађује неколико типова полимера под одговарајућим радним условима. Међутим, тврдоћа материјала, флексибилност и термичко понашање одређују одговарајућу конфигурацију за млевење.
Производња ПВЦ-а ствара остатке производње, одбачене профиле и отпадне цеви. Ови материјали се често могу повратити када њихов састав остане погодан за поновну употребу. Пре млевења, оператери обично умањују велике комаде у мање љуспице или грануле.
Машина за млевење ПВЦ пластике претвара припремљени материјал у прах за вишекратну употребу. Контролисане температуре млевења су посебно важне јер је ПВЦ осетљив на претерану топлоту. Одговарајуће хлађење помаже у ограничавању лепљења, промене боје и непотребног топлотног стреса.
АЛВА'с ПВЦ млин за млевење / ПВЦ пулверизер је дизајниран за рециклажу ПВЦ отпада. Користи структуру за млевење велике брзине и циркулишући систем воденог хлађења.
Полиетилен и полипропилен се широко користе у амбалажи, контејнерима и индустријским производима. Њихова жилавост и термичке карактеристике стварају различите изазове брушења.
Неке врсте ПЕ могу омекшати или деформисати током механичког брушења. Одређени ПП материјали такође захтевају пажљиву контролу температуре и храњења. Одговарајући услови млевења помажу у ограничавању агломерације материјала и одржавању стабилности производње.
Производња ПЕ праха је посебно важна за апликације ротационог обликовања. Међутим, потребна метода млевења зависи од квалитета полимера и спецификација циљаног праха.
Одабрана инжењерска пластика, укључујући одговарајуће АБС класе, може ући у специјализоване процесе млевења. Њихова тврдоћа, ломљивост и термичка својства утичу на резултујуће карактеристике праха.
Тврђи материјали могу повећати хабање брусних дискова, док типови осетљиви на температуру захтевају пажљиво хлађење. Компатибилност полимера се такође мора узети у обзир пре него што рециклирани материјал уђе у нове формулације.
Мешање неповезаних породица полимера може створити озбиљне проблеме са квалитетом. Чак и равномерно млевење не може учинити да се некомпатибилни материјали понашају као једна смола.
Млинови за млевење пластике обично раде у оквиру ширег система рециклаже. Припрема материјала, млевење, класификација и сакупљање праха морају да раде заједно.
Пластични отпад често захтева сортирање, чишћење и сушење пре финог млевења. Велики предмети могу прво проћи кроз дробилицу или гранулатор. Ово производи мање комаде погодне за комору за млевење.
Контролисани систем за храњење испоручује припремљени материјал константном брзином. Прекомерно храњење повећава механичко оптерећење и може створити непотребну топлоту. Недовољно храњење може смањити ефикасност производње.
Уједначен улазни материјал помаже у одржавању доследних услова млевења и смањује неочекиване флуктуације процеса.
Многи пластични уређаји за млевење користе ротирајуће и стационарне дискове за млевење. Припремљена пластика улази у простор између ових резних површина. Механичко смицање и трење прогресивно смањују димензије материјала.
Перформансе брушења зависе од геометрије диска, радне брзине и зазора сечења. Мањи зазори генерално стварају финије услове за млевење, али такође могу повећати топлоту и хабање.
Тачна подешавања зависе од понашања полимера и потребне финоће праха. Оператери треба да избегавају коришћење максималног интензитета млевења без процене стабилности материјала.
Након млевења, систем протока ваздуха може транспортовати прах до опреме за класификацију. Циклонски колектори одвајају већи део праха од транспортног ваздуха. Додатни филтери сакупљају фине честице и помажу у контроли емисије прашине.
Сита класификују прах према димензијама честица. Превелики материјал се може вратити за други циклус млевења. Прихватљиви прах се креће ка складиштењу или даљеј преради.
Хлађење остаје важно током ове операције јер температура материјала може утицати на сакупљање и руковање.
Произвођачи треба да процене перформансе млевења према стварном квалитету праха. Сам производни капацитет не може показати да ли материјал одговара даљој производњи.
Два узорка праха могу имати сличне просечне величине честица, али се понашају различито. Један може садржати прекомерне ситнице, док други садржи много превеликих честица.
Ове разлике утичу на проток праха, мешање и понашање при загревању. Уска и прикладна дистрибуција величине честица генерално подржава предвидљивију обраду.
Произвођачи треба да процењују репрезентативне узорке уместо да се ослањају само на номиналну оцену мреже.
Температура млевења утиче на понашање полимера током смањења величине. Прекомерно трење може омекшати честице или довести до њиховог лепљења. Материјали осетљиви на температуру такође могу доживети промену боје или хемијску деградацију у неодговарајућим условима.
Правилно хлађење смањује ове ризике, али захтеви за температуром варирају између полимера. Оператери би требало да прате стварне услове материјала уместо да примењују идентична ограничења на сваку врсту пластике.
Брзина увлачења, зазор диска и капацитет хлађења морају остати уравнотежени током производње.
Квалитет улазног материјала директно утиче на резултате брушења. Влага, загађивачи и недоследне величине честица могу да промене понашање машине. Мешани полимери могу такође да произведу различите карактеристике праха током идентичних услова млевења.
На пример, чисти постиндустријски ПВЦ отпад обично нуди предвидљивији састав од несортираног мешаног пластичног отпада. Међутим, чак и чисти материјали захтевају одговарајуће контроле обраде.
Стабилан квалитет сировине побољшава шансе за постизање доследног рециклираног праха.
Фактор квалитета |
Уобичајени проблем |
Утицај на поновну обраду |
Препоручена контрола |
|---|---|---|---|
Величина честица |
Превелике честице |
Неравномерно мешање или храњење |
Подесите млевење и класификацију |
Температура млевења |
Омекшавање материјала |
Лепљење праха или деградација |
Побољшајте хлађење и контролу напајања |
Влага |
Влажни прах |
Агломерација и недоследно храњење |
Осушити материјал пре млевења |
Контаминација полимером |
Мешане некомпатибилне смоле |
Нестабилна својства крајњег производа |
Побољшајте сортирање и идентификацију |
Превисоке казне |
Прашина и лош проток праха |
Потешкоће у руковању |
Оптимизирајте класификацију праха |
Напомена: Уједначеност праха побољшава припрему материјала, али квалитет финалног производа и даље зависи од својстава смоле и услова обраде.
Доследне карактеристике праха подржавају неколико индустријских производних процеса. Свака примена захтева одговарајућу припрему материјала и специфичне стандарде квалитета.
Произвођачи ПВЦ екструзије могу поново да користе одговарајући производни отпад у оквиру компатибилних формулација. Рециклирани прах може ући у системе за припрему материјала за профиле, лимове и друге ПВЦ производе.
Доследне димензије честица помажу произвођачима да контролишу мешање и храњење материјала. Чист рециклирани материјал такође смањује ризик од видљивих недостатака и прекида обраде.
Међутим, рециклирани садржај мора одговарати захтевима производа. Произвођачи треба да верификују формулације путем екструдирања пре него што повећају пропорције рециклираног материјала.
Ротационо обликовање користи полимерни прах за формирање шупљих пластичних производа. Током обраде, прах се дистрибуира унутар загрејаног ротационог калупа. Његова величина честица и карактеристике протока утичу на топљење и дистрибуцију материјала.
Правилно припремљен полиетиленски прах подржава конзистентнију обраду под одговарајућим условима. Превише крупних честица може допринети неравномерном топљењу, док превише ситних може утицати на руковање.
Захтеви за млевење би стога требало да одражавају изабрани ПЕ разред и процес ротационог ливења.
Неки процеси мешања користе рециклирани пластични прах као део формулације материјала. Доследна припрема праха помаже произвођачима да контролишу храњење и дистрибуцију састојака.
Одговарајуће димензије честица могу да подрже перформансе мешања када су полимери и адитиви компатибилни. Међутим, финије млевење не побољшава аутоматски сваку формулацију.
Произвођачи морају проценити својства рециклираног материјала, температуре обраде и намеравану коначну примену.
Перформансе брушења могу опасти због неодговарајућих подешавања, недоследних материјала или неадекватног одржавања. Рано препознавање ових проблема помаже у заштити квалитета производње.
Прегревање је често последица прекомерног храњења, неодговарајућих зазора дискова или неадекватног хлађења. Материјали осетљиви на топлоту могу омекшати и акумулирати се унутар коморе за млевење.
Ово може смањити квалитет праха и прекинути пражњење материјала. Оператери треба да провере перформансе хлађења и прегледају услове храњења када прах почне да се лепи.
Смањење непотребног трења може побољшати стабилност без жртвовања захтеване спецификације праха.
Истрошени дискови за брушење могу временом да промене понашање сечења. Нестабилно храњење и нетачна подешавања класификације такође могу повећати варијације величине честица.
Превелики материјал ствара додатна оптерећења приликом обраде када се више пута враћа на млевење. Прекомерна рециркулација може смањити ефективни производни капацитет.
Редовно узимање узорака праха помаже оператерима да препознају ове промене пре него што утичу на производњу у наставку.
Брусни дискови се постепено троше током непрекидног рада. Абразивна контаминација и неприкладни материјали могу убрзати пропадање површине резања.
Акумулација праха такође може ометати чистоћу опреме и вентилацију. Пластична прашина захтева одговарајуће сакупљање и процену ризика од запаљиве прашине где је применљиво.
Одржавање треба да укључи инспекцију резача, проверу хлађења и надзор система за сакупљање прашине.
Савет: Упоредите перформансе млевења користећи употребљиву количину праха, потрошњу енергије и одбачени материјал. Сама укупна пропусност може сакрити губитке у квалитету.
Поуздано брушење пластике захтева одговарајући избор опреме и доследне радне праксе. Произвођачи треба да ускладе подешавања машине са предвиђеном апликацијом праха.
Почните тако што ћете идентификовати тип полимера, почетну величину честица, жилавост и термичку осетљивост. Ова својства одређују да ли конвенционално млевење може да постигне тражене карактеристике праха.
Пулверизатори типа диска се обично користе за одговарајуће круте пластичне грануле. Флексибилнији материјали или материјали осетљивији на топлоту могу захтевати различите услове резања.
Криогено млевење може бити корисно када хлађење чини одређене полимере лакшим за ломљење. Међутим, то захтева специјализовану опрему и уводи додатне оперативне трошкове.
Произвођачи треба да изаберу криогену обраду само када понашање материјала и захтеви производа то оправдавају.
Зазор брусног диска, брзина ротације и услови храњења утичу на величину праха. Опрема за класификацију даље одређује које честице улазе у финални производ.
Финије млевење често повећава захтеве за обраду и може повећати потрошњу енергије. Превише фини прах такође може створити потешкоће при руковању.
Произвођачи треба да уравнотеже финоћу са захтевима за проток и квалитет праха. Најбоља подешавања производе прихватљив материјал без непотребне обраде.
Доследно храњење смањује нагле промене у оптерећењу коморе. Такође помаже у одржавању предвидљивијих услова млевења.
Опрема за хлађење треба да ради у оквиру предвиђеног капацитета. Оператери треба да прате релевантне температуре и истражују неуобичајена повећања током производње.
За веће објекте за рециклажу, интегрисано планирање опреме може поједноставити припрему материјала. Произвођачи могу прегледати АЛВА-е индустријску опрему за рециклажу и млевење приликом планирања својих линија за прераду.
Редовно тестирање пружа практичне доказе о перформансама млевења. Произвођачи треба да провере расподелу величине честица, влагу, контаминацију и понашање при руковању прахом.
Низводна испитивања су подједнако важна. Прашак који испуњава циљну номиналну величину може и даље имати лош учинак током екструзије или обликовања.
Тестирање помаже произвођачима да идентификују одговарајуће услове обраде пре производње у пуном обиму.
Савет: Затражите репрезентативна испитивања брушења материјала пре куповине опреме. Упоредите употребљив принос праха, стабилност производње и резултате даље обраде.
Млин за млевење пластике подржава висококвалитетну прераду пластике кроз доследну величину честица, контролисане температуре млевења и ефикасну класификацију праха. Помаже произвођачима да побољшају квалитет рециклираног праха и одрже стабилну производњу.
АЛВА Мацхинери нуди пластичне машине за млевење и млинове за млевење ПВЦ-а са ефикасним системима за млевење и хлађење. Његова опрема помаже постројењима за рециклажу да прераде одговарајући пластични отпад у прах за вишекратну употребу. Контактирајте АЛВА Мацхинери за препоруке и понуде прилагођене опреме.
О: Претвара пластични отпад у фини прах за вишекратну употребу.
О: Производи конзистентне честице за стабилнију поновну обраду.
О: Контролисано млевење подржава униформност праха и поновну употребу материјала.
О: Пулверизатори производе финији прах; дробилице смањују веће пластичне комаде.
О: Употреба енергије, трошење дискова, хлађење и производни капацитет.
О: Подесите храњење, одржавајте хлађење и пратите температуре млевења. обезбеђује пластичне пулверизере и ПВЦ млевене за млевење са ефикасним системима за млевење и хлађење. Његова опрема помаже постројењима за рециклажу да прераде одговарајући пластични отпад у прах за вишекратну употребу. Контактирајте АЛВА Мацхинери за препоруке и понуде прилагођене опреме.


