
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-20 Kaynak: Alan


Tutarsız plastik tozu, zayıf karıştırmaya, dengesiz işlemeye ve ürün kusurlarına yol açabilir. Geri dönüşüm tesislerinin parçacık boyutu ve malzeme kalitesi üzerinde daha iyi kontrole ihtiyacı vardır. Plastik Öğütme Değirmeni, hazırlanan plastik atığı ince, tutarlı toza dönüştürür. Verimli geri dönüşümü, kontrollü malzeme hazırlamayı ve güvenilir alt üretim aşamalarını destekler.
Yüksek kaliteli plastiğin yeniden işlenmesi, malzeme boyutunun küçültülmesinden fazlasını gerektirir. Üreticilerin üretim boyunca toz tutarlılığını, sıcaklığını ve malzeme saflığını kontrol etmesi gerekir. Düzgün yapılandırılmış bir plastik öğütme değirmeni, farklı üretim uygulamaları için yeniden kullanılabilir toz hazırlayarak bu gereksinimleri destekler.
Plastik granüller ve üretim hurdaları genellikle farklı boyutlarda parçacıklar içerir. Bu farklılıklar, malzemelerin daha sonraki işlemler sırasında nasıl aktığını, karıştığını ve davrandığını etkileyebilir. Plastik öğütme değirmeni, kontrollü mekanik öğütme yoluyla hazırlanan malzemeleri daha ince parçacıklara indirir. Kesme yüzeyleri, toz gerekli spesifikasyona ulaşana kadar parçacık boyutlarını kademeli olarak azaltır.
Tutarlı parçacık boyutu, malzeme dağıtımını iyileştirir ve sonraki üretim sırasında öngörülebilir beslemeyi destekler. Ayrıca hassas işleme ekipmanına giren büyük boyutlu parçacıkların neden olduğu sorunları da azaltır. Bununla birlikte toz kalitesi, yalnızca ortalama inceliğe değil, tam parçacık boyutu dağılımına bağlıdır.
Geri dönüştürülmüş plastik tozu sıklıkla işlenmemiş reçine, pigmentler, stabilizatörler veya diğer katkı maddelerini içeren formülasyonlara girer. Eşit olmayan toz boyutları, bu bileşenlerin karışım boyunca nasıl dağıldığını etkileyebilir. Daha büyük parçacıklar ısıtma sırasında farklı davranabilir, aşırı ince taneler ise besleme zorlukları yaratabilir.
Plastik toz taşlama makinesi, üreticilerin daha tutarlı fiziksel özelliklere sahip malzeme hazırlamasına yardımcı olur. Uygun toz boyutları daha öngörülebilir karıştırma ve formülasyon kontrolünü destekler. Bu, üreticilerin farklı partilerde tekrarlanabilir üretim sonuçlarına ihtiyaç duyması durumunda değerli hale gelir.
Mekanik taşlama, sürtünme ve tekrarlanan kesme yoluyla ısı üretir. Bazı polimerler, sıcaklıklar işleme sınırlarına yaklaştığında yumuşar. Aşırı ısıtma, parçacıkların birbirine yapışmasına, topaklar oluşmasına veya istenen özelliklerin kaybolmasına neden olabilir.
Soğutma sistemleri sürekli üretim sırasında bu sorunların yönetilmesine yardımcı olur. Hava sirkülasyonu öğütme haznesindeki ısıyı uzaklaştırırken, su soğutması ekipman sıcaklıklarını kontrol eder. Dengeli besleme aynı zamanda aşırı hazne yüklemesinden kaynaklanan gereksiz sürtünmeyi de önler.
Örneğin, ALVA'nın Plastik Pulverizatör / Plastik Öğütme Değirmeni, kombine hava ve su soğutmasını kullanır. Bu konfigürasyon, uygun sert plastik malzemelerin işlenmesi sırasında sıcaklık kontrolünü destekler.
Öğütme otomatik olarak aynı parçacıkları üretmez. Bazı malzemeler gerekli inceliğe hemen ulaşırken, daha büyük parçalar ek işlemlere ihtiyaç duyar. Tarama ve sınıflandırma sistemleri, tozu parçacık boyutlarına göre ayırır.
Kabul edilebilir malzeme toplama veya depolama ekipmanına doğru hareket eder. Büyük boyutlu parçalar daha fazla indirgemek için öğütme odasına geri dönebilir. Bu düzenleme nihai toz boyutu dağılımının kontrol edilmesine yardımcı olur.
Ancak aşırı devridaim ekipmanın yükünü artırır ve ek ısı üretebilir. Operatörler eleme gerekliliklerini öğütme verimliliği ve üretim kapasitesiyle dengelemelidir.
Parçacık boyutları önemli ölçüde değiştiğinde toz işleme daha zor hale gelir. Çok ince parçacıklar toz veya köprü oluşturma sorunları yaratabilir, daha büyük parçacıklar ise tutarlı beslemeyi kesintiye uğratabilir. Nem ve elektrostatik etkiler ek zorluklara yol açabilir.
Kontrollü öğütme, üreticilerin besleme sistemlerine uygun toz üretmesine yardımcı olur. Tutarlı malzeme özellikleri depolama, taşıma ve ölçüm performansını iyileştirebilir. Ancak aşırı ince toz her zaman daha iyi akmaz.
Üreticiler parçacık boyutunun yanı sıra yığın yoğunluğunu, nem içeriğini ve tozun akışkanlığını da dikkate almalıdır.
Farklı üretim süreçleri farklı toz özellikleri gerektirir. PVC ekstrüzyonu, uyumlu bir formülasyon içerisinde uygun şekilde hazırlanmış geri dönüştürülmüş malzemeyi kabul edebilir. Rotasyonel kalıplama genellikle kontrollü parçacık özelliklerine sahip polietilen tozu gerektirir.
Plastiğin toz haline getirilmesi, geri dönüştürülmüş malzemelerin fiziksel olarak hazırlanmasını geliştirir. Önceki işlemlerden kaynaklanan kimyasal kirlenmeyi veya ters polimer bozulmasını gideremez.
Bu nedenle başarılı yeniden işleme, malzeme sınıflandırmasına, uygun öğütme koşullarına ve sonraki kalite testlerine bağlıdır.
İpucu: Öğütme ekipmanını seçmeden önce gerekli toz parçacık boyutu dağılımını tanımlayın. Daha ince toz her zaman daha iyi işleme performansı sağlamaz.
Plastik öğütme ekipmanı, uygun çalışma koşulları altında çeşitli polimer türlerini işleyebilir. Ancak malzemenin sertliği, esnekliği ve termal davranışı uygun öğütme konfigürasyonunu belirler.
PVC imalatı üretim kesintilerine, reddedilen profillere ve boru hurdalarına neden olur. Bu malzemeler, bileşimleri yeniden kullanıma uygun kaldığında sıklıkla geri kazanılabilir. Öğütmeden önce operatörler genellikle büyük parçaları daha küçük pullara veya granüllere indirir.
PVC plastik öğütme makinesi, hazırlanan malzemeyi yeniden kullanılabilir toza dönüştürür. Kontrollü öğütme sıcaklıkları özellikle önemlidir çünkü PVC aşırı ısıya duyarlıdır. Uygun soğutma, yapışmayı, renk bozulmasını ve gereksiz termal stresi sınırlamaya yardımcı olur.
ALVA'lar PVC Öğütme Değirmeni / PVC Pülverizatörü, PVC atıklarının geri dönüşümü için tasarlanmıştır. Yüksek hızlı öğütme yapısı ve sirkülasyonlu su soğutma sistemi kullanır.
Polietilen ve polipropilen ambalajlarda, kaplarda ve endüstriyel ürünlerde yaygın olarak kullanılmaktadır. Toklukları ve termal özellikleri farklı taşlama zorlukları yaratır.
Bazı PE kaliteleri mekanik taşlama sırasında yumuşayabilir veya deforme olabilir. Bazı PP malzemeleri ayrıca dikkatli sıcaklık ve besleme kontrolü gerektirir. Uygun öğütme koşulları, malzeme topaklaşmasının sınırlandırılmasına ve üretim stabilitesinin korunmasına yardımcı olur.
PE tozu üretimi, rotasyonel kalıplama uygulamaları için özellikle önemlidir. Ancak gerekli öğütme yöntemi polimer kalitesine ve hedef toz spesifikasyonlarına bağlıdır.
Uygun ABS kaliteleri de dahil olmak üzere seçilmiş mühendislik plastikleri, özel öğütme işlemlerine girebilir. Sertlikleri, kırılganlıkları ve termal özellikleri, elde edilen toz özelliklerini etkiler.
Daha sert malzemeler taşlama diskinin aşınmasını artırabilirken, sıcaklığa duyarlı kaliteler dikkatli bir soğutma gerektirir. Geri dönüştürülmüş malzeme yeni formülasyonlara girmeden önce polimer uyumluluğu da dikkate alınmalıdır.
İlgisiz polimer ailelerinin karıştırılması ciddi kalite sorunları yaratabilir. Düzgün öğütme bile uyumsuz malzemelerin tek bir reçine gibi davranmasını sağlayamaz.
Plastik öğütme değirmenleri genellikle daha geniş bir geri dönüşüm sistemi içerisinde çalışır. Malzeme hazırlama, öğütme, sınıflandırma ve toz toplama birlikte çalışmalıdır.
Plastik atıklar genellikle ince öğütmeden önce ayıklamayı, temizlemeyi ve kurutmayı gerektirir. Büyük nesneler ilk önce bir kırıcı veya granülatörden geçebilir. Bu, öğütme haznesine uygun daha küçük parçalar üretir.
Kontrollü bir besleme sistemi, hazırlanan malzemeyi tutarlı bir oranda iletir. Aşırı besleme, mekanik yükü artırır ve gereksiz ısı üretebilir. Yetersiz besleme üretim verimliliğini azaltabilir.
Düzgün gelen malzeme, tutarlı taşlama koşullarının korunmasına yardımcı olur ve beklenmeyen proses dalgalanmalarını azaltır.
Birçok plastik öğütücüde dönen ve sabit taşlama diskleri kullanılır. Hazırlanan plastik bu kesme yüzeyleri arasındaki boşluğa girer. Mekanik kesme ve sürtünme, malzeme boyutlarını giderek azaltır.
Taşlama performansı disk geometrisine, çalışma hızına ve kesme açıklığına bağlıdır. Daha küçük boşluklar genellikle daha hassas taşlama koşulları yaratır ancak aynı zamanda ısıyı ve aşınmayı da artırabilir.
Doğru ayarlar polimer davranışına ve gerekli toz inceliğine bağlıdır. Operatörler, malzeme stabilitesini değerlendirmeden maksimum taşlama yoğunluğunu kullanmaktan kaçınmalıdır.
Öğütmeden sonra, bir hava akışı sistemi tozu sınıflandırma ekipmanına doğru taşıyabilir. Siklon toplayıcılar tozun çoğunu taşıma havasından ayırır. Ek filtreler ince parçacıkları toplar ve toz emisyonlarının kontrol edilmesine yardımcı olur.
Elekler tozu parçacık boyutlarına göre sınıflandırır. Büyük boyutlu malzeme başka bir taşlama döngüsü için geri dönebilir. Kabul edilebilir toz, depolamaya veya sonraki işlemlere doğru hareket eder.
Malzeme sıcaklığı toplama ve işlemeyi etkileyebileceğinden soğutma bu işlem boyunca önemini korur.
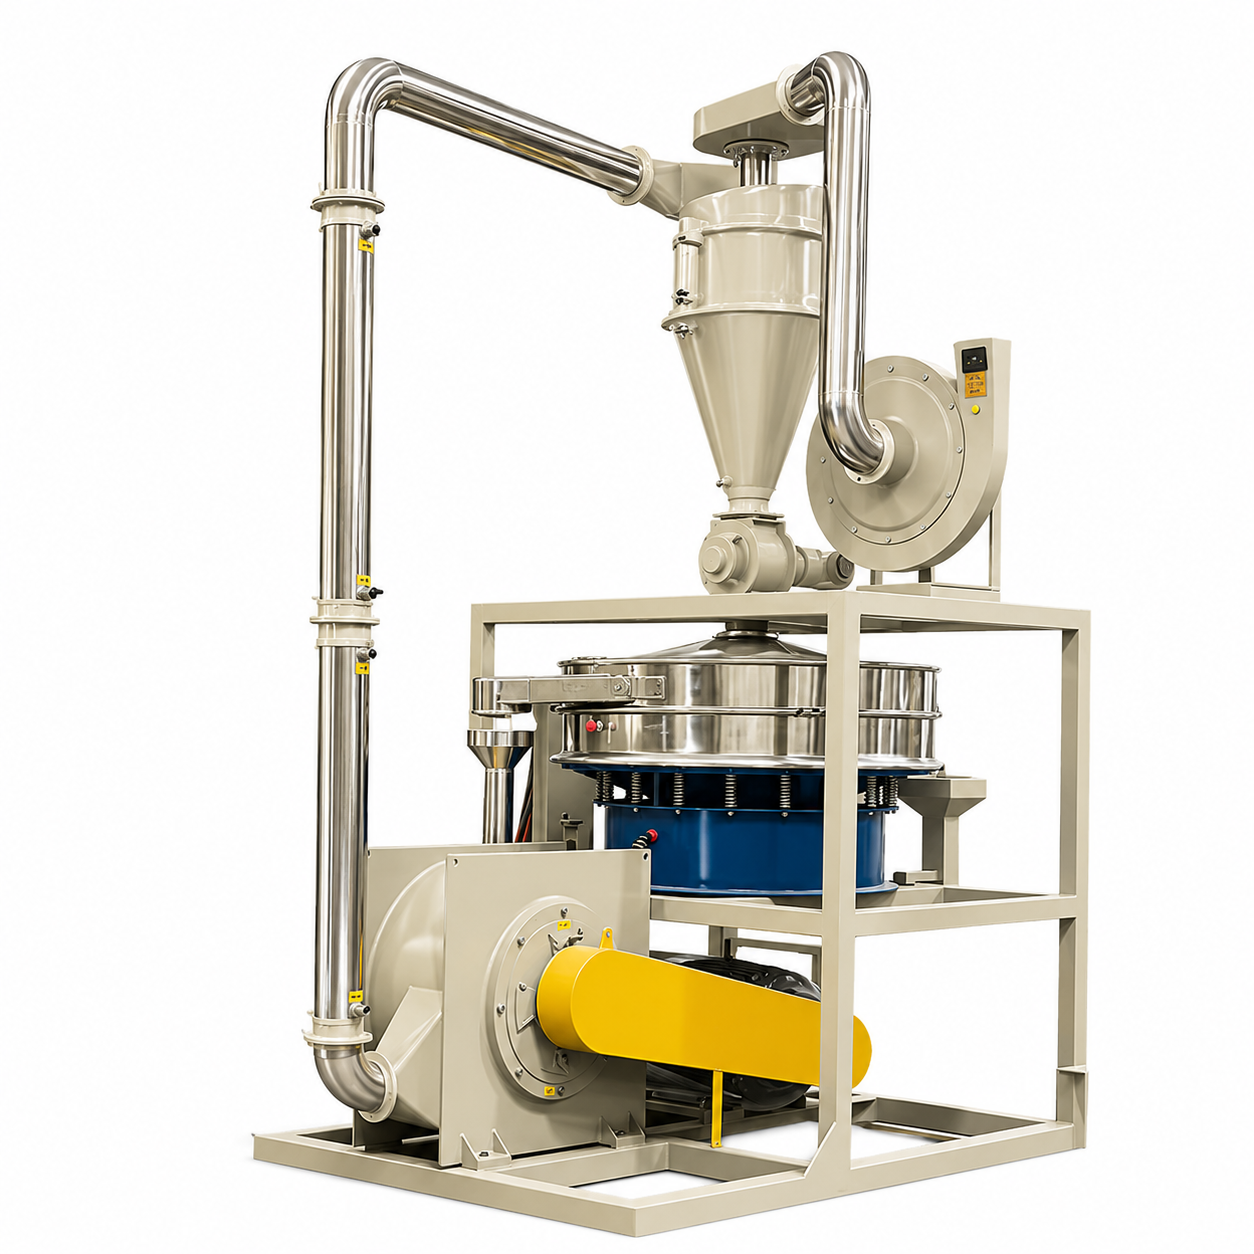
Üreticiler öğütme performansını gerçek toz kalitesine göre değerlendirmelidir. Üretim kapasitesi tek başına malzemenin ileri üretime uygun olup olmadığını gösteremez.
İki toz numunesi benzer ortalama parçacık boyutlarını paylaşabilir ancak farklı davranabilir. Biri aşırı miktarda ince taneler içerebilirken diğeri çok sayıda büyük boyutlu parçacıklar içerebilir.
Bu farklılıklar toz akışını, harmanlamayı ve ısınma davranışını etkiler. Dar ve uygulamaya uygun parçacık boyutu dağılımı genellikle daha öngörülebilir işlemeyi destekler.
Üreticiler yalnızca nominal ağ derecesine güvenmek yerine temsili numuneleri değerlendirmelidir.
Öğütme sıcaklığı, boyut küçültme sırasında polimer davranışını etkiler. Aşırı sürtünme parçacıkları yumuşatabilir veya birbirine yapışmasına neden olabilir. Sıcaklığa duyarlı malzemeler uygun olmayan koşullar altında renk bozulmasına veya kimyasal bozulmaya da maruz kalabilir.
Uygun soğutma bu riskleri azaltır ancak sıcaklık gereksinimleri polimerler arasında farklılık gösterir. Operatörler, her plastik sınıfına aynı limitleri uygulamak yerine gerçek malzeme koşullarını izlemelidir.
İlerleme hızı, disk açıklığı ve soğutma kapasitesi üretim sırasında dengeli kalmalıdır.
Gelen malzeme kalitesi taşlama sonuçlarını doğrudan etkiler. Nem, kirletici maddeler ve tutarsız parçacık boyutları makinenin davranışını değiştirebilir. Karışık polimer sınıfları aynı öğütme koşullarında farklı toz özellikleri de üretebilir.
Örneğin, temiz sanayi sonrası PVC hurdası genellikle ayrılmamış karışık plastik atıklardan daha öngörülebilir bir bileşim sunar. Ancak temiz malzemeler bile uygun işleme kontrollerini gerektirir.
İstikrarlı hammadde kalitesi, tutarlı geri dönüştürülmüş toz elde etme şansını artırır.
Kalite Faktörü |
Ortak Sorun |
Yeniden İşleme Etkisi |
Önerilen Kontrol |
|---|---|---|---|
Parçacık boyutu |
Aşırı büyük parçacıklar |
Düzensiz karıştırma veya besleme |
Öğütme ve sınıflandırmayı ayarlayın |
Taşlama sıcaklığı |
Malzeme yumuşatma |
Tozun yapışması veya bozulması |
Soğutma ve besleme kontrolünü iyileştirin |
Nem |
Nemli toz |
Topaklanma ve tutarsız besleme |
Öğütmeden önce kuru malzeme |
Polimer kirliliği |
Karışık uyumsuz reçineler |
Kararsız nihai ürün özellikleri |
Sıralama ve tanımlamayı iyileştirin |
Aşırı para cezaları |
Toz ve zayıf toz akışı |
Zorluklarla baş etme |
Toz sınıflandırmasını optimize edin |
Not: Tozun homojenliği malzeme hazırlamayı iyileştirir ancak nihai ürün kalitesi yine de reçine özelliklerine ve işleme koşullarına bağlıdır.
Tutarlı toz özellikleri çeşitli endüstriyel üretim süreçlerini destekler. Her uygulama uygun malzeme hazırlığı ve özel kalite standartları gerektirir.
PVC ekstrüzyon üreticileri uygun üretim hurdalarını uyumlu formülasyonlar içerisinde yeniden kullanabilir. Geri dönüştürülmüş toz, profiller, levhalar ve diğer PVC ürünleri için malzeme hazırlama sistemlerine girebilir.
Tutarlı parçacık boyutları, üreticilerin harmanlama ve malzeme beslemeyi kontrol etmesine yardımcı olur. Temiz geri dönüştürülmüş malzeme aynı zamanda gözle görülür kusurlar ve proses kesintileri riskini de azaltır.
Ancak geri dönüştürülmüş içeriğin ürün gerekliliklerine uygun olması gerekir. Üreticiler, geri dönüştürülmüş malzeme oranlarını artırmadan önce formülasyonları ekstrüzyon denemeleri yoluyla doğrulamalıdır.
Dönel kalıplama, içi boş plastik ürünler oluşturmak için polimer tozu kullanır. İşleme sırasında toz, ısıtılmış dönen bir kalıbın içinde dağıtılır. Parçacık boyutu ve akış özellikleri erimeyi ve malzeme dağılımını etkiler.
Düzgün hazırlanmış polietilen tozu, uygun koşullar altında daha tutarlı işlemeyi destekler. Aşırı kaba parçacıklar eşit olmayan erimeye katkıda bulunabilirken, çok fazla ince parçacık da işlemeyi etkileyebilir.
Bu nedenle öğütme gereklilikleri seçilen PE kalitesini ve rotasyonel kalıplama işlemini yansıtmalıdır.
Bazı bileşim işlemleri, malzeme formülasyonunun bir parçası olarak geri dönüştürülmüş plastik tozu kullanır. Tutarlı toz hazırlama, üreticilerin besleme ve içerik dağıtımını kontrol etmesine yardımcı olur.
Uygun parçacık boyutları, polimerler ve katkı maddeleri uyumlu olduğunda karıştırma performansını destekleyebilir. Ancak daha ince öğütme her formülasyonu otomatik olarak iyileştirmez.
Üreticilerin geri dönüştürülmüş malzeme özelliklerini, işleme sıcaklıklarını ve amaçlanan son uygulamayı değerlendirmesi gerekir.
Uygun olmayan ayarlar, tutarsız malzemeler veya yetersiz bakım nedeniyle taşlama performansı düşebilir. Bu sorunların erken tespit edilmesi üretim kalitesinin korunmasına yardımcı olur.
Aşırı ısınma genellikle aşırı beslemeden, uygun olmayan disk açıklıklarından veya yetersiz soğutmadan kaynaklanır. Isıya duyarlı malzemeler öğütme haznesi içerisinde yumuşayabilir ve birikebilir.
Bu, toz kalitesini düşürebilir ve malzeme tahliyesini kesintiye uğratabilir. Operatörler soğutma performansını denetlemeli ve toz yapışmaya başladığında besleme koşullarını gözden geçirmelidir.
Gereksiz sürtünmenin azaltılması, gerekli toz spesifikasyonundan ödün vermeden stabiliteyi artırabilir.
Aşınmış taşlama diskleri zamanla kesme davranışını değiştirebilir. Dengesiz besleme ve yanlış sınıflandırma ayarları da parçacık boyutu değişimini artırabilir.
Büyük boyutlu malzeme, taşlama için defalarca geri gönderildiğinde ek işleme yükleri oluşturur. Aşırı devridaim etkin üretim kapasitesini azaltabilir.
Düzenli toz numunesi alma, operatörlerin bu değişiklikleri sonraki üretimi etkilemeden önce fark etmelerine yardımcı olur.
Taşlama diskleri sürekli çalışma sırasında yavaş yavaş aşınır. Aşındırıcı kirlenme ve uygun olmayan malzemeler kesme yüzeyinin bozulmasını hızlandırabilir.
Toz birikmesi aynı zamanda ekipmanın temizliğini ve havalandırmasını da etkileyebilir. Plastik tozun uygun şekilde toplanması ve uygun olduğu yerde yanıcı toz risk değerlendirmesi yapılması gerekir.
Bakım, kesici muayenesini, soğutma kontrollerini ve toz toplama sisteminin izlenmesini içermelidir.
İpucu: Kullanılabilir toz çıktısını, enerji tüketimini ve reddedilen malzemeyi kullanarak öğütme performansını karşılaştırın. Toplam verim tek başına kalite kayıplarını gizleyebilir.
Güvenilir plastik taşlama, uygun ekipman seçimi ve tutarlı çalışma uygulamaları gerektirir. Üreticiler makine ayarlarını amaçlanan toz uygulamasıyla uyumlu hale getirmelidir.
Polimer tipini, başlangıç parçacık boyutunu, sağlamlığını ve termal hassasiyetini tanımlayarak başlayın. Bu özellikler, geleneksel öğütmenin gerekli toz özelliklerini elde edip edemeyeceğini belirler.
Uygun sert plastik granüller için genellikle disk tipi pulverizatörler kullanılır. Daha esnek veya ısıya duyarlı malzemeler farklı kesme koşulları gerektirebilir.
Kriyojenik öğütme, soğutma bazı polimerlerin kırılmasını kolaylaştırdığında yararlı olabilir. Ancak özel ekipman gerektirir ve ek işletme maliyetleri getirir.
Üreticiler kriyojenik işlemeyi yalnızca malzeme davranışı ve ürün gereklilikleri bunu haklı çıkardığında seçmelidir.
Taşlama diski açıklığı, dönme hızı ve besleme koşulları toz boyutunu etkiler. Sınıflandırma ekipmanı ayrıca nihai ürüne hangi parçacıkların girdiğini belirler.
Daha ince öğütme genellikle işleme taleplerini artırır ve enerji tüketimini artırabilir. Aşırı ince toz da kullanım zorlukları yaratabilir.
Üreticiler, inceliği verim ve toz kalitesi gereksinimlerine göre dengelemelidir. En iyi ayarlar, gereksiz işleme gerek kalmadan kabul edilebilir malzeme üretir.
Tutarlı besleme, hazne yüklemesindeki ani değişiklikleri azaltır. Aynı zamanda daha öngörülebilir taşlama koşullarının korunmasına da yardımcı olur.
Soğutma ekipmanı amaçlanan kapasitesi dahilinde çalışmalıdır. Operatörler ilgili sıcaklıkları izlemeli ve üretim sırasında olağandışı artışları araştırmalıdır.
Daha büyük geri dönüşüm tesisleri için entegre ekipman planlaması malzeme hazırlamayı kolaylaştırabilir. Üreticiler ALVA'ları inceleyebilir endüstriyel geri dönüşüm ve öğütme ekipmanları . işleme hatlarını planlarken
Düzenli testler taşlama performansına dair pratik kanıtlar sağlar. Üreticiler parçacık boyutu dağılımını, nemi, kirliliği ve toz işleme davranışını kontrol etmelidir.
Aşağı yönlü denemeler de aynı derecede önemlidir. Nominal boyut hedefini karşılayan bir toz, ekstrüzyon veya kalıplama sırasında yine de düşük performans gösterebilir.
Testler, üreticilerin tam ölçekli üretimden önce uygun işleme koşullarını belirlemesine yardımcı olur.
İpucu: Ekipman satın almadan önce temsili malzeme taşlama denemeleri talep edin. Kullanılabilir toz verimini, üretim stabilitesini ve sonraki işlem sonuçlarını karşılaştırın.
Plastik Öğütme Değirmeni, tutarlı parçacık boyutu, kontrollü öğütme sıcaklıkları ve etkili toz sınıflandırması yoluyla yüksek kaliteli plastiğin yeniden işlenmesini destekler. Üreticilerin geri dönüştürülmüş toz kalitesini artırmasına ve istikrarlı üretimi sürdürmesine yardımcı olur.
ALVA Machinery, verimli öğütme ve soğutma sistemlerine sahip plastik öğütücüler ve PVC öğütme değirmenleri sağlar. Ekipmanı, geri dönüşüm tesislerinin uygun plastik atıkları yeniden kullanılabilir toza dönüştürmesine yardımcı olur. Özel ekipman önerileri ve fiyat teklifleri için ALVA Machinery ile iletişime geçin.
C: Plastik hurdayı ince, yeniden kullanılabilir toza dönüştürür.
C: Daha stabil yeniden işleme için tutarlı parçacıklar üretir.
C: Kontrollü öğütme, toz homojenliğini ve malzemenin yeniden kullanımını destekler.
C: Pülverizatörler daha ince toz üretir; kırıcılar daha büyük plastik parçaları azaltır.
C: Enerji kullanımı, disk aşınması, soğutma ve üretim kapasitesi.
C: Beslemeyi ayarlayın, soğutmayı sürdürün ve öğütme sıcaklıklarını izleyin. Verimli öğütme ve soğutma sistemlerine sahip plastik öğütücüler ve PVC öğütme değirmenleri sağlar. Ekipmanı, geri dönüşüm tesislerinin uygun plastik atıkları yeniden kullanılabilir toza dönüştürmesine yardımcı olur. Özel ekipman önerileri ve fiyat teklifleri için ALVA Machinery ile iletişime geçin.


