Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-03-11 Паходжанне: Сайт
Прамысловае абсталяванне для перапрацоўкі часта выглядае звонку падобна, але надзейнасць а Машына для брыкетавання металу ў значнай ступені залежыць ад таго, як яна распрацавана і выраблена. Дзве машыны могуць выглядаць ідэнтычнымі на малюнках, але адрозненні ў тэхніцы, канструкцыі, гідраўлічнай зборцы і кантролі якасці вызначаюць, ці будзе абсталяванне працаваць бесперабойна на працягу многіх гадоў або будзе часта адбывацца прастой. Вытворчасць машыны для брыкетавання ўключае ў сябе значна больш, чым проста зборку дэталяў. Кожны этап, ад праектавання да канчатковага тэсціравання, павінен старанна кантралявацца, каб пераканацца, што машына можа вытрымліваць высокі ціск, бесперапынную працу і складаныя прамысловыя ўмовы. Разуменне таго, як вырабляецца машына для брыкетавання металу, дапамагае пакупнікам ацаніць тэхніку абсталявання і фактары, якія ўплываюць на яго даўгавечнасць і прадукцыйнасць.
Апарат для брыкетавання металу працуе пад надзвычай высокім ціскам пры прэсаванні металічнай дробкі і габлюшкі. Кожны цыкл сціску прыкладае моцныя сілы да рамы машыны, сценак камеры і гідраўлічнай сістэмы. Калі канструктыўныя кампаненты выраблены дрэнна або няправільна адрэгуляваны, машына можа адчуваць заўчасны знос, вібрацыю або ўцечку гідраўлічнай сістэмы.
Высакаякасная вытворчасць гарантуе, што канструкцыя каркаса застаецца стабільнай пры шматразовых нагрузках. Калі зварка, механічная апрацоўка і зборка выконваюцца з дакладнасцю, машына можа вытрымаць гады працы без дэфармацыі або структурных пашкоджанняў.
Доўгі тэрмін службы машыны асабліва важны пры аперацыях па перапрацоўцы металу, дзе абсталяванне часта працуе бесперапынна. Добра вырабленая машына для брыкетавання зніжае выдаткі на тэхнічнае абслугоўванне і павышае стабільнасць працы.
Брыкетныя машыны абапіраюцца на дакладнае выраўноўванне гідраўлічнага цыліндру, камеры сціску і прэс-формы. Нават невялікія недакладнасці ў памерах могуць паўплываць на працэс сціску.
Пры захаванні структурнага выраўноўвання сіла націску раўнамерна размяркоўваецца па металічнай стружцы. У выніку атрымліваюцца брыкеты з аднолькавай шчыльнасцю і формай. Дакладная канструкцыя таксама памяншае трэнне паміж кампанентамі, што дапамагае падоўжыць тэрмін службы зношваемых частак.
Многія пакупнікі параўноўваюць абсталяванне ў асноўным па сіле націску або магутнасці рухавіка. Аднак гэтыя параметры самі па сабе не гарантуюць надзейнай працы.
Важныя вытворчыя фактары ўключаюць:
Якасць зваркі канструкцый
Дакладная апрацоўка ключавых кампанентаў
Надзейнасць гідраўлічных кампанентаў
Інтэграцыя сістэм аўтаматызацыі
Машыны, вырабленыя з захаваннем жорсткіх вытворчых стандартаў, як правіла, даюць больш стабільныя вынікі пры працяглым прамысловым выкарыстанні.
Вытворчы працэс пачынаецца з інжынернага праектавання. Інжынеры павінны вызначыць, як машына будзе працаваць у розных умовах працы і якія тыпы металічнай стружкі яна будзе апрацоўваць.
Розныя металы пры сціску паводзяць сябе па-рознаму. Алюмініевая дробка лёгка сціскаецца і патрабуе ўмеранага ціску, у той час як сталёвая або чыгунная дробка можа запатрабаваць большай сілы націску.
Распрацоўка машыны на аснове спецыяльных матэрыялаў забяспечвае аптымальную эфектыўнасць сціску і прадухіляе непатрэбную нагрузку на сістэму.
Інжынеры павінны старанна распрацаваць структурную раму для падтрымкі гідраўлічных сіл, якія ўзнікаюць падчас сціску. Рама павінна супрацьстаяць дэфармацыі, захоўваючы сумяшчальнасць паміж прэсавым цыліндрам і камерай сціску.
Схема камеры вызначае, як стружка цячэ і сціскаецца падчас кожнага цыклу. Правільная канструкцыя дазваляе матэрыялу раўнамерна размеркаваць перад пачаткам сціску.
Канструкцыя гідраўлічнай сістэмы таксама інтэграваная на гэтай стадыі, каб забяспечыць адпаведнасць магутнасці помпы, памеру цыліндру і дыяпазону ціску.
Сучаснае прамысловае абсталяванне ўсё больш патрабуе аўтаматызацыі для эфектыўнасці і бяспекі. Інжынеры ўбудоўваюць сістэмы кіравання PLC, датчыкі і ахоўныя блакіроўкі на этапе праектавання.
Аўтаматызацыя дазваляе аператарам кіраваць усім цыклам брыкетавання з мінімальным ручным умяшаннем. Гэта таксама паляпшае паслядоўнасць вытворчасці і дапамагае рана выяўляць ненармальныя ўмовы.
Каркас брыкетыровачнай машыны павінен вытрымліваць шматразовыя цыклы высокага ціску. Па гэтай прычыне вытворцы выкарыстоўваюць звышмоцныя сталёвыя пласціны і ўзмоцненыя канструкцыйныя матэрыялы для пабудовы асноўнага каркаса.
Таўшчыня і трываласць сталі ўплываюць на калянасць машыны. Моцная рама прадухіляе дэфармацыю падчас працяглай працы і падтрымлівае дакладнае выраўноўванне паміж механічнымі кампанентамі.
Гідраўлічныя сістэмы неабходныя для працэсу сціску. Высакаякасныя помпы, цыліндры, клапаны і ўшчыльненні забяспечваюць стабільную падачу ціску на працягу ўсяго працоўнага цыклу машыны.
Надзейныя ўшчыльняючыя матэрыялы прадухіляюць уцечку гідраўлічнага масла, што важна для падтрымання эфектыўнасці сістэмы і прадухілення забруджванняў.
Якасць гідраўлічных кампанентаў непасрэдна ўплывае на стабільнасць машыны і эксплуатацыйныя выдаткі.
Электрычныя сістэмы адказваюць за кантроль і кіраванне ўсёй працай машыны. Высакаякасныя датчыкі вызначаюць ціск у сістэме, становішча цыліндру і працоўны стан.
Апаратныя сродкі кіравання, такія як блокі ПЛК, сістэмы электраправодкі і панэлі кіравання, павінны быць трывалымі і надзейнымі ў прамысловых умовах.
Правільны выбар электрычных кампанентаў забяспечвае бесперабойную аўтаматызацыю і стабільнае кіраванне машынай.
Пасля завяршэння распрацоўкі і падрыхтоўкі матэрыялаў пачынаецца этап вырабу. Кампаненты канструкцыйнай сталі выразаюцца, апрацоўваюцца і зварваюцца для стварэння рамы машыны і корпуса камеры.
Абсталяванне для дакладнай рэзкі забяспечвае дакладныя памеры кожнага кампанента. Працэдуры зваркі неабходна старанна кантраляваць, каб захаваць трываласць канструкцыі.
Пасля зваркі важныя паверхні могуць падвяргацца механічнай апрацоўцы, каб забяспечыць дакладнае выраўноўванне для мантажу гідраўлічных цыліндраў і камер сціску.
Камера прэсавання і кропкі мацавання цыліндру павінны быць выраблены з высокай дакладнасцю. Неадпаведнасць гэтых кампанентаў можа выклікаць нераўнамернае размеркаванне ціску падчас працы.
Дакладная апрацоўка гарантуе плаўнае перамяшчэнне гідраўлічнага цыліндра ўздоўж сваёй восі, забяспечваючы раўнамерную сілу сціску.
Падчас працы рама і камера машыны павінны вытрымліваць моцныя механічныя сілы. Дакладныя памеры забяспечваюць раўнамернае размеркаванне ціску па канструктыўных кампанентах.
Правільнае выраўноўванне таксама зніжае механічную нагрузку на падшыпнікі, ушчыльненні і дэталі, якія зношваюцца, павялічваючы даўгавечнасць машыны.
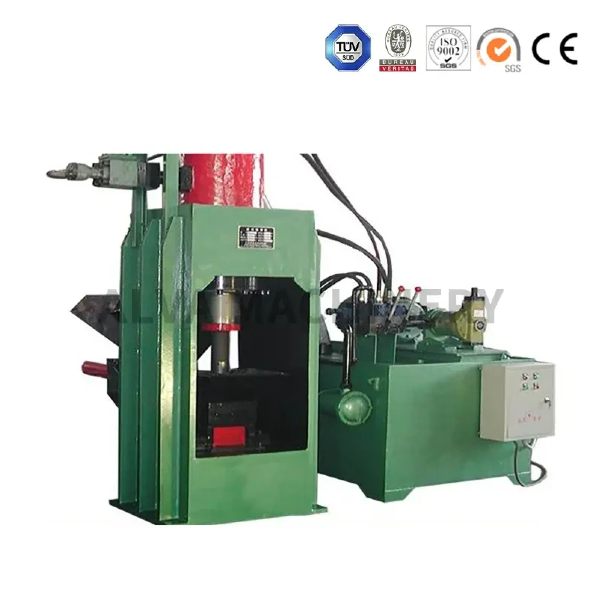
Пасля завяршэння зборкі корпуса канструкцыі вырабляецца ўстаноўка гідраўлічнай сістэмы. Гэта ўключае ў сябе гідраўлічныя помпы, рэгулюючыя клапаны, алейныя рэзервуары, трубаправоды і цыліндры.
Кожны кампанент павінен быць правільна падлучаны, каб забяспечыць стабільную перадачу ціску. Гідраўлічныя трубаправоды павінны ўсталёўвацца асцярожна, каб прадухіліць уцечку і забяспечыць бесперабойны паток масла.
Этап электрамантажу ўключае ўстаноўку шафы кіравання ПЛК, датчыкаў і сістэм электраправодкі.
Праграмаванне логікі кіравання дазваляе аператарам вызначаць цыкл сціску, узровень ціску і час машыны. Аўтаматызацыя паляпшае ўзгодненасць, адначасова памяншаючы ручное ўмяшанне.
Сістэмы бяспекі інтэграваныя ў архітэктуру электрычнага кіравання. Гэтыя сістэмы абараняюць аператараў і абсталяванне падчас працы.
Агульныя механізмы бяспекі ўключаюць выключальнікі аварыйнага прыпынку, абарону ад перагрузкі і сістэмы блакавання дзвярэй. Гэтыя функцыі дапамагаюць забяспечыць бяспечную працу ў прамысловых умовах.
Перад завяршэннем канчатковай зборкі рама машыны праходзіць апрацоўку паверхні. Ачыстка выдаляе рэшткі зваркі і забруджвання з кампанентаў канструкцыі.
Ахоўныя лакафарбавыя пакрыцця дапамагаюць прадухіліць карозію і павышаюць даўгавечнасць абсталявання пры выкарыстанні ў складаных прамысловых умовах.
Знешнія ахоўныя агароджы і панэлі доступу ўстаноўлены для абароны рухомых кампанентаў і забеспячэння лёгкага доступу для абслугоўвання.
На гэтым этапе таксама мантуецца сістэма разгрузкі, каб гатовыя брыкеты бесперашкодна выходзілі з камеры сціску.
Фінальны этап зборкі ўключае ў сябе дакладнае выраўноўванне механічных і гідраўлічных кампанентаў. Інжынеры гарантуюць бесперабойную працу ўсіх рухомых частак і правільны цыкл сціску.
Правільнае выраўноўванне гарантуе, што машына працуе эфектыўна і вырабляе стабільны выхад брыкетаў.
Перад апрацоўкай рэальнага матэрыялу машына праходзіць сухую прагонку. На гэтым этапе інжынеры правяраюць, што гідраўлічныя цыліндры, сістэмы падачы і паслядоўнасці кіравання працуюць правільна.
Тэставанне ў сухім рэжыме дапамагае выявіць любыя механічныя праблемы або праблемы з кіраваннем, перш чым машына будзе ўведзена ў поўную эксплуатацыю.
Каб гарантаваць стабільнасць і надзейнасць, гідраўлічныя сістэмы неабходна правяраць пад працоўным ціскам. Інжынеры правяраюць усе трубаправоды і ўшчыльнення, каб пераканацца ў адсутнасці ўцечак падчас працы.
Выпрабаванне ціскам таксама правярае, што сістэма можа падтрымліваць стабільную сілу сціску падчас цыкла брыкетавання.
Апошні этап вытворчага працэсу ўключае пробнае брыкетаванне з выкарыстаннем сапраўднай металічнай стружкі або стружка.
Гэты этап пацвярджае, што машына можа вырабляць брыкеты чаканай шчыльнасці і формы. Інжынеры пры неабходнасці карэктуюць параметры для аптымізацыі прадукцыйнасці перад адпраўкай.
Машыны, вырабленыя з дакладнай тэхнікай і дакладным вырабам, вырабляюць брыкеты пастаяннай шчыльнасці і формы. Аднастайныя брыкеты паляпшаюць эфектыўнасць плаўлення ў печах і павялічваюць каштоўнасць перапрацоўкі.
Высакаякасная вытворчасць зніжае механічныя нагрузкі і знос кампанентаў. Гэта прыводзіць да меншай колькасці паломак і зніжэння патрабаванняў да абслугоўвання.
Прамысловыя аб'екты выйграюць ад павышэння эксплуатацыйнай надзейнасці і скарачэння перапынкаў у вытворчасці.
Дакладнасць вырабу гарантуе, што машына можа бесперапынна працаваць у складаных умовах. Добра прадуманае абсталяванне для брыкетавання можа эфектыўна перапрацоўваць вялікія аб'ёмы металічнай габлюшкі без шкоды для надзейнасці.
Shandong Alva Machinery Co., Ltd. прымяняе строгія вытворчыя стандарты і інжынерны вопыт для вытворчасці машын, здольных падтрымліваць доўгатэрміновыя аперацыі прамысловай перапрацоўкі.
Этап |
Ключавая праца |
Фокус на якасць |
Выгада для пакупніка |
Інжынернае праектаванне |
Структурная схема і планіроўка сістэмы |
Правільнае размеркаванне нагрузкі |
Надзейная праца машыны |
Выбар матэрыялу |
Сталь, гідраўлічныя кампаненты, электрычныя часткі |
Даўгавечнасць і трываласць |
Больш працяглы тэрмін службы |
Фабрыкацыя |
Рэзка, зварка, апрацоўка |
Канструктыўная дакладнасць |
Стабільная праца машыны |
Гідраўлічны вузел |
Мантаж помпаў, цыліндраў, вентыляў |
Стабільнасць ціску |
Пастаянная шчыльнасць брыкетаў |
Электрычная інтэграцыя |
Праграмаванне і падключэнне ПЛК |
Надзейнасць аўтаматызацыі |
Эфектыўнае кіраванне машынай |
Тэставанне |
Сухі прагон і выпрабаванні матэрыялаў |
Праверка прадукцыйнасці |
Упэўненасць у якасці абсталявання |
Вытворчасць машыны для брыкетавання патрабуе значна большага, чым зборка механічных частак. Гэта старанна скаардынаваны працэс, які спалучае ў сабе інжынернае праектаванне, выбар матэрыялаў, выраб канструкцый, гідраўлічную інтэграцыю, электрычную аўтаматызацыю і строгія выпрабаванні. Кожная ступень спрыяе здольнасці машыны надзейна працаваць у складаных прамысловых умовах. Засяродзіўшы ўвагу на дакладнасці вытворчасці і сістэмнай інтэграцыі, Shandong Alva Machinery Co., Ltd. вырабляе абсталяванне, здольнае падтрымліваць эфектыўныя аперацыі па перапрацоўцы металу ва ўсім свеце. Добра прадуманы машына для брыкетавання металічнай стружкі ператварае сыпкія адходы апрацоўкі ў каштоўны перапрацаваны матэрыял, адначасова паляпшаючы прадукцыйнасць і эфектыўнасць выкарыстання рэсурсаў.
Калі вы хочаце даведацца больш аб нашым абсталяванні або вывучыць рашэнні для вашых патрэб у перапрацоўцы, калі ласка, звяжыцеся з намі. Наша каманда з радасцю прадаставіць падрабязную інфармацыю і падтрымку для вашага праекта.
Машына для брыкетавання металу можа сціскаць алюмініевую габлюшку, медную габлюшку, сталёвую апрацоўку, чыгунны лом і іншыя адходы апрацоўкі, якія ўтвараюцца ў прамысловай вытворчасці.
Час вытворчасці залежыць ад памеру машыны і патрабаванняў да наладкі, але звычайна ўключае некалькі этапаў, такіх як праектаванне, выраб, зборка і тэставанне перад пастаўкай.
Гідраўлічная сістэма забяспечвае сілу прыціскання, неабходную для сціску металічнай габлюшкі. Стабільны гідраўлічны ціск забяспечвае стабільную шчыльнасць брыкетаў і надзейную працу машыны.
Вытворцы праводзяць выпрабаванні ў сухім рэжыме, праверкі гідраўлічнага ціску і пробнае брыкетаванне з фактычнай металічнай дробкай, каб пацвердзіць, што машына працуе правільна і вырабляе высакаякасныя брыкеты.