Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site
Obtenir de l'acier de haute pureté à partir de ferrailles mélangées nécessite plus qu'une simple puissance de concassage brute. Les opérateurs sont confrontés à un défi persistant : les fonderies en aval exigent de l'acier propre et prêt à être utilisé dans le four, mais les déchets bruts arrivent fortement contaminés par des métaux non ferreux, des plastiques et des débris inertes. Si l'équipement de broyage primaire ne parvient pas à libérer complètement ces matériaux, ou si le système de tri ultérieur n'a pas la force magnétique nécessaire, le produit final subit de graves pénalités métallurgiques. La séparation magnétique constitue le pont essentiel entre le concassage mécanique des matières premières et le classement des produits de première qualité. Ce processus détermine si une installation produit des broyats mélangés de faible qualité ou des déchets ferreux propres et de grande valeur. En intégrant des technologies avancées de séparation magnétique avec une haute capacité broyeur de ferraille d'acier , les opérateurs peuvent maximiser la pureté de la production. Le succès dépend de la compréhension de la dynamique mécanique de la libération des matériaux, de l'évaluation de configurations de séparation magnétique spécifiques et de la définition des paramètres opérationnels requis pour atteindre plus de 99 % de pureté ferreuse tout en protégeant simultanément les équipements sensibles en aval contre les dommages causés par les métaux.
La libération précède la séparation : la récupération des métaux ferreux de haute pureté repose sur le fait que le broyeur de ferraille d'acier détache complètement le fer/l'acier des composants non ferreux avant le tri magnétique.
Configurations magnétiques ciblées : Atteindre une pureté de plus de 99 % nécessite une approche en plusieurs étapes, combinant des aimants overband pour la récupération en vrac avec des tambours magnétiques de haute intensité pour capturer les particules fines et le tartre.
Prix premium directement au four : maximiser la pureté de l'acier se traduit directement par un prix plus élevé des matières premières en réduisant le traitement en aval, la formation de scories et la contamination par fusion pour les opérateurs d'EAF (four à arc électrique).
Protection de l'équipement et retour sur investissement : la séparation magnétique en amont a un double objectif : elle maximise la pureté du produit et protège les coûteux broyeurs secondaires, granulateurs et bandes à courants de Foucault en aval contre les dommages catastrophiques causés par les débris métalliques.
L'intégration du système est essentielle : l'efficacité d'un séparateur magnétique dépend fortement de la vitesse du convoyeur, de la profondeur de la charge de matériau et de l'alignement physique précis avec la trajectoire de sortie du concasseur.
La libération mécanique complète constitue la condition préalable absolue à une séparation magnétique propre. L'encapsulation physique oblige les séparateurs magnétiques à extraire les contaminants non ferreux directement dans le flux ferreux propre. Prenons un scénario dans lequel des boulons en acier restent encastrés dans des carters de moteur en aluminium. L'aimant extraira l'ensemble de l'assemblage, entraînant l'aluminium dans le lot d'acier. L'équipement primaire doit briser ces liens physiques avant que le matériau n'atteigne la bande de tri.
Les contaminants résiduels entraînent un coût métallurgique élevé. Des traces de cuivre, d'aluminium ou d'étain dans l'acier déchiqueté accélèrent la formation de scories de four et détruisent la chimie de la fusion. Les fonderies rejettent régulièrement des chargements lorsque la ferraille contient des niveaux élevés de ces éléments parasites. Une séparation nette garantit que l'acier répond aux spécifications strictes de l'usine, réduisant ainsi les coûts de traitement pour l'acheteur final et garantissant de meilleurs contrats pour l'exploitant du chantier.
Type de contaminant |
Source dans le flux de ferraille |
Impact métallurgique sur la fonte de l'acier |
|---|---|---|
Cuivre (Cu) |
Moteurs électriques, faisceaux de câbles, alternateurs |
Provoque des fissures superficielles lors du laminage à chaud ; ne peut pas être oxydé hors de la masse fondue. |
Aluminium (Al) |
Blocs moteurs, carters de transmission, profilés |
Augmente le volume des scories ; modifie les pratiques de désoxydation de manière inattendue. |
Étain (Sn) |
Boîtes étamées, roulements, certaines soudures |
Induit une fragilisation du tempérament ; réduit considérablement la ductilité de l’acier. |
Plastiques/Caoutchouc |
Intérieurs de voiture, boîtiers d'appareils électroménagers, isolation |
Augmente la teneur en carbone de manière imprévisible ; génère des émissions dangereuses. |
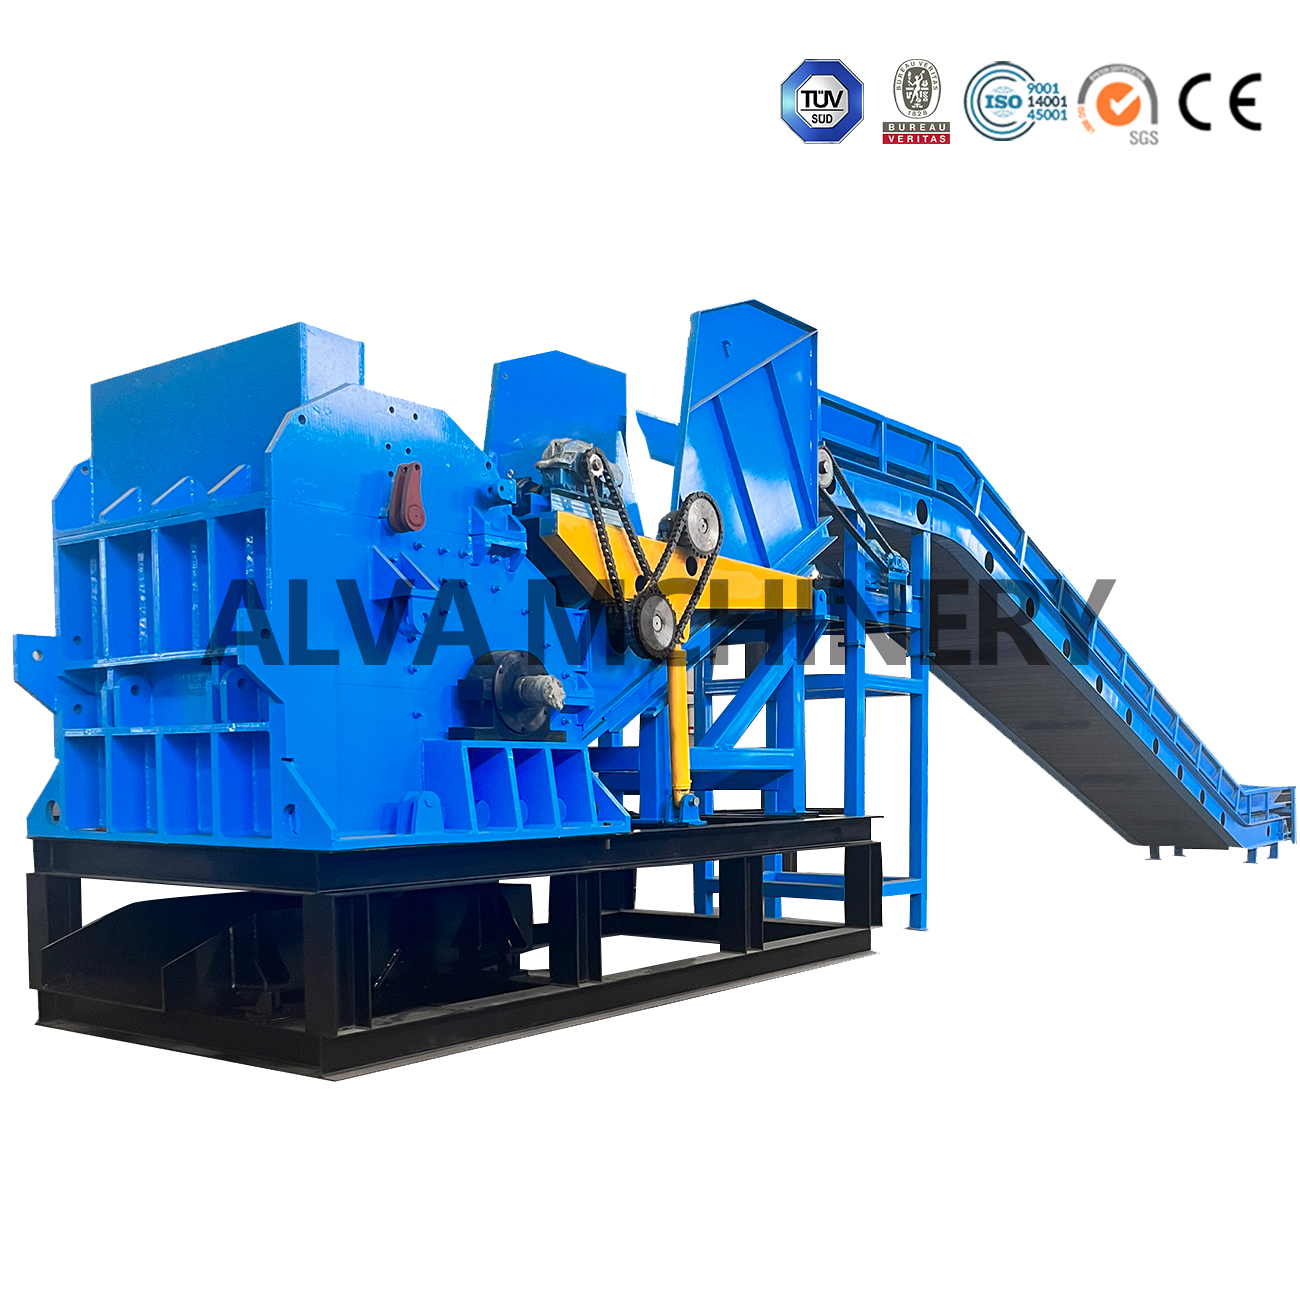
Un poids lourd Le broyeur de métaux utilise des forces d'impact, de cisaillement et de déchirure massives pour décomposer les déchets complexes et multi-matériaux. Les appareils électroménagers, les véhicules hors d'usage et les déchets de démolition de l'industrie légère nécessitent un déchiquetage agressif pour libérer les composants métalliques piégés des plastiques et des mousses. Le broyeur principal initie cette phase critique de libération, ouvrant la voie à toute récupération en aval.
L'action intense de broyage et de broyage d'un Le broyeur de métaux vertical densifie les déchets en pépites arrondies. Cette action de boule s'avère tout à fait idéale pour la séparation magnétique. Les pépites densifiées roulent facilement sur les bandes transporteuses, libèrent la saleté et la rouille accrochées et ne s'emmêlent pas mécaniquement comme une tôle plate et déchiquetée. Cette transformation physique améliore considérablement l'efficacité des aimants en aval en présentant une cible uniforme et dense.
Le traitement des rotors électriques bobinés en cuivre présente des défis de libération uniques. Un Le broyeur à rotor de moteur électrique doit complètement retirer les enroulements en cuivre denses des piles de stator en acier laminé. Si le cuivre reste attaché à l’acier, cela provoque une contamination catastrophique du cuivre dans la fonte finale de l’acier. Un écrasement agressif et ciblé garantit un détachement complet avant que le matériau n'atteigne l'aimant de la bande transversale.
Intégrer un Le broyeur de ferraille d'aluminium dans une ligne de traitement de métaux mixtes réduit la charge sur l'équipement de tri en aval. Le pré-tri et le broyage des déchets métalliques mélangés garantissent des limites nettes entre l'aluminium et l'acier avant que le matériau n'atteigne les aimants. Cette approche ciblée évite la contamination croisée et améliore les taux de récupération des fractions ferreuses et non ferreuses sur l’ensemble du chantier.
Les aimants overband suspendus sont placés directement au-dessus du convoyeur de déchargement primaire. Leur fonction principale consiste à soulever et à extraire en permanence les déchets ferreux en vrac du flux de matériaux en mouvement. Lorsque le matériau broyé passe en dessous, le puissant champ magnétique tire le fer et l'acier vers le haut, les emportant sur une bande de nettoyage continue. Cette configuration gère le volume le plus élevé de récupération de fer en vrac.
Les opérateurs doivent évaluer les aimants permanents par rapport aux électro-aimants en fonction de leur débit spécifique. Les électro-aimants lourds génèrent des champs magnétiques profonds et réglables, essentiels pour pénétrer dans des lits de ferraille épais et à grand volume. À l’inverse, les aimants permanents en néodyme aux terres rares offrent des coûts d’exploitation inférieurs, une fiabilité élevée et une consommation d’énergie nulle. Les aimants permanents fonctionnent mieux pour les charges moins profondes et les matériaux plus légers où la pénétration du champ profond est moins critique.
Les poulies à tête magnétique et les tambours s'intègrent directement au point de déchargement du convoyeur. Lorsque le matériau atteint l'extrémité de la courroie, les matériaux ferreux se maintiennent contre la courroie ou la coque du tambour grâce au champ magnétique. Ils sont transportés en dessous vers une zone de décharge séparée, tandis que les matériaux non magnétiques suivent une trajectoire de gravité naturelle et tombent vers l'avant dans un bac différent. Cela fournit une couche secondaire de récupération du fer.
Le choix entre les configurations de pôles axiaux et radiaux dicte l’efficacité de la séparation. Des pôles magnétiques alternés font basculer les déchets lorsqu'ils passent sur la surface du tambour. Cette action de culbutage agite le matériau, libérant les débris non magnétiques piégés tels que les plastiques, la mousse et les fils de cuivre. Ce mouvement dynamique améliore considérablement la pureté finale de l’acier par rapport aux champs magnétiques statiques qui entraînent simplement le matériau.
Les séparateurs à rouleaux de terres rares à haute intensité offrent une séparation en aval dédiée conçue pour capturer les fines particules magnétiques. Le processus de concassage à fort impact génère des quantités importantes de tartre de fer, de rouille et de fines poussières ferreuses. Les aimants overband standard manquent souvent ces particules ultrafines, ce qui nécessite des rouleaux magnétiques spécialisés à gradient élevé pour une récupération complète et un polissage final du flux non ferreux.
La capture des poussières ferreuses ultrafines optimise l’ensemble du processus. Il empêche le fer fin de contaminer des fractions non ferreuses précieuses comme l'aluminium ou le cuivre. L'élimination de cette poussière atténue les risques graves d'explosion de poussière et réduit les risques d'usure abrasive dans les zones de traitement en aval. Cela prolonge la durée de vie des équipements de tri ultérieurs et maintient un environnement de travail plus sûr.
Les séparateurs à courants de Foucault utilisent des champs magnétiques alternés rapidement pour induire des forces répulsives dans les métaux non ferreux. Cette répulsion magnétique éloigne efficacement les métaux conducteurs comme l’aluminium et le cuivre des matériaux inertes comme le plastique et le verre. Les unités ECS sont installées une fois que les séparateurs magnétiques primaires ont éliminé tout le contenu ferreux, garantissant que le rotor ne subit pas de dommages causés par des morceaux de fer lourds.
L'association d'un ECS à un séparateur magnétique primaire en aval d'une ligne de concassage maximise la rentabilité totale du chantier. Une fois l’acier extrait proprement, l’ECS capture les fractions non ferreuses de grande valeur. Ce système intégré garantit qu'aucun métal précieux n'est perdu dans la décharge, transformant ainsi les déchets mélangés en plusieurs sources de revenus distinctes.
Installez l'aimant principal de surbande au niveau de la décharge du concasseur principal pour éliminer 90 % des matériaux ferreux en vrac.
Positionnez une poulie à tête magnétique au point de transfert pour capturer les pépites ferreuses restantes de taille moyenne.
Acheminez le flux non ferreux restant sur un rouleau de terres rares à haute intensité pour éliminer les fines calamines de fer et la rouille.
Introduisez le matériau non ferreux poli dans le séparateur à courants de Foucault pour récupérer l'aluminium et le cuivre propres.
Déployez un trieur optique final ou un système d’induction pour séparer les métaux lourds non ferreux des plastiques inertes.
La connexion des valeurs nominales de Gauss ou de Tesla à la profondeur réelle de pénétration du champ reste vitale pour la conception du système. Un indice de Gauss de surface élevé s'avère totalement inutile si le champ magnétique ne peut pas pénétrer une charge d'acier déchiqueté de 300 mm de profondeur sortant d'un concasseur de grande capacité. Les opérateurs doivent spécifier les aimants en fonction de la profondeur de champ requise, en veillant à ce que la force magnétique atteigne le bas de la bande transporteuse.
Les séparateurs magnétiques offrent une immense valeur de protection pour les équipements en aval. L'élimination des débris de fer non broyables en amont évite les pannes catastrophiques des granulateurs secondaires, des broyeurs ultra-fins et des bandes transporteuses délicates. Un seul morceau d'acier lourd contournant l'aimant primaire peut causer des dommages de plusieurs dizaines de milliers de dollars à un rotor à courants de Foucault ou à une chambre de coupe secondaire.
Placer des détecteurs de métaux industriels en aval des séparateurs magnétiques crée une puissante synergie. Les détecteurs de métaux déclenchent des portes de dérivation automatiques si des aciers fortement alliés et non magnétiques, tels que des dents d'excavatrice en acier au manganèse, contournent l'aimant. Cette protection secondaire garantit qu'aucun métal destructeur n'atteint les machines sensibles en aval, permettant ainsi à l'usine de fonctionner sans temps d'arrêt inattendu.
Il existe une relation critique entre le débit du concasseur et la dynamique de la bande transporteuse. Les opérateurs doivent calculer les tonnes par heure (TPH) avec précision. Si la bande tourne trop vite, le matériau ne passe pas suffisamment de temps dans le champ magnétique. Si la couche de matériau est trop épaisse, des morceaux de fer en vrac restent enfouis au fond du fardeau et contournent complètement l’aimant.
Problème opérationnel |
Cause probable |
Action Corrective |
|---|---|---|
Teneur élevée en fer dans le bac non ferreux |
Profondeur du fardeau trop épaisse ; vitesse de la courroie trop rapide. |
Installer un alimentateur vibrant pour épandre le matériau ; réduire la vitesse de la courroie. |
Aluminium/Cuivre piégé dans un flux d'acier |
Libération mécanique incomplète au niveau du concasseur. |
Ajuster les grilles du broyeur ; augmenter le temps de séjour du déchiquetage. |
Décrochage de la ceinture magnétique overband |
Accumulation excessive de fer tramé ; moteur d'entraînement faible. |
Passez à un entraînement hydraulique plus robuste ; augmenter la fréquence de décharge. |
Fine poussière de fer contaminant l’aluminium |
Manque de polissage magnétique secondaire. |
Installez un tambour de terres rares à haute intensité avant l'ECS. |
Les équipements de séparation magnétique fonctionnent dans un environnement brutal. Les ceintures blindées en acier inoxydable et les crampons en caoutchouc robustes résistent aux arêtes vives et hautement abrasives de l'acier écrasé. L'évaluation de la durabilité de ces pièces d'usure reste essentielle pour maintenir un fonctionnement continu et minimiser les coûts de remplacement pendant les mois de pointe de production.
Les conceptions autonettoyantes automatisées réduisent le travail de maintenance manuelle et éliminent les temps d'arrêt coûteux. Les courroies de décharge continue empêchent l'accumulation de métaux dangereux sur la face de l'aimant, garantissant ainsi que le champ magnétique reste fort et efficace. Le nettoyage manuel des grands aimants industriels s'avère dangereux et inefficace, ce qui rend les systèmes autonettoyants une fonctionnalité obligatoire pour les chantiers à grand volume.
Les opérateurs doivent comparer le coût d’investissement initial élevé des systèmes de séparation électromagnétique et de terres rares à plusieurs étages avec l’augmentation immédiate des revenus. La vente d’acier pur à 99,5 % prêt à être fourné, à faible teneur en cuivre et en inertes, représente une prime de marché significative. Le retour sur la séparation magnétique avancée se réalise rapidement grâce à des prix de matières premières plus élevés et à de meilleures relations avec les fonderies.
L'acier propre réduit considérablement les coûts de fusion en aval. Il réduit le volume de scories, diminue la consommation d'énergie par cycle de fusion dans les fours à arc électrique et réduit le besoin d'additifs d'alliage coûteux nécessaires pour diluer les contaminants. Les fonderies recherchent activement et paient des primes pour les parcs à ferraille qui livrent régulièrement des produits ferreux hautement purifiés.
Les défis physiques liés à la rénovation dictent souvent la conception du système. Les étapes de séparation magnétique nécessitent des empreintes physiques et des hauteurs libres spécifiques. Les aimants doivent être positionnés là où le matériau se trouve en chute libre, comme les trajectoires de déchargement du convoyeur. Cela permet une séparation nette sans interférence mécanique avec la courroie ou les supports structurels environnants.
L’uniformité de l’alimentation en matériaux s’avère essentielle pour une séparation optimale. Les alimentateurs vibrants répartissent la sortie du concasseur en une seule couche monocouche uniforme avant l'exposition magnétique. Si les matériaux s'agglutinent, l'aimant ne peut pas éloigner efficacement les éléments ferreux des débris non ferreux, ce qui entraîne des taux de contamination élevés.
Les casses représentent de dures réalités opérationnelles. Les courroies en caoutchouc robustes, les tambours, les roulements et les plaques d'impact sont constamment bombardés par des fragments d'acier tranchants et fortement écrasés. Les opérateurs doivent budgétiser les coûts de maintenance continue et conserver les pièces d'usure critiques en stock pour éviter les temps d'arrêt prolongés pendant les heures de pointe de traitement.
Effectuez un test de matériau physique avec les fournisseurs d'équipement en utilisant vos déchets broyés spécifiques pour déterminer la résistance de Gauss exacte requise.
Cartographiez la configuration actuelle de vos convoyeurs pour déterminer la faisabilité physique et les exigences de dégagement pour la mise à niveau des aimants overband.
Installez des alimentateurs à plateau vibrant immédiatement avant les étapes de séparation magnétique pour garantir une monocouche de matériau uniforme.
Mettez en œuvre des détecteurs de métaux en aval pour protéger les équipements de traitement secondaire des traces d'acier non magnétiques.
R : Le concasseur effectue une réduction de taille, une densification de forme et une libération mécanique. En déchirant les assemblages composites, le concasseur garantit que lorsqu'un aimant tire sur le métal ferreux, il n'entraîne pas avec lui des contaminants non ferreux.
R : Les aimants overband sont suspendus au-dessus de la bande transporteuse et soulèvent les matériaux magnétiques en vrac vers le haut hors du flux de matériaux. Les tambours magnétiques se situent au niveau de la poulie de tête du convoyeur, retenant les matériaux magnétiques à la surface du tambour et les libérant en dessous.
R : Un séparateur magnétique ne sépare les matériaux qu'une fois complètement libérés. Si le concasseur réussit à cisailler et à détacher les enroulements de cuivre des piles de tôles d'acier, l'aimant extraira proprement l'acier, laissant le cuivre derrière lui.
R : Cela résulte généralement d’un enchevêtrement mécanique ou d’une profondeur de charge excessive sur le convoyeur. Si le concasseur n'a pas complètement libéré les matériaux, ou si la couche de matériau est trop épaisse, les objets non magnétiques sont physiquement piégés et transportés dans le flux d'acier propre.
R : Vous devez calculer le débit maximal en tonnes par heure, la largeur de la bande transporteuse et la vitesse de la bande. Le séparateur magnétique doit générer un champ magnétique suffisamment profond pour pénétrer jusqu'à la profondeur maximale de charge du matériau sur la bande.