
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona


Obiekty przemysłowe i zakłady recyklingu borykają się z coraz większymi wąskimi gardłami operacyjnymi podczas gospodarowania strumieniami odpadów wielkogabarytowych, uporczywych lub mieszanych. Standardowe maszyny rozdrabniające często zawodzą w tych wymagających warunkach. Wysokie wymagania w zakresie logistyki transportu wyczerpują zasoby obiektu. Częste przestoje sprzętu wynikają z poważnych zakłóceń mechanicznych. Nieefektywne sortowanie na późniejszym etapie wynika bezpośrednio ze słabej mocy lub źle ustawionych systemów przetwarzania odpadów. Objawy te wskazują na zasadnicze niedopasowanie materiału do maszyny.
Ocena ciężkiego zadania Niszczarka dwuwałowa jest obowiązkowym krokiem dla kierowników obiektów. Należy odejść od maszyn charakteryzujących się dużą szybkością i niskim momentem obrotowym. Nowoczesne operacje wymagają ciągłej pracy Sprzęt do redukcji odpadów zaprojektowany specjalnie z myślą o maksymalnej redukcji objętości. W tym przewodniku omówiono mechaniczne realia rozdrabniania przemysłowego. Oceniamy układy napędowe, geometrię ostrzy i ryzyko operacyjne. Dowiesz się dokładnie, jak siły ścinające o wysokim momencie obrotowym przekształcają nieprzewidywalne strumienie odpadów w możliwe do zarządzania i przyjazne dla logistyki produkty.
Wyższość mechaniczna w przypadku odpadów zmieszanych: Praca z niską prędkością i wysokim momentem obrotowym w połączeniu z naprzemiennymi obrotami zapobiega splątaniu i zakleszczeniom typowym dla rozdrabniaczy o wysokich obrotach.
Bezpośredni wpływ na OPEX: Osiągnięcie stałej, zmniejszonej objętości materiałów znacznie obniża koszty transportu, przechowywania i składowania na wysypiskach.
Wydajność dalszej obróbki: Wstępne rozdrabnianie dużych i uporczywych przedmiotów optymalizuje szybkość podawania i żywotność urządzeń do wtórnego przetwarzania.
Wysokoobrotowe maszyny jednowałowe często zawodzą podczas obróbki twardych, elastycznych lub nieporęcznych materiałów. Szybko obracające się ostrza opierają się na sile uderzenia. Mają trudności z skutecznym chwytaniem dużych przedmiotów. Kiedy ładowarka zrzuca do leja opony ciężarówki lub metalowe beczki, materiał odbija się. Rotor o wysokich obrotach nie może zapewnić solidnego zgryzu. Powoduje to poważne naprężenia mechaniczne w całym układzie napędowym. Siła uderzenia wysyła niszczycielskie fale uderzeniowe przez paski napędowe, skrzynię biegów i łożyska silnika.
Materiały elastyczne charakteryzują się innym trybem zniszczenia. Tekstylia, liny stalowe i odpady komunalne rozciągają się pod wpływem uderzenia. Owijają się ciasno wokół wirującego rotora. Ten efekt owijania powoduje ogromne tarcie. Silnik pobiera nadmierne natężenie prądu, próbując pokonać opór. W końcu silnik całkowicie się zatrzymuje. Maszyna wyłącza się, wywołując alarm w całym obiekcie.
Podczas takich wydarzeń szybko nawarstwiają się ukryte obciążenia operacyjne. Przestój sprzętu wymaga natychmiastowej interwencji ręcznej. Ekipy konserwacyjne muszą zablokować i oznaczyć maszynę. Pracownicy fizycznie wchodzą do komory cięcia. Do usuwania owiniętych materiałów używają podważaczy, noży użytkowych i palników do cięcia. Ten niebezpieczny proces zatrzymuje całą linię produkcyjną. Przepustowość obiektu spada do zera. Godziny pracy są marnowane na usuwanie zacięć zamiast na przetwarzanie materiału.
Obiekty potrzebują wiarygodnych wskaźników operacyjnych do oceny maszyn. Docelowe współczynniki redukcji objętości muszą odpowiadać Twoim limitom logistycznym. Jeśli Twoje ciężarówki transportują puste powietrze, tracisz pieniądze. Właściwe rozdrabnianie zagęszcza ładunek. Wymagana przepustowość w tonach na godzinę (TPH) określa wydajność zakładu. Musisz dopasować tempo przetwarzania maszyny do dziennego tonażu przychodzącego.
Stała wydajność: Maszyna musi przetwarzać materiał ze stałą szybkością, bez ciągłej interwencji operatora lub ręcznej regulacji podawania.
Poprawa gęstości nasypowej: Materiał wyjściowy musi być ciasno upakowany w pojemnikach transportowych, maksymalizując masę ładunku.
Obsługa przepięć: Sprzęt musi absorbować nagły napływ ciężkiego materiału wyrzucanego bezpośrednio z chwytaka lub ładowarki, bez przeciągania.
Wskaźniki ciągłej pracy oddzielają odpowiednie maszyny od wąskich gardeł produkcyjnych. Maszyna zatrzymująca się co godzinę w celu oczyszczenia jest bezużyteczna. Heterogeniczne strumienie odpadów wymagają solidnych możliwości obsługi. Intensywne sortowanie wstępne marnuje cenne godziny pracy. Idealny system przyjmuje zmieszane materiały bezpośrednio z podłogi przechylnej. Bez wahania przecina różne gęstości. Jednocześnie przetwarza sztywne tworzywa sztuczne, elastyczne węże i metale lekkie.
Fizyka tego mechanizmu niszczącego przedkłada surową moc nad prędkość. System celowo zamienia prędkość obrotową na samą siłę skrawania. Silnik elektryczny obracający się z prędkością 1750 obr./min łączy się z wytrzymałą przekładnią planetarną. Skrzynia biegów redukuje tę prędkość do 15–35 obrotów na minutę. Ta potężna redukcja biegów wykładniczo zwielokrotnia moment obrotowy. Wysoki moment obrotowy umożliwia ostrzom łamanie i ścinanie uporczywych materiałów bez wysiłku.
Powolne obroty zapobiegają gromadzeniu się niebezpiecznego ciepła wewnątrz komory cięcia. Wysokoobrotowe maszyny udarowe wytwarzają iskry. Stwarzają poważne zagrożenie pożarowe podczas przetwarzania odpadów zmieszanych. Cięcie przy niskiej prędkości eliminuje to ryzyko. Minimalizuje również powstawanie pyłu podczas procesu rozdrabniania. Obiekty utrzymują czystszą jakość powietrza. Ryzyko wybuchu spowodowane palnym pyłem znacznie spada.
Przeciwbieżne wały powodują silny efekt gryzienia. Wały obracają się do wewnątrz, ku sobie. Jednocześnie chwytają, ciągną i ścinają materiał. Naprzemienny układ ostrzy zapewnia ciągłe działanie. Gdy jedno ostrze kończy cięcie, następne zaczyna ciągnąć materiał w dół.
Producenci stosują wały sześciokątne, aby zapobiec ślizganiu się ostrzy pod ekstremalnym obciążeniem. Okrągłe wały z rowkami wpustowymi często przecinają klucze podczas uderzania w przedmioty, których nie można strzępić. Wały sześciokątne rozkładają siłę obrotową równomiernie na całej wewnętrznej średnicy ostrza. Niezależne silniki napędowe skutecznie zarządzają zmiennymi obciążeniami. Każdy wał jest połączony z własnym silnikiem i skrzynią biegów. Jeśli jeden wał napotka ekstremalny opór, drugi kontynuuje obróbkę. Ta dynamiczna akcja rozkłada złożone elementy. Eliminuje ryzyko zaplątania się odpadów długich i elastycznych. Tekstylia, kable i liny stalowe przesuwają się płynnie. Tną się na odrębne kawałki, nie owijając się wokół wałów.
Stacjonarne palce zdzierające są bezpiecznie zamocowane pomiędzy obracającymi się ostrzami. Te grzebienie czyszczące pełnią krytyczną funkcję mechaniczną. Aktywnie zapobiegają owijaniu się materiału wokół wałów. Gdy ostrza obracają się w strefie cięcia, przechodzą przez te nieruchome palce.
Grzebienie usuwają lepkie lub elastyczne odpady z nasady ostrzy. Zapewnia to ciągły przepływ materiału. Zapobiega zapełnieniu komory tnącej sprasowanymi odpadami. Bez tych palców mokre odpady komunalne lub gorące tworzywa sztuczne upakowałyby się w kieszeniach ostrzy. Wirnik zamieniłby się w solidny, gładki cylinder, tracąc całą zdolność cięcia. Przegrzanie wywołane tarciem zniszczyłoby łożyska wału. Dzięki działaniu samooczyszczającemu maszyna pracuje z maksymalną wydajnością. Operatorzy nie poświęcają czasu na ręczne czyszczenie wirników.
Standardowe napędy silników elektrycznych umożliwiają spójne i wydajne operacje. Zapewniają stały moment obrotowy dla przewidywalnych strumieni odpadów. Układy elektryczne wykorzystują przekładnie planetarne do zwielokrotnienia momentu obrotowego. Wymagają mniej specjalistycznej konserwacji. Obiekty przetwarzające standardowe odpady komunalne lub jednolite tworzywa sztuczne preferują napędy elektryczne.
Napędy hydrauliczne doskonale sprawdzają się w ekstremalnych, nieprzewidywalnych zastosowaniach. Zapewniają doskonałą absorpcję obciążeń udarowych. Kiedy do komory dostanie się masywny, stały przedmiot, układy hydrauliczne reagują natychmiast. Ciśnienie płynu przepływa przez zawory nadmiarowe. Zapewnia to możliwość automatycznego cofania bez obciążania silnika głównego. Obiekty przetwarzające złom, ciężki gruz budowlany lub odpady niebezpieczne wykorzystują energię hydrauliczną. Napęd hydrauliczny chroni elementy mechaniczne przed katastrofalnymi uszkodzeniami udarowymi.
Funkcja napędu |
Elektryczny układ napędowy |
Hydrauliczny układ napędowy |
|---|---|---|
Dostarczanie mocy |
Stały, stały moment obrotowy dzięki przekładni planetarnej |
Zmienny moment obrotowy poprzez ciśnienie płynu hydraulicznego |
Tolerancja obciążenia udarowego |
Umiarkowany (opiera się na mechanicznych sprzęgłach poślizgowych) |
Niezwykle wysoki (płyn natychmiast omija) |
Prędkość cofania |
Wolniej (silnik musi zwalniać i cofać) |
Natychmiastowe (zawory przełączają kierunek przepływu) |
Złożoność konserwacji |
Niższy (standardowy serwis elektryczny i skrzyni biegów) |
Wyższa (wymaga wymiany płynów, kontroli szczelności, serwisu pompy) |
Idealna aplikacja |
MSW, tworzywa sztuczne, papier, odpady komunalne jednolite |
Złom, gruz z budowy i rozbiórki, ciężkie opony, nieprzewidywalne ładunki |
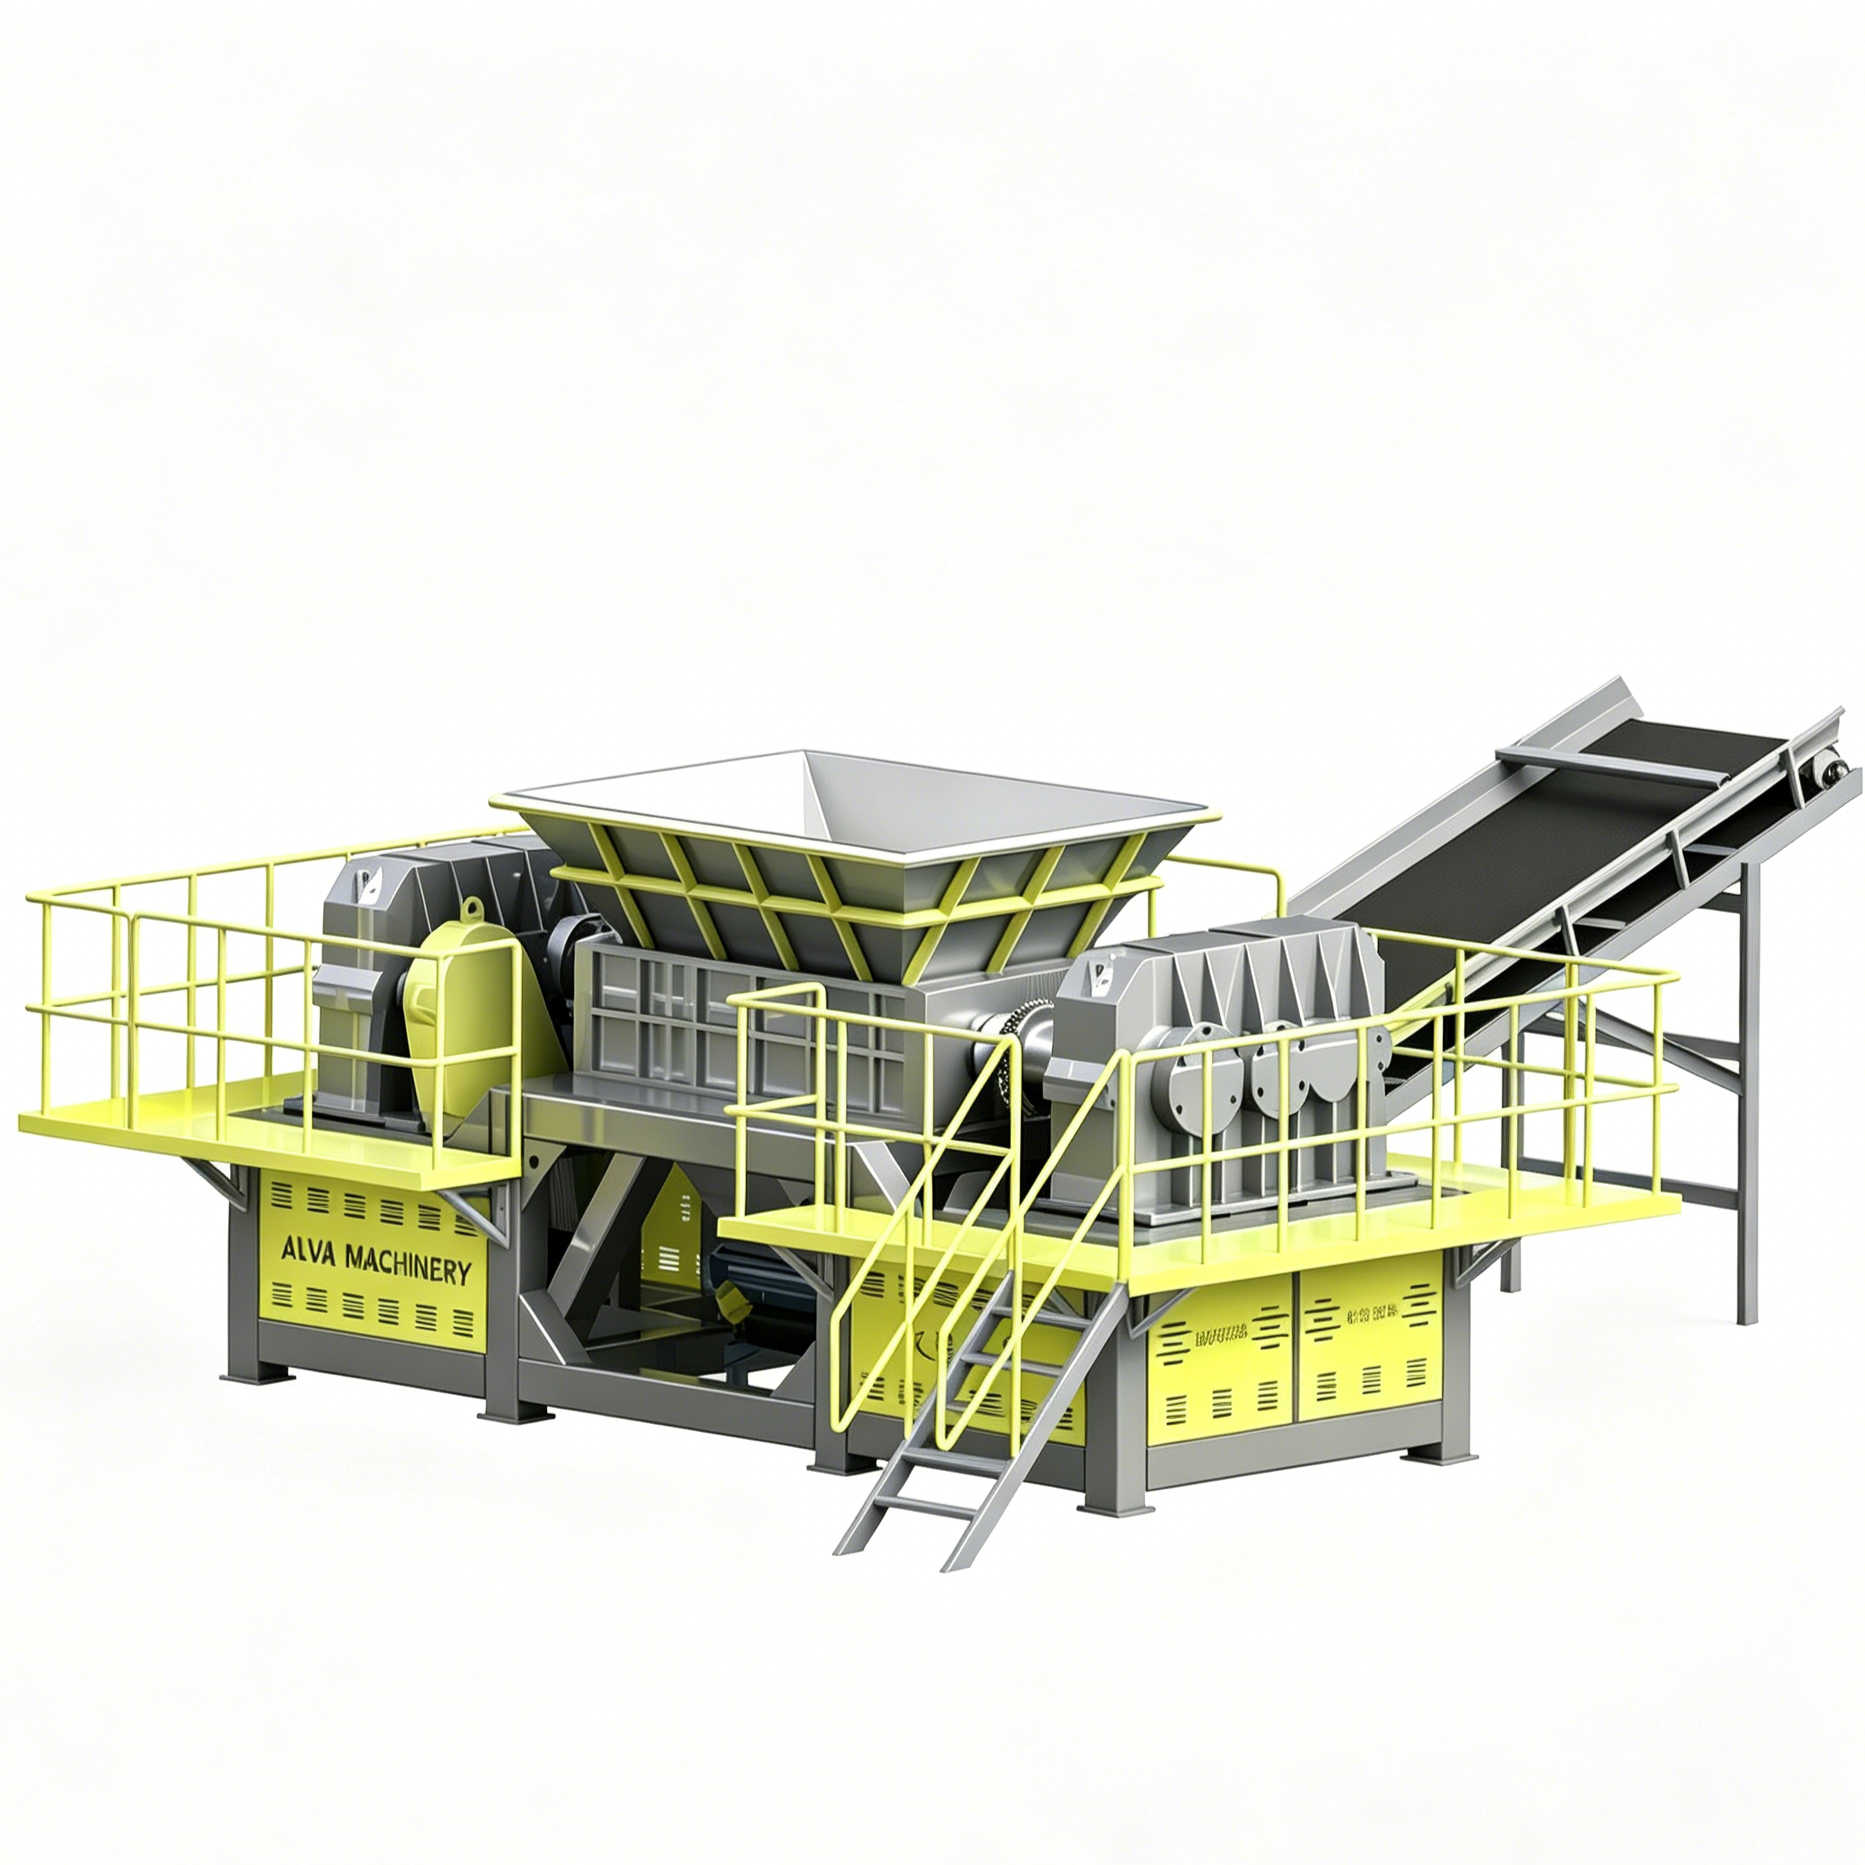
Konfigurowalne szerokości ostrzy decydują o ostatecznym rozmiarze wyjściowym. Grubsze ostrza tworzą większe i grubsze paski. Cieńsze ostrza tworzą mniejsze, bardziej jednolite kawałki. Liczba haków i profile ostrzy również określają prędkość przetwarzania. Wybór odpowiedniej geometrii ostrza optymalizuje maszynę pod kątem konkretnych strumieni odpadów.
Ostrza z jednym haczykiem wytrzymują ogromne rozmiary zgryzu. Agresywnie chwytają nieporęczne przedmioty, takie jak beczki o pojemności 55 galonów lub duże opony.
Ostrza z podwójnym haczykiem zapewniają równowagę przyczepności i częstotliwości cięcia. Świetnie sprawdzają się w przypadku zmieszanych odpadów komercyjnych.
Ostrza z wieloma hakami szybko przetwarzają lżejsze materiały. Doskonale nadają się do niszczenia dokumentów, cienkiego plastiku i materiałów opakowaniowych.
Rosnąca gęstość nasypowa materiału zmienia planowanie logistyczne. Nierozdrobnione odpady zawierają masywne puste przestrzenie powietrza. 40-metrowy kontener rolkowy wypełniony nierozdrobnionymi paletami może ważyć zaledwie dwie tony. Rozdrabnianie zapada te puste przestrzenie. Materiał jest ciasno pakowany do kontenerów rolkowych lub przyczep z ruchomą podłogą. W tym samym 40-metrowym kontenerze można teraz pomieścić osiem ton rozdrobnionego drewna. Maksymalna masa ładunku oznacza mniej przewozów towarowych. Zamiast pustej przestrzeni przewozisz rzeczywisty tonaż materiału. To bezpośrednio zmniejsza zużycie paliwa i liczbę godzin pracy kierowcy.
Rozdrabnianie wstępne przygotowuje materiały do wtórnego przetwarzania. Rozbija złożone, wielomateriałowe elementy na łatwe do zarządzania części. Należy oddzielić aluminiowy blok silnika przymocowany do stalowego wspornika i plastikową obudowę. Niszczarka rozrywa te elementy na kawałki. Granulacja wtórna staje się znacznie wydajniejsza. Granulatory otrzymują stały dopływ wstępnie przewymiarowanego materiału. Ich noże wytrzymują dłużej. Zużywają mniej energii.
Technologie sortowania w dużym stopniu opierają się na właściwym doborze materiału. Separacja magnetyczna działa lepiej, gdy metale całkowicie oddzielają się od tworzyw sztucznych. Kiedy rozdrobniona mieszanka uderza w magnes z paska poprzecznego, stal oddziela się czysto. Separatory wiroprądowe wymagają równomiernego przepływu materiału, aby dokładnie wyrzucać metale nieżelazne. Optyczne systemy sortowania wykorzystują kamery na podczerwień do identyfikacji materiałów. Jeśli przedmioty są zbyt duże lub splątane, strumienie powietrza nie mogą ich prawidłowo wyrzucić. Wstępne rozdrabnianie gwarantuje optymalną wydajność na całej linii sortującej.
Silniki o wysokim momencie obrotowym efektywnie zużywają energię. Analizujemy zużycie energii w kilowatach na przetworzoną tonę. Sprzęt niższego poziomu marnuje energię poprzez częste zacięcia. Maszyny o dużej prędkości opierają się na pędzie. Kiedy uderzą w twardy przedmiot, tracą obroty. Silnik zwiększa natężenie prądu, aby odzyskać tę prędkość obrotową. Te skoki natężenia prądu powodują naliczenie opłat za szczytowe zapotrzebowanie na rachunku za media.
Stały proces niszczenia przy niskiej prędkości utrzymuje stały pobór mocy. Maszyna metodycznie przeżuwa materiał. Zapobiega skokom mocy. Zmniejsza całkowite zapotrzebowanie na energię na tonę produkcji. Większą przepustowość osiągasz przy mniejszym zużyciu energii elektrycznej. Mechaniczna zaleta skrzyni biegów polega na podnoszeniu dużych ciężarów, a nie na czystej mocy elektrycznej.
Dokładne przypadki użycia definiują wybór sprzętu. A Rozdrabniacz dwuwałowy radzi sobie z dużymi, uporczywymi odpadami. Bez wysiłku niszczy opony, elektroodpady, materiały niebezpieczne i złom metalowy. Pełni funkcję głównego etapu rozkładu. Przyjmuje ogromne, nieprzewidywalne ładunki bezpośrednio z chwytaka koparki. Przetwarza sprzęt AGD, taki jak lodówki i pralki, bez zacinania się.
Maszyny jednowałowe służą zupełnie innym celom. Doskonale radzą sobie z przetwarzaniem czystych tworzyw sztucznych, złomu drzewnego i równomiernym rozdrabnianiem wtórnym. Wykorzystują szybko obracający się rotor wyposażony w małe korony tnące. Dociskają materiał do rotora za pomocą siłownika hydraulicznego. Nie są przeznaczone do odpadów metalowych ciężkich ani nieprzewidywalnych odpadów zmieszanych. Wprowadzenie stalowego bębna do maszyny jednowałowej spowoduje natychmiastowe zniszczenie koron tnących.
Maszyny z podwójnym wałem wytwarzają grubszy, przypominający pasek wydruk. Brakuje im ekranu kalibrującego znajdującego się pod komorą cięcia. Materiał wypada, gdy tylko ostrza go przetną. Zostały zbudowane w celu pierwotnej redukcji objętości. Nie wykonują drobnej granulacji. Jeśli potrzebujesz precyzyjnego 2-calowego chipa, sama maszyna z podwójnym wałkiem tego nie osiągnie. Dane wyjściowe są nieregularne. W tej samej partii możesz otrzymać 2-calowy kawałek i 12-calowy pasek.
Złożoność konserwacji różni się znacznie w zależności od projektu. Wymiana ostrza dwuwałowego wymaga określonych protokołów pracy. Technicy muszą zdemontować cały zespół wału. Osiowanie wałów wymaga precyzji podczas ponownego montażu. Systemy jednowałowe obejmują wymianę sit i indywidualne obroty noży. Wybierając technologię, musisz ocenić możliwości swojego zespołu konserwacyjnego.
Funkcja operacyjna |
Technologia podwójnego wału |
Technologia pojedynczego wału |
|---|---|---|
Funkcja podstawowa |
Początkowa redukcja objętości i zgrubne dobranie rozmiaru |
Przetwarzanie wtórne i drobna granulacja |
Mechanizm tnący |
Cięcie przy niskiej prędkości i wysokim momencie obrotowym |
Frezowanie i skrobanie z dużą prędkością |
Metoda podawania materiału |
Karmiony grawitacyjnie, agresywny, samożywiący się zgryz |
Siłownik hydrauliczny popycha materiał do rotora |
Spójność wyjściowa |
Grube, nieregularne paski (bez siatki) |
Jednolity, precyzyjny rozmiar cząstek (wykorzystuje ekran) |
Tolerancja na zanieczyszczenia |
Niezwykle wysoka (dobrze radzi sobie z metalem trampowym) |
Niski (metal trampowy niszczy korony tnące) |
Dopasowanie wymiarów zbiornika do wielkości przychodzącego materiału zapobiega powstawaniu mostków. Mostkowanie ma miejsce, gdy przedmioty o dużych rozmiarach klinują się o ścianki leja zasypowego. Tworzą łuk nad ostrzami tnącymi. Maszyna pracuje pusta, podczas gdy materiał utknął nad nią. Odpowiednio rozszerzony zbiornik umożliwia wrzucanie nieporęcznych przedmiotów bezpośrednio do strefy cięcia.
Rozmiar komory cięcia musi pomieścić największe oczekiwane produkty. Sofa o szerokości 60 cali nie zmieści się w 40-calowej komorze cięcia. Moc silnika określa przewidywany dzienny tonaż. Wymagania dotyczące obciążenia szczytowego określają niezbędną moc znamionową lub kilowat. Zbyt małe silniki przegrzewają się podczas pracy ciągłej. Właściwy rozmiar zapobiega przedwczesnemu zużyciu sprzętu. Dzięki temu maszyna poradzi sobie z najbardziej obciążonymi zmianami w Twoim zakładzie bez tworzenia wąskich gardeł.
Wbudowane mechanizmy bezpieczeństwa chronią zarówno operatorów, jak i maszyny. Systemy programowalnych sterowników logicznych (PLC) monitorują sprzęt w sposób ciągły. Śledzą natężenie prądu silnika w czasie rzeczywistym. Funkcje automatycznego cofania uruchamiają się natychmiast po wykryciu obiektów, których nie można zniszczyć. Jeśli do komory dostanie się masywne stalowe kowadło, natężenie prądu wzrasta. PLC natychmiast zatrzymuje wały. Odwraca je, aby usunąć blokadę. Chroni to silnik i skrzynię biegów przed katastrofalną awarią.
Kontrole środowiskowe zapewniają ścisłą zgodność obiektu. Rozdrabnianie przemysłowe generuje miejscowy pył. Integracja z automatycznymi systemami przeciwpyłowymi zapewnia czystość powietrza. Dysze zamgławiające rozpylają drobne kropelki wody nad zbiornikiem. To niszczy cząsteczki unoszące się w powietrzu. Obudowy redukujące hałas utrzymują bezpieczny poziom decybeli. Operacje w pomieszczeniach wymagają, aby te bariery akustyczne spełniały przepisy bezpieczeństwa pracy.
Katastrofalne uszkodzenie ostrza pozostaje stałym ryzykiem operacyjnym. Masywne, niezniszczalne bloki z litej stali niszczą standardowe narzędzia tnące. Materiały o wysokiej ścieralności przyspieszają zużycie krawędzi. Piasek, szkło i włókno szklane działają jak papier ścierny na stalowe ostrza. W miarę stępiania się ostrzy maszyna traci skuteczność cięcia. Zaczyna raczej rozdzierać materiał niż go ciąć. Zwiększa to obciążenie silnika i zmniejsza przepustowość.
Wdrożenie strategicznych protokołów wstępnego sortowania ogranicza to ryzyko. Operatorzy koparek muszą wizualnie sprawdzić ładunek przed załadowaniem do leja zasypowego. Zastosowanie ostrzy ze stopu utwardzanego powierzchniowo znacznie wydłuża żywotność. Stal narzędziowa D2 lub H13 wytrzymuje silne uderzenia. Napawanie krawędzi ostrza specjalistycznym prętem spawalniczym przywraca wydajność cięcia. Spawacze nakładają warstwę odpornego na zużycie stopu na haczyki ostrza, a następnie szlifują ją do uzyskania ostrej krawędzi. Zautomatyzowane zabezpieczenie przed przeciążeniem stanowi ostateczną linię obrony przed katastrofalną awarią mechaniczną.
W leju zasypowym często występują wąskie gardła materiałowe. Jeżeli przenośnik podający zrzuca materiał szybciej, niż rozdrabniacz go przetwarza, następuje przepełnienie leja zasypowego. Strefy rozładunku na wyjściu mogą również szybko się cofać. Rozdrobniony materiał zwiększa swoją objętość w miarę puszenia się. Gromadzi się pod komorą cięcia.
Dostosowanie konstrukcji leja zasypowego zapewnia płynne przejście materiału. Synchronizacja prędkości przenośnika podającego z szybkością przetwarzania rozdrabniacza utrzymuje stały przepływ. Napędy o zmiennej częstotliwości (VFD) umożliwiają operatorom ustawienie dokładnej prędkości taśmy. PLC powinien sterować VFD. Jeśli natężenie prądu silnika niszczarki stanie się zbyt wysokie, sterownik PLC automatycznie spowalnia przenośnik podający. Zapewnienie odpowiedniego prześwitu na wyjściu zapobiega zakleszczaniu się przetwarzanego materiału na taśmie wyładowczej. Aby skutecznie odprowadzać materiał, przenośnik odbierający musi pracować szybciej i szerzej niż przenośnik doprowadzający.
Przed wyborem sprzętu należy przeprowadzić kompleksowy audyt lokalizacji, aby określić dostępną powierzchnię, moc i dzienne zapotrzebowanie na tonaż.
Poproś dostawcę o przetestowanie materiału, wysyłając reprezentatywną próbkę najtwardszego strumienia odpadów, aby sprawdzić możliwości cięcia maszyny.
Oceń możliwości systemu sterowania PLC, szczególnie szukając funkcji automatycznego cofania i integracji z istniejącymi napędami przenośników.
Zażądaj od producenta szczegółowego harmonogramu konserwacji zapobiegawczej, obejmującego okresy napawania ostrza i wymagania dotyczące smarowania skrzyni biegów.
O: Chociaż maszyny te są bardzo wszechstronne, radzą sobie z masywnymi, solidnymi stalowymi blokami, grubymi metalowymi płytami i wysoce wybuchowymi materiałami. Duże, nie dające się rozdrobnić kawałki metalu mogą odpryskiwać lub złamać ostrza tnące. Właściwe sortowanie wstępne jest konieczne, aby usunąć te specyficzne zagrożenia, zanim trafią one do komory cięcia.
Odp.: System sterowania PLC stale monitoruje natężenie prądu silnika. Kiedy uparty przedmiot powoduje nagły wzrost oporu, system natychmiast zatrzymuje wały. Następnie na krótko odwraca ich obrót, aby zmienić położenie materiału przed ponowną próbą jego rozdrobnienia, zapobiegając zatrzymaniu silnika.
Odp.: W maszynach z podwójnym wałem brakuje sita kalibrującego, które wytwarza gruby, nieregularny, przypominający pasek wydruk, idealny do pierwotnej redukcji objętości. Maszyny jednowałowe wykorzystują sito pod wirnikiem, zapewniając stały, mniejszy i jednolity rozmiar cząstek odpowiedni do końcowej granulacji.
Odp.: Napędy elektryczne są bardzo wydajne i idealnie nadają się do stosowania w przypadku spójnych, przewidywalnych strumieni odpadów. Napędy hydrauliczne lepiej nadają się do ekstremalnych i ciężkich zastosowań. Oferują doskonałą amortyzację i natychmiastowe możliwości cofania podczas obróbki wysoce nieprzewidywalnych lub solidnych materiałów.
Odp.: Palce ściągające, czyli grzebienie czyszczące, to nieruchome metalowe płytki zamontowane pomiędzy obracającymi się ostrzami. Aktywnie zdrapują lepkie, elastyczne lub długie materiały z wałów tnących. Zapobiega to owijaniu się odpadów wokół rotora, zapewniając ciągłą przepustowość i zapobiegając przegrzaniu wywołanemu tarciem.
O: Tak. Maszyny te łatwo integrują się z systemami zautomatyzowanymi. Niestandardowe leje zasypowe i zsynchronizowane przenośniki taśmowe zapewniają równomierne podawanie materiału. Wylot może być kierowany bezpośrednio do wtórnych rozdrabniaczy, separatorów magnetycznych lub urządzeń do sortowania optycznego w celu ciągłego przetwarzania.


