
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-23 Pochodzenie: Strona


Wybór niszczarki przemysłowej wiąże się z podjęciem bardzo ryzykownej decyzji dotyczącej sprzętu w każdym zakładzie odzysku materiałów. Wybór niewłaściwej architektury maszyny gwarantuje katastrofalne w skutkach przestoje, nadmierne zużycie elementów skrawających i awarie dalszego przetwarzania. Operatorzy obiektów borykają się z ciągłym tarciem operacyjnym, równoważącym redukcję objętości surowej z precyzyjną redukcją rozmiaru. Nieporęczne, nieprzewidywalne materiały wymagają agresywnego postępowania, podczas gdy linie przetwarzania wtórnego wymagają jednolitej, przewidywalnej wydajności.
Rozwiązujesz ten problem poprzez zrozumienie podstawowych różnic inżynieryjnych pomiędzy dostępnymi technologiami rozdrabniania. Projekt obiektu opiera się na tym podstawowym wyborze. Należy ocenić właściwości mechaniczne a Niszczarka dwuwałowa przeciw Niszczarka jednowałowa . Maszyny dwuwirnikowe doskonale radzą sobie z niszczeniem masywnych, odpornych przedmiotów. Maszyny jednowirnikowe dostarczają cząstki o dokładnie takiej wielkości, jaka jest wymagana do granulacji lub wytłaczania.
Filozofia mechaniczna: Rozdrabniacz dwuwałowy działa na zasadzie ścinania przy niskiej prędkości i wysokim momencie obrotowym, co idealnie sprawdza się w przypadku materiałów nieporęcznych, mieszanych lub bardzo odpornych, podczas gdy rozdrabniacz jednowałowy wykorzystuje wyższe prędkości i przesiewacz do precyzyjnej, równomiernej redukcji cząstek i szybszego przetwarzania lżejszych materiałów.
Kontrola wydajności: Rozdrabniacze jednowałowe dyktują dokładne rozmiary wyjściowe za pomocą wymiennych sit; rozdrabniacze dwuwałowe wytwarzają grube paski o zmiennej wielkości, przeznaczone do pierwotnej redukcji objętości.
Przydatność materiału: Twarde, puste w środku lub zanieczyszczone metalem materiały (elektroodpady, opony, bębny) wymagają agresywnego zgryzu niszczarki dwuwałowej. Gęste, sztywne materiały (tworzywa sztuczne, bloki drewna) lub lżejsze materiały wymagające przygotowania granulacji lepiej nadają się do systemów jednowałowych.
Konsekwencje TCO: Profile konserwacji różnią się drastycznie – modele z jednym wałem wymagają częstego czyszczenia sita i konserwacji popychacza, podczas gdy modele z podwójnym wałem wymagają intensywnego napawania ostrza i ponownego ustawienia wału w miarę upływu czasu.
Powodzenie pierwotnego zmniejszenia rozmiaru zależy całkowicie od architektury maszyny. Fizyczny układ komory cięcia narzuca limity poboru materiału i określa, w jaki sposób maszyna radzi sobie z oporem fizycznym. Oceniasz, w jaki sposób wirniki, łopatki i mechanizmy podające wchodzą w interakcję ze strumieniami surowych odpadów, aby zapobiec awariom sprzętu. Poniżej opisujemy zasady inżynieryjne rządzące obydwoma typami niszczarek.
Niszczarka dwuwałowa opiera się na mechanizmie o niskiej prędkości i wysokim momencie obrotowym. Maszyna zazwyczaj pracuje z prędkością od 15 do 35 obr./min. Ten powolny obrót generuje ogromną siłę skrawania w wytrzymałych przekładniach planetarnych. Konstrukcja składa się z dwóch równoległych, przeciwbieżnych wałów. Inżynierowie projektują te wały z profilami sześciokątnymi lub wielowypustowymi, aby zapobiec ślizganiu się tarcz tnących pod ekstremalnymi obciążeniami.
Zazębiające się tarcze tnące przesuwają się po tych wytrzymałych wałach. Pomiędzy ostrzami znajdują się elementy dystansowe, które zapewniają precyzyjny prześwit wymagany do ścinania. Ostrza mają układ schodkowy. Ten specyficzny wzór optymalizuje siłę ścinającą na całej długości wirnika, zapobiegając zgaśnięciu silników, gdy do komory dostanie się gęsty obiekt. Maszyna chwyta materiał za pomocą agresywnych haków wrobionych bezpośrednio w profile ostrzy. Działanie przeciwbieżne ściąga odpady w dół do strefy cięcia.
Proces redukcji obejmuje ścinanie, rozdzieranie i pękanie. Gdy zazębiające się ostrza przechodzą obok siebie, przecinają materiał. Jeśli materiał jest odporny na ścinanie, ogromny moment obrotowy po prostu go rozdziera. Materiały kruche pękają pod wpływem obciążenia ściskającego. W tej architekturze w szczególności brakuje ekranu zmiany rozmiaru. Wymiary wyjściowe zależą całkowicie od grawitacji i szerokości ostrza. Maszyna wyrzuca grube, nieregularne paski bezpośrednio przez dno komory cięcia na przenośnik odprowadzający.
Stacjonarne palce czyszczące mocowane są do obudowy rozdrabniacza i rozciągają się pomiędzy tarczami tnącymi. Palce te zdrapują materiał z kieszeni ostrzy podczas obracania się wałów. Bez tych palców czyszczących elastyczne materiały, takie jak guma lub folia z tworzywa sztucznego, owinęłyby się wokół przekładek, ostatecznie wiążąc wały i niszcząc główne łożyska.
Rozdrabniacz jednowirnikowy wykorzystuje mechanizm pracujący od średniej do dużej prędkości. Wirnik zazwyczaj obraca się z prędkością od 70 do 120 obr./min. Ta wyższa prędkość pozwala na szybszą obróbkę lżejszych materiałów i generuje energię kinetyczną potrzebną do czystych cięć. Komora tnąca składa się z pojedynczego, masywnego rotora wyposażonego w wiele narzędzi tnących. Te noże obrotowe współpracują bezpośrednio ze stacjonarnymi nożami stojana zamontowanymi na ramie maszyny.
Proces cięcia przypomina ciągłe cięcie nożyczkami. Wirujące noże rotora przechodzą przez nieruchome noże stojana z wąskimi tolerancjami, często z odstępem mniejszym niż milimetr. To czyste działanie ścinające wymaga, aby materiał pozostawał połączony z rotorem. Siłownik hydrauliczny lub popychacz dociska materiał do wirujących narzędzi tnących. Bez tego hydraulicznego popychacza materiały po prostu odbijałyby się od leja zasypowego i unosiły się na wirującym rotorze, nie ulegając przecięciu.
Sito kalibrujące montuje się bezpośrednio pod rotorem w wytrzymałej kołysce. Ten ekran określa ostateczny rozmiar cząstek. Materiał pozostaje w komorze cięcia, dopóki nie będzie wystarczająco mały, aby przejść przez otwory sita. Ciągła interakcja pomiędzy nożami, nożami stojana i ekranem zapewnia bardzo równomierną wydajność. Ta precyzyjna kontrola sprawia, że maszyna jednowirnikowa jest niezbędna do przygotowania do obróbki wtórnej.
Siłownik hydrauliczny działa na wytrzymałej liniowej prowadnicy. Dedykowany zasilacz hydrauliczny dostarcza ciśnienie do cylindrów siłowników. Programowalny sterownik logiczny maszyny stale monitoruje natężenie prądu silnika wirnika głównego. Kiedy wirnik napotka gęsty plastikowy blok, a natężenie prądu wzrośnie w pobliżu maksymalnej wartości znamionowej silnika, sterownik PLC natychmiast wydaje zaworom hydraulicznym polecenie nieznacznego wycofania siłownika. Zmniejsza to nacisk na rotor, umożliwiając mu odzyskanie obrotów, zanim siłownik ponownie wypchnie materiał do przodu.
Kategoryzujesz strumienie odpadów dokładnie, aby dopasować je do możliwości maszyny. Właściwości fizyczne decydują o wyborze niszczarki. Twardość, elastyczność, gęstość i poziom zanieczyszczeń wpływają na wydajność maszyny. Mapujemy określone kategorie materiałów na optymalną architekturę rozdrabniania, aby zapewnić ciągłą pracę obiektu.
Do materiałów nieporęcznych, pustych w środku lub bardzo elastycznych potrzebna jest maszyna dwuwirnikowa. Opony pasażerskie, stalowe beczki o pojemności 55 galonów i pojemniki IBC wymagają agresywnego obchodzenia się. Naprzemienne haczyki z łatwością chwytają te duże, niewygodne kształty. Kiedy stalowy bęben wchodzi do leja samowyładowczego, haki przebijają metal, składają bęben do wewnątrz i ściągają go w dół przez zazębiające się ostrza. Powolny obrót zapobiega odbijaniu się materiałów elastycznych od strefy cięcia.
Taka architektura doskonale radzi sobie z przetwarzaniem wyjątkowo twardych lub silnie zanieczyszczonych odpadów. Elektroodpady, stałe odpady komunalne i gruz budowlany zawierają nieprzewidywalne elementy. Wysoki moment obrotowy zapobiega zakleszczaniu się wirnika w przypadku napotkania litej stali lub gęstego kruszywa. Podczas przetwarzania elektroodpadów, takich jak serwery czy drukarki, działanie ścinające przy niskiej prędkości powoduje rozbicie stalowych obudów bez wytwarzania nadmiernych iskier lub niebezpiecznego pyłu.
Przeciwbieżne ostrza tworzą środowisko samożywiające się. Nieregularne kształty w naturalny sposób wciągają się do komory cięcia. Do wtłaczania materiału w ostrza nie jest potrzebny siłownik hydrauliczny. Dzięki temu maszyna jest bardzo skuteczna w przypadku zmieszanych strumieni odpadów, w których gęstość materiału znacznie różni się w zależności od partii. Operatorzy mogą zrzucać całe łyżki ładowarki z wymieszanym gruzem bezpośrednio do leja samowyładowczego, bez zadławienia maszyny.
Określasz maszynę jednowirnikową do materiałów gęstych, sztywnych lub grubościennych. Plastikowe przeczyszczenia, drewniane palety, rolki papieru i drut miedziany pięknie przetwarzają się w tej architekturze. Szybkie cięcie skutecznie usuwa stałe bloki. Kiedy do rotora dociskany jest masywny plastikowy blok czyszczący, poszczególne noże golą małe kawałki, aż cały blok zostanie zredukowany. Lżejsze materiały również korzystają z wyższych prędkości obrotowych, szybko przechodząc przez komorę cięcia.
Wybierz tę maszynę, gdy dalsze przetwarzanie wymaga określonej, jednorodnej frakcji. Zasilanie wytłaczarki lub wtórnego granulatora wymaga jednakowej wielkości cząstek. Wewnętrzny ekran gwarantuje tę spójność. Siłownik hydrauliczny utrzymuje stałe ciśnienie, zapewniając stałą, przewidywalną przepustowość, dzięki której urządzenia znajdujące się na dalszym etapie zasilania są zasilane z optymalną wydajnością.
Musisz zrozumieć ograniczenia tej architektury. Modele jednowirnikowe zmagają się z materiałami wysoce elastycznymi. Długie folie z tworzywa sztucznego lub paski gumowe mogą owinąć się wokół wysokoobrotowego wirnika. To owinięcie powoduje silne tarcie, topi plastik na korpusie wirnika i blokuje maszynę. Poważne ryzyko stanowią także metale ciężkie. Solidny kawałek stali przedostający się do komory cięcia spowoduje katastrofalne uszkodzenie noży obrotowych, rozbicie noży stojana i zniszczenie sita kalibrującego.
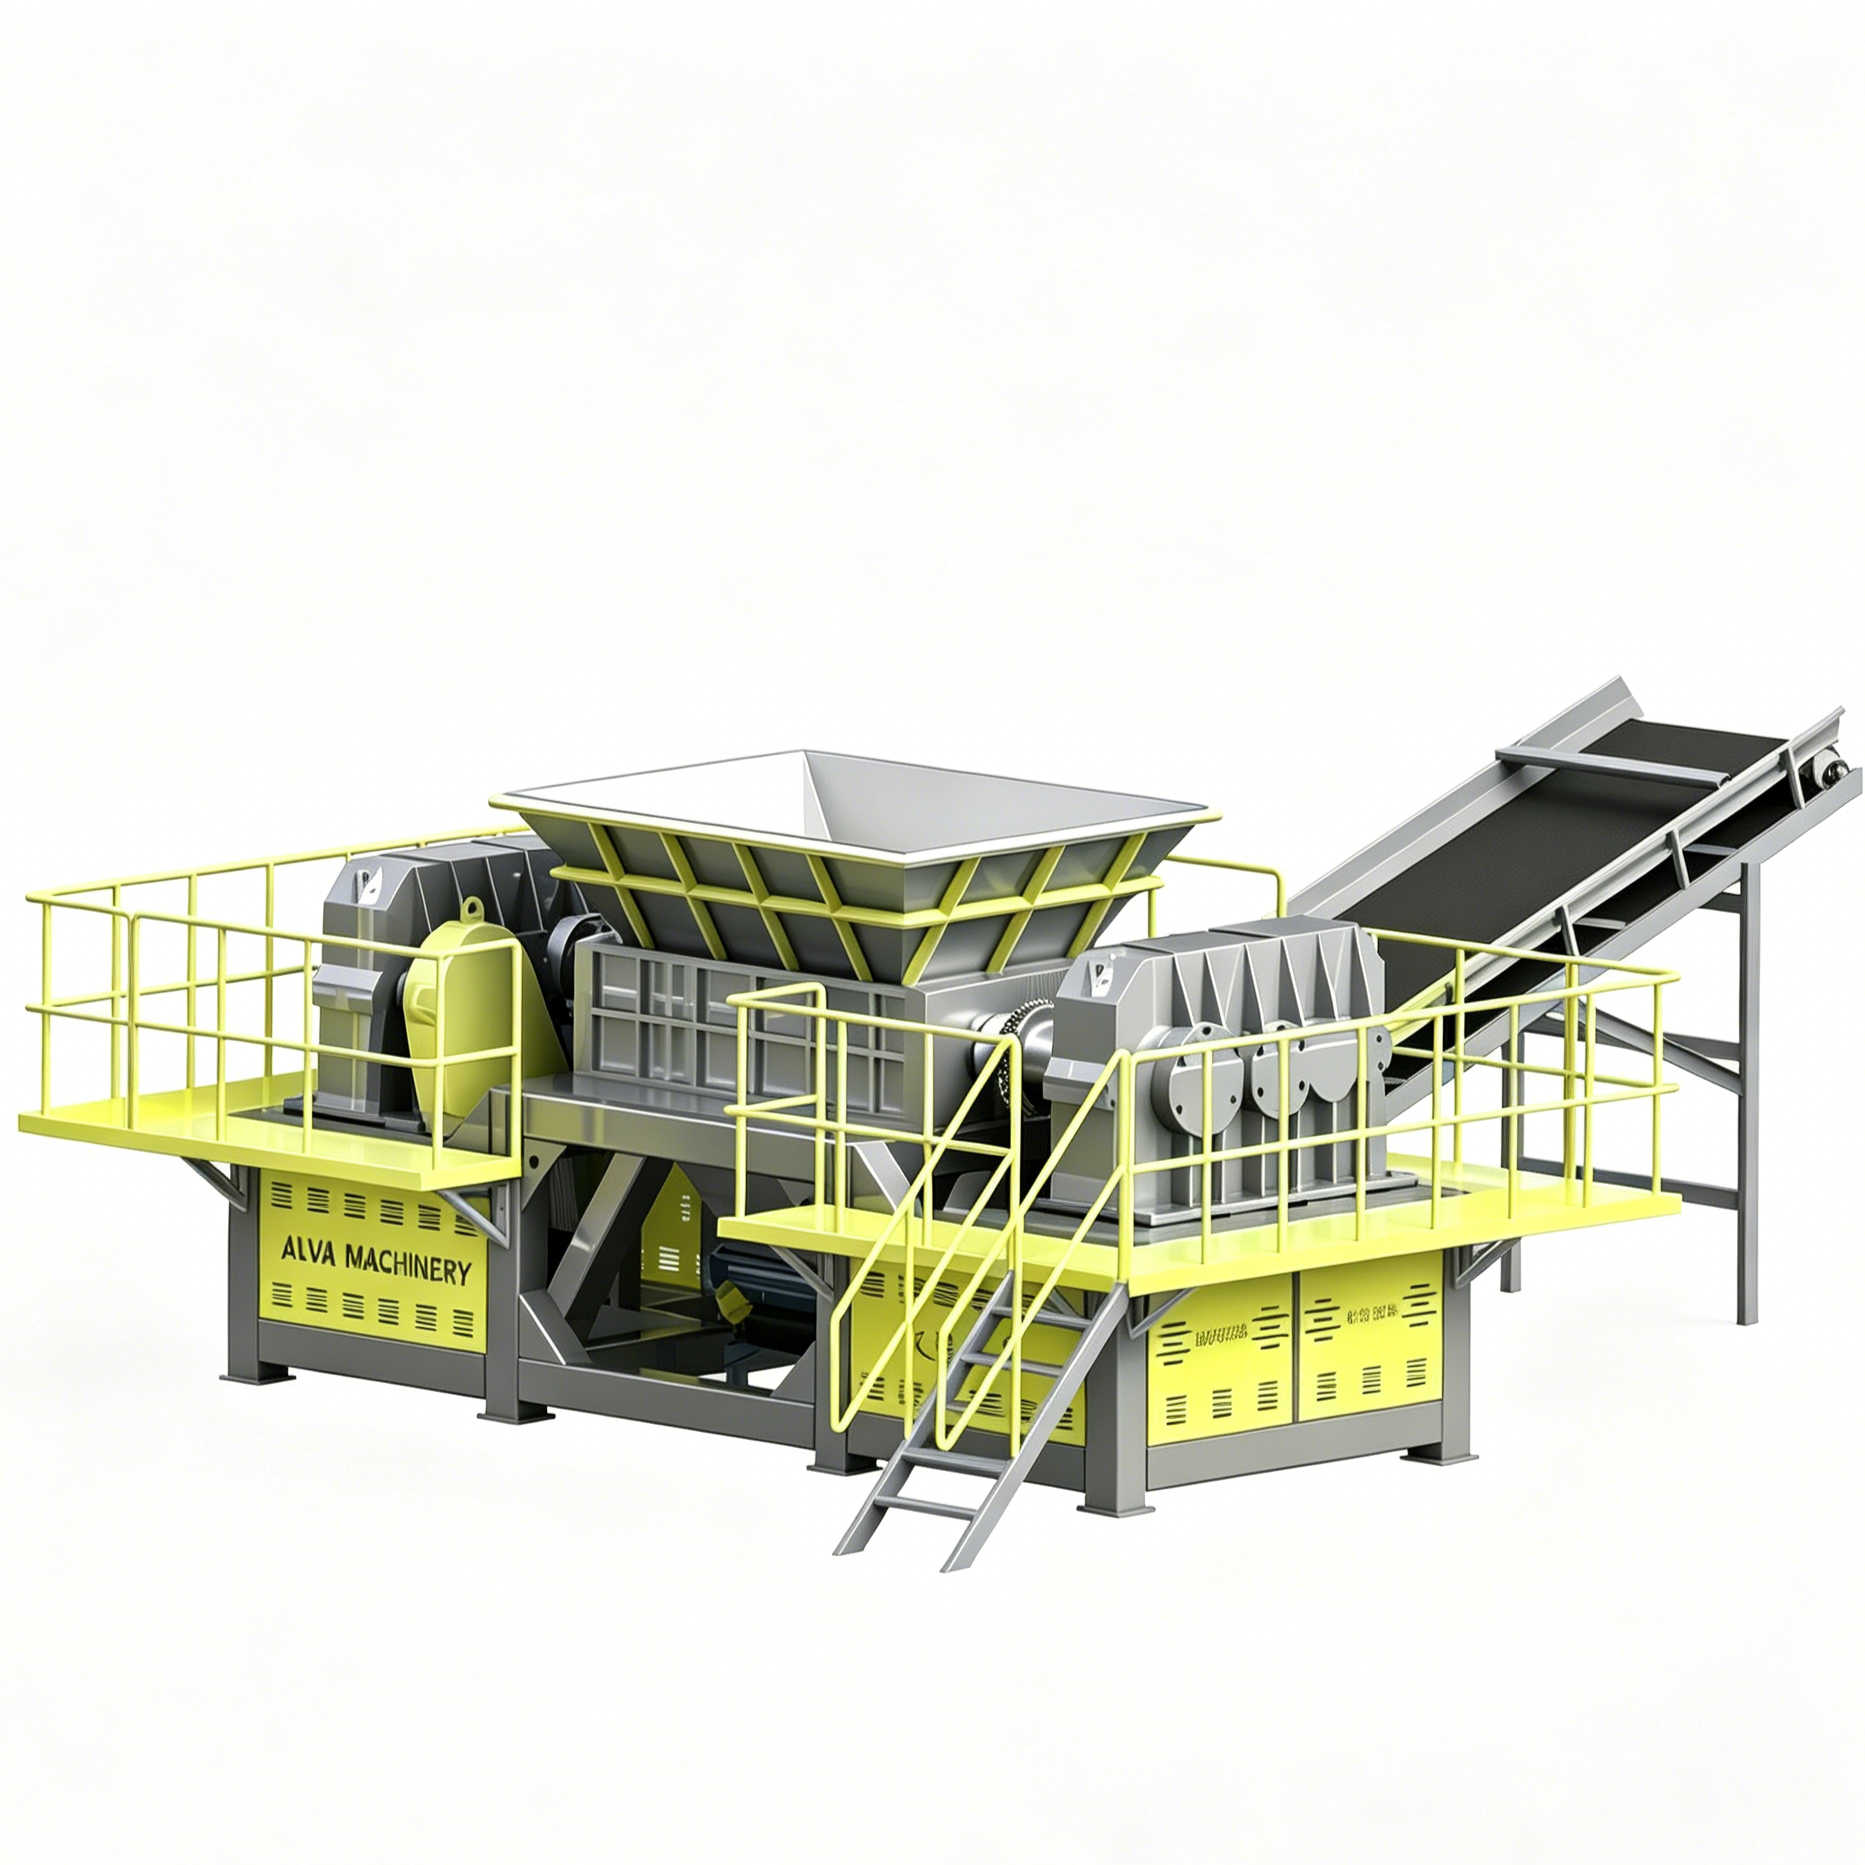
Ocena technologii niszczarki wymaga mapowania konkretnych cech maszyny na wyniki operacyjne. Rozumiesz, jak komponenty wewnętrzne wpływają na skalowalność i zgodność produkcji. Analizujemy kontrolę mocy wyjściowej, dynamikę przepustowości i realia konserwacji części eksploatacyjnych, aby określić specyfikację sprzętu.
Funkcja techniczna |
Niszczarka dwuwirnikowa |
Niszczarka jednowirnikowa |
|---|---|---|
Prędkość robocza |
15–35 obr./min (niska prędkość) |
70–120 obr./min (średnia/wysoka prędkość) |
Profil momentu obrotowego |
Niezwykle wysoki |
Umiarkowany |
Kontrola wyjścia |
Szerokość ostrza (grube paski) |
Ekran rozmiaru (jednorodne cząstki) |
Mechanizm podawania |
Samozasilanie (grawitacyjne i haczyki) |
Siłownik hydrauliczny (popychacz) |
Aplikacja podstawowa |
Redukcja objętości / Wstępne rozdrabnianie |
Zmniejszenie rozmiaru / wtórne udoskonalenie |
Tolerancja na zanieczyszczenia |
Wysoka (automatyczne cofanie obsługuje materiały, które nie nadają się do zniszczenia) |
Niski (wymaga czystego, posortowanego materiału) |
Sterowanie mocą wyjściową definiuje podstawową różnicę między tymi dwiema maszynami. Rozdrabniacz jednowirnikowy zapewnia wysoce przewidywalny, przesiany materiał wyjściowy. Konfigurujesz ekrany do produkcji cząstek o średnicy od 10 mm do 50 mm. Materiał nie może opuścić komory cięcia, dopóki nie spełni dokładnie tej specyfikacji. Dzięki tej jednorodności dalsze wytłaczarki i granulatory działają wydajnie, bez gwałtownych wzrostów.
Rozdrabniacz dwuwałowy wytwarza gruboziarnisty materiał przypominający paski. Ostateczny rozmiar waha się zwykle od 50 mm do ponad 150 mm. Szerokość ostrzy tnących określa szerokość rozdrobnionego paska. Długość paska pozostaje zmienna, w zależności od sposobu pękania materiału. Ta nieregularna wydajność doskonale nadaje się do pierwotnej redukcji objętości, rozbijania bel i niszczenia dużych przedmiotów, aby można je było łatwo transportować.
Rozmiar wyjściowy ma bezpośredni wpływ na urządzenia sortujące znajdujące się na dalszym etapie produkcji. Sortowniki optyczne, separatory wiroprądowe i pasy magnetyczne wymagają określonych profili materiałowych. Jednolite cząstki rozkładają się równomiernie na szybkich przenośnikach taśmowych. Dzięki temu czujniki sortujące działające w bliskiej podczerwieni (NIR) mogą dokładnie identyfikować i wyrzucać materiały docelowe za pomocą strumieni powietrza. Grube, splątane paski z maszyny dwuwirnikowej oślepiają te czujniki, łączą zsypy sortujące i przeciągają materiały inne niż docelowe do niewłaściwych bunkrów.
Dynamika paszy znacząco wpływa na ogólną zdolność przerobową. Podawanie wsadowe za pomocą ładowarki czołowej powoduje ogromne wzrosty w komorze cięcia. Ciągłe podawanie przenośnika zapewnia stały, łatwy do kontrolowania strumień. Dopasowujesz metodę podawania do możliwości wlotowych maszyny, aby zapobiec tworzeniu się mostków w zbiorniku.
Siłownik hydrauliczny w rozdrabniaczu jednowirnikowym aktywnie reguluje wydajność. Programowalny sterownik logiczny monitoruje natężenie prądu wirnika. Jeśli rotor pracuje zbyt mocno, siłownik lekko się cofa. To inteligentne podawanie zapobiega przeciążeniom i utrzymuje stałą szybkość rozładowania. Maszyna przetwarza materiał płynnie, bez ciągłej interwencji operatora, maksymalizując wydajność w tonach na godzinę.
Rozdrabniacz dwuwirnikowy wykorzystuje agresywne działanie naprzemiennych ostrzy. Konstrukcja zbiornika odgrywa główną rolę w kierowaniu materiału do strefy cięcia. Maszyna dobrze radzi sobie z ogromnymi przepięciami dzięki wysokiemu momentowi obrotowemu. Wydajność zmienia się w zależności od składu materiału. Gęste, twarde materiały spowalniają wały, podczas gdy materiały kruche rozpadają się i szybko przechodzą. Operatorzy często instalują przetwornice częstotliwości, aby zarządzać skokami obciążenia i chronić sieć elektryczną.
Cykle życia konserwacji różnią się drastycznie w obu architekturach. W maszynach jednowirnikowych zastosowano kwadratowe lub okrągłe płytki skrawające wykonane z hartowanej stali narzędziowej. Przykręcasz te noże bezpośrednio do kieszeni rotora. Kiedy krawędź się zużyje, zespoły konserwacyjne odkręcają śrubę frezu, czyszczą kieszeń, obracają płytkę o 90 stopni, aby odsłonić nową krawędź, a następnie dokręcają śrubę z powrotem do wymaganej wartości. Ta modułowa konstrukcja pozwala na szybką wymianę części zużywalnych bezpośrednio na hali produkcyjnej.
W maszynach dwuwirnikowych zastosowano specjalnie profilowane tarcze tnące. Te wytrzymałe ostrza wytrzymują ogromne obciążenia fizyczne. W ciągu tysięcy godzin pracy agresywne haki zaokrąglają się, a krawędzie tnące tracą swój ostry profil. Szczelina prześwitu między zazębiającymi się ostrzami zwiększa się, co pogarsza działanie ścinające i powoduje, że maszyna rozdziera lub fałduje materiał, zamiast go czysto ciąć.
Przywrócenie tych ostrzy wymaga gruntownego przeglądu konserwacyjnego. Technicy odłączają układy napędowe, odkręcają obudowy łożysk i za pomocą suwnicy podnoszą całe zespoły wałów z komory cięcia. Wały są demontowane, a zużyte ostrza poddawane są specjalistycznemu procesowi napawania. Spawacze nakładają nowy, hartowany materiał na zużyte krawędzie przed obróbką CNC z powrotem do oryginalnych tolerancji fabrycznych.
Integracja ciężkiego sprzętu rozdrabniającego z aktywnym obiektem stwarza wyzwania w świecie rzeczywistym. Już na etapie projektowania przewidujesz różnice materiałowe i wąskie gardła na dalszym etapie projektu. Właściwy projekt systemu ogranicza to ryzyko, zanim spowodują katastrofalne przestoje. Poniżej przedstawiamy zarys strategii zarządzania zanieczyszczeniami i projektowania systemów wielostopniowych.
Zanieczyszczenie materiału stwarza największe ryzyko dla dyspozycyjności niszczarki. Przedmioty, których nie można rozdrobnić, często chowają się w belach materiału docelowego. Blok silnika z litej stali ukryty w zwiniętym nadwoziu samochodu lub masywna stalowa płyta wmieszana w gruz budowlany zniszczą narzędzia tnące. Wdrażasz zabezpieczenia mechaniczne i programowe, aby chronić sprzęt.
Rozdrabniacze dwuwirnikowe wykorzystują inteligentne zabezpieczenie przed przeciążeniem z funkcją automatycznego cofania. Kiedy wałki napotykają obiekt, którego nie można rozdrobnić, natężenie prądu wzrasta w ciągu milisekund. PLC natychmiast zatrzymuje wały i odwraca ich obrót. Ta czynność uwalnia zakleszczony obiekt. Maszyna kilka razy podejmuje próbę rozdrabniania obiektu, po czym wyłącza się i powiadamia operatora o konieczności ręcznego usunięcia zagrożenia.
Rozdrabniacze jednowirnikowe opierają się na zabezpieczeniach mechanicznych. Wyposażone są w sprzęgła mechaniczne, sprzęgła hydrokinetyczne lub kołki ścinane zintegrowane z układem napędowym. Jeśli do komory cięcia dostaną się zanieczyszczenia metalami ciężkimi, nagłe uderzenie spowoduje uszkodzenie kołka ścinanego lub poślizg sprzęgła. To natychmiast odłącza rotor od skrzyni biegów. Komponent protektorowy zapobiega katastrofalnym uszkodzeniom drogiej skrzyni biegów i silnika.
Niewłaściwa integracja niszczarki powoduje poważne wąskie gardła w dalszej części procesu. Podawanie grubych, nieregularnych pasków bezpośrednio do drobnego granulatora niszczy rotor granulatora. Stopniowo zmniejszasz rozmiar materiału. Próba osiągnięcia ogromnego współczynnika rozdrobnienia w jednym przejściu gwarantuje awarię sprzętu i nadmierne wytwarzanie ciepła.
Dla trudnych materiałów proponujemy wspólną dwustopniową architekturę. Do pierwotnej redukcji objętości użyj rozdrabniacza dwuwirnikowego. Ten etap wstępnego rozdrabniania rozbija bele i niszczy nieporęczne przedmioty. Przepuścić ten gruboziarnisty materiał pod zawieszonym krzyżowo-taśmowym separatorem magnetycznym w celu usunięcia metali żelaznych. Wprowadź czysty, wstępnie rozdrobniony materiał do rozdrabniacza jednowirnikowego w celu uzyskania ostatecznego, precyzyjnego rozmiaru.
Ograniczenia przestrzenne czasami uniemożliwiają zastosowanie systemu dwustopniowego. W takich przypadkach należy rozważyć niszczarkę czterowałową. Ta hybrydowa alternatywa łączy w sobie wysoki moment obrotowy podwójnych wałów z ekranem kalibrującym. Maszyny czterowałowe wykorzystują dwa główne wały tnące i dwa wtórne wały kalibrujące. Zapewnia to jednolite wymiarowanie trudnych materiałów na jednej, kompaktowej powierzchni, eliminując potrzebę stosowania rozległych sieci przenośników pomiędzy maszynami.
Zażądaj prób materiałów fizycznych od producentów oryginalnego sprzętu, wykorzystując rzeczywiste strumienie odpadów z Twojego zakładu, aby zweryfikować możliwości maszyny.
Oblicz wymaganą ciągłą przepustowość w tonach na godzinę, biorąc pod uwagę wydajności udarowe i szczytowe czasy załadunku, aby prawidłowo dobrać rozmiar leja zasypowego.
Oceń konkretny dostęp konserwacyjny wybranych modeli, koncentrując się na czasie usuwania sit i procedurach obracania ostrzy, aby zminimalizować planowane przestoje.
Zaprojektuj układ swojego obiektu tak, aby uwzględnić dwuetapowy proces redukcji, zapewniając odpowiednią przestrzeń dla separacji magnetycznej pomiędzy niszczarką pierwotną i wtórną.
O: Nie. W tej architekturze brakuje ekranu zmiany rozmiaru. Wydajność zależy całkowicie od szerokości ostrzy tnących. Maszyna wytwarza raczej grube, nieregularne paski niż jednolite cząstki. Długość materiału wyjściowego różni się w zależności od tego, jak materiał pęka podczas procesu ścinania.
Odp.: Unikaj obróbki wysoce elastycznych materiałów, takich jak długie folie z tworzywa sztucznego, liny lub paski gumowe. Materiały te owijają się wokół szybkoobrotowego wirnika i powodują poważne zacięcia cierne. Należy również unikać odpadów mocno zmieszanych, zawierających duże zanieczyszczenia metaliczne, ponieważ mogą one rozbić noże obrotowe i zniszczyć sito kalibracyjne.
Odp.: Generalnie nie. Modele z dwoma wirnikami są z natury samozasilające. Przeciwbieżne wały i agresywne haki ostrzy ściągają nieporęczne materiały do strefy cięcia, wykorzystując grawitację i siłę obrotową. Modele z jednym wirnikiem wymagają, aby popychacz hydrauliczny utrzymywał stały kontakt materiału z wirującym wirnikiem.
Odp.: Częstotliwość konserwacji zależy całkowicie od ścieralności materiału. Płytki jednowirnikowe zazwyczaj wymagają rotacji co kilka tygodni, co pozwala szybko uzyskać nową krawędź. Łopaty z podwójnym wirnikiem wytrzymują znacznie dłużej, często kilka miesięcy, ale wymagają intensywnej przebudowy, spawania i napawania, gdy w końcu się zużyją.
Odp.: Profile zużycia energii są różne. Maszyny dwuwirnikowe pobierają ciągłe obciążenie elektryczne o wysokim momencie obrotowym, aby utrzymać siłę ścinającą. Maszyny jednowirnikowe podlegają zmiennym obciążeniom mocy. Natężenie prądu znacznie wzrasta, gdy siłownik hydrauliczny zostaje załączony i dociska gęsty materiał do wysokoobrotowego wirnika.
O: Tak. Stanowi to branżowy standard redukcji dwustopniowej. W zakładach wykorzystuje się maszynę dwuwirnikową do wstępnego rozkładu i redukcji objętości. Po usunięciu metali za pomocą magnesu wprowadzają gruby materiał do maszyny jednowirnikowej w celu wtórnego rozdrobnienia i dokładnego wymiarowania.


