
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-23 Kaynak: Alan


Endüstriyel bir parçalayıcının belirlenmesi, herhangi bir malzeme geri kazanım tesisi için yüksek riskli bir ekipman kararını temsil eder. Yanlış makine mimarisinin seçilmesi, yıkıcı arıza sürelerini, kesme bileşenlerinde aşırı aşınmayı ve sonraki işlemlerde arızaları garanti eder. Tesis operatörleri, ham hacim azaltımı ile hassas boyut küçültmeyi dengeleyen sürekli operasyonel sürtünmeyle karşı karşıyadır. Hacimli, öngörülemeyen malzemeler agresif kullanım gerektirirken, ikincil işleme hatları tekdüze, öngörülebilir çıktı gerektirir.
Bu sorunu, mevcut parçalama teknolojileri arasındaki temel mühendislik farklılıklarını anlayarak çözersiniz. Tesis tasarımı bu temel seçime bağlıdır. Bir makinenin mekanik yeteneklerini değerlendirmelisiniz. Çift Şaftlı Parçalayıcı karşı Tek Şaftlı Parçalayıcı . Çift rotorlu makineler devasa, dayanıklı parçaları yok etme konusunda mükemmeldir. Tek rotorlu makineler, granülasyon veya ekstrüzyon için gereken tam parçacık boyutlarını sağlar.
Mekanik Felsefe: Çift şaftlı bir parçalayıcı, hacimli, karışık veya yüksek dirençli malzemeler için ideal olan düşük hızlı, yüksek torklu kesme prensibiyle çalışır; tek şaftlı bir parçalayıcı ise hassas, eşit parçacık azaltımı ve daha hafif malzemelerin daha hızlı işlenmesi için daha yüksek hızlar ve bir elek kullanır.
Çıkış Kontrolü: Tek şaftlı öğütücüler, değiştirilebilir ekranlar aracılığıyla tam çıkış boyutlarını belirler; çift şaftlı öğütücüler, birincil hacmi azaltmak için tasarlanmış kaba, değişken boyutlu şeritler üretir.
Malzeme Uygunluğu: Sert, içi boş veya metalle kirlenmiş malzemeler (e-atık, lastikler, variller) çift şaftlı öğütücünün agresif ısırmasını gerektirir. Yoğun, sert malzemeler (plastikler, ahşap bloklar) veya granülasyon hazırlığı gerektiren daha hafif malzemeler, tek şaftlı sistemler için daha uygundur.
TCO'nun Sonuçları: Bakım profilleri büyük ölçüde farklılık gösterir; tek şaftlı modeller sık sık elek temizleme ve itici bakımı gerektirirken, çift şaftlı modeller zaman içinde yoğun bıçak sertleştirmesi ve şaftın yeniden hizalanmasını gerektirir.
Birincil boyut küçültme başarısı tamamen makine mimarisine bağlıdır. Kesme odasının fiziksel düzeni, malzeme alım sınırlarını belirler ve makinenin fiziksel direnci nasıl karşılayacağını belirler. Ekipman arızasını önlemek için rotorların, kanatların ve besleme mekanizmalarının ham atık akışlarıyla nasıl etkileşime girdiğini değerlendirirsiniz. Her iki parçalayıcı tipini de yönlendiren mühendislik ilkelerini aşağıda ayrıntılı olarak ele alıyoruz.
Çift şaftlı bir parçalayıcı, düşük hızlı, yüksek torklu bir mekanizmaya dayanır. Makine tipik olarak 15 ila 35 RPM arasında çalışır. Bu yavaş dönüş, ağır hizmet tipi planet dişli kutuları aracılığıyla muazzam bir kesme kuvveti üretir. Mimaride iki paralel, ters yönde dönen şaft bulunur. Mühendisler, kesme disklerinin aşırı yükler altında kaymasını önlemek için bu milleri altıgen veya yivli profillerle tasarlamaktadır.
Birbirine kenetlenen kesme diskleri bu ağır hizmet tipi millerin üzerinde kayar. Ara parçalar, kesme için gereken hassas kesme açıklığını oluşturmak üzere bıçakların arasına oturur. Bıçaklar kademeli bir düzenlemeye sahiptir. Bu özel model, tüm rotor uzunluğu boyunca kesme kuvvetini optimize ederek, odaya yoğun bir nesne girdiğinde motorların durmasını önler. Makine, malzemeyi doğrudan bıçak profillerine işlenmiş agresif kancalar kullanarak yakalar. Ters yönde dönme hareketi, atığı aşağıya, kesme bölgesine doğru çeker.
İndirgeme süreci kesme, yırtılma ve kırılmayı içerir. Birbirine kenetlenen bıçaklar birbirini geçerken malzemeyi keserler. Malzeme kesilmeye direnirse, muazzam tork onu basitçe parçalara ayırır. Gevrek malzemeler basınç yükü altında kırılır. Bu mimaride özellikle boyutlandırma ekranı yoktur. Çıkış boyutları tamamen yerçekimine ve bıçak genişliğine bağlıdır. Makine kaba, düzensiz şeritleri doğrudan kesme bölmesinin alt kısmından bir boşaltma konveyörüne boşaltır.
Sabit temizleme parmakları parçalayıcı mahfazasına monte edilir ve kesme diskleri arasında uzanır. Bu parmaklar, miller döndükçe bıçak ceplerindeki malzemeyi kazır. Bu temizleme parmakları olmadan, kauçuk veya plastik film gibi elastik malzemeler ara parçaların etrafına sarılır ve sonunda milleri bağlar ve ana yatakları tahrip eder.
Tek rotorlu parçalayıcı, orta ila yüksek hızlı bir mekanizma kullanır. Rotor tipik olarak 70 ila 120 RPM arasında döner. Bu daha yüksek hız, daha hafif malzemelerin daha hızlı işlenmesine olanak tanır ve temiz kesimler için gereken kinetik enerjiyi üretir. Kesme bölmesi, birden fazla kesme aletiyle donatılmış tek bir büyük rotora sahiptir. Bu döner bıçaklar, makine şasisine monte edilmiş sabit stator bıçaklarıyla doğrudan etkileşime girer.
Kesme eylemi sürekli bir makas kesimine benzer. Dönen rotor bıçakları, sabit stator bıçaklarını dar toleranslarla, genellikle bir milimetreden daha az aralıkla geçer. Bu temiz kesme eylemi, malzemenin rotora bağlı kalmasını gerektirir. Hidrolik bir şahmerdan veya itici, malzemeyi dönen kesici takımlara doğru zorlar. Bu hidrolik itici olmasaydı, malzemeler haznenin etrafından sıçrayarak, kesilmeden eğirme rotorunun üzerine binerdi.
Ağır hizmet tipi bir kızakta doğrudan rotorun altına bir boyutlandırma ekranı monte edilir. Bu ekran nihai parçacık boyutunu belirler. Malzeme, elek deliklerinden geçebilecek kadar küçük olana kadar kesme odasında kalır. Kesiciler, stator bıçakları ve elek arasındaki sürekli etkileşim, son derece düzgün bir çıktı sağlar. Bu hassas kontrol, tek rotorlu makineyi ikincil işlem hazırlığı için vazgeçilmez kılmaktadır.
Hidrolik şahmerdan, ağır hizmet tipi doğrusal kılavuz ray üzerinde çalışır. Özel bir hidrolik güç ünitesi, şahmerdan silindirlerine basınç sağlar. Makinenin programlanabilir mantık denetleyicisi, ana rotor motorunun amperajını sürekli olarak izler. Rotor yoğun bir plastik blokla karşılaştığında ve amper motorun maksimum değerine yaklaştığında, PLC anında hidrolik valflere koçu hafifçe geri çekmesi komutunu verir. Bu, rotor üzerindeki baskıyı hafifleterek, şahmerdan malzemeyi tekrar ileri itmeden önce rotorun devir sayısını yeniden kazanmasına olanak tanır.
Atık akışlarınızı makine yeteneklerine uyacak şekilde doğru bir şekilde kategorilere ayırırsınız. Fiziksel özellikler parçalayıcı seçimini belirler. Sertlik, elastikiyet, yoğunluk ve kirlenme düzeylerinin tümü makine performansını etkiler. Tesisin sürekli çalışmasını sağlamak için belirli malzeme kategorilerini optimum parçalama mimarisiyle eşleştiriyoruz.
Hacimli, içi boş veya oldukça elastik malzemeler için çift rotorlu bir makineye ihtiyacınız vardır. Yolcu lastikleri, 55 galonluk çelik variller ve IBC kutuları agresif kullanım gerektirir. Kademeli kancalar bu büyük, garip şekilleri kolayca yakalar. Çelik bir varil hazneye girdiğinde, kancalar metali deler, tamburu içeri doğru katlar ve birbirine kenetlenen bıçakların arasından aşağı doğru çeker. Yavaş dönüş, elastik malzemelerin kesme bölgesinden sıçramasını önler.
Bu mimari, son derece sert veya aşırı derecede kirlenmiş atıkların işlenmesinde mükemmeldir. E-atık, belediye katı atıkları ve inşaat kalıntıları öngörülemeyen unsurlar içerir. Yüksek tork, katı çelik veya yoğun agregalarla karşılaşıldığında rotorun sıkışmasını önler. Sunucular veya yazıcılar gibi e-atıkları işlerken, düşük hızlı kesme hareketi, aşırı kıvılcım veya tehlikeli toz oluşturmadan çelik muhafazaları kırarak açar.
Ters yönde dönen bıçaklar kendi kendini besleyen bir ortam yaratır. Düzensiz şekiller doğal olarak kesme bölmesine doğru çekilir. Malzemeyi bıçaklara zorlamak için hidrolik bir şahmerdana ihtiyacınız yoktur. Bu, malzeme yoğunluğunun partiden partiye büyük ölçüde değiştiği karışık atık akışları için makineyi son derece etkili kılar. Operatörler, makineyi boğmadan, karışık döküntülerle dolu yükleyici kovalarının tamamını doğrudan hazneye boşaltabilir.
Yoğun, sert veya kalın duvarlı malzemeler için tek rotorlu bir makine belirlersiniz. Bu mimaride plastik temizlemeler, ahşap paletler, kağıt ruloları ve bakır teller güzel bir şekilde işlenir. Yüksek hızlı kesme hareketi, katı blokları etkili bir şekilde talaşlandırır. Devasa bir plastik temizleme bloğu rotora doğru itildiğinde, bireysel kesiciler bloğun tamamı küçülene kadar küçük parçaları tıraş eder. Daha hafif malzemeler aynı zamanda kesme odasından hızla geçerek daha yüksek dönüş hızlarından da yararlanır.
Sonraki işlemler tanımlanmış, homojen bir fraksiyon gerektirdiğinde bu makineyi seçin. Bir ekstruderin veya ikincil granülatörün beslenmesi, tekdüze parçacık boyutları gerektirir. Dahili ekran bu tutarlılığı garanti eder. Hidrolik şahmerdan sabit basıncı koruyarak, aşağı yöndeki ekipmanın optimum kapasitede beslenmesini sağlayan istikrarlı, öngörülebilir bir üretim hızı sağlar.
Bu mimarinin sınırlamalarını anlamalısınız. Tek rotorlu modeller oldukça elastik malzemelerle mücadele ediyor. Uzun plastik filmler veya lastik şeritler yüksek hızlı rotorun etrafına sarılabilir. Bu sarma ciddi sürtünmeye neden olur, rotor gövdesi üzerindeki plastiği eritir ve makineyi sıkıştırır. Ağır metal kirleticiler de ciddi bir risk oluşturur. Kesme odasına giren katı bir çelik parçası, döner bıçaklarda ciddi hasara neden olur, stator bıçaklarını kırar ve boyutlandırma eleğinin tahrip olmasına neden olur.
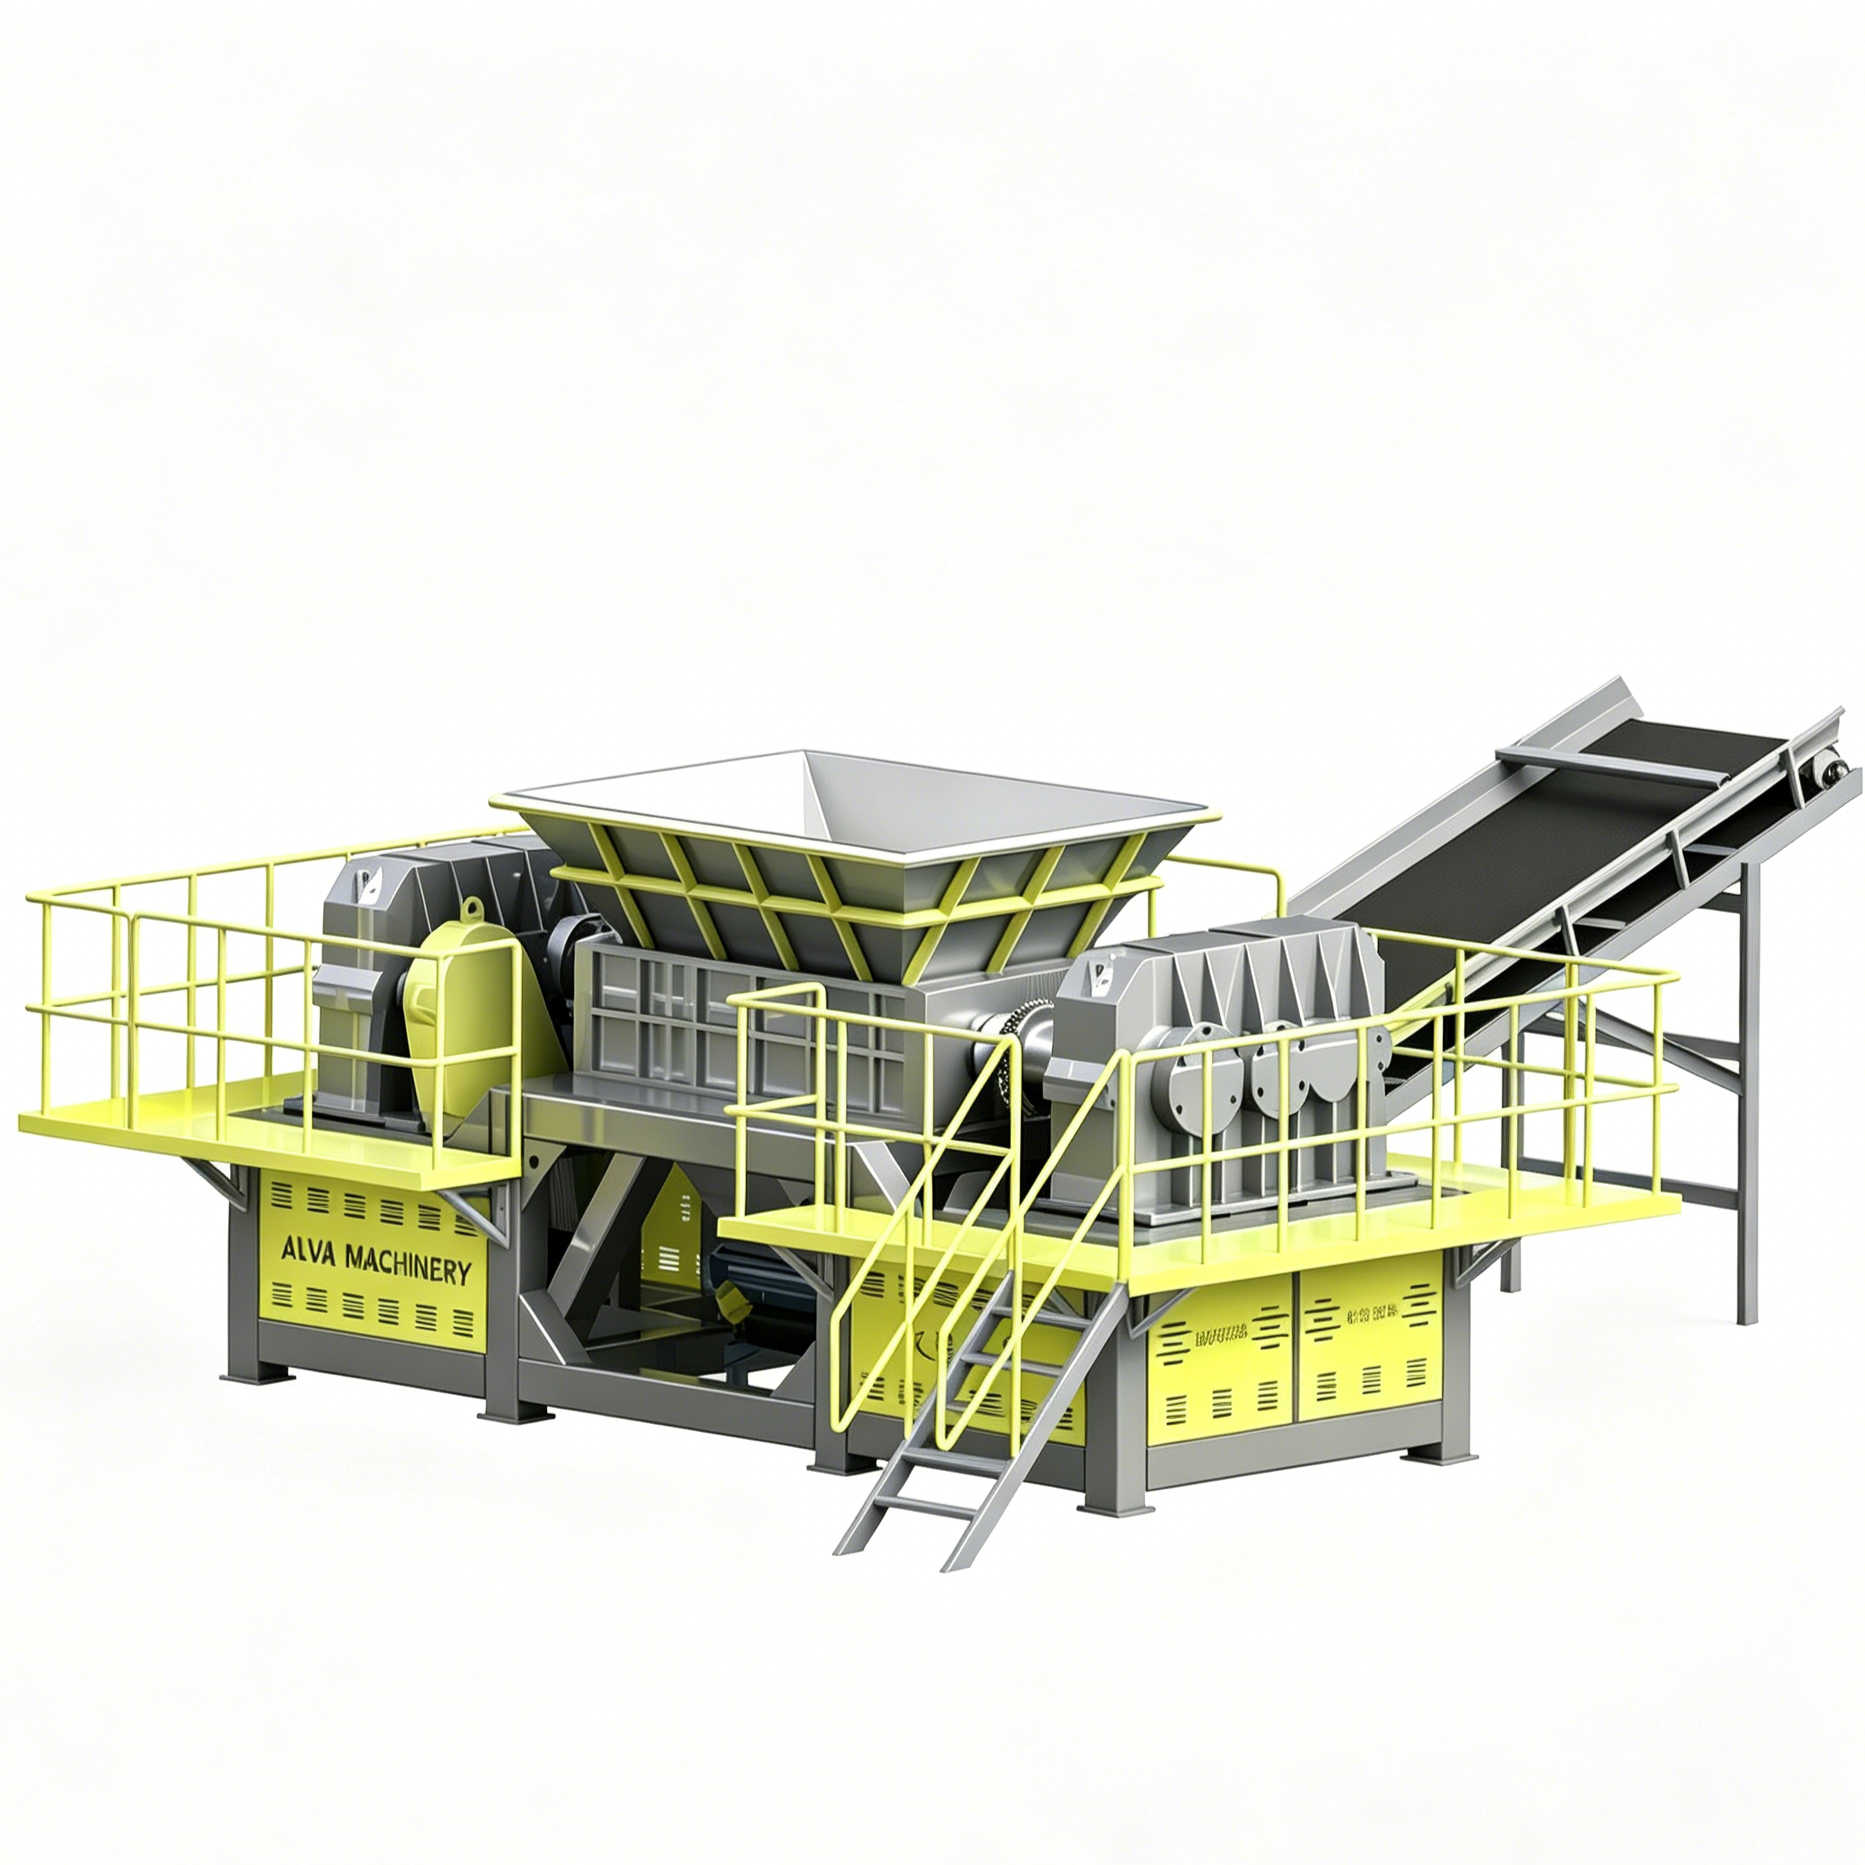
Parçalayıcı teknolojisini değerlendirmek, belirli makine özelliklerinin operasyonel sonuçlarla eşleştirilmesini gerektirir. Dahili bileşenlerin ölçeklenebilirliği ve üretim uyumluluğunu nasıl etkilediğini anlıyorsunuz. Ekipman spesifikasyonlarına rehberlik etmek için çıktı kontrolünü, üretim dinamiklerini ve aşınan parça bakımının gerçeklerini analiz ediyoruz.
Teknik Özellik |
Çift Rotorlu Parçalayıcı |
Tek Rotorlu Parçalayıcı |
|---|---|---|
Çalışma Hızı |
15 - 35 RPM (Düşük Hız) |
70 - 120 RPM (Orta/Yüksek Hız) |
Tork Profili |
Son derece Yüksek |
Ilıman |
Çıkış Kontrolü |
Bıçak Genişliği (Kaba Şeritler) |
Boyutlandırma Ekranı (Tekdüze Parçacıklar) |
Besleme Mekanizması |
Kendiliğinden Beslenen (Yerçekimi ve Kancalar) |
Hidrolik Ram (İtici) |
Birincil Başvuru |
Hacim Azaltma / Ön Parçalama |
Boyut Küçültme / İkincil İyileştirme |
Kirlenme Toleransı |
Yüksek (Otomatik ters çevirme, parçalanamayanları işler) |
Düşük (Temiz, sıralanmış malzeme gerektirir) |
Çıkış kontrolü bu iki makine arasındaki temel farkı tanımlar. Tek rotorlu bir parçalayıcı, son derece öngörülebilir, ekranlanmış bir çıktı sağlar. Elekleri 10 mm'den 50 mm'ye kadar parçacıklar üretecek şekilde yapılandırırsınız. Malzeme bu spesifikasyonu tam olarak karşılayana kadar kesme odasından çıkamaz. Bu tekdüzelik, aşağı yöndeki ekstrüderlerin ve granülatörlerin dalgalanma olmadan verimli bir şekilde çalışmasını sağlar.
Çift şaftlı bir parçalayıcı, kaba, şerit benzeri bir çıktı üretir. Nihai boyut genellikle 50 mm'den 150 mm'ye kadar değişir. Kesici bıçakların genişliği kıyılmış şeridin genişliğini belirler. Şeridin uzunluğu, malzemenin nasıl kırıldığına bağlı olarak değişken kalır. Bu düzensiz çıkış, birincil hacmin azaltılması, açık balyaların kırılması ve büyük öğelerin kolayca taşınabilmesi için imha edilmesi için mükemmel bir şekilde hizmet eder.
Çıktı boyutu, aşağı yöndeki ayıklama ekipmanını doğrudan etkiler. Optik ayırıcılar, girdap akımı ayırıcıları ve manyetik kayışlar, özel malzeme profilleri gerektirir. Düzgün parçacıklar yüksek hızlı taşıma bantları boyunca eşit şekilde yayılır. Bu, yakın kızılötesi (NIR) ayırma sensörlerinin hava jetleri kullanarak hedef malzemeleri doğru bir şekilde tanımlamasına ve çıkarmasına olanak tanır. Çift rotorlu bir makineden gelen kaba, birbirine dolanmış şeritler bu sensörleri kör eder, ayırma olukları arasında köprü kurar ve hedef olmayan malzemeleri yanlış sığınaklara sürükler.
Besleme dinamikleri genel üretim kapasitesini önemli ölçüde etkiler. Ön uç yükleyici kullanarak toplu besleme, kesme odasında büyük dalgalanmalar yaratır. Sürekli konveyör beslemesi istikrarlı, yönetilebilir bir akış sağlar. Haznede köprü oluşumunu önlemek için besleme yönteminizi makinenin emme kapasitesiyle eşleştirin.
Tek rotorlu parçalayıcıdaki hidrolik silindir, verimi aktif olarak düzenler. Programlanabilir mantık denetleyicisi rotor amperajını izler. Rotor çok fazla çalışırsa koç hafifçe geri çekilir. Bu akıllı besleme, aşırı yüklemeleri önler ve tutarlı bir deşarj oranını korur. Makine, sürekli operatör müdahalesine gerek kalmadan malzemeyi sorunsuz bir şekilde işleyerek saat başına ton üretimini maksimuma çıkarır.
Çift rotorlu bir parçalayıcı, kademeli bıçakların agresif ısırmasına dayanır. Hazne tasarımı, malzemenin kesme bölgesine yönlendirilmesinde önemli bir rol oynar. Makine, yüksek torku nedeniyle büyük dalgalanmaları iyi bir şekilde yönetir. Verim, malzeme bileşimine bağlı olarak dalgalanır. Yoğun, sert malzemeler şaftları yavaşlatır, kırılgan malzemeler ise hızla parçalanıp içinden geçer. Operatörler bu yük artışlarını yönetmek ve elektrik şebekesini korumak için sıklıkla değişken frekanslı sürücüler kurar.
Bakım yaşam döngüleri iki mimari arasında büyük farklılıklar gösterir. Tek rotorlu makinelerde sertleştirilmiş takım çeliğinden işlenmiş kare veya dairesel kesici uçlar kullanılır. Bu kesicileri doğrudan rotor ceplerine cıvatalarsınız. Bir kenar aşındığında, bakım ekipleri kesicinin cıvatasını çıkarır, cebi temizler, yeni bir kenar ortaya çıkarmak için kesici ucu 90 derece döndürür ve cıvatayı tekrar spesifikasyona göre sıkın. Bu modüler tasarım, aşınan parçaların doğrudan fabrikada hızlı bir şekilde değiştirilmesine olanak tanır.
Çift rotorlu makinelerde özel profilli kesme diskleri kullanılır. Bu ağır hizmet bıçakları, yoğun fiziksel zorlanmaya dayanıklıdır. Binlerce çalışma saati boyunca agresif kancalar yuvarlaklaşır ve kesici kenarlar keskin profilini kaybeder. Birbirine kenetlenen bıçaklar arasındaki boşluk aralığı genişler, bu da kesme etkisini azaltır ve makinenin malzemeyi temiz bir şekilde kesmek yerine yırtmasına veya katlamasına neden olur.
Bu kanatların onarılması büyük bir bakım revizyonu gerektirir. Teknisyenler aktarma organlarının bağlantısını kesiyor, rulman yataklarının cıvatalarını açıyor ve bir tavan vinci kullanarak tüm şaft düzeneklerini kesme odasından dışarı kaldırıyor. Şaftlar sökülür ve aşınmış bıçaklar özel bir sertleştirme işleminden geçirilir. Kaynakçılar, CNC'de bunları orijinal fabrika toleranslarına döndürmeden önce aşınmış kenarlara yeni sertleştirilmiş malzeme uygular.
Ağır parçalama ekipmanlarını aktif bir tesise entegre etmek gerçek hayattaki zorlukları beraberinde getirir. Tasarım aşamasında malzeme değişikliklerini ve aşağı yöndeki darboğazları tahmin edersiniz. Doğru sistem tasarımı, bu riskleri, yıkıcı kesintilere yol açmadan önce azaltır. Kontaminasyonu yönetmeye ve çok aşamalı sistemleri tasarlamaya yönelik stratejileri aşağıda özetlemekteyiz.
Malzeme kirliliği, parçalayıcının çalışma süresi açısından en büyük riski oluşturur. Parçalanamayanlar sıklıkla hedef malzeme balyalarının içinde saklanır. Balyalanmış bir araba gövdesinin içine gizlenmiş sağlam bir çelik motor bloğu veya inşaat kalıntılarına karıştırılmış devasa bir çelik plaka, kesici takımlara zarar verecektir. Ekipmanı korumak için mekanik ve yazılım korumalarını uygularsınız.
Çift rotorlu öğütücüler, akıllı otomatik ters aşırı yük korumasından yararlanır. Şaftlar parçalanamayan bir cisimle karşılaştığında elektrik amperajı milisaniyeler içinde yükselir. PLC, şaftları anında durdurur ve dönüşlerini tersine çevirir. Bu eylem sıkışan nesneyi serbest bırakır. Makine, kapanmadan ve operatöre tehlikeyi manuel olarak ortadan kaldırması konusunda uyarıda bulunmadan önce nesneyi birkaç kez parçalamaya çalışır.
Tek rotorlu öğütücüler mekanik korumalara dayanır. Aktarma organına entegre edilmiş mekanik kavramalar, sıvı kaplinler veya kesme pimleri içerirler. Ağır metal kirletici madde kesme odasına girerse, ani darbe emniyet pimini kırar veya kavramayı kaydırır. Bu, rotorun dişli kutusundan bağlantısını anında keser. Kurban edilen bileşen, pahalı dişli kutusu ve motorda ciddi hasarların oluşmasını önler.
Uygun olmayan parçalayıcı entegrasyonu, aşağı yönde ciddi darboğazlara neden olur. Kaba, düzensiz şeritlerin doğrudan ince öğütücüye beslenmesi, öğütücünün rotoruna zarar verir. Malzeme boyutunu yavaş yavaş azaltıyorsunuz. Tek geçişte çok büyük bir boyut küçültme oranı elde etmeye çalışmak, ekipmanın arızalanmasını ve aşırı ısı oluşumunu garanti eder.
Zor malzemeler için ortak iki aşamalı bir mimari öneriyoruz. Birincil hacmi azaltmak için çift rotorlu parçalayıcı kullanın. Bu ön parçalama aşaması açık balyaları kırar ve büyük parçaları yok eder. Demirli metalleri çıkarmak için bu kaba malzemeyi asılı çapraz bantlı manyetik ayırıcının altından geçirin. Son ve hassas boyutlandırma için temiz, önceden parçalanmış malzemeyi tek rotorlu parçalayıcıya besleyin.
Alan kısıtlamaları bazen iki aşamalı bir sistemi engellemektedir. Bu durumlarda dört şaftlı bir parçalayıcıyı düşünün. Bu hibrit alternatif, çift şaftın yüksek torklu kavramasını bir boyutlandırma ekranıyla birleştirir. Dört şaftlı makinelerde iki ana kesme şaftı ve iki ikincil boyutlandırma şaftı kullanılır. Bu, zor malzemelerin tek, kompakt bir kaplama alanı içerisinde eşit şekilde boyutlandırılmasını sağlar ve makineler arasında kapsamlı konveyör ağlarına olan ihtiyacı ortadan kaldırır.
Makine yeteneklerini doğrulamak için orijinal ekipman üreticilerinden, gerçek tesis atık akışlarınızı kullanan fiziksel malzeme denemeleri talep edin.
Hazneyi doğru boyutlandırmak için dalgalanma kapasitelerini ve en yüksek yükleme sürelerini hesaba katarak gerekli sürekli iş hacminizi saat başına ton olarak hesaplayın.
Planlanan aksama süresini en aza indirmek için elek çıkarma sürelerine ve bıçak dönüş prosedürlerine odaklanarak kısa listedeki modellerin özel bakım erişimini değerlendirin.
Tesisinizin yerleşim planını, birincil ve ikincil parçalayıcılar arasında manyetik ayırma için yeterli alan sağlayacak şekilde iki aşamalı bir azaltma sürecine uyum sağlayacak şekilde tasarlayın.
C: Hayır. Bu mimaride boyutlandırma ekranı yoktur. Çıktıyı belirlemek tamamen kesme bıçaklarının genişliğine bağlıdır. Makine, tekdüze parçacıklar yerine kaba, düzensiz şeritler üretir. Çıktının uzunluğu, kesme işlemi sırasında malzemenin nasıl kırıldığına bağlı olarak değişir.
C: Uzun plastik filmler, halatlar veya lastik şeritler gibi oldukça elastik malzemeleri işlemekten kaçının. Bu malzemeler yüksek hızlı rotorun etrafına sarılarak ciddi sürtünme sıkışmalarına neden olur. Ayrıca, döner bıçakları parçalayacağından ve boyutlandırma eleğine zarar vereceğinden, ağır metal kirleticiler içeren, yoğun şekilde karışmış atıklardan da kaçınmalısınız.
C: Genellikle hayır. Çift rotorlu modeller doğası gereği kendi kendini besler. Ters yönde dönen şaftlar ve agresif bıçak kancaları, yer çekimi ve dönme kuvveti kullanarak hacimli malzemeleri kesme bölgesine doğru çeker. Tek rotorlu modeller, dönen rotorla sürekli malzeme temasını sürdürmek için hidrolik iticiye ihtiyaç duyar.
C: Bakım aralıkları tamamen malzemenin aşındırıcılığına bağlıdır. Tek rotorlu kesici uçlar genellikle birkaç haftada bir rotasyon gerektirir ve böylece yeni bir kenar hızla ortaya çıkar. Çift rotorlu kanatlar çok daha uzun süre (çoğunlukla birkaç ay) dayanır, ancak sonunda aşındıklarında yoğun bir yeniden inşa, kaynak ve sert kaplama gerektirir.
C: Güç tüketimi profilleri farklıdır. Çift rotorlu makineler, kesme kuvvetlerini korumak için sürekli, yüksek torklu bir elektrik yükü çeker. Tek rotorlu makineler dalgalı güç yüklerine maruz kalır. Hidrolik silindir devreye girip yoğun malzemeyi yüksek hızlı rotora doğru ittiğinde amper önemli ölçüde yükselir.
C: Evet. Bu, iki aşamalı azaltma için endüstri standardını temsil eder. Tesisler, birincil arıza ve hacim azaltımı için çift rotorlu makineyi kullanıyor. Metalleri bir mıknatısla çıkardıktan sonra, ikincil arıtma ve tam boyutlandırma için kaba malzemeyi tek rotorlu makineye beslerler.


