
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-23 Eredet: Telek


Az ipari iratmegsemmisítő megadása nagy téttel rendelkező berendezési döntést jelent bármely anyagvisszanyerő létesítmény számára. A nem megfelelő géparchitektúra katasztrofális állásidőt, a vágóalkatrészek túlzott kopását és a későbbi feldolgozási hibákat garantálja. A létesítménykezelők állandó működési súrlódással szembesülnek, kiegyenlítve a nyers térfogatcsökkentést a pontos méretcsökkentéssel szemben. A terjedelmes, kiszámíthatatlan anyagok agresszív kezelést igényelnek, míg a másodlagos feldolgozósorok egyenletes, kiszámítható teljesítményt igényelnek.
Ezt a problémát úgy oldja meg, hogy megérti a rendelkezésre álló aprítási technológiák közötti alapvető műszaki különbségeket. A létesítmény kialakítása ezen az alapválasztáson múlik. Értékelnie kell a mechanikai képességeit Kéttengelyes aprítógép ellen a Egytengelyes aprítógép . Az ikerrotoros gépek kiválóak a masszív, ellenálló tárgyak megsemmisítésében. Az egyrotoros gépek a granuláláshoz vagy extrudáláshoz szükséges pontos szemcseméreteket biztosítják.
Mechanikai filozófia: A kéttengelyes aprítógép alacsony fordulatszámú, nagy nyomatékú nyírási elven működik, ideális terjedelmes, vegyes vagy erősen ellenálló anyagokhoz, míg az egytengelyes aprítógép nagyobb sebességet és szitát használ a precíz, egyenletes részecskecsökkentés és a könnyebb anyagok gyorsabb feldolgozására.
Kimenetvezérlés: Az egytengelyes aprítógépek cserélhető képernyőkön keresztül pontos kimeneti méreteket határoznak meg; A kéttengelyes aprítógépek durva, változó méretű szalagokat állítanak elő, amelyeket elsődleges térfogatcsökkentésre terveztek.
Anyagmegfelelőség: A kemény, üreges vagy fémmel szennyezett anyagok (elektromos hulladék, gumiabroncsok, dobok) a kéttengelyes aprítógép agresszív harapását igénylik. Egyaknás rendszerekhez jobban megfelelnek a sűrű, merev anyagok (műanyag, fatömb) vagy könnyebb, granulálási előkészítést igénylő anyagok.
TCO-következmények: A karbantartási profilok drasztikusan különböznek egymástól – az egytengelyes modellek gyakori szitatisztítást és tolókar-karbantartást igényelnek, míg a kéttengelyes modellek intenzív pengekeményítést és tengely-újraigazítást igényelnek az idő múlásával.
Az elsődleges méretcsökkentés sikere teljes mértékben a gép architektúrájától függ. A vágókamra fizikai elrendezése meghatározza az anyagfelvétel határait, és meghatározza, hogy a gép hogyan kezeli a fizikai ellenállást. Ön értékeli, hogy a rotorok, a lapátok és az adagoló mechanizmusok hogyan lépnek kölcsönhatásba a nyers hulladékáramokkal a berendezés meghibásodásának megelőzése érdekében. Az alábbiakban lebontjuk a mérnöki elveket, amelyek mindkét iratmegsemmisítő típust működtetik.
A kéttengelyes aprítógép alacsony fordulatszámú, nagy nyomatékú mechanizmusra támaszkodik. A gép jellemzően 15 és 35 ford./perc között működik. Ez a lassú forgás óriási vágóerőt hoz létre a nagy teherbírású bolygókerekes hajtóműveken keresztül. Az architektúra két párhuzamos, ellentétes irányban forgó tengelyt tartalmaz. A mérnökök ezeket a tengelyeket hatszögletű vagy hornyolt profilokkal tervezik, hogy megakadályozzák a vágótárcsák elcsúszását szélsőséges terhelés esetén.
Az egymásba illeszkedő vágótárcsák rácsúsznak ezekre a nagy teherbírású tengelyekre. A távtartók a kések között helyezkednek el, így biztosítva a nyíráshoz szükséges pontos vágási távolságot. A pengék lépcsőzetes elrendezésűek. Ez a speciális minta optimalizálja a nyíróerőt a rotor teljes hosszában, megakadályozva a motorok leállását, amikor egy sűrű tárgy belép a kamrába. A gép közvetlenül a pengeprofilokba forgácsolt agresszív horgok segítségével fogja meg az anyagot. Az ellentétes forgási folyamat lefelé húzza a hulladékot a vágási zónába.
A redukciós folyamat nyírást, szakadást és törést foglal magában. Ahogy az egymásba illeszkedő pengék áthaladnak egymáson, szeletelik az anyagot. Ha az anyag ellenáll a nyírásnak, a hatalmas nyomaték egyszerűen széttépi. A rideg anyagok összenyomó terhelés hatására eltörnek. Ebből az architektúrából különösen hiányzik a méretező képernyő. A kimeneti méretek teljes mértékben a gravitációtól és a pengeszélességtől függenek. A gép a durva, szabálytalan csíkokat közvetlenül a vágókamra alján keresztül üríti ki egy kihordó szállítószalagra.
A helyhez kötött tisztítóujjak az iratmegsemmisítő házára rögzíthetők, és a vágótárcsák közé nyúlnak. Ezek az ujjak kaparják ki az anyagot a pengezsebekből, miközben a tengelyek forognak. E tisztítóujjak nélkül rugalmas anyagok, például gumi vagy műanyag fólia tekeredne a távtartók köré, végül megkötné a tengelyeket és tönkretenné a fő csapágyakat.
Az egyrotoros aprítógép közepes és nagy sebességű mechanizmust használ. A rotor általában 70 és 120 ford./perc között forog. Ez a nagyobb sebesség lehetővé teszi a könnyebb anyagok gyorsabb feldolgozását, és előállítja a tiszta vágásokhoz szükséges kinetikus energiát. A vágókamra egyetlen masszív rotorral rendelkezik, több vágószerszámmal. Ezek a forgókések közvetlenül együttműködnek a gépvázra szerelt állórészkésekkel.
A vágási művelet egy folyamatos ollós vágásra hasonlít. A forgó rotorkések szűk tűrések mellett haladnak át a rögzített állórész kések mellett, gyakran egy milliméternél kisebb hézaggal. Ez a tiszta nyíróhatás megköveteli, hogy az anyag kapcsolatban maradjon a rotorral. A hidraulikus munkahenger vagy tolóerő a forgó vágószerszámokhoz kényszeríti az anyagot. E hidraulikus toló nélkül az anyagok egyszerűen ugrálnának a garat körül, és a forgó rotor tetején haladnának anélkül, hogy elvágnák.
Közvetlenül a forgórész alá egy nagy teherbírású tartóba szerelhető méretező képernyő. Ez a képernyő határozza meg a végső részecskeméretet. Az anyag addig marad a vágókamrában, amíg elég kicsi nem lesz ahhoz, hogy áthaladjon a szitanyílásokon. A marók, az állórész kések és a képernyő közötti folyamatos kölcsönhatás rendkívül egyenletes teljesítményt biztosít. Ez a precíz vezérlés az egyrotoros gépet nélkülözhetetlenné teszi a másodlagos feldolgozás előkészítéséhez.
A hidraulikus munkahenger nagy teherbírású lineáris vezetőpályán működik. Egy dedikált hidraulikus tápegység biztosítja a nyomást a munkahengerek számára. A gép programozható logikai vezérlője folyamatosan figyeli a főrotoros motor áramerősségét. Amikor a rotor sűrű műanyag blokkba ütközik, és az áramerősség a motor maximális névleges értékéhez közel esik, a PLC azonnal utasítja a hidraulikus szelepeket, hogy húzzák vissza kissé a nyomószárat. Ez csökkenti a rotorra nehezedő nyomást, lehetővé téve, hogy visszanyerje a fordulatszámát, mielőtt a nyomóhenger ismét előre tolja az anyagot.
A hulladékáramokat pontosan kategorizálja a gép képességeinek megfelelően. A fizikai tulajdonságok határozzák meg az aprítógép kiválasztását. A keménység, a rugalmasság, a sűrűség és a szennyeződési szintek mind befolyásolják a gép teljesítményét. Az optimális aprítási architektúrához speciális anyagkategóriákat rendelünk, hogy biztosítsuk a létesítmény folyamatos működését.
A terjedelmes, üreges vagy rendkívül rugalmas anyagokhoz ikerrotoros gépre van szüksége. Az utas gumiabroncsok, az 55 gallonos acélhordók és az IBC-hordók agresszív kezelést igényelnek. A lépcsőzetes horgok könnyedén megragadják ezeket a nagy, kínos formákat. Amikor egy acéldob belép a garatba, a horgok átszúrják a fémet, befelé hajtják a dobot, és lehúzzák a reteszelő pengéken keresztül. A lassú forgás megakadályozza, hogy a rugalmas anyagok elpattanjanak a vágási zónától.
Ez az architektúra kiválóan alkalmas a rendkívül kemény vagy erősen szennyezett hulladékok feldolgozására. Az e-hulladék, a települési szilárd hulladék és az építési törmelék kiszámíthatatlan elemeket tartalmaz. A nagy nyomaték megakadályozza a rotor beszorulását, ha tömör acéllal vagy sűrű aggregátumokkal találkozik. Az e-hulladék, például szerverek vagy nyomtatók feldolgozásakor a kis sebességű nyíróhatás feltöri az acélburkolatot anélkül, hogy túlzott szikra vagy veszélyes por keletkezne.
Az ellentétes irányban forgó pengék önetető környezetet teremtenek. A szabálytalan formák természetesen behúzódnak a vágókamrába. Nincs szükség hidraulikus munkahengerre ahhoz, hogy az anyagot a késekbe kényszerítse. Ez rendkívül hatékonyvá teszi a gépet olyan vegyes hulladékáramok esetén, ahol az anyagsűrűség tételenként vadul változik. A kezelők egész rakodóvödör vegyes törmeléket közvetlenül a garatba dobhatnak anélkül, hogy a gépet megfulladnák.
Sűrű, merev vagy vastag falú anyagokhoz egy rotoros gépet ad meg. A műanyag öblítések, a fa raklapok, a papírtekercsek és a rézhuzal gyönyörűen dolgoznak fel ebben az építészetben. A nagy sebességű vágás hatékonyan eltávolítja a tömör tömböket. Ha egy masszív műanyag öblítőblokkot a forgórészhez nyomnak, az egyes marók apró darabokat borotválnak le, amíg az egész blokk le nem csökken. A könnyebb anyagok is profitálnak a nagyobb forgási sebességből, mivel gyorsan áthaladnak a vágókamrán.
Akkor válassza ezt a gépet, ha a későbbi feldolgozás meghatározott, homogén frakciót igényel. Az extruder vagy egy másodlagos granulátor betáplálása egyenletes részecskeméretet igényel. A belső képernyő garantálja ezt a konzisztenciát. A hidraulikus munkahenger állandó nyomást tart fenn, biztosítva az egyenletes, kiszámítható átviteli sebességet, amely optimális teljesítményen tartja a következő berendezéseket.
Meg kell értenie ennek az architektúrának a korlátait. Az egyrotoros modellek rendkívül rugalmas anyagokkal küzdenek. Hosszú műanyag fóliák vagy gumicsíkok tekerhetik a nagy sebességű rotort. Ez a csomagolás erős súrlódást okoz, ráolvad a műanyag a rotortestre, és elakad a gép. A nehézfém-szennyeződések is komoly kockázatot jelentenek. A vágókamrába belépő szilárd acéldarab katasztrofálisan károsítja a forgókéseket, összetöri az állórész késeit, és tönkreteszi a méretező szitát.
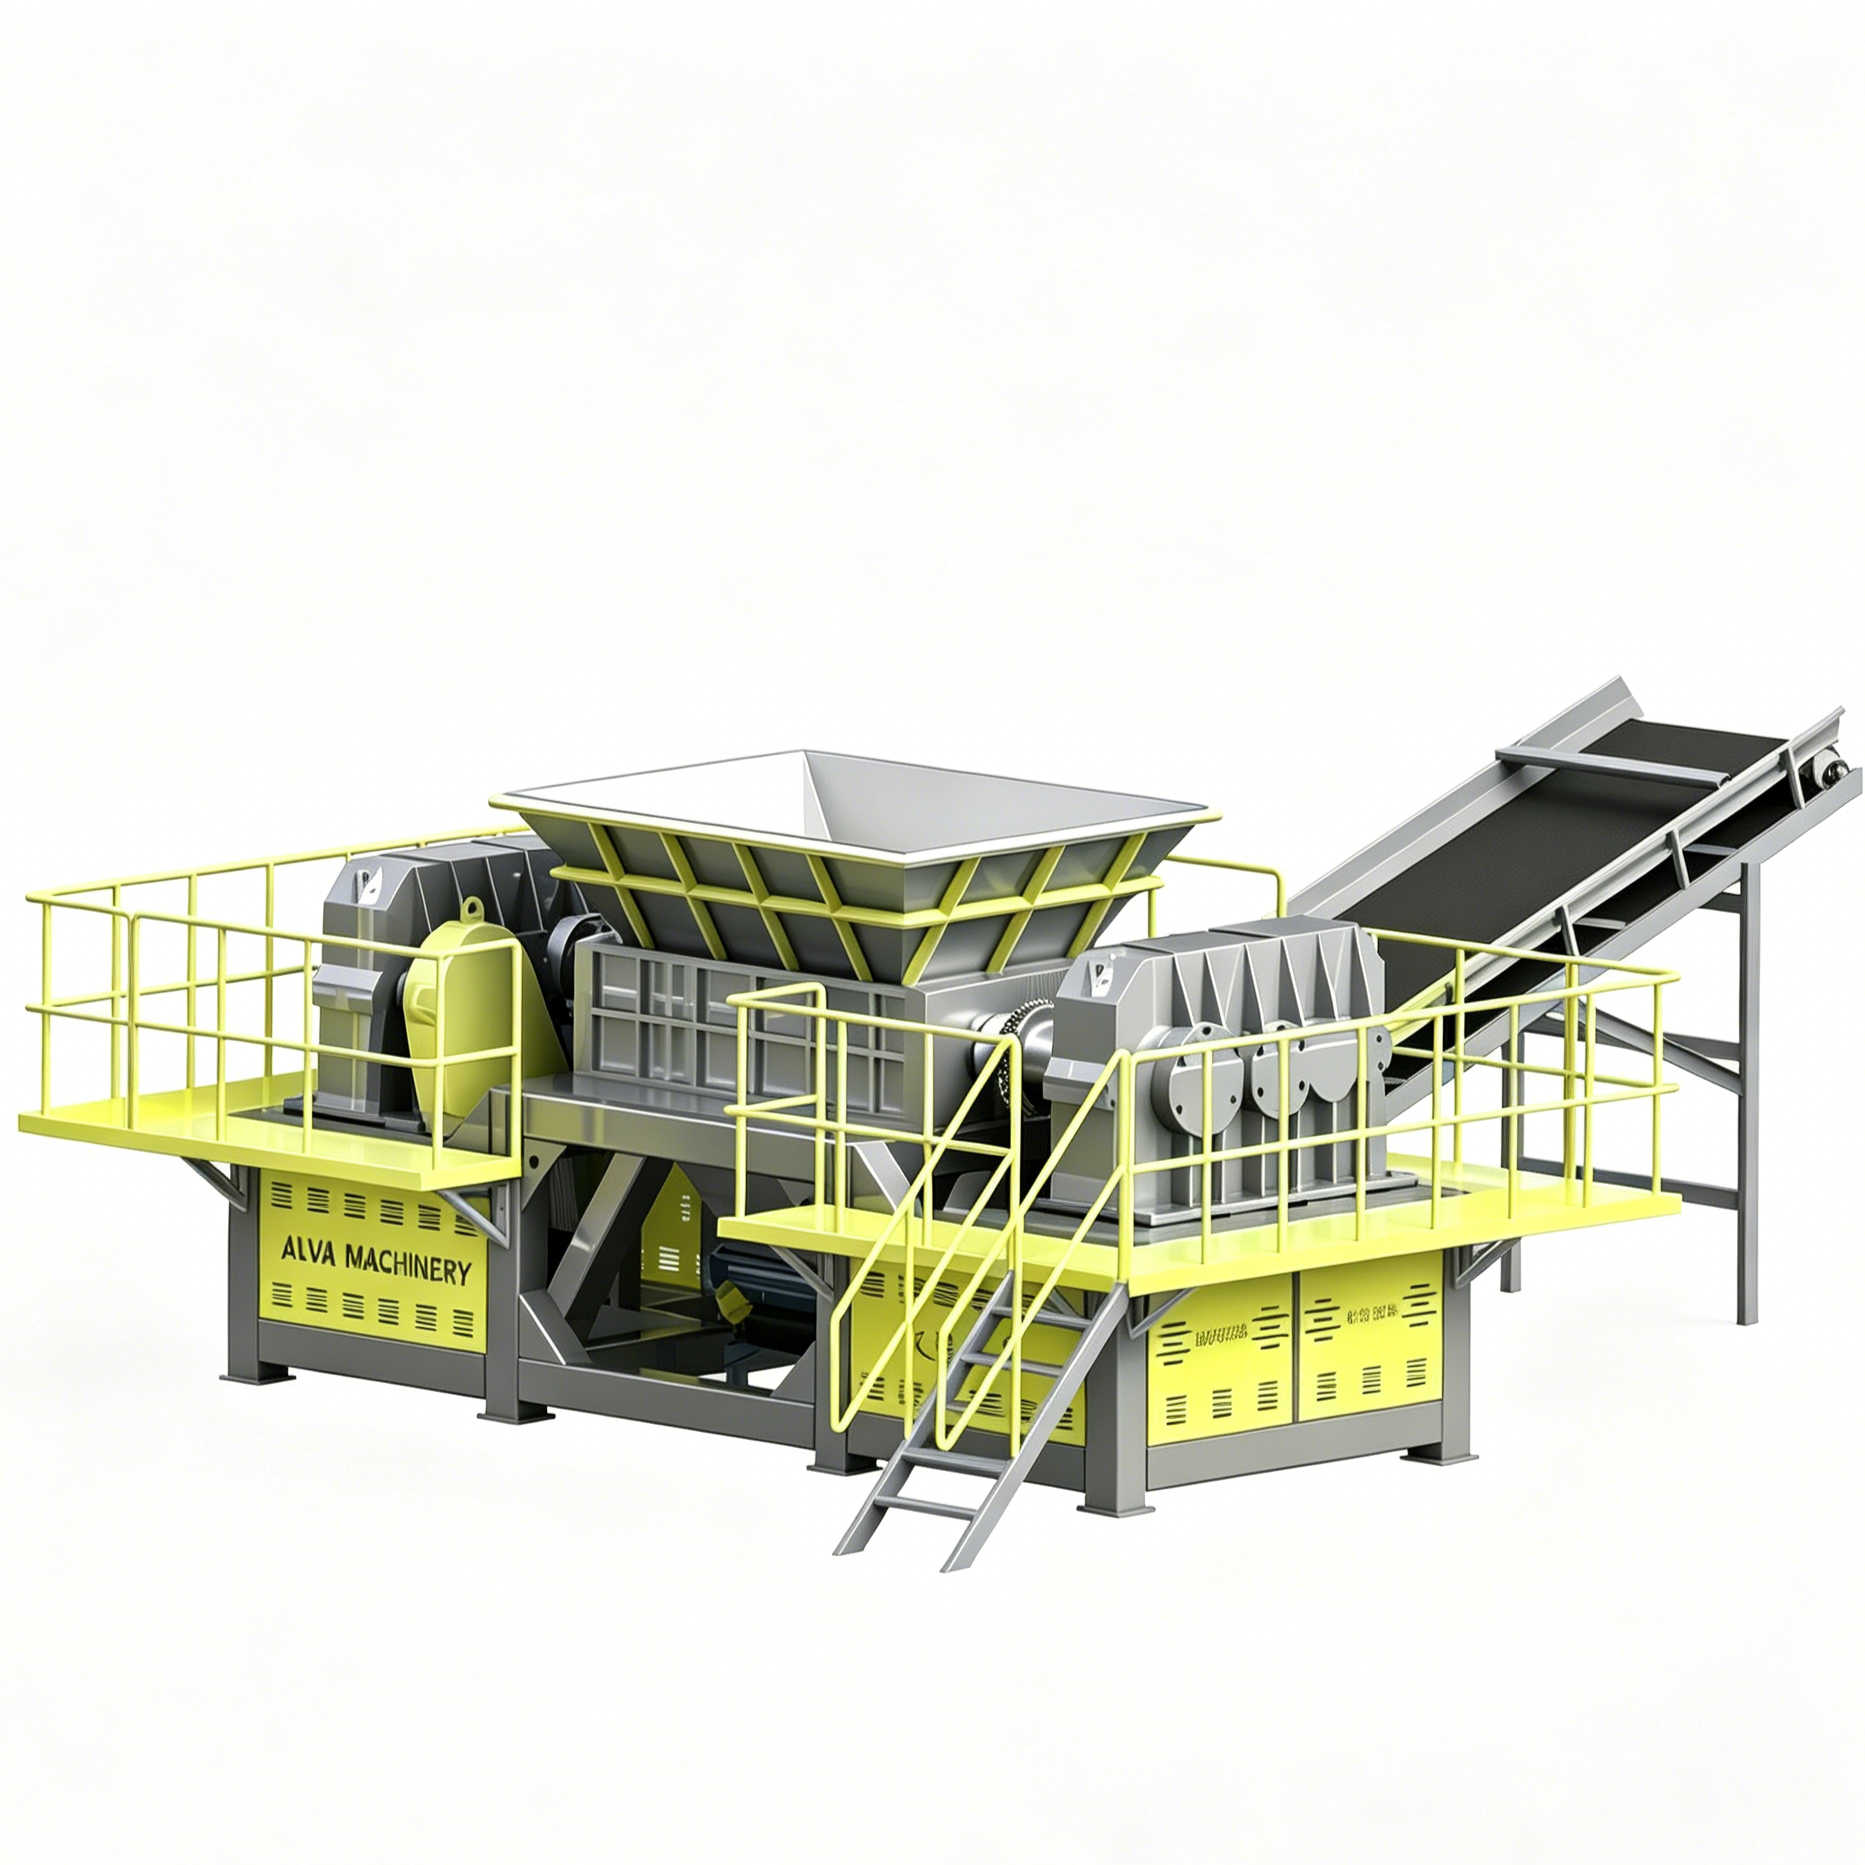
Az iratmegsemmisítő technológiájának értékelése megköveteli, hogy a gép adott jellemzőit hozzárendelje a működési eredményekhez. Megérti, hogy a belső összetevők hogyan befolyásolják a méretezhetőséget és a gyártási megfelelőséget. Elemezzük a teljesítményszabályozást, az áteresztőképesség dinamikáját és a kopó alkatrészek karbantartásának valóságát a berendezés specifikációinak iránymutatása érdekében.
Műszaki jellemzők |
Kétrotoros aprítógép |
Egy rotoros aprítógép |
|---|---|---|
Működési sebesség |
15-35 ford./perc (alacsony sebesség) |
70-120 ford./perc (közepes/nagy sebesség) |
Nyomaték profil |
Rendkívül magas |
Mérsékelt |
Kimenet vezérlés |
Penge szélessége (durva csíkok) |
Méretezési képernyő (egyenletes részecskék) |
Takarmányozási mechanizmus |
Önetetés (gravitáció és horgok) |
Hidraulikus munkahenger (toló) |
Elsődleges alkalmazás |
Térfogatcsökkentés / Előaprítás |
Méretcsökkentés / Másodlagos finomítás |
Szennyezés tolerancia |
Magas (az automatikus visszafordítás kezeli a nem apríthatókat) |
Alacsony (Tiszta, szétválogatott anyagot igényel) |
A kimenetvezérlés határozza meg a két gép közötti elsődleges különbséget. Az egyrotoros aprítógép rendkívül kiszámítható, árnyékolt teljesítményt biztosít. A képernyőket úgy konfigurálhatja, hogy 10-50 mm-es részecskéket állítsanak elő. Az anyag nem léphet ki a vágókamrából, amíg nem felel meg ennek a pontos specifikációnak. Ez az egységesség biztosítja, hogy a későbbi extruderek és granulátorok hatékonyan működjenek túlfeszültség nélkül.
A kéttengelyes aprítógép durva, szalagszerű kimenetet ad. A végső méret általában 50 mm és több mint 150 mm között van. A vágópengék szélessége határozza meg az aprított szalag szélességét. A szalag hossza változó marad, attól függően, hogy az anyag hogyan törik. Ez a szabálytalan kimenet kiválóan alkalmas az elsődleges térfogatcsökkentésre, a bálák széttörésére és a nagy tételek megsemmisítésére, így azok könnyen szállíthatók.
A kimeneti méret közvetlenül befolyásolja a későbbi válogató berendezést. Az optikai válogatók, örvényáram-leválasztók és mágneses szalagok speciális anyagprofilokat igényelnek. Az egyenletes részecskék egyenletesen oszlanak el a nagy sebességű szállítószalagokon. Ez lehetővé teszi a közeli infravörös (NIR) szortírozó érzékelők számára, hogy légsugarak segítségével pontosan azonosítsák és kilökjék a célanyagokat. Az ikerrotoros gép durva, kusza csíkjai elvakítják ezeket az érzékelőket, áthidalják a válogató csúszdákat, és a nem célzott anyagokat rossz bunkerekbe vonják.
Az előtolás dinamikája jelentősen befolyásolja a teljes áteresztőképességet. Az elülső rakodóval történő szakaszos adagolás hatalmas túlfeszültségeket hoz létre a vágókamrában. A folyamatos szállítószalag adagolás egyenletes, kezelhető áramlást biztosít. Az adagolási módot a gép szívóképességéhez igazítja, hogy megakadályozza az áthidalást a garatban.
Az egyrotoros aprítógép hidraulikus munkahengere aktívan szabályozza a teljesítményt. A programozható logikai vezérlő figyeli a rotor áramerősségét. Ha a rotor túl erősen dolgozik, a nyomószár kissé visszahúzódik. Ez az intelligens adagolás megakadályozza a túlterhelést és fenntartja az egyenletes kisülési sebességet. A gép zökkenőmentesen dolgozza fel az anyagokat, folyamatos kezelői beavatkozás nélkül, maximalizálva az óránkénti tonna teljesítményt.
Az ikerrotoros aprítógép a lépcsőzetes pengék agresszív harapására támaszkodik. A garat kialakítása nagy szerepet játszik abban, hogy az anyagot a vágási zónába irányítsák. A gép nagy nyomatékának köszönhetően jól kezeli a hatalmas túlfeszültségeket. Az áteresztőképesség az anyagösszetételtől függően ingadozik. A sűrű, kemény anyagok lelassítják a tengelyeket, míg a rideg anyagok összetörnek és gyorsan áthaladnak. Az üzemeltetők gyakran telepítenek változtatható frekvenciájú meghajtókat a terhelési kiugrások kezelésére és az elektromos hálózat védelmére.
A karbantartási életciklusok drasztikusan különböznek a két architektúra között. Az egyrotoros gépek edzett szerszámacélból megmunkált négyzet vagy kör alakú forgácsolólapkákat használnak. Ezeket a vágószerszámokat közvetlenül a rotor zsebébe csavarja. Amikor egy él elhasználódik, a karbantartó csapatok kicsavarják a vágót, kitisztítják a zsebet, elfordítják a betétet 90 fokkal, hogy friss élt tárjanak fel, és a csavart visszahúzzák a specifikációra. Ez a moduláris felépítés lehetővé teszi a kopó alkatrészek gyors cseréjét közvetlenül a gyári padlón.
Az ikerrotoros gépek egyedi profilú vágótárcsákat használnak. Ezek a nagy teherbírású pengék ellenállnak a hatalmas fizikai bántalmazásnak. Több ezer üzemóra alatt az agresszív horgok lekerekednek, és a vágóélek elvesztik éles profiljukat. A reteszelő pengék közötti hézag kiszélesedik, ami rontja a nyíró hatást, és a gép az anyagot szétszakítja vagy összehajtja, nem pedig tisztán vágja.
Ezeknek a pengéknek a helyreállítása komoly karbantartást igényel. A technikusok leválasztják a hajtásláncokat, csavarozzák le a csapágyházakat, és emelik ki a teljes tengelyszerelvényt a vágókamrából egy felső daru segítségével. A tengelyeket szétszereljük, és a kopott pengék speciális keményítési eljáráson mennek keresztül. A hegesztők új edzett anyagot visznek fel a kopott élekre, mielőtt a CNC megmunkálják őket az eredeti gyári tűréshatárra.
A nehéz aprítóberendezések integrálása egy aktív létesítménybe valós kihívásokat jelent. A tervezési szakaszban előre látja az anyagi eltéréseket és a későbbi szűk keresztmetszeteket. A rendszer megfelelő tervezése csökkenti ezeket a kockázatokat, mielőtt katasztrofális állásidőt okoznának. Az alábbiakban felvázoljuk a szennyeződés kezelésére és a többlépcsős rendszerek tervezésére vonatkozó stratégiákat.
Az anyagszennyeződés jelenti a legnagyobb kockázatot az aprítógép üzemidejére nézve. Az apríthatatlan anyagok gyakran megbújnak a célanyag báláiban. A bálázott karosszéria belsejébe rejtett tömör acél motorblokk vagy az építési törmelékbe kevert masszív acéllemez tönkreteszi a vágószerszámokat. A berendezés védelme érdekében mechanikai és szoftveres biztosítékokat alkalmaz.
Az ikerrotoros aprítógépek intelligens automatikus irányváltó túlterhelés elleni védelmet alkalmaznak. Amikor a tengelyek egy nem aprítható tárggyal találkoznak, az elektromos áramerősség ezredmásodperc alatt megugrik. A PLC azonnal leállítja a tengelyeket és megfordítja a forgásukat. Ez a művelet felszabadítja az elakadt objektumot. A gép többször megkísérli felaprítani a tárgyat, mielőtt leállítja, és figyelmezteti a kezelőt, hogy kézzel távolítsa el a veszélyt.
Az egyrotoros aprítógépek mechanikai biztosítékokra támaszkodnak. A hajtásláncba integrált mechanikus tengelykapcsolókkal, folyadéktengelykapcsolókkal vagy nyírócsapokkal rendelkeznek. Ha nehézfém szennyeződés kerül a vágókamrába, a hirtelen ütközés eltöri a nyírócsapot vagy elcsúszik a tengelykapcsoló. Ez azonnal leválasztja a rotort a sebességváltóról. Az áldozati alkatrész megakadályozza a drága sebességváltó és a motor katasztrofális károsodását.
Az iratmegsemmisítő nem megfelelő integrációja súlyos szűk keresztmetszetet okoz. A durva, szabálytalan csíkok közvetlenül egy finom granulátorba adagolása tönkreteszi a granulátor rotorját. Fokozatosan csökkenti az anyagméretet. A hatalmas méretcsökkentési arány egyetlen menetben történő elérése garantálja a berendezés meghibásodását és a túlzott hőtermelést.
A nehéz anyagokhoz közös kétlépcsős architektúrát javasolunk. Az elsődleges térfogatcsökkentéshez használjon kétrotoros aprítógépet. Ez az előaprítási szakasz széttöri a nyitott bálákat és megsemmisíti a terjedelmes tárgyakat. A vasfémek eltávolításához engedje át ezt a durva anyagot egy felfüggesztett keresztszalagos mágneses szeparátor alatt. A tiszta, előaprított anyagot adagolja egy egyrotoros aprítógépbe a végső, pontos méretezés érdekében.
A helyszűke néha tiltja a kétlépcsős rendszert. Ezekben az esetekben fontolja meg a négytengelyes aprítógépet. Ez a hibrid alternatíva a kettős tengelyek nagy nyomatékú harapását egy méretező képernyővel kombinálja. A négytengelyes gépek két elsődleges vágótengelyt és két másodlagos méretező tengelyt használnak. Ez lehetővé teszi a nehéz anyagok egységes méretezését egyetlen, kompakt alapterületen belül, így nincs szükség kiterjedt szállítószalag-hálózatokra a gépek között.
Kérjen fizikai anyagpróbákat az eredeti berendezések gyártóitól a tényleges létesítményi hulladékáramok felhasználásával a gép képességeinek ellenőrzésére.
Számítsa ki a szükséges folyamatos áteresztőképességet tonnában/órában, figyelembe véve a túlfeszültség-kapacitásokat és a töltési csúcsidőket a garat megfelelő méretéhez.
Értékelje a kiválasztott modellek speciális karbantartási hozzáférését, összpontosítva a képernyő eltávolítási idejére és a pengeforgatási eljárásokra a tervezett állásidő minimalizálása érdekében.
Tervezze meg a létesítmény elrendezését úgy, hogy alkalmazkodjon egy kétlépcsős redukciós folyamathoz, megfelelő teret biztosítva az elsődleges és másodlagos aprítógépek közötti mágneses elválasztáshoz.
V: Nem. Ebből az architektúrából hiányzik a méretezési képernyő. Teljes mértékben a vágópengék szélességétől függ a teljesítmény megszabásához. A gép durva, szabálytalan csíkokat állít elő, nem pedig egységes részecskéket. A kimenet hossza attól függően változik, hogy az anyag hogyan törik a nyírási folyamat során.
V: Kerülje a nagyon rugalmas anyagok, például hosszú műanyag fóliák, kötelek vagy gumiszalagok feldolgozását. Ezek az anyagok a nagy sebességű rotor köré tekerednek, és súlyos súrlódási dugulásokat okoznak. Kerülje el az erősen kevert hulladékot is, amely nagy mennyiségű fémszennyeződést tartalmaz, mivel ezek széttörik a forgókéseket és tönkreteszik a méretező szitát.
V: Általában nem. Az ikerrotoros modellek eleve öntáplálóak. Az ellentétesen forgó tengelyek és az agresszív pengehorgok gravitáció és forgóerő segítségével húzzák le a terjedelmes anyagokat a vágási zónába. Az egyrotoros modellek megkövetelik a hidraulikus tológépet, hogy állandó anyagkontaktust tartson fenn a forgó rotorral.
V: A karbantartási időközök teljes mértékben az anyag koptatóképességétől függenek. Az egyrotoros lapkák jellemzően néhány hetente megkívánják a forgatást, így gyorsan szabaddá válik a friss él. Az ikerrotoros lapátok sokkal tovább tartanak, gyakran több hónapig, de intenzív újraépítést, hegesztést és keményítést igényelnek, amikor végül elhasználódnak.
V: Az energiafogyasztási profilok eltérőek. Az ikerrotoros gépek folyamatos, nagy nyomatékú elektromos terhelést vesznek fel, hogy fenntartsák nyíróerejüket. Az egyrotoros gépek ingadozó teljesítményterhelést tapasztalnak. Az áramerősség jelentősen megugrik, amikor a hidraulikus munkahenger bekapcsol, és sűrű anyagot nyom a nagy sebességű rotornak.
V: Igen. Ez a kétlépcsős csökkentés iparági szabványa. A létesítmények az ikerrotoros gépet használják az elsődleges meghibásodáshoz és a térfogatcsökkentéshez. A fémek mágneses eltávolítása után a durva anyagot az egyrotoros gépbe táplálják a másodlagos finomítás és a pontos méretezés érdekében.


