
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-23 उत्पत्ति: साइट


एक औद्योगिक श्रेडर को निर्दिष्ट करना किसी भी सामग्री पुनर्प्राप्ति सुविधा के लिए एक उच्च जोखिम वाले उपकरण निर्णय का प्रतिनिधित्व करता है। गलत मशीन आर्किटेक्चर का चयन विनाशकारी डाउनटाइम, काटने वाले घटकों पर अत्यधिक घिसाव और डाउनस्ट्रीम प्रसंस्करण विफलताओं की गारंटी देता है। सुविधा संचालकों को सटीक आकार में कमी के मुकाबले कच्ची मात्रा में कमी को संतुलित करने में निरंतर परिचालन घर्षण का सामना करना पड़ता है। भारी, अप्रत्याशित सामग्रियों को आक्रामक हैंडलिंग की आवश्यकता होती है, जबकि माध्यमिक प्रसंस्करण लाइनें एक समान, पूर्वानुमानित आउटपुट की मांग करती हैं।
आप उपलब्ध श्रेडिंग तकनीकों के बीच बुनियादी इंजीनियरिंग अंतर को समझकर इस समस्या का समाधान करते हैं। सुविधा डिज़ाइन इस मूलभूत विकल्प पर निर्भर करता है। आपको ए की यांत्रिक क्षमताओं का मूल्यांकन करना चाहिए डबल शाफ्ट श्रेडर ए के विरुद्ध सिंगल दस्ता श्रेडर । ट्विन-रोटर मशीनें बड़े पैमाने पर, प्रतिरोधी वस्तुओं को नष्ट करने में उत्कृष्ट हैं। एकल-रोटर मशीनें दानेदार बनाने या बाहर निकालना के लिए आवश्यक सटीक कण आकार प्रदान करती हैं।
यांत्रिक दर्शन: एक डबल शाफ्ट श्रेडर कम गति, उच्च-टोक़ कतरनी सिद्धांत पर काम करता है जो भारी, मिश्रित या अत्यधिक प्रतिरोधी सामग्री के लिए आदर्श है, जबकि एक एकल शाफ्ट श्रेडर सटीक, समान कण कटौती और हल्की सामग्री के तेज़ प्रसंस्करण के लिए उच्च गति और एक स्क्रीन का उपयोग करता है।
आउटपुट नियंत्रण: एकल शाफ्ट श्रेडर विनिमेय स्क्रीन के माध्यम से सटीक आउटपुट आकार निर्धारित करते हैं; डबल शाफ्ट श्रेडर प्राथमिक मात्रा में कमी के लिए डिज़ाइन की गई मोटे, परिवर्तनीय आकार की स्ट्रिप्स का उत्पादन करते हैं।
सामग्री उपयुक्तता: कठोर, खोखली या धातु-दूषित सामग्री (ई-कचरा, टायर, ड्रम) के लिए डबल शाफ्ट श्रेडर के आक्रामक काटने की आवश्यकता होती है। घनी, कठोर सामग्री (प्लास्टिक, लकड़ी के ब्लॉक) या हल्की सामग्री जिन्हें दानेदार बनाने की तैयारी की आवश्यकता होती है, एकल शाफ्ट सिस्टम के लिए बेहतर अनुकूल हैं।
टीसीओ निहितार्थ: रखरखाव प्रोफाइल काफी भिन्न होते हैं - एकल शाफ्ट मॉडल को लगातार स्क्रीन क्लीयरिंग और पुशर रखरखाव की आवश्यकता होती है, जबकि डबल शाफ्ट मॉडल को समय के साथ गहन ब्लेड हार्डफेसिंग और शाफ्ट रीअलाइनमेंट की आवश्यकता होती है।
प्राथमिक आकार में कमी की सफलता पूरी तरह से मशीन आर्किटेक्चर पर निर्भर करती है। काटने वाले कक्ष का भौतिक लेआउट सामग्री सेवन सीमा निर्धारित करता है और यह निर्धारित करता है कि मशीन भौतिक प्रतिरोध को कैसे संभालती है। आप मूल्यांकन करते हैं कि उपकरण विफलता को रोकने के लिए रोटर, ब्लेड और फीडिंग तंत्र कच्चे अपशिष्ट धाराओं के साथ कैसे बातचीत करते हैं। हम नीचे दोनों श्रेडर प्रकारों को चलाने वाले इंजीनियरिंग सिद्धांतों को तोड़ते हैं।
एक डुअल-शाफ्ट श्रेडर कम गति, उच्च-टोक़ तंत्र पर निर्भर करता है। मशीन आमतौर पर 15 और 35 आरपीएम के बीच काम करती है। यह धीमी गति से घूमने से हेवी-ड्यूटी ग्रहीय गियरबॉक्स के माध्यम से अत्यधिक काटने की शक्ति उत्पन्न होती है। वास्तुकला में दो समानांतर, काउंटर-रोटेटिंग शाफ्ट हैं। कटिंग डिस्क को अत्यधिक भार के तहत फिसलने से रोकने के लिए इंजीनियर इन शाफ्टों को हेक्सागोनल या स्प्लिंड प्रोफाइल के साथ डिजाइन करते हैं।
इंटरलॉकिंग कटिंग डिस्क इन हेवी-ड्यूटी शाफ्ट पर स्लाइड करती हैं। कतरनी के लिए आवश्यक सटीक कटिंग क्लीयरेंस बनाने के लिए स्पैसर ब्लेड के बीच बैठते हैं। ब्लेड में एक क्रमबद्ध व्यवस्था होती है। यह विशिष्ट पैटर्न संपूर्ण रोटर लंबाई में कतरनी बल को अनुकूलित करता है, जिससे किसी सघन वस्तु के कक्ष में प्रवेश करने पर मोटरों को रुकने से रोका जा सकता है। मशीन सीधे ब्लेड प्रोफाइल में लगाए गए आक्रामक हुक का उपयोग करके सामग्री को पकड़ लेती है। प्रति-घूर्णन क्रिया अपशिष्ट को काटने वाले क्षेत्र में नीचे की ओर खींचती है।
कटौती की प्रक्रिया में काटना, फाड़ना और फ्रैक्चरिंग शामिल है। जैसे ही इंटरलॉकिंग ब्लेड एक-दूसरे से गुजरते हैं, वे सामग्री को काटते हैं। यदि सामग्री कतरनी का विरोध करती है, तो विशाल टॉर्क उसे आसानी से अलग कर देता है। संपीड़न भार के तहत भंगुर सामग्री टूट जाती है। इस आर्किटेक्चर में विशेष रूप से साइज़िंग स्क्रीन का अभाव है। आउटपुट आयाम पूरी तरह से गुरुत्वाकर्षण और ब्लेड की चौड़ाई पर निर्भर करते हैं। मशीन मोटे, अनियमित स्ट्रिप्स को कटिंग चैंबर के नीचे से सीधे डिस्चार्ज कन्वेयर पर डिस्चार्ज करती है।
स्थिर सफाई उंगलियां श्रेडर हाउसिंग पर लगी होती हैं और कटिंग डिस्क के बीच विस्तारित होती हैं। शाफ्ट के घूमने पर ये उंगलियां ब्लेड की जेब से सामग्री को खुरचती हैं। इन सफाई उंगलियों के बिना, रबर या प्लास्टिक फिल्म जैसी लोचदार सामग्री स्पेसर्स के चारों ओर लपेट जाएगी, अंततः शाफ्ट को बांध देगी और मुख्य बीयरिंग को नष्ट कर देगी।
एकल-रोटर श्रेडर मध्यम से उच्च गति तंत्र का उपयोग करता है। रोटर आमतौर पर 70 और 120 RPM के बीच घूमता है। यह उच्च गति हल्की सामग्रियों के तेजी से प्रसंस्करण की अनुमति देती है और स्वच्छ कटौती के लिए आवश्यक गतिज ऊर्जा उत्पन्न करती है। काटने वाले कक्ष में एक विशाल रोटर होता है जो कई काटने वाले उपकरणों से सुसज्जित होता है। ये रोटरी चाकू मशीन के फ्रेम पर लगे स्थिर स्टेटर चाकू के साथ सीधे संपर्क करते हैं।
काटने की क्रिया निरंतर कैंची से काटने जैसी होती है। घूमने वाले रोटर चाकू स्थिर स्टेटर चाकू को कड़ी सहनशीलता से पार करते हैं, अक्सर एक मिलीमीटर से भी कम अंतर होता है। इस स्वच्छ कतरनी क्रिया के लिए सामग्री को रोटर के साथ जुड़े रहने की आवश्यकता होती है। एक हाइड्रोलिक रैम, या पुशर, सामग्री को घूमते हुए काटने वाले उपकरणों के विरुद्ध मजबूर करता है। इस हाइड्रोलिक पुशर के बिना, सामग्रियां हॉपर के चारों ओर उछलेंगी, बिना काटे घूमने वाले रोटर के ऊपर सवार होंगी।
हेवी-ड्यूटी क्रैडल में रोटर के ठीक नीचे एक साइजिंग स्क्रीन लगी होती है। यह स्क्रीन अंतिम कण आकार निर्धारित करती है। सामग्री काटने वाले कक्ष में तब तक रहती है जब तक वह स्क्रीन के छिद्रों से गुजरने के लिए पर्याप्त छोटी न हो जाए। कटर, स्टेटर चाकू और स्क्रीन के बीच निरंतर संपर्क अत्यधिक समान आउटपुट सुनिश्चित करता है। यह सटीक नियंत्रण एकल-रोटर मशीन को माध्यमिक प्रसंस्करण तैयारी के लिए अपरिहार्य बनाता है।
हाइड्रोलिक रैम हेवी-ड्यूटी लीनियर गाइड ट्रैक पर काम करता है। एक समर्पित हाइड्रोलिक पावर यूनिट रैम सिलेंडरों को दबाव की आपूर्ति करती है। मशीन का प्रोग्रामयोग्य लॉजिक नियंत्रक मुख्य रोटर मोटर के एम्परेज की लगातार निगरानी करता है। जब रोटर मोटर की अधिकतम रेटिंग के पास घने प्लास्टिक ब्लॉक और एम्परेज स्पाइक्स का सामना करता है, तो पीएलसी तुरंत हाइड्रोलिक वाल्व को रैम को थोड़ा पीछे खींचने का आदेश देता है। इससे रोटर पर दबाव कम हो जाता है, जिससे रैम द्वारा सामग्री को फिर से आगे धकेलने से पहले उसे आरपीएम पुनः प्राप्त करने की अनुमति मिलती है।
आप मशीन की क्षमताओं से मेल खाने के लिए अपनी अपशिष्ट धाराओं को सटीक रूप से वर्गीकृत करते हैं। भौतिक गुण श्रेडर चयन को निर्देशित करते हैं। कठोरता, लोच, घनत्व और संदूषण स्तर सभी मशीन के प्रदर्शन को प्रभावित करते हैं। हम निरंतर सुविधा संचालन सुनिश्चित करने के लिए विशिष्ट सामग्री श्रेणियों को इष्टतम श्रेडिंग आर्किटेक्चर में मैप करते हैं।
भारी, खोखली या अत्यधिक लोचदार सामग्री के लिए आपको ट्विन-रोटर मशीन की आवश्यकता होती है। यात्री टायर, 55-गैलन स्टील ड्रम और IBC टोट्स को आक्रामक हैंडलिंग की आवश्यकता होती है। कंपित हुक इन बड़ी, अजीब आकृतियों को आसानी से पकड़ लेते हैं। जब एक स्टील ड्रम हॉपर में प्रवेश करता है, तो हुक धातु को छेदते हैं, ड्रम को अंदर की ओर मोड़ते हैं, और इंटरलॉकिंग ब्लेड के माध्यम से इसे नीचे खींचते हैं। धीमा घुमाव लोचदार सामग्री को काटने वाले क्षेत्र से दूर उछलने से रोकता है।
यह वास्तुकला असाधारण रूप से कठोर या भारी दूषित कचरे के प्रसंस्करण में उत्कृष्टता प्राप्त करती है। ई-कचरा, नगरपालिका ठोस कचरा और निर्माण मलबे में अप्रत्याशित तत्व होते हैं। उच्च टॉर्क ठोस स्टील या घने समुच्चय का सामना करते समय रोटर को जाम होने से बचाता है। सर्वर या प्रिंटर जैसे ई-कचरे को संसाधित करते समय, कम गति वाली कतरनी क्रिया अत्यधिक चिंगारी या खतरनाक धूल पैदा किए बिना स्टील के आवरण को तोड़ देती है।
काउंटर-रोटेटिंग ब्लेड एक स्व-पोषण वातावरण बनाते हैं। अनियमित आकृतियाँ स्वाभाविक रूप से काटने वाले कक्ष में नीचे की ओर खिंचती हैं। सामग्री को ब्लेड में डालने के लिए आपको हाइड्रोलिक रैम की आवश्यकता नहीं है। यह मशीन को मिश्रित अपशिष्ट धाराओं के लिए अत्यधिक प्रभावी बनाता है जहां सामग्री घनत्व बैच से बैच में बेतहाशा भिन्न होता है। ऑपरेटर मशीन को बंद किए बिना मिश्रित मलबे की पूरी लोडर बाल्टियों को सीधे हॉपर में डाल सकते हैं।
आप घनी, कठोर या मोटी दीवार वाली सामग्री के लिए एकल-रोटर मशीन निर्दिष्ट करते हैं। इस वास्तुकला में प्लास्टिक पर्जिंग, लकड़ी के फूस, पेपर रोल और तांबे के तार खूबसूरती से संसाधित होते हैं। उच्च गति काटने की क्रिया कुशलतापूर्वक ठोस ब्लॉकों को काट देती है। जब एक विशाल प्लास्टिक पर्जिंग ब्लॉक को रोटर के खिलाफ धकेला जाता है, तो अलग-अलग कटर छोटे टुकड़ों को तब तक काटते हैं जब तक कि पूरा ब्लॉक छोटा न हो जाए। हल्की सामग्री भी उच्च घूर्णन गति से लाभान्वित होती है, जो काटने वाले कक्ष से तेजी से गुजरती है।
जब डाउनस्ट्रीम प्रसंस्करण के लिए एक परिभाषित, समरूप अंश की आवश्यकता हो तो इस मशीन को चुनें। एक एक्सट्रूडर या सेकेंडरी ग्रेनुलेटर को फीड करने के लिए समान कण आकार की आवश्यकता होती है। आंतरिक स्क्रीन इस स्थिरता की गारंटी देती है। हाइड्रोलिक रैम निरंतर दबाव बनाए रखता है, एक स्थिर, पूर्वानुमानित थ्रूपुट दर सुनिश्चित करता है जो डाउनस्ट्रीम उपकरणों को इष्टतम क्षमता पर रखता है।
आपको इस वास्तुकला की सीमाओं को समझना चाहिए। एकल-रोटर मॉडल अत्यधिक लोचदार सामग्री के साथ संघर्ष करते हैं। लंबी प्लास्टिक फ़िल्में या रबर पट्टियाँ उच्च गति वाले रोटर के चारों ओर लपेट सकती हैं। यह आवरण गंभीर घर्षण का कारण बनता है, रोटर बॉडी पर प्लास्टिक को पिघला देता है और मशीन को जाम कर देता है। भारी धातु संदूषक भी गंभीर खतरा पैदा करते हैं। काटने वाले कक्ष में प्रवेश करने वाले स्टील का एक ठोस टुकड़ा रोटरी चाकू को भयावह क्षति पहुंचाएगा, स्टेटर चाकू को चकनाचूर कर देगा और आकार देने वाली स्क्रीन को नष्ट कर देगा।
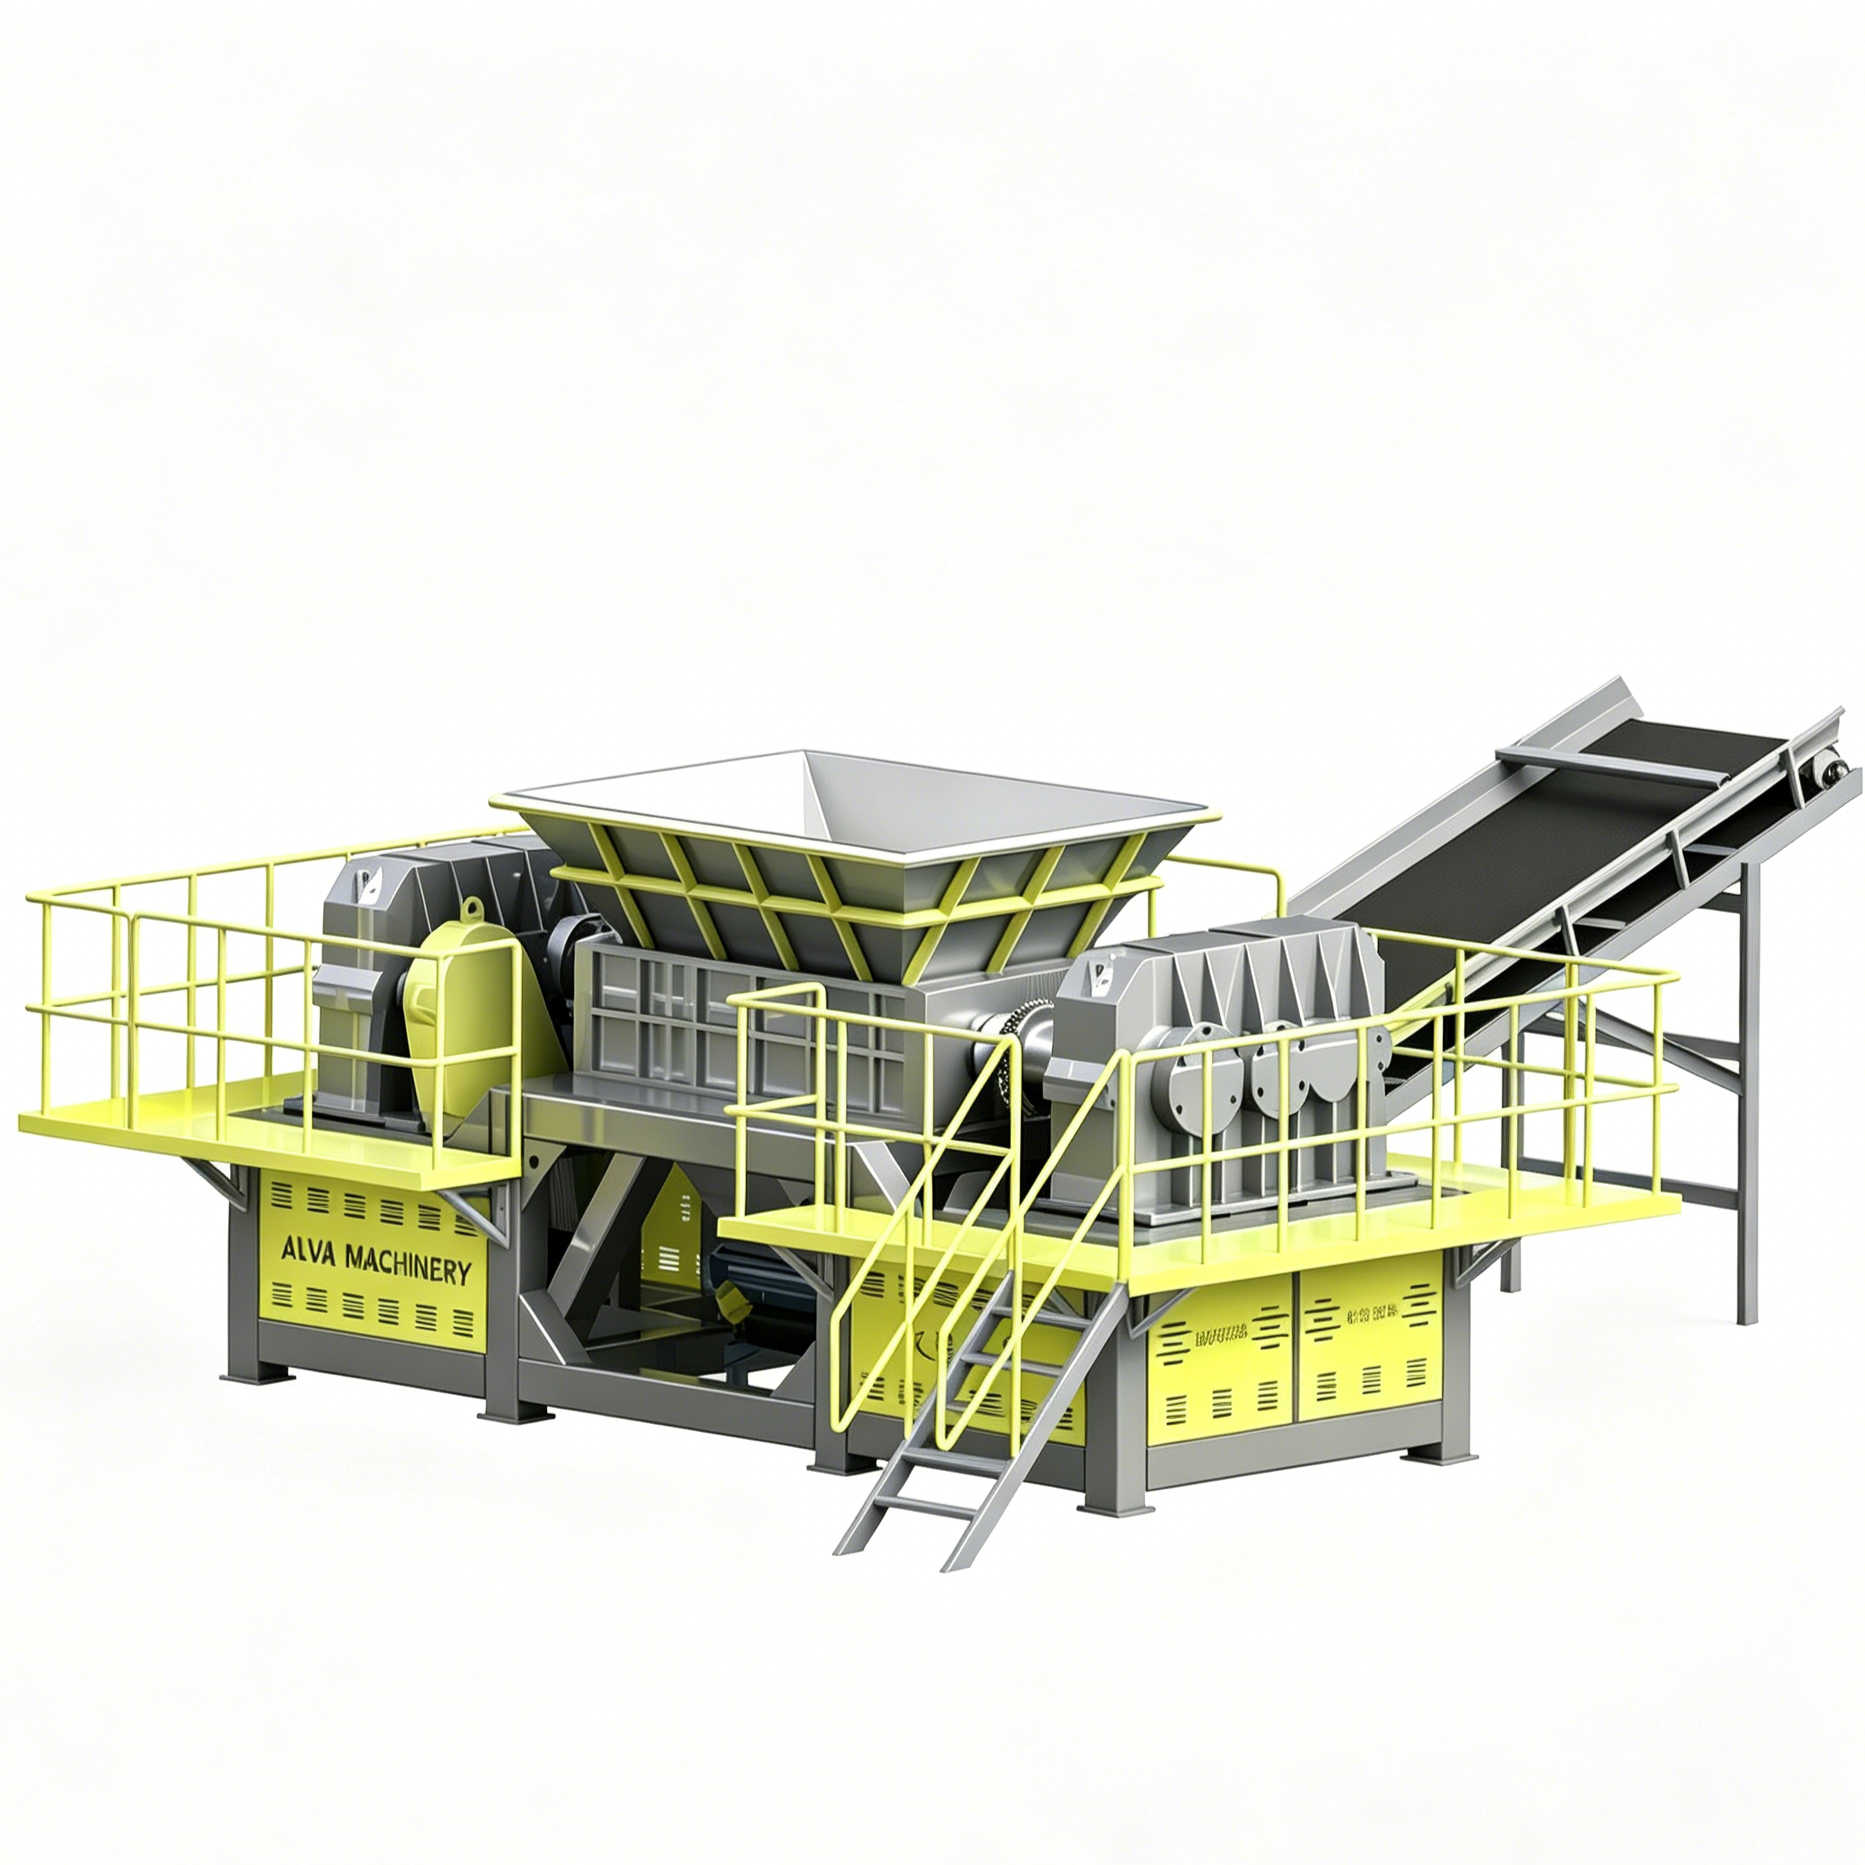
श्रेडर प्रौद्योगिकी के मूल्यांकन के लिए परिचालन परिणामों के लिए विशिष्ट मशीन सुविधाओं की मैपिंग की आवश्यकता होती है। आप समझते हैं कि आंतरिक घटक स्केलेबिलिटी और उत्पादन अनुपालन को कैसे प्रभावित करते हैं। हम उपकरण विनिर्देशन का मार्गदर्शन करने के लिए आउटपुट नियंत्रण, थ्रूपुट गतिशीलता और पहनने वाले हिस्से के रखरखाव की वास्तविकताओं का विश्लेषण करते हैं।
तकनीकी विशेषता |
ट्विन-रोटर श्रेडर |
सिंगल-रोटर श्रेडर |
|---|---|---|
परिचालन गति |
15 - 35 आरपीएम (कम गति) |
70 - 120 आरपीएम (मध्यम/उच्च गति) |
टॉर्क प्रोफ़ाइल |
अत्यंत ऊंचा |
मध्यम |
आउटपुट नियंत्रण |
ब्लेड की चौड़ाई (मोटी पट्टियाँ) |
आकार देने वाली स्क्रीन (समान कण) |
फ़ीड तंत्र |
स्व-आहार (गुरुत्वाकर्षण और हुक) |
हाइड्रोलिक राम (पुशर) |
प्राथमिक अनुप्रयोग |
वॉल्यूम में कमी / प्री-श्रेडिंग |
आकार में कमी/माध्यमिक शोधन |
संदूषण सहनशीलता |
उच्च (ऑटो-रिवर्स हैंडल अन-श्रेडेबल्स) |
कम (स्वच्छ, क्रमबद्ध सामग्री की आवश्यकता है) |
आउटपुट नियंत्रण इन दो मशीनों के बीच प्राथमिक अंतर को परिभाषित करता है। एक एकल-रोटर श्रेडर अत्यधिक पूर्वानुमानित, स्क्रीनयुक्त आउटपुट प्रदान करता है। आप 10 मिमी से 50 मिमी तक के कण उत्पन्न करने के लिए स्क्रीन कॉन्फ़िगर करते हैं। सामग्री तब तक काटने वाले कक्ष से बाहर नहीं निकल सकती जब तक कि वह इस सटीक विनिर्देश को पूरा न कर ले। यह एकरूपता डाउनस्ट्रीम एक्सट्रूडर और ग्रेनुलेटर को बिना उछाल के कुशलतापूर्वक चालू रखती है।
एक डुअल-शाफ्ट श्रेडर एक मोटे, पट्टी जैसा आउटपुट उत्पन्न करता है। अंतिम आकार आमतौर पर 50 मिमी से 150 मिमी से अधिक होता है। काटने वाले ब्लेड की चौड़ाई कटी हुई पट्टी की चौड़ाई निर्धारित करती है। पट्टी की लंबाई परिवर्तनशील रहती है, यह इस बात पर निर्भर करता है कि सामग्री कैसे टूटती है। यह अनियमित आउटपुट प्राथमिक मात्रा में कमी, खुली गांठों को तोड़ने और बड़ी वस्तुओं को नष्ट करने के लिए पूरी तरह से काम करता है ताकि उन्हें आसानी से पहुंचाया जा सके।
आउटपुट आकार सीधे डाउनस्ट्रीम सॉर्टिंग उपकरण को प्रभावित करता है। ऑप्टिकल सॉर्टर्स, एड़ी वर्तमान विभाजक और चुंबकीय बेल्ट को विशिष्ट सामग्री प्रोफाइल की आवश्यकता होती है। समान कण उच्च गति कन्वेयर बेल्ट में समान रूप से फैलते हैं। यह निकट-अवरक्त (एनआईआर) सॉर्टिंग सेंसर को हवाई जेट का उपयोग करके लक्ष्य सामग्री को सटीक रूप से पहचानने और बाहर निकालने की अनुमति देता है। ट्विन-रोटर मशीन की मोटी, उलझी हुई पट्टियाँ इन सेंसरों को अंधा कर देती हैं, छँटाई करने वाली ढलानों को पाट देती हैं, और गैर-लक्ष्य सामग्रियों को गलत बंकरों में खींच देती हैं।
फ़ीड गतिशीलता समग्र थ्रूपुट क्षमता पर महत्वपूर्ण प्रभाव डालती है। फ्रंट-एंड लोडर का उपयोग करके बैच फीडिंग से कटिंग चैंबर में बड़े पैमाने पर उछाल पैदा होता है। निरंतर कन्वेयर फीडिंग एक स्थिर, प्रबंधनीय प्रवाह प्रदान करती है। हॉपर में ब्रिजिंग को रोकने के लिए आप अपनी फीडिंग विधि को मशीन की सेवन क्षमताओं से मिलाते हैं।
एकल-रोटर श्रेडर में हाइड्रोलिक रैम सक्रिय रूप से थ्रूपुट को नियंत्रित करता है। प्रोग्रामेबल लॉजिक कंट्रोलर रोटर एम्परेज की निगरानी करता है। यदि रोटर बहुत अधिक मेहनत करता है, तो रैम थोड़ा पीछे हट जाता है। यह बुद्धिमान फीडिंग ओवरलोड को रोकती है और लगातार डिस्चार्ज दर बनाए रखती है। मशीन लगातार ऑपरेटर के हस्तक्षेप के बिना सामग्री को सुचारू रूप से संसाधित करती है, जिससे टन-प्रति-घंटे आउटपुट अधिकतम हो जाता है।
एक ट्विन-रोटर श्रेडर कंपित ब्लेड के आक्रामक काटने पर निर्भर करता है। हॉपर डिज़ाइन सामग्री को काटने वाले क्षेत्र में निर्देशित करने में एक प्रमुख भूमिका निभाता है। मशीन अपने उच्च टॉर्क के कारण भारी उछाल को अच्छी तरह से संभाल लेती है। सामग्री संरचना के आधार पर थ्रूपुट में उतार-चढ़ाव होता है। घनी, कठोर सामग्री शाफ्ट को धीमा कर देती है, जबकि भंगुर सामग्री टूट जाती है और तेजी से गुजर जाती है। ऑपरेटर अक्सर इन लोड स्पाइक्स को प्रबंधित करने और विद्युत ग्रिड की सुरक्षा के लिए परिवर्तनीय आवृत्ति ड्राइव स्थापित करते हैं।
दोनों आर्किटेक्चर के बीच रखरखाव जीवनचक्र काफी भिन्न होता है। सिंगल-रोटर मशीनें कठोर टूल स्टील से तैयार किए गए वर्गाकार या गोलाकार कटिंग इंसर्ट का उपयोग करती हैं। आप इन कटरों को सीधे रोटर पॉकेट में बोल्ट कर देते हैं। जब कोई किनारा घिस जाता है, तो रखरखाव टीमें कटर को खोल देती हैं, पॉकेट को साफ करती हैं, ताजा किनारे को उजागर करने के लिए इन्सर्ट को 90 डिग्री घुमाती हैं, और बोल्ट को वापस स्पेक पर टॉर्क करती हैं। यह मॉड्यूलर डिज़ाइन सीधे फैक्ट्री के फर्श पर तेजी से घिसे हुए हिस्से को बदलने की अनुमति देता है।
ट्विन-रोटर मशीनें कस्टम-प्रोफाइल कटिंग डिस्क का उपयोग करती हैं। ये हेवी-ड्यूटी ब्लेड अत्यधिक शारीरिक शोषण का सामना करते हैं। हजारों परिचालन घंटों में, आक्रामक हुक बंद हो जाते हैं, और काटने वाले किनारे अपनी तेज प्रोफ़ाइल खो देते हैं। इंटरलॉकिंग ब्लेडों के बीच क्लीयरेंस गैप चौड़ा हो जाता है, जिससे कतरनी की क्रिया ख़राब हो जाती है और मशीन सामग्री को साफ तरीके से काटने के बजाय फाड़ देती है या मोड़ देती है।
इन ब्लेडों को पुनर्स्थापित करने के लिए बड़े पैमाने पर रखरखाव की आवश्यकता होती है। तकनीशियन ड्राइव ट्रेनों को डिस्कनेक्ट करते हैं, बेयरिंग हाउसिंग को खोलते हैं, और ओवरहेड क्रेन का उपयोग करके पूरे शाफ्ट असेंबली को कटिंग चैंबर से बाहर निकालते हैं। शाफ्ट को अलग कर दिया जाता है, और घिसे हुए ब्लेड एक विशेष हार्डफेसिंग प्रक्रिया से गुजरते हैं। वेल्डर सीएनसी मशीनिंग से पहले घिसे हुए किनारों पर नई कठोर सामग्री लगाते हैं और उन्हें मूल फैक्ट्री सहनशीलता पर वापस लाते हैं।
भारी श्रेडिंग उपकरण को एक सक्रिय सुविधा में एकीकृत करना वास्तविक दुनिया की चुनौतियाँ प्रस्तुत करता है। आप डिज़ाइन चरण के दौरान सामग्री विविधताओं और डाउनस्ट्रीम बाधाओं का अनुमान लगाते हैं। उचित सिस्टम डिज़ाइन इन जोखिमों को विनाशकारी डाउनटाइम का कारण बनने से पहले कम कर देता है। हम नीचे संदूषण के प्रबंधन और मल्टी-स्टेज सिस्टम को डिजाइन करने के लिए रणनीतियों की रूपरेखा तैयार करते हैं।
सामग्री संदूषण से श्रेडर अपटाइम को सबसे बड़ा खतरा होता है। बिना टुकड़े किए हुए सामान अक्सर लक्ष्य सामग्री की गांठों के भीतर छिप जाते हैं। एक बेल्ड कार बॉडी के अंदर छिपा हुआ एक ठोस स्टील इंजन ब्लॉक या निर्माण मलबे में मिश्रित एक विशाल स्टील प्लेट काटने के उपकरण को नष्ट कर देगा। आप उपकरण की सुरक्षा के लिए यांत्रिक और सॉफ्टवेयर सुरक्षा उपाय लागू करते हैं।
ट्विन-रोटर श्रेडर बुद्धिमान ऑटो-रिवर्स ओवरलोड सुरक्षा का उपयोग करते हैं। जब शाफ्टों का सामना किसी अविभाज्य वस्तु से होता है, तो विद्युत एम्परेज मिलीसेकंड में बढ़ जाता है। पीएलसी तुरंत शाफ्ट को रोक देता है और उनके घूर्णन को उलट देता है। यह क्रिया जाम हुई वस्तु को मुक्त कर देती है। मशीन बंद करने से पहले कई बार वस्तु को टुकड़े-टुकड़े करने का प्रयास करती है और ऑपरेटर को खतरे को मैन्युअल रूप से दूर करने के लिए सचेत करती है।
सिंगल-रोटर श्रेडर यांत्रिक सुरक्षा उपायों पर भरोसा करते हैं। उनमें ड्राइव ट्रेन में एकीकृत यांत्रिक क्लच, द्रव कपलिंग या कतरनी पिन की सुविधा होती है। यदि कोई भारी धातु संदूषक काटने वाले कक्ष में प्रवेश करता है, तो अचानक प्रभाव से कतरनी पिन टूट जाती है या क्लच फिसल जाता है। यह तुरंत रोटर को गियरबॉक्स से डिस्कनेक्ट कर देता है। बलिदान घटक महंगे गियरबॉक्स और मोटर को भयावह क्षति से बचाता है।
अनुचित श्रेडर एकीकरण गंभीर डाउनस्ट्रीम अवरोध का कारण बनता है। मोटे, अनियमित पट्टियों को सीधे बारीक दानेदार में डालने से दानेदार का रोटर नष्ट हो जाता है। आप सामग्री का आकार धीरे-धीरे कम करें। एकल पास में बड़े पैमाने पर आकार में कमी अनुपात प्राप्त करने का प्रयास उपकरण की विफलता और अत्यधिक गर्मी उत्पादन की गारंटी देता है।
हम कठिन सामग्रियों के लिए एक सामान्य दो-चरणीय वास्तुकला का प्रस्ताव करते हैं। प्राथमिक मात्रा में कमी के लिए ट्विन-रोटर श्रेडर का उपयोग करें। यह प्री-श्रेडिंग चरण खुली गांठों को तोड़ता है और भारी वस्तुओं को नष्ट कर देता है। लौह धातुओं को हटाने के लिए इस मोटे पदार्थ को एक निलंबित क्रॉस-बेल्ट चुंबकीय विभाजक के नीचे से गुजारें। अंतिम, सटीक आकार के लिए साफ, पूर्व-कटी हुई सामग्री को सिंगल-रोटर श्रेडर में डालें।
स्थान की कमी कभी-कभी दो-चरणीय प्रणाली पर रोक लगाती है। इन मामलों में, चार-शाफ्ट श्रेडर पर विचार करें। यह हाइब्रिड विकल्प साइज़िंग स्क्रीन के साथ दोहरे शाफ्ट के हाई-टॉर्क बाइट को जोड़ता है। चार-शाफ्ट मशीनें दो प्राथमिक कटिंग शाफ्ट और दो माध्यमिक आकार के शाफ्ट का उपयोग करती हैं। यह एकल, कॉम्पैक्ट फ़ुटप्रिंट के भीतर कठिन सामग्रियों का एक समान आकार प्रदान करता है, जिससे मशीनों के बीच व्यापक कन्वेयर नेटवर्क की आवश्यकता समाप्त हो जाती है।
मशीन की क्षमताओं को सत्यापित करने के लिए अपनी वास्तविक सुविधा अपशिष्ट धाराओं का उपयोग करके मूल उपकरण निर्माताओं से भौतिक सामग्री परीक्षणों का अनुरोध करें।
हॉपर को सही ढंग से आकार देने के लिए वृद्धि क्षमता और पीक लोडिंग समय को ध्यान में रखते हुए टन-प्रति-घंटे में अपने आवश्यक निरंतर थ्रूपुट की गणना करें।
नियोजित डाउनटाइम को कम करने के लिए स्क्रीन हटाने के समय और ब्लेड रोटेशन प्रक्रियाओं पर ध्यान केंद्रित करते हुए, शॉर्टलिस्ट किए गए मॉडलों की विशिष्ट रखरखाव पहुंच का मूल्यांकन करें।
प्राथमिक और द्वितीयक श्रेडर के बीच चुंबकीय पृथक्करण के लिए पर्याप्त स्थान सुनिश्चित करते हुए, दो-चरणीय कटौती प्रक्रिया को समायोजित करने के लिए अपनी सुविधा लेआउट को डिज़ाइन करें।
उ: नहीं। इस आर्किटेक्चर में साइज़िंग स्क्रीन का अभाव है। यह आउटपुट तय करने के लिए पूरी तरह से काटने वाले ब्लेड की चौड़ाई पर निर्भर करता है। मशीन एक समान कणों के बजाय मोटे, अनियमित स्ट्रिप्स का उत्पादन करती है। आउटपुट की लंबाई इस बात पर निर्भर करती है कि कतरनी प्रक्रिया के दौरान सामग्री कैसे टूटती है।
उत्तर: लंबी प्लास्टिक फिल्म, रस्सियाँ, या रबर स्ट्रिप्स जैसी अत्यधिक लोचदार सामग्री के प्रसंस्करण से बचें। ये सामग्रियां उच्च गति वाले रोटर के चारों ओर लपेटती हैं और गंभीर घर्षण जाम का कारण बनती हैं। आपको बड़े पैमाने पर धातु संदूषकों वाले भारी मिश्रित कचरे से भी बचना चाहिए, क्योंकि ये रोटरी चाकू को चकनाचूर कर देंगे और आकार देने वाली स्क्रीन को नष्ट कर देंगे।
उत्तर: आम तौर पर, नहीं. ट्विन-रोटर मॉडल स्वाभाविक रूप से स्व-पोषक होते हैं। काउंटर-रोटेटिंग शाफ्ट और आक्रामक ब्लेड हुक गुरुत्वाकर्षण और घूर्णी बल का उपयोग करके भारी सामग्री को काटने वाले क्षेत्र में खींचते हैं। एकल-रोटर मॉडल को घूमने वाले रोटर के विरुद्ध निरंतर सामग्री संपर्क बनाए रखने के लिए हाइड्रोलिक पुशर की आवश्यकता होती है।
उत्तर: रखरखाव अंतराल पूरी तरह से सामग्री के घर्षण पर निर्भर करता है। एकल-रोटर आवेषण को आम तौर पर हर कुछ हफ्तों में रोटेशन की आवश्यकता होती है, जिससे एक नया किनारा जल्दी से उजागर हो जाता है। ट्विन-रोटर ब्लेड बहुत लंबे समय तक चलते हैं, अक्सर कई महीनों तक, लेकिन जब वे अंततः खराब हो जाते हैं तो गहन पुनर्निर्माण, वेल्डिंग और हार्डफेसिंग की आवश्यकता होती है।
ए: बिजली खपत प्रोफाइल अलग-अलग हैं। ट्विन-रोटर मशीनें अपने कतरनी बल को बनाए रखने के लिए निरंतर, उच्च-टोक़ विद्युत भार खींचती हैं। एकल-रोटर मशीनें बिजली भार में उतार-चढ़ाव का अनुभव करती हैं। जब हाइड्रोलिक रैम संलग्न होता है और उच्च गति वाले रोटर के खिलाफ सघन सामग्री को धकेलता है तो एम्परेज काफी बढ़ जाता है।
उत्तर: हाँ. यह दो-चरणीय कटौती के लिए उद्योग मानक का प्रतिनिधित्व करता है। सुविधाएं प्राथमिक ब्रेकडाउन और वॉल्यूम में कमी के लिए ट्विन-रोटर मशीन का उपयोग करती हैं। एक चुंबक के साथ धातुओं को हटाने के बाद, वे द्वितीयक शोधन और सटीक आकार के लिए मोटे पदार्थ को एकल-रोटर मशीन में डालते हैं।


