


産業用シュレッダーの指定は、あらゆる材料回収施設にとって一か八かの設備決定を意味します。間違った機械アーキテクチャを選択すると、致命的なダウンタイム、切削コンポーネントの過度の摩耗、下流の処理障害が保証されます。施設のオペレーターは、実際の体積の削減と正確なサイズの縮小をバランスさせるために、常に運用上の摩擦に直面しています。かさばる予測不可能な材料には積極的な取り扱いが必要ですが、二次加工ラインでは均一で予測可能な生産量が求められます。
この問題は、利用可能なシュレッディング テクノロジ間の基本的なエンジニアリングの違いを理解することで解決できます。施設の設計は、この基本的な選択にかかっています。機械的機能を評価する必要があります。 二軸シュレッダー 対 一軸シュレッダー。ツインローターマシンは、巨大で抵抗力のあるアイテムの破壊に優れています。シングルローター機械は、造粒または押出成形に必要な正確な粒子サイズを提供します。
機械的哲学: 二軸シュレッダーは、かさばる材料、混合材料、または高耐性の材料に最適な低速、高トルクのせん断原理で動作します。一方、一軸シュレッダーは、より高い速度とスクリーンを利用して、正確で均一な粒子の削減と軽量材料の迅速な処理を実現します。
出力制御: シングルシャフトシュレッダーは、交換可能なスクリーンを介して正確な出力サイズを決定します。ダブルシャフトシュレッダーは、一次容積削減のために設計された、粗い可変サイズのストリップを生成します。
材料の適性: 硬い材料、中空の材料、または金属で汚染された材料 (電子廃棄物、タイヤ、ドラム缶) には、ダブル シャフト シュレッダーの強力な噛み込みが必要です。高密度で硬い材料 (プラスチック、木製ブロック) または造粒準備が必要な軽量材料は、シングル シャフト システムに適しています。
TCO への影響: メンテナンス プロファイルは大きく異なります。単軸モデルでは頻繁なスクリーンの清掃とプッシャーのメンテナンスが必要ですが、二軸モデルでは時間をかけて集中的なブレードの硬化とシャフトの再調整が必要です。
主なサイズ削減の成功は、マシンのアーキテクチャに完全に依存します。切断チャンバーの物理的なレイアウトによって、材料の摂取制限が決まり、機械が物理的な抵抗にどのように対処するかが決まります。装置の故障を防ぐために、ローター、ブレード、および供給機構が生廃棄物の流れとどのように相互作用するかを評価します。以下では、両方のタイプのシュレッダーを駆動するエンジニアリング原理を詳しく説明します。
二軸シュレッダーは、低速、高トルクのメカニズムに依存しています。機械は通常、15 ~ 35 RPM で動作します。この低速回転は、強力な遊星歯車装置を介して巨大な切削力を生成します。このアーキテクチャは、2 本の平行な逆回転シャフトを備えています。エンジニアは、極度の荷重下でカッティングディスクが滑らないように、六角形またはスプラインプロファイルを備えたこれらのシャフトを設計します。
連動カッティングディスクはこれらの頑丈なシャフト上をスライドします。スペーサーはブレードの間に配置され、せん断に必要な正確な切断クリアランスを作成します。ブレードは千鳥状に配置されています。この特定のパターンにより、ローターの長さ全体にわたるせん断力が最適化され、高密度の物体がチャンバーに入ったときにモーターが失速するのを防ぎます。この機械は、ブレードプロファイルに直接機械加工された強力なフックを使用して材料をつかみます。逆回転動作により、廃棄物が切断ゾーンに下方に引き込まれます。
縮小プロセスには、せん断、引き裂き、および破砕が含まれます。連動する刃が互いにすれ違いながら材料をスライスします。材料がせん断に抵抗する場合、巨大なトルクによって材料は単純に引き裂かれます。脆性材料は圧縮荷重を受けると破壊します。このアーキテクチャには、特にサイジング画面がありません。出力寸法は重力とブレード幅に完全に依存します。この機械は、粗くて不規則なストリップを切断チャンバーの底から排出コンベア上に直接排出します。
固定クリーニングフィンガーはシュレッダーハウジングに取り付けられ、切断ディスクの間に伸びています。シャフトが回転すると、これらのフィンガーがブレードポケットから材料をこすり落とします。これらのクリーニングフィンガーがないと、ゴムやプラスチックフィルムなどの弾性材料がスペーサーの周りに巻きつき、最終的にはシャフトを拘束し、メインベアリングを破壊してしまいます。
シングルローターシュレッダーは中高速機構を採用しています。ローターは通常、70 ~ 120 RPM で回転します。この高速化により、軽量材料のより高速な処理が可能になり、きれいな切断に必要な運動エネルギーが生成されます。切断チャンバーには、複数の切断ツールを備えた単一の巨大なローターが備えられています。これらの回転ナイフは、機械フレームに取り付けられた固定ステーター ナイフと直接相互作用します。
切断動作は連続的なハサミ切断に似ています。回転するローター ナイフは、多くの場合 1 ミリメートル未満の隙間で、厳しい公差で固定ステーター ナイフを通過します。このきれいなせん断動作では、材料がローターと係合した状態を維持する必要があります。油圧ラムまたはプッシャーが、回転する切削工具に材料を押し付けます。この油圧プッシャーがなければ、材料はホッパーの周りで跳ね返り、回転するローターの上に乗って切断されることはありません。
サイジング スクリーンは、頑丈なクレードル内のローターの直下に取り付けられます。この画面により、最終的な粒子サイズが決定されます。材料は、スクリーンの穴を通過できるほど小さくなるまで、切断チャンバー内に残ります。カッター、ステーターナイフ、スクリーン間の継続的な相互作用により、非常に均一な出力が保証されます。この精密な制御により、シングルローター機は二次加工準備に不可欠なものとなります。
油圧ラムは頑丈なリニア ガイド トラック上で動作します。専用の油圧パワーユニットがラムシリンダーに圧力を供給します。マシンのプログラマブル ロジック コントローラーは、メイン ローター モーターのアンペア数を継続的に監視します。ローターが高密度のプラスチックブロックに遭遇し、アンペア数がモーターの最大定格近くに急増すると、PLC は即座に油圧バルブにラムをわずかに後退させるよう命令します。これによりローターにかかる圧力が軽減され、ラムが材料を再び前方に押し出す前にローターが RPM を取り戻すことができます。
機械の能力に合わせて廃棄物の流れを正確に分類します。シュレッダーの選択は物理的特性によって決まります。硬度、弾性、密度、汚染レベルはすべて、機械のパフォーマンスに影響します。当社は、特定の材料カテゴリを最適な破砕アーキテクチャにマッピングして、施設の継続的な稼働を保証します。
かさばる材料、中空の材料、または高弾性材料の場合は、ツインローター機械が必要です。乗用車用タイヤ、55 ガロンのスチールドラム、IBC トートには積極的な取り扱いが必要です。千鳥状のフックは、これらの大きくて扱いにくい形状を簡単につかみます。スチールドラムがホッパーに入ると、フックが金属に突き刺さり、ドラムを内側に折り込み、連動するブレードを通してドラムを引き下げます。低速回転により、弾性材料が切断ゾーンから跳ね返るのを防ぎます。
このアーキテクチャは、非常に硬い廃棄物や重度に汚染された廃棄物の処理に優れています。電子機器廃棄物、都市固形廃棄物、建設廃材には、予測できない要素が含まれています。高トルクにより、固体鋼や緻密な骨材に遭遇した場合のローターの詰まりを防ぎます。サーバーやプリンターなどの電子廃棄物を処理する場合、過剰な火花や危険な粉塵を発生させることなく、低速せん断作用によりスチール製のケーシングを破壊します。
逆回転ブレードが自動給餌環境を作り出します。不規則な形状は自然に切断チャンバー内に引き込まれます。材料をブレードに押し込むために油圧ラムは必要ありません。これにより、この機械は、物質の密度がバッチごとに大きく異なる混合廃棄物の流れに対して非常に効率的になります。オペレーターは、機械を詰まらせることなく、混合された破片が入ったローダーバケット全体を直接ホッパーに投棄できます。
高密度、剛性、または厚肉の材料にはシングルローター マシンを指定します。このアーキテクチャでは、プラスチックのパージ、木製パレット、紙ロール、銅線が美しく処理されます。高速切削動作により固いブロックを効率よく削り取ります。巨大なプラスチックのパージブロックがローターに押し付けられると、ブロック全体が小さくなるまで個々のカッターが小さな破片を削り取ります。より軽い材料は、回転速度が速くなり、切断チャンバーを素早く通過することもメリットとなります。
下流の処理で定義された均一な画分が必要な場合は、このマシンを選択してください。押出機または二次造粒機に供給するには、均一な粒子サイズが必要です。内部画面はこの一貫性を保証します。油圧ラムは一定の圧力を維持し、安定した予測可能な処理量を保証し、下流の機器に最適な容量で供給を維持します。
このアーキテクチャの制限を理解する必要があります。シングルローターモデルは高弾性素材に苦戦します。長いプラスチック フィルムやゴム ストリップを高速ローターに巻き付けることができます。この巻き付けにより激しい摩擦が発生し、ローター本体のプラスチックが溶けて、機械が故障します。重金属汚染物質も重大なリスクをもたらします。硬い鋼片が切断チャンバーに入ると、ロータリーナイフに壊滅的な損傷を与え、ステーターナイフを粉砕し、サイジングスクリーンを破壊します。
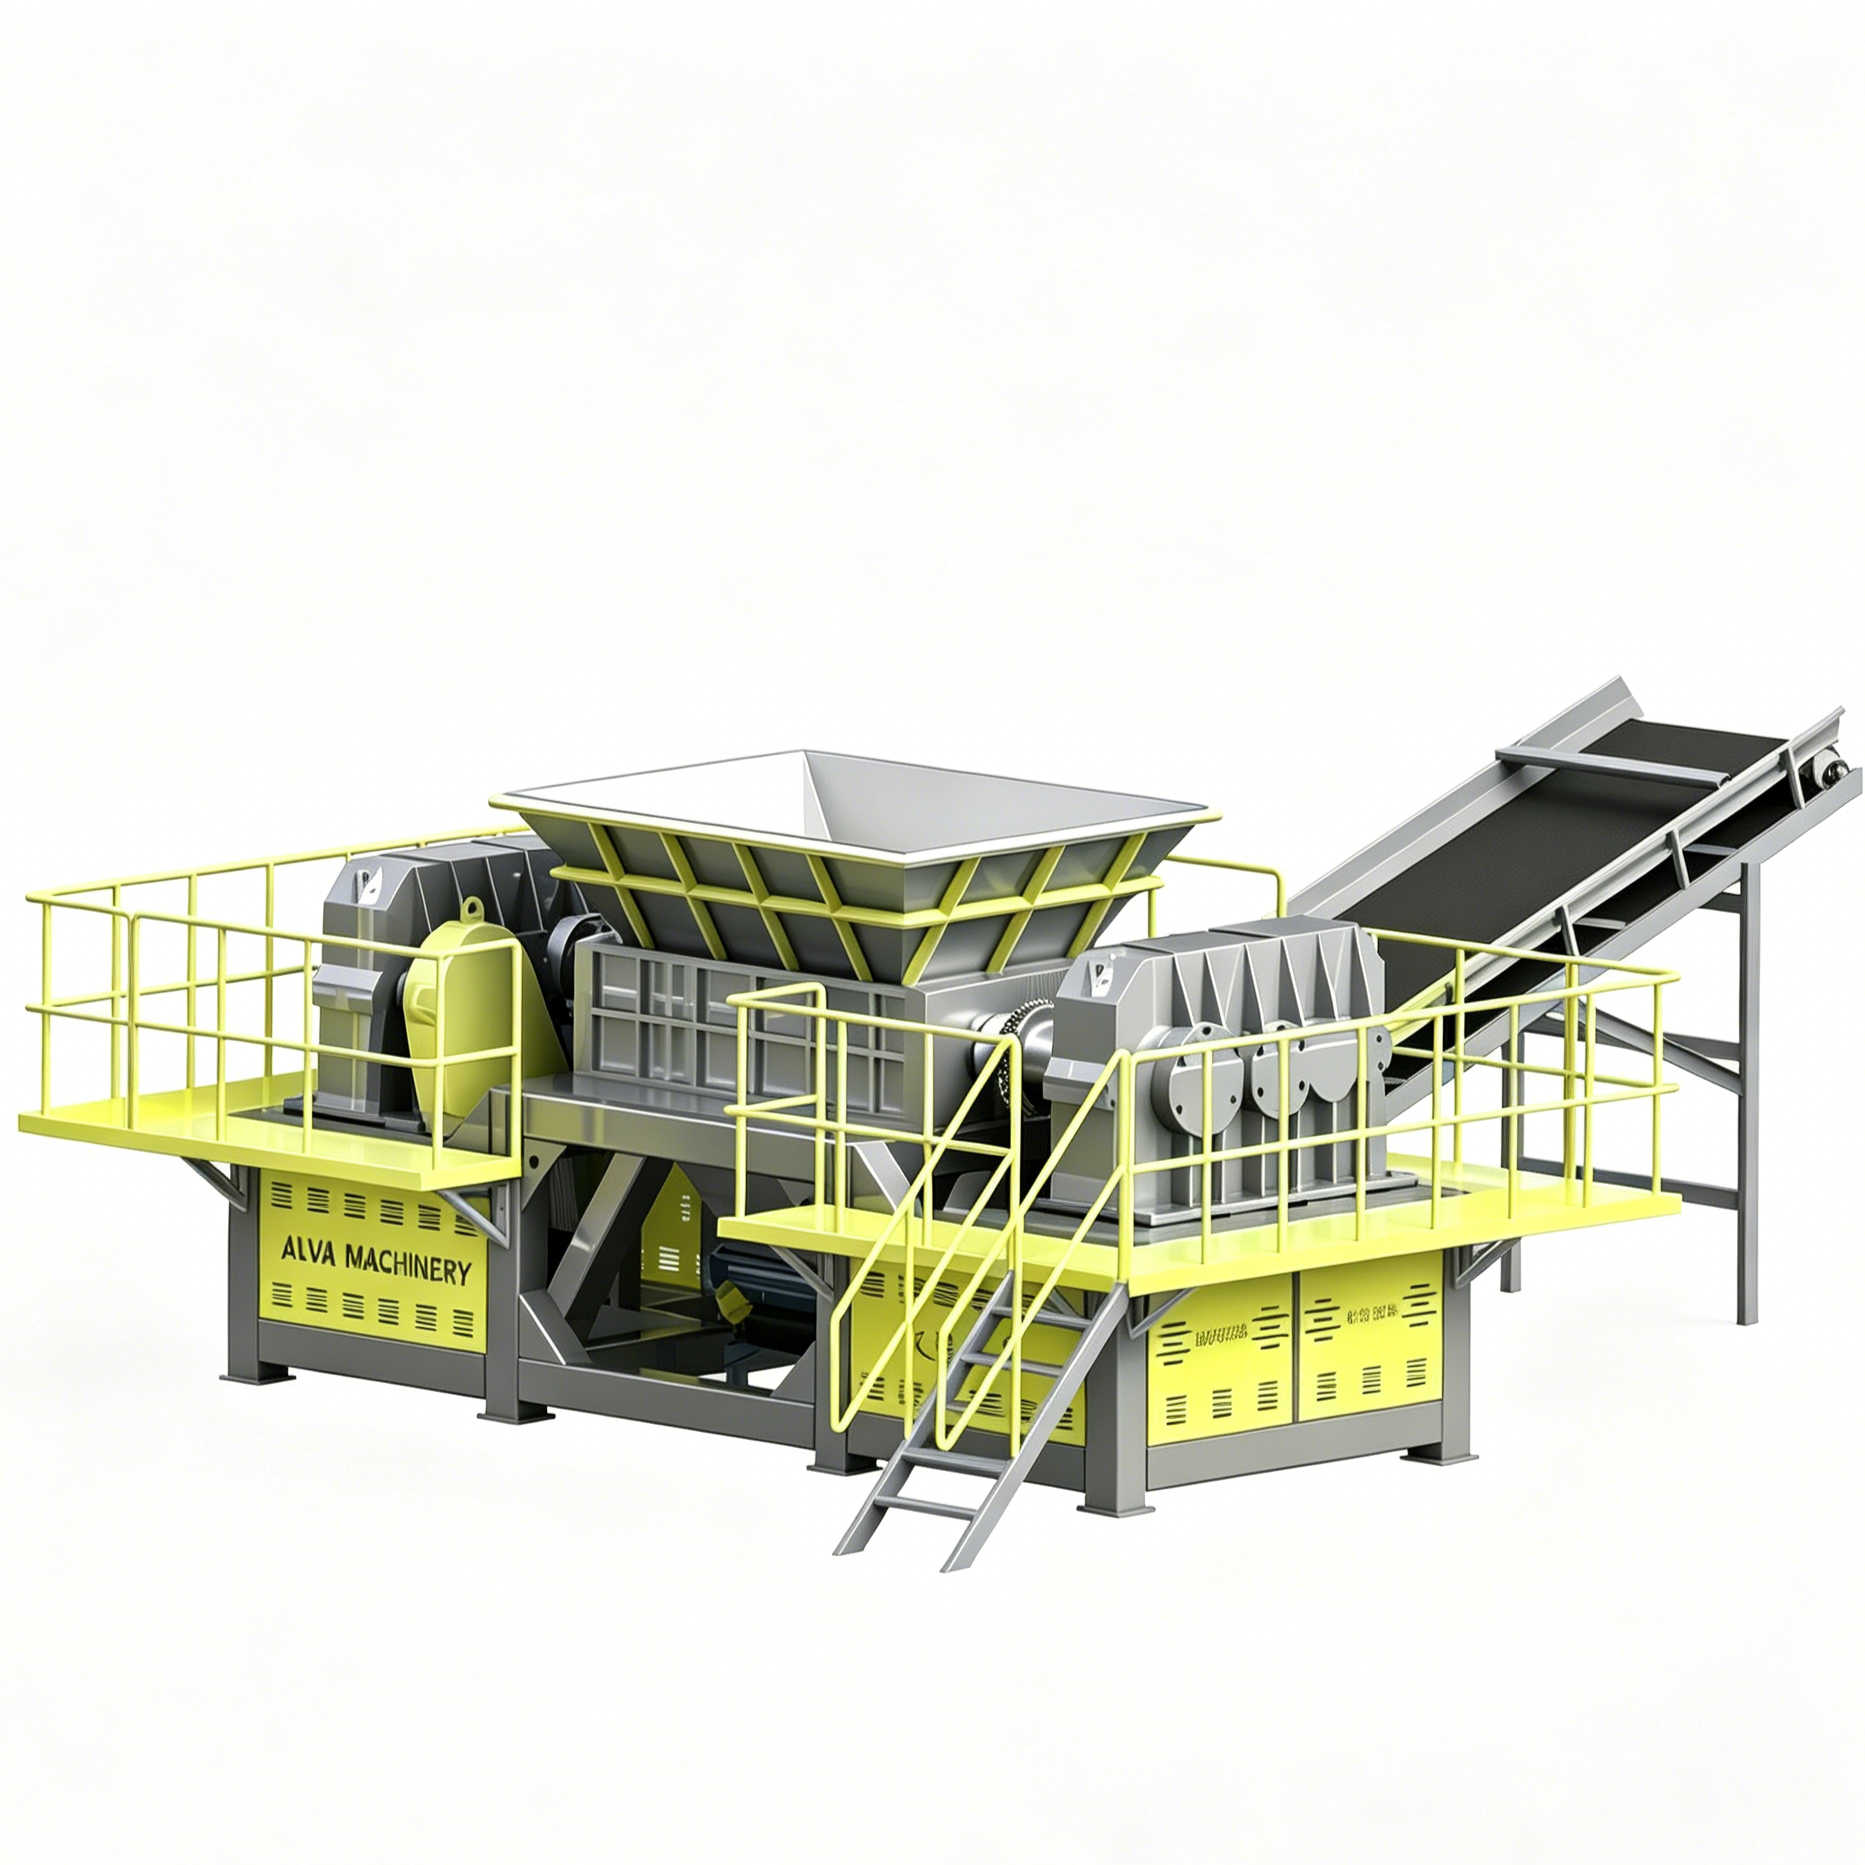
シュレッダー技術を評価するには、特定の機械の機能を運用結果にマッピングする必要があります。内部コンポーネントがスケーラビリティと本番環境のコンプライアンスにどのように影響するかを理解しています。私たちは、出力制御、スループットダイナミクス、摩耗部品のメンテナンスの現実を分析して、機器の仕様を導きます。
技術的特徴 |
ツインローターシュレッダー |
シングルローターシュレッダー |
|---|---|---|
動作速度 |
15 ~ 35 RPM (低速) |
70 ~ 120 RPM (中速/高速) |
トルクプロファイル |
非常に高い |
適度 |
出力制御 |
刃幅(粗ストリップ) |
サイジング画面 (均一な粒子) |
送り機構 |
自動給餌 (重力とフック) |
油圧ラム(プッシャー) |
主な用途 |
減容・事前細断 |
サイズ縮小・二次精製 |
汚染耐性 |
高 (オートリバースハンドルは細断不可) |
低 (清潔で分別された材料が必要) |
これら 2 つのマシンの主な違いは出力制御にあります。シングルローターシュレッダーは、予測可能性が高く、選別された出力を提供します。 10mm ~ 50mm の範囲の粒子を生成するようにスクリーンを構成します。この仕様を正確に満たすまで、材料は切断チャンバーから出ることができません。この均一性により、下流の押出機と造粒機がサージングすることなく効率的に稼働し続けます。
デュアルシャフトシュレッダーは、粗いストリップ状の出力を生成します。最終的なサイズは通常 50mm から 150mm 以上の範囲になります。切断刃の幅によって、細断されたストリップの幅が決まります。ストリップの長さは、材料がどのように破壊されるかに応じて変化します。この不規則な出力は、一次容積の削減、ベールを割って開く、大きな品目を破壊して簡単に輸送できるようにするのに最適です。
出力サイズは下流の選別装置に直接影響します。光学選別機、渦電流選別機、磁気ベルトには、特定の材料プロファイルが必要です。均一な粒子が高速コンベアベルト全体に均一に広がります。これにより、近赤外線 (NIR) 選別センサーがエア ジェットを使用してターゲット物質を正確に識別し、排出できるようになります。ツインローター機械からの粗くて絡み合ったストリップは、これらのセンサーを盲目にし、選別シュートに橋を架け、対象外の物質を間違ったバンカーに引きずり込みます。
フィードのダイナミクスは、全体のスループット能力に大きな影響を与えます。フロントエンドローダーを使用したバッチフィードでは、切断チャンバー内に大きなサージが発生します。連続コンベア供給により、安定した管理しやすい流れが得られます。ホッパー内のブリッジを防ぐために、供給方法を機械の吸入能力に合わせます。
シングルローターシュレッダーの油圧ラムは、処理量を積極的に調整します。プログラマブル ロジック コントローラーはローターのアンペア数を監視します。ローターが激しく働きすぎると、ラムがわずかに後退します。このインテリジェントな供給により、過負荷が防止され、一貫した吐出量が維持されます。この機械はオペレーターの介入を頻繁に行うことなく材料をスムーズに処理し、時間当たりのトン数を最大化します。
ツインローターシュレッダーは、互い違いに配置されたブレードの積極的な噛み込みに依存しています。ホッパーの設計は、材料を切断ゾーンに導く際に重要な役割を果たします。この機械は、その高トルクにより、大きなサージにうまく対処します。スループットは材料の組成に応じて変動します。緻密で硬い材料はシャフトの速度を遅くしますが、脆い材料は粉砕して急速に通過します。通信事業者は、これらの負荷スパイクを管理し、電力網を保護するために可変周波数ドライブを設置することがよくあります。
メンテナンスのライフサイクルは 2 つのアーキテクチャ間で大きく異なります。シングルローター機械は、硬化工具鋼から機械加工された正方形または円形の切削インサートを使用します。これらのカッターをローターのポケットに直接ボルトで固定します。刃先が磨耗すると、メンテナンスチームはカッターのボルトを外し、ポケットを清掃し、インサートを 90 度回転させて新しい刃先を露出させ、ボルトを仕様のトルクに戻します。このモジュラー設計により、工場現場で直接、摩耗部品を迅速に交換できます。
ツインローター機械はカスタムプロファイルのカッティングディスクを使用します。これらの頑丈なブレードは、膨大な身体的酷使にも耐えます。数千時間の稼働時間を超えると、攻撃的なフックは丸くなり、刃先は鋭い輪郭を失います。連動するブレード間の隙間が広がると、せん断動作が低下し、機械が材料をきれいに切断するのではなく、裂いたり折り畳んだりする原因になります。
これらのブレードを復元するには、大規模なメンテナンスのオーバーホールが必要です。技術者はドライブトレインを切り離し、ベアリングハウジングのボルトを外し、天井クレーンを使用してシャフトアセンブリ全体を切断チャンバーから持ち上げます。シャフトは分解され、摩耗したブレードには特殊な硬化処理が施されます。溶接工は摩耗したエッジに新しい硬化材料を塗布してから、CNC 加工で工場の元の公差に戻します。
重い破砕装置を稼働中の施設に統合することには、現実の課題が伴います。設計段階で材料の変動や下流のボトルネックが予想されます。適切なシステム設計により、致命的なダウンタイムが発生する前にこれらのリスクを軽減できます。以下に、汚染の管理と多段階システムの設計のための戦略の概要を示します。
材料の汚染は、シュレッダーの稼働時間に最大のリスクをもたらします。破砕不可能な物質は、対象物質の俵の中に隠れていることがよくあります。梱包された車体の中に隠された頑丈な鋼鉄のエンジンブロックや、建設廃材に混入した巨大な鋼板は、切削工具を破壊します。機器を保護するために、機械的およびソフトウェアの安全対策を実装します。
ツインローターシュレッダーは、インテリジェントなオートリバース過負荷保護を利用しています。シャフトが破砕不可能な物体に遭遇すると、電気アンペア数がミリ秒単位で急増します。 PLC はシャフトを瞬時に停止し、回転を逆転させます。この操作により、詰まった物体が解放されます。機械は物体の細断を数回試行し、その後シャットダウンしてオペレーターに危険物を手動で取り除くよう警告します。
シングルローターシュレッダーは機械的な安全装置に依存しています。これらは、ドライブトレインに統合された機械式クラッチ、流体カップリング、またはシャーピンを備えています。重金属汚染物質が切断チャンバーに入ると、突然の衝撃でシャーピンが破損したり、クラッチが滑ったりします。これにより、ローターがギアボックスから即座に切り離されます。犠牲コンポーネントは、高価なギアボックスとモーターへの致命的な損傷を防ぎます。
シュレッダーの統合が不適切だと、下流で深刻なボトルネックが発生します。粗く不規則なストリップを細粒化装置に直接供給すると、造粒機のローターが破損します。材料のサイズを徐々に小さくしていきます。シングルパスで大幅なサイズ縮小率を達成しようとすると、機器の故障や過度の発熱が保証されます。
私たちは、難しい材料に対して一般的な 2 段階のアーキテクチャを提案します。一次減容にはツインローターシュレッダーを使用してください。この細断前の段階では、ベールを破り、かさばるアイテムを破棄します。この粗い材料を吊り下げられたクロスベルト磁気選別機の下に通し、鉄金属を除去します。事前に細断された清潔な材料をシングルローターシュレッダーに送り、最終的に正確なサイズにします。
スペースの制約により、2 段階システムが不可能な場合があります。このような場合は、4軸シュレッダーをご検討ください。このハイブリッド代替品は、デュアル シャフトの高トルクバイトとサイジング スクリーンを組み合わせたものです。 4 シャフト機械は 2 本の主切断シャフトと 2 本の副サイジング シャフトを使用します。これにより、単一のコンパクトな設置面積内で困難な材料を均一にサイジングできるため、機械間に大規模なコンベヤ ネットワークを設ける必要がなくなります。
実際の施設の廃棄物の流れを使用して、OEM メーカーに物理的な材料のトライアルを依頼し、機械の機能を検証します。
ホッパーのサイズを正しく設定するために、サージ容量とピーク負荷時間を考慮して、必要な連続処理量をトン/時間で計算します。
計画されたダウンタイムを最小限に抑えるために、スクリーンの取り外し時間とブレードの回転手順に焦点を当てて、最終候補に挙げられたモデルの具体的なメンテナンス アクセスを評価します。
2 段階の縮小プロセスに対応できるように施設のレイアウトを設計し、一次シュレッダーと二次シュレッダーの間に磁気分離のための十分なスペースを確保します。
A: いいえ。このアーキテクチャにはサイジング画面がありません。生産量は切断刃の幅に完全に依存します。この機械は、均一な粒子ではなく、粗くて不規則なストリップを生成します。出力の長さは、せん断プロセス中に材料がどのように破壊されるかによって異なります。
A: 長いプラスチックフィルム、ロープ、ゴムストリップなどの伸縮性の高い素材の加工は避けてください。これらの物質は高速ローターの周りに巻きつき、深刻な摩擦詰まりを引き起こします。また、大量の金属汚染物質を含む高度に混合された廃棄物も避けなければなりません。これらは回転ナイフを粉砕し、サイジングスクリーンを破壊するからです。
A: 一般的にはありません。ツインローターモデルは本質的に自己給電機能を備えています。逆回転シャフトと積極的なブレードフックは、重力と回転力を利用してかさばる材料を切断ゾーンに引き込みます。シングルローターモデルでは、回転するローターに対する材料の接触を一定に維持するために油圧プッシャーが必要です。
A: メンテナンスの間隔は、材料の摩耗性に完全に依存します。シングルローターインサートは通常、数週間ごとに回転する必要があり、新しい刃先がすぐに露出します。ツインローターブレードの寿命ははるかに長く、多くの場合は数か月ですが、最終的に摩耗すると、集中的な再構築、溶接、硬化肉盛が必要になります。
A: 消費電力プロファイルが異なります。ツインローター機械は、せん断力を維持するために継続的に高トルクの電気負荷を引き込みます。シングルローターマシンでは電力負荷が変動します。油圧ラムが高速ローターと係合し、高密度の材料を押し込むと、アンペア数が大幅に増加します。
A: はい。これは 2 段階削減の業界標準を表します。施設では、一次破壊と体積削減のためにツインローター機械を使用しています。磁石で金属を除去した後、粗い材料をシングルローター機械に送り込み、二次精製と正確なサイジングを行います。


