
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 23-09-2026 Nguồn gốc: Địa điểm


Việc chỉ định máy hủy tài liệu công nghiệp thể hiện quyết định về thiết bị mang tính quyết định cao đối với bất kỳ cơ sở thu hồi vật liệu nào. Việc chọn sai kiến trúc máy sẽ dẫn đến thời gian ngừng hoạt động thảm khốc, hao mòn quá mức đối với các bộ phận cắt và các lỗi xử lý tiếp theo. Người vận hành cơ sở phải đối mặt với ma sát vận hành liên tục để cân bằng giữa việc giảm khối lượng thô và giảm kích thước chính xác. Những vật liệu cồng kềnh, khó dự đoán đòi hỏi phải xử lý tích cực, trong khi dây chuyền xử lý thứ cấp yêu cầu sản lượng đồng nhất, có thể dự đoán được.
Bạn giải quyết vấn đề này bằng cách hiểu được sự khác biệt cơ bản về mặt kỹ thuật giữa các công nghệ băm nhỏ hiện có. Thiết kế cơ sở phụ thuộc vào sự lựa chọn nền tảng này. Bạn phải đánh giá khả năng cơ học của một Máy hủy tài liệu trục đôi chống lại một Máy hủy trục đơn . Máy cánh quạt đôi vượt trội trong việc tiêu diệt các vật thể lớn, có khả năng chống chịu. Máy một cánh quạt cung cấp kích thước hạt chính xác cần thiết cho quá trình tạo hạt hoặc ép đùn.
Triết lý cơ học: Máy hủy trục đôi hoạt động theo nguyên lý cắt tốc độ thấp, mô-men xoắn cao lý tưởng cho các vật liệu cồng kềnh, hỗn hợp hoặc có độ bền cao, trong khi máy hủy trục đơn sử dụng tốc độ cao hơn và màn hình để giảm hạt chính xác, đồng đều và xử lý nhanh hơn các vật liệu nhẹ hơn.
Kiểm soát đầu ra: Máy hủy trục đơn cho biết kích thước đầu ra chính xác thông qua các màn hình có thể hoán đổi cho nhau; máy hủy trục đôi tạo ra các dải thô có kích thước thay đổi được thiết kế để giảm thể tích ban đầu.
Tính phù hợp của vật liệu: Các vật liệu cứng, rỗng hoặc bị nhiễm kim loại (rác thải điện tử, lốp xe, thùng phuy) đòi hỏi khả năng hoạt động mạnh mẽ của máy hủy trục đôi. Các vật liệu dày đặc, cứng (nhựa, khối gỗ) hoặc vật liệu nhẹ hơn cần chuẩn bị tạo hạt sẽ phù hợp hơn cho các hệ thống trục đơn.
Ý nghĩa của TCO: Cấu hình bảo trì khác nhau đáng kể—các mô hình trục đơn yêu cầu làm sạch màn hình và bảo trì bộ đẩy thường xuyên, trong khi các mô hình trục đôi yêu cầu gia công cứng lưỡi cắt chuyên sâu và căn chỉnh lại trục theo thời gian.
Thành công giảm kích thước cơ bản phụ thuộc hoàn toàn vào kiến trúc máy. Cách bố trí vật lý của buồng cắt quy định giới hạn lượng vật liệu nạp vào và xác định cách máy xử lý lực cản vật lý. Bạn đánh giá cách rôto, cánh quạt và cơ chế cấp liệu tương tác với dòng thải thô để ngăn ngừa hỏng hóc thiết bị. Chúng tôi chia nhỏ các nguyên tắc kỹ thuật điều khiển cả hai loại máy hủy tài liệu dưới đây.
Máy hủy trục kép hoạt động dựa trên cơ chế mô-men xoắn cao, tốc độ thấp. Máy thường hoạt động trong khoảng từ 15 đến 35 vòng/phút. Vòng quay chậm này tạo ra lực cắt cực lớn thông qua các hộp số hành tinh hạng nặng. Kiến trúc có hai trục song song, quay ngược chiều. Các kỹ sư thiết kế các trục này với các biên dạng hình lục giác hoặc có rãnh để ngăn đĩa cắt bị trượt khi chịu tải trọng cực lớn.
Các đĩa cắt lồng vào nhau trượt lên các trục chịu lực nặng này. Các miếng đệm nằm giữa các lưỡi dao để tạo ra khoảng hở cắt chính xác cần thiết cho quá trình cắt. Các lưỡi dao có sự sắp xếp so le. Kiểu cụ thể này tối ưu hóa lực cắt trên toàn bộ chiều dài rôto, ngăn chặn động cơ ngừng hoạt động khi có vật thể dày đặc đi vào buồng. Máy lấy vật liệu bằng cách sử dụng các móc mạnh được gia công trực tiếp vào các biên dạng lưỡi cắt. Hành động quay ngược sẽ kéo chất thải xuống vùng cắt.
Quá trình giảm bao gồm cắt, rách và gãy. Khi các lưỡi dao lồng vào nhau lướt qua nhau, chúng sẽ cắt vật liệu. Nếu vật liệu chống lại sự cắt, mô-men xoắn cực lớn sẽ xé nát nó. Vật liệu giòn bị gãy dưới tác dụng của tải trọng nén. Kiến trúc này đáng chú ý là thiếu màn hình định cỡ. Kích thước đầu ra phụ thuộc hoàn toàn vào trọng lực và chiều rộng lưỡi cắt. Máy xả các dải thô, không đều trực tiếp qua đáy buồng cắt lên băng tải xả.
Các ngón tay làm sạch cố định gắn vào vỏ máy hủy và mở rộng giữa các đĩa cắt. Những ngón tay này cạo vật liệu ra khỏi túi lưỡi dao khi trục quay. Nếu không có những ngón tay làm sạch này, các vật liệu đàn hồi như màng cao su hoặc nhựa sẽ quấn quanh các miếng đệm, cuối cùng sẽ bó chặt các trục và phá hủy các ổ trục chính.
Máy hủy tài liệu một cánh quạt sử dụng cơ chế tốc độ từ trung bình đến cao. Rôto thường quay với tốc độ từ 70 đến 120 vòng/phút. Tốc độ cao hơn này cho phép xử lý nhanh hơn các vật liệu nhẹ hơn và tạo ra động năng cần thiết để cắt sạch. Buồng cắt có một rôto lớn duy nhất được trang bị nhiều dụng cụ cắt. Những dao quay này tương tác trực tiếp với dao stator cố định được gắn vào khung máy.
Hành động cắt giống như cắt kéo liên tục. Dao rôto quay vượt qua dao stato cố định với dung sai chặt chẽ, thường có khe hở nhỏ hơn một milimet. Hoạt động cắt sạch này đòi hỏi vật liệu phải tiếp xúc với rôto. Một thanh truyền thủy lực, hay còn gọi là máy đẩy, ép vật liệu vào dụng cụ cắt quay. Nếu không có máy đẩy thủy lực này, vật liệu sẽ chỉ nảy xung quanh phễu, di chuyển lên phía trên rôto quay mà không bị cắt.
Một màn hình định cỡ được gắn trực tiếp bên dưới rôto trong một giá đỡ chịu tải nặng. Màn hình này cho biết kích thước hạt cuối cùng. Vật liệu vẫn còn trong buồng cắt cho đến khi nó đủ nhỏ để đi qua các lỗ sàng. Sự tương tác liên tục giữa các dao cắt, dao stato và màn chắn đảm bảo đầu ra có độ đồng đều cao. Việc điều khiển chính xác này làm cho máy một rôto trở nên không thể thiếu trong quá trình chuẩn bị xử lý thứ cấp.
Ram thủy lực hoạt động trên đường ray dẫn hướng tuyến tính hạng nặng. Một bộ nguồn thủy lực chuyên dụng cung cấp áp suất cho các xi lanh ram. Bộ điều khiển logic lập trình của máy liên tục theo dõi cường độ dòng điện của động cơ rôto chính. Khi rôto gặp một khối nhựa dày đặc và cường độ dòng điện tăng vọt gần mức định mức tối đa của động cơ, PLC ngay lập tức ra lệnh cho các van thủy lực rút nhẹ thanh ram. Điều này làm giảm áp lực lên rôto, cho phép nó lấy lại RPM trước khi ram đẩy vật liệu về phía trước một lần nữa.
Bạn phân loại chính xác các dòng chất thải để phù hợp với khả năng của máy. Các đặc tính vật lý quyết định việc lựa chọn máy hủy tài liệu. Độ cứng, độ đàn hồi, mật độ và mức độ nhiễm bẩn đều ảnh hưởng đến hiệu suất của máy. Chúng tôi ánh xạ các danh mục vật liệu cụ thể tới kiến trúc băm nhỏ tối ưu để đảm bảo cơ sở hoạt động liên tục.
Bạn cần một máy hai cánh quạt để xử lý các vật liệu cồng kềnh, rỗng hoặc có độ đàn hồi cao. Lốp xe khách, thùng thép 55 gallon và thùng IBC yêu cầu xử lý tích cực. Những chiếc móc so le dễ dàng kẹp được những hình dạng lớn, khó xử này. Khi trống thép đi vào phễu, các móc xuyên qua kim loại, gấp trống vào trong và kéo xuống qua các lưỡi lồng vào nhau. Tốc độ quay chậm giúp vật liệu đàn hồi không bị bật ra khỏi vùng cắt.
Kiến trúc này vượt trội trong việc xử lý chất thải đặc biệt cứng hoặc bị ô nhiễm nặng. Chất thải điện tử, chất thải rắn đô thị và mảnh vụn xây dựng chứa đựng những thành phần khó lường. Mô-men xoắn cao ngăn cản rôto bị kẹt khi gặp thép đặc hoặc cốt liệu dày đặc. Khi xử lý rác thải điện tử như máy chủ hoặc máy in, hành động cắt ở tốc độ thấp sẽ phá vỡ vỏ thép mà không tạo ra tia lửa quá mức hoặc bụi nguy hiểm.
Các lưỡi dao quay ngược tạo ra môi trường tự ăn. Hình dạng bất thường tự nhiên kéo xuống buồng cắt. Bạn không cần một thanh truyền động thủy lực để ép vật liệu vào các lưỡi dao. Điều này làm cho máy có hiệu quả cao đối với các dòng chất thải hỗn hợp có mật độ vật liệu thay đổi lớn theo từng mẻ. Người vận hành có thể đổ toàn bộ thùng chứa mảnh vụn hỗn hợp trực tiếp vào phễu mà không làm nghẹt máy.
Bạn chỉ định máy một rôto cho các vật liệu dày đặc, cứng hoặc có thành dày. Thanh lọc nhựa, pallet gỗ, cuộn giấy và dây đồng được xử lý đẹp mắt trong kiến trúc này. Hoạt động cắt tốc độ cao loại bỏ các khối rắn một cách hiệu quả. Khi một khối tẩy nhựa lớn được đẩy vào rôto, các máy cắt riêng lẻ sẽ cạo các mảnh nhỏ cho đến khi toàn bộ khối được thu nhỏ lại. Vật liệu nhẹ hơn cũng được hưởng lợi từ tốc độ quay cao hơn, đi qua buồng cắt nhanh hơn.
Chọn máy này khi quá trình xử lý tiếp theo yêu cầu một phần đồng nhất, xác định. Cho ăn vào máy đùn hoặc máy tạo hạt thứ cấp đòi hỏi kích thước hạt đồng đều. Màn hình bên trong đảm bảo tính nhất quán này. Bộ phận ép thủy lực duy trì áp suất không đổi, đảm bảo tốc độ thông lượng ổn định, có thể dự đoán được, giúp thiết bị hạ lưu được cung cấp ở công suất tối ưu.
Bạn phải hiểu những hạn chế của kiến trúc này. Các mô hình cánh quạt đơn gặp khó khăn với các vật liệu có độ đàn hồi cao. Màng nhựa dài hoặc dải cao su có thể quấn quanh rôto tốc độ cao. Lớp bọc này gây ra ma sát mạnh, làm nóng chảy nhựa trên thân rôto và làm kẹt máy. Các chất ô nhiễm kim loại nặng cũng gây ra rủi ro nghiêm trọng. Một mảnh thép rắn đi vào buồng cắt sẽ gây ra hư hỏng nghiêm trọng cho dao quay, làm vỡ dao stato và phá hủy màn hình định cỡ.
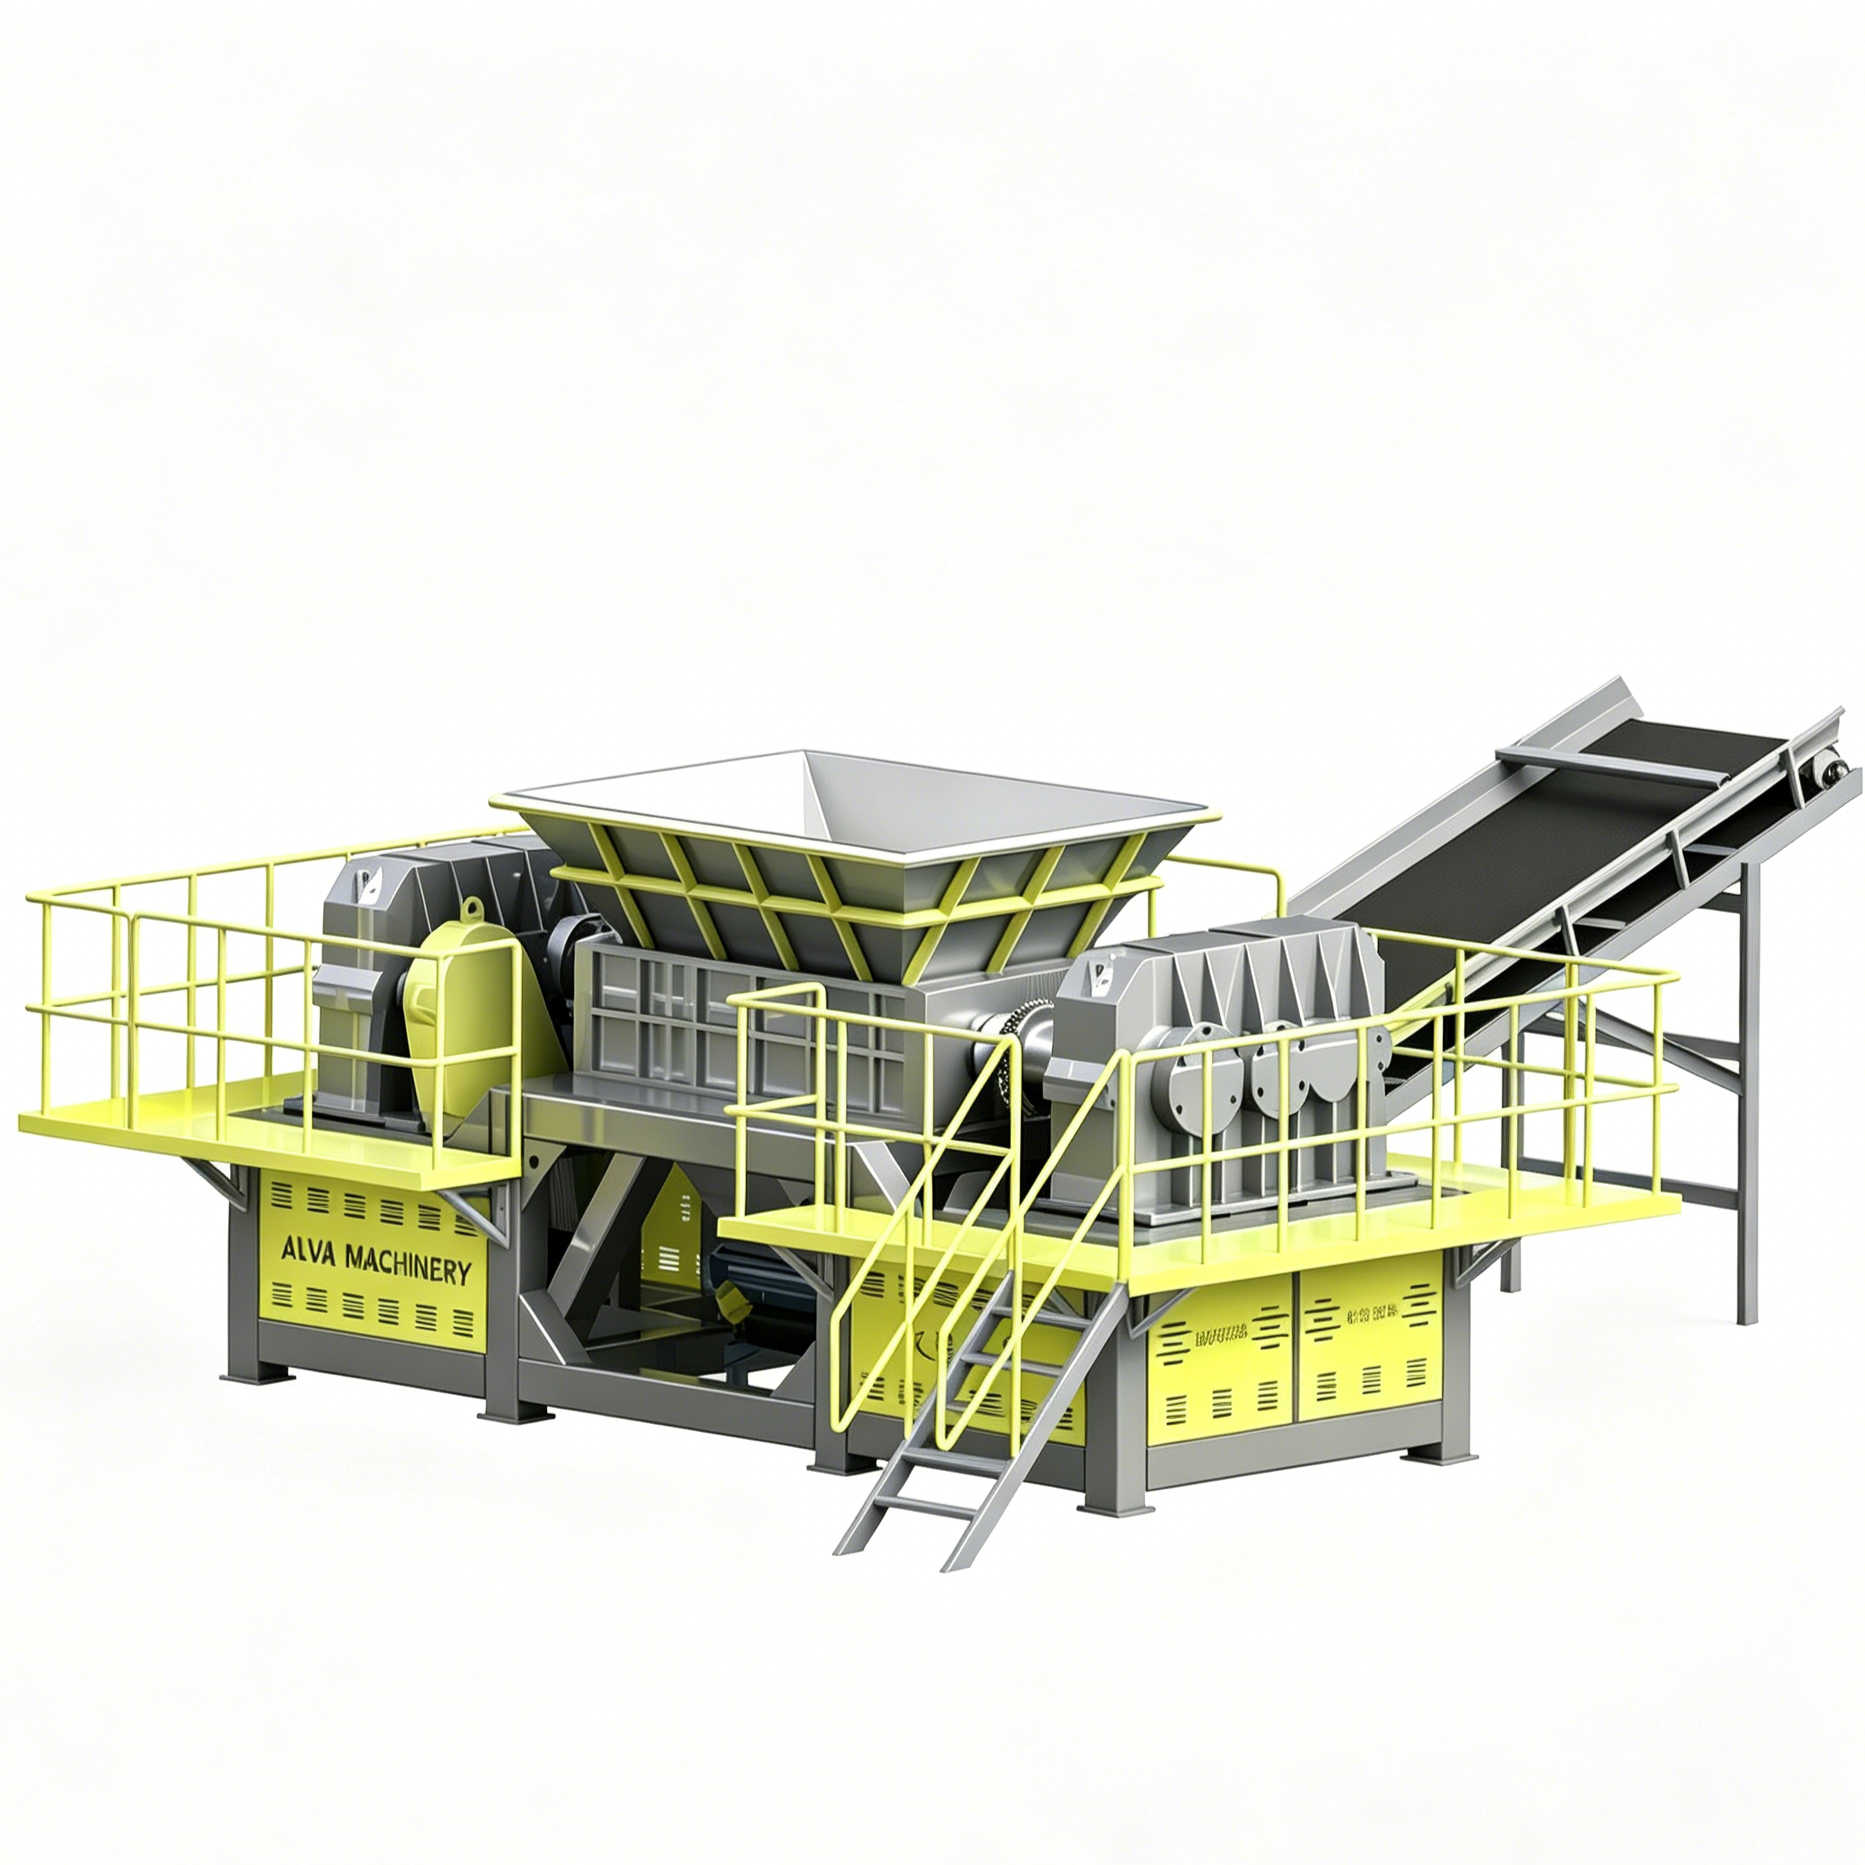
Việc đánh giá công nghệ máy hủy tài liệu yêu cầu ánh xạ các tính năng cụ thể của máy với kết quả vận hành. Bạn hiểu các thành phần bên trong ảnh hưởng như thế nào đến khả năng mở rộng và tuân thủ sản xuất. Chúng tôi phân tích khả năng kiểm soát đầu ra, động lực thông lượng và thực tế bảo trì bộ phận bị hao mòn để hướng dẫn thông số kỹ thuật của thiết bị.
Tính năng kỹ thuật |
Máy hủy tài liệu cánh quạt đôi |
Máy hủy tài liệu cánh quạt đơn |
|---|---|---|
Tốc độ vận hành |
15 - 35 vòng/phút (Tốc độ thấp) |
70 - 120 vòng/phút (Tốc độ trung bình/cao) |
Hồ sơ mô-men xoắn |
Cực kỳ cao |
Vừa phải |
Kiểm soát đầu ra |
Chiều rộng lưỡi (Dải thô) |
Màn hình định cỡ (Hạt đồng nhất) |
Cơ chế thức ăn |
Tự ăn (Trọng lực & Móc) |
Ram thủy lực (Máy đẩy) |
Ứng dụng chính |
Giảm âm lượng / Cắt nhỏ trước |
Giảm kích thước / Tinh chỉnh thứ cấp |
Dung sai ô nhiễm |
Cao (Tự động đảo ngược xử lý không thể cắt nhỏ) |
Thấp (Yêu cầu vật liệu sạch, được phân loại) |
Kiểm soát đầu ra xác định sự khác biệt chính giữa hai máy này. Máy hủy tài liệu một rôto mang lại kết quả đầu ra được sàng lọc và có thể dự đoán được. Bạn định cấu hình màn hình để tạo ra các hạt có kích thước từ 10mm đến 50mm. Vật liệu không thể thoát ra khỏi buồng cắt cho đến khi đáp ứng được thông số kỹ thuật chính xác này. Tính đồng nhất này giữ cho máy đùn và máy tạo hạt ở hạ lưu hoạt động hiệu quả mà không bị tăng đột biến.
Máy hủy trục kép tạo ra sản phẩm thô dạng dải. Kích thước cuối cùng thường dao động từ 50mm đến hơn 150mm. Chiều rộng của lưỡi cắt xác định chiều rộng của dải cắt nhỏ. Chiều dài của dải vẫn thay đổi, tùy thuộc vào mức độ gãy của vật liệu. Đầu ra không đều này phục vụ hoàn hảo cho việc giảm khối lượng sơ cấp, phá vỡ các kiện hàng mở và phá hủy các mặt hàng lớn để chúng có thể được vận chuyển dễ dàng.
Kích thước đầu ra ảnh hưởng trực tiếp đến thiết bị phân loại ở hạ lưu. Máy phân loại quang học, máy phân tách dòng điện xoáy và đai từ tính yêu cầu cấu hình vật liệu cụ thể. Các hạt đồng nhất trải đều trên băng tải tốc độ cao. Điều này cho phép các cảm biến phân loại cận hồng ngoại (NIR) xác định và đẩy chính xác vật liệu mục tiêu bằng tia khí. Các dải thô, rối rắm từ một máy hai cánh quạt làm mù các cảm biến này, bắc cầu qua các máng phân loại và kéo các vật liệu không phải mục tiêu vào nhầm hầm chứa.
Động lực của nguồn cấp dữ liệu tác động đáng kể đến công suất thông lượng tổng thể. Nạp hàng loạt bằng bộ nạp phía trước sẽ tạo ra xung đột lớn trong buồng cắt. Việc cấp liệu bằng băng tải liên tục cung cấp một luồng ổn định và có thể quản lý được. Bạn điều chỉnh phương pháp tiếp liệu của mình phù hợp với khả năng nạp của máy để tránh hiện tượng tắc nghẽn trong phễu.
Bộ phận ép thủy lực trong máy hủy tài liệu một rôto chủ động điều chỉnh công suất. Bộ điều khiển logic lập trình giám sát cường độ dòng điện rôto. Nếu rôto làm việc quá sức, ram sẽ rút lại một chút. Việc cấp liệu thông minh này ngăn ngừa tình trạng quá tải và duy trì tốc độ xả ổn định. Máy xử lý vật liệu một cách trơn tru mà không cần sự can thiệp liên tục của người vận hành, tối đa hóa sản lượng tấn mỗi giờ.
Máy hủy tài liệu hai cánh quạt dựa vào lực cắn mạnh mẽ của các lưỡi dao so le. Thiết kế phễu đóng vai trò chính trong việc dẫn vật liệu vào khu vực cắt. Máy xử lý tốt các xung đột lớn nhờ mô-men xoắn cao. Thông lượng dao động dựa trên thành phần vật liệu. Vật liệu dày đặc, cứng làm chậm trục, trong khi vật liệu giòn vỡ ra và đi qua nhanh chóng. Các nhà vận hành thường lắp đặt các bộ truyền động tần số thay đổi để quản lý các mức tải tăng vọt này và bảo vệ lưới điện.
Vòng đời bảo trì khác nhau đáng kể giữa hai kiến trúc. Máy một rôto sử dụng các hạt dao cắt vuông hoặc tròn được gia công từ thép công cụ cứng. Bạn bắt vít trực tiếp các dao cắt này vào các túi rôto. Khi một cạnh bị mòn, đội bảo trì sẽ tháo chốt dao, làm sạch túi, xoay miếng đệm 90 độ để lộ ra cạnh mới và vặn bu-lông trở lại thông số kỹ thuật. Thiết kế mô-đun này cho phép thay thế bộ phận bị mòn nhanh chóng ngay trên sàn nhà máy.
Máy hai cánh quạt sử dụng đĩa cắt có cấu hình tùy chỉnh. Những lưỡi kiếm hạng nặng này có thể chịu được sự lạm dụng thể chất to lớn. Trải qua hàng nghìn giờ hoạt động, các móc hung hãn bị bo tròn và các lưỡi cắt mất đi hình dáng sắc bén. Khoảng hở giữa các lưỡi dao lồng vào nhau mở rộng, làm giảm tác dụng cắt và khiến máy bị rách hoặc gấp vật liệu thay vì cắt sạch.
Việc khôi phục những lưỡi dao này đòi hỏi phải bảo trì lớn. Kỹ thuật viên ngắt kết nối các bộ truyền động, tháo bu lông vỏ ổ trục và nhấc toàn bộ cụm trục ra khỏi buồng cắt bằng cần trục trên cao. Các trục được tháo rời và các lưỡi dao bị mòn trải qua quá trình xử lý bề mặt cứng chuyên dụng. Thợ hàn áp dụng vật liệu cứng mới lên các cạnh bị mòn trước khi gia công CNC để chúng trở lại dung sai ban đầu của nhà máy.
Việc tích hợp thiết bị băm nhỏ hạng nặng vào một cơ sở đang hoạt động đặt ra những thách thức trong thế giới thực. Bạn dự đoán những biến thể của vật liệu và những tắc nghẽn ở hạ nguồn trong giai đoạn thiết kế. Thiết kế hệ thống phù hợp sẽ giảm thiểu những rủi ro này trước khi chúng gây ra thời gian ngừng hoạt động thảm khốc. Chúng tôi phác thảo các chiến lược để quản lý ô nhiễm và thiết kế các hệ thống nhiều giai đoạn dưới đây.
Ô nhiễm vật liệu gây rủi ro lớn nhất cho thời gian hoạt động của máy hủy tài liệu. Những vật liệu không thể cắt nhỏ thường ẩn náu trong các kiện vật liệu mục tiêu. Một khối động cơ bằng thép đặc ẩn bên trong thùng xe đóng kiện hoặc một tấm thép khổng lồ trộn lẫn vào các mảnh vụn xây dựng sẽ phá hủy các dụng cụ cắt. Bạn thực hiện các biện pháp bảo vệ cơ học và phần mềm để bảo vệ thiết bị.
Máy hủy tài liệu hai cánh quạt sử dụng tính năng bảo vệ quá tải tự động đảo ngược thông minh. Khi các trục gặp một vật thể không thể cắt nhỏ, cường độ dòng điện sẽ tăng vọt tính bằng mili giây. PLC ngay lập tức dừng các trục và đảo chiều quay của chúng. Hành động này giải phóng đối tượng bị kẹt. Máy sẽ cố gắng cắt nhỏ vật thể nhiều lần trước khi tắt và cảnh báo người vận hành để loại bỏ mối nguy hiểm theo cách thủ công.
Máy hủy một cánh quạt dựa vào các biện pháp bảo vệ cơ học. Chúng có bộ ly hợp cơ khí, khớp nối chất lỏng hoặc chốt cắt được tích hợp vào bộ truyền động. Nếu chất ô nhiễm kim loại nặng lọt vào buồng cắt, tác động bất ngờ sẽ làm gãy chốt cắt hoặc trượt ly hợp. Điều này ngay lập tức ngắt kết nối rôto khỏi hộp số. Thành phần hy sinh ngăn chặn thiệt hại nghiêm trọng cho hộp số và động cơ đắt tiền.
Việc tích hợp máy hủy tài liệu không đúng cách gây tắc nghẽn nghiêm trọng ở hạ lưu. Đưa các dải thô, không đều trực tiếp vào máy tạo hạt mịn sẽ phá hủy rôto của máy tạo hạt. Bạn giảm kích thước vật liệu xuống dần dần. Cố gắng đạt được tỷ lệ giảm kích thước lớn trong một lần chạy sẽ đảm bảo hỏng hóc thiết bị và sinh nhiệt quá mức.
Chúng tôi đề xuất một kiến trúc hai giai đoạn chung cho các vật liệu khó. Sử dụng máy hủy tài liệu hai cánh quạt để giảm khối lượng sơ cấp. Giai đoạn trước khi băm nhỏ này sẽ phá vỡ các kiện hàng mở và phá hủy các mặt hàng cồng kềnh. Đưa vật liệu thô này vào dưới thiết bị tách từ đai ngang treo lơ lửng để loại bỏ kim loại màu. Đưa vật liệu sạch, đã được cắt nhỏ vào máy hủy một cánh quạt để định cỡ chính xác và cuối cùng.
Những hạn chế về không gian đôi khi cản trở hệ thống hai giai đoạn. Trong những trường hợp này, hãy xem xét máy hủy tài liệu bốn trục. Giải pháp thay thế kết hợp này kết hợp khả năng cắn mô-men xoắn cao của trục kép với màn hình định cỡ. Máy bốn trục sử dụng hai trục cắt chính và hai trục định cỡ phụ. Điều này mang lại kích thước đồng đều cho các vật liệu khó trong một diện tích nhỏ gọn, duy nhất, loại bỏ nhu cầu về mạng lưới băng tải rộng rãi giữa các máy.
Yêu cầu thử nghiệm vật liệu vật lý từ các nhà sản xuất thiết bị gốc bằng cách sử dụng dòng chất thải thực tế của cơ sở của bạn để xác minh khả năng của máy.
Tính toán công suất liên tục cần thiết của bạn theo tấn/giờ, tính đến công suất đột biến và thời gian tải cao điểm để xác định kích thước phễu một cách chính xác.
Đánh giá khả năng tiếp cận bảo trì cụ thể của các mô hình được liệt kê trong danh sách rút gọn, tập trung vào thời gian tháo màn hình và quy trình xoay lưỡi cắt để giảm thiểu thời gian ngừng hoạt động theo kế hoạch.
Thiết kế bố trí cơ sở của bạn để phù hợp với quy trình cắt giảm hai giai đoạn, đảm bảo có đủ không gian để phân tách từ tính giữa máy hủy sơ cấp và thứ cấp.
Đáp: Không. Kiến trúc này thiếu màn hình định cỡ. Nó hoàn toàn dựa vào chiều rộng của lưỡi cắt để xác định đầu ra. Máy tạo ra các dải thô, không đều thay vì các hạt đồng nhất. Độ dài của đầu ra thay đổi tùy thuộc vào mức độ gãy của vật liệu trong quá trình cắt.
Trả lời: Tránh xử lý các vật liệu có độ đàn hồi cao như màng nhựa dài, dây thừng hoặc dải cao su. Những vật liệu này quấn quanh rôto tốc độ cao và gây ra hiện tượng kẹt ma sát nghiêm trọng. Bạn cũng phải tránh chất thải được trộn nhiều có chứa tạp chất kim loại lớn, vì những chất này sẽ làm vỡ dao quay và phá hủy sàng định cỡ.
Đáp: Nói chung là không. Các mô hình cánh quạt đôi vốn có khả năng tự cấp liệu. Các trục quay ngược chiều và móc lưỡi dao mạnh mẽ kéo các vật liệu cồng kềnh xuống khu vực cắt bằng trọng lực và lực quay. Các mô hình rôto đơn yêu cầu bộ đẩy thủy lực duy trì sự tiếp xúc liên tục của vật liệu với rôto quay.
Đáp: Khoảng thời gian bảo trì phụ thuộc hoàn toàn vào độ mài mòn của vật liệu. Các hạt dao một rôto thường yêu cầu xoay vài tuần một lần để nhanh chóng lộ ra cạnh mới. Cánh quạt đôi có tuổi thọ lâu hơn nhiều, thường là vài tháng, nhưng đòi hỏi phải phục hồi, hàn và gia công bề mặt chuyên sâu khi chúng bị mòn.
Đáp: Cấu hình tiêu thụ điện năng khác nhau. Máy hai cánh quạt tạo ra tải điện mô-men xoắn cao, liên tục để duy trì lực cắt của chúng. Máy một rôto chịu tải điện dao động. Cường độ dòng điện tăng vọt đáng kể khi thanh truyền động thủy lực ăn khớp và đẩy vật liệu dày đặc vào rôto tốc độ cao.
Đ: Vâng. Điều này thể hiện tiêu chuẩn ngành về giảm hai giai đoạn. Các cơ sở sử dụng máy hai cánh quạt để phân tích sự cố sơ cấp và giảm thể tích. Sau khi loại bỏ kim loại bằng nam châm, họ đưa vật liệu thô vào máy một rôto để sàng lọc thứ cấp và định cỡ chính xác.


