
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website


Die Auswahl eines Industriezerkleinerers stellt für jede Materialrückgewinnungsanlage eine wichtige Entscheidung hinsichtlich der Ausrüstung dar. Die Wahl der falschen Maschinenarchitektur führt zu katastrophalen Ausfallzeiten, übermäßigem Verschleiß der Schneidkomponenten und Ausfällen bei der Weiterverarbeitung. Anlagenbetreiber sind mit ständigen betrieblichen Reibungsverlusten konfrontiert, bei denen die reine Volumenreduzierung mit der präzisen Größenreduzierung in Einklang steht. Sperrige, unvorhersehbare Materialien erfordern eine aggressive Handhabung, während sekundäre Verarbeitungslinien eine gleichmäßige, vorhersehbare Ausgabe erfordern.
Sie lösen dieses Problem, indem Sie die grundlegenden technischen Unterschiede zwischen den verfügbaren Zerkleinerungstechnologien verstehen. Die Gestaltung der Anlage hängt von dieser grundlegenden Entscheidung ab. Sie müssen die mechanischen Fähigkeiten von a bewerten Doppelwellenzerkleinerer gegen a Einwellenzerkleinerer . Doppelrotormaschinen zeichnen sich durch die Zerstörung massiver, widerstandsfähiger Gegenstände aus. Einrotormaschinen liefern exakt die Partikelgrößen, die für die Granulierung oder Extrusion erforderlich sind.
Mechanische Philosophie: Ein Doppelwellen-Zerkleinerer arbeitet nach einem Scherprinzip mit niedriger Geschwindigkeit und hohem Drehmoment, ideal für sperrige, gemischte oder sehr widerstandsfähige Materialien, während ein Einwellen-Zerkleinerer höhere Geschwindigkeiten und ein Sieb für eine präzise, gleichmäßige Partikelreduzierung und eine schnellere Verarbeitung leichterer Materialien nutzt.
Ausgangskontrolle: Einwellen-Zerkleinerer bestimmen über austauschbare Siebe die genaue Ausgangsgröße; Doppelwellen-Zerkleinerer produzieren grobe Streifen unterschiedlicher Größe, die für die primäre Volumenreduzierung ausgelegt sind.
Materialeignung: Harte, hohle oder mit Metall verunreinigte Materialien (Elektroschrott, Reifen, Fässer) erfordern die aggressive Bissigkeit eines Doppelwellen-Zerkleinerers. Für Einwellensysteme sind dichte, starre Materialien (Kunststoffe, Holzblöcke) oder leichtere Materialien, die eine Granulierungsvorbereitung erfordern, besser geeignet.
Auswirkungen auf die Gesamtbetriebskosten: Wartungsprofile unterscheiden sich erheblich – Modelle mit einer Welle erfordern eine häufige Reinigung des Siebs und eine Wartung der Schieber, während Modelle mit zwei Wellen eine intensive Aufpanzerung der Schaufeln und eine Neuausrichtung der Welle im Laufe der Zeit erfordern.
Der Erfolg der Primärzerkleinerung hängt vollständig von der Maschinenarchitektur ab. Die physische Anordnung der Schneidkammer bestimmt die Materialaufnahmegrenzen und bestimmt, wie die Maschine mit physischem Widerstand umgeht. Sie bewerten, wie Rotoren, Messer und Zuführmechanismen mit Rohabfallströmen interagieren, um Geräteausfälle zu verhindern. Im Folgenden erläutern wir die technischen Prinzipien beider Aktenvernichtertypen.
Ein Zweiwellen-Zerkleinerer basiert auf einem Mechanismus mit niedriger Geschwindigkeit und hohem Drehmoment. Die Maschine arbeitet typischerweise zwischen 15 und 35 U/min. Diese langsame Rotation erzeugt durch Hochleistungs-Planetengetriebe eine enorme Schneidkraft. Die Architektur besteht aus zwei parallelen, gegenläufigen Wellen. Ingenieure konstruieren diese Wellen mit Sechskant- oder Keilprofilen, um ein Verrutschen der Trennscheiben bei extremer Belastung zu verhindern.
Ineinandergreifende Trennscheiben gleiten auf diese Hochleistungswellen. Zwischen den Messern sitzen Abstandshalter, um den präzisen Schnittabstand zu schaffen, der zum Scheren erforderlich ist. Die Klingen sind versetzt angeordnet. Dieses spezielle Muster optimiert die Scherkraft über die gesamte Rotorlänge und verhindert so ein Abwürgen der Motoren, wenn ein dichter Gegenstand in die Kammer gelangt. Die Maschine greift das Material mit aggressiven Haken, die direkt in die Klingenprofile eingearbeitet sind. Durch die gegenläufige Rotation wird der Abfall nach unten in die Schneidzone gezogen.
Der Reduktionsprozess umfasst Scheren, Reißen und Brechen. Während die ineinandergreifenden Klingen aneinander vorbeifahren, schneiden sie das Material. Wenn das Material der Scherung widersteht, wird es durch das enorme Drehmoment einfach auseinandergerissen. Unter der Druckbelastung brechen spröde Materialien. Dieser Architektur fehlt insbesondere ein Größenbildschirm. Die Leistungsabmessungen hängen vollständig von der Schwerkraft und der Klingenbreite ab. Die Maschine gibt grobe, unregelmäßige Streifen direkt durch den Boden der Schneidkammer auf ein Austragsband ab.
Stationäre Reinigungsfinger sind am Gehäuse des Häckslers montiert und erstrecken sich zwischen den Schneidscheiben. Diese Finger kratzen Material aus den Klingentaschen, während sich die Wellen drehen. Ohne diese Reinigungsfinger würden sich elastische Materialien wie Gummi oder Kunststofffolie um die Distanzstücke wickeln, die Wellen blockieren und die Hauptlager zerstören.
Ein Einrotor-Zerkleinerer verwendet einen Mechanismus mit mittlerer bis hoher Geschwindigkeit. Der Rotor dreht sich typischerweise zwischen 70 und 120 U/min. Diese höhere Geschwindigkeit ermöglicht eine schnellere Verarbeitung leichterer Materialien und erzeugt die für saubere Schnitte erforderliche kinetische Energie. Die Schneidkammer verfügt über einen einzigen massiven Rotor, der mit mehreren Schneidwerkzeugen ausgestattet ist. Diese rotierenden Messer interagieren direkt mit stationären Statormessern, die am Maschinenrahmen montiert sind.
Der Schneidvorgang ähnelt einem kontinuierlichen Scherenschnitt. Die rotierenden Rotormesser passieren die feststehenden Statormesser mit engen Toleranzen, oft mit einem Abstand von weniger als einem Millimeter. Für diesen sauberen Schervorgang muss das Material mit dem Rotor in Eingriff bleiben. Ein hydraulischer Stößel oder Schieber drückt das Material gegen die sich drehenden Schneidwerkzeuge. Ohne diesen hydraulischen Schieber würden die Materialien einfach um den Trichter herumspringen und auf dem sich drehenden Rotor landen, ohne zerschnitten zu werden.
Ein Klassierungssieb wird direkt unter dem Rotor in einem robusten Gestell montiert. Dieses Sieb bestimmt die endgültige Partikelgröße. Das Material verbleibt in der Schneidkammer, bis es klein genug ist, um durch die Sieblöcher zu gelangen. Das kontinuierliche Zusammenspiel zwischen den Messern, den Statormessern und dem Sieb sorgt für eine sehr gleichmäßige Ausbringung. Diese präzise Steuerung macht die Einrotormaschine unverzichtbar für die Vorbereitung der Sekundärverarbeitung.
Der Hydraulikzylinder arbeitet auf einer robusten linearen Führungsschiene. Ein spezielles Hydraulikaggregat versorgt die Ram-Zylinder mit Druck. Die speicherprogrammierbare Steuerung der Maschine überwacht kontinuierlich die Stromstärke des Hauptrotormotors. Wenn der Rotor auf einen dichten Kunststoffblock trifft und die Stromstärke in die Nähe der maximalen Nennleistung des Motors steigt, befiehlt die SPS den Hydraulikventilen sofort, den Stößel leicht zurückzuziehen. Dadurch wird der Druck auf den Rotor verringert, so dass dieser wieder die Drehzahl erreichen kann, bevor der Stößel das Material wieder vorwärts schiebt.
Sie kategorisieren Ihre Abfallströme genau, um sie an die Maschinenkapazitäten anzupassen. Die physikalischen Eigenschaften bestimmen die Auswahl des Aktenvernichters. Härte, Elastizität, Dichte und Verschmutzungsgrad beeinflussen alle die Maschinenleistung. Wir ordnen bestimmte Materialkategorien der optimalen Zerkleinerungsarchitektur zu, um einen kontinuierlichen Anlagenbetrieb sicherzustellen.
Für voluminöse, hohle oder hochelastische Materialien benötigen Sie eine Doppelrotormaschine. Pkw-Reifen, 55-Gallonen-Stahlfässer und IBC-Behälter erfordern eine aggressive Handhabung. Die versetzten Haken greifen problemlos in diese großen, unhandlichen Formen. Wenn ein Stahlfass in den Trichter gelangt, durchbohren die Haken das Metall, falten das Fass nach innen und ziehen es durch die ineinandergreifenden Messer nach unten. Die langsame Rotation verhindert, dass elastische Materialien von der Schneidzone abprallen.
Diese Architektur eignet sich hervorragend für die Verarbeitung außergewöhnlich harter oder stark kontaminierter Abfälle. Elektroschrott, Siedlungsabfälle und Bauschutt enthalten unvorhersehbare Elemente. Das hohe Drehmoment verhindert ein Blockieren des Rotors beim Auftreffen auf massiven Stahl oder dichte Zuschlagstoffe. Bei der Verarbeitung von Elektroschrott wie Servern oder Druckern bricht die langsame Scherwirkung die Stahlgehäuse auf, ohne übermäßige Funken oder gefährlichen Staub zu erzeugen.
Die gegenläufig rotierenden Klingen schaffen eine selbsternährende Umgebung. Unregelmäßige Formen ziehen sich auf natürliche Weise in die Schneidkammer hinein. Sie benötigen keinen Hydraulikzylinder, um das Material in die Messer zu drücken. Dies macht die Maschine äußerst effektiv für gemischte Abfallströme, bei denen die Materialdichte von Charge zu Charge stark schwankt. Der Bediener kann ganze Ladeschaufeln mit gemischtem Schmutz direkt in den Trichter entleeren, ohne die Maschine zu verstopfen.
Sie spezifizieren eine Einrotormaschine für dichte, starre oder dickwandige Materialien. Kunststoffteile, Holzpaletten, Papierrollen und Kupferdraht passen wunderbar zu dieser Architektur. Der Hochgeschwindigkeits-Schneidvorgang zerspant effizient massive Blöcke. Wenn ein massiver Reinigungsblock aus Kunststoff gegen den Rotor gedrückt wird, schneiden die einzelnen Messer kleine Stücke ab, bis der gesamte Block zerkleinert ist. Auch leichtere Materialien profitieren von den höheren Rotationsgeschwindigkeiten und durchlaufen die Schneidkammer schneller.
Wählen Sie diese Maschine, wenn die Weiterverarbeitung eine definierte, homogene Fraktion erfordert. Die Beschickung eines Extruders oder Sekundärgranulators erfordert einheitliche Partikelgrößen. Das interne Sieb gewährleistet diese Konsistenz. Der Hydraulikzylinder hält den Druck konstant und sorgt so für eine konstante, vorhersehbare Durchsatzrate, die dafür sorgt, dass nachgeschaltete Geräte mit optimaler Kapazität versorgt werden.
Sie müssen die Einschränkungen dieser Architektur verstehen. Einrotormodelle haben mit hochelastischen Materialien zu kämpfen. Lange Kunststofffolien oder Gummistreifen können sich um den Hochgeschwindigkeitsrotor wickeln. Diese Umhüllung verursacht starke Reibung, schmilzt den Kunststoff am Rotorkörper und blockiert die Maschine. Auch Schwermetallverunreinigungen stellen ein ernstes Risiko dar. Ein massives Stück Stahl, das in die Schneidkammer gelangt, verursacht katastrophale Schäden an den Rotationsmessern, zerbricht die Statormesser und zerstört das Klassierungssieb.
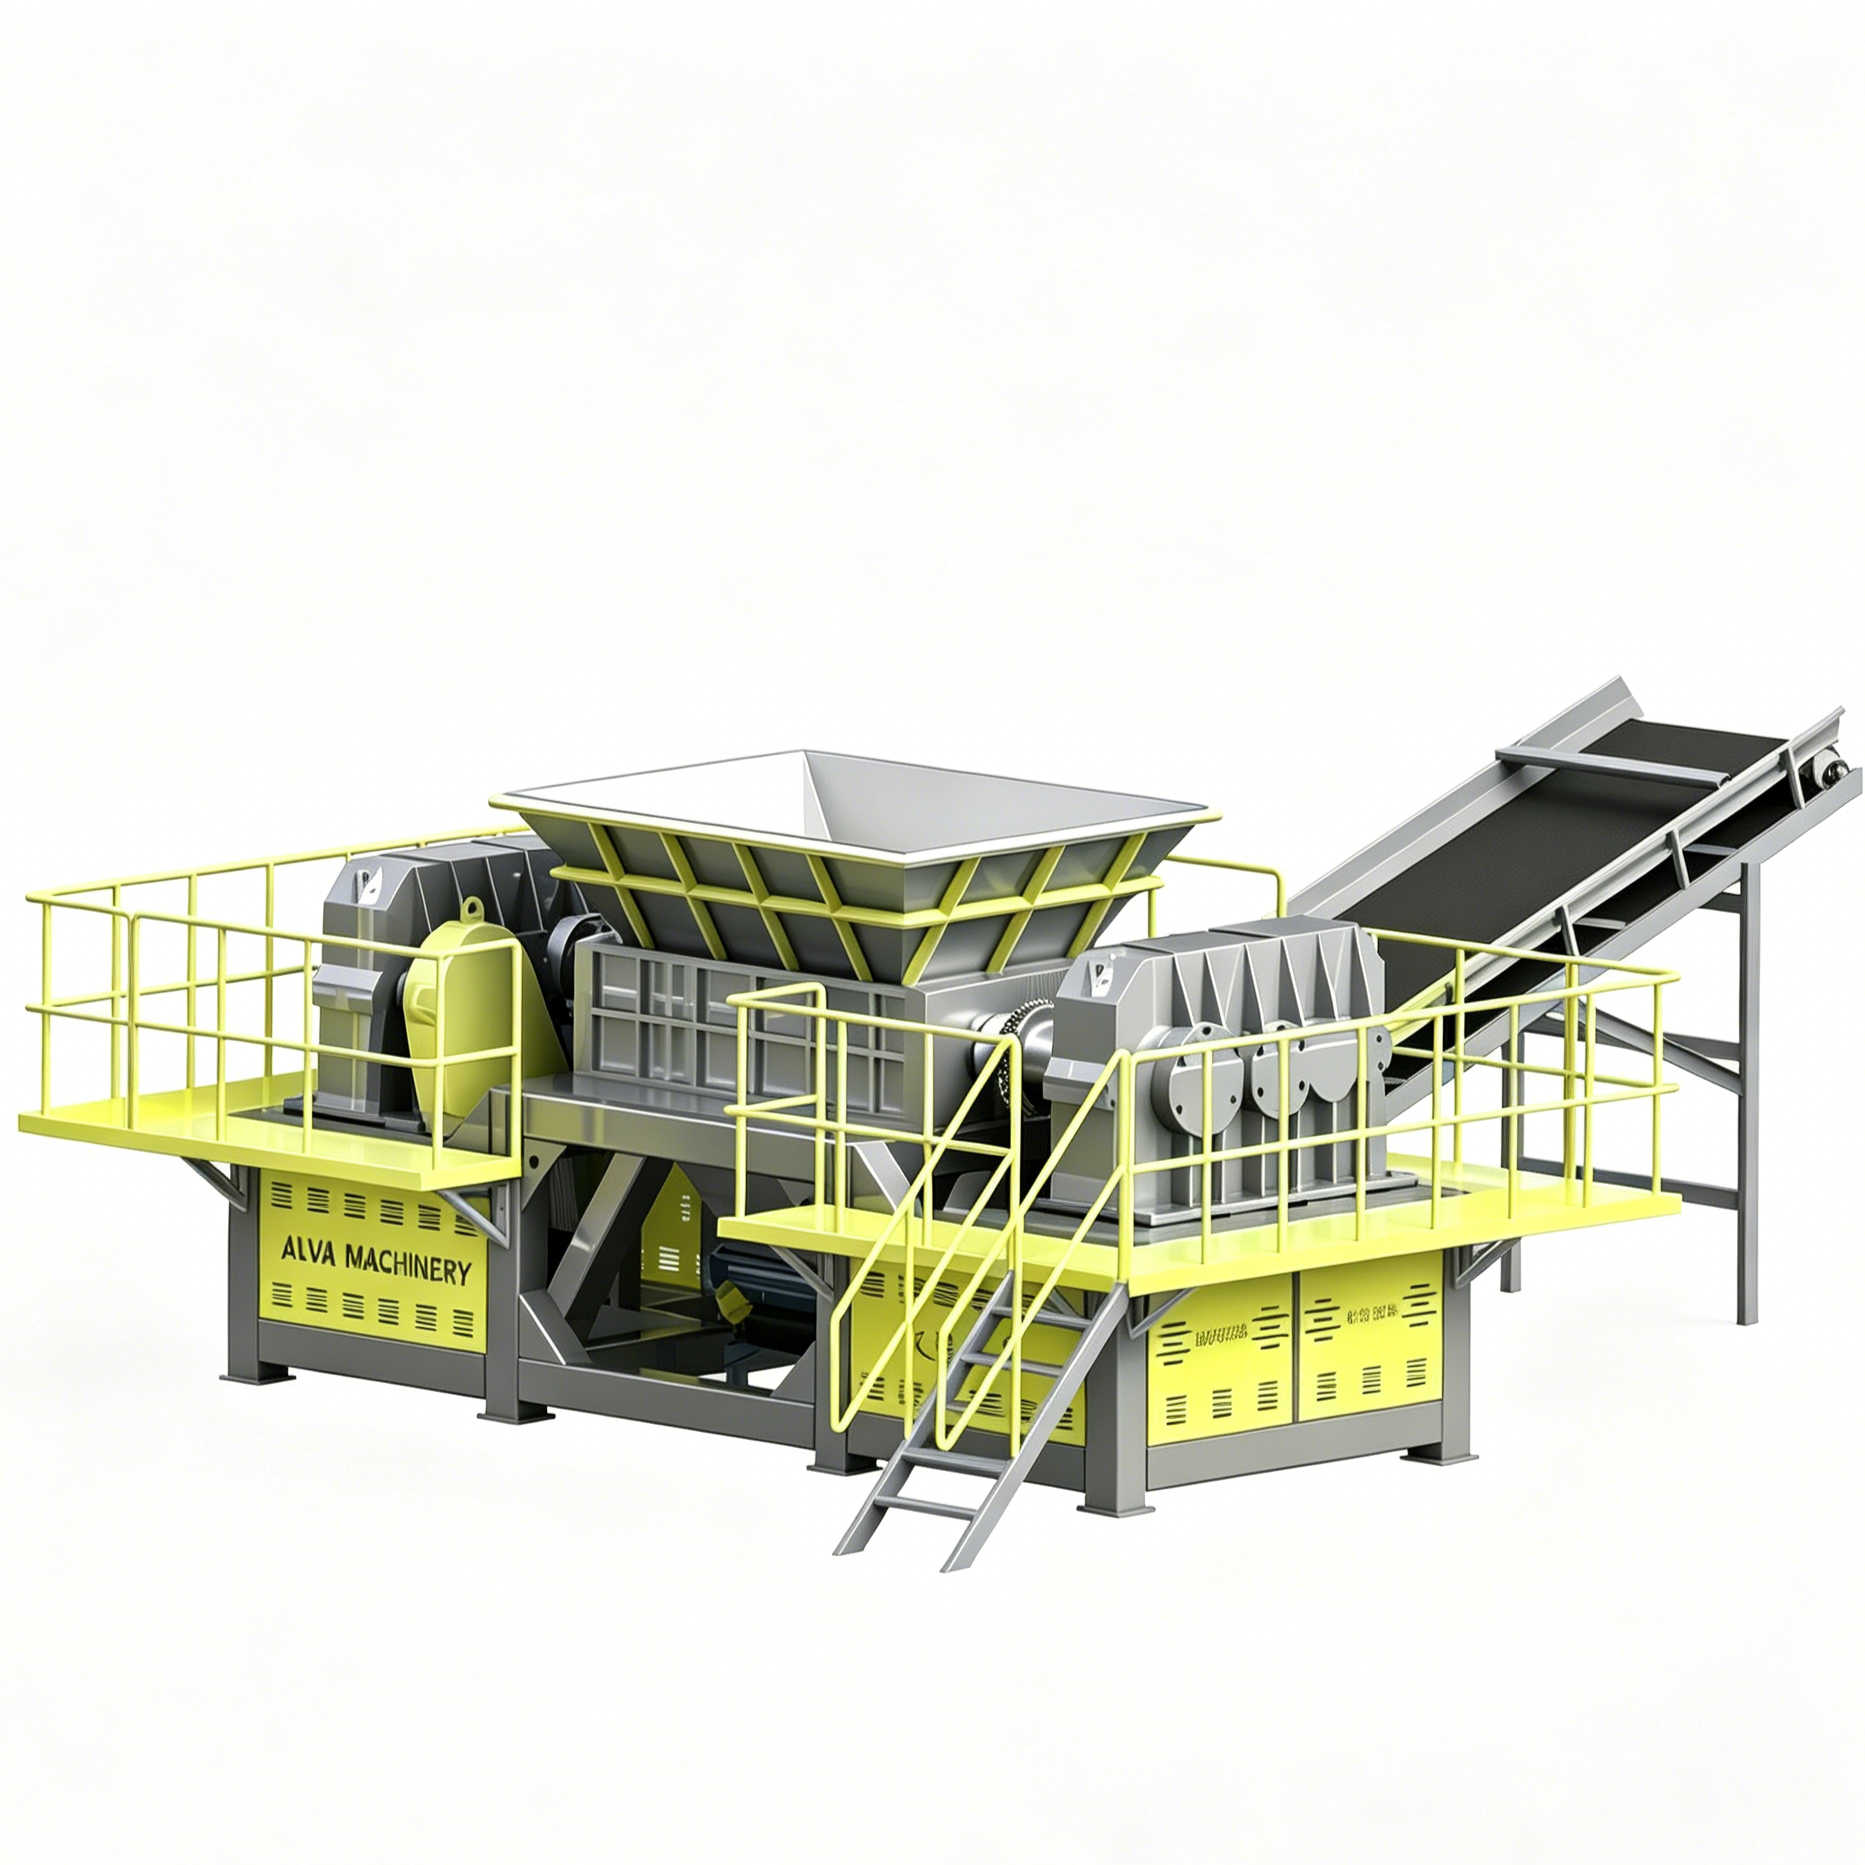
Die Bewertung der Aktenvernichtertechnologie erfordert die Zuordnung spezifischer Maschinenfunktionen zu Betriebsergebnissen. Sie verstehen, wie sich interne Komponenten auf die Skalierbarkeit und Produktionskonformität auswirken. Wir analysieren die Ausgabesteuerung, die Durchsatzdynamik und die Realität der Verschleißteilwartung, um die Gerätespezifikation zu steuern.
Technisches Merkmal |
Doppelrotor-Zerkleinerer |
Einrotor-Zerkleinerer |
|---|---|---|
Betriebsgeschwindigkeit |
15–35 U/min (niedrige Geschwindigkeit) |
70–120 U/min (mittlere/hohe Geschwindigkeit) |
Drehmomentprofil |
Extrem hoch |
Mäßig |
Ausgabesteuerung |
Klingenbreite (grobe Streifen) |
Größenbestimmungsbildschirm (gleichmäßige Partikel) |
Vorschubmechanismus |
Selbsternährung (Schwerkraft und Haken) |
Hydraulikzylinder (Pusher) |
Primäre Anwendung |
Volumenreduzierung / Vorzerkleinerung |
Größenreduzierung / Sekundärverfeinerung |
Kontaminationstoleranz |
Hoch (Auto-Reverse verarbeitet unzerkleinerbares Material) |
Niedrig (Erfordert sauberes, sortiertes Material) |
Die Ausgabesteuerung definiert den Hauptunterschied zwischen diesen beiden Maschinen. Ein Einrotor-Zerkleinerer liefert eine äußerst vorhersagbare, gesiebte Ausgabe. Sie konfigurieren Siebe, um Partikel im Bereich von 10 mm bis 50 mm zu produzieren. Das Material kann die Schneidkammer erst dann verlassen, wenn es genau diese Spezifikation erfüllt. Diese Gleichmäßigkeit sorgt dafür, dass nachgeschaltete Extruder und Granulatoren effizient und ohne Druckstöße laufen.
Ein Zweiwellenzerkleinerer erzeugt einen groben, streifenförmigen Ausstoß. Die Endgröße liegt normalerweise zwischen 50 mm und über 150 mm. Die Breite der Schneidmesser bestimmt die Breite des gehäckselten Streifens. Die Länge des Streifens bleibt variabel, je nachdem, wie das Material bricht. Dieser unregelmäßige Ausstoß dient perfekt zur primären Volumenreduzierung, zum Aufbrechen von Ballen und zum Zerstören großer Gegenstände, damit diese leichter transportiert werden können.
Die Ausgabegröße wirkt sich direkt auf die nachgeschaltete Sortierausrüstung aus. Optische Sortierer, Wirbelstromabscheider und Magnetbänder erfordern spezifische Materialprofile. Gleichmäßige Partikel verteilen sich gleichmäßig auf Hochgeschwindigkeitsförderbändern. Dadurch können Nahinfrarot-Sortiersensoren (NIR) Zielmaterialien mithilfe von Luftstrahlen genau identifizieren und auswerfen. Grobe, verwickelte Streifen einer Doppelrotormaschine blenden diese Sensoren, überbrücken Sortierrinnen und ziehen Nichtzielmaterialien in die falschen Bunker.
Die Zufuhrdynamik wirkt sich erheblich auf die Gesamtdurchsatzkapazität aus. Durch die schubweise Beschickung mit einem Frontlader entstehen enorme Druckstöße in der Schneidkammer. Die kontinuierliche Förderbandzuführung sorgt für einen gleichmäßigen, kontrollierbaren Strom. Sie passen Ihre Zuführmethode an die Aufnahmefähigkeit der Maschine an, um eine Brückenbildung im Trichter zu verhindern.
Der Hydraulikzylinder in einem Einrotor-Zerkleinerer reguliert aktiv den Durchsatz. Die speicherprogrammierbare Steuerung überwacht die Rotorstromstärke. Wenn der Rotor zu stark arbeitet, fährt der Stößel leicht zurück. Diese intelligente Zuführung verhindert Überlastungen und sorgt für eine konstante Entladungsrate. Die Maschine verarbeitet das Material reibungslos ohne ständiges Eingreifen des Bedieners und maximiert so die Produktion in Tonnen pro Stunde.
Ein Doppelrotor-Häcksler setzt auf den aggressiven Biss der versetzt angeordneten Messer. Das Trichterdesign spielt eine wichtige Rolle bei der Materialführung in die Schneidzone. Aufgrund des hohen Drehmoments bewältigt die Maschine große Stöße gut. Der Durchsatz schwankt je nach Materialzusammensetzung. Dichte, harte Materialien verlangsamen die Schäfte, während spröde Materialien zerbrechen und schnell durchdringen. Betreiber installieren häufig Frequenzumrichter, um diese Lastspitzen zu bewältigen und das Stromnetz zu schützen.
Die Wartungslebenszyklen unterscheiden sich drastisch zwischen den beiden Architekturen. Einrotormaschinen verwenden quadratische oder kreisförmige Schneideinsätze, die aus gehärtetem Werkzeugstahl gefertigt sind. Sie schrauben diese Messer direkt in die Rotortaschen. Wenn eine Kante abgenutzt ist, schrauben Wartungsteams den Fräser ab, reinigen die Tasche, drehen den Einsatz um 90 Grad, um eine frische Kante freizulegen, und ziehen die Schraube wieder auf das vorgeschriebene Drehmoment an. Dieser modulare Aufbau ermöglicht einen schnellen Austausch von Verschleißteilen direkt in der Fabrikhalle.
Doppelrotormaschinen verwenden individuell profilierte Schneidscheiben. Diese Hochleistungsklingen halten enormen körperlichen Belastungen stand. Im Laufe tausender Betriebsstunden runden sich die aggressiven Haken ab und die Schneiden verlieren ihr scharfes Profil. Der Spalt zwischen den ineinandergreifenden Messern vergrößert sich, was die Scherwirkung beeinträchtigt und dazu führt, dass die Maschine das Material zerreißt oder faltet, anstatt es sauber zu schneiden.
Die Wiederherstellung dieser Rotorblätter erfordert eine umfangreiche Wartungsüberholung. Techniker trennen die Antriebsstränge, schrauben die Lagergehäuse ab und heben die gesamten Wellenbaugruppen mit einem Laufkran aus der Schneidkammer. Die Wellen werden zerlegt und die verschlissenen Schaufeln einem speziellen Hartauftragsverfahren unterzogen. Schweißer tragen neues gehärtetes Material auf die abgenutzten Kanten auf, bevor sie per CNC-Bearbeitung wieder auf die ursprünglichen Werkstoleranzen gebracht werden.
Die Integration schwerer Zerkleinerungsgeräte in eine aktive Anlage stellt reale Herausforderungen dar. Sie rechnen bereits in der Entwurfsphase mit Materialschwankungen und nachgelagerten Engpässen. Durch das richtige Systemdesign werden diese Risiken gemindert, bevor sie zu katastrophalen Ausfallzeiten führen. Im Folgenden skizzieren wir Strategien zum Umgang mit Kontaminationen und zum Entwurf mehrstufiger Systeme.
Materialverunreinigungen stellen das größte Risiko für die Betriebszeit des Aktenvernichters dar. Unzerkleinerbare Stoffe verstecken sich häufig in Ballen mit Zielmaterial. Ein massiver Motorblock aus Stahl, der in einer zusammengeballten Karosserie versteckt ist, oder eine massive Stahlplatte, die mit Bauschutt vermischt ist, zerstören Schneidwerkzeuge. Sie implementieren mechanische und softwaretechnische Schutzmaßnahmen zum Schutz der Geräte.
Doppelrotor-Zerkleinerer verfügen über einen intelligenten Überlastschutz mit automatischer Rücklaufrichtung. Wenn die Wellen auf ein nicht zerkleinerbares Objekt treffen, steigt die elektrische Stromstärke innerhalb von Millisekunden an. Die SPS stoppt die Wellen sofort und kehrt ihre Drehung um. Diese Aktion befreit das eingeklemmte Objekt. Die Maschine versucht mehrmals, das Objekt zu zerkleinern, bevor sie sich abschaltet und den Bediener darauf hinweist, die Gefahr manuell zu beseitigen.
Einrotor-Zerkleinerer sind auf mechanische Schutzvorrichtungen angewiesen. Sie verfügen über mechanische Kupplungen, Flüssigkeitskupplungen oder in den Antriebsstrang integrierte Scherbolzen. Wenn eine Schwermetallverunreinigung in die Schneidkammer eindringt, bricht der plötzliche Aufprall den Scherstift oder die Kupplung rutscht durch. Dadurch wird der Rotor sofort vom Getriebe getrennt. Die Opferkomponente verhindert katastrophale Schäden am teuren Getriebe und Motor.
Eine unsachgemäße Shredder-Integration führt zu schwerwiegenden Engpässen im Downstream-Bereich. Die direkte Zuführung grober, unregelmäßiger Streifen in einen Feingranulator führt zur Zerstörung des Rotors des Granulators. Sie verringern die Materialgröße schrittweise. Der Versuch, eine massive Größenreduzierung in einem einzigen Durchgang zu erreichen, führt garantiert zu Geräteausfällen und übermäßiger Wärmeentwicklung.
Wir schlagen eine gemeinsame zweistufige Architektur für schwierige Materialien vor. Verwenden Sie zur primären Volumenreduzierung einen Doppelrotor-Zerkleinerer. Diese Vorzerkleinerungsstufe bricht Ballen auf und vernichtet sperrige Teile. Führen Sie dieses grobe Material unter einen hängenden Querband-Magnetabscheider, um Eisenmetalle zu entfernen. Führen Sie das saubere, vorzerkleinerte Material zur endgültigen, präzisen Größenbestimmung einem Einrotor-Zerkleinerer zu.
Platzbeschränkungen verbieten manchmal ein zweistufiges System. Ziehen Sie in diesen Fällen einen Vierwellenzerkleinerer in Betracht. Diese Hybridalternative kombiniert den drehmomentstarken Biss von Doppelwellen mit einem Größensieb. Vierwellenmaschinen verwenden zwei primäre Schneidwellen und zwei sekundäre Kalibrierwellen. Dies ermöglicht eine gleichmäßige Dimensionierung schwieriger Materialien auf einer einzigen, kompakten Stellfläche, sodass keine umfangreichen Fördernetzwerke zwischen den Maschinen erforderlich sind.
Fordern Sie physische Materialversuche von Originalgeräteherstellern an, bei denen die tatsächlichen Abfallströme Ihrer Anlage verwendet werden, um die Maschinenfähigkeiten zu überprüfen.
Berechnen Sie Ihren erforderlichen kontinuierlichen Durchsatz in Tonnen pro Stunde und berücksichtigen Sie dabei Stoßkapazitäten und Spitzenladezeiten, um den Trichter richtig zu dimensionieren.
Bewerten Sie den spezifischen Wartungszugang der in die engere Wahl gezogenen Modelle und konzentrieren Sie sich dabei auf die Siebentfernungszeiten und die Rotorblattrotationsverfahren, um geplante Ausfallzeiten zu minimieren.
Gestalten Sie Ihr Anlagenlayout so, dass ein zweistufiger Reduktionsprozess möglich ist und ausreichend Platz für die magnetische Trennung zwischen dem Primär- und Sekundärzerkleinerer gewährleistet ist.
A: Nein. Dieser Architektur fehlt ein Größenbildschirm. Die Leistung wird ausschließlich von der Breite der Schneidmesser bestimmt. Die Maschine produziert grobe, unregelmäßige Streifen statt gleichmäßiger Partikel. Die Länge des Ausstoßes variiert je nachdem, wie das Material während des Schervorgangs bricht.
A: Vermeiden Sie die Verarbeitung von hochelastischen Materialien wie langen Kunststofffolien, Seilen oder Gummistreifen. Diese Materialien wickeln sich um den Hochgeschwindigkeitsrotor und verursachen schwere Reibungsstaus. Vermeiden Sie außerdem stark gemischte Abfälle mit massiven Metallverunreinigungen, da diese die Rotationsmesser zerbrechen und das Klassierungssieb zerstören.
A: Im Allgemeinen nein. Modelle mit zwei Rotoren sind von Natur aus selbsteinziehend. Die gegenläufig rotierenden Wellen und aggressiven Klingenhaken ziehen sperrige Materialien mithilfe der Schwerkraft und Rotationskraft nach unten in die Schneidzone. Bei Einzelrotormodellen ist es erforderlich, dass der hydraulische Drücker einen konstanten Materialkontakt mit dem Spinnrotor aufrechterhält.
A: Die Wartungsintervalle hängen vollständig von der Abrasivität des Materials ab. Einrotor-Wendeschneidplatten müssen in der Regel alle paar Wochen gedreht werden, wodurch schnell eine frische Kante freigelegt wird. Doppelrotorblätter halten viel länger, oft mehrere Monate, erfordern jedoch eine intensive Erneuerung, Schweißung und Hartauftragung, wenn sie schließlich abgenutzt sind.
A: Die Stromverbrauchsprofile sind unterschiedlich. Doppelrotormaschinen ziehen eine kontinuierliche elektrische Last mit hohem Drehmoment, um ihre Scherkraft aufrechtzuerhalten. Einrotormaschinen unterliegen schwankenden Leistungslasten. Die Stromstärke steigt deutlich an, wenn der Hydraulikzylinder eingreift und dichtes Material gegen den Hochgeschwindigkeitsrotor drückt.
A: Ja. Dies stellt den Industriestandard für die zweistufige Reduzierung dar. Anlagen nutzen die Doppelrotormaschine zur primären Zerkleinerung und Volumenreduzierung. Nachdem sie Metalle mit einem Magneten entfernt haben, führen sie das grobe Material der Einrotormaschine zur sekundären Verfeinerung und exakten Größenbestimmung zu.


