
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-23 Паходжанне: Сайт


Выбар прамысловага здрабняльніка ўяўляе сабой сур'ёзнае рашэнне аб абсталяванні любога прадпрыемства па аднаўленні матэрыялаў. Выбар няправільнай архітэктуры машыны гарантуе катастрафічны час прастою, празмерны знос рэжучых кампанентаў і збоі апрацоўкі ў далейшым. Аператары аб'ектаў сутыкаюцца з пастаянным працоўным трэннем, ураўнаважваючы памяншэнне сырога аб'ёму і дакладнае памяншэнне памеру. Грувасткія, непрадказальныя матэрыялы патрабуюць агрэсіўнага абыходжання, у той час як лініі другаснай апрацоўкі патрабуюць аднастайнага, прадказальнага выхаду.
Вы вырашаеце гэтую праблему, разумеючы фундаментальныя інжынерныя адрозненні паміж даступнымі тэхналогіямі драбнення. Дызайн аб'екта залежыць ад гэтага асноватворнага выбару. Вы павінны ацаніць механічныя магчымасці a Двухвалковы здрабняльнік супраць a Одновальный здрабняльнік . Двухротарныя машыны выдатныя ў знішчэнні масіўных, устойлівых прадметаў. Машыны з адным ротарам забяспечваюць дакладныя памеры часціц, неабходныя для гранулявання або экструзіі.
Механічная філасофія: здрабняльнік з падвойным валам працуе па прынцыпе зруху з нізкай хуткасцю і высокім крутоўным момантам, які ідэальна падыходзіць для грувасткіх, змешаных або вельмі ўстойлівых матэрыялаў, у той час як здрабняльнік з адным валам выкарыстоўвае больш высокія хуткасці і сіта для дакладнага, раўнамернага памяншэння часціц і больш хуткай апрацоўкі больш лёгкіх матэрыялаў.
Кантроль выхаду: здрабняльнікі з адным валам вызначаюць дакладныя памеры выхаду праз зменныя грохоты; здрабняльнікі з падвойным валам вырабляюць грубыя палоскі зменнага памеру, прызначаныя для першаснага памяншэння аб'ёму.
Прыдатнасць матэрыялаў: цвёрдыя, полыя або забруджаныя металам матэрыялы (электронныя адходы, шыны, барабаны) патрабуюць агрэсіўнага ўкусу здрабняльніка з падвойным валам. Для одновальных сістэм лепш падыходзяць шчыльныя, жорсткія матэрыялы (пластык, драўляныя блокі) або больш лёгкія матэрыялы, якія патрабуюць падрыхтоўкі грануляцыі.
Наступствы TCO: Профілі тэхнічнага абслугоўвання істотна адрозніваюцца - мадэлі з адным валам патрабуюць частай ачысткі экрана і абслугоўвання штурхача, у той час як мадэлі з двума валамі патрабуюць інтэнсіўнай наплавкі ляза і перастаноўкі вала з цягам часу.
Поспех першаснага памяншэння памеру цалкам залежыць ад архітэктуры машыны. Фізічнае размяшчэнне камеры рэзкі вызначае абмежаванні паступлення матэрыялу і вызначае, як машына спраўляецца з фізічным супраціўленнем. Вы ацэньваеце, як ротары, лопасці і механізмы падачы ўзаемадзейнічаюць з патокамі сырых адходаў, каб прадухіліць збой абсталявання. Ніжэй мы разбяром інжынерныя прынцыпы абодвух тыпаў здрабняльнікаў.
Здрабняльнік з двума валамі абапіраецца на механізм з нізкай хуткасцю і высокім крутоўным момантам. Машына звычайна працуе ад 15 да 35 абаротаў у хвіліну. Гэта павольнае кручэнне стварае велізарную сілу рэзання праз звышмоцныя планетарныя рэдуктары. Архітэктура ўключае два паралельныя валы, якія верцяцца ў процілеглым кірунку. Інжынеры канструююць гэтыя валы з шасціграннымі або шлицевыми профілямі, каб прадухіліць саслізгванне рэжучых дыскаў пры экстрэмальных нагрузках.
Злучаныя рэжучыя дыскі слізгаюць па гэтых цяжкіх валах. Пракладкі знаходзяцца паміж лёзамі, каб стварыць дакладны зазор, неабходны для стрыжкі. Ляза маюць шахматнае размяшчэнне. Гэты спецыфічны ўзор аптымізуе сілу зруху па ўсёй даўжыні ротара, прадухіляючы прыпынак рухавікоў, калі шчыльны прадмет трапляе ў камеру. Машына захоплівае матэрыял з дапамогай агрэсіўных гаплікаў, урэзаных непасрэдна ў профілі ляза. Дзеянне супрацьлеглага кручэння цягне адходы ўніз у зону рэзкі.
Працэс аднаўлення ўключае зрух, разрыў і разлом. Калі злучаныя ляза праходзяць адзін праз аднаго, яны разразаюць матэрыял. Калі матэрыял супраціўляецца зруху, велізарны крутоўны момант проста разрывае яго на часткі. Крохкія матэрыялы руйнуюцца пад дзеяннем сціскальнай нагрузкі. У гэтай архітэктуры асабліва адсутнічае экран памеру. Выхадныя памеры цалкам залежаць ад сілы цяжару і шырыні ляза. Машына разгружае грубыя палоскі няправільнай формы непасрэдна праз дно рэжучай камеры на разгрузачны канвеер.
Стацыянарныя ачышчальныя пальцы мацуюцца да корпуса здрабняльніка і працягваюцца паміж рэжучымі дыскамі. Гэтыя пальцы саскрабаюць матэрыял з кішэняў ляза, калі валы круцяцца. Без гэтых ачышчальных пальцаў эластычныя матэрыялы, такія як гума або пластыкавая плёнка, абгарнулі б пракладкі, у канчатковым выніку звязваючы валы і разбураючы карэнныя падшыпнікі.
У однороторном здрабняльніку выкарыстоўваецца механізм з сярэдняй і высокай хуткасцю. Ротар звычайна круціцца ад 70 да 120 абаротаў у хвіліну. Гэтая больш высокая хуткасць дазваляе хутчэй апрацоўваць больш лёгкія матэрыялы і стварае кінэтычную энергію, неабходную для чыстых разрэзаў. Рэжучая камера мае адзіны масіўны ротар, абсталяваны некалькімі рэжучымі інструментамі. Гэтыя паваротныя нажы ўзаемадзейнічаюць непасрэдна з нерухомымі нажамі статара, усталяванымі на раме машыны.
Рэжучае дзеянне нагадвае бесперапынны разрэз нажніцамі. Нажы круцільнага ротара праходзяць міма нажоў нерухомага статара з жорсткімі допускамі, часта з зазорам менш за міліметр. Гэта чыстае дзеянне зруху патрабуе, каб матэрыял заставаўся ў зачапленні з ротарам. Гідраўлічны таран або штурхач прыціскае матэрыял да рэжучых інструментаў, якія круцяцца. Без гэтага гідраўлічнага штурхача матэрыялы проста падскоквалі б вакол бункера, едучы на верціцца ротары, не разразаючыся.
Экран памераў усталёўваецца непасрэдна пад ротарам у звышмоцнай калысцы. Гэты экран дыктуе канчатковы памер часціц. Матэрыял застаецца ў рэжучай камеры, пакуль ён не стане дастаткова малым, каб прайсці праз адтуліны экрана. Бесперапыннае ўзаемадзеянне паміж фрэзамі, нажамі статара і экранам забяспечвае вельмі аднастайны выхад. Такое дакладнае кіраванне робіць однороторную машыну незаменнай для падрыхтоўкі другаснай апрацоўкі.
Гідрацыліндра працуе на звышмоцнай лінейнай накіроўвалай дарожцы. Спецыяльны гідраўлічны агрэгат забяспечвае ціск на цыліндры плашч. Праграмуемы лагічны кантролер машыны пастаянна кантралюе сілу току рухавіка галоўнага ротара. Калі ротар сутыкаецца са шчыльным пластыкавым блокам і сіла току набліжаецца да максімальнай намінальнай магутнасці рухавіка, ПЛК імгненна дае каманду гідраўлічным клапанам злёгку ўцягваць баран. Гэта здымае ціск на ротар, дазваляючы яму аднавіць абароты перад тым, як баран зноў штурхае матэрыял наперад.
Вы дакладна класіфікуеце свае патокі адходаў у адпаведнасці з магчымасцямі машыны. Фізічныя ўласцівасці вызначаюць выбар здрабняльніка. Цвёрдасць, эластычнасць, шчыльнасць і ўзроўні забруджвання ўплываюць на прадукцыйнасць машыны. Мы супастаўляем пэўныя катэгорыі матэрыялаў з аптымальнай архітэктурай драбнення, каб забяспечыць бесперапынную працу аб'екта.
Вам патрэбна двухротарная машына для грувасткіх, полых або вельмі эластычных матэрыялаў. Пасажырскія шыны, 55-галонныя сталёвыя бочкі і сумкі IBC патрабуюць агрэсіўнага абыходжання. Гаплікі ў шахматным парадку лёгка захопліваюць гэтыя вялікія нязграбныя формы. Калі сталёвы барабан трапляе ў бункер, гакі пратыкаюць метал, складаюць барабан унутр і цягнуць яго ўніз праз злучаныя лопасці. Павольнае кручэнне прадухіляе адскок эластычных матэрыялаў ад зоны рэзкі.
Гэтая архітэктура выдатна спраўляецца з апрацоўкай выключна цвёрдых або моцна забруджаных адходаў. Электронныя адходы, цвёрдыя бытавыя адходы і будаўнічае смецце ўтрымліваюць непрадказальныя элементы. Высокі крутоўны момант прадухіляе закліноўванне ротара пры сутыкненні з цвёрдай сталі або шчыльнымі запаўняльнікамі. Пры апрацоўцы электронных адходаў, такіх як серверы або прынтары, нізкахуткаснае зруханне разбівае сталёвыя кажухі без узнікнення празмерных іскраў або небяспечнага пылу.
Лопасці, якія круцяцца ў процілеглым кірунку, ствараюць асяроддзе самастойнага харчавання. Няправільныя формы натуральным чынам апускаюцца ў камеру рэзкі. Вам не патрэбны гідраўлічны таран, каб уціснуць матэрыял у лопасці. Гэта робіць машыну вельмі эфектыўнай для змешаных патокаў адходаў, дзе шчыльнасць матэрыялу рэзка адрозніваецца ад партыі да партыі. Аператары могуць скідваць цэлыя вёдры пагрузчыка са змешаным смеццем непасрэдна ў бункер, не заглушаючы машыну.
Вы вызначаеце машыну з адным ротарам для шчыльных, цвёрдых або таўстасценных матэрыялаў. Пластыкавыя ачысткі, драўляныя паддоны, папяровыя рулоны і медны дрот выдатна апрацоўваюцца ў гэтай архітэктуры. Высокая хуткасць рэзкі эфектыўна адколвае цвёрдыя блокі. Калі масіўны пластыкавы ачышчальны блок прыціскаецца да ротара, асобныя фрэзы адразаюць дробныя кавалачкі, пакуль увесь блок не стане дробным. Больш лёгкія матэрыялы таксама выйграюць ад больш высокіх хуткасцей кручэння, якія хутка праходзяць праз рэжучую камеру.
Выбірайце гэту машыну, калі паслядоўная апрацоўка патрабуе пэўнай аднастайнай фракцыі. Падача ў экструдар або другасны гранулятар патрабуе аднолькавага памеру часціц. Унутраны экран гарантуе такую паслядоўнасць. Гідраўлічны таран падтрымлівае пастаянны ціск, забяспечваючы ўстойлівую, прадказальную хуткасць прапускной здольнасці, якая забяспечвае аптымальную прадукцыйнасць наступнага абсталявання.
Вы павінны разумець абмежаванні гэтай архітэктуры. Мадэлі з адным ротарам змагаюцца з вельмі эластычнымі матэрыяламі. Доўгія пластыкавыя плёнкі або гумовыя палоскі могуць абгортвацца вакол высакахуткаснага ротара. Гэта абкручванне выклікае моцнае трэнне, плавіцца пластык на корпусе ротара і закліноўвае машыну. Забруджвальнікі цяжкіх металаў таксама ўяўляюць вялікую небяспеку. Цвёрды кавалак сталі, які трапляе ў камеру рэзкі, прывядзе да катастрафічнага пашкоджання ротарных нажоў, разаб'е нажы статара і разбурыць экран для памераў.
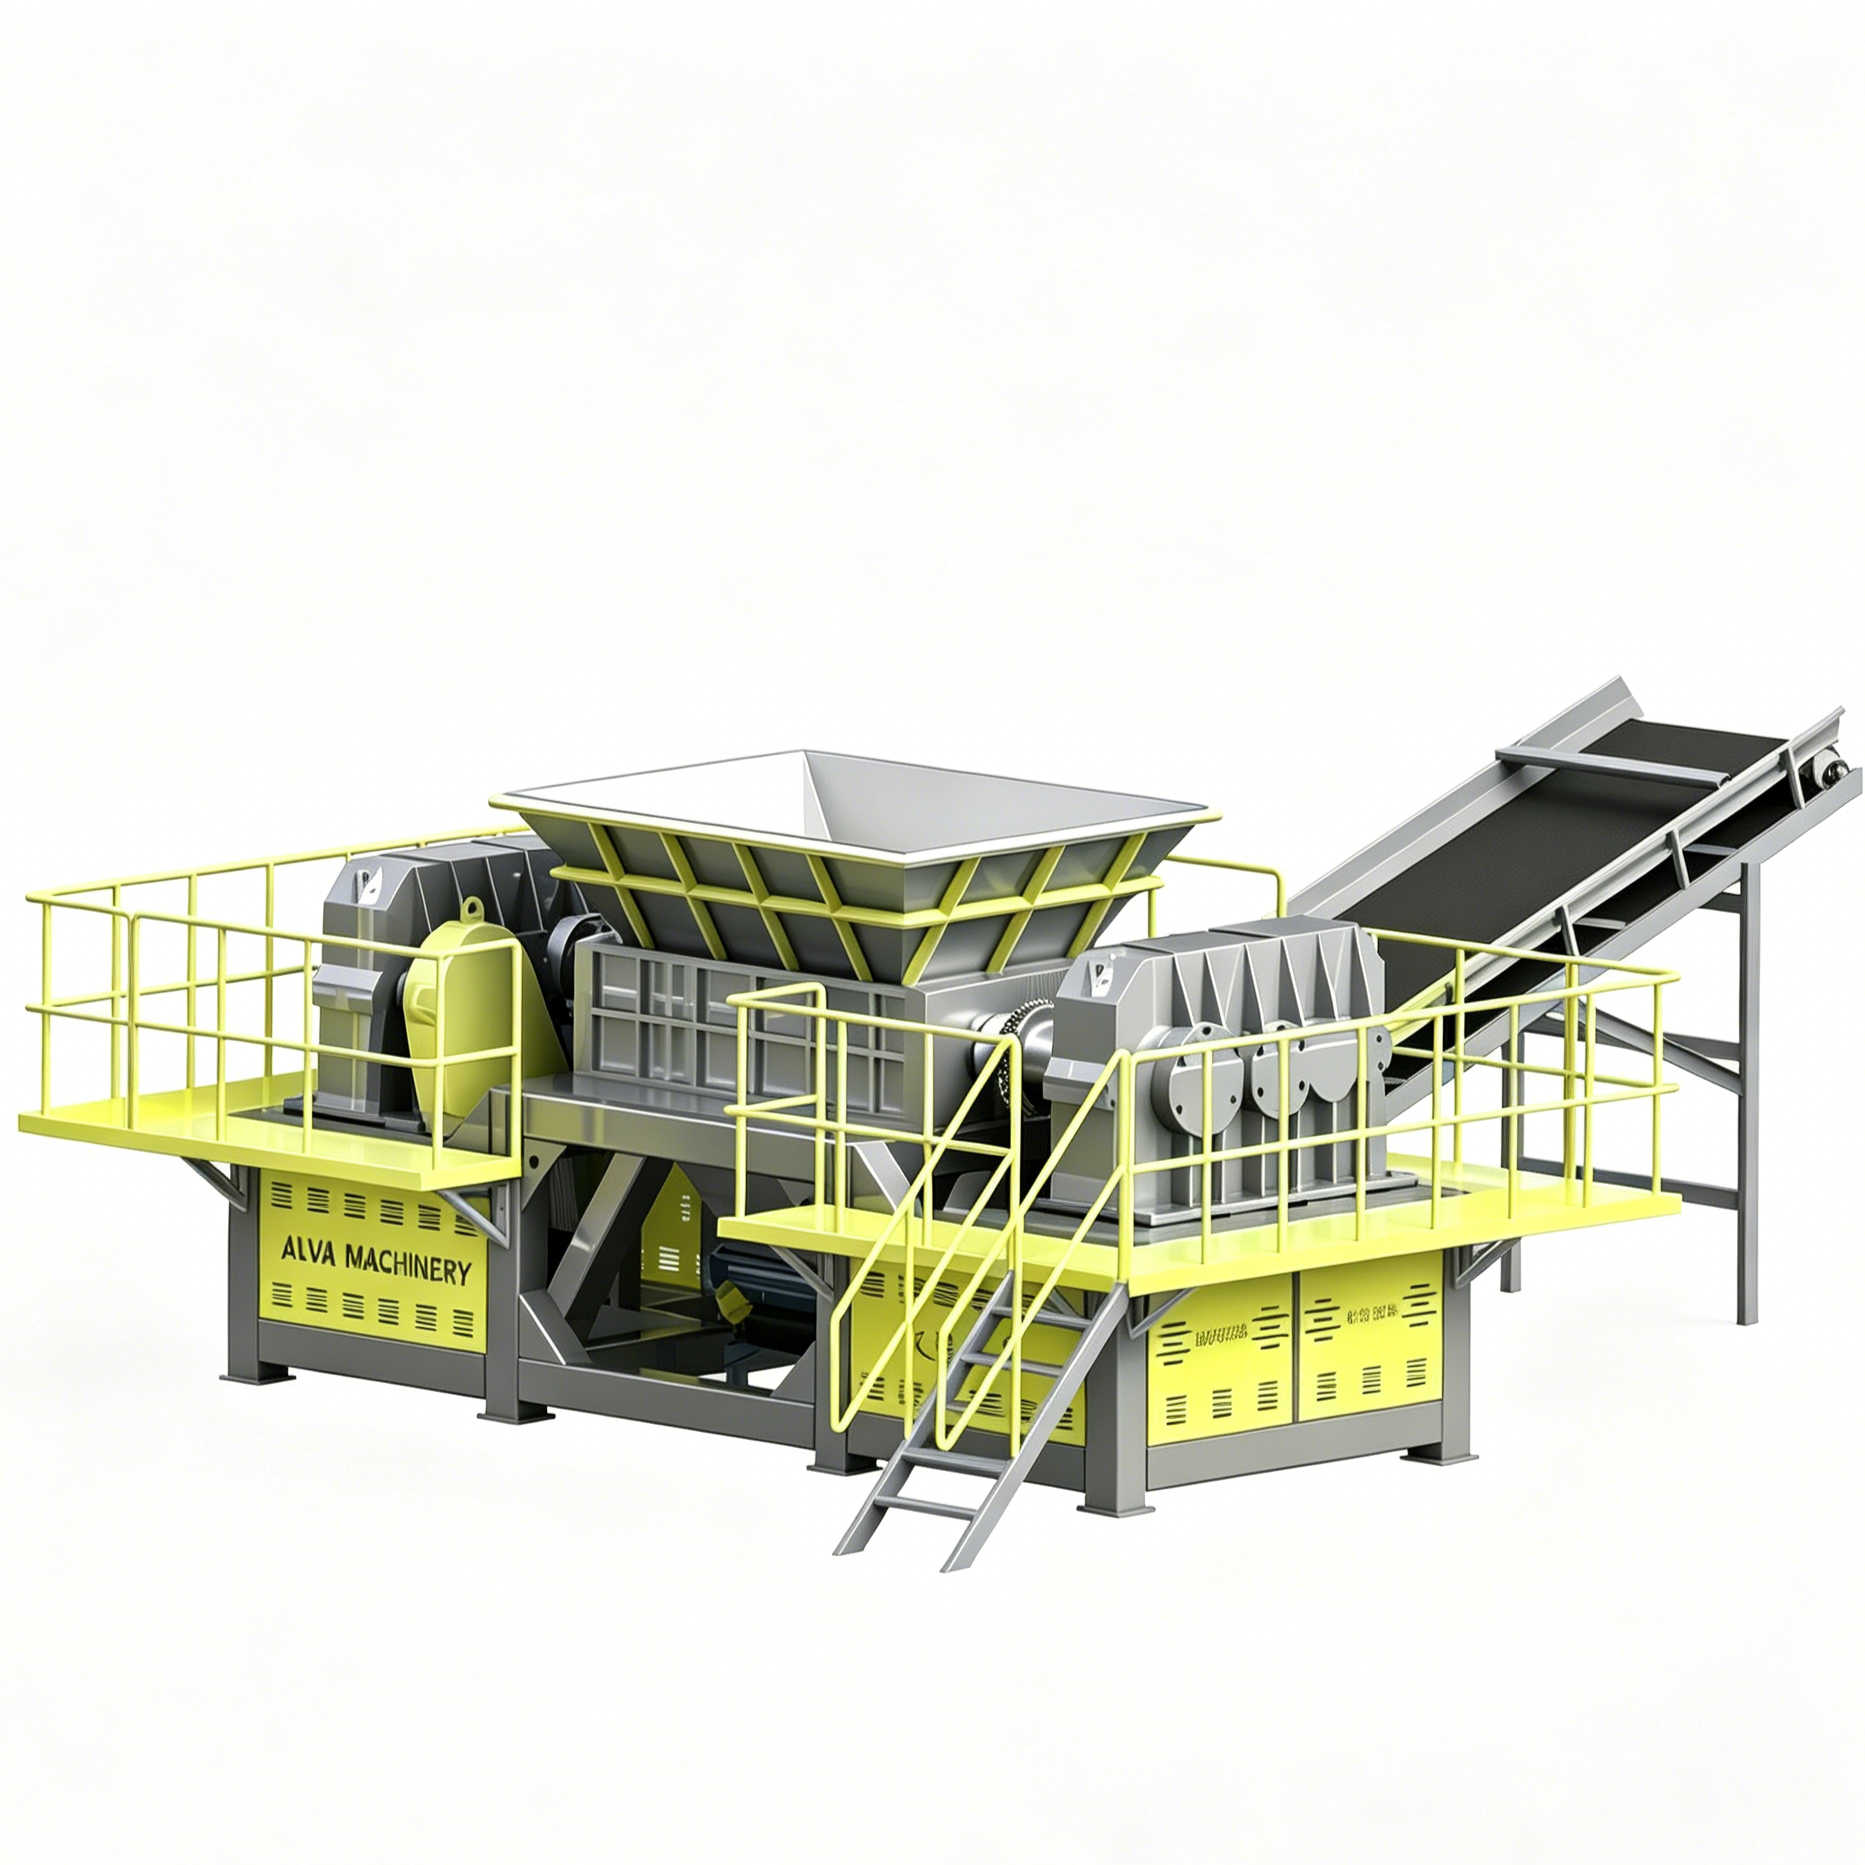
Ацэнка тэхналогіі здрабняльніка патрабуе супастаўлення пэўных функцый машыны з вынікамі працы. Вы разумееце, як унутраныя кампаненты ўплываюць на маштабаванасць і адпаведнасць вытворчасці. Мы аналізуем кантроль прадукцыйнасці, дынаміку прапускной здольнасці і рэаліі тэхнічнага абслугоўвання зношваемых дэталяў, каб вызначыць спецыфікацыі абсталявання.
Тэхнічная асаблівасць |
Двухротарны здрабняльнік |
Здрабняльнік з адным ротарам |
|---|---|---|
Хуткасць працы |
15 - 35 абаротаў у хвіліну (нізкая хуткасць) |
70 - 120 абаротаў у хвіліну (сярэдняя/высокая хуткасць) |
Профіль крутоўнага моманту |
Надзвычай высока |
Умераны |
Кантроль выхаду |
Шырыня ляза (грубая паласа) |
Экран памеру (аднародныя часціцы) |
Механізм падачы |
Самастойнае харчаванне (гравітацыя і гакі) |
Гідраўлічны таран (штурхач) |
Першаснае прымяненне |
Памяншэнне аб'ёму / папярэдняе драбненне |
Памяншэнне памеру / другаснае ўдакладненне |
Талерантнасць да забруджванняў |
Высокі (аўтаматычны рэверс апрацоўвае нераздробленыя) |
Нізкі (патрабуецца чысты, адсартаваны матэрыял) |
Кантроль выхаду вызначае асноўнае адрозненне паміж гэтымі двума машынамі. Здрабняльнік з адным ротарам забяспечвае высокапрадказальны адсеяваны выхад. Вы наладжваеце экраны для атрымання часціц памерам ад 10 да 50 мм. Матэрыял не можа выйсці з камеры рэзкі, пакуль ён не адпавядае гэтай дакладнай спецыфікацыі. Гэтая аднастайнасць забяспечвае эфектыўную працу наступных экструдараў і гранулятараў без скачка.
Здрабняльнік з двума валамі дае грубую палоску. Канчатковы памер звычайна вагаецца ад 50 мм да больш за 150 мм. Шырыня рэжучых лёзаў вызначае шырыню здробненай паласы. Даўжыня паласы застаецца зменнай, у залежнасці ад таго, як ламаецца матэрыял. Гэты нерэгулярны выхад ідэальна служыць для першаснага памяншэння аб'ёму, разбівання цюкоў і знішчэння буйных прадметаў, каб іх можна было лёгка транспартаваць.
Выхадны памер непасрэдна ўплывае на наступнае абсталяванне для сартавання. Аптычныя сартавальнікі, віхратокавыя сепаратары і магнітныя рамяні патрабуюць пэўных профіляў матэрыялаў. Аднастайныя часціцы раўнамерна распаўсюджваюцца па высакахуткасных канвеерных стужках. Гэта дазваляе сартавальным датчыкам у блізкім інфрачырвоным дыяпазоне (NIR) дакладна ідэнтыфікаваць і выкідваць мэтавыя матэрыялы з дапамогай паветраных бруй. Грубыя, зблытаныя палоскі з двухротарнай машыны закрываюць гэтыя датчыкі, перакідваюць сартавальныя жолабы і перацягваюць нямэтавыя матэрыялы ў няправільныя бункеры.
Дынаміка падачы значна ўплывае на агульную прапускную здольнасць. Пакетная падача з дапамогай франтальнага пагрузчыка стварае масавыя ўсплёскі ў камеры рэзкі. Бесперапынная канвеерная падача забяспечвае ўстойлівы, кіраваны паток. Вы супастаўляеце свой спосаб падачы з магчымасцямі ўборкі машыны, каб прадухіліць перамыканне ў бункеры.
Гідраўлічны баран у однороторном здрабняльніку актыўна рэгулюе прапускную здольнасць. Праграмуемы лагічны кантролер адсочвае сілу току ротара. Калі ротар працуе занадта моцна, торан нязначна ўцягваецца. Гэта разумнае харчаванне прадухіляе перагрузкі і падтрымлівае стабільную хуткасць разраду. Машына плаўна апрацоўвае матэрыял без пастаяннага ўмяшання аператара, павялічваючы прадукцыйнасць у тон у гадзіну.
Двухротарны здрабняльнік абапіраецца на агрэсіўны ўкус размешчаных у шахматным парадку лязоў. Канструкцыя бункера гуляе галоўную ролю ў накіраванні матэрыялу ў зону рэзкі. Машына добра спраўляецца з масіўнымі перанапружаннямі дзякуючы высокаму крутоўнаму моманту. Прапускная здольнасць вагаецца ў залежнасці ад складу матэрыялу. Шчыльныя, цвёрдыя матэрыялы запавольваюць валы, у той час як далікатныя матэрыялы хутка разбіваюцца і праходзяць наскрозь. Аператары часта ўсталёўваюць прывады з пераменнай частатой, каб кіраваць гэтымі скокамі нагрузкі і абараняць электрычную сетку.
Жыццёвыя цыклы абслугоўвання дзвюх архітэктур значна адрозніваюцца. У однороторных машынах выкарыстоўваюцца квадратныя або круглыя рэжучыя пласціны, вырабленыя з загартаванай інструментальнай сталі. Вы ўкручваеце гэтыя фрэзы непасрэдна ў кішэні ротара. Калі край зношваецца, брыгады тэхнічнага абслугоўвання адкручваюць разак, чысцяць кішэню, паварочваюць устаўку на 90 градусаў, каб агаліць новы край, і закручваюць ніт у адпаведнасці са спецыфікацыямі. Гэтая модульная канструкцыя дазваляе хутка замяняць дэталі, якія зношваюцца, непасрэдна на заводзе.
У двухротарных машынах выкарыстоўваюцца адрэзныя дыскі з нестандартным прафілем. Гэтыя моцныя ляза вытрымліваюць велізарныя фізічныя нагрузкі. За тысячы гадзін працы агрэсіўныя крукі акругляюцца, а рэжучыя беражкі губляюць востры профіль. Зазор паміж злучанымі лёзамі павялічваецца, што пагаршае дзеянне зруху і прымушае машыну разрываць або складаць матэрыял, а не выразаць яго чыста.
Аднаўленне гэтых лязоў патрабуе сур'ёзнага рамонту. Тэхнікі адключаюць трансмісію, адкручваюць карпусы падшыпнікаў і падымаюць усе вузлы валаў з рэжучай камеры пры дапамозе падвеснага крана. Валы разбіраюцца, а зношаныя ляза праходзяць спецыялізаваную наплавку. Зваршчыкі наносяць новы загартаваны матэрыял на зношаныя краю перад тым, як ЧПУ верне іх да першапачатковых завадскіх допускаў.
Інтэграцыя цяжкага здрабняльнага абсталявання ў актыўны аб'ект стварае рэальныя праблемы. Вы прадбачыце змены матэрыялаў і вузкія месцы на этапе праектавання. Правільная канструкцыя сістэмы зніжае гэтыя рызыкі да таго, як яны прывядуць да катастрафічнага прастою. Ніжэй мы апісваем стратэгіі барацьбы з забруджваннем і распрацоўкі шматступеністых сістэм.
Забруджванне матэрыялу ўяўляе найбольшую небяспеку для працы здрабняльніка. Нераздробненыя часта хаваюцца ў цюках мэтавага матэрыялу. Цвёрды сталёвы блок рухавіка, схаваны ўнутры цюкаванага кузава аўтамабіля, або масіўная сталёвая пласціна, змяшаная з будаўнічым смеццем, разбурыць рэжучыя інструменты. Вы ўкараняеце механічныя і праграмныя меры абароны для абароны абсталявання.
Двухротарныя здрабняльнікі выкарыстоўваюць інтэлектуальную абарону ад перагрузкі з аўтаматычным рэверсам. Калі валы сутыкаюцца з прадметам, які нельга здрабніць, сіла току ўсплёскваецца за мілісекунды. ПЛК імгненна спыняе валы і змяняе іх кручэнне. Гэта дзеянне вызваляе захраснуў аб'ект. Машына спрабуе здрабніць аб'ект некалькі разоў, перш чым выключыцца і папярэдзіць аператара, каб уручную ліквідаваць небяспеку.
Здрабняльнікі з адным ротарам абапіраюцца на механічныя гарантыі. Яны маюць механічныя счапленні, вадкія муфты або зрэзныя штыфты, убудаваныя ў трансмісію. Калі забруджвальны цяжкі метал трапляе ў камеру рэзкі, раптоўны ўдар ламае зрэзны штыфт або саслізгвае счапленне. Гэта імгненна адлучае ротар ад каробкі перадач. Ахвярны складнік прадухіляе катастрафічнае пашкоджанне дарагіх рэдуктара і матора.
Няправільная інтэграцыя здрабняльніка выклікае сур'ёзныя вузкія месцы ўнізе. Падача грубых няправільных палос непасрэдна ў дробны гранулятар разбурае ротар гранулятара. Вы памяншаеце памер матэрыялу паступова. Спроба дасягнуць масіўнага каэфіцыента памяншэння памеру за адзін праход гарантуе адмову абсталявання і празмернае вылучэнне цяпла.
Мы прапануем агульную двухступеньчатую архітэктуру для складаных матэрыялаў. Для першаснага памяншэння аб'ёму выкарыстоўвайце двухротарны здрабняльнік. Гэты этап папярэдняга здрабнення разбівае цюкі і знішчае буйнагабарытныя прадметы. Прапусціце гэты грубы матэрыял пад падвешаны магнітны сепаратар з папярочнай стужкай, каб выдаліць чорныя металы. Падайце чысты, папярэдне здробнены матэрыял у аднаротарны здрабняльнік для канчатковага, дакладнага памеру.
Прасторавыя абмежаванні часам забараняюць двухступеньчатую сістэму. У гэтых выпадках варта разгледзець четырехвальный здрабняльнік. Гэтая гібрыдная альтэрнатыва спалучае высокі крутоўны момант падвойных валаў з памерным экранам. У чатырохвальных машынах выкарыстоўваюцца два першасных рэжучых вала і два другасных памерных вала. Гэта забяспечвае раўнамерны памер складаных матэрыялаў у межах адной кампактнай плошчы, ухіляючы неабходнасць шырокіх канвеерных сетак паміж машынамі.
Запытайце фізічныя выпрабаванні матэрыялаў ад вытворцаў арыгінальнага абсталявання з выкарыстаннем вашых фактычных патокаў адходаў, каб праверыць магчымасці машыны.
Разлічыце неабходную бесперапынную прапускную здольнасць у тонах у гадзіну, улічваючы прыліўныя магутнасці і час пікавай загрузкі, каб правільна памераць бункер.
Ацаніце доступ да канкрэтнага тэхнічнага абслугоўвання мадэляў, якія ўвайшлі ў шорт-ліст, засяродзіўшы ўвагу на часе выдалення экрана і працэдурах павароту ляза, каб мінімізаваць запланаваны час прастою.
Спраектуйце план вашага аб'екта з улікам двухступеньчатага працэсу знішчэння, забяспечыўшы дастатковую прастору для магнітнага падзелу паміж першасным і другасным здрабняльнікамі.
A: Не. У гэтай архітэктуры адсутнічае экран памераў. Ён цалкам залежыць ад шырыні рэжучых лязоў, каб дыктаваць прадукцыйнасць. Машына вырабляе грубыя палоскі няправільнай формы, а не аднастайныя часціцы. Даўжыня выхаду вар'іруецца ў залежнасці ад таго, як матэрыял руйнуецца ў працэсе стрыжкі.
A: Пазбягайце апрацоўкі вельмі эластычных матэрыялаў, такіх як доўгія поліэтыленавыя плёнкі, вяроўкі або гумовыя палоскі. Гэтыя матэрыялы абгортваюцца вакол высакахуткаснага ротара і выклікаюць моцныя заклінанні. Вы таксама павінны пазбягаць моцна змешаных адходаў, якія змяшчаюць масіўныя металічныя забруджванні, так як яны разбураць ротарныя нажы і разбураць сіта для памераў.
A: Як правіла, не. Двухротарным мадэлям ўласціва самастойнае харчаванне. Валы, якія верцяцца ў процілеглым кірунку, і агрэсіўныя гакі ляза цягнуць грувасткія матэрыялы ўніз у зону рэзкі з дапамогай сілы цяжару і кручэння. Мадэлі з адным ротарам патрабуюць гідраўлічнага штурхача для падтрымання пастаяннага кантакту матэрыялу з круцільным ротарам.
A: Інтэрвалы тэхнічнага абслугоўвання цалкам залежаць ад абразіўнасці матэрыялу. Укладышы з адным ротарам звычайна патрабуюць павароту кожныя некалькі тыдняў, што дазваляе хутка адкрыць новы край. Двухротарныя лопасці служаць значна даўжэй, часта некалькі месяцаў, але патрабуюць інтэнсіўнага аднаўлення, зваркі і наплавкі, калі яны канчаткова зношваюцца.
A: Профілі спажывання энергіі адрозніваюцца. Машыны з двума ротарамі спажываюць бесперапынную электрычную нагрузку з высокім крутоўным момантам, каб падтрымліваць сілу зруху. Машыны з адным ротарам адчуваюць ваганні магутнасці. Сіла току значна ўзрастае, калі гідраўлічны баран уключаецца і штурхае шчыльны матэрыял да высакахуткаснага ротара.
A: Так. Гэта ўяўляе галіновы стандарт для двухступеньчатага змяншэння. Для першаснай разбіўкі і памяншэння аб'ёмаў на прадпрыемствах выкарыстоўваецца двухротарная машына. Пасля выдалення металаў магнітам яны падаюць грубы матэрыял у аднаротарную машыну для другаснай ачысткі і дакладнага памеру.


