
Zobrazení: 0 Autor: Editor webu Čas publikování: 23.09.2026 Původ: místo


Specifikace průmyslového drtiče představuje vysoce důležité rozhodnutí o vybavení pro jakékoli zařízení na recyklaci materiálu. Výběr nesprávné architektury stroje zaručuje katastrofální prostoje, nadměrné opotřebení řezných součástí a poruchy následného zpracování. Provozovatelé zařízení čelí neustálému provoznímu tření vyrovnávajícímu surový objem zmenšení proti přesnému zmenšení velikosti. Objemné, nepředvídatelné materiály vyžadují agresivní manipulaci, zatímco sekundární zpracovatelské linky vyžadují jednotný a předvídatelný výstup.
Tento problém vyřešíte pochopením základních technických rozdílů mezi dostupnými technologiemi skartování. Na této základní volbě závisí design zařízení. Musíte vyhodnotit mechanické schopnosti a Dvouhřídelový drtič proti a Jednohřídelový drtič . Dvourotorové stroje vynikají v ničení masivních, odolných předmětů. Jednorotorové stroje dodávají přesné velikosti částic požadované pro granulaci nebo vytlačování.
Mechanická filozofie: Dvouhřídelový drtič pracuje na nízkorychlostním principu střihu s vysokým kroutícím momentem, který je ideální pro objemné, smíšené nebo vysoce odolné materiály, zatímco jednohřídelový drtič využívá vyšší rychlosti a síto pro přesné, rovnoměrné snižování částic a rychlejší zpracování lehčích materiálů.
Řízení výkonu: Jednohřídelové drtiče diktují přesné výstupní velikosti prostřednictvím vyměnitelných sít; dvouhřídelové drtiče produkují hrubé pásy různé velikosti určené pro primární redukci objemu.
Vhodnost materiálu: Tvrdé, duté nebo kovem znečištěné materiály (e-odpad, pneumatiky, bubny) vyžadují agresivní záběr dvouhřídelového drtiče. Pro jednohřídelové systémy jsou vhodnější husté, tuhé materiály (plasty, dřevěné bloky) nebo lehčí materiály vyžadující granulační přípravu.
Důsledky TCO: Profily údržby se drasticky liší – modely s jedním hřídelem vyžadují časté čištění síta a údržbu tlačníku, zatímco modely s dvojitým hřídelem vyžadují intenzivní navařování lopatek a přestavování hřídele v průběhu času.
Úspěch primární redukce velikosti závisí zcela na architektuře stroje. Fyzické uspořádání řezné komory určuje limity příjmu materiálu a určuje, jak stroj zachází s fyzickým odporem. Hodnotíte, jak rotory, lopatky a podávací mechanismy interagují s proudy surového odpadu, abyste zabránili selhání zařízení. Níže rozebíráme technické principy řízení obou typů skartovaček.
Dvouhřídelový drtič spoléhá na nízkorychlostní mechanismus s vysokým točivým momentem. Stroj obvykle pracuje mezi 15 a 35 otáčkami za minutu. Tato pomalá rotace vytváří obrovskou řeznou sílu prostřednictvím vysoce výkonných planetových převodovek. Architektura se vyznačuje dvěma paralelními, protiběžnými hřídeli. Inženýři navrhují tyto hřídele s šestihrannými nebo drážkovanými profily, aby se zabránilo sklouznutí řezných kotoučů při extrémním zatížení.
Na tyto odolné hřídele se nasouvají do sebe zapadající řezné kotouče. Mezi čepelemi jsou umístěny distanční vložky, které vytvářejí přesnou řeznou vůli potřebnou pro stříhání. Čepele mají stupňovité uspořádání. Tento specifický vzor optimalizuje střižnou sílu po celé délce rotoru a zabraňuje zastavení motorů, když do komory vnikne hustý předmět. Stroj uchopuje materiál pomocí agresivních háků opracovaných přímo do profilů čepele. Protiběžné otáčení táhne odpad dolů do oblasti řezání.
Proces redukce zahrnuje stříhání, trhání a lámání. Když se do sebe zapadající nože míjejí, krájí materiál. Pokud materiál odolává střihu, obrovský krouticí moment jej jednoduše roztrhne. Lom křehkých materiálů pod tlakovým zatížením. Tato architektura zejména postrádá dimenzační obrazovku. Výstupní rozměry zcela závisí na gravitaci a šířce čepele. Stroj vykládá hrubé, nepravidelné pásy přímo dnem řezací komory na vynášecí dopravník.
Stacionární čisticí prsty jsou namontovány na skříni drtiče a zasahují mezi řezací kotouče. Tyto prsty škrábou materiál z kapes čepele, když se hřídele otáčejí. Bez těchto čisticích prstů by se elastické materiály, jako je pryž nebo plastová fólie, ovinuly kolem distančních vložek, což by nakonec zavázalo hřídele a zničilo hlavní ložiska.
Jednorotorový drtič využívá středně až vysokorychlostní mechanismus. Rotor se obvykle točí mezi 70 a 120 otáčkami za minutu. Tato vyšší rychlost umožňuje rychlejší zpracování lehčích materiálů a generuje kinetickou energii potřebnou pro čisté řezy. Řezací komora obsahuje jeden masivní rotor vybavený více řeznými nástroji. Tyto rotační nože přímo spolupracují se stacionárními statorovými noži namontovanými na rámu stroje.
Střih se podobá souvislému stříhání nůžkami. Nože spřádacího rotoru míjejí pevné statorové nože v úzkých tolerancích, často s mezerami menšími než milimetr. Toto čisté stříhání vyžaduje, aby materiál zůstal v záběru s rotorem. Hydraulický píst nebo tlačník tlačí materiál proti rotujícím řezným nástrojům. Bez tohoto hydraulického tlačného zařízení by materiál jednoduše poskakoval kolem zásobníku a jezdil na dopřádacím rotoru, aniž by byl řezán.
Přímo pod rotorem v robustní kolébce se montuje dimenzování. Tato obrazovka určuje konečnou velikost částic. Materiál zůstává v řezací komoře, dokud není dostatečně malý, aby prošel otvory síta. Nepřetržitá interakce mezi frézami, statorovými noži a sítem zajišťuje vysoce rovnoměrný výstup. Toto přesné řízení činí jednorotorový stroj nepostradatelným pro sekundární zpracování.
Hydraulický píst pracuje na vysoce výkonné lineární vodicí dráze. Vyhrazená hydraulická pohonná jednotka dodává tlak do válců pístu. Programovatelný logický ovladač stroje nepřetržitě monitoruje proud motoru hlavního rotoru. Když rotor narazí na hustý plastový blok a proudové špičky se přiblíží maximálnímu jmenovitému výkonu motoru, PLC okamžitě přikáže hydraulickým ventilům, aby mírně zatáhly beran. Tím se uvolní tlak na rotor a umožní mu znovu získat otáčky za minutu, než beran znovu vytlačí materiál dopředu.
Kategorizujete toky odpadu přesně tak, aby odpovídaly možnostem stroje. Fyzikální vlastnosti diktují výběr drtiče. Tvrdost, elasticita, hustota a úrovně znečištění ovlivňují výkon stroje. Mapujeme konkrétní kategorie materiálů na optimální architekturu skartování, abychom zajistili nepřetržitý provoz zařízení.
Potřebujete dvourotorový stroj pro objemné, duté nebo vysoce elastické materiály. Pneumatiky pro cestující, ocelové sudy o objemu 55 galonů a přepravky IBC vyžadují agresivní zacházení. Rozložené háčky snadno uchopí tyto velké, nepohodlné tvary. Když ocelový buben vstoupí do násypky, háky propíchnou kov, složí buben dovnitř a stáhnou jej dolů skrz propojené lopatky. Pomalá rotace zabraňuje odskakování elastických materiálů od řezné zóny.
Tato architektura vyniká při zpracování mimořádně tvrdého nebo silně kontaminovaného odpadu. Elektronický odpad, pevný komunální odpad a stavební suť obsahují nepředvídatelné prvky. Vysoký točivý moment zabraňuje zaseknutí rotoru při střetu s pevnou ocelí nebo hustým kamenivem. Při zpracování elektronického odpadu, jako jsou servery nebo tiskárny, nízkorychlostní stříhání rozlomí ocelové pláště, aniž by generovalo nadměrné jiskry nebo nebezpečný prach.
Protiběžně se otáčející lopatky vytvářejí prostředí pro samokrmení. Nepravidelné tvary se přirozeně stahují dolů do řezací komory. K tlačení materiálu do nožů nepotřebujete hydraulický píst. Díky tomu je stroj vysoce účinný pro toky smíšeného odpadu, kde se hustota materiálu velmi liší od šarže k šarži. Obsluha může vysypat celé lopaty nakladače se smíšeným odpadem přímo do násypky, aniž by došlo k udušení stroje.
Jednorotorový stroj určíte pro husté, tuhé nebo silnostěnné materiály. V této architektuře se krásně zpracovávají plastové výplně, dřevěné palety, role papíru a měděný drát. Vysokorychlostní řezání účinně odlamuje pevné bloky. Když je masivní plastový čistící blok přitlačen k rotoru, jednotlivé frézy oholí malé kousky, dokud se celý blok nezmenší. Lehčí materiály také těží z vyšších rychlostí otáčení, které rychle procházejí řeznou komorou.
Zvolte tento stroj, když následné zpracování vyžaduje definovanou homogenní frakci. Plnění extrudéru nebo sekundárního granulátoru vyžaduje jednotnou velikost částic. Vnitřní obrazovka tuto konzistenci zaručuje. Hydraulický píst udržuje konstantní tlak, což zajišťuje stálou a předvídatelnou rychlost průchodu, která udržuje zařízení po proudu napájené na optimální kapacitě.
Musíte pochopit omezení této architektury. Jednorotorové modely bojují s vysoce elastickými materiály. Dlouhé plastové fólie nebo pryžové proužky se mohou ovinout kolem vysokootáčkového rotoru. Toto balení způsobuje silné tření, natavuje plast na těleso rotoru a zasekává stroj. Nečistoty z těžkých kovů také představují vážné riziko. Pevný kus oceli vstupující do řezací komory způsobí katastrofální poškození rotačních nožů, roztříští statorové nože a zničí kalibrační síto.
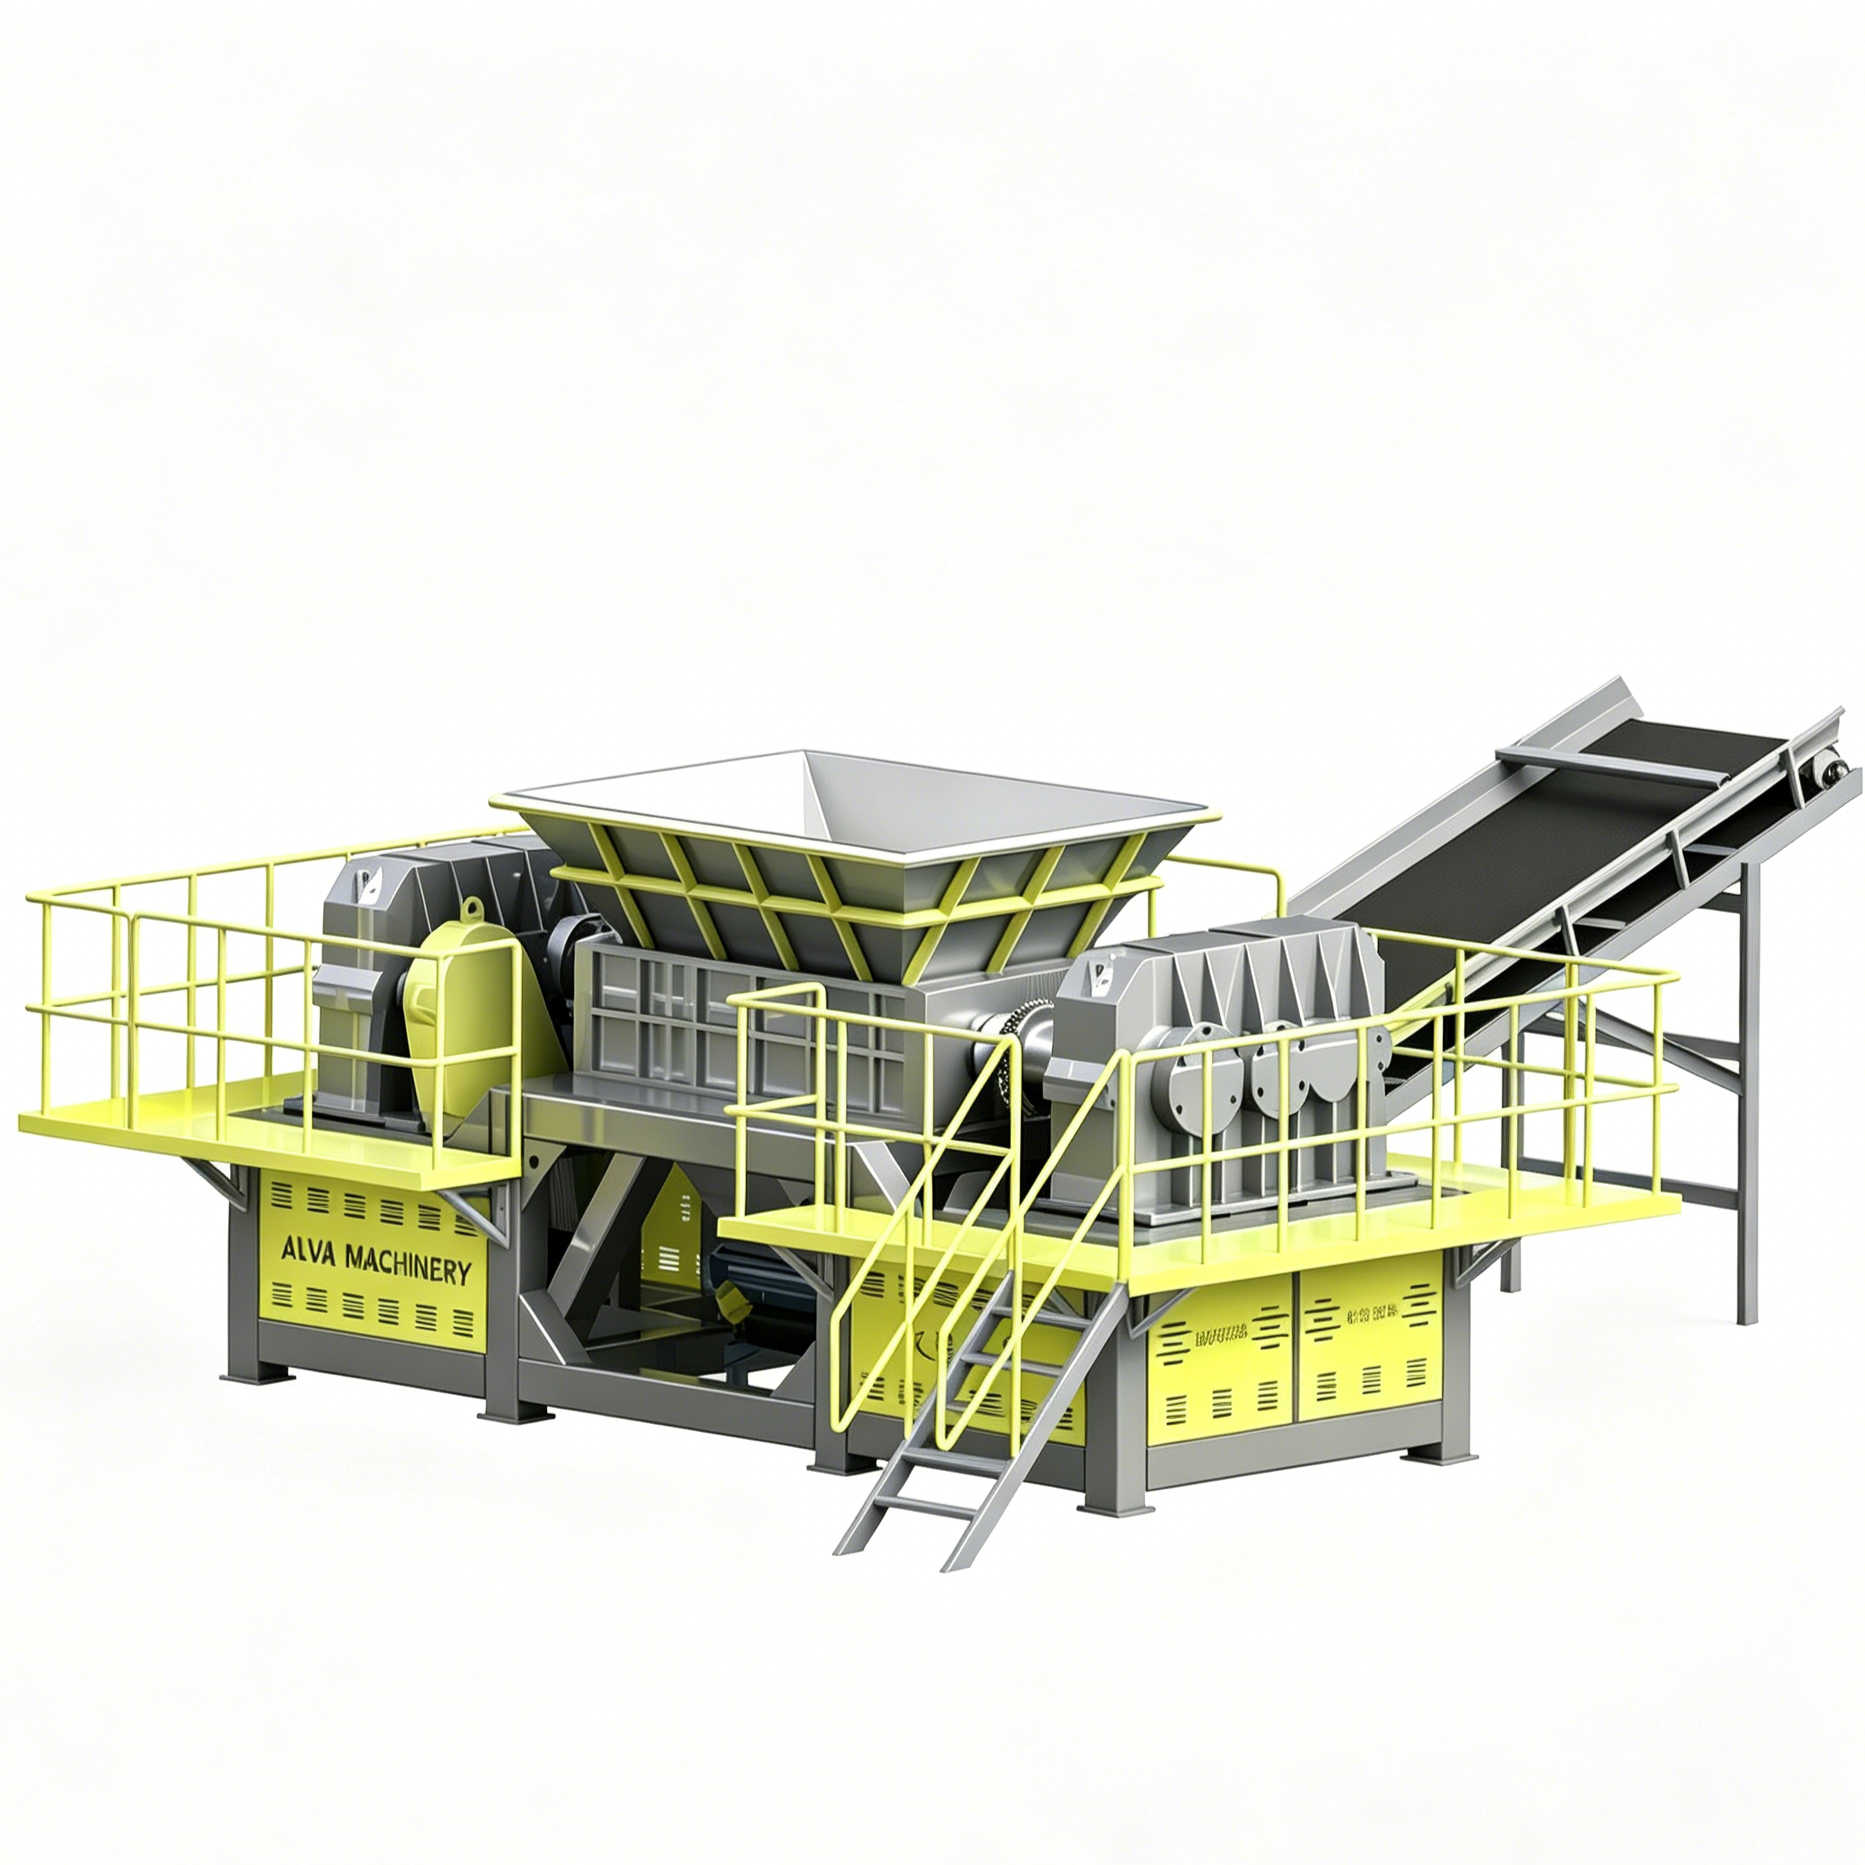
Vyhodnocení technologie skartovačky vyžaduje mapování specifických funkcí stroje na provozní výsledky. Chápete, jak interní komponenty ovlivňují škálovatelnost a shodu s produkčními požadavky. Analyzujeme výstupní řízení, dynamiku propustnosti a realitu údržby opotřebitelných dílů, abychom mohli vést specifikace zařízení.
Technická vlastnost |
Dvourotorový skartovač |
Jednorotorový skartovač |
|---|---|---|
Provozní rychlost |
15–35 ot./min (nízká rychlost) |
70–120 ot./min (střední/vysoká rychlost) |
Profil točivého momentu |
Extrémně vysoká |
Mírný |
Ovládání výstupu |
Šířka čepele (hrubé proužky) |
Velikost obrazovky (jednotné částice) |
Mechanismus podávání |
Samokrmení (gravitace a háčky) |
Hydraulický beran (tlačný válec) |
Primární aplikace |
Redukce objemu / Předskartování |
Zmenšení velikosti / Sekundární zjemnění |
Tolerance kontaminace |
Vysoká (automatický zpětný chod zpracovává neskartovatelné) |
Nízká (Vyžaduje čistý, tříděný materiál) |
Řízení výstupu definuje primární rozdíl mezi těmito dvěma stroji. Jednorotorový skartovač poskytuje vysoce předvídatelný, stíněný výstup. Síta nakonfigurujete tak, aby produkovaly částice o velikosti od 10 mm do 50 mm. Materiál nemůže opustit řeznou komoru, dokud nesplní přesně tuto specifikaci. Tato stejnoměrnost udržuje následné extrudéry a granulátory v provozu efektivně bez rázů.
Dvouhřídelový drtič vytváří hrubý, pásovitý výstup. Konečná velikost se obvykle pohybuje od 50 mm do více než 150 mm. Šířka řezných nožů určuje šířku nařezaného pásu. Délka pásu zůstává variabilní v závislosti na tom, jak se materiál láme. Tento nepravidelný výstup dokonale slouží k primární redukci objemu, rozbíjení otevřených balíků a ničení velkých kusů tak, aby mohly být snadno přepravovány.
Výstupní velikost přímo ovlivňuje následné třídicí zařízení. Optické třídiče, separátory vířivých proudů a magnetické pásy vyžadují specifické profily materiálů. Rovnoměrné částice se rovnoměrně šíří přes vysokorychlostní dopravní pásy. To umožňuje blízkým infračerveným (NIR) třídicím senzorům přesně identifikovat a vysunout cílové materiály pomocí vzduchových trysek. Hrubé, zamotané pásy z dvourotorového stroje zaslepují tyto senzory, přemosťují třídicí skluzy a tahají necílové materiály do nesprávných bunkrů.
Dynamika podávání výrazně ovlivňuje celkovou kapacitu průchodu. Dávkové podávání pomocí čelního nakladače vytváří masivní rázy v řezací komoře. Nepřetržité podávání dopravníku poskytuje stálý, ovladatelný proud. Způsob podávání přizpůsobíte sacím schopnostem stroje, abyste zabránili můstkům v zásobníku.
Hydraulický beran v jednorotorovém drtiči aktivně reguluje průchodnost. Programovatelný logický ovladač monitoruje proud rotoru. Pokud rotor pracuje příliš silně, beran se mírně zatáhne. Toto inteligentní podávání zabraňuje přetížení a udržuje stálou rychlost vybíjení. Stroj zpracovává materiál plynule bez neustálého zásahu obsluhy, maximalizuje výkon v tunách za hodinu.
Dvourotorový drtič spoléhá na agresivní záběr střídavých nožů. Konstrukce násypky hraje hlavní roli při nasměrování materiálu do zóny řezání. Stroj dobře zvládá masivní přepětí díky vysokému točivému momentu. Propustnost kolísá v závislosti na složení materiálu. Husté, tvrdé materiály zpomalují hřídele, zatímco křehké materiály se rozbíjejí a rychle procházejí. Operátoři často instalují frekvenční měniče, aby zvládli tyto zátěžové špičky a chránili elektrickou síť.
Životní cykly údržby se mezi těmito dvěma architekturami výrazně liší. Jednorotorové stroje využívají čtyřhranné nebo kruhové břitové destičky vyrobené z kalené nástrojové oceli. Tyto frézy přišroubujete přímo do kapes rotoru. Když se hrana opotřebuje, týmy údržby odšroubují frézu, vyčistí kapsu, otočte břitovou destičku o 90 stupňů, aby se odhalila nová hrana, a utáhněte šroub zpět podle specifikace. Tato modulární konstrukce umožňuje rychlou výměnu opotřebitelných dílů přímo v továrně.
Dvourotorové stroje využívají řezné kotouče s vlastním profilem. Tyto odolné čepele odolávají nesmírnému fyzickému týrání. Během tisíců provozních hodin se agresivní háky zaoblují a řezné hrany ztrácejí svůj ostrý profil. Mezera mezi do sebe zapadajícími čepelemi se zvětšuje, což zhoršuje stříhací účinek a způsobuje, že stroj trhá nebo skládá materiál, místo aby jej čistě řezal.
Obnova těchto nožů vyžaduje rozsáhlou údržbu. Technici odpojí hnací ústrojí, odšroubují ložisková pouzdra a pomocí mostového jeřábu zvednou celé sestavy hřídelí z řezací komory. Hřídele jsou demontovány a opotřebované čepele procházejí speciálním procesem navařování. Svářeči aplikují nový kalený materiál na opotřebované hrany před jejich CNC obráběním zpět na původní tovární tolerance.
Integrace těžkého skartovacího zařízení do aktivního zařízení představuje skutečné výzvy. Během fáze návrhu očekáváte materiálové variace a následná úzká místa. Správný návrh systému tato rizika zmírňuje dříve, než způsobí katastrofické prostoje. Níže uvádíme strategie pro řízení kontaminace a navrhování vícestupňových systémů.
Kontaminace materiálu představuje největší riziko pro dobu provozuschopnosti skartovače. Neskartovatelné předměty se často skrývají v balíkech cílového materiálu. Pevný ocelový blok motoru ukrytý uvnitř balíkované karoserie nebo masivní ocelový plát přimíchaný do stavebních suti zničí řezné nástroje. Pro ochranu zařízení implementujete mechanické a softwarové zabezpečení.
Dvourotorové drtiče využívají inteligentní automatickou ochranu proti přetížení. Když hřídele narazí na neskartovatelný předmět, elektrický proud se během milisekund zvýší. PLC okamžitě zastaví hřídele a obrátí jejich rotaci. Tato akce uvolní zaseknutý předmět. Stroj se pokusí předmět několikrát rozřezat, než se vypne a upozorní obsluhu, aby nebezpečí ručně odstranila.
Jednorotorové drtiče spoléhají na mechanické zabezpečení. Vyznačují se mechanickými spojkami, kapalinovými spojkami nebo střižnými čepy integrovanými do hnacího ústrojí. Pokud se do řezací komory dostane kontaminant z těžkého kovu, náhlý náraz zlomí střižný kolík nebo prokluzuje spojku. Tím se rotor okamžitě odpojí od převodovky. Obětovaná součástka zabraňuje katastrofálnímu poškození drahé převodovky a motoru.
Nesprávná integrace skartovače způsobuje vážné následné zúžení. Přivádění hrubých nepravidelných pásů přímo do jemného granulátoru ničí rotor granulátoru. Postupně snižujete velikost materiálu. Pokus o dosažení masivního poměru zmenšení velikosti při jediném průchodu zaručuje selhání zařízení a nadměrné vytváření tepla.
Pro obtížné materiály navrhujeme společnou dvoustupňovou architekturu. Pro snížení primárního objemu použijte dvourotorový drtič. Tato fáze předběžného drcení rozbíjí otevřené balíky a ničí objemné předměty. Protáhněte tento hrubý materiál pod zavěšeným magnetickým separátorem s příčným pásem, abyste odstranili železné kovy. Vložte čistý, předem rozdrcený materiál do jednorotorového drtiče pro konečnou a přesnou velikost.
Prostorová omezení někdy zakazují dvoustupňový systém. V těchto případech zvažte čtyřhřídelový drtič. Tato hybridní alternativa kombinuje vysoký točivý moment dvou hřídelů s dimenzováním. Čtyřhřídelové stroje využívají dva primární řezné hřídele a dva sekundární kalibrační hřídele. To poskytuje jednotné dimenzování obtížných materiálů v rámci jediného kompaktního půdorysu, což eliminuje potřebu rozsáhlých dopravníkových sítí mezi stroji.
Vyžádejte si fyzické zkoušky materiálu od původních výrobců zařízení za použití skutečných toků odpadu ze zařízení k ověření schopností stroje.
Vypočítejte si požadovanou průběžnou průchodnost v tunách za hodinu se zohledněním rázové kapacity a doby špičkového zatížení, abyste správně dimenzovali zásobník.
Vyhodnoťte konkrétní přístup k údržbě modelů zařazených do užšího výběru, zaměřte se na doby odstranění síta a postupy otáčení nožů, abyste minimalizovali plánované prostoje.
Navrhněte uspořádání svého zařízení tak, aby vyhovovalo dvoufázovému procesu redukce a zajistilo dostatečný prostor pro magnetické oddělení mezi primárním a sekundárním drtičem.
Odpověď: Ne. Tato architektura postrádá obrazovku pro úpravu velikosti. Při diktování výkonu se zcela spoléhá na šířku řezných nožů. Stroj vytváří spíše hrubé, nepravidelné proužky než jednotné částice. Délka výstupu se liší v závislosti na tom, jak se materiál láme během procesu stříhání.
Odpověď: Vyhněte se zpracování vysoce elastických materiálů, jako jsou dlouhé plastové fólie, lana nebo pryžové proužky. Tyto materiály se obalují kolem vysokorychlostního rotoru a způsobují silné třecí zácpy. Musíte se také vyhýbat silně smíšenému odpadu obsahujícímu masivní kovové nečistoty, protože ty roztříští rotační nože a zničí síto velikosti.
A: Obecně ne. Dvourotorové modely jsou ze své podstaty samočinné. Protiběžně se otáčející hřídele a agresivní háky nožů přitahují objemné materiály dolů do oblasti řezání pomocí gravitace a rotační síly. Jednorotorové modely vyžadují, aby hydraulický tlačník udržoval stálý kontakt materiálu s dopřádacím rotorem.
Odpověď: Intervaly údržby zcela závisí na abrazivitě materiálu. Jednorotorové břitové destičky obvykle vyžadují rotaci každých několik týdnů, čímž se rychle obnaží nový okraj. Dvourotorové lopatky vydrží mnohem déle, často několik měsíců, ale vyžadují intenzivní přestavbu, svařování a navařování, když se konečně opotřebují.
A: Profily spotřeby energie se liší. Dvourotorové stroje čerpají nepřetržité elektrické zatížení s vysokým kroutícím momentem, aby si udržely svou střižnou sílu. Jednorotorové stroje jsou vystaveny kolísavému zatížení. Intenzita proudu výrazně stoupá, když hydraulický píst zabírá a tlačí hustý materiál proti vysokorychlostnímu rotoru.
A: Ano. To představuje průmyslový standard pro dvoustupňovou redukci. Zařízení využívají dvourotorový stroj pro primární poruchu a redukci objemu. Po odebírání kovů magnetem přivádějí hrubý materiál do jednorotorového stroje pro sekundární rafinaci a přesné dimenzování.


