
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-22 Kaynak: Alan


Endüstriyel tesisler ve geri dönüşüm tesisleri, hacimli, inatçı veya karışık atık akışlarını yönetirken karmaşık operasyonel darboğazlarla karşı karşıya kalır. Standart boyut küçültme makineleri genellikle bu zorlu koşullar altında başarısız olur. Yüksek nakliye lojistiği, tesis kaynaklarının tüketilmesini gerektirir. Şiddetli mekanik sıkışma nedeniyle sık sık ekipman kesintileri meydana gelir. Verimsiz aşağı yönde ayıklama, doğrudan yetersiz güce sahip veya yanlış hizalanmış atık işleme sistemlerinden kaynaklanır. Bu belirtiler, malzeme ile makine arasında temel bir uyumsuzluğa işaret etmektedir.
Ağır bir işi değerlendirmek Çift Şaftlı Parçalayıcı tesis yöneticileri için zorunlu bir adımdır. Yüksek hızlı, düşük torklu makinelerden uzaklaşmalısınız. Modern operasyonlar sürekli çalışmayı gerektirir Atık Azaltma Ekipmanı, maksimum hacim azaltımı için özel olarak tasarlanmıştır. Bu kılavuz endüstriyel parçalamanın mekanik gerçeklerini açıklamaktadır. Tahrik sistemlerini, bıçak geometrilerini ve operasyonel riskleri değerlendiriyoruz. Yüksek torklu kesme kuvvetlerinin öngörülemeyen atık akışlarını nasıl yönetilebilir, lojistik dostu çıktılara dönüştürdüğünü tam olarak öğreneceksiniz.
Karışık Atıklar için Mekanik Üstünlük: Kademeli dönüşle birleştirilmiş düşük hızlı, yüksek torklu çalışma, yüksek devirli öğütücülerde yaygın olan dolaşmayı ve sıkışmayı önler.
Operasyonel Giderler Üzerinde Doğrudan Etki: Tutarlı, azaltılmış malzeme hacmine ulaşmak nakliye, depolama ve çöp sahası imha maliyetlerini önemli ölçüde azaltır.
Çıkış Verimliliği: Hacimli ve inatçı öğelerin ön parçalanması, ikincil işleme ekipmanının besleme hızını ve ömrünü optimize eder.
Yüksek hızlı tek şaftlı makineler sert, elastik veya hacimli malzemeleri işlerken sıklıkla arızalanır. Hızlı dönen bıçaklar darbe kuvvetine dayanır. Büyük nesneleri etkili bir şekilde kavramakta zorluk çekerler. Bir yükleyici kamyon lastiklerini veya metal varilleri hazneye boşalttığında malzeme sıçrar. Yüksek devirli rotor sağlam bir kavrama sağlayamaz. Bu, aktarma organlarının tamamında ciddi mekanik strese neden olur. Çarpma kuvveti, tahrik kayışları, dişli kutusu ve motor yatakları aracılığıyla yıkıcı şok dalgaları gönderir.
Elastik malzemeler farklı bir hasar modu sunar. Tekstil ürünleri, tel halatlar ve kentsel katı atıklar çarpma anında esner. Dönen rotorun etrafına sıkıca sarılırlar. Bu sarma etkisi büyük sürtünme yaratır. Motor, direnci aşmaya çalışırken aşırı amper çekiyor. Sonunda motor tamamen durur. Makine kapanarak tesis genelinde alarmların tetiklenmesine neden olur.
Bu olaylar sırasında gizli operasyonel yükler hızla birikir. Ekipmanın aksama süresi anında manuel müdahale gerektirir. Bakım ekipleri makineyi kilitlemeli ve etiketlemelidir. İşçiler fiziksel olarak kesme odasına tırmanıyor. Sarılmış malzemeleri temizlemek için gözetleme çubukları, maket bıçakları ve kesme fenerleri kullanıyorlar. Bu tehlikeli süreç tüm üretim hattını durdurur. Tesis verimi sıfıra düşer. İşçilik saatleri, malzemeyi işlemek yerine, sıkışmaları gidermeye harcanıyor.
Tesislerin makineleri değerlendirmek için güvenilir operasyonel ölçütlere ihtiyacı vardır. Hedef hacim azaltma oranları lojistik sınırlarınızla uyumlu olmalıdır. Kamyonlarınız boş hava taşıyorsa para kaybedersiniz. Uygun parçalama yükü yoğunlaştırır. Saat başına gerekli ton (TPH) verimi tesisinizin kapasitesini belirler. Makinanın işlem hızını günlük gelen tonajınıza göre ayarlamalısınız.
Üretim Tutarlılığı: Makine, sürekli operatör müdahalesi veya manuel besleme ayarlamaları olmadan malzemeyi sabit bir hızda işlemelidir.
Yığın Yoğunluğunun İyileştirilmesi: Çıktı malzemesi, taşıma konteynırlarına sıkı bir şekilde yerleştirilmeli ve yük ağırlıkları en üst düzeye çıkarılmalıdır.
Dalgalanmayla Mücadele: Ekipman, kıskaç veya yükleyiciden doğrudan boşaltılan ağır malzemenin ani akışını, durmadan absorbe etmelidir.
Sürekli çalışma ölçümleri, yeterli makineleri üretim darboğazlarından ayırır. Her saat başı temizlik için duran bir makine işe yaramaz. Heterojen atık akışları güçlü işleme yetenekleri gerektirir. Kapsamlı ön ayıklama değerli çalışma saatlerini boşa harcar. İdeal sistem, karışık malzemeleri doğrudan devrilme tabanından kabul eder. Değişen yoğunlukları tereddüt etmeden keser. Sert plastikleri, esnek hortumları ve hafif metalleri aynı anda işler.
Bu parçalama mekanizmasının fiziği, hız yerine ham güce öncelik verir. Sistem kasıtlı olarak dönme hızını tam kesme kuvvetiyle değiştirir. 1750 RPM'de dönen bir elektrik motoru, ağır hizmet tipi bir planet dişli kutusuna bağlanır. Şanzıman bu hızı dakikada 15 ila 35 devire düşürür. Bu devasa vites küçültme torku katlanarak artırır. Yüksek tork, bıçakların inatçı malzemeleri zahmetsizce kırmasına ve kesmesine olanak tanır.
Yavaş dönüş, kesme bölmesi içinde tehlikeli ısı oluşumunu önler. Yüksek hızlı darbe makineleri kıvılcım üretir. Karışık atıkların işlenmesi sırasında ciddi yangın tehlikesi yaratırlar. Düşük hızlı kesme bu riski ortadan kaldırır. Ayrıca parçalama işlemi sırasında toz oluşumunu da en aza indirir. Tesisler daha temiz hava kalitesini korur. Yanıcı tozdan kaynaklanan patlama riskleri önemli ölçüde azalır.
Ters yönde dönen şaftlar güçlü bir ısırma etkisi yaratır. Şaftlar birbirine doğru içe doğru döner. Malzemeyi aynı anda tutar, çeker ve keserler. Kademeli bıçak düzeni sürekli etkileşimi sağlar. Bir bıçak kesimini bitirdiğinde bir sonraki bıçak malzemeyi aşağı doğru çekmeye başlar.
Üreticiler, bıçakların aşırı yük altında kaymasını önlemek için altıgen şaftlar kullanmaktadır. Kama yuvalarına sahip yuvarlak şaftlar, parçalanamayan nesnelere çarptığında genellikle tuşları keser. Altıgen şaftlar, dönme kuvvetini bıçağın tüm iç çapı boyunca eşit olarak dağıtır. Bağımsız tahrik motorları değişken yükleri etkili bir şekilde yönetir. Her şaft kendi motoruna ve dişli kutusuna bağlanır. Millerden biri aşırı dirençle karşılaşırsa diğeri işleme devam eder. Bu dinamik eylem, karmaşık öğeleri parçalara ayırır. Uzun veya esnek atıkların dolaşma riskini ortadan kaldırır. Tekstiller, kablolar ve tel halatlar sorunsuzca çekilir. Şaftların etrafına sarılmadan farklı parçalara ayrılırlar.
Sabit sıyırma parmakları, dönen bıçakların arasına güvenli bir şekilde monte edilir. Bu temizleme tarakları kritik bir mekanik işlevi yerine getirir. Malzemenin şaftların etrafına sarılmasını aktif olarak önlerler. Bıçaklar kesme bölgesi boyunca dönerken bu sabit parmakların arasından geçerler.
Taraklar, yapışkan veya elastik atıkları bıçağın köklerinden kazıyarak uzaklaştırır. Bu, sürekli malzeme çıkışı sağlar. Kesme haznesinin sıkıştırılmış atıklarla dolmasını önler. Bu parmaklar olmasaydı, ıslak belediye katı atıkları veya sıcak plastikler bıçak ceplerine tıkılırdı. Rotor sağlam ve pürüzsüz bir silindire dönüşerek tüm kesme kabiliyetini kaybeder. Sürtünmeden kaynaklanan aşırı ısınma, mil yataklarına zarar verecektir. Kendi kendini temizleme eylemi, makinenin en yüksek verimlilikte çalışmasını sağlar. Operatörler rotorları manuel olarak temizlemek için sıfır zaman harcarlar.
Standart elektrik motoru sürücüleri tutarlı, yüksek verimli operasyonlara uygundur. Öngörülebilir atık akışları için sabit tork sağlarlar. Elektrik sistemleri torku arttırmak için planet dişli kutularını kullanır. Daha az özel bakım gerektirirler. Standart belediye atıklarını veya tek tip plastikleri işleyen tesisler elektrikli tahrikleri tercih ediyor.
Hidrolik tahrikler aşırı, öngörülemeyen uygulamalarda mükemmeldir. Üstün şok yükü emilimi sunarlar. Büyük katı bir nesne odaya girdiğinde hidrolik sistemler anında tepki verir. Sıvı basıncı tahliye vanalarından geçer. Bu, birincil motoru zorlamadan otomatik geri dönüş yetenekleri sağlar. Hurda metali, ağır inşaat kalıntılarını veya tehlikeli atıkları işleyen tesisler hidrolik güce bağımlıdır. Hidrolik tahrik, mekanik bileşenleri yıkıcı darbe hasarlarından korur.
Sürücü Özelliği |
Elektrikli Tahrik Sistemi |
Hidrolik Tahrik Sistemi |
|---|---|---|
Güç Dağıtımı |
Planet dişli kutusu aracılığıyla tutarlı, sabit tork |
Hidrolik sıvı basıncı aracılığıyla değişken tork |
Şok Yük Toleransı |
Orta (mekanik kaymalı kavramalara dayanır) |
Son Derece Yüksek (sıvı anında atlanır) |
Geri Dönüş Hızı |
Daha yavaş (motor aşağı ve geri sarılmalıdır) |
Anlık (valfler sıvı yönünü değiştirir) |
Bakım Karmaşıklığı |
Alt (standart elektrik ve şanzıman servisi) |
Daha yüksek (sıvı değişimi, sızıntı kontrolleri, pompa servisi gerektirir) |
İdeal Uygulama |
MSW, plastik, kağıt, tek tip ticari atık |
Hurda metal, C&D döküntüleri, ağır lastikler, öngörülemeyen yükler |
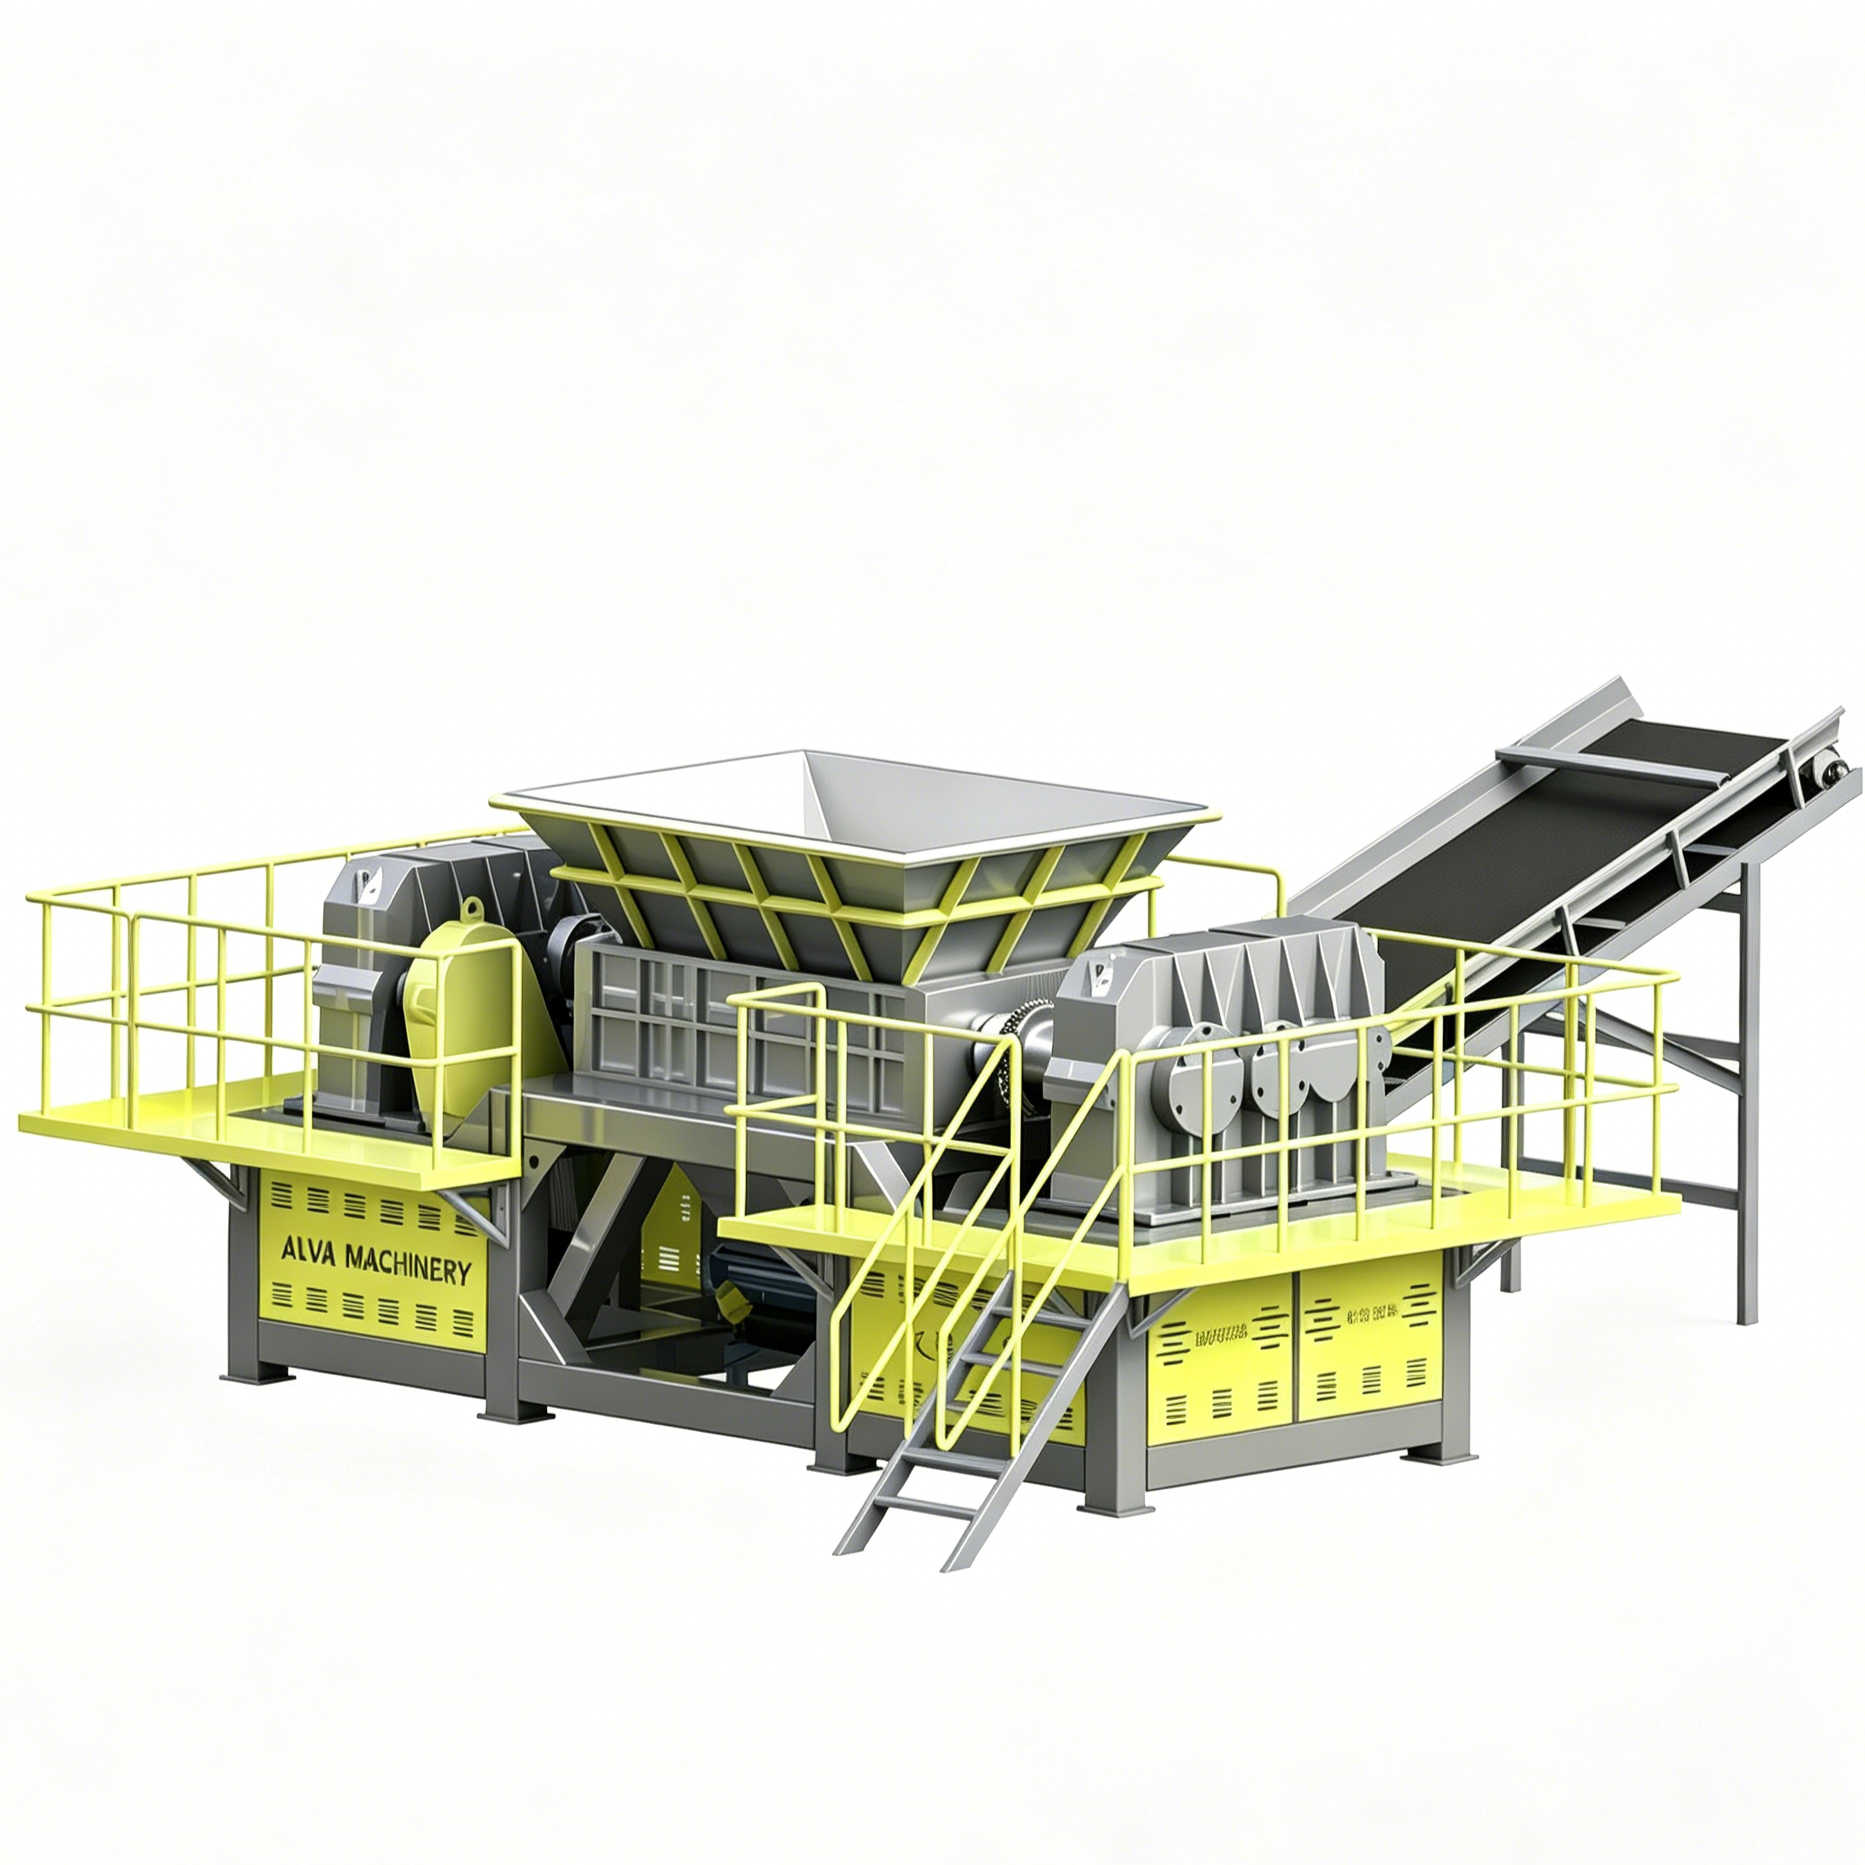
Özelleştirilebilir bıçak genişlikleri nihai çıktı boyutunuzu belirler. Daha kalın bıçaklar daha büyük, daha kaba şeritler üretir. Daha ince bıçaklar daha küçük, daha düzgün parçalar oluşturur. Kanca sayıları ve bıçak profilleri de işleme hızını belirler. Doğru bıçak geometrisinin seçilmesi, makineyi özel atık akışlarınıza göre optimize eder.
Tek kancalı bıçaklar çok büyük ısırık boyutlarına sahiptir. 55 galonluk variller veya büyük lastikler gibi hacimli eşyaları agresif bir şekilde yakalıyorlar.
Çift kancalı bıçaklar kavrama ve kesme frekansı arasında denge sağlar. Karışık ticari atıklar için iyi çalışırlar.
Çok kancalı bıçaklar daha hafif malzemeleri hızla işler. Belgeleri, ince plastikleri ve ambalaj malzemelerini parçalamada ustadırlar.
Malzeme yığın yoğunluğunun arttırılması lojistik planlamayı dönüştürür. Parçalanmamış atıklar büyük miktarda boş hava boşlukları içerir. Parçalanmamış paletlerle dolu 40 metrelik bir konteynerin ağırlığı yalnızca iki ton olabilir. Parçalama bu boşlukları daraltır. Malzeme, yuvarlanan konteynırlara veya yürüyen zemin römorklarına sıkıca paketlenir. Aynı 40 yardalık konteyner artık sekiz ton kıyılmış odun alabiliyor. Maksimum yük ağırlığı, daha az yük yolculuğu anlamına gelir. Boş alan yerine gerçek malzeme tonajını taşıyorsunuz. Bu doğrudan filonun yakıt tüketimini ve sürücü saatlerini azaltır.
Birincil parçalama, malzemeleri ikincil işleme için hazırlar. Karmaşık, çok malzemeli öğeleri yönetilebilir parçalara ayırır. Çelik bir brakete ve plastik mahfazaya tutturulmuş alüminyum motor bloğu ayrılmalıdır. Parçalayıcı bu bileşenleri parçalara ayırır. İkincil granülasyon çok daha verimli hale gelir. Granülatörler önceden boyutlandırılmış malzemeden sabit bir besleme alır. Bıçakları daha uzun süre dayanır. Daha az güç tüketirler.
Ayırma teknolojileri büyük ölçüde uygun malzeme boyutlandırmasına dayanır. Manyetik ayırma, metaller plastiklerden tamamen ayrıldığında daha iyi çalışır. Parçalanan karışım çapraz bant mıknatısına çarptığında çelik temiz bir şekilde ayrılır. Girdap akımı ayırıcıları, demir dışı metalleri doğru bir şekilde çıkarmak için düzgün malzeme akışı gerektirir. Optik sınıflandırma sistemleri malzemeleri tanımlamak için kızılötesi kameralar kullanır. Öğeler çok büyükse veya birbirine dolanmışsa, hava jetleri bunları düzgün şekilde dışarı atamaz. Ön parçalama, tüm ayıklama hattında optimum performansı garanti eder.
Yüksek torklu motorlar gücü verimli bir şekilde tüketir. Güç tüketimini işlenen ton başına kilowatt cinsinden analiz ediyoruz. Daha düşük seviyeli ekipmanlar, sık sık yaşanan sıkışmalar nedeniyle enerji israfına neden olur. Yüksek hızlı makineler momentuma dayanır. Sert bir nesneye çarptıklarında RPM kaybederler. Motor, bu RPM'yi yeniden kazanmak için amperajı yükseltir. Bu amper artışları elektrik faturanızda en yüksek talep ücretlerini tetikler.
Sabit, düşük hızlı parçalama işlemi tutarlı amfi çekişini korur. Makine malzemeyi metodik bir şekilde çiğniyor. Güç artışlarını önler. Bir ton çıktı başına genel enerji talebini azaltır. Daha az elektrik kullanarak daha yüksek verim elde edersiniz. Şanzımanın mekanik avantajı, ham elektrik beygir gücü yerine ağır kaldırma işlemini gerçekleştirir.
Kesin kullanım durumları ekipman seçimini tanımlar. A Çift Şaftlı Parçalayıcı hacimli, inatçı atıkları işler. Lastikleri, e-atıkları, tehlikeli maddeleri ve metal hurdaları zahmetsizce yok eder. Birincil arıza aşaması görevi görür. Doğrudan ekskavatör kıskacından gelen devasa, öngörülemeyen yükleri kabul eder. Buzdolabı, çamaşır makinesi gibi beyaz eşyaları boğulmadan işler.
Tek şaftlı makineler tamamen farklı amaçlara hizmet eder. Temiz plastikleri, ahşap hurdalarını ve tekdüze ikincil parçalama işlemlerini işlemede mükemmeldirler. Küçük kesme taçlarıyla donatılmış, hızlı dönen bir rotor kullanırlar. Malzemeyi hidrolik bir şahmerdan kullanarak rotora doğru iterler. Ağır metal veya öngörülemeyen karışık atıklar için tasarlanmamıştır. Çelik bir tamburun tek şaftlı bir makineye beslenmesi, kesme taçlarının anında tahrip olmasına neden olacaktır.
Çift şaftlı makineler daha kaba, şerit benzeri bir çıktı üretir. Kesme odasının altında boyutlandırma eleği yoktur. Bıçaklar onu kestiği anda malzeme düşer. Birincil hacmin azaltılması için üretilmiştir. İnce granülasyon yapmazlar. Hassas 2 inçlik bir çipe ihtiyacınız varsa, çift şaftlı bir makine tek başına bunu başaramaz. Çıkış düzensiz. Aynı partide 2 inçlik bir parça ve 12 inçlik bir şerit alabilirsiniz.
Bakım karmaşıklıkları tasarımlar arasında önemli ölçüde farklılık gösterir. Çift şaftlı bıçağın değiştirilmesi özel işçilik protokolleri gerektirir. Teknisyenler mil tertibatının tamamını çıkarmalıdır. Şaft hizalaması, yeniden montaj sırasında hassasiyet gerektirir. Tek şaftlı sistemler elek değişikliklerini ve bireysel bıçak dönüşlerini içerir. Bir teknoloji seçerken bakım ekibinizin yeteneklerini değerlendirmelisiniz.
Operasyonel Özellik |
Çift Şaft Teknolojisi |
Tek Şaft Teknolojisi |
|---|---|---|
Birincil İşlev |
İlk hacim azaltma ve kaba boyutlandırma |
İkincil işleme ve ince granülasyon |
Kesme Mekanizması |
Düşük hızlı, yüksek torklu kesme |
Yüksek hızlı frezeleme ve kazıma |
Malzeme Besleme Yöntemi |
Yerçekiminden beslenen, agresif kendi kendini besleyen ısırık |
Hidrolik şahmerdan malzemeyi rotora iter |
Çıktı Tutarlılığı |
Kaba, düzensiz şeritler (ekran yok) |
Düzgün, hassas parçacık boyutu (ekran kullanır) |
Kirlenme Toleransı |
Son derece yüksek (serseri metali iyi idare eder) |
Düşük (serseri metal kesme taçlarını tahrip eder) |
Hazne boyutlarının gelen malzeme boyutuyla eşleştirilmesi köprü oluşumunu önler. Köprüleme, büyük boyutlu öğeler hazne duvarlarına sıkıştığında meydana gelir. Kesici bıçakların üzerinde bir kemer oluştururlar. Malzeme makine üzerinde sıkışıp kalırken makine boş çalışır. Uygun şekilde genişletilmiş bir hazne, hacimli öğelerin doğrudan kesme bölgesine düşmesine olanak tanır.
Kesme odası boyutu, beklediğiniz en büyük parçalara uygun olmalıdır. 60 inç genişliğindeki bir kanepe, 40 inçlik bir kesme odasına sığmaz. Motor gücü, öngörülen günlük tonajınızı belirler. Pik yük gereksinimleri, gerekli beygir gücü veya kilovat değerini belirler. Küçük boyutlu motorlar sürekli çalışma sırasında aşırı ısınır. Doğru boyutlandırma ekipmanın erken aşınmasını önler. Makinenin tesisinizin en yoğun vardiyalarını darboğaz olmadan gerçekleştirmesini sağlar.
Yerleşik güvenlik mekanizmaları hem operatörleri hem de makineleri korur. Programlanabilir Lojik Kontrolör (PLC) sistemleri ekipmanı sürekli olarak izler. Motor amperajını gerçek zamanlı olarak takip ederler. Otomatik ters çevirme işlevleri, parçalanamayan nesneler algılandığında hemen tetiklenir. Eğer büyük bir çelik örs odaya girerse amperaj aniden yükselir. PLC şaftları anında durdurur. Tıkanıklığı temizlemek için onları tersine çevirir. Bu, motoru ve dişli kutularını ciddi arızalara karşı korur.
Çevresel kontroller tesisin sıkı uyumluluğunu sağlar. Endüstriyel parçalama, lokal toz üretir. Otomatik toz bastırma sistemleriyle entegrasyon havayı temiz tutar. Sisleme nozulları haznenin üzerine ince su damlacıkları püskürtür. Bu, havadaki partikülleri yok eder. Gürültü azaltma muhafazaları güvenli desibel seviyelerini korur. İç mekan operasyonları bu akustik bariyerlerin iş güvenliği düzenlemelerini karşılamasını gerektirir.
Katastrofik bıçak hasarı, sürekli bir operasyonel risk olmaya devam ediyor. Büyük, parçalanamayan katı çelik bloklar standart kesme aletlerini yok eder. Yüksek derecede aşındırıcı malzemeler kenar aşınmasını hızlandırır. Kum, cam ve fiberglas çelik bıçaklara karşı zımpara kağıdı gibi davranır. Bıçaklar köreldikçe makine kesme verimliliğini kaybeder. Malzemeyi kesmek yerine yırtmaya başlar. Bu, motor zorlanmasını artırır ve verimi azaltır.
Stratejik ön sıralama protokollerinin uygulanması bu riski azaltır. Ekskavatör operatörleri, hazneyi beslemeden önce yükleri görsel olarak incelemelidir. Yüzeyi sertleştirilmiş alaşımlı bıçakların kullanılması çalışma ömrünü önemli ölçüde uzatır. D2 veya H13 takım çeliği şiddetli darbelere dayanıklıdır. Bıçak kenarlarının özel kaynak çubuğuyla sertleştirilmesi, kesme performansını geri kazandırır. Kaynakçılar, bıçak kancalarına aşınmaya dayanıklı bir alaşım tabakası uygular ve ardından onu keskin bir kenara kadar taşlar. Otomatik aşırı yük koruması, yıkıcı mekanik arızalara karşı son savunma hattınız görevi görür.
Besleme hunisinde sıklıkla malzeme darboğazları meydana gelir. Besleme konveyörü malzemeyi öğütücünün işlediğinden daha hızlı boşaltırsa hazne taşar. Dış besleme boşaltma bölgeleri de hızlı bir şekilde yedeklenebilir. Parçalanan malzeme kabardıkça hacim olarak genişler. Kesme haznesinin altında birikiyor.
Hazne tasarımlarının özelleştirilmesi, düzgün malzeme geçişleri sağlar. Besleme konveyörü hızlarının parçalayıcının işleme hızıyla senkronize edilmesi, akışın istikrarlı olmasını sağlar. Değişken Frekanslı Sürücüler (VFD'ler), operatörlerin tam bant hızını ayarlamasına olanak tanır. PLC VFD'yi kontrol etmelidir. Parçalayıcı motorunun amperajı çok yükselirse PLC, besleme konveyörünü otomatik olarak yavaşlatır. Yeterli çıkış açıklığının sağlanması, işlenmiş malzemenin boşaltma bandına sıkışmasını önler. Malzemeyi verimli bir şekilde çekmek için çıkış konveyörünün, besleme konveyöründen daha hızlı ve daha geniş çalışması gerekir.
Ekipmanı seçmeden önce mevcut ayak izini, güç kapasitesini ve günlük tonaj gereksinimlerini belirlemek için kapsamlı bir saha denetimi gerçekleştirin.
Makinenin kesme yeteneklerini kanıtlamak için en zorlu atık akışınızın temsili bir örneğini göndererek tedarikçiden malzeme testi talep edin.
Özellikle otomatik ters çevirme işlevlerini ve mevcut konveyör sürücüleri ile entegrasyonu arayarak PLC kontrol sisteminin yeteneklerini değerlendirin.
Üreticiden bıçağın sert yüzeylere temas etme aralıkları ve dişli kutusu yağlama gereklilikleri de dahil olmak üzere ayrıntılı bir önleyici bakım programı talep edin.
C: Oldukça çok yönlü olmasına rağmen, bu makineler masif çelik bloklar, kalın metal plakalar ve son derece patlayıcı malzemelerle mücadele ediyor. Büyük, parçalanamayan metal parçalar kesici bıçakların kırılmasına veya kırılmasına neden olabilir. Bu özel tehlikelerin kesme odasına girmeden önce ortadan kaldırılması için uygun ön sınıflandırma gereklidir.
C: PLC kontrol sistemi sürekli olarak motor amperajını izler. İnatçı bir nesne dirençte ani bir artışa neden olduğunda sistem şaftları anında durdurur. Daha sonra, tekrar parçalamaya çalışmadan önce malzemeyi yeniden konumlandırmak için dönüşlerini kısa süreliğine tersine çevirerek motorun durmasını önler.
C: Çift şaftlı makinelerde, birincil hacmin azaltılması için ideal olan kaba, düzensiz, şerit benzeri bir çıktı üreten boyutlandırma eleği yoktur. Tek şaftlı makineler, rotorun altında, son granülasyon için uygun, tutarlı, daha küçük ve tekdüze bir parçacık boyutu sağlayan bir elek kullanır.
C: Elektrikli tahrikler son derece verimlidir ve tutarlı, öngörülebilir atık akışları için idealdir. Hidrolik tahrikler aşırı, ağır hizmet uygulamaları için daha uygundur. Son derece öngörülemeyen veya katı malzemeleri işlerken üstün şok emilimi ve anında geri dönüş yetenekleri sunarlar.
C: Sıyırıcı parmaklar veya temizleme tarakları, dönen bıçakların arasına monte edilmiş sabit metal plakalardır. Yapışkan, elastik veya uzun malzemeleri kesme millerinden aktif olarak kazırlar. Bu, atıkların rotorun etrafına sarılmasını önleyerek sürekli üretim sağlar ve sürtünmeden kaynaklanan aşırı ısınmayı önler.
C: Evet. Bu makineler otomatik sistemlere kolayca entegre olur. Özel besleme hazneleri ve senkronize konveyör bantları, istikrarlı bir malzeme beslemesi sağlar. Çıkış deşarjı, sürekli aşağı yönde işleme için doğrudan ikincil parçalayıcılara, manyetik ayırıcılara veya optik sınıflandırma ekipmanına beslenebilir.


