Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-27 Паходжанне: Сайт
Сучасныя перапрацоўчыя прадпрыемствы сутыкаюцца з жорсткай эксплуатацыйнай рэальнасцю. Здабыча каштоўных каляровых металаў з хаатычных змешаных патокаў лому, такіх як рэшткі аўтамабільнага здрабняльніка, электронныя адходы і цвёрдыя бытавыя адходы, больш не датычыцца простага сартавання. Плавільныя і нафтаперапрацоўчыя прадпрыемствы ў цяперашні час выконваюць бязлітасна строгія стандарты чысціні. Яны будуць строга штрафаваць або наўпрост адмовіцца ад грузаў, якія змяшчаюць пластмасавыя або жалезныя забруджвальнікі.
Гледзячы на нядаўнія зрухі ў галіны, глабальны штуршок да цыркулярнай эканомікі рэзка ўзрос попыт на высакаякасныя другасныя металы. Спадзяванне на састарэлую ручную сартаванне або шчыльны падзел носьбітаў - гэта хуткі шлях да зніжэння маржы прыбытку. Каб выжыць і заставацца канкурэнтаздольнымі, заводы пераходзяць на ўдасканаленыя электрамагнітныя сартавальныя лініі. Аднак набыццё абсталявання - толькі першы крок. Незлічоныя кіраўнікі прадпрыемстваў штодня губляюць прыбытак, таму што яны ігнаруюць дзве важныя зменныя на ўзроўні падлогі: памер падачы і хуткасць стужкі.
Гэта інжынернае кіраўніцтва разбівае рэальную фізіку і штодзённае прымяненне магнітнай сепарацыі. Асвойваючы механічную залежнасць паміж памерамі лому і хуткасцю стужкі, аператары могуць наладзіць свае ўстаноўкі для дасягнення максімальнай ступені чысціні, скараціць перакрыжаванае забруджванне і спыніць адпраўку прыбытковых тавараў на звалку.
Фізічныя памеры вызначаюць сілу: плошча паверхні часціцы лому непасрэдна кантралюе сілу індукаваных магнітных токаў. Партыі матэрыялу аднолькавага памеру заўсёды забяспечваюць самае чыстае аддзяленне.
Траекторыя кіравання хуткасцю: Хуткасць канвеернай стужкі дакладна вызначае, як матэрыялы запускаюцца з магнітнага ротара. Занадта высокая хуткасць выклікае непрадказальныя падскокі, у той час як занадта павольная праца зніжае прапускную здольнасць усёй сістэмы.
Механічная сінэргія з'яўляецца абавязковай: высокае аднаўленне патрабуе матэматычнага балансу паміж памерам падачы і хуткасцю стужкі. Налада аднаго параметра ў ізаляцыі імгненна адкіне іншы.
Падрыхтоўка ўверх па плыні не падлягае абмеркаванню: здрабненне, прасейванне і памер змешанага лому перад тым, як ён калі-небудзь дакранецца да магнітнай зоны, з'яўляецца строгай перадумовай для высокаэфектыўнага сортавання.
Налада апаратнага забеспячэння: указанне абсталявання з прывадамі з пераменнай частатой і канфігурацыямі эксцэнтрычнага ротара дазваляе заводам арыентавацца на пэўныя металы ў залежнасці ад іх унікальнай фізічнай шчыльнасці.
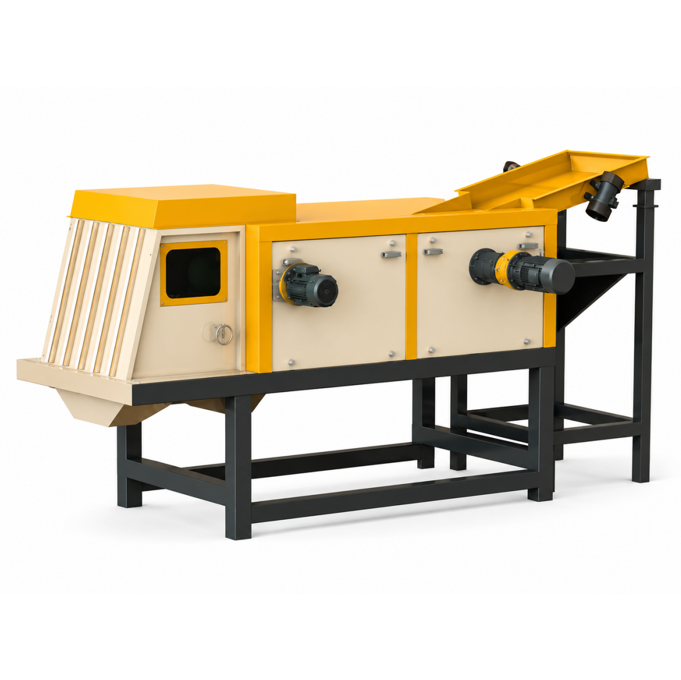
У сваёй аснове электрамагнітнае сартаванне абапіраецца на закон індукцыі Фарадэя. Абсталяванне мае высакахуткасны магнітны ротар, размешчаны ўнутры неметалічнага верціцца вонкавага барабана. Гэты вузел знаходзіцца прама на разгрузачнай галоўцы канвеернай стужкі. Калі ўнутраны ротар круціцца з экстрэмальнымі хуткасцямі - часта перавышаючымі 3000 абаротаў у хвіліну - ён стварае хутка зменлівае магнітнае поле. Калі электраправодныя металы рухаюцца праз гэтую дынамічную зону, электрычныя токі імгненна ўтвараюцца ўнутры металічных часціц.
У прыватнасці, гэтыя новаствораныя токі ствараюць другаснае магнітнае поле, якое жорстка супрацьстаіць асноўнаму полю ротара, які верціцца. Гэта магнітнае сутыкненне стварае раптоўную, адчувальную сілу адштурхвання. Устаньце на падлогу для сартавання, і вы літаральна ўбачыце, як метал скача наперад, змяняючы траекторыю палёту ў паветры. Наадварот, інэртныя матэрыялы, такія як пластык, шкло і дрэва, застаюцца цалкам мёртвымі для магнітнай турбулентнасці. Яны проста апускаюцца з краю рамяня пад дзеяннем натуральнай сілы цяжару.
Патокі змешанага лому ўяўляюць сабой хаатычныя матрыцы цяжкіх палімераў, керамікі і высокакаштоўных металаў. Эфектыўнае выманне токаправоднай фракцыі патрабуе цяжкіх нагрузак сепаратар каляровых металаў . Аўтаматызацыя гэтага працэсу здабычы дазваляе сучасным заводам бесперапынна перапрацоўваць вялізныя аб'ёмы, што наўпрост прыводзіць да павелічэння прыбытку і зніжэння ўздзеяння на навакольнае асяроддзе.
Адной з найбольш часта няправільна кіраваных зменных на сартавальнай пляцоўцы з'яўляецца памерны след уваходнага матэрыялу. Сіла адштурхвання, якая ствараецца магнітным ротарам, у значнай ступені залежыць ад фізічнага аб'ёму і плошчы паверхні асобнага лому. Большая паверхня дзейнічае як шырокае палатно. Гэта дазваляе ўтвараць шырокія надзейныя плыні. Такім чынам, вялізны кавалак літога алюмінію адчуе неверагодны штуршок, што прывядзе да драматычнага скачка праз механічную раздзяляльную пласціну.
Дробныя часціцы памерам менш за 5 міліметраў уяўляюць вялізную механічную праблему. Іх абмежаваная маса і мізэрная плошча паверхні перашкаджаюць узнікненню моцных токаў. Стандартныя ротары проста не могуць генераваць змены поля дастаткова хутка, каб эфектыўна адбіваць гэтыя штрафы. Захоп мікраметалаў патрабуе спецыяльных высокачашчынных ротараў, распрацаваных з больш шчыльнай канцэнтрацыяй магнітных палюсоў.
Катастрафічная аператыўная памылка заключаецца ў тым, што ў сістэму падаецца надзвычай неадпаведнае размеркаванне па памерах. Уявіце сабе, што 100-міліметровыя цяжкія аўтамабільныя запчасткі скідаюцца на рэмень побач з дробнымі нарэзанымі меднымі правадамі. Механічная фізіка імгненна ламаецца. Калі вы ўсталюеце раздзяляльную пласціну так, каб фіксаваць цяжкія, далёкія кідкі буйных дэталяў, меншыя правады не зацягнуцца і апынуцца ў смеццевым баку. Акрамя таго, вялікія кавалкі могуць фізічна сутыкацца з меншымі адштурхванымі металамі ў паветры, выбіваючы каштоўны матэрыял уніз, у рэшткавы паток.
Каб выправіць неэфектыўнасць, звязаную з памерам, неабходна правесці дбайную падрыхтоўку да пачатку. Эмпірычныя даныя на месцах паслядоўна даказваюць, што звужэнне фракцыі памеру сыравіны рэзка павышае хуткасць аднаўлення. Перадавыя практыкі патрабуюць інтэграцыі прамысловых здрабняльнікаў з наступнымі шматдэкавымі вібрасітамі. Класіфікацыя лому на строгія, вузкія фракцыі, перш чым ён дасягне магнітнай зоны, дазваляе аператарам адкалібраваць машыну спецыяльна для аэрадынамічнага профілю гэтага дакладнага класа памеру.
Катэгорыя памеру корму |
Тыповы тып лому |
Неабходная канструкцыя ротара |
Аптымальная хуткасць стужкі |
|---|---|---|---|
Вялікі (50 мм - 150 мм) |
Аўтазапчасткі, цяжкія экструзіі |
Стандартны канцэнтрычны / эксцэнтрычны |
1,0 - 1,5 метра/секунду |
Сярэдні (10 мм - 50 мм) |
Агульная змешаная перапрацоўка |
Эксцэнтрычны ротар |
1,5 - 2,0 метра/секунду |
Тонкі (2 мм - 10 мм) |
Электроннае здрабненне, наразанне дроту |
Высокая частата (3000+ абаротаў у хвіліну) |
2,0 - 2,5 метра/секунду |
Калі магнітны ротар служыць рухавіком працы, то канвеерная стужка дзейнічае як рулявое кола. Лінейная хуткасць стужкі вызначае пачатковую гарызантальную хуткасць лому, калі ён трапляе ў магнітнае поле. Калі матэрыялы выкідваюцца з галаўнога шківа, яны ідуць па парабалічнай траекторыі, якая рэгулюецца гравітацыяй, іх пачатковай хуткасцю руху наперад і магнітным штуршком.
Механічная раздзяляльная пласціна - гэта фізічны бар'ер, які падзяляе патокі вашых прадуктаў. Ён павінен быць старанна размешчаны так, каб перасекчы дакладны зазор паміж падаючымі інэртнымі адходамі і адштурхнутымі металамі. Калі аператар адвольна змяняе хуткасць стужкі, уся крывая траекторыі імгненна зрушваецца. Без неадкладнай паўторнай каліброўкі вугла і адлегласці раздзяляльніка моцнае забруджванне прадукту непазбежна.
Менеджэры аб'ектаў пастаянна арыентуюцца на неад'емны кампраміс паміж аб'ёмам прапускной здольнасці і дакладнасцю сартавання пры карэкціроўцы сваіх абсталяванне для сартавання другаснай сыравіны . Хутчэйшыя рамяні павялічваюць магутнасць перапрацоўкі тон у гадзіну. Аднак экстрэмальныя хуткасці ўносяць кінэтычную няўстойлівасць. Лёгкія матэрыялы могуць падскокваць або каціцца, змяняючы сваё становішча прама ў крытычны момант магнітнага ўздзеяння. Больш хуткі пояс таксама памяншае час знаходжання магніта, што моцна аслабляе сілу адштурхвання.
Больш павольныя рамяні забяспечваюць максімальны час магнітнага ўздзеяння. Гэта дае вельмі дакладныя, прадказальныя траекторыі. Асноўным недахопам тут з'яўляецца рэзкае скарачэнне аб'ёмнай апрацоўкі, што можа лёгка стварыць вузкія месцы ва ўсім заводзе.
Незалежна ад абранай хуткасці, стужка павінна рухацца дастаткова хутка, каб гарантаваць, што матэрыял, які паступае, расцякаецца ў адзіны пласт, які звычайна называюць аднаслоем. Аператары, гледзячы на складзеныя кучы лому на рухомай стужцы, назіраюць, як грошы ідуць на звалку. Калі цяжкія інэртныя матэрыялы ляжаць на металах, яны фізічна прыціскаюць іх. Магнітная сіла рэдка бывае дастаткова моцнай, каб прабіць кавалак алюмінія праз тры цалі мокрай гумы, у выніку чаго захоплены метал упадзе прама ў смеццеправод.
Дзякуючы сваім унікальным фізічным уласцівасцям, алюміній шырока лічыцца самым простым для захопу металам. Ён можа пахваліцца выдатнай электраправоднасцю ў спалучэнні з надзвычай нізкай фізічнай шчыльнасцю. Гэта высокае стаўленне праводнасці да шчыльнасці азначае, што індукаваныя магнітныя токі лёгка пераадольваюць гравітацыйную вагу металу.
Пры наладзе сістэмы на функцыянаванне ў першую чаргу як алюмініевы сепаратар , аператары стануць сведкамі магутнага, далёкага кідка. Паколькі алюміній ачышчае ротар з такой высокай хуткасцю, вы можаце часта павялічваць хуткасць стужкі, каб павялічыць прапускную здольнасць устаноўкі. Пазней раздзяляльную пласціну можна ўсталяваць далей, забяспечваючы ўлоўліванне ў першасны бункер толькі абсалютна чыстай фракцыі алюмінія вышэйшага класа.
Медзь уяўляе сабой значна больш складаную механічную перашкоду. У той час як медзь валодае высокай праводнасцю, яна значна шчыльней і цяжэй, чым алюміній. Гэта нізкае стаўленне праводнасці да шчыльнасці дыктуе, што магнітная сіла адштурхвання павінна змагацца са значнай фізічнай масай.
Пры наладжванні машыны для працы ў якасці вылучанага медны сепаратар , абсталяванне павінна быць дакладна набрана. Медзь не будзе скакаць праз шчыліну, як алюміній. Яго траекторыя мае тэндэнцыю да рэзкага зніжэння, падаючы значна бліжэй да інэртнага патоку адходаў. Каб эфектыўна захопліваць медзь без пластыкавых забруджванняў, аператары павінны знізіць хуткасць стужкі, каб максімальна павялічыць час знаходжання магніта, і асцярожна абрэзаць раздзяляльную пласціну значна бліжэй да барабана.
Самая катастрафічная эксплуатацыйная няўдача - грэбаванне выдаленнем чыгуну і сталі вышэй па плыні. Паколькі абсталяванне выкарыстоўвае неверагодна магутныя магнітныя палі, чорныя металы моцна прыцягваюцца да ротара, а не адштурхваюцца. Калі жалезны ніт дасягне зоны сартавання, ён зафіксуецца на магнітным барабане пад стужкай. Трэнне, якое ствараецца рухомым раменьчыкам, саскрабаючы нерухомае жалеза, хутка выкліча велізарнае цяпло. Аператары хутка адчуюць пах гарэлай гумы, калі рамень плавіцца, што можа пашкодзіць корпус барабана або выклікаць пажар. Абсалютным патрабаваннем да гэтай стадыі з'яўляецца высокаінтэнсіўны паласовы магніт.
Перанапружанне імгненна зніжае эфектыўнасць падзелу. Гэта лянівая практыка скідвання масіўных, супярэчлівых куч лому на стужку з дапамогай франтальнага пагрузчыка. Калі матэрыял трапляе ў бязладныя згусткі, металы, якія апынуліся пад неметаламі, не могуць вырвацца. Прадпрыемствы павінны ўсталёўваць аўтаматызаваныя вібрацыйныя сілкавальнікі непасрэдна перад стужкай. Вібрацыйны сілкавальнік забяспечвае раўнамерную, дазаваную і размеркаваную падачу матэрыялу, ствараючы аднаслаёвы пласт, неабходны для дакладнага сартавання.
Напружанасць магнітнага поля экспанентна памяншаецца з адлегласцю. Сама канвеерная стужка дзейнічае як фізічны бар'ер паміж металоломам і магнітным ротарам. Выкарыстанне занадта тоўстага запаснога рамяня або назапашванне бруду, вільгаці і дробнага шламу на паверхні рамяня штучна павялічвае гэты зазор. Звычайная чыстка, правільнае нацягванне і выкарыстанне максімальна тонкіх спецыялізаваных поліўрэтанавых рамянёў - гэта штодзённая неабходнасць для падтрымання максімальнай сілы адштурхвання.
Пры ацэнцы а сепаратар аднаўлення металу , унутраная геаметрыя ротара з'яўляецца першарадным фактарам. Канцэнтрычныя ротары размяшчаюць магнітны барабан у мёртвай цэнтры ўнутры знешняй абалонкі. Нягледзячы на тое, што гэта прымальна для патокаў некранутых матэрыялаў, рэшткавы пыл з жалеза лёгка трапляе ў пастку, выклікаючы выгаранне вонкавай абалонкі. З іншага боку, эксцэнтрычныя ротары размяшчаюць магнітнае поле не па цэнтры, нацэльваючы дакладную кропку разраду матэрыялу. Гэтая перадавая канструкцыя натуральным чынам выкідвае пыл з жалеза, круцячыся на дно, што значна павялічвае тэрмін службы рамяня і барабана. Для прымянення змешанага абразіўнага лому эксцэнтрычныя канструкцыі з'яўляюцца бясспрэчным галіновым стандартам.
Паколькі памер падачы вагаецца, а мэтавыя паказчыкі па метале змяняюцца ў залежнасці ад рынкавых цэн, аперацыйная гібкасць мае вырашальнае значэнне. Набыццё абсталявання, падключанага да адной статычнай хуткасці, моцна абмяжоўвае рэнтабельнасць завода. Прадпрыемствы павінны пераканацца, што іх абсталяванне абсталявана прывадамі з пераменнай частатой як на рухавіку канвеернай стужкі, так і на рухавіку з магнітным ротарам. Гэтыя прывады дазваляюць аператарам рабіць дакладныя налады ў рэжыме рэальнага часу з дапамогай лічбавай панэлі кіравання. Вы можаце імгненна адаптаваць фізіку машыны да розных памераў партыі, не патрабуючы дарагіх механічных прастояў.
Капітальныя інвестыцыі ў цяжкую тэхналогію падзелу заўсёды павінны падмацоўвацца эмпірычнымі дадзенымі, а не толькі спецыфікацыямі. Надзейныя вытворцы прадастаўляюць спецыяльныя сродкі для выпрабаванняў матэрыялаў. Перад завяршэннем замовы на куплю адпраўце вытворцу масавыя ўзоры вашага канкрэтнага змешанага лому. Гэта дазваляе праводзіць дбайнае тэсціраванне розных хуткасцей стужкі, частот ротара і памераў падачы, гарантуючы, што абраная машына будзе канчаткова адпавядаць патрабаваным стандартам чысціні і ўраджайнасці ў рэальных умовах.
Удасканаленая тэхналогія сартавання - гэта вельмі складаная тэхніка, а не простая машына 'падключы і працуй'. Яго агульны поспех і рэнтабельнасць вашага прадпрыемства ў значнай ступені залежаць ад валодання дакладнай фізікай памеру падачы і тонкай механікі хуткасці стужкі. Выдаткаванне часу на адпаведную папярэднюю праверку змешанага лому і дбайную каліброўку хуткасцей стужкі непасрэдна прыводзіць да больш высокіх гатункаў чысціні, значнага зніжэння платы за палігон і прэміяльных рынкавых коштаў на вашы здабытыя металы. Разглядаючы вашу лінію сартавання як наладжвальны інструмент, а не як статычны канвеер, вы можаце раскрыць сапраўдны фінансавы патэнцыял, схаваны ў вашых змешаных патоках лому. Каб вывучыць вядучыя ў галіны рашэнні для сартавання і знайсці абсталяванне, ідэальна адаптаванае да вашага матэрыяльнага патоку, наведайце сёння https://www.cnalva.com.
Адзінай універсальнай хуткасці не існуе. Звычайна яна вагаецца ад 1,0 да 3,0 метраў у секунду. Ідэальная хуткасць цалкам залежыць ад памеру падачы і мэтавых металаў. Больш буйныя і цяжкія матэрыялы звычайна патрабуюць меншай хуткасці, каб максімальна павялічыць час знаходжання магніта. Больш лёгкія матэрыялы патрабуюць больш хуткай і дакладнай каліброўкі, каб прадухіліць бязладнае скаканне на рамяні.
У той час як абсталяванне з'яўляецца выключным для аддзялення токаправодных металаў ад інертных неметалаў, аддзяленне медзі ад алюмінія непасрэдна з выкарыстаннем толькі адной машыны вельмі складана, таму што абодва металы рэагуюць на магнітнае поле. Аднак, паколькі лёгкі алюміній з высокай праводнасцю адштурхваецца значна далей, чым шчыльная медзь, прасунутыя аператары могуць выкарыстоўваць шматступенную механічную сістэму раздзяляльніка, каб часткова класіфікаваць іх на аснове іх розных траекторый прызямлення.
Стандартныя ротары звычайна змагаюцца з часціцамі памерам менш за 5 міліметраў, паколькі ім не хапае паверхні для стварэння моцных унутраных токаў. Аднак спецыялізаванае высокачашчыннае абсталяванне — распрацаванае з шчыльна размешчанымі магнітнымі полюсамі і надзвычайнымі хуткасцямі ротара, якія перавышаюць 3000 абаротаў у хвіліну — распрацавана спецыяльна для аднаўлення звыштонкіх металаў памерам да 1 або 2 міліметраў.
Гэтая дарагая праблема звычайна ўзнікае з-за трох розных аперацыйных збояў. Па-першае, хуткасць стужкі занадта высокая, у выніку чаго матэрыял падскоквае і не дае аптымальнага магнітнага поля. Па-другое, падача занадта глыбокая і не выраўноўваецца ў аднаслаёвы пласт, у выніку чаго цяжкія пластыкі або мокрая гума фізічна прыціскаюць метал. Па-трэцяе, памер падачы занадта рэзка вар'іруецца, што азначае, што раздзяляльную пласціну нельга дакладна размясціць, каб адначасова захопліваць як вялікія кавалкі, так і дробныя шматкі.
Працягласць службы рамяня ў значнай ступені залежыць ад абразіўнасці вашага патоку лому і эфектыўнасці выдалення жалеза ўверх па плыні. У такіх цяжкіх умовах, як аўтаматычны здрабняльнік рэшткаў, рамяні могуць спатрэбіцца замяняць кожныя 3-6 месяцаў. Заўсёды сачыце за глыбокімі выемкамі або станчэннем рамяня, бо пашкоджаны рамень павялічвае зазор паміж ротарам і матэрыялам, моцна аслабляючы магнітны штуршок.
Так, але вільгаць стварае механічны супраціў. Вільготныя матэрыялы, асабліва гразь або вільготная папера, маюць тэндэнцыю зліпацца і прыліпаць да канвеернай стужкі. Гэта зліпанне прадухіляе неабходнае адукацыю аднаслаёвага пласта і можа фізічна абцяжарыць лёгкія металы, не даючы ім пераскочыць праз раздзяляльную пласціну. Для дасягнення аптымальных паказчыкаў аднаўлення настойліва рэкамендуецца трымаць кармавой матэрыял як мага больш сухім.