Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-27 Паходжанне: Сайт
У сектары прамысловай перапрацоўкі пластыка якасць вашага перамолу непасрэдна вызначае рэнтабельнасць і эфектыўнасць працы ўсёй вашай тэхналагічнай лініі. Выкарыстоўваючы правільны цвёрды пластык драбнілку з'яўляецца асноўным патрабаваннем. Дасягненне аптымальных вынікаў выходзіць далёка за рамкі простай падачы матэрыялаў у цяжкую машыну. Інжынерны сакрэт вытворчасці аднастайнага, без пылу і з высокай аб'ёмнай шчыльнасцю паўторнага памолу заключаецца ў дбайнай канфігурацыі ўнутраных механічных кампанентаў машыны.
З пункту гледжання ўсёй галіны, ландшафт перапрацоўкі ў цяперашні час перажывае маштабныя трансфармацыі. Кіруючыся строгімі глабальнымі патрабаваннямі ўстойлівага развіцця і ініцыятывамі цыркулярнай эканомікі, уладальнікі брэндаў цяпер патрабуюць пасляспажывецкай смалы высокай чысціні, якая працуе ідэнтычна першапачатковым матэрыялам. Гэты зрух азначае, што дакладнае грануляванне больш не з'яўляецца толькі сродкам эканоміі. Гэта спаборніцкая неабходнасць. Дадзеныя аб рынку паказваюць на расце нецярпімасць да перамолу, што выклікае ваганні экструдара або закаркаванне сеткавага пакета. Для цвёрдых палімераў, такіх як акрыланітрыл-бутадыен-стырол, поліпрапілен і поліэтылен, механіка рэзкі павінна быць цалкам адаптавана да канкрэтных фізічных і цеплавых уласцівасцей матэрыялу. Гэта ўсёабдымнае кіраўніцтва даследуе, як выбар адпаведнай марфалогіі ляза і памераў экрана фундаментальна фарміруе канчатковую якасць прадукцыі, дапамагаючы кіраўнікам прадпрыемства мінімізаваць адходы і прадухіляць непажаданую тэрмічную дэградацыю.
Спецыфіка матэрыялу мае вырашальнае значэнне: палімеры валодаюць выразнай трываласцю на разрыў, узроўнем далікатнасці і тэмпературай плаўлення. Гэтыя адрозненні патрабуюць спецыяльных механічных падыходаў, каб пазбегнуць празмернага ўтварэння пылу або фрыкцыйнага плаўлення.
Геаметрыя ляза вызначае эфектыўнасць рэзкі: ляза з кіпцюрамі забяспечваюць высокі крутоўны момант, неабходны для тоўстых цвёрдых кавалкаў. І наадварот, плоскія ляза забяспечваюць чыстую сілу зруху, неабходную для больш тонкіх цвёрдых лістоў і далікатных карпусоў прыбораў.
Памер экрана кантралюе якасць і прапускную здольнасць: меншая дыяфрагма экрана забяспечвае больш дробнае перамолванне, але павялічвае трэнне ў камеры. Большы экран павялічвае прапускную здольнасць, але дае больш грубыя гранулы.
Сінэргія кампанентаў прадухіляе дэградацыю: Дакладнае спалучэнне вострых лёзаў і аптымальнага памеру экрана прадухіляе перагрэў пластыка і размазванне ўнутры рэжучай камеры.
Тэхнічнае абслугоўванне забяспечвае паслядоўнасць: планавае механічнае тэхнічнае абслугоўванне з'яўляецца абавязковым стандартам для падтрымання базавай прадукцыйнасці.
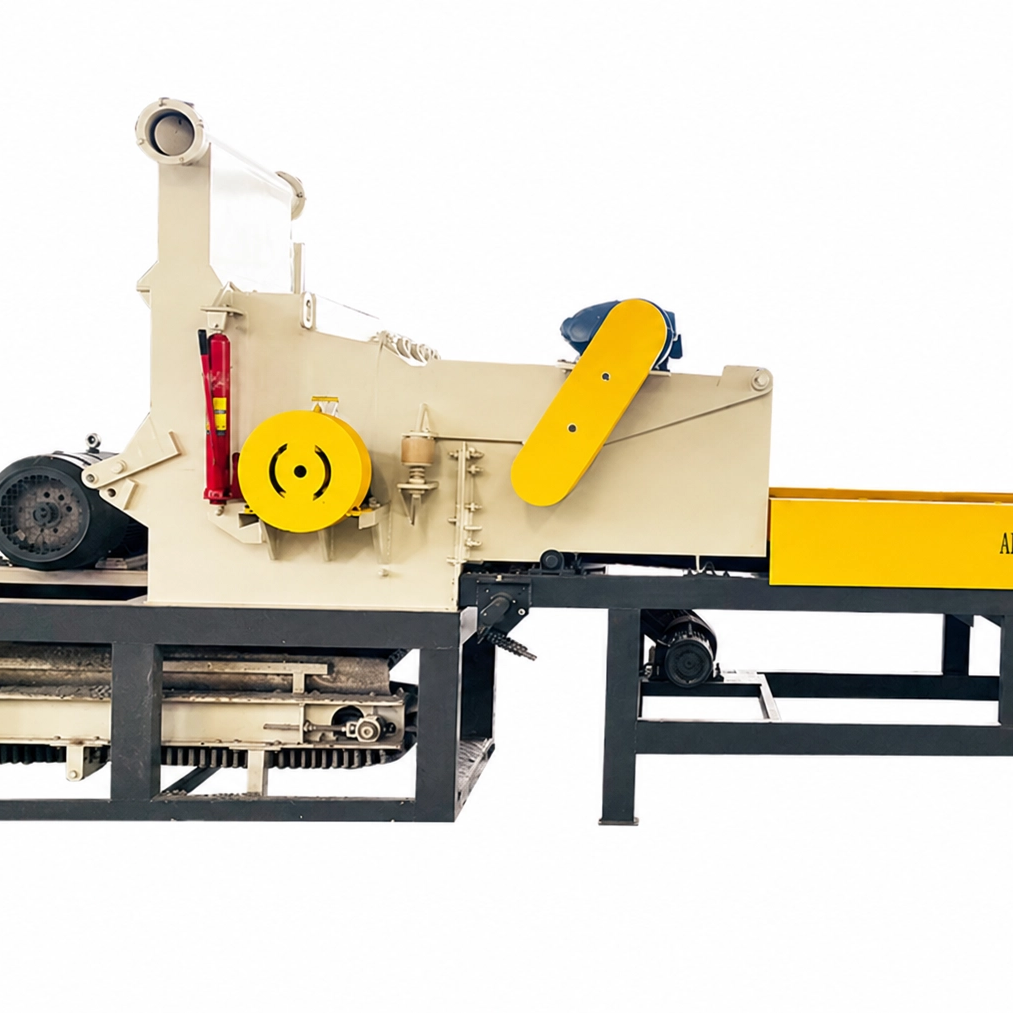
Прамысловая машына для памяншэння памераў распрацавана спецыяльна для перапрацоўкі цвёрдых, шчыльных або таўстасценных пластыкавых адходаў у шматразовыя гранулы. У адрозненне ад нізкахуткасных здрабняльнікаў, якія выкарыстоўваюцца для першаснага памяншэння аб'ёму масіўнай ачысткі, гэта абсталяванне працуе на высокіх хуткасцях кручэння. Ён абапіраецца на кінэтычную энергію цяжкага, збалансаванага ротара, абсталяванага загартаванымі сталёвымі лёзамі, каб разрэзаць цвёрды пластык на пэўныя аднолькавыя памеры.
Асноўнай мэтай гэтага працэсу гранулявання з'яўляецца дасягненне аптымальнай якасці перамолу. У гэтым сектары якасць вызначаецца строгімі параметрамі. Вам патрэбна аднастайнасць памераў, абсалютны мінімум дробных часціц пылу, высокая аб'ёмная шчыльнасць для эфектыўнай падачы ў экструдар і нулявая тэрмічная дэградацыя. Часціцы павінны быць паслядоўнымі, каб забяспечыць раўнамернае плаўленне падчас наступных фаз экструзіі або ліцця пад ціскам.
На фабрыцы распаўсюджанай аперацыйнай памылкай з'яўляецца меркаванне, што універсальная ўстаноўка машыны можа аднолькава добра апрацоўваць усе палімеры. Чаргаванне крохкіх і цвёрдых паўкрышталічных пластмас без рэгулявання ўнутранай механікі непазбежна прыводзіць да неаптымальных вынікаў. Напрыклад, апрацоўка далікатных матэрыялаў з той жа канфігурацыяй ляза і экрана, якія выкарыстоўваюцца для адчувальных да цяпла палімераў, прывядзе альбо да воблака непрыдатнага пылу, альбо да расплаўленага пластыка, размазанага па экране. У рэшце рэшт, фізічныя ўласцівасці палімера павінны вызначаць механічнае ўздзеянне абсталявання.
Каб правільна наладзіць машыну, аператары павінны спачатку глыбока зразумець тэрмічныя і механічныя ўласцівасці мэтавых палімераў. Неадпаведнасць налад машыны матэрыялу прыводзіць да паскоранага зносу, высокага спажывання энергіі і нізкай ураджайнасці.
Акрыланітрыл-бутадыен-стырол: вядомы сваёй структурнай цвёрдасцю і стабільнасцю памераў, гэты матэрыял вельмі далікатны. Ён мае тэндэнцыю да разбурэння, а не да зруху пры тупым удары з высокай хуткасцю. Гэта разбіванне стварае празмерную колькасць дробных дробак і пылу ў паветры, ствараючы небяспечнае працоўнае асяроддзе і зніжаючы карысны ўраджай. Каб змякчыць гэта, спец Усталяванне драбнілкі ABS патрабуе плоскіх вострых як брытва лязоў з жорсткім допускам. Гэта забяспечвае чысты, дакладны разрэз, падобны да нажніц, які пазбягае схільнасці матэрыялу да паломак.
Поліпрапілен: гэты палімер уяўляе зусім іншую інжынерную задачу. Нягледзячы на тое, што ён жорсткі і ўстойлівы да стомленасці, ён мае адносна нізкую тэмпературу плаўлення. Калі ляза тупыя або памер экрана занадта абмежавальны, матэрыял застаецца ў пастцы камеры рэзкі. У выніку кінэтычнага трэння ствараецца хуткае цяпло, у выніку чаго матэрыял дасягае кропкі размякчэння і размазваецца па лязах. Прысвечаная Канфігурацыя ПП драбнілку павінна аддаваць перавагу хуткай прапускной здольнасці матэрыялу. Кіраўнікі прадпрыемстваў часта выкарыстоўваюць крыху большыя экраны і рэзкавыя камеры з высокай вентыляцыяй, каб прадухіліць тэрмічную дэградацыю.
Поліэтылен высокай шчыльнасці: гэты шчыльны пластык часта сустракаецца ў такіх цяжкіх прымяненнях, як экструдаваныя муніцыпальныя трубы, прамысловыя хімічныя бочкі і таўстасценныя паддоны. Ён неверагодна ўстойлівы да ўдараў і патрабуе велізарнай магутнасці рэзання. Калі ротару не хапае дастатковай інэрцыі, машына будзе з цяжкасцю ўгрызацца ў матэрыял. Гэта прыводзіць да прыпынку рухавіка і моцнай механічнай нагрузцы. Правільна настроены ПЭ драбнілку ў значнай ступені абапіраецца на надзейныя, размешчаныя ў шахматным парадку лапаткі. Гэтыя ляза здымаюць лакалізаваныя, агрэсіўныя ўкусы з тоўстых сцен, раўнамерна размяркоўваючы нагрузку па кручэнні.
Ротар і прымацаваныя да яго лопасці ўтвараюць сэрца любога абсталявання для памяншэння памераў. Геаметрыя гэтых нажоў дыктуе, як менавіта механічная сіла перадаецца на палімер. Такім чынам, выбар ляза з'яўляецца самым важным рашэннем для аптымізацыі вашай працы.
Тып клінка |
Канструктыўныя характарыстыкі |
Лепш за ўсё падыходзіць для |
Узровень пылеобразования |
|---|---|---|---|
Клінок кіпцюра |
Зубы ў шахматным парадку, лакалізаваны прыкус з высокім момантам |
Таўстасценныя поліэтыленавыя трубы, моцныя ачысткі, шчыльныя камякі |
Сярэдні |
Плоскі клінок |
Суцэльны прамы край, шырокі шырокі выраз |
Танкасценныя ёмістасці, далікатныя корпуса з АБС |
Нізкі |
Лязо V-тыпу |
Кут шаўрона, прыцягвае матэрыял да цэнтра камеры |
Адчувальны да тэмпературы поліпрапілен, перапрацоўка агульнага прызначэння |
Вельмі нізкі |
У прыватнасці, ляза з кіпцюрамі гарантуюць, што толькі невялікая частка ўваходзіць у зачапленне з нерухомым нажом у любую мілісекунду. Гэты лакалізаваны ціск дазваляе машыне ўгрызацца ў неверагодна тоўсты пластык, не спыняючыся. Гэта значна зніжае ўдарныя нагрузкі на падшыпнікі ротара.
Наадварот, плоскія ляза маюць суцэльныя рэжучыя беражкі, якія ахопліваюць усю шырыню ротара. Яны выдатна справяцца з апрацоўкай танкасценных цвёрдых пластыкаў і полых кантэйнераў. Для далікатных матэрыялаў гэты чысты зрух прадухіляе пластык ад удараў.
У той час як ляза выконваюць фізічнае скарачэнне, экран дзейнічае як канчатковая сістэма класіфікацыі. Размешчаны ў ніжняй частцы рэжучай камеры, ён дакладна вызначае, колькі часу матэрыял застаецца ўнутры машыны.
Выкарыстанне невялікага памеру экрана, напрыклад, ад 6 да 8 мм, забяспечвае высокую аднастайнасць канчатковага вываду. Гэты дробны перамол часта гатовы да неадкладнага паўторнага ўвядзення ў машыны для ліцця пад ціскам. Істотны недахоп - павелічэнне часу знаходжання. Пластык трэба разрэзаць яшчэ шмат разоў, каб прайсці, што экспанентна павялічвае кінэтычнае трэнне. Для палімераў з больш нізкай тэмпературай плаўлення такое працяглае ўздзеянне можа хутка прывесці да закаркаванні адтулін.
Акрамя таго, вялікія экраны памерам ад 10 да 14 мм дазваляюць матэрыялу хутка эвакуіравацца з камеры. Такая хуткая эвакуацыя павялічвае аб'ёмную прапускную здольнасць, значна зніжае спажыванне электрычнай энергіі і рэзка памяншае назапашванне цяпла. У залежнасці ад спецыфікацый падаючага гарлавіна наступнага абсталявання гэты грубы матэрыял можа патрабаваць другаснай апрацоўкі.
Сапраўдная эксплуатацыйная дасканаласць дасягаецца, калі марфалогія лопасці і памеры экрана сканструяваны так, каб працаваць у поўнай гармоніі. Грануляцыя - гэта па сваёй сутнасці працэс з высокім трэннем. Раз'яднаныя кампаненты непазбежна парушаюць канчатковы прадукт.
Напрыклад, спалучэнне вострага плоскага ляза з экранам сярэдняга памеру стварае аптымальныя ўмовы для апрацоўкі далікатных палімераў. Гэта эфектыўна нейтралізуе эфект разбуральнай пылу. Кіраванне цеплавой дынамікай тоўстага ПНД патрабуе зусім іншага падыходу. Спалучэнне кіпцюровага ляза з вялікім крутоўным момантам і трохі большага экрана стварае ідэальную ўстаноўку, якая прадухіляе фрыкцыйнае плаўленне.
Фізічны зазор паміж лёзамі, якія верцяцца, і нерухомымі нажамі таксама мае вырашальнае значэнне. Пры апрацоўцы цвёрдага пластыка гэты зазор звычайна адкалібраваны са строгім допускам ад 0,1 да 0,2 мм. Шчыльны зазор гарантуе, што палімер будзе чыста нарэзаны, а не разарваны, падтрымліваючы ўстойлівы паток праз сістэму.
Пры мадэрнізацыі аб'екта ацэнка канструктыўных і інжынерных асаблівасцей машын мае першараднае значэнне для забеспячэння доўгатэрміновай акупнасці інвестыцый. Справа не толькі ў сырой сіле. Гэта разумная тэхніка, якая абараняе вашых аператараў і ваш прыбытак.
Спачатку ацаніце магутнасць рухавіка і масу ротара. Моцныя цвёрдыя ротары забяспечваюць неабходную кінэтычную інэрцыю для праходжання энергіі праз шчыльны пластык, не выклікаючы скокаў магутнасці. Шукайце машыны, абсталяваныя лязамі прэміум-класа, такімі як інструментальная сталь SKD-11 або D2, якія забяспечваюць выдатную зносаўстойлівасць падчас бесперапыннай працы. Далей вывучыце канструкцыю бункера. У сучасных машынах выкарыстоўваюцца бункеры супраць адваротнага ходу, абсталяваныя падвойнымі шторамі. Гэтыя асаблівасці абараняюць аператараў ад высакахуткасных пластыкавых аскепкаў.
Прастата абслугоўвання - яшчэ адзін важны фактар. Прадпрыемствы павінны аддаваць перавагу машынам, абсталяваным гідраўлічнымі механізмамі адчынення камеры. Калі аператару неабходна ліквідаваць затор, гэтыя аўтаматызаваныя сістэмы дазваляюць хутка змяняць экран без празмернага прастою. Выбар вытворцаў, якія спецыялізуюцца на наладжвальных рашэннях, гарантуе, што вы атрымаеце драбнілку для перапрацоўкі пластыка, адаптаваную да вашых патокаў палімера.
Нават самая дакладна сканфігураваная машына будзе адчуваць пагаршэнне прадукцыйнасці без строгага пратаколу прафілактычнага абслугоўвання. Механічная дэградацыя непасрэдна карэлюе з дэградацыяй матэрыялу.
Звычайная завострыванне ляза: ляза павінны быць вострымі як брытва. Тупыя ляза залежаць ад тупой сілы, каб разбіць пластык. Гэта разбівае дзеянне ў геаметрычнай прагрэсіі павялічвае колькасць пылу ў паветры і знішчае насыпную шчыльнасць перамолу.
Праверкі экрана: экраны неабходна штодня правяраць на наяўнасць забітых адтулін або стомленасці металу. Часткова заблакаваны экран дзейнічае як вузкае месца, падымаючы ўнутраныя тэмпературы да небяспечных узроўняў.
Змазка падшыпнікаў: Падшыпнікі ротара нясуць асноўны цяжар механічнай нагрузкі. Для бесперабойнага кручэння ротара патрабуецца пастаянная змазка з выкарыстаннем высокатэмпературнай змазкі на аснове літыя. Гэта прадухіляе катастрафічную паломку падшыпнікаў.
Дасягненне найвышэйшай якасці паўторнага памолу цвёрдых пластмас з'яўляецца прамым вынікам дакладнай механічнай канфігурацыі. Старанна падабраўшы тып ляза і памер экрана да спецыфічных цеплавых і фізічных уласцівасцей палімера, які вы апрацоўваеце, вы можаце ператварыць постіндустрыяльныя адходы ў каштоўную сыравіну.
Правільна наладжаная ўстаноўка мінімізуе пыл, прадухіляе цеплавую дэградацыю і павялічвае штодзённую прапускную здольнасць. Паколькі галіновыя стандарты перапрацаваных смол працягваюць расці, інвестыцыі ў надзейнае абсталяванне з'яўляюцца найбольш эфектыўным спосабам забяспечыць канкурэнтаздольнасць вашага прадпрыемства. Калі вы жадаеце мадэрнізаваць сваю тэхналагічную лінію за кошт высокапрадукцыйнага абсталявання для канкрэтнага прымянення, вывучыце высокапрадукцыйныя рашэнні, даступныя ў Alva Plastics Machinery, каб знайсці дакладную канфігурацыю, якая патрэбна вашаму аб'екту.
Нягледзячы на тое, што механічна можна падаваць розныя пластмасы ў адну ўстаноўку, гэта вельмі нерэкамендавана для кантролю якасці. Для далікатных матэрыялаў вострыя плоскія ляза зніжаюць пыл, у той час як для тоўстых кавалкаў ПЭ патрэбныя кіпцюрныя ляза для лепшага прыкусу і крутоўнага моманту. Выкарыстанне агульнай канфігурацыі сур'ёзна зніжае як памерную якасць перамолу, так і аб'ёмную прапускную здольнасць машыны.
Празмернае ўтварэнне пылу з'яўляецца перш за ўсё сімптомам удару тупой сілай, а не чыстага зруху. Гэта звычайна выклікана моцна тупымі лязамі, празмерна малым памерам экрана, які занадта доўга затрымлівае матэрыял, або выкарыстаннем занадта агрэсіўнага кута рэзкі для далікатных пластмас. Завострыванне лопасцяў ротара і дакладная каліброўка зазору лопасцяў з жорсткім допускам могуць значна паменшыць вылучэнне пылу.
Тэхнічныя інтэрвалы цалкам залежаць ад аб'ёму прапускной здольнасці і ўдзельнай цвёрдасці палімераў, якія апрацоўваюцца. Пры інтэнсіўным бесперапынным штодзённым выкарыстанні на шчыльных цвёрдых пластмасах рэжучыя ляза трэба штотыдзень візуальна правяраць. Як правіла, яны патрабуюць прафесійнай завострывання кожныя некалькі тыдняў, каб падтрымліваць дакладны разрэз і прадухіляць кінэтычнае трэнне.
Поліпрапілен вельмі адчувальны да кінэтычнага цяпла з-за больш нізкай тэмпературы плаўлення. Калі адтуліна экрана занадта малая, часціцы пластыка застаюцца ў камеры рэзкі на працягу доўгага часу. Механічнае трэнне, якое ўзнікае ў выніку, хутка павышае тэмпературу, у выніку чаго матэрыял плавіцца, размазваецца па металічным экране, цалкам блакуе адтуліны і ў канчатковым выніку закліноўвае ротар.
Для эфектыўнай апрацоўкі цвёрдага пластыка зазор паміж нажамі, якія верцяцца, і нажамі з нерухомым ложкам павінен быць вельмі шчыльным. Прамысловыя стандарты вызначаюць зазор звычайна ад 0,1 да 0,2 мм. Такая дакладная каліброўка забяспечвае чысты зрух праз палімер, як нажніцамі, а не разрыванне або разбіванне пластыка.
Ідэальная насыпная шчыльнасць вар'іруецца ў залежнасці ад палімера, але, як правіла, высакаякасны цвёрды перамол павінен дакладна імітаваць шчыльнасць першапачатковых гранул, звычайна ў дыяпазоне ад 25 да 35 фунтаў на кубічны фут. Дасягненне гэтай шчыльнасці патрабуе чыстых, раўнамерных разрэзаў без цягучых хвастоў або празмерных дробных дробак, якія забяспечваюць плаўную падачу ў бункер экструдара без перамычак.
Цяжкая цвёрдая канструкцыя ротара забяспечвае высокую кінэтычную інэрцыю. Пасля кручэння на поўнай хуткасці гэтая інерцыя пераносіць лопасці праз трывалыя пластыкавыя кавалкі з мінімальнай залежнасцю ад бесперапыннай электрычнай энергіі ад рухавіка. Наадварот, лёгкі адкрыты ротар будзе адчуваць раптоўнае падзенне абаротаў у хвіліну пры сутыкненні з шчыльнымі матэрыяламі, у выніку чаго рухавік будзе атрымліваць вялікія скокі сілы току для кампенсацыі, тым самым павялічваючы агульнае спажыванне энергіі.