Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 27.09.2026 Pochodzenie: Strona
W sektorze przemysłowego recyklingu tworzyw sztucznych jakość przemiału bezpośrednio decyduje o rentowności i wydajności operacyjnej całej linii technologicznej. Niezależnie od tego, czy zakład przetwarza odpady z formowania wtryskowego, wytłaczane rury przemysłowe czy grubościenne pojemniki konsumenckie, stosując odpowiednie kruszarka do twardego plastiku . Podstawowym wymogiem jest Osiąganie optymalnych wyników wykracza daleko poza proste dostarczanie materiałów do maszyny o dużej wytrzymałości. Sekret inżynierii umożliwiający produkcję jednolitego, bezpyłowego przemiału o dużej gęstości nasypowej leży w skrupulatnej konfiguracji wewnętrznych elementów mechanicznych maszyny.
Z perspektywy całej branży krajobraz recyklingu przechodzi obecnie ogromną transformację. Kierując się rygorystycznymi globalnymi wymogami w zakresie zrównoważonego rozwoju i inicjatywami dotyczącymi gospodarki o obiegu zamkniętym, właściciele marek wymagają obecnie żywicy pokonsumenckiej o wysokiej czystości, która działa identycznie jak materiały pierwotne. Ta zmiana oznacza, że precyzyjna granulacja nie jest już tylko środkiem oszczędzającym koszty. Jest to konieczność konkurencyjna. Dane rynkowe wskazują na rosnącą nietolerancję przemiału, która powoduje wahania w wytłaczarce lub blokowanie pakietu sit. W przypadku sztywnych polimerów, takich jak akrylonitryl-butadien-styren, polipropylen i polietylen, mechanika cięcia musi być idealnie dostosowana do specyficznych właściwości fizycznych i termicznych materiału. Ten obszerny przewodnik bada, w jaki sposób wybór odpowiedniej morfologii łopatek i wymiarów sita zasadniczo kształtuje ostateczną jakość wydruku, pomagając kierownikom zakładów minimalizować ilość odpadów i zapobiegać niepożądanej degradacji termicznej.
Specyficzność materiału ma kluczowe znaczenie: polimery mają różną wytrzymałość na rozciąganie, poziomy kruchości i temperatury topnienia. Różnice te wymagają specjalnego podejścia mechanicznego, aby uniknąć nadmiernego wytwarzania pyłu lub topienia przez tarcie.
Geometria ostrza decyduje o wydajności cięcia: Ostrza pazurowe zapewniają wysoki moment obrotowy niezbędny do cięcia grubych, twardych kawałków. I odwrotnie, płaskie ostrza zapewniają czystą siłę ścinającą wymaganą w przypadku cieńszych sztywnych arkuszy i kruchych obudów urządzeń.
Rozmiar sita kontroluje jakość i wydajność: Mniejszy otwór sita zapewnia drobniejszy przemiał, ale zwiększa tarcie w komorze. Większe sito maksymalizuje przepustowość, ale daje grubsze granulaty.
Synergia komponentów zapobiega degradacji: Precyzyjne połączenie ostrych ostrzy i optymalnego rozmiaru ekranu zapobiega przegrzaniu tworzywa sztucznego i rozmazywaniu się wewnątrz komory cięcia.
Konserwacja Napędy Spójność: Rutynowa konserwacja mechaniczna jest obowiązkowym standardem operacyjnym w celu utrzymania podstawowej wydajności.
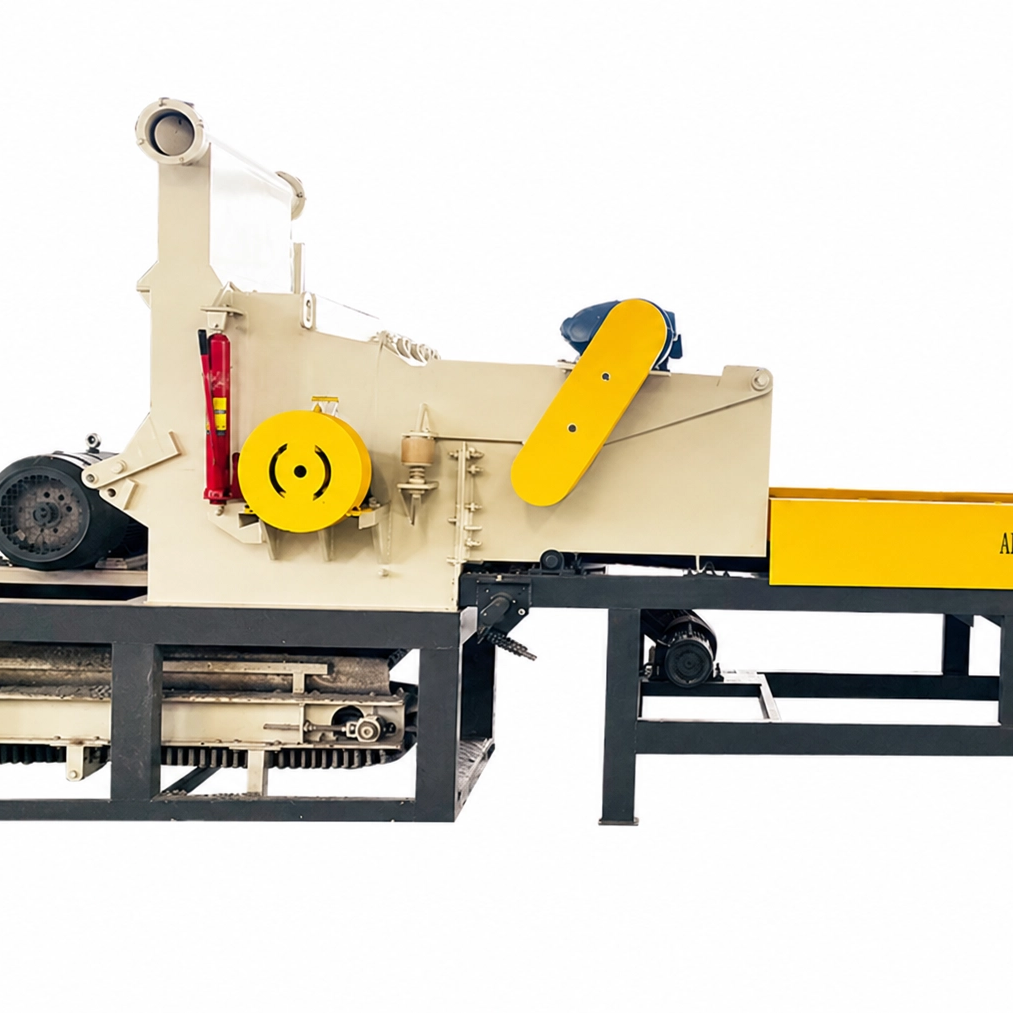
Przemysłowa maszyna do rozdrabniania została zaprojektowana specjalnie do przetwarzania twardych, gęstych lub grubościennych odpadów z tworzyw sztucznych na granulki wielokrotnego użytku. W przeciwieństwie do wolnoobrotowych rozdrabniaczy wykorzystywanych do pierwotnej redukcji objętości masowych oczyszczań, sprzęt ten działa przy dużych prędkościach obrotowych. Opiera się na energii kinetycznej ciężkiego, wyważonego wirnika wyposażonego w ostrza ze stali hartowanej, która umożliwia cięcie twardych tworzyw sztucznych na określone, jednolite rozmiary.
Podstawowym celem tego procesu granulacji jest osiągnięcie optymalnej jakości przemiału. W tym sektorze jakość definiowana jest przez rygorystyczne parametry. Potrzebujesz jednorodności wymiarowej, absolutnego minimum drobnych cząstek pyłu, dużej gęstości nasypowej dla wydajnego podawania wytłaczarki i zerowej degradacji termicznej. Cząstki muszą być spójne, aby zapewnić równomierne topienie podczas kolejnych faz wytłaczania lub formowania wtryskowego.
Na hali produkcyjnej częstym błędem operacyjnym jest założenie, że uniwersalna konfiguracja maszyny może równie dobrze przetwarzać wszystkie polimery. Używanie na zmianę kruchych tworzyw sztucznych i twardych, półkrystalicznych tworzyw sztucznych bez regulacji mechanizmów wewnętrznych nieuchronnie prowadzi do nieoptymalnych wyników. Na przykład obróbka kruchych materiałów przy użyciu tej samej konfiguracji ostrzy i sita, co w przypadku polimerów wrażliwych na ciepło, spowoduje powstanie chmury bezużytecznego pyłu lub rozmazanie się stopionego plastiku na ekranie. Ostatecznie właściwości fizyczne polimeru muszą decydować o mechanicznym działaniu sprzętu.
Aby poprawnie skonfigurować maszynę, operatorzy muszą najpierw dogłębnie zrozumieć właściwości termiczne i mechaniczne docelowych polimerów. Niedopasowanie konfiguracji maszyny do materiału skutkuje przyspieszonym zużyciem, wysokim zużyciem energii i niską wydajnością.
Akrylonitryl-butadien-styren: Znany ze sztywności strukturalnej i stabilności wymiarowej, materiał ten jest bardzo kruchy. Ma tendencję do pękania, a nie ścinania pod wpływem tępego uderzenia z dużą prędkością. W wyniku rozbicia powstają nadmierne cząsteczki i pył unoszący się w powietrzu, tworząc niebezpieczne środowisko pracy i zmniejszając wydajność użytkową. Aby temu zaradzić, specjalista Konfiguracja kruszarki ABS wymaga płaskich, ostrych jak brzytwa ostrzy o wąskiej tolerancji. Zapewnia to czyste, precyzyjne cięcie przypominające nożyczki, które omija tendencję materiału do pękania.
Polipropylen: Ten polimer stanowi zupełnie inne wyzwanie inżynieryjne. Chociaż jest wytrzymały i odporny na zmęczenie, ma stosunkowo niską temperaturę topnienia. Jeśli ostrza są tępe lub rozmiar sita jest zbyt mały, materiał pozostaje uwięziony w komorze cięcia. Powstałe tarcie kinetyczne generuje szybkie ciepło, powodując, że materiał osiąga temperaturę mięknienia i rozmazuje się na ostrzach. Dedykowany Konfiguracja kruszarki PP musi stawiać na pierwszym miejscu szybki przepływ materiału. Kierownicy zakładów często wykorzystują nieco większe sita i dobrze wentylowane komory cięcia, aby zapobiec degradacji termicznej.
Polietylen o dużej gęstości: ten gęsty plastik jest często spotykany w zastosowaniach o dużej wytrzymałości, takich jak wytłaczane rury miejskie, przemysłowe beczki na chemikalia i grubościenne palety. Jest niezwykle odporny na uderzenia i wymaga ogromnej siły cięcia. Jeśli wirnikowi brakuje wystarczającej bezwładności, maszyna będzie miała trudności z wgryzaniem się w materiał. Prowadzi to do zgaśnięcia silnika i poważnych naprężeń mechanicznych. Odpowiednio skonfigurowany Kruszarka PE opiera się w dużej mierze na solidnych, naprzemiennych ostrzach pazurowych. Ostrza te wychwytują zlokalizowane, agresywne ukąszenia grubych ścian, równomiernie rozkładając obciążenie w całym obszarze obrotu.
Wirnik i dołączone do niego łopatki stanowią serce każdego urządzenia rozdrabniającego. Geometria tych noży dokładnie określa, w jaki sposób siła mechaniczna jest przenoszona na polimer. Dlatego wybór ostrza jest najważniejszą decyzją w optymalizacji operacji.
Typ ostrza |
Charakterystyka projektu |
Najlepiej nadaje się do |
Poziom wytwarzania pyłu |
|---|---|---|---|
Ostrze Pazura |
Zęby przesunięte, miejscowy zgryz o wysokim momencie obrotowym |
Grubościenne rury PE, ciężkie przeczyszczenia, gęste grudki |
Średni |
Płaskie ostrze |
Ciągła prosta krawędź, szerokie, zamaszyste cięcie |
Pojemniki cienkościenne, kruche obudowy ABS |
Niski |
Ostrze typu V |
Kąt jodełkowy przyciąga materiał do środka komory |
PP wrażliwy na temperaturę, recykling ogólnego przeznaczenia |
Bardzo niski |
W szczególności ostrza pazurowe zapewniają, że tylko niewielka część styka się ze stacjonarnym nożem łoża w ciągu danej milisekundy. To zlokalizowane ciśnienie pozwala maszynie wgryźć się w niewiarygodnie grube tworzywa sztuczne bez przestojów. Drastycznie zmniejsza obciążenia udarowe łożysk wirnika.
Natomiast płaskie ostrza posiadają ciągłe krawędzie tnące obejmujące całą szerokość rotora. Doskonale nadają się do obróbki cienkościennych sztywnych tworzyw sztucznych i pustych pojemników. W przypadku materiałów kruchych to czyste działanie ścinające zapobiega tłuczeniu tworzywa sztucznego.
Podczas gdy ostrza dokonują fizycznej redukcji, ekran działa jako ostateczny system klasyfikacji. Umieszczony na dnie komory cięcia, dokładnie określa, jak długo materiał pozostaje wewnątrz maszyny.
Zastosowanie małego rozmiaru ekranu, np. od 6 mm do 8 mm, zapewnia bardzo równomierny wydruk końcowy. Ten drobny przemiał jest często gotowy do natychmiastowego ponownego wprowadzenia do wtryskarek. Istotną wadą jest wydłużony czas przebywania. Plastik musi zostać przecięty wiele razy, aby przejść, co wykładniczo zwiększa tarcie kinetyczne. W przypadku polimerów o niższych temperaturach topnienia ta przedłużona ekspozycja może szybko doprowadzić do zablokowania otworów.
Co więcej, duże sita o średnicy od 10 mm do 14 mm umożliwiają szybkie opróżnienie komory z materiału. To szybkie opróżnianie maksymalizuje przepustowość objętościową, znacznie obniża zużycie energii elektrycznej i drastycznie zmniejsza gromadzenie się ciepła. W zależności od specyfikacji gardzieli zasilającej dalszego sprzętu, ten gruboziarnisty materiał może wymagać wtórnej obróbki.
Prawdziwą doskonałość operacyjną osiąga się, gdy morfologia ostrza i wymiary ekranu są zaprojektowane tak, aby działały w doskonałej harmonii. Granulacja jest procesem z natury charakteryzującym się wysokim tarciem. Rozłączone elementy nieuchronnie naruszą produkt końcowy.
Na przykład połączenie ostrego płaskiego ostrza ze średniej wielkości sitem tworzy optymalne środowisko do przetwarzania kruchych polimerów. Skutecznie neutralizuje to efekt rozbitego pyłu. Zarządzanie dynamiką termiczną grubego HDPE wymaga zupełnie innego podejścia. Połączenie ostrza pazurowego o wysokim momencie obrotowym z nieco większym ekranem tworzy idealną konfigurację, która zapobiega topnieniu wskutek tarcia.
Fizyczny prześwit pomiędzy obracającymi się ostrzami a stacjonarnymi nożami jest również krytyczny. W obróbce sztywnych tworzyw sztucznych szczelina ta jest zwykle kalibrowana ze ścisłą tolerancją od 0,1 mm do 0,2 mm. Wąska szczelina zapewnia, że polimer zostanie dokładnie pocięty na plasterki, a nie rozdarty, co pozwala na utrzymanie stałego przepływu przez system.
Podczas modernizacji obiektu ocena cech konstrukcyjnych i inżynieryjnych maszyny ma ogromne znaczenie dla zapewnienia długoterminowego zwrotu z inwestycji. Nie chodzi tylko o surową moc. Chodzi o inteligentną inżynierię, która chroni operatorów i zyski.
Najpierw oceń pojemność silnika i masę wirnika. Solidne wirniki o dużej wytrzymałości zapewniają niezbędną bezwładność kinetyczną do przebijania się przez gęste tworzywa sztuczne bez powodowania skoków mocy. Szukaj maszyn wyposażonych w ostrza z najwyższej jakości materiałów, takie jak stal narzędziowa SKD-11 lub D2, które zapewniają doskonałą odporność na zużycie podczas ciągłej pracy. Następnie przeanalizuj projekt zbiornika. Nowoczesne maszyny wykorzystują zbiorniki zapobiegające cofaniu się materiału, wyposażone w podwójne kurtyny. Dzięki tym funkcjom operatorzy są zabezpieczeni przed szybkobieżnymi odłamkami tworzyw sztucznych.
Łatwość konserwacji to kolejny ważny czynnik. W zakładach należy priorytetowo traktować maszyny wyposażone w hydrauliczne mechanizmy otwierania komory. Gdy operator musi usunąć zacięcie, te zautomatyzowane systemy umożliwiają szybką zmianę ekranu bez nadmiernych przestojów. Wybór producentów specjalizujących się w dostosowywalnych rozwiązaniach gwarantuje, że otrzymasz kruszarka do recyklingu tworzyw sztucznych dostosowana do konkretnych strumieni polimerów.
Nawet najbardziej precyzyjnie skonfigurowana maszyna będzie doświadczać pogorszenia wydajności bez ścisłego protokołu konserwacji zapobiegawczej. Degradacja mechaniczna jest bezpośrednio powiązana z degradacją materiału.
Rutynowe ostrzenie ostrzy: Ostrza muszą być ostre jak brzytwa. Tępe ostrza wymagają tępej siły, aby rozbić plastik. To działanie rozbijające wykładniczo zwiększa ilość pyłu unoszącego się w powietrzu i niszczy gęstość nasypową przemiału.
Inspekcje sit: Należy codziennie sprawdzać sita pod kątem zatkanych otworów lub zmęczenia metalu. Częściowo zablokowany ekran działa jak wąskie gardło, podnosząc temperaturę wewnętrzną do niebezpiecznego poziomu.
Smarowanie łożysk: Łożyska wirnika przenoszą największy ciężar obciążenia mechanicznego. Aby wirnik obracał się płynnie, wymagane jest ciągłe smarowanie wysokotemperaturowym smarem na bazie litu. Zapobiega to katastrofalnym awariom łożysk.
Osiągnięcie najwyższej jakości przemiału ze sztywnych tworzyw sztucznych jest bezpośrednim wynikiem precyzyjnej konfiguracji mechanicznej. Starannie dopasowując rodzaj ostrza i wielkość sita do konkretnych właściwości termicznych i fizycznych przetwarzanego polimeru, możesz przekształcić odpady poprzemysłowe w wysokowartościowy surowiec.
Prawidłowo skonfigurowana konfiguracja minimalizuje kurz, zapobiega degradacji termicznej i maksymalizuje dzienną wydajność operacyjną. Ponieważ standardy branżowe dotyczące żywic pochodzących z recyklingu stale rosną, inwestowanie w niezawodny sprzęt to najskuteczniejszy sposób zapewnienia konkurencyjności Twojego zakładu. Jeśli chcesz unowocześnić swoją linię technologiczną za pomocą zaawansowanych technicznie maszyn dostosowanych do konkretnego zastosowania, zapoznaj się z wysokowydajnymi rozwiązaniami dostępnymi w Alva Plastics Machinery, aby znaleźć dokładną konfigurację wymaganą przez Twój zakład.
Chociaż mechanicznie możliwe jest podawanie różnych tworzyw sztucznych do tego samego układu, jest to wysoce niewskazane ze względu na kontrolę jakości. Kruche materiały korzystają z ostrych, płaskich ostrzy, które redukują kurz, podczas gdy grube kawałki PE wymagają ostrzy pazurowych dla lepszego zgryzu i momentu obrotowego. Stosowanie ogólnej konfiguracji poważnie pogarsza zarówno jakość wymiarową przemiału, jak i wydajność objętościową maszyny.
Nadmierne wytwarzanie pyłu jest przede wszystkim objawem uderzenia tępym narzędziem, a nie czystego ścinania. Jest to zwykle spowodowane mocno stępionymi ostrzami, zbyt małym rozmiarem sita, który zatrzymuje materiał przez zbyt długi czas, lub stosowaniem zbyt agresywnego kąta cięcia w przypadku kruchych tworzyw sztucznych. Ostrzenie łopatek wirnika i precyzyjna kalibracja szczeliny łopatek z zachowaniem wąskiej tolerancji może drastycznie zmniejszyć wytwarzanie pyłu.
Częstotliwości konserwacji zależą całkowicie od wielkości przepustowości i twardości właściwej przetwarzanych polimerów. W przypadku intensywnego, ciągłego, codziennego użytku na gęstych, sztywnych tworzywach sztucznych, ostrza tnące należy sprawdzać wzrokowo co tydzień. Zazwyczaj wymagają profesjonalnego ostrzenia co kilka tygodni, aby zachować precyzję cięcia i zapobiec tarciu kinetycznemu.
Polipropylen jest bardzo wrażliwy na ciepło kinetyczne ze względu na niższą temperaturę topnienia. Jeżeli otwór sita jest zbyt mały, cząstki tworzywa sztucznego pozostają uwięzione w komorze cięcia przez dłuższy czas. Powstałe tarcie mechaniczne gwałtownie podnosi temperaturę, powodując stopienie materiału, rozmazanie się na metalowym ekranie, całkowite zablokowanie otworów i ostatecznie zablokowanie wirnika.
Aby efektywnie przetwarzać sztywne tworzywa sztuczne, szczelina między nożami obrotowymi a nożami stacjonarnymi musi być bardzo ciasna. Normy branżowe określają odstęp zwykle od 0,1 mm do 0,2 mm. Ta precyzyjna kalibracja zapewnia czyste przecięcie polimeru niczym nożyczka, zamiast rozdzierania lub miażdżenia plastiku.
Idealna gęstość nasypowa różni się w zależności od polimeru, ale ogólnie rzecz biorąc, wysokiej jakości sztywny przemiał powinien ściśle naśladować gęstość pierwotnych peletek, zwykle w zakresie od 25 do 35 funtów na stopę sześcienną. Osiągnięcie tej gęstości wymaga czystych, równomiernych cięć bez nitkowatych końcówek lub nadmiernych drobnych cząstek, zapewniając płynne podawanie do leja zasypowego wytłaczarki bez mostków.
Ciężka, solidna konstrukcja wirnika zapewnia dużą bezwładność kinetyczną. Po obróceniu się z pełną prędkością bezwładność przenosi ostrza przez twarde kawałki plastiku przy minimalnym uzależnieniu od ciągłej energii elektrycznej z silnika. I odwrotnie, lekki otwarty wirnik będzie doświadczał nagłych spadków obrotów przy uderzeniu w gęste materiały, powodując, że silnik będzie pobierał ogromne skoki natężenia prądu w celu kompensacji, zwiększając w ten sposób całkowite zużycie energii.