
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-27 Eredet: Telek


Az ipari műanyag-újrahasznosító szektorban az újraőrlés minősége közvetlenül meghatározza a teljes feldolgozósor jövedelmezőségét és működési hatékonyságát. Függetlenül attól, hogy egy létesítmény kezeli a fröccsöntési selejteket, extrudált ipari csöveket vagy vastag falú fogyasztói konténereket, a megfelelő a kemény műanyag törő alapvető követelmény. Az optimális eredmények elérése messze túlmutat az anyagok nagy teherbírású gépekbe történő egyszerű adagolásán. Az egyenletes, pormentes és nagy térfogatsűrűségű utánköszörülés előállításának mérnöki titka a gép belső mechanikai alkatrészeinek aprólékos konfigurációjában rejlik.
Az ipar egésze szempontjából az újrahasznosítási környezet jelenleg hatalmas átalakuláson megy keresztül. A szigorú globális fenntarthatósági mandátumok és a körforgásos gazdasági kezdeményezések által vezérelve a márkatulajdonosok most olyan nagy tisztaságú fogyasztás utáni gyantát követelnek, amely a szűz anyagokhoz hasonló teljesítményt nyújt. Ez az eltolódás azt jelenti, hogy a precíz granulálás már nem csak költségtakarékossági intézkedés. Ez a verseny szükségessége. A piaci adatok azt jelzik, hogy az extruder ingadozását vagy a szitatömb eltömődését okozó újraőrléssel szembeni intolerancia növekszik. Merev polimerek, például akrilnitril-butadién-sztirol, polipropilén és polietilén esetében a vágási mechanikát tökéletesen az anyag specifikus fizikai és termikus tulajdonságaihoz kell igazítani. Ez az átfogó útmutató feltárja, hogy a megfelelő pengemorfológia és szitaméretek kiválasztása hogyan alakítja alapvetően a végső kimeneti minőséget, segítve az üzemvezetőket a hulladék minimalizálásában és a nem kívánt hődegradáció megelőzésében.
Az anyagspecifikusság döntő fontosságú: A polimerek eltérő szakítószilárdsággal, ridegségi szinttel és olvadásponttal rendelkeznek. Ezek a különbségek speciális mechanikai megközelítést igényelnek a túlzott porképződés vagy a súrlódásos olvadás elkerülése érdekében.
A penge geometriája diktálja a vágási hatékonyságot: A karmos pengék biztosítják a vastag, kemény darabokhoz szükséges nagy nyomatékú harapást. Ezzel szemben a lapos pengék a vékonyabb, merev lemezekhez és a törékeny készülékházakhoz szükséges tiszta nyíróerőt biztosítják.
A képernyő mérete szabályozza a minőséget és az áteresztőképességet: A kisebb képernyőnyílás finomabb utánköszörülést eredményez, de növeli a kamra súrlódását. A nagyobb szita maximalizálja az áteresztőképességet, de durvább szemcséket eredményez.
A komponensek szinergiája megakadályozza a leromlást: Az éles pengék és az optimális szitaméret precíz kombinációja megakadályozza a műanyag túlmelegedését és elkenődését a vágókamrában.
Karbantartási hajtások konzisztenciája: A rendszeres mechanikai karbantartás kötelező működési szabvány az alapteljesítmény fenntartásához.
Az ipari méretcsökkentő gépet kifejezetten kemény, sűrű vagy vastag falú műanyaghulladék újrafelhasználható granulátummá történő feldolgozására tervezték. Ellentétben a nagy sebességű öblítések elsődleges térfogatcsökkentésére használt lassú sebességű aprítókkal, ez a berendezés nagy fordulatszámon működik. Egy nehéz, kiegyensúlyozott, edzett acéllapátokkal felszerelt rotor mozgási energiájára támaszkodik, hogy a kemény műanyagokat meghatározott, egységes méretűre nyírja.
Ennek a granulálási eljárásnak az elsődleges célja az optimális újraőrlési minőség elérése. Ebben az ágazatban a minőséget szigorú paraméterek határozzák meg. A méretek egyenletességére, a finom porrészecskék abszolút minimumára, az extruder hatékony adagolásához nagy térfogatsűrűségre és nulla hőbomlásra van szükség. A részecskéknek konzisztensnek kell lenniük, hogy biztosítsák az egyenletes olvadást a következő extrudálási vagy fröccsöntési fázisok során.
A gyárban gyakori működési hiba, ha feltételezzük, hogy egy mindenre alkalmas gépbeállítás minden polimert egyformán jól képes feldolgozni. A törékeny műanyagok és a szívós, félkristályos műanyagok váltakozása a belső mechanika módosítása nélkül elkerülhetetlenül nem optimális eredményhez vezet. Például a rideg anyagok feldolgozása ugyanolyan penge- és szitakonfigurációval, mint a hőérzékeny polimereknél, vagy használhatatlan porfelhőt, vagy megolvadt műanyagot eredményez a képernyőn. Végső soron a polimer fizikai tulajdonságainak meg kell határozniuk a berendezés mechanikai hatását.
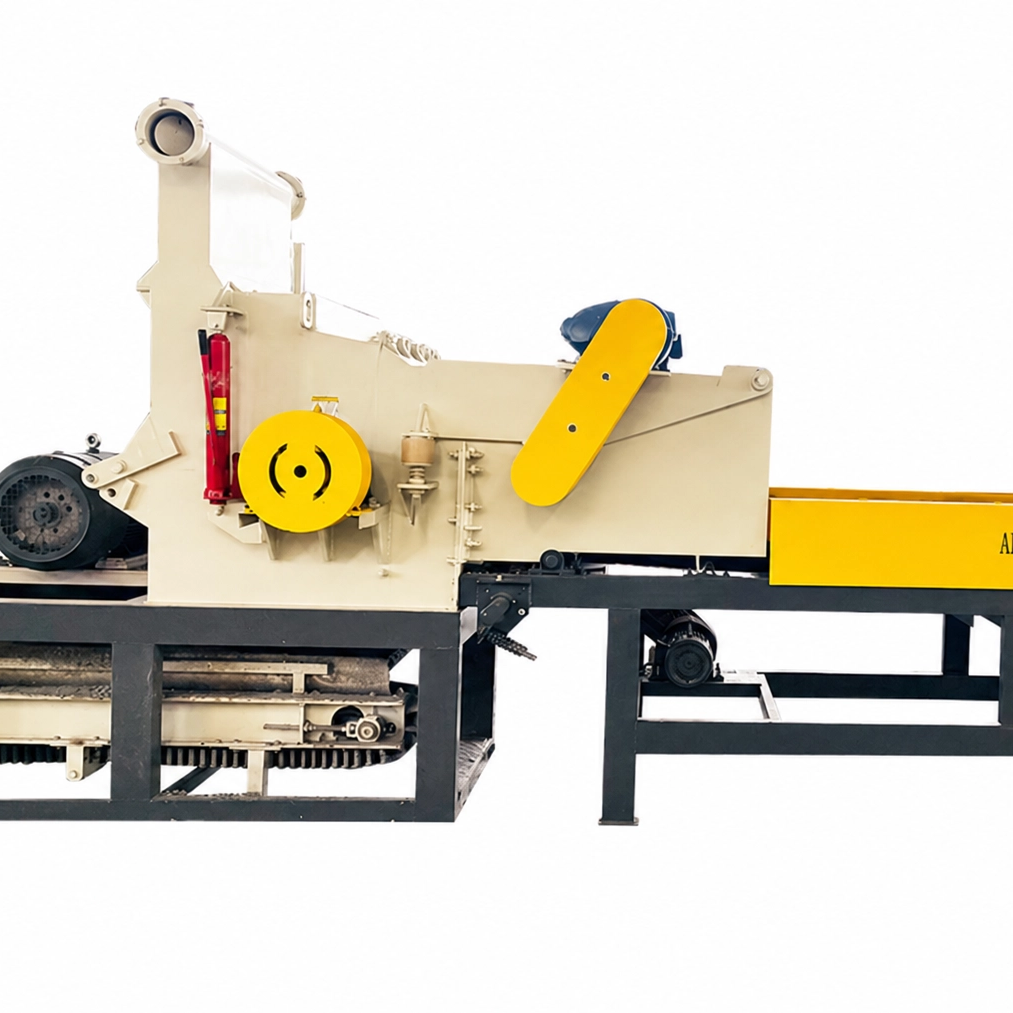
A gép helyes konfigurálásához a kezelőknek először mélyen meg kell érteniük a célpolimerek termikus és mechanikai tulajdonságait. A gép beállításának és az anyagnak való megfelelés elmulasztása gyorsuló kopást, magas energiafogyasztást és gyenge hozamot eredményez.
Akrilnitril-butadién-sztirol: Szerkezeti merevségéről és méretstabilitásáról ismert anyag rendkívül törékeny. Nagy sebességű tompa ütés hatására inkább összetörik, mint nyíró. Ez a szilánkolás túlzott finomságot és szálló port hoz létre, ami veszélyes munkakörnyezetet teremt, és csökkenti a felhasználható hozamot. Ennek enyhítésére szakosodott Az ABS daráló beállításához lapos, borotvaéles pengékre van szükség, amelyek szűk tűréssel vannak konfigurálva. Ez tiszta, precíz, ollószerű vágást biztosít, amely megkerüli az anyag törési hajlamát.
Polipropilén: Ez a polimer teljesen más mérnöki kihívást jelent. Bár szívós és fáradtságálló, viszonylag alacsony olvadáspontja van. Ha a pengék fénytelenek, vagy a szita mérete túlságosan szűk, az anyag a vágókamrában marad. Az így létrejövő kinetikus súrlódás gyors hőt termel, aminek következtében az anyag eléri a lágyulási pontját, és elkenődik a pengéken. Egy dedikált A PP zúzó konfigurációjának prioritást kell adnia a gyors anyagáteresztő képességnek. Az üzemvezetők gyakran valamivel nagyobb szitákat és jól szellőző vágókamrákat használnak a hődegradáció megelőzése érdekében.
Nagy sűrűségű polietilén: Ez a sűrű műanyag gyakran megtalálható olyan nagy igénybevételű alkalmazásokban, mint például az extrudált települési csövek, ipari vegyipari hordók és vastag falú raklapok. Hihetetlenül ütésálló, és hatalmas vágási teljesítményt igényel. Ha a rotornak nincs elegendő tehetetlensége, a gép nehezen fog beleharapni az anyagba. Ez a motor leállásához és súlyos mechanikai igénybevételhez vezet. Egy megfelelően konfigurált A PE daráló nagymértékben támaszkodik a robusztus, lépcsőzetes karmos pengékre. Ezek a pengék helyi, agresszív harapásokat szednek ki a vastag falakból, egyenletesen elosztva a terhelést a forgás során.
A forgórész és a hozzá tartozó lapátok bármilyen méretű redukáló berendezés dobogó szívét alkotják. Ezeknek a késeknek a geometriája pontosan meghatározza, hogy a mechanikai erő hogyan kerül át a polimerre. Ezért a penge kiválasztása a legkritikusabb döntés a működés optimalizálása során.
Penge típusa |
Tervezési jellemzők |
A legalkalmasabb |
Porképződési szint |
|---|---|---|---|
Claw Blade |
Lépett fogak, lokalizált nagy nyomatékú harapás |
Vastag falú PE csövek, erős öblítések, sűrű csomók |
Közepes |
Lapos penge |
Folyamatos egyenes él, széles seprő vágás |
Vékony falú tartályok, törékeny ABS házak |
Alacsony |
V-típusú penge |
Chevron szög, az anyagot a kamra közepére húzza |
Hőmérséklet-érzékeny PP, általános célú újrahasznosítás |
Nagyon alacsony |
Pontosabban, a karmos pengék biztosítják, hogy az adott ezredmásodpercben csak egy kis rész érintkezzen az állóágykéssel. Ez a helyi nyomás lehetővé teszi, hogy a gép elakadás nélkül beleharapjon hihetetlenül vastag műanyagokba. Drasztikusan csökkenti a forgórész csapágyainak lökésterhelését.
Ezzel szemben a lapos pengék folyamatos vágóélekkel rendelkeznek, amelyek a rotor teljes szélességén átívelnek. Kiemelkednek a vékony falú merev műanyagok és üreges tartályok megmunkálásában. A törékeny anyagoknál ez a tiszta nyíróhatás megakadályozza a műanyag eltömődését.
Míg a pengék végzik a fizikai redukciót, a képernyő a végső osztályozási rendszerként működik. A vágókamra alján található, és pontosan meghatározza, hogy mennyi ideig maradjon az anyag a gépben.
A kis képernyőméret (például 6–8 mm) használata biztosítja, hogy a végső kimenet rendkívül egyenletes legyen. Ez a finom utánköszörülés gyakran készen áll a fröccsöntő gépekbe való azonnali újbóli bevezetésre. Jelentős hátránya a megnövekedett tartózkodási idő. A műanyagot többször kell vágni, hogy áthaladjon, ami exponenciálisan növeli a kinetikus súrlódást. Alacsonyabb olvadáspontú polimerek esetében ez a hosszabb expozíció gyorsan eltömődött nyílásokhoz vezethet.
Ezenkívül a 10 mm-től 14 mm-ig terjedő nagy képernyők lehetővé teszik az anyag gyors kiürítését a kamrából. Ez a gyors kiürítés maximalizálja a térfogati áteresztőképességet, jelentősen csökkenti az elektromos energiafogyasztást és drasztikusan csökkenti a hőfelhalmozódást. A lejjebb lévő berendezések betápláló torok specifikációitól függően ez a durva anyag másodlagos feldolgozást igényelhet.
Az igazi működési kiválóság akkor érhető el, ha a penge morfológiája és a képernyő méretei úgy vannak kialakítva, hogy tökéletes összhangban működjenek. A granulálás eleve nagy súrlódású folyamat. A szétválasztott alkatrészek elkerülhetetlenül veszélyeztetik a végterméket.
Például egy éles lapos penge és egy közepes méretű képernyő párosítása optimális környezetet teremt a rideg polimerek feldolgozásához. Ez hatékonyan semlegesíti a széttörő-por hatást. A vastag HDPE termikus dinamikájának kezelése teljesen más megközelítést igényel. A nagy nyomatékú karmos penge és a kissé nagyobb képernyő párosítása ideális beállítást hoz létre, amely megakadályozza a súrlódásos olvadást.
A forgó pengék és az állóágyas kések közötti fizikai hézag szintén kritikus. A merev műanyagok megmunkálásánál ezt a rést általában 0,1 mm és 0,2 mm közötti szigorú tűrésre kalibrálják. A szűk rés biztosítja, hogy a polimer tisztán legyen szeletelve, nem pedig elszakadva, fenntartva az egyenletes áramlást a rendszeren keresztül.
Egy létesítmény korszerűsítésekor a gép szerkezeti és műszaki jellemzőinek értékelése kiemelten fontos a beruházás hosszú távú megtérülése érdekében. Nem csak a nyers erőről van szó. Az intelligens tervezésről szól, amely megvédi az üzemeltetőket és az eredményt.
Először értékelje a motor kapacitását és a rotor tömegét. A nagy teherbírású tömör rotorok biztosítják a szükséges kinetikus tehetetlenséget a sűrű műanyagokon keresztül, anélkül, hogy teljesítménycsúcsokat okoznának. Keressen olyan prémium pengeanyagokkal felszerelt gépeket, mint az SKD-11 vagy D2 szerszámacél, amelyek kiváló kopásállóságot biztosítanak a folyamatos működés során. Ezután vizsgálja meg a garat kialakítását. A modern gépek dupla függönnyel ellátott visszarepülésgátló garatokat használnak. Ezek a funkciók biztonságban tartják a kezelőket a nagy sebességű műanyag repeszektől.
A könnyű karbantartás egy másik fontos tényező. A létesítményeknek előnyben kell részesíteniük a hidraulikus kamranyitó mechanizmussal felszerelt gépeket. Amikor a kezelőnek el kell hárítania az elakadást, ezek az automatizált rendszerek lehetővé teszik a gyors képernyőcserét, túlzott leállás nélkül. A testreszabható megoldásokra szakosodott gyártók kiválasztása biztosítja, hogy a műanyag újrahasznosító zúzógép pontosan az Ön polimeráramához szabva.
Még a legpontosabban konfigurált gépek teljesítménye is csökkenni fog szigorú megelőző karbantartási protokoll nélkül. A mechanikai lebomlás közvetlenül összefügg az anyagdegradációval.
Szokásos pengeélezés: A pengéket borotvaélesnek kell tartani. A tompa pengék tompa erővel törik össze a műanyagot. Ez a zúzódás exponenciálisan megnöveli a levegőben szálló port és tönkreteszi az újraőrlés térfogatsűrűségét.
A szitaellenőrzések: A képernyőket naponta ellenőrizni kell, hogy nincsenek-e eldugult lyukak vagy fémfáradtság. A részben blokkolt képernyő szűk keresztmetszetként működik, veszélyes szintre emelve a belső hőmérsékletet.
Csapágykenés: A forgórész csapágyai viselik a mechanikai terhelés legnagyobb részét. A forgórész zökkenőmentes pörgetése érdekében magas hőmérsékletű lítium alapú zsírral történő egyenletes kenésre van szükség. Ez megakadályozza a katasztrofális csapágymeghibásodást.
A merev műanyagokból a csúcsminőségű újracsiszolási minőség a precíz mechanikai konfiguráció közvetlen eredménye. A penge típusának és a szitaméretnek a feldolgozott polimer specifikus termikus és fizikai tulajdonságaihoz való gondos hozzáigazításával a posztindusztriális hulladékot nagy értékű nyersanyaggá alakíthatja.
A megfelelően konfigurált beállítás minimálisra csökkenti a port, megakadályozza a hőbomlást, és maximalizálja a napi működési teljesítményt. Mivel az újrahasznosított gyantákra vonatkozó ipari szabványok folyamatosan emelkednek, a megbízható berendezésekbe való befektetés a leghatékonyabb módja annak, hogy létesítménye versenyképes maradjon. Ha a feldolgozósort alaposan megtervezett, alkalmazás-specifikus gépekkel kívánja bővíteni, fedezze fel az Alva Plastics Machinery nagy teljesítményű megoldásait, hogy megtalálja a létesítménye által igényelt pontos konfigurációt.
Míg mechanikusan lehetséges különböző műanyagok adagolása ugyanabba az elrendezésbe, ez a minőségellenőrzés szempontjából nagyon nem ajánlott. A rideg anyagok éles lapos pengéi a por csökkentésére szolgálnak, míg a vastag PE-darabokhoz karmos pengék szükségesek a jobb harapás és nyomaték érdekében. Az általános konfiguráció használata súlyosan veszélyezteti mind az újraköszörülés méretminőségét, mind a gép térfogati teljesítményét.
A túlzott porképződés elsősorban a tompa erőhatás tünete, nem pedig a tiszta nyírás. Ezt általában a súlyosan tompa pengék, a túl kicsi szitaméret okozza, amely túl sokáig tartja be az anyagot, vagy a túl agresszív vágási szög a rideg műanyagokhoz. A rotorlapátok élezése és a lapátrés precíz kalibrálása szűk tűréshatárig drasztikusan csökkentheti a porkibocsátást.
A karbantartási intervallumok teljes mértékben az áteresztőképesség mennyiségétől és a feldolgozott polimerek fajlagos keménységétől függenek. Sűrű, merev műanyagokon való folyamatos napi használat esetén a vágópengéket hetente szemrevételezéssel ellenőrizni kell. Jellemzően néhány hetente professzionális élezést igényelnek a precíz vágás fenntartása és a kinetikus súrlódás elkerülése érdekében.
A polipropilén alacsony olvadáspontja miatt rendkívül érzékeny a kinetikus hőre. Ha a szitanyílás túl kicsi, a műanyag részecskék hosszabb ideig a vágókamrában maradnak. A keletkező mechanikai súrlódás gyorsan megemeli a hőmérsékletet, aminek következtében az anyag megolvad, elkenődik a fémszitán, teljesen eltömíti a lyukakat, és végül elakad a rotor.
A merev műanyagok hatékony feldolgozásához a forgó kések és az állóágyas kések közötti hézagot nagyon szorosra kell állítani. Az ipari szabványok általában 0,1 mm és 0,2 mm közötti rést írnak elő. Ez a precíz kalibrálás ollószerűen tiszta nyírást biztosít a polimeren keresztül, nem pedig a műanyag szakadását vagy összetörését.
Az ideális térfogatsűrűség polimerenként változik, de általában a jó minőségű merev őrlésnek szorosan utánoznia kell a szűz pellet sűrűségét, jellemzően 25-35 font/köbláb. Ennek a sűrűségnek az eléréséhez tiszta, egyenletes vágásokra van szükség szálkás farok vagy túlzott finomság nélkül, ami biztosítja az extruder garatba történő sima adagolását, áthidalás nélkül.
A nehéz, tömör forgórész nagy kinetikai tehetetlenséget biztosít. A teljes fordulatszámon történő pörgés után ez a tehetetlenség szívós műanyag darabokon keresztül viszi át a pengéket, minimális mértékben támaszkodva a motor folyamatos elektromos áramára. Ezzel szemben a könnyű, nyitott rotor hirtelen fordulatszám-esést tapasztal, amikor sűrű anyagokhoz ütközik, aminek következtében a motor hatalmas áramerősség-csúcsokat von be a kompenzáció érdekében, ezáltal növelve a teljes energiafogyasztást.


