
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-27 Kaynak: Alan


Endüstriyel plastik geri dönüşüm sektöründe, yeniden öğütme işleminizin kalitesi, tüm işleme hattınızın karlılığını ve operasyonel verimliliğini doğrudan belirler. Bir tesisin enjeksiyon kalıplama atıklarını, ekstrüzyonlu endüstriyel boruları veya kalın duvarlı tüketici kaplarını doğru kullanarak işleyip işlemediği sert plastik kırıcı temel bir gerekliliktir. Optimum sonuçların elde edilmesi, malzemelerin ağır hizmet tipi bir makineye basitçe beslenmesinin çok ötesine uzanır. Düzgün, tozsuz ve yüksek yığın yoğunluğunda yeniden öğütme üretmenin mühendislik sırrı, makinenin dahili mekanik bileşenlerinin titizlikle yapılandırılmasında yatmaktadır.
Endüstri çapında bir perspektiften bakıldığında, geri dönüşüm ortamı şu anda büyük bir dönüşümden geçiyor. Katı küresel sürdürülebilirlik talimatları ve döngüsel ekonomi girişimlerinden yola çıkan marka sahipleri, artık işlenmemiş malzemelerle aynı performansı gösteren yüksek saflıkta Tüketici Sonrası Reçine talep ediyor. Bu değişim, hassas granülasyonun artık yalnızca maliyet tasarrufu sağlayan bir önlem olmadığı anlamına geliyor. Bu rekabetin bir gereğidir. Pazar verileri, ekstruder dalgalanmalarına veya elek paketi tıkanmalarına neden olan yeniden öğütme konusunda artan bir hoşgörüsüzlüğe işaret ediyor. Akrilonitril Bütadien Stiren, Polipropilen ve Polietilen gibi sert polimerler için kesme mekaniğinin, malzemenin belirli fiziksel ve termal özelliklerine mükemmel şekilde uyarlanması gerekir. Bu kapsamlı kılavuz, uygun kanat morfolojisi ve elek boyutlarının seçilmesinin nihai çıktı kalitesini temel olarak nasıl şekillendirdiğini, tesis yöneticilerinin israfı en aza indirmesine ve istenmeyen termal bozulmayı önlemesine nasıl yardımcı olduğunu araştırıyor.
Malzemenin Özgüllüğü Çok Önemlidir: Polimerler farklı gerilme mukavemetlerine, kırılganlık seviyelerine ve erime noktalarına sahiptir. Bu farklılıklar, aşırı toz oluşumunu veya sürtünmeye bağlı erimeyi önlemek için özel mekanik yaklaşımlar gerektirir.
Bıçak Geometrisi Kesme Verimliliğini Belirler: Pençe bıçakları, kalın, sert parçalar için gerekli olan yüksek torklu kavramayı sağlar. Tersine, düz bıçaklar daha ince sert levhalar ve kırılgan cihaz gövdeleri için gereken temiz kesme kuvvetini sağlar.
Elek Boyutu Kaliteyi ve Verimi Kontrol Eder: Daha küçük bir elek açıklığı daha ince yeniden öğütme sağlar ancak hazne sürtünmesini artırır. Daha büyük bir elek verimi en üst düzeye çıkarır ancak daha iri granüller sağlar.
Bileşen Sinerjisi Bozulmayı Önler: Keskin bıçakların ve optimum elek boyutunun hassas kombinasyonu, plastiğin aşırı ısınmasını ve kesme bölmesi içinde bulaşmasını önler.
Bakım Tutarlılığı Sağlar: Rutin mekanik bakım, temel performansı korumak için zorunlu bir operasyonel standarttır.
Endüstriyel boyut küçültme makinesi, sert, yoğun veya kalın duvarlı plastik atıkların yeniden kullanılabilir granüllere dönüştürülmesi için özel olarak tasarlanmıştır. Büyük temizleme işlemlerinin birincil hacmini azaltmak için kullanılan yavaş hızlı öğütücülerin aksine, bu ekipman yüksek dönme hızlarında çalışır. Sert plastikleri belirli, tekdüze boyutlara ayırmak için sertleştirilmiş çelik bıçaklarla donatılmış ağır, dengeli bir rotorun kinetik enerjisine dayanır.
Bu granülasyon prosesinin temel amacı optimum yeniden öğütme kalitesini elde etmektir. Bu sektörde kalite katı parametrelerle tanımlanır. Verimli ekstruder beslemesi için boyutsal tekdüzeliğe, mutlak minimum ince toz parçacıklarına, yüksek yığın yoğunluğuna ve sıfır termal bozulmaya ihtiyacınız var. Sonraki ekstrüzyon veya enjeksiyonlu kalıplama aşamaları sırasında eşit erimeyi sağlamak için parçacıkların tutarlı olması gerekir.
Fabrika ortamında yaygın bir operasyonel hata, herkese uyan tek boyutlu bir makine kurulumunun tüm polimerleri eşit derecede iyi işleyebileceğini varsaymaktır. İç mekaniği ayarlamadan kırılgan plastikler ile sert, yarı kristal plastikler arasında geçiş yapmak kaçınılmaz olarak optimumun altında sonuçlara yol açar. Örneğin, ısıya duyarlı polimerler için kullanılanla aynı bıçak ve elek konfigürasyonuyla kırılgan malzemelerin işlenmesi, kullanılamaz bir toz bulutu oluşmasına veya elek boyunca erimiş plastik bulaşmasına neden olacaktır. Sonuçta polimerin fiziksel özellikleri ekipmanın mekanik hareketini belirlemelidir.
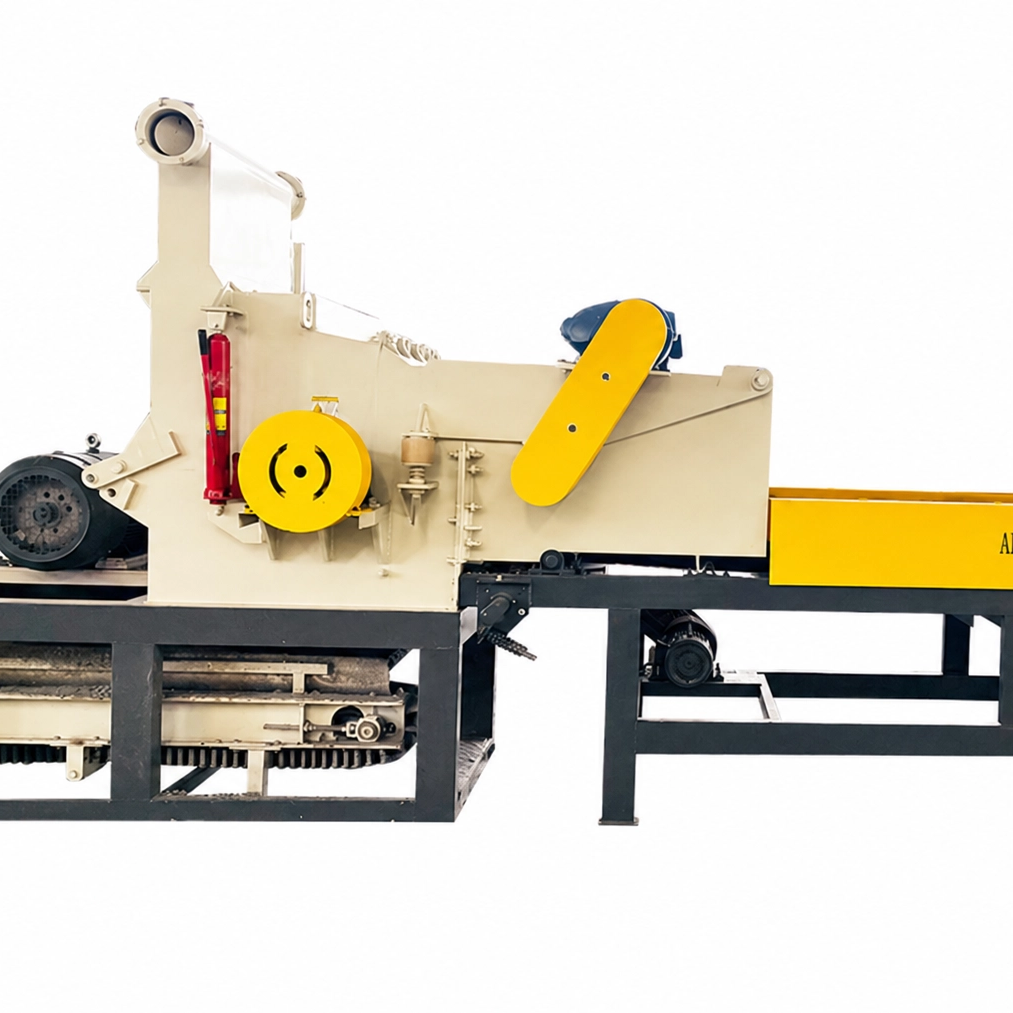
Bir makineyi doğru şekilde yapılandırmak için operatörlerin öncelikle hedef polimerlerin termal ve mekanik özelliklerini derinlemesine anlamaları gerekir. Makine kurulumunu malzemeyle eşleştirmemek, aşınmanın hızlanmasına, yüksek enerji tüketimine ve verimin düşmesine neden olur.
Akrilonitril Bütadien Stiren: Yapısal sertliği ve boyutsal stabilitesi ile bilinen bu malzeme oldukça kırılgandır. Yüksek hızlı künt darbe altında kaymak yerine parçalanma eğilimindedir. Bu parçalanma, aşırı ince parçacıklar ve havada asılı tozlar oluşturarak tehlikeli bir çalışma ortamı yaratır ve kullanılabilir verimi azaltır. Bunu azaltmak için uzman bir ABS kırıcı kurulumu, sıkı bir toleransla yapılandırılmış düz, jilet keskinliğinde bıçaklar gerektirir. Bu, malzemenin kırılma eğilimini ortadan kaldıran temiz, hassas, makas benzeri bir kesim sağlar.
Polipropilen: Bu polimer tamamen farklı bir mühendislik zorluğu sunar. Sert ve yorulmaya dayanıklı olmasına rağmen nispeten düşük bir erime noktasına sahiptir. Bıçaklar körse veya elek boyutu çok kısıtlayıcıysa malzeme kesme odasında sıkışıp kalır. Ortaya çıkan kinetik sürtünme, hızlı bir ısı üreterek malzemenin yumuşama noktasına ulaşmasına ve bıçaklara bulaşmasına neden olur. Özel bir PP kırıcı konfigürasyonunda hızlı malzeme çıkışına öncelik verilmelidir. Tesis yöneticileri, termal bozulmayı önlemek için genellikle biraz daha büyük elekler ve yüksek düzeyde havalandırılmış kesme odaları kullanır.
Yüksek Yoğunluklu Polietilen: Bu yoğun plastik sıklıkla ekstrüzyonlu belediye boruları, endüstriyel kimyasal variller ve kalın duvarlı paletler gibi ağır iş uygulamalarında bulunur. Darbelere inanılmaz derecede dayanıklıdır ve muazzam kesme gücü gerektirir. Rotorda yeterli atalet yoksa, makine malzemeyi kavramakta zorlanacaktır. Bu, motorun durmasına ve ciddi mekanik strese yol açar. Düzgün yapılandırılmış PE kırıcı büyük ölçüde sağlam, kademeli pençe bıçaklarına dayanır. Bu bıçaklar, kalın duvarlardan lokal, agresif ısırıkları alır ve yükü dönüş boyunca eşit şekilde dağıtır.
Rotor ve ona bağlı kanatlar, herhangi bir boyut küçültme ekipmanının atan kalbini oluşturur. Bu bıçakların geometrisi, mekanik kuvvetin polimere tam olarak nasıl aktarıldığını belirler. Bu nedenle bıçak seçimi operasyonunuzu optimize etmede en kritik karardır.
Bıçak Tipi |
Tasarım Özellikleri |
En Uygun |
Toz Üretim Seviyesi |
|---|---|---|---|
Pençe Bıçağı |
Kademeli dişler, lokalize yüksek torklu kapanış |
Kalın duvarlı PE borular, ağır temizlemeler, yoğun topaklar |
Orta |
Düz Bıçak |
Sürekli düz kenar, geniş kapsamlı kesim |
İnce duvarlı kaplar, kırılgan ABS muhafazalar |
Düşük |
V Tipi Bıçak |
Chevron açısı, malzemeyi haznenin merkezine çeker |
Sıcaklığa duyarlı PP, genel amaçlı geri dönüşüm |
Çok Düşük |
Spesifik olarak, pençe bıçakları herhangi bir milisaniyede yalnızca küçük bir bölümün sabit yatak bıçağına geçmesini sağlar. Bu lokalize basınç, makinenin inanılmaz derecede kalın plastikleri durmadan ısırmasına olanak tanır. Rotor yataklarındaki şok yüklerini büyük ölçüde azaltır.
Buna karşılık düz bıçaklar, rotorun tüm genişliğini kapsayan sürekli kesici kenarlara sahiptir. İnce duvarlı sert plastiklerin ve içi boş kapların işlenmesinde uzmandırlar. Kırılgan malzemeler için bu temiz kesme hareketi, plastiğin sopayla dövülmesini önler.
Bıçaklar fiziksel indirgemeyi gerçekleştirirken, ekran son sınıflandırma sistemi görevini görüyor. Kesme bölmesinin alt kısmında yer alan bu özellik, malzemenin makinenin içinde tam olarak ne kadar süre kalacağını belirler.
6 mm'den 8 mm'ye kadar küçük bir ekran boyutunun kullanılması, nihai çıktının son derece düzgün olmasını sağlar. Bu ince yeniden öğütme genellikle enjeksiyonlu kalıplama makinelerine hemen yeniden verilmeye hazırdır. Önemli dezavantajı, kalma süresinin artmasıdır. Plastiğin içinden geçebilmesi için çok daha fazla kesilmesi gerekir, bu da kinetik sürtünmeyi katlanarak artırır. Daha düşük erime noktasına sahip polimerler için bu uzun süreli maruz kalma, hızlı bir şekilde açıklıkların tıkanmasına neden olabilir.
Ayrıca 10 mm'den 14 mm'ye kadar değişen büyük elekler malzemenin hazneyi hızlı bir şekilde boşaltmasına olanak sağlar. Bu hızlı tahliye, hacimsel verimi en üst düzeye çıkarır, elektrik enerjisi tüketimini önemli ölçüde azaltır ve ısı oluşumunu büyük ölçüde azaltır. Aşağı yöndeki ekipmanın besleme boğazı spesifikasyonlarına bağlı olarak, bu kaba malzeme ikincil işlem gerektirebilir.
Bıçak morfolojisi ve elek boyutları mükemmel bir uyum içinde çalışacak şekilde tasarlandığında gerçek operasyonel mükemmelliğe ulaşılır. Granülasyon doğası gereği yüksek sürtünmeli bir işlemdir. Ayrık bileşenler kaçınılmaz olarak nihai ürünü tehlikeye atacaktır.
Örneğin, keskin bir düz bıçağın orta büyüklükte bir elek ile eşleştirilmesi, kırılgan polimerlerin işlenmesi için en uygun ortamı yaratır. Bu, kırılma tozu etkisini etkili bir şekilde etkisiz hale getirir. Kalın HDPE'nin termal dinamiklerini yönetmek tamamen farklı bir yaklaşım gerektirir. Yüksek torklu bir pençe bıçağın biraz daha büyük bir ekranla eşleştirilmesi, sürtünme nedeniyle erimeyi önleyen ideal bir kurulum oluşturur.
Dönen bıçaklar ile sabit yatak bıçakları arasındaki fiziksel açıklık da kritik öneme sahiptir. Sert plastik işlemede bu boşluk genellikle 0,1 mm ile 0,2 mm arasında katı bir toleransa göre kalibre edilir. Sıkı bir boşluk, polimerin yırtılmak yerine temiz bir şekilde dilimlenmesini sağlayarak sistem içerisinde sabit bir akışın korunmasını sağlar.
Bir tesisi yükseltirken, makinelerin yapısal ve mühendislik özelliklerinin değerlendirilmesi, uzun vadeli yatırım getirisi sağlamak açısından çok önemlidir. Bu sadece ham güçle ilgili değil. Operatörlerinizi ve kârınızı koruyan akıllı mühendislikle ilgilidir.
İlk önce motor kapasitesini ve rotor kütlesini değerlendirin. Ağır hizmet tipi katı rotorlar, yoğun plastiklerin içinden güç artışlarına neden olmadan güç sağlamak için gerekli kinetik ataleti sağlar. Sürekli çalışma sırasında üstün aşınma direnci sunan SKD-11 veya D2 takım çeliği gibi birinci sınıf bıçak malzemeleriyle donatılmış makineleri arayın. Daha sonra hazne tasarımını inceleyin. Modern makineler, çift perdeyle donatılmış geri tepmeyi önleyici hazneler kullanır. Bu özellikler operatörleri yüksek hızlı plastik şarapnellerden korur.
Bakım kolaylığı bir diğer hayati faktördür. Tesisler, hidrolik hazne açma mekanizmalarıyla donatılmış makinelere öncelik vermelidir. Bir operatörün bir sıkışıklığı gidermesi gerektiğinde, bu otomatik sistemler aşırı kesinti olmaksızın hızlı ekran değişikliklerine olanak tanır. Özelleştirilebilir çözümlerde uzmanlaşmış üreticileri seçmek, plastik geri dönüşüm kırıcısı . Tam polimer akışlarınıza göre tasarlanmış
En hassas şekilde yapılandırılmış makine bile, sıkı bir önleyici bakım protokolü olmadığında düşük performansla karşılaşacaktır. Mekanik bozulma doğrudan malzeme bozulmasıyla ilişkilidir.
Rutin Bıçak Bileme: Bıçaklar çok keskin tutulmalıdır. Kör bıçaklar plastiği parçalamak için künt kuvvete ihtiyaç duyar. Bu parçalama hareketi havadaki tozu katlanarak artırır ve yeniden öğütülmüş malzemenin yığın yoğunluğunu yok eder.
Ekran Denetimleri: Ekranlar tıkalı delikler veya metal yorgunluğu açısından günlük olarak kontrol edilmelidir. Kısmen tıkalı bir ekran, iç sıcaklıkları tehlikeli seviyelere yükselterek darboğaz görevi görür.
Rulman Yağlaması: Rotor yatakları mekanik yükün yükünü taşır. Rotorun düzgün bir şekilde dönmesini sağlamak için yüksek sıcaklıkta lityum bazlı gres kullanılarak tutarlı yağlama yapılması gerekir. Bu, yıkıcı rulman arızalarını önler.
Sert plastiklerden üst düzey yeniden öğütme kalitesi elde etmek, hassas mekanik konfigürasyonun doğrudan sonucudur. Bıçak tipini ve elek boyutunu, işlediğiniz polimerin spesifik termal ve fiziksel özelliklerine göre dikkatlice eşleştirerek, sanayi sonrası atıkları yüksek değerli ham maddeye dönüştürebilirsiniz.
Düzgün yapılandırılmış bir kurulum tozu en aza indirir, termal bozulmayı önler ve günlük operasyonel veriminizi en üst düzeye çıkarır. Geri dönüştürülmüş reçinelere yönelik endüstri standartları yükselmeye devam ederken, güvenilir ekipmanlara yatırım yapmak tesisinizin rekabetçi kalmasını sağlamanın en etkili yoludur. İşleme hattınızı yoğun mühendislik gerektiren, uygulamaya özel makinelerle yükseltmek istiyorsanız, tesisinizin talep ettiği tam konfigürasyonu bulmak için Alva Plastics Machinery'deki yüksek performanslı çözümleri keşfedin.
Farklı plastikleri aynı düzeneğe beslemek mekanik olarak mümkün olsa da kalite kontrolü açısından kesinlikle tavsiye edilmez. Kırılgan malzemeler, tozu azaltmak için keskin düz bıçaklardan yararlanırken, kalın PE parçaları daha iyi kavrama ve tork için pençe bıçaklarına ihtiyaç duyar. Genel bir konfigürasyonun kullanılması, hem yeniden öğütmenin boyutsal kalitesinden hem de makinenin hacimsel veriminden ciddi şekilde ödün verir.
Aşırı toz oluşumu öncelikle temiz kesmeden ziyade künt kuvvet darbesinin bir belirtisidir. Bunun nedeni genellikle aşırı derecede körelmiş bıçaklardan, malzemeyi çok uzun süre hapseden aşırı küçük elek boyutundan veya kırılgan plastikler için aşırı agresif bir kesme açısının kullanılmasından kaynaklanır. Rotor kanatlarının bilenmesi ve bıçak aralığının dar bir toleransa göre hassas bir şekilde kalibre edilmesi, toz çıkışını büyük ölçüde azaltabilir.
Bakım aralıkları tamamen üretim hacmine ve işlenen polimerlerin spesifik sertliğine bağlıdır. Yoğun sert plastiklerde yoğun, sürekli günlük kullanım için, kesme bıçakları haftalık olarak görsel olarak kontrol edilmelidir. Tipik olarak, hassas bir kesimi korumak ve kinetik sürtünmeyi önlemek için birkaç haftada bir profesyonel bileme gerektirirler.
Polipropilen, düşük erime noktası nedeniyle kinetik ısıya karşı oldukça hassastır. Elek açıklığı çok küçükse, plastik parçacıklar kesme odasında uzun süre sıkışıp kalır. Ortaya çıkan mekanik sürtünme, sıcaklığı hızla yükselterek malzemenin erimesine, metal elek boyunca bulaşmasına, deliklerin tamamen tıkanmasına ve sonunda rotorun sıkışmasına neden olur.
Sert plastiklerin verimli şekilde işlenmesi için döner bıçaklar ile sabit yatak bıçakları arasındaki boşluk çok sıkı ayarlanmalıdır. Endüstri standartları genellikle 0,1 mm ile 0,2 mm arasında bir boşluk belirler. Bu hassas kalibrasyon, plastiği yırtmak veya parçalamak yerine polimerin makas benzeri temiz bir şekilde kesilmesini sağlar.
İdeal kütle yoğunluğu polimere göre değişir, ancak genel olarak yüksek kaliteli sert yeniden öğütme, işlenmemiş peletlerin yoğunluğunu yakından taklit etmeli, tipik olarak fit küp başına 25 ila 35 pound arasında olmalıdır. Bu yoğunluğa ulaşmak, lifli kuyruklar veya aşırı ince parçacıklar olmadan temiz, düzgün kesimler gerektirir; bu da ekstruder haznesine köprü oluşturmadan düzgün besleme sağlar.
Ağır, sağlam rotor tasarımı yüksek kinetik atalet sağlar. Tam hızda döndükten sonra bu atalet, motordan gelen sürekli elektrik gücüne minimum düzeyde bağımlı olarak bıçakları sert plastik parçaların arasından geçirir. Tersine, hafif bir açık rotor, yoğun malzemelere çarptığında ani RPM düşüşleri yaşayacak, bu da motorun bunu telafi etmek için büyük amperaj artışları çekmesine neden olacak ve böylece genel güç tüketimini artıracaktır.


