Visualizações: 0 Autor: Editor do site Horário de publicação: 27/09/2026 Origem: Site
No setor de reciclagem de plástico industrial, a qualidade do seu material reciclado determina diretamente a lucratividade e a eficiência operacional de toda a sua linha de processamento. Quer uma instalação lide com rejeitos de moldagem por injeção, tubos industriais extrudados ou recipientes de consumo de paredes espessas, utilizando o equipamento correto triturador de plástico rígido é um requisito fundamental. Alcançar resultados ideais vai muito além de simplesmente alimentar materiais em uma máquina pesada. O segredo da engenharia para produzir material reciclado uniforme, livre de poeira e de alta densidade reside na configuração meticulosa dos componentes mecânicos internos da máquina.
Do ponto de vista de toda a indústria, o cenário da reciclagem está atualmente passando por uma enorme transformação. Impulsionados por rigorosos mandatos de sustentabilidade global e iniciativas de economia circular, os proprietários de marcas agora exigem resina pós-consumo de alta pureza com desempenho idêntico ao dos materiais virgens. Esta mudança significa que a granulação precisa não é mais apenas uma medida de redução de custos. É uma necessidade competitiva. Os dados de mercado indicam uma intolerância crescente ao material reciclado que causa flutuações na extrusora ou bloqueios do conjunto de telas. Para polímeros rígidos como Acrilonitrila Butadieno Estireno, Polipropileno e Polietileno, a mecânica de corte deve ser perfeitamente adaptada às propriedades físicas e térmicas específicas do material. Este guia abrangente explora como a seleção da morfologia da lâmina e das dimensões da tela apropriadas molda fundamentalmente a qualidade do resultado final, ajudando os gerentes de fábrica a minimizar o desperdício e a prevenir a degradação térmica indesejada.
A especificidade do material é crucial: os polímeros possuem resistência à tração, níveis de fragilidade e pontos de fusão distintos. Estas diferenças requerem abordagens mecânicas específicas para evitar a geração excessiva de poeira ou fusão por fricção.
A geometria da lâmina determina a eficiência de corte: as lâminas em garra fornecem a mordida de alto torque necessária para pedaços grossos e duros. Por outro lado, as lâminas planas fornecem a força de cisalhamento limpa necessária para chapas rígidas mais finas e caixas de eletrodomésticos frágeis.
O tamanho da peneira controla a qualidade e o rendimento: Uma abertura menor da peneira produz um material moído mais fino, mas aumenta o atrito da câmara. Uma peneira maior maximiza o rendimento, mas produz grânulos mais grossos.
A sinergia dos componentes evita a degradação: A combinação precisa de lâminas afiadas e um tamanho de tela ideal evita o superaquecimento e manchas do plástico dentro da câmara de corte.
Consistência das Unidades de Manutenção: A manutenção mecânica de rotina é um padrão operacional obrigatório para manter o desempenho básico.
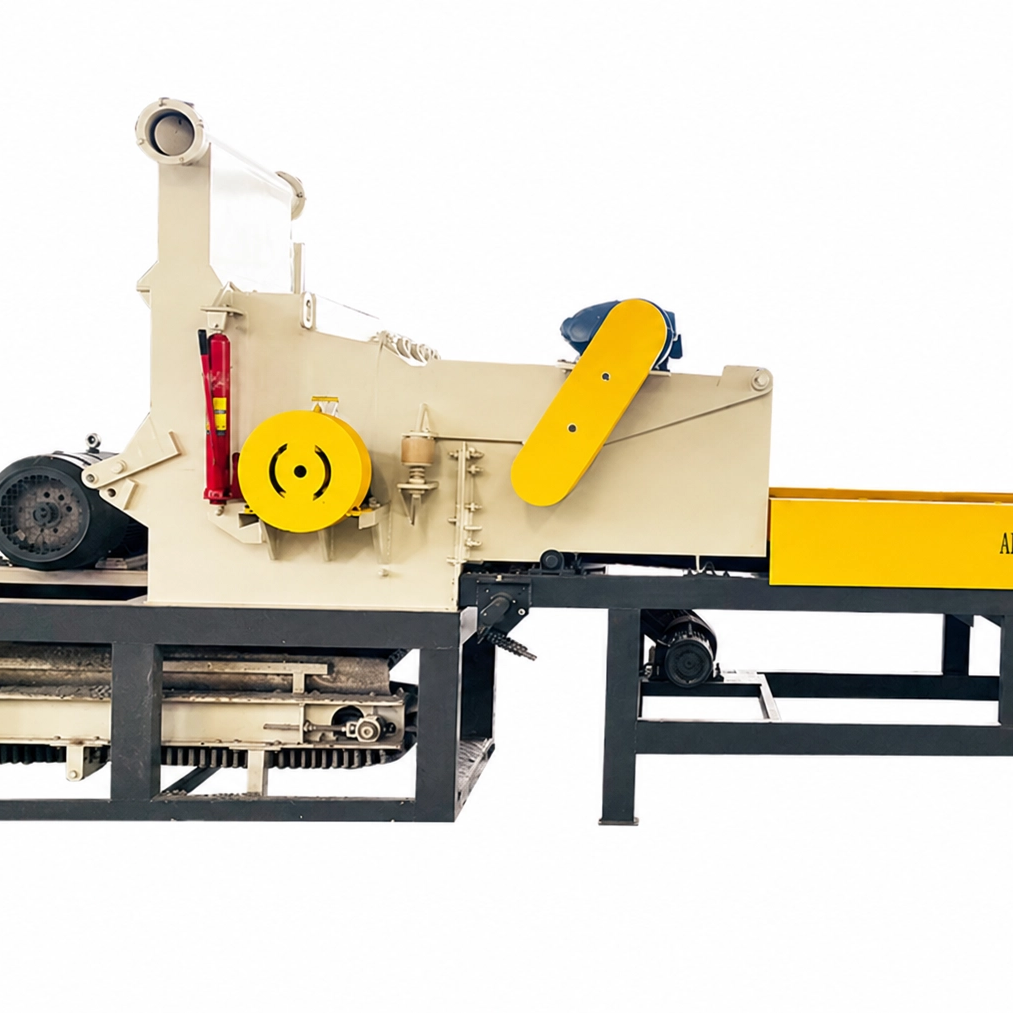
Uma máquina industrial de redução de tamanho é projetada especificamente para processar resíduos plásticos duros, densos ou de paredes espessas em grânulos reutilizáveis. Ao contrário dos trituradores de baixa velocidade utilizados para redução de volume primário de purgas maciças, este equipamento opera em altas velocidades de rotação. Ele depende da energia cinética de um rotor pesado e balanceado, equipado com lâminas de aço temperado, para cortar plásticos duros em tamanhos específicos e uniformes.
O objetivo principal deste processo de granulação é alcançar a qualidade ideal do material reciclado. Neste setor a qualidade é definida por parâmetros rigorosos. Você precisa de uniformidade dimensional, um mínimo absoluto de partículas finas de poeira, alta densidade aparente para alimentação eficiente da extrusora e zero degradação térmica. As partículas devem ser consistentes para garantir uma fusão uniforme durante as fases subsequentes de extrusão ou moldagem por injeção.
No chão de fábrica, um erro operacional comum é assumir que uma configuração de máquina que sirva para todos pode processar todos os polímeros igualmente bem. Alternar entre plásticos frágeis e plásticos resistentes e semicristalinos sem ajustar a mecânica interna inevitavelmente leva a resultados abaixo do ideal. Por exemplo, o processamento de materiais frágeis com a mesma configuração de lâmina e tela usada para polímeros sensíveis ao calor resultará em uma nuvem de poeira inutilizável ou em plástico derretido espalhado pela tela. Em última análise, as propriedades físicas do polímero devem ditar a acção mecânica do equipamento.
Para configurar uma máquina corretamente, os operadores devem primeiro compreender profundamente as propriedades térmicas e mecânicas dos polímeros alvo. A falha em combinar a configuração da máquina com o material resulta em desgaste acelerado, alto consumo de energia e baixo rendimento.
Acrilonitrila Butadieno Estireno: Conhecido por sua rigidez estrutural e estabilidade dimensional, este material é altamente frágil. Ele tende a quebrar em vez de cisalhar sob impacto contundente de alta velocidade. Essa quebra cria finos excessivos e poeira transportada pelo ar, criando um ambiente de trabalho perigoso e reduzindo o rendimento utilizável. Para mitigar isso, um especialista A configuração do britador ABS requer lâminas planas e afiadas configuradas com uma tolerância restrita. Isso garante um corte limpo e preciso, semelhante a uma tesoura, que contorna a tendência do material a fraturar.
Polipropileno: Este polímero apresenta um desafio de engenharia completamente diferente. Embora seja tenaz e resistente à fadiga, tem um ponto de fusão relativamente baixo. Se as lâminas estiverem cegas ou o tamanho da tela for muito restritivo, o material permanecerá preso na câmara de corte. O atrito cinético resultante gera calor rápido, fazendo com que o material atinja seu ponto de amolecimento e se espalhe pelas lâminas. Um dedicado A configuração do britador PP deve priorizar o rápido rendimento do material. Os gerentes de fábrica geralmente utilizam telas um pouco maiores e câmaras de corte altamente ventiladas para evitar a degradação térmica.
Polietileno de alta densidade: Este plástico denso é frequentemente encontrado em aplicações pesadas, como tubos municipais extrudados, tambores químicos industriais e paletes de paredes espessas. É incrivelmente resistente a impactos e exige imenso poder de corte. Se o rotor não tiver inércia suficiente, a máquina terá dificuldade para morder o material. Isso leva à parada do motor e ao estresse mecânico severo. Um configurado corretamente O britador PE depende muito de lâminas de garras robustas e escalonadas. Essas lâminas eliminam mordidas agressivas e localizadas em paredes grossas, distribuindo a carga uniformemente ao longo da rotação.
O rotor e suas pás acopladas formam o coração pulsante de qualquer equipamento de redução de tamanho. A geometria destas facas determina exatamente como a força mecânica é transferida para o polímero. Portanto, a seleção da lâmina é a decisão mais crítica para otimizar sua operação.
Tipo de lâmina |
Características de projeto |
Mais adequado para |
Nível de geração de poeira |
|---|---|---|---|
Lâmina de Garra |
Dentes escalonados, mordida localizada de alto torque |
Tubos PE de paredes espessas, purgas pesadas, grumos densos |
Médio |
Lâmina Plana |
Borda reta contínua, corte amplo e abrangente |
Recipientes de paredes finas, caixas de ABS quebradiças |
Baixo |
Lâmina Tipo V |
Ângulo Chevron, puxa o material para o centro da câmara |
PP sensível à temperatura, reciclagem de uso geral |
Muito baixo |
Especificamente, as lâminas de garra garantem que apenas uma pequena seção se encaixe na faca fixa a qualquer milissegundo. Essa pressão localizada permite que a máquina morda plásticos incrivelmente grossos sem parar. Reduz drasticamente as cargas de choque nos rolamentos do rotor.
Em contraste, as lâminas planas apresentam arestas de corte contínuas que abrangem toda a largura do rotor. Eles se destacam no processamento de plásticos rígidos de paredes finas e recipientes ocos. Para materiais frágeis, esta ação de cisalhamento limpo evita que o plástico seja espancado.
Enquanto as lâminas realizam a redução física, a tela atua como sistema de classificação final. Localizado na parte inferior da câmara de corte, determina exatamente quanto tempo o material permanece dentro da máquina.
Utilizar um tamanho de tela pequeno, como 6 mm a 8 mm, garante que o resultado final seja altamente uniforme. Este material reciclado fino geralmente está pronto para reintrodução imediata em máquinas de moldagem por injeção. A desvantagem significativa é o aumento do tempo de residência. O plástico deve ser cortado muitas mais vezes para passar, o que aumenta exponencialmente o atrito cinético. Para polímeros com pontos de fusão mais baixos, esta exposição prolongada pode levar rapidamente ao bloqueio das aberturas.
Além disso, telas grandes que variam de 10 mm a 14 mm permitem que o material evacue rapidamente da câmara. Esta evacuação rápida maximiza o rendimento volumétrico, reduz significativamente o consumo de energia elétrica e reduz drasticamente o acúmulo de calor. Dependendo das especificações da garganta de alimentação do equipamento a jusante, este material grosseiro pode exigir processamento secundário.
A verdadeira excelência operacional é alcançada quando a morfologia da lâmina e as dimensões da tela são projetadas para funcionar em perfeita harmonia. A granulação é um processo inerentemente de alto atrito. Componentes desarticulados comprometerão inevitavelmente o produto final.
Por exemplo, combinar uma lâmina plana e afiada com uma tela de tamanho médio cria o ambiente ideal para o processamento de polímeros frágeis. Isso neutraliza efetivamente o efeito da poeira estilhaçada. O gerenciamento da dinâmica térmica do HDPE espesso requer uma abordagem completamente diferente. O emparelhamento de uma lâmina de garra de alto torque com uma tela um pouco maior cria uma configuração ideal que evita o derretimento por fricção.
A folga física entre as lâminas rotativas e as facas fixas também é crítica. No processamento de plástico rígido, essa lacuna geralmente é calibrada para uma tolerância estrita de 0,1 mm a 0,2 mm. Uma lacuna estreita garante que o polímero seja fatiado de forma limpa, em vez de rasgado, mantendo um fluxo constante através do sistema.
Ao atualizar uma instalação, avaliar as características estruturais e de engenharia do maquinário é fundamental para garantir um retorno do investimento a longo prazo. Não se trata apenas de poder bruto. Trata-se de engenharia inteligente que protege seus operadores e seus resultados financeiros.
Primeiro, avalie a capacidade do motor e a massa do rotor. Rotores sólidos para serviço pesado fornecem a inércia cinética necessária para movimentar plásticos densos sem causar picos de potência. Procure máquinas equipadas com materiais de lâmina premium, como aço para ferramentas SKD-11 ou D2, que oferecem resistência superior ao desgaste durante operação contínua. A seguir, examine o design do funil. As máquinas modernas utilizam funis anti-flyback equipados com cortinas duplas. Esses recursos mantêm os operadores protegidos contra estilhaços de plástico em alta velocidade.
A facilidade de manutenção é outro fator vital. As instalações devem priorizar máquinas equipadas com mecanismos hidráulicos de abertura de câmara. Quando um operador precisa eliminar um congestionamento, esses sistemas automatizados permitem trocas rápidas de tela sem tempo de inatividade excessivo. A escolha de fabricantes especializados em soluções personalizáveis garante que você obtenha um triturador de reciclagem de plástico adaptado aos seus fluxos exatos de polímeros.
Mesmo a máquina configurada com mais precisão terá desempenho degradado sem um protocolo rigoroso de manutenção preventiva. A degradação mecânica está diretamente correlacionada à degradação do material.
Afiação de lâmina de rotina: As lâminas devem ser mantidas afiadas. Lâminas cegas dependem de força contundente para quebrar o plástico. Esta ação esmagadora aumenta exponencialmente a poeira transportada pelo ar e destrói a densidade aparente do material reciclado.
Inspeções de tela: As telas devem ser inspecionadas diariamente quanto a furos entupidos ou fadiga de metal. Uma tela parcialmente bloqueada atua como um gargalo, elevando as temperaturas internas a níveis perigosos.
Lubrificação dos rolamentos: Os rolamentos do rotor suportam o peso da carga mecânica. A lubrificação consistente com graxa à base de lítio de alta temperatura é necessária para manter o rotor girando suavemente. Isso evita falhas catastróficas nos rolamentos.
Alcançar qualidade de moagem de alto nível a partir de plásticos rígidos é o resultado direto de uma configuração mecânica precisa. Ao combinar cuidadosamente o tipo de lâmina e o tamanho da tela com as propriedades térmicas e físicas específicas do polímero que você está processando, você pode transformar resíduos pós-industriais em matéria-prima de alto valor.
Uma configuração configurada corretamente minimiza a poeira, evita a degradação térmica e maximiza o rendimento operacional diário. À medida que os padrões da indústria para resinas recicladas continuam a aumentar, investir em equipamentos confiáveis é a maneira mais eficaz de garantir que suas instalações permaneçam competitivas. Se você deseja atualizar sua linha de processamento com máquinas altamente projetadas e específicas para aplicações, explore as soluções de alto desempenho disponíveis na Alva Plastics Machinery para encontrar a configuração exata que suas instalações exigem.
Embora seja mecanicamente possível alimentar diferentes plásticos na mesma configuração, é altamente desaconselhável para controle de qualidade. Materiais frágeis se beneficiam de lâminas planas e afiadas para reduzir a poeira, enquanto pedaços grossos de PE requerem lâminas de garra para melhor mordida e torque. A utilização de uma configuração genérica compromete gravemente a qualidade dimensional do material reciclado e o rendimento volumétrico da máquina.
A geração excessiva de poeira é principalmente um sintoma de impacto de força contundente, e não de cisalhamento limpo. Isso geralmente é causado por lâminas muito cegas, um tamanho de tela excessivamente pequeno que retém o material por muito tempo ou pela utilização de um ângulo de corte excessivamente agressivo para plásticos quebradiços. Afiar as pás do rotor e calibrar com precisão a folga das pás para uma tolerância restrita pode reduzir drasticamente a produção de poeira.
Os intervalos de manutenção dependem inteiramente do volume de produção e da dureza específica dos polímeros que estão sendo processados. Para uso diário intenso e contínuo em plásticos rígidos densos, as lâminas de corte devem ser inspecionadas visualmente semanalmente. Normalmente, eles exigem afiação profissional a cada poucas semanas para manter um corte preciso e evitar atrito cinético.
O polipropileno é altamente sensível ao calor cinético devido ao seu ponto de fusão mais baixo. Se a abertura da tela for muito pequena, as partículas de plástico permanecerão presas na câmara de corte por um longo período. O atrito mecânico resultante eleva rapidamente a temperatura, fazendo com que o material derreta, espalhe a tela de metal, bloqueie totalmente os orifícios e, eventualmente, emperre o rotor.
Para processar plásticos rígidos de forma eficiente, a folga entre as facas rotativas e as facas fixas deve ser bem ajustada. Os padrões da indústria determinam uma lacuna geralmente entre 0,1 mm e 0,2 mm. Essa calibração precisa garante um corte limpo como uma tesoura através do polímero, em vez de rasgar ou quebrar o plástico.
A densidade aparente ideal varia de acordo com o polímero, mas geralmente, o material reciclado rígido de alta qualidade deve imitar de perto a densidade dos pellets virgens, normalmente variando de 25 a 35 libras por pé cúbico. Alcançar essa densidade requer cortes limpos e uniformes, sem pontas pegajosas ou finos excessivos, garantindo uma alimentação suave no funil da extrusora, sem formação de pontes.
Um design de rotor pesado e sólido proporciona alta inércia cinética. Depois de girar a toda velocidade, essa inércia transporta as lâminas através de pedaços de plástico resistentes, com dependência mínima da energia elétrica contínua do motor. Por outro lado, um rotor aberto leve sofrerá quedas repentinas de RPM ao atingir materiais densos, fazendo com que o motor obtenha enormes picos de amperagem para compensar, aumentando assim o consumo geral de energia.