Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website
Im Bereich des industriellen Kunststoffrecyclings bestimmt die Qualität Ihres Mahlguts direkt die Rentabilität und Betriebseffizienz Ihrer gesamten Verarbeitungslinie. Ganz gleich, ob eine Anlage Spritzgussausschuss, extrudierte Industrierohre oder dickwandige Verbraucherbehälter verarbeitet – mit dem richtigen Einsatz Ein Hartplastikbrecher ist eine Grundvoraussetzung. Das Erreichen optimaler Ergebnisse geht weit über die bloße Zufuhr von Materialien in eine Hochleistungsmaschine hinaus. Das technische Geheimnis zur Herstellung von gleichmäßigem, staubfreiem Mahlgut mit hoher Schüttdichte liegt in der sorgfältigen Konfiguration der internen mechanischen Komponenten der Maschine.
Aus branchenweiter Sicht befindet sich die Recyclinglandschaft derzeit in einem massiven Wandel. Angetrieben durch strenge globale Nachhaltigkeitsauflagen und Initiativen zur Kreislaufwirtschaft fordern Markeninhaber jetzt hochreines Post-Consumer-Harz, das die gleiche Leistung wie Neumaterialien erbringt. Dieser Wandel führt dazu, dass eine präzise Granulierung nicht mehr nur eine kostensparende Maßnahme ist. Es ist eine Wettbewerbsnotwendigkeit. Marktdaten deuten auf eine wachsende Unverträglichkeit gegenüber Mahlgut hin, die zu Extruderschwankungen oder Verstopfungen des Siebpakets führt. Bei starren Polymeren wie Acrylnitril-Butadien-Styrol, Polypropylen und Polyethylen muss die Schneidmechanik perfekt auf die spezifischen physikalischen und thermischen Eigenschaften des Materials abgestimmt sein. In diesem umfassenden Leitfaden wird untersucht, wie die Auswahl der richtigen Schaufelmorphologie und der Siebabmessungen die endgültige Ausgabequalität grundlegend beeinflusst und Werksleitern dabei hilft, Abfall zu minimieren und unerwünschte thermische Verschlechterung zu verhindern.
Materialspezifität ist entscheidend: Polymere besitzen unterschiedliche Zugfestigkeiten, Sprödigkeitsgrade und Schmelzpunkte. Diese Unterschiede erfordern spezielle mechanische Ansätze, um übermäßige Staubentwicklung oder Reibungsschmelzen zu vermeiden.
Die Klingengeometrie bestimmt die Schneideffizienz: Klauenklingen sorgen für den hohen Drehmoment, der für dicke, harte Stücke erforderlich ist. Umgekehrt liefern flache Klingen die saubere Scherkraft, die für dünnere starre Bleche und spröde Gerätegehäuse erforderlich ist.
Die Siebgröße steuert Qualität und Durchsatz: Eine kleinere Sieböffnung erzeugt feineres Mahlgut, erhöht jedoch die Kammerreibung. Ein größeres Sieb maximiert den Durchsatz, liefert aber gröbere Körnchen.
Komponentensynergie verhindert Zersetzung: Die präzise Kombination aus scharfen Klingen und einer optimalen Siebgröße verhindert, dass der Kunststoff in der Schneidkammer überhitzt und verschmiert.
Wartung sorgt für Konsistenz: Die routinemäßige mechanische Wartung ist ein obligatorischer Betriebsstandard, um die Grundleistung aufrechtzuerhalten.
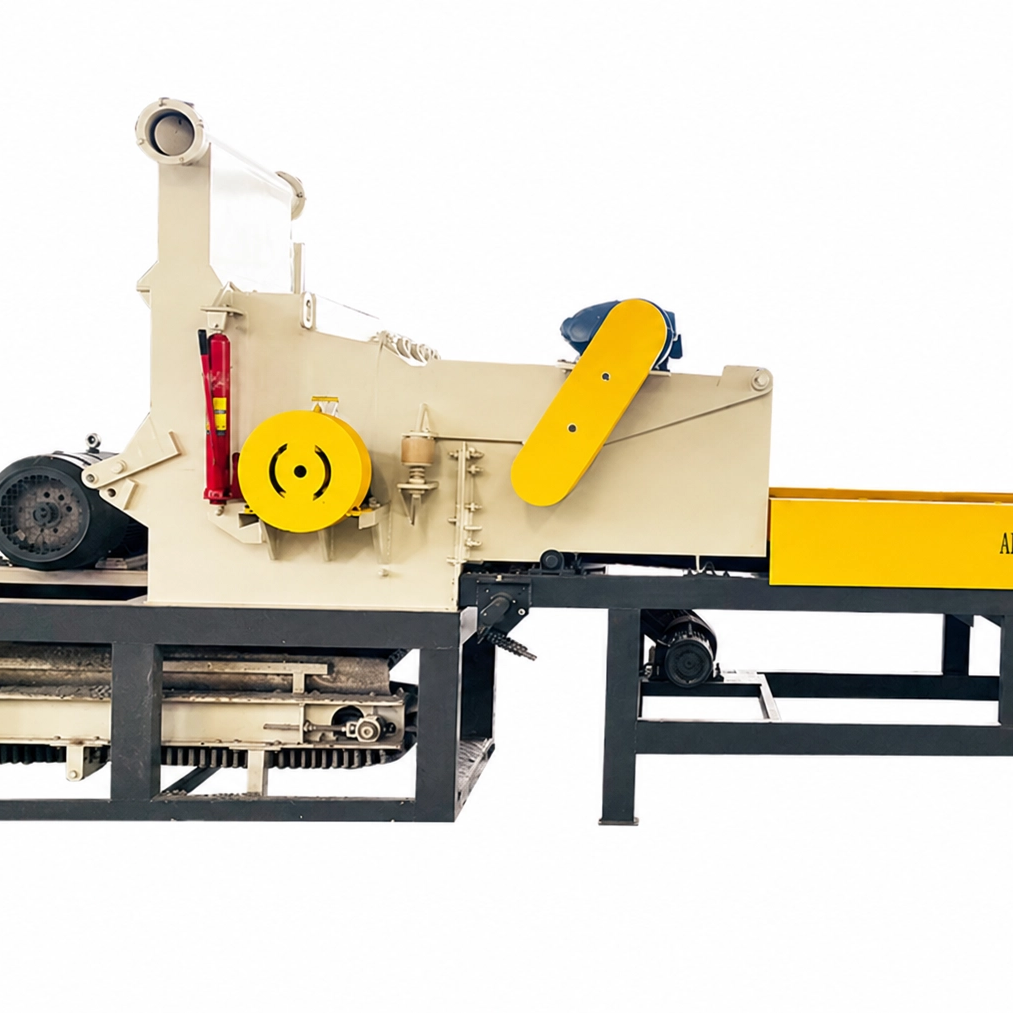
Eine industrielle Zerkleinerungsmaschine ist speziell für die Verarbeitung harter, dichter oder dickwandiger Kunststoffabfälle zu wiederverwendbarem Granulat konzipiert. Im Gegensatz zu langsam laufenden Zerkleinerern, die zur primären Volumenreduzierung massiver Spülungen eingesetzt werden, arbeitet dieses Gerät mit hohen Rotationsgeschwindigkeiten. Es basiert auf der kinetischen Energie eines schweren, ausgewogenen Rotors, der mit gehärteten Stahlklingen ausgestattet ist, um harte Kunststoffe in bestimmte, gleichmäßige Größen zu schneiden.
Das primäre Ziel dieses Granulationsprozesses ist die Erzielung einer optimalen Mahlgutqualität. Qualität wird in diesem Bereich durch strenge Parameter definiert. Sie benötigen Maßhaltigkeit, ein absolutes Minimum an Feinstaubpartikeln, eine hohe Schüttdichte für eine effiziente Extruderbeschickung und keinen thermischen Abbau. Die Partikel müssen konsistent sein, um ein gleichmäßiges Schmelzen während der nachfolgenden Extrusions- oder Spritzgussphasen sicherzustellen.
In Fabriken besteht ein häufiger Betriebsfehler darin, anzunehmen, dass eine einheitliche Maschinenkonfiguration alle Polymere gleich gut verarbeiten kann. Der Wechsel zwischen spröden Kunststoffen und zähen, teilkristallinen Kunststoffen ohne Anpassung der inneren Mechanik führt zwangsläufig zu suboptimalen Ergebnissen. Wenn beispielsweise spröde Materialien mit der gleichen Klingen- und Siebkonfiguration wie bei wärmeempfindlichen Polymeren verarbeitet werden, entsteht entweder eine Wolke aus unbrauchbarem Staub oder geschmolzener Kunststoff, der über das Sieb verschmiert ist. Letztendlich müssen die physikalischen Eigenschaften des Polymers die mechanische Wirkung der Ausrüstung bestimmen.
Um eine Maschine richtig zu konfigurieren, müssen Bediener zunächst die thermischen und mechanischen Eigenschaften der Zielpolymere genau verstehen. Wenn die Maschineneinstellung nicht an das Material angepasst wird, führt dies zu beschleunigtem Verschleiß, hohem Energieverbrauch und schlechter Ausbeute.
Acrylnitril-Butadien-Styrol: Dieses Material ist für seine strukturelle Steifigkeit und Dimensionsstabilität bekannt und sehr spröde. Bei stumpfem Hochgeschwindigkeitsaufprall neigt es eher zum Zerbrechen als zum Scheren. Durch diese Zersplitterung entstehen übermäßige Feinanteile und Staub in der Luft, wodurch eine gefährliche Arbeitsumgebung entsteht und die nutzbare Ausbeute verringert wird. Um dies zu mildern, wurde ein spezialisierter Der Aufbau eines ABS-Brechers erfordert flache, messerscharfe Klingen mit einer engen Toleranz. Dadurch wird ein sauberer, präziser, scherenartiger Schnitt gewährleistet, der die Bruchneigung des Materials umgeht.
Polypropylen: Dieses Polymer stellt eine völlig andere technische Herausforderung dar. Obwohl es zäh und ermüdungsbeständig ist, hat es einen relativ niedrigen Schmelzpunkt. Wenn die Messer stumpf sind oder die Siebgröße zu klein ist, bleibt das Material in der Schneidkammer eingeschlossen. Die daraus resultierende kinetische Reibung erzeugt schnelle Hitze, wodurch das Material seinen Erweichungspunkt erreicht und über die Klingen verschmiert. Ein engagierter Bei der Konfiguration des PP-Brechers muss ein schneller Materialdurchsatz im Vordergrund stehen. Werksleiter verwenden oft etwas größere Siebe und gut belüftete Schneidkammern, um thermischen Abbau zu verhindern.
Hochdichtes Polyethylen: Dieser dichte Kunststoff wird häufig in Hochleistungsanwendungen wie extrudierten kommunalen Rohren, industriellen Chemikalienfässern und dickwandigen Paletten verwendet. Es ist unglaublich schlagfest und erfordert eine enorme Schneidkraft. Fehlt dem Rotor die ausreichende Trägheit, kann sich die Maschine nur schwer in das Material bohren. Dies führt zum Abwürgen des Motors und zu starker mechanischer Belastung. Eine richtig konfigurierte Der PE-Brecher ist in hohem Maße auf robuste, versetzte Klauenmesser angewiesen. Diese Klingen nehmen lokalisierte, aggressive Bisse aus dicken Wänden auf und verteilen die Last gleichmäßig über die Rotation.
Der Rotor und die daran befestigten Messer bilden das Herzstück jeder Zerkleinerungsmaschine. Die Geometrie dieser Messer bestimmt genau, wie die mechanische Kraft auf das Polymer übertragen wird. Daher ist die Auswahl des Sägeblatts die wichtigste Entscheidung für die Optimierung Ihres Betriebs.
Klingentyp |
Designmerkmale |
Am besten geeignet für |
Staubentwicklungsgrad |
|---|---|---|---|
Klauenklinge |
Versetzte Zähne, lokalisierter Biss mit hohem Drehmoment |
Dickwandige PE-Rohre, starke Spülungen, dichte Klumpen |
Medium |
Flache Klinge |
Durchgehend gerade Kante, breiter, schwungvoller Schnitt |
Dünnwandige Behälter, spröde ABS-Gehäuse |
Niedrig |
V-förmige Klinge |
Chevron-Winkel, zieht Material zur Kammermitte |
Temperaturempfindliches PP, allgemeines Recycling |
Sehr niedrig |
Insbesondere sorgen Klauenmesser dafür, dass in jeder Millisekunde nur ein kleiner Abschnitt mit dem stationären Untermesser in Eingriff kommt. Dieser lokalisierte Druck ermöglicht es der Maschine, in unglaublich dicke Kunststoffe einzudringen, ohne abzuwürgen. Es reduziert die Stoßbelastung der Rotorlager drastisch.
Im Gegensatz dazu verfügen Flachmesser über durchgehende Schneidkanten, die sich über die gesamte Breite des Rotors erstrecken. Sie eignen sich hervorragend für die Verarbeitung von dünnwandigen Hartkunststoffen und Hohlbehältern. Bei spröden Materialien verhindert diese saubere Scherwirkung, dass der Kunststoff zerschmettert wird.
Während die Schaufeln die physikalische Reduktion durchführen, fungiert das Sieb als endgültiges Klassifizierungssystem. Sie befindet sich am Boden der Schneidkammer und bestimmt genau, wie lange das Material in der Maschine verbleibt.
Durch die Verwendung einer kleinen Bildschirmgröße, z. B. 6 mm bis 8 mm, wird eine äußerst gleichmäßige Endausgabe gewährleistet. Dieses feine Mahlgut steht oft sofort zur Wiedereinführung in Spritzgussmaschinen bereit. Der wesentliche Nachteil ist die längere Verweilzeit. Der Kunststoff muss noch viele Male geschnitten werden, um durchzudringen, was die kinetische Reibung exponentiell erhöht. Bei Polymeren mit niedrigeren Schmelzpunkten kann diese längere Einwirkung schnell zu verstopften Öffnungen führen.
Darüber hinaus ermöglichen große Siebe von 10 mm bis 14 mm eine schnelle Evakuierung des Materials aus der Kammer. Diese schnelle Evakuierung maximiert den Volumendurchsatz, senkt den Stromverbrauch erheblich und reduziert die Wärmeentwicklung drastisch. Abhängig von den Spezifikationen der Einzugsöffnung der nachgeschalteten Ausrüstung muss dieses grobe Material möglicherweise einer sekundären Verarbeitung unterzogen werden.
Echte betriebliche Exzellenz wird erreicht, wenn die Rotorblattmorphologie und die Siebabmessungen so konstruiert sind, dass sie perfekt harmonieren. Die Granulierung ist ein von Natur aus hoher Reibungsprozess. Unzusammenhängende Komponenten beeinträchtigen unweigerlich das Endprodukt.
Beispielsweise schafft die Kombination einer scharfen Flachklinge mit einem mittelgroßen Sieb die optimale Umgebung für die Verarbeitung spröder Polymere. Dadurch wird der Splitterstaubeffekt effektiv neutralisiert. Die Beherrschung der thermischen Dynamik von dickem HDPE erfordert einen völlig anderen Ansatz. Durch die Kombination einer Klauenklinge mit hohem Drehmoment und einem etwas größeren Sieb entsteht ein idealer Aufbau, der Reibungsschmelzen verhindert.
Der physische Abstand zwischen den rotierenden Messern und den stationären Untermessern ist ebenfalls von entscheidender Bedeutung. Bei der Verarbeitung starrer Kunststoffe wird dieser Spalt normalerweise auf eine strenge Toleranz von 0,1 mm bis 0,2 mm kalibriert. Ein enger Spalt stellt sicher, dass das Polymer sauber geschnitten und nicht zerrissen wird, wodurch ein gleichmäßiger Fluss durch das System gewährleistet wird.
Bei der Modernisierung einer Anlage ist die Bewertung der strukturellen und technischen Merkmale der Maschinen von größter Bedeutung, um eine langfristige Kapitalrendite sicherzustellen. Es geht nicht nur um rohe Kraft. Es geht um intelligente Technik, die Ihre Bediener und Ihr Geschäftsergebnis schützt.
Bewerten Sie zunächst die Motorleistung und die Rotormasse. Robuste, massive Rotoren sorgen für die nötige kinetische Trägheit, um sich durch dichte Kunststoffe zu bewegen, ohne Leistungsspitzen zu verursachen. Suchen Sie nach Maschinen, die mit erstklassigen Klingenmaterialien wie SKD-11- oder D2-Werkzeugstahl ausgestattet sind, die eine hervorragende Verschleißfestigkeit im Dauerbetrieb bieten. Untersuchen Sie als Nächstes das Trichterdesign. Moderne Maschinen verwenden Rücklauftrichter, die mit Doppelvorhängen ausgestattet sind. Diese Merkmale schützen den Bediener vor Hochgeschwindigkeits-Kunststoffsplittern.
Ein weiterer wichtiger Faktor ist die Wartungsfreundlichkeit. Einrichtungen sollten Maschinen Vorrang einräumen, die mit hydraulischen Kammeröffnungsmechanismen ausgestattet sind. Wenn ein Bediener einen Stau beseitigen muss, ermöglichen diese automatisierten Systeme einen schnellen Siebwechsel ohne übermäßige Ausfallzeiten. Die Wahl von Herstellern, die sich auf anpassbare Lösungen spezialisiert haben, stellt sicher, dass Sie eine bekommen Kunststoff-Recycling-Brecher, der genau auf Ihre Polymerströme zugeschnitten ist.
Selbst die am genauesten konfigurierte Maschine wird ohne ein striktes vorbeugendes Wartungsprotokoll eine Leistungseinbuße erfahren. Der mechanische Abbau steht in direktem Zusammenhang mit dem Materialabbau.
Routinemäßiges Schärfen der Klingen: Klingen müssen messerscharf gehalten werden. Stumpfe Klingen sind auf stumpfe Kraft angewiesen, um den Kunststoff zu zerschlagen. Diese Zertrümmerungswirkung erhöht die Staubbelastung in der Luft exponentiell und zerstört die Schüttdichte des Mahlguts.
Siebprüfungen: Siebe müssen täglich auf verstopfte Löcher oder Metallermüdung überprüft werden. Ein teilweise blockiertes Sieb wirkt als Engpass und erhöht die Innentemperaturen auf gefährliche Werte.
Lagerschmierung: Die Rotorlager tragen die Hauptlast der mechanischen Belastung. Damit sich der Rotor reibungslos dreht, ist eine kontinuierliche Schmierung mit Hochtemperaturfett auf Lithiumbasis erforderlich. Dies verhindert einen katastrophalen Lagerausfall.
Das Erreichen erstklassiger Mahlgutqualität aus Hartkunststoffen ist das direkte Ergebnis einer präzisen mechanischen Konfiguration. Indem Sie den Klingentyp und die Siebgröße sorgfältig auf die spezifischen thermischen und physikalischen Eigenschaften des von Ihnen verarbeiteten Polymers abstimmen, können Sie postindustrielle Abfälle in hochwertige Rohstoffe umwandeln.
Eine richtig konfigurierte Einrichtung minimiert Staub, verhindert thermischen Abbau und maximiert Ihren täglichen Betriebsdurchsatz. Da die Industriestandards für recycelte Harze weiter steigen, ist die Investition in zuverlässige Ausrüstung der effektivste Weg, um sicherzustellen, dass Ihre Anlage wettbewerbsfähig bleibt. Wenn Sie Ihre Verarbeitungslinie mit hochentwickelten, anwendungsspezifischen Maschinen aufrüsten möchten, erkunden Sie die Hochleistungslösungen von Alva Plastics Machinery, um genau die Konfiguration zu finden, die Ihre Anlage erfordert.
Obwohl es mechanisch möglich ist, unterschiedliche Kunststoffe in die gleiche Anlage einzuspeisen, ist dies für die Qualitätskontrolle höchst ungeeignet. Spröde Materialien profitieren von scharfen, flachen Klingen, um Staub zu reduzieren, wohingegen dicke PE-Stücke Klauenklingen für besseren Biss und Drehmoment erfordern. Die Verwendung einer generischen Konfiguration beeinträchtigt sowohl die Dimensionsqualität des Mahlguts als auch den volumetrischen Durchsatz der Maschine erheblich.
Eine übermäßige Staubentwicklung ist in erster Linie ein Symptom eines stumpfen Aufpralls und nicht eines sauberen Scherens. Dies wird in der Regel durch sehr stumpfe Klingen, eine zu kleine Siebgröße, die das Material zu lange aufhält, oder die Verwendung eines zu aggressiven Schnittwinkels bei spröden Kunststoffen verursacht. Durch das Schärfen der Rotorblätter und die präzise Kalibrierung des Blattspalts auf eine enge Toleranz kann der Staubausstoß drastisch reduziert werden.
Die Wartungsintervalle hängen ganz von der Durchsatzmenge und der spezifischen Härte der verarbeiteten Polymere ab. Bei intensiver täglicher Dauerbeanspruchung an dichten, starren Kunststoffen sollten die Schneidklingen wöchentlich einer Sichtprüfung unterzogen werden. Normalerweise müssen sie alle paar Wochen professionell geschärft werden, um einen präzisen Schnitt zu gewährleisten und Bewegungsreibung zu verhindern.
Polypropylen ist aufgrund seines niedrigeren Schmelzpunkts sehr empfindlich gegenüber kinetischer Wärme. Bei einer zu kleinen Sieböffnung bleiben die Kunststoffpartikel über einen längeren Zeitraum in der Schneidkammer gefangen. Die daraus resultierende mechanische Reibung erhöht die Temperatur schnell, wodurch das Material schmilzt, sich über das Metallsieb verteilt, die Löcher vollständig verstopft und schließlich den Rotor blockiert.
Um starre Kunststoffe effizient verarbeiten zu können, muss der Abstand zwischen den rotierenden Messern und den feststehenden Untermessern sehr eng eingestellt werden. Industriestandards schreiben einen Spalt vor, der normalerweise zwischen 0,1 mm und 0,2 mm liegt. Diese präzise Kalibrierung sorgt für eine scherenartige, saubere Scherung durch das Polymer, anstatt den Kunststoff zu zerreißen oder zu zerschlagen.
Die ideale Schüttdichte variiert je nach Polymer, aber im Allgemeinen sollte hochwertiges, festes Mahlgut der Dichte von Neupellets möglichst nahe kommen und typischerweise zwischen 25 und 35 Pfund pro Kubikfuß liegen. Um diese Dichte zu erreichen, sind saubere, gleichmäßige Schnitte ohne fadenförmige Enden oder übermäßige Feinanteile erforderlich, die eine reibungslose Zufuhr in den Extrudertrichter ohne Brückenbildung gewährleisten.
Eine schwere, solide Rotorkonstruktion sorgt für eine hohe kinetische Trägheit. Sobald sie sich mit voller Geschwindigkeit drehen, werden die Klingen durch diese Trägheit durch harte Kunststoffstücke transportiert, ohne dass sie auf die kontinuierliche Stromversorgung durch den Motor angewiesen sind. Umgekehrt kommt es bei einem leichten offenen Rotor zu plötzlichen Drehzahleinbrüchen, wenn er auf dichte Materialien trifft, was dazu führt, dass der Motor zum Ausgleich enorme Stromspitzen aufnimmt, wodurch sich der Gesamtstromverbrauch erhöht.