
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 27-09-2026 Nguồn gốc: Địa điểm


Trong lĩnh vực tái chế nhựa công nghiệp, chất lượng nghiền lại trực tiếp quyết định lợi nhuận và hiệu quả hoạt động của toàn bộ dây chuyền xử lý của bạn. Liệu cơ sở có xử lý phế liệu ép phun, ống công nghiệp ép đùn hoặc thùng chứa tiêu dùng có thành dày hay không, sử dụng đúng phương pháp máy nghiền nhựa cứng là một yêu cầu cơ bản. Việc đạt được kết quả tối ưu không chỉ đơn thuần là nạp nguyên liệu vào một cỗ máy hạng nặng. Bí quyết kỹ thuật để tạo ra đá mài lại đồng nhất, không bụi và mật độ khối lớn nằm ở cấu hình tỉ mỉ của các bộ phận cơ khí bên trong máy.
Từ góc độ toàn ngành, bối cảnh tái chế hiện đang trải qua một sự chuyển đổi lớn. Được thúc đẩy bởi các yêu cầu nghiêm ngặt về tính bền vững toàn cầu và các sáng kiến kinh tế tuần hoàn, chủ sở hữu thương hiệu hiện yêu cầu Nhựa sau tiêu dùng có độ tinh khiết cao, hoạt động giống hệt như vật liệu nguyên chất. Sự thay đổi này có nghĩa là việc tạo hạt chính xác không còn chỉ là một biện pháp tiết kiệm chi phí. Đó là một nhu cầu cạnh tranh. Dữ liệu thị trường cho thấy sự không dung nạp ngày càng tăng đối với việc nghiền lại gây ra biến động máy đùn hoặc tắc nghẽn gói màn hình. Đối với các polyme cứng như Acrylonitrile Butadiene Styrene, Polypropylene và Polyethylene, cơ chế cắt phải được điều chỉnh hoàn hảo cho phù hợp với các đặc tính vật lý và nhiệt cụ thể của vật liệu. Hướng dẫn toàn diện này khám phá cách lựa chọn hình thái lưỡi cắt và kích thước sàng thích hợp về cơ bản định hình chất lượng đầu ra cuối cùng, giúp người quản lý nhà máy giảm thiểu chất thải và ngăn chặn sự suy giảm nhiệt không mong muốn.
Tính đặc hiệu của vật liệu rất quan trọng: Polyme có độ bền kéo, mức độ giòn và điểm nóng chảy riêng biệt. Những khác biệt này đòi hỏi các phương pháp cơ học cụ thể để tránh phát sinh bụi quá mức hoặc nóng chảy do ma sát.
Hình dạng lưỡi quyết định hiệu quả cắt: Lưỡi vuốt cung cấp lực cắn mô-men xoắn cao cần thiết cho các khối dày và cứng. Ngược lại, lưỡi phẳng cung cấp lực cắt sạch cần thiết cho các tấm cứng mỏng hơn và vỏ thiết bị giòn.
Kích thước màn hình kiểm soát chất lượng và thông lượng: Khẩu độ màn hình nhỏ hơn tạo ra hạt nghiền mịn hơn nhưng làm tăng ma sát trong buồng. Màn hình lớn hơn sẽ tối đa hóa thông lượng nhưng tạo ra các hạt thô hơn.
Sức mạnh tổng hợp của các thành phần ngăn chặn sự xuống cấp: Sự kết hợp chính xác giữa các lưỡi dao sắc bén và kích thước màn hình tối ưu giúp nhựa không bị quá nóng và bị lem bên trong buồng cắt.
Tính nhất quán của động cơ bảo trì: Bảo dưỡng cơ khí định kỳ là tiêu chuẩn vận hành bắt buộc để duy trì hiệu suất cơ bản.
Máy giảm kích thước công nghiệp được thiết kế đặc biệt để xử lý chất thải nhựa cứng, dày đặc hoặc có thành dày thành các hạt có thể tái sử dụng. Không giống như máy hủy tài liệu tốc độ chậm được sử dụng để giảm khối lượng ban đầu của quá trình thanh lọc lớn, thiết bị này hoạt động ở tốc độ quay cao. Nó dựa vào động năng của một rôto nặng, cân bằng được trang bị các lưỡi thép cứng để cắt nhựa cứng thành các kích cỡ cụ thể, đồng đều.
Mục tiêu chính của quá trình tạo hạt này là đạt được chất lượng nghiền lại tối ưu. Trong lĩnh vực này, chất lượng được xác định bởi các thông số nghiêm ngặt. Bạn cần sự đồng nhất về kích thước, tối thiểu tuyệt đối các hạt bụi mịn, mật độ khối lượng lớn để cấp liệu cho máy đùn hiệu quả và không bị suy giảm nhiệt. Các hạt phải nhất quán để đảm bảo tan chảy đều trong các giai đoạn ép đùn hoặc ép phun tiếp theo.
Trên sàn nhà máy, một lỗi vận hành phổ biến là giả định rằng thiết lập máy một kích cỡ phù hợp cho tất cả có thể xử lý tốt tất cả các polyme. Việc xen kẽ giữa nhựa giòn và nhựa bán tinh thể cứng mà không điều chỉnh cơ học bên trong chắc chắn sẽ dẫn đến kết quả không tối ưu. Ví dụ: xử lý các vật liệu giòn có cùng cấu hình lưỡi và màn hình được sử dụng cho các polyme nhạy nhiệt sẽ dẫn đến đám mây bụi không sử dụng được hoặc nhựa nóng chảy dính trên màn hình. Cuối cùng, các tính chất vật lý của polyme phải quyết định hoạt động cơ học của thiết bị.
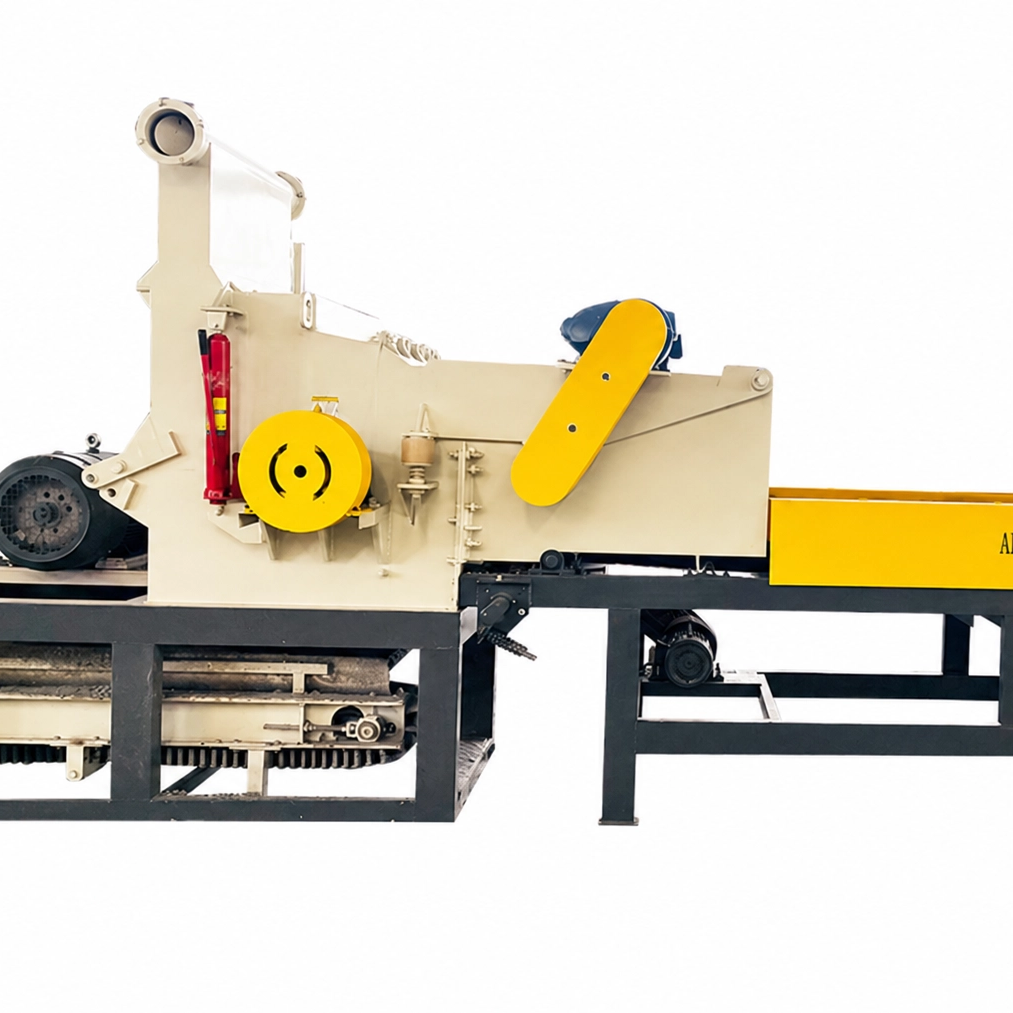
Để cấu hình máy một cách chính xác, trước tiên người vận hành phải hiểu sâu sắc các đặc tính nhiệt và cơ học của polyme mục tiêu. Việc thiết lập máy không phù hợp với vật liệu sẽ dẫn đến hao mòn nhanh hơn, tiêu thụ năng lượng cao và năng suất kém.
Acrylonitrile Butadiene Styrene: Được biết đến với độ cứng cấu trúc và độ ổn định kích thước, vật liệu này rất giòn. Nó có xu hướng vỡ ra hơn là bị cắt dưới tác động cùn ở tốc độ cao. Sự vỡ vụn này tạo ra quá nhiều hạt mịn và bụi trong không khí, tạo ra môi trường làm việc nguy hiểm và làm giảm năng suất sử dụng. Để giảm thiểu điều này, một chuyên gia Thiết lập máy nghiền ABS yêu cầu lưỡi dao phẳng, sắc như dao cạo được cấu hình với dung sai chặt chẽ. Điều này đảm bảo đường cắt cắt chính xác, sạch sẽ, tránh được xu hướng gãy của vật liệu.
Polypropylen: Loại polymer này đặt ra một thách thức kỹ thuật hoàn toàn khác. Mặc dù dẻo dai và chống mỏi nhưng nó có điểm nóng chảy tương đối thấp. Nếu lưỡi dao bị cùn hoặc kích thước màn hình quá hạn chế, vật liệu vẫn bị kẹt trong buồng cắt. Ma sát động sinh ra sẽ tạo ra nhiệt nhanh, làm cho vật liệu đạt đến điểm mềm đi và lan ra khắp các lưỡi dao. Một người tận tâm Cấu hình máy nghiền PP phải ưu tiên thông lượng nguyên liệu nhanh. Các nhà quản lý nhà máy thường sử dụng màn hình lớn hơn một chút và buồng cắt có độ thông gió cao để ngăn chặn sự suy giảm nhiệt.
Polyethylene mật độ cao: Loại nhựa dày đặc này thường được tìm thấy trong các ứng dụng hạng nặng như ống đô thị ép đùn, trống hóa chất công nghiệp và pallet có thành dày. Nó có khả năng chống va đập cực kỳ cao và đòi hỏi lực cắt rất lớn. Nếu rôto không đủ quán tính, máy sẽ gặp khó khăn khi cắn vào vật liệu. Điều này dẫn đến động cơ bị đình trệ và căng thẳng cơ học nghiêm trọng. Một cấu hình đúng Máy nghiền PE phụ thuộc rất nhiều vào các lưỡi vuốt mạnh mẽ, so le. Những lưỡi dao này tạo ra những vết cắn cục bộ, hung hãn từ những bức tường dày, phân bổ tải trọng đều trên toàn bộ vòng quay.
Rôto và các cánh kèm theo của nó tạo thành trái tim đập của bất kỳ thiết bị giảm kích thước nào. Hình dạng của những con dao này quyết định chính xác lực cơ học được truyền tới polyme như thế nào. Do đó, lựa chọn lưỡi cắt là quyết định quan trọng nhất trong việc tối ưu hóa hoạt động của bạn.
Loại lưỡi |
Đặc điểm thiết kế |
Phù hợp nhất cho |
Mức độ phát sinh bụi |
|---|---|---|---|
Lưỡi vuốt |
Răng lệch lạc, khớp cắn có lực cắn cao cục bộ |
Ống PE thành dày, tẩy nhiều, vón cục dày đặc |
Trung bình |
Lưỡi phẳng |
Cạnh thẳng liên tục, cắt rộng |
Thùng có thành mỏng, vỏ ABS dễ vỡ |
Thấp |
Lưỡi chữ V |
Góc Chevron, hút vật liệu vào tâm buồng |
PP nhạy cảm với nhiệt độ, tái chế cho mục đích chung |
Rất thấp |
Cụ thể, lưỡi vuốt đảm bảo rằng chỉ một phần nhỏ tiếp xúc với dao giường cố định ở bất kỳ mili giây nhất định nào. Áp suất cục bộ này cho phép máy cắn vào nhựa cực kỳ dày mà không bị khựng lại. Nó làm giảm đáng kể tải sốc trên vòng bi rôto.
Ngược lại, lưỡi phẳng có các cạnh cắt liên tục kéo dài toàn bộ chiều rộng của rôto. Họ vượt trội trong việc xử lý nhựa cứng có thành mỏng và hộp đựng rỗng. Đối với các vật liệu giòn, hành động cắt sạch này giúp nhựa không bị va đập.
Trong khi các lưỡi dao thực hiện quá trình giảm vật lý thì màn hình đóng vai trò là hệ thống phân loại cuối cùng. Nằm ở dưới cùng của buồng cắt, nó cho biết chính xác thời gian vật liệu còn lại bên trong máy.
Việc sử dụng kích thước màn hình nhỏ, chẳng hạn như 6 mm đến 8 mm, đảm bảo đầu ra cuối cùng có độ đồng đều cao. Việc nghiền lại mịn này thường sẵn sàng để đưa lại ngay vào máy ép phun. Hạn chế đáng kể là tăng thời gian cư trú. Nhựa phải được cắt nhiều lần nữa mới đi qua được, điều này làm tăng ma sát động theo cấp số nhân. Đối với các polyme có điểm nóng chảy thấp hơn, việc tiếp xúc kéo dài này có thể nhanh chóng dẫn đến các khe hở bị chặn.
Hơn nữa, các màn chắn lớn từ 10mm đến 14mm cho phép vật liệu thoát ra khỏi buồng một cách nhanh chóng. Việc sơ tán nhanh chóng này tối đa hóa thông lượng thể tích, giảm đáng kể mức tiêu thụ năng lượng điện và giảm đáng kể sự tích tụ nhiệt. Tùy thuộc vào thông số kỹ thuật của họng cấp liệu của thiết bị hạ nguồn, vật liệu thô này có thể yêu cầu xử lý thứ cấp.
Sự xuất sắc thực sự trong vận hành đạt được khi hình thái cánh quạt và kích thước màn chắn được thiết kế để hoạt động hài hòa hoàn hảo. Tạo hạt là một quá trình vốn có ma sát cao. Các thành phần rời rạc chắc chắn sẽ làm ảnh hưởng đến sản phẩm cuối cùng.
Ví dụ, ghép một lưỡi dao phẳng sắc bén với một màn hình cỡ trung bình sẽ tạo ra môi trường tối ưu để xử lý các polyme giòn. Điều này vô hiệu hóa hiệu quả hiệu ứng bụi vỡ. Quản lý động lực nhiệt của HDPE dày đòi hỏi một cách tiếp cận hoàn toàn khác. Việc kết hợp lưỡi vuốt có mô-men xoắn cao với màn hình lớn hơn một chút sẽ tạo ra một thiết lập lý tưởng giúp ngăn chặn sự tan chảy do ma sát.
Khoảng cách vật lý giữa các lưỡi dao quay và dao đứng cố định cũng rất quan trọng. Trong xử lý nhựa cứng, khe hở này thường được hiệu chỉnh theo dung sai nghiêm ngặt từ 0,1 mm đến 0,2 mm. Khe hở chặt đảm bảo polyme được cắt lát sạch sẽ thay vì bị rách, duy trì dòng chảy ổn định qua hệ thống.
Khi nâng cấp cơ sở, việc đánh giá các đặc điểm cấu trúc và kỹ thuật của máy móc là điều tối quan trọng để đảm bảo lợi tức đầu tư lâu dài. Nó không chỉ là về sức mạnh thô. Đó là về kỹ thuật thông minh để bảo vệ người vận hành và lợi nhuận của bạn.
Đầu tiên, đánh giá công suất động cơ và khối lượng rôto. Rôto rắn công suất lớn cung cấp quán tính động học cần thiết để truyền năng lượng qua nhựa dày đặc mà không gây ra đột biến điện. Hãy tìm những máy được trang bị vật liệu lưỡi cắt cao cấp như thép công cụ SKD-11 hoặc D2, có khả năng chống mài mòn vượt trội trong quá trình vận hành liên tục. Tiếp theo, kiểm tra thiết kế phễu. Máy móc hiện đại sử dụng phễu chống bay ngược được trang bị rèm đôi. Những tính năng này giúp người vận hành an toàn trước các mảnh nhựa tốc độ cao.
Dễ bảo trì là một yếu tố quan trọng khác. Cơ sở nên ưu tiên trang bị máy có cơ cấu mở buồng thủy lực. Khi người vận hành cần xử lý kẹt giấy, các hệ thống tự động này cho phép thay đổi màn hình nhanh chóng mà không mất quá nhiều thời gian ngừng hoạt động. Việc chọn nhà sản xuất chuyên về các giải pháp có thể tùy chỉnh sẽ đảm bảo bạn có được máy nghiền tái chế nhựa được thiết kế riêng cho dòng polymer chính xác của bạn.
Ngay cả máy được cấu hình chính xác nhất cũng sẽ bị giảm hiệu suất nếu không có quy trình bảo trì phòng ngừa nghiêm ngặt. Sự xuống cấp cơ học có liên quan trực tiếp đến sự xuống cấp của vật liệu.
Mài lưỡi dao định kỳ: Lưỡi dao phải được giữ sắc như dao cạo. Lưỡi cùn dựa vào lực cùn để đập vỡ nhựa. Hành động đập này làm tăng lượng bụi trong không khí theo cấp số nhân và phá hủy mật độ khối của quá trình nghiền lại.
Kiểm tra màn hình: Màn hình phải được kiểm tra hàng ngày để phát hiện các lỗ bị tắc hoặc hiện tượng mỏi kim loại. Màn hình bị chặn một phần hoạt động như một nút cổ chai, nâng nhiệt độ bên trong lên mức nguy hiểm.
Bôi trơn vòng bi: Vòng bi rôto chịu tải trọng cơ học. Cần phải bôi trơn liên tục bằng mỡ gốc lithium ở nhiệt độ cao để giữ cho rôto quay trơn tru. Điều này ngăn chặn sự hư hỏng vòng bi thảm khốc.
Đạt được chất lượng nghiền lại hàng đầu từ nhựa cứng là kết quả trực tiếp của cấu hình cơ học chính xác. Bằng cách kết hợp cẩn thận loại lưỡi cắt và kích thước sàng lọc với các đặc tính vật lý và nhiệt cụ thể của polyme mà bạn đang xử lý, bạn có thể biến chất thải hậu công nghiệp thành nguyên liệu thô có giá trị cao.
Thiết lập được cấu hình đúng cách sẽ giảm thiểu bụi, ngăn ngừa suy giảm nhiệt và tối đa hóa thông lượng hoạt động hàng ngày của bạn. Khi các tiêu chuẩn ngành dành cho nhựa tái chế tiếp tục tăng lên, việc đầu tư vào thiết bị đáng tin cậy là cách hiệu quả nhất để đảm bảo cơ sở của bạn duy trì tính cạnh tranh. Nếu bạn đang muốn nâng cấp dây chuyền xử lý của mình bằng máy móc được thiết kế chuyên sâu, dành riêng cho ứng dụng, hãy khám phá các giải pháp hiệu suất cao có sẵn tại Alva Plastics Machinery để tìm ra cấu hình chính xác mà cơ sở của bạn yêu cầu.
Mặc dù về mặt cơ học có thể đưa các loại nhựa khác nhau vào cùng một thiết lập nhưng việc kiểm soát chất lượng là rất khó khăn. Vật liệu giòn được hưởng lợi từ lưỡi dao phẳng sắc bén để giảm bụi, trong khi khối PE dày yêu cầu lưỡi vuốt để có lực cắn và mô-men xoắn tốt hơn. Việc sử dụng cấu hình chung sẽ ảnh hưởng nghiêm trọng đến cả chất lượng kích thước của quá trình nghiền lại và thông lượng thể tích của máy.
Phát sinh bụi quá mức chủ yếu là triệu chứng của tác động lực cùn hơn là cắt sạch. Điều này thường xảy ra do lưỡi dao bị cùn nghiêm trọng, kích thước màn hình quá nhỏ khiến vật liệu bị kẹt quá lâu hoặc sử dụng góc cắt quá mạnh đối với nhựa giòn. Việc mài sắc các cánh quạt và hiệu chỉnh chính xác khe hở của các cánh quạt đến mức dung sai chặt chẽ có thể làm giảm đáng kể lượng bụi phát ra.
Khoảng thời gian bảo trì phụ thuộc hoàn toàn vào khối lượng công suất và độ cứng cụ thể của polyme được xử lý. Đối với việc sử dụng liên tục hàng ngày trên nhựa cứng dày đặc, lưỡi cắt phải được kiểm tra bằng mắt hàng tuần. Thông thường, họ yêu cầu mài sắc chuyên nghiệp vài tuần một lần để duy trì đường cắt chính xác và ngăn ngừa ma sát động.
Polypropylen rất nhạy cảm với nhiệt động học do điểm nóng chảy thấp hơn. Nếu khẩu độ màn hình quá nhỏ, các hạt nhựa sẽ bị giữ lại trong buồng cắt trong thời gian dài. Ma sát cơ học sinh ra làm tăng nhiệt độ nhanh chóng, làm cho vật liệu tan chảy, bôi nhọ khắp màn hình kim loại, chặn hoàn toàn các lỗ và cuối cùng làm kẹt rôto.
Để xử lý nhựa cứng một cách hiệu quả, khoảng cách giữa dao quay và dao đứng cố định phải được đặt thật chặt. Các tiêu chuẩn ngành quy định khoảng cách thường nằm trong khoảng từ 0,1 mm đến 0,2 mm. Việc hiệu chuẩn chính xác này đảm bảo một vết cắt sạch giống như chiếc kéo xuyên qua polyme, thay vì làm rách hoặc đập vỡ nhựa.
Mật độ khối lý tưởng thay đổi tùy theo loại polyme, nhưng nhìn chung, nghiền lại cứng chất lượng cao phải gần giống với mật độ của viên nguyên chất, thường dao động từ 25 đến 35 pound mỗi foot khối. Để đạt được mật độ này đòi hỏi các vết cắt đồng đều, sạch sẽ không có đuôi xơ xác hoặc quá mịn, đảm bảo cấp nguyên liệu vào phễu máy đùn một cách trơn tru mà không cần bắc cầu.
Thiết kế cánh quạt nặng, chắc chắn mang lại quán tính động học cao. Sau khi quay ở tốc độ tối đa, quán tính này sẽ đưa các lưỡi dao xuyên qua các khối nhựa cứng mà không phụ thuộc nhiều vào nguồn điện liên tục từ động cơ. Ngược lại, một rôto mở nhẹ sẽ bị giảm RPM đột ngột khi chạm vào các vật liệu dày đặc, khiến động cơ phải tạo ra các xung điện lớn để bù lại, do đó làm tăng mức tiêu thụ điện năng tổng thể.


