Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/09/2026 Origine: Sito
Nel settore del riciclaggio industriale della plastica, la qualità del macinato determina direttamente la redditività e l'efficienza operativa dell'intera linea di lavorazione. Sia che un impianto gestisca scarti di stampaggio a iniezione, tubi industriali estrusi o contenitori di consumo a pareti spesse, utilizzando il corretto il frantoio in plastica dura è un requisito fondamentale. Il raggiungimento di risultati ottimali va ben oltre la semplice alimentazione dei materiali in una macchina pesante. Il segreto ingegneristico per produrre macinato uniforme, privo di polvere e ad alta densità risiede nella meticolosa configurazione dei componenti meccanici interni della macchina.
Dal punto di vista dell’intero settore, il panorama del riciclaggio sta attualmente subendo una massiccia trasformazione. Spinti da rigorosi mandati di sostenibilità globale e da iniziative di economia circolare, i proprietari dei marchi ora richiedono una resina post-consumo di elevata purezza che abbia prestazioni identiche ai materiali vergini. Questo cambiamento significa che la granulazione precisa non è più solo una misura di risparmio sui costi. È una necessità competitiva. I dati di mercato indicano una crescente intolleranza al rimacinato che provoca fluttuazioni dell’estrusore o intasamenti del pacco vagli. Per i polimeri rigidi come acrilonitrile butadiene stirene, polipropilene e polietilene, la meccanica di taglio deve essere perfettamente adattata alle specifiche proprietà fisiche e termiche del materiale. Questa guida completa esplora come la scelta della morfologia delle pale e delle dimensioni del vaglio appropriate determinano in modo fondamentale la qualità dell'output finale, aiutando i gestori dell'impianto a ridurre al minimo gli sprechi e a prevenire il degrado termico indesiderato.
La specificità del materiale è fondamentale: i polimeri possiedono resistenze alla trazione, livelli di fragilità e punti di fusione distinti. Queste differenze richiedono approcci meccanici specifici per evitare un’eccessiva generazione di polvere o fusione per attrito.
La geometria della lama determina l'efficienza di taglio: le lame ad artiglio forniscono la coppia elevata necessaria per pezzi spessi e duri. Al contrario, le lame piatte forniscono la forza di taglio pulita necessaria per fogli rigidi più sottili e alloggiamenti fragili di elettrodomestici.
Le dimensioni del vaglio controllano la qualità e la produttività: un'apertura del vaglio più piccola produce un macinato più fine ma aumenta l'attrito della camera. Uno schermo più grande massimizza la produttività ma produce granuli più grossolani.
La sinergia dei componenti previene il degrado: la combinazione precisa di lame affilate e dimensioni ottimali dello schermo impedisce il surriscaldamento e le sbavature della plastica all'interno della camera di taglio.
La manutenzione favorisce la coerenza: la manutenzione meccanica di routine è uno standard operativo obbligatorio per mantenere le prestazioni di base.
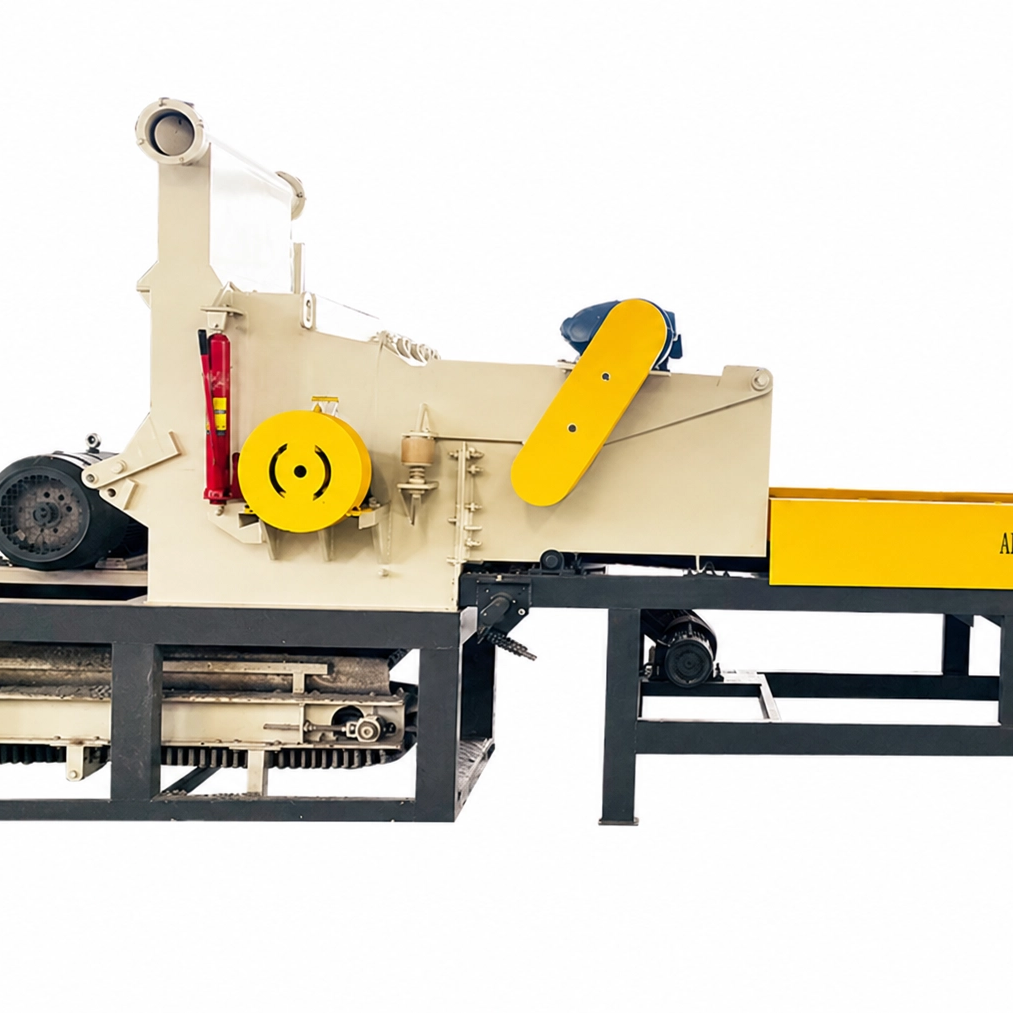
Una macchina industriale per la riduzione delle dimensioni è progettata specificamente per trasformare rifiuti di plastica duri, densi o con pareti spesse in granuli riutilizzabili. A differenza dei trituratori a bassa velocità utilizzati per la riduzione del volume primario di spurghi massicci, questa apparecchiatura funziona a velocità di rotazione elevate. Si basa sull'energia cinetica di un rotore pesante e bilanciato, dotato di lame in acciaio temprato per tagliare la plastica dura in dimensioni specifiche e uniformi.
L'obiettivo principale di questo processo di granulazione è ottenere una qualità ottimale del rimacinato. In questo settore la qualità è definita da parametri severi. Hai bisogno di uniformità dimensionale, un minimo assoluto di particelle di polvere fine, un'elevata densità apparente per un'alimentazione efficiente dell'estrusore e una degradazione termica pari a zero. Le particelle devono essere consistenti per garantire una fusione uniforme durante le successive fasi di estrusione o stampaggio ad iniezione.
In fabbrica, un errore operativo comune è presumere che una macchina adatta a tutti possa lavorare tutti i polimeri allo stesso modo. L'alternanza tra plastica fragile e plastica resistente e semicristallina senza regolare la meccanica interna porta inevitabilmente a risultati non ottimali. Ad esempio, la lavorazione di materiali fragili con la stessa configurazione di lama e schermo utilizzata per i polimeri sensibili al calore si tradurrà in una nuvola di polvere inutilizzabile o di plastica fusa spalmata sullo schermo. In definitiva, le proprietà fisiche del polimero devono dettare l'azione meccanica dell'attrezzatura.
Per configurare correttamente una macchina, gli operatori devono prima comprendere a fondo le proprietà termiche e meccaniche dei polimeri target. Il mancato adattamento della configurazione della macchina al materiale comporta un’usura accelerata, un elevato consumo di energia e una scarsa resa.
Acrilonitrile Butadiene Stirene: noto per la sua rigidità strutturale e stabilità dimensionale, questo materiale è altamente fragile. Tende a frantumarsi piuttosto che a tagliarsi in caso di impatto contundente ad alta velocità. Questa frantumazione crea un eccesso di particelle fini e polvere nell'aria, creando un ambiente di lavoro pericoloso e riducendo la resa utilizzabile. Per mitigare questo, uno specializzato La configurazione del frantoio ABS richiede lame piatte e affilate come rasoi configurate con una tolleranza ristretta. Ciò garantisce un taglio netto e preciso, a forma di forbice, che aggira la tendenza del materiale a fratturarsi.
Polipropilene: questo polimero presenta una sfida ingegneristica completamente diversa. Sebbene sia tenace e resistente alla fatica, ha un punto di fusione relativamente basso. Se le lame sono smussate o la dimensione del vaglio è troppo restrittiva, il materiale rimane intrappolato nella camera di taglio. L'attrito cinetico risultante genera un rapido calore, facendo sì che il materiale raggiunga il suo punto di rammollimento e si spalmi sulle lame. Un dedicato La configurazione del frantoio PP deve dare priorità alla rapida produttività del materiale. I gestori degli impianti spesso utilizzano schermi leggermente più grandi e camere di taglio altamente ventilate per prevenire il degrado termico.
Polietilene ad alta densità: questa plastica densa si trova spesso in applicazioni pesanti come tubi municipali estrusi, fusti chimici industriali e pallet a pareti spesse. È incredibilmente resistente agli urti e richiede un'enorme potenza di taglio. Se il rotore non ha sufficiente inerzia, la macchina farà fatica ad addentare il materiale. Ciò porta allo stallo del motore e a gravi sollecitazioni meccaniche. Un configurato correttamente Il frantoio in PE fa molto affidamento su lame ad artiglio robuste e sfalsate. Queste lame effettuano morsi localizzati e aggressivi su pareti spesse, distribuendo il carico uniformemente lungo la rotazione.
Il rotore e le pale ad esso collegate costituiscono il cuore pulsante di qualsiasi attrezzatura per la riduzione dimensionale. La geometria di questi coltelli determina esattamente il modo in cui la forza meccanica viene trasferita al polimero. Pertanto, la scelta della lama è la decisione più critica per ottimizzare le vostre operazioni.
Tipo di lama |
Caratteristiche del progetto |
Ideale per |
Livello di generazione di polvere |
|---|---|---|---|
Lama Artiglio |
Denti sfalsati, morso localizzato a coppia elevata |
Tubi in PE a pareti spesse, spurghi pesanti, grumi densi |
Medio |
Lama piatta |
Bordo dritto continuo, taglio ampio e ampio |
Contenitori a pareti sottili, fragili alloggiamenti in ABS |
Basso |
Lama di tipo V |
L'angolo Chevron attira il materiale al centro della camera |
PP sensibile alla temperatura, riciclaggio per uso generale |
Molto basso |
Nello specifico, le lame ad artiglio assicurano che solo una piccola sezione si impegni con la lama fissa in un dato millisecondo. Questa pressione localizzata consente alla macchina di mordere plastiche incredibilmente spesse senza bloccarsi. Riduce drasticamente i carichi d'urto sui cuscinetti del rotore.
Al contrario, le lame piatte presentano taglienti continui che coprono l'intera larghezza del rotore. Eccellono nella lavorazione di plastica rigida a pareti sottili e contenitori cavi. Per i materiali fragili, questa azione di taglio pulita impedisce che la plastica venga colpita.
Mentre le lame eseguono la riduzione fisica, il vaglio funge da sistema di classificazione finale. Situato nella parte inferiore della camera di taglio, determina esattamente per quanto tempo il materiale rimane all'interno della macchina.
L'utilizzo di uno schermo di piccole dimensioni, da 6 mm a 8 mm, garantisce che l'output finale sia altamente uniforme. Questo macinato fine è spesso pronto per la reintroduzione immediata nelle macchine per lo stampaggio a iniezione. Lo svantaggio significativo è l’aumento del tempo di permanenza. La plastica deve essere tagliata molte più volte per passare, il che aumenta esponenzialmente l'attrito cinetico. Per i polimeri con punti di fusione più bassi, questa esposizione prolungata può portare rapidamente all'ostruzione delle aperture.
Inoltre, vagli di grandi dimensioni che vanno da 10 mm a 14 mm consentono al materiale di evacuare rapidamente la camera. Questa rapida evacuazione massimizza la portata volumetrica, riduce significativamente il consumo di energia elettrica e riduce drasticamente l'accumulo di calore. A seconda delle specifiche della gola di alimentazione dell'attrezzatura a valle, questo materiale grossolano può richiedere una lavorazione secondaria.
La vera eccellenza operativa si ottiene quando la morfologia delle pale e le dimensioni del vaglio sono progettate per funzionare in perfetta armonia. La granulazione è un processo intrinsecamente ad alto attrito. I componenti disgiunti comprometteranno inevitabilmente il prodotto finale.
Ad esempio, abbinando una lama piatta affilata a un vaglio di medie dimensioni si crea l’ambiente ottimale per la lavorazione di polimeri fragili. Ciò neutralizza efficacemente l'effetto della polvere in frantumi. La gestione delle dinamiche termiche dell’HDPE spesso richiede un approccio completamente diverso. L'abbinamento di una lama ad artiglio a coppia elevata con uno schermo leggermente più grande crea una configurazione ideale che impedisce la fusione per attrito.
Anche la distanza fisica tra le lame rotanti e le lame fisse è fondamentale. Nella lavorazione della plastica rigida, questo spazio è solitamente calibrato su una tolleranza rigorosa compresa tra 0,1 mm e 0,2 mm. Uno spazio stretto garantisce che il polimero venga tagliato in modo netto anziché strappato, mantenendo un flusso costante attraverso il sistema.
Quando si ammoderna una struttura, valutare le caratteristiche strutturali e ingegneristiche dei macchinari è fondamentale per garantire un ritorno sull'investimento a lungo termine. Non si tratta solo di potenza pura. Si tratta di una progettazione intelligente che protegge i vostri operatori e i vostri profitti.
Innanzitutto, valutare la capacità del motore e la massa del rotore. I rotori solidi per impieghi gravosi forniscono l'inerzia cinetica necessaria per alimentare la plastica densa senza causare picchi di potenza. Cerca macchine dotate di materiali per lame di prima qualità come l'acciaio per utensili SKD-11 o D2, che offrono una resistenza all'usura superiore durante il funzionamento continuo. Successivamente, esamina il design della tramoggia. Le macchine moderne utilizzano tramogge anti-ritorno dotate di doppie tende. Queste caratteristiche proteggono gli operatori dalle schegge di plastica ad alta velocità.
La facilità di manutenzione è un altro fattore vitale. Le strutture dovrebbero dare priorità alle macchine dotate di meccanismi di apertura idraulica della camera. Quando un operatore deve eliminare un inceppamento, questi sistemi automatizzati consentono rapidi cambi di schermo senza tempi di inattività eccessivi. Scegliere produttori specializzati in soluzioni personalizzabili ti garantisce di ottenere un frantoio per il riciclaggio della plastica su misura per i vostri esatti flussi di polimeri.
Anche la macchina configurata con la massima precisione avrà prestazioni ridotte senza un rigoroso protocollo di manutenzione preventiva. Il degrado meccanico è direttamente correlato al degrado del materiale.
Affilatura ordinaria delle lame: le lame devono essere mantenute affilate come rasoi. Le lame smussate fanno affidamento sulla forza contundente per frantumare la plastica. Questa azione di frantumazione aumenta esponenzialmente la polvere aerodispersa e distrugge la densità apparente del rimacinato.
Ispezioni degli schermi: gli schermi devono essere ispezionati quotidianamente per verificare l'eventuale presenza di fori ostruiti o usura del metallo. Uno schermo parzialmente bloccato funge da collo di bottiglia, elevando la temperatura interna a livelli pericolosi.
Lubrificazione dei cuscinetti: i cuscinetti del rotore sopportano il peso maggiore del carico meccanico. Per mantenere il rotore in rotazione senza problemi è necessaria una lubrificazione costante con grasso a base di litio per alte temperature. Ciò impedisce guasti catastrofici ai cuscinetti.
Il raggiungimento di una qualità di macinazione di altissimo livello dalla plastica rigida è il risultato diretto di una precisa configurazione meccanica. Abbinando attentamente il tipo di lama e le dimensioni del vaglio alle proprietà termiche e fisiche specifiche del polimero che stai elaborando, puoi trasformare i rifiuti postindustriali in materia prima di alto valore.
Una configurazione configurata correttamente riduce al minimo la polvere, previene il degrado termico e massimizza la produttività operativa quotidiana. Poiché gli standard di settore per le resine riciclate continuano ad aumentare, investire in attrezzature affidabili è il modo più efficace per garantire che la vostra struttura rimanga competitiva. Se stai cercando di aggiornare la tua linea di lavorazione con macchinari altamente ingegnerizzati e specifici per l'applicazione, esplora le soluzioni ad alte prestazioni disponibili presso Alva Plastics Machinery per trovare l'esatta configurazione richiesta dalla tua struttura.
Sebbene sia meccanicamente possibile alimentare diverse plastiche nella stessa configurazione, è altamente sconsigliabile per il controllo di qualità. I materiali fragili traggono vantaggio dalle lame piatte affilate per ridurre la polvere, mentre i pezzi spessi in PE richiedono lame ad artiglio per una migliore presa e torsione. L'utilizzo di una configurazione generica compromette gravemente sia la qualità dimensionale del macinato che la produttività volumetrica della macchina.
L'eccessiva generazione di polvere è principalmente un sintomo di un impatto con forza contundente piuttosto che di un taglio netto. Ciò è solitamente causato da lame molto smussate, da una dimensione dello schermo eccessivamente piccola che intrappola il materiale per troppo tempo o dall'utilizzo di un angolo di taglio eccessivamente aggressivo per la plastica fragile. L'affilatura delle pale del rotore e la calibrazione precisa della distanza tra le pale secondo una tolleranza ristretta possono ridurre drasticamente la produzione di polvere.
Gli intervalli di manutenzione dipendono interamente dal volume di produzione e dalla durezza specifica dei polimeri lavorati. Per l'uso quotidiano intenso e continuo su plastica rigida e densa, le lame da taglio devono essere ispezionate visivamente settimanalmente. In genere, richiedono un'affilatura professionale ogni poche settimane per mantenere un taglio preciso e prevenire l'attrito cinetico.
Il polipropilene è altamente sensibile al calore cinetico grazie al suo punto di fusione più basso. Se l'apertura dello schermo è troppo piccola, le particelle di plastica rimangono intrappolate nella camera di taglio per un periodo prolungato. L'attrito meccanico risultante aumenta rapidamente la temperatura, provocando la fusione del materiale, la spalmatura sullo schermo metallico, il blocco completo dei fori e infine l'inceppamento del rotore.
Per una lavorazione efficiente della plastica rigida, lo spazio libero tra i coltelli rotanti e i coltelli a banco fisso deve essere molto stretto. Gli standard del settore impongono uno spazio solitamente compreso tra 0,1 mm e 0,2 mm. Questa calibrazione precisa garantisce un taglio netto a forbice attraverso il polimero, anziché strappare o frantumare la plastica.
La densità apparente ideale varia a seconda del polimero, ma in generale il rimacinato rigido di alta qualità dovrebbe imitare fedelmente la densità dei pellet vergini, in genere compresa tra 25 e 35 libbre per piede cubo. Il raggiungimento di questa densità richiede tagli puliti e uniformi senza code filamentose o fini eccessivi, garantendo un'alimentazione regolare nella tramoggia dell'estrusore senza ponti.
Il design pesante e solido del rotore fornisce un'elevata inerzia cinetica. Una volta girate alla massima velocità, questa inerzia trasporta le lame attraverso pezzi di plastica resistenti con una dipendenza minima dall'energia elettrica continua del motore. Al contrario, un rotore aperto e leggero subirà improvvisi cali di giri quando colpisce materiali densi, causando enormi picchi di amperaggio per compensare il motore, aumentando così il consumo energetico complessivo.