
Просмотры: 0 Автор: Редактор сайта Время публикации: 27.09.2026 Происхождение: Сайт


В секторе промышленной переработки пластмасс качество измельчения напрямую определяет прибыльность и эффективность работы всей вашей технологической линии. Независимо от того, обрабатывает ли предприятие отходы литьевого формования, экструдированные промышленные трубы или толстостенную потребительскую тару, используя правильные дробилка для твердого пластика является основным требованием. Достижение оптимальных результатов выходит далеко за рамки простой подачи материалов в мощную машину. Инженерный секрет получения равномерного, беспыльного и высокообъемного помола заключается в тщательной настройке внутренних механических компонентов машины.
С точки зрения всей отрасли, сфера переработки отходов в настоящее время претерпевает масштабные изменения. Руководствуясь строгими глобальными требованиями устойчивого развития и инициативами в области экономики замкнутого цикла, владельцы брендов теперь требуют высокочистую постпотребительскую смолу, которая по своим характеристикам идентична первичным материалам. Этот сдвиг означает, что точная грануляция больше не является просто мерой экономии. Это конкурентная необходимость. Рыночные данные указывают на растущую нетерпимость к переизмельчению, что приводит к колебаниям экструдера или засорению ситового пакета. Для жестких полимеров, таких как акрилонитрил-бутадиен-стирол, полипропилен и полиэтилен, механика резки должна быть идеально адаптирована к конкретным физическим и термическим свойствам материала. В этом подробном руководстве показано, как выбор подходящей морфологии лезвий и размеров сит существенно влияет на конечное качество продукции, помогая руководителям предприятий минимизировать отходы и предотвратить нежелательную термическую деградацию.
Специфика материала имеет решающее значение: полимеры обладают различной прочностью на разрыв, уровнем хрупкости и температурой плавления. Эти различия требуют особых механических подходов, чтобы избежать чрезмерного пылеобразования или плавления при трении.
Геометрия лезвия определяет эффективность резки: лезвия с когтями обеспечивают захват с высоким крутящим моментом, необходимый для измельчения толстых и твердых кусков. И наоборот, плоские лезвия обеспечивают чистое усилие сдвига, необходимое для более тонких жестких листов и хрупких корпусов приборов.
Размер сита контролирует качество и производительность: меньшая апертура сита обеспечивает более тонкий помол, но увеличивает трение в камере. Сито большего размера увеличивает производительность, но дает более крупные гранулы.
Синергия компонентов предотвращает деградацию: точное сочетание острых лезвий и оптимального размера сита предотвращает перегрев и размазывание пластика внутри режущей камеры.
Техническое обслуживание обеспечивает согласованность. Регулярное механическое обслуживание является обязательным эксплуатационным стандартом для поддержания базовой производительности.
Промышленная машина для измельчения разработана специально для переработки твердых, плотных или толстостенных пластиковых отходов в гранулы многоразового использования. В отличие от тихоходных измельчителей, используемых для первичного измельчения объемов при массовых продувках, это оборудование работает на высоких скоростях вращения. Он использует кинетическую энергию тяжелого сбалансированного ротора, оснащенного лезвиями из закаленной стали, для резки твердого пластика до определенных, однородных размеров.
Основной целью этого процесса грануляции является достижение оптимального качества измельчения. В этом секторе качество определяется строгими параметрами. Вам необходима однородность размеров, абсолютный минимум мелких частиц пыли, высокая объемная плотность для эффективной подачи в экструдер и нулевая термическая деградация. Частицы должны быть однородными, чтобы обеспечить равномерное плавление на последующих этапах экструзии или литья под давлением.
В заводских цехах распространенной эксплуатационной ошибкой является предположение, что универсальная машина может одинаково хорошо обрабатывать все полимеры. Чередование хрупких пластиков и жестких полукристаллических пластиков без корректировки внутренней механики неизбежно приводит к неоптимальным результатам. Например, обработка хрупких материалов с использованием той же конфигурации лезвий и сит, что и для термочувствительных полимеров, приведет либо к облаку непригодной для использования пыли, либо к образованию расплавленного пластика, размазанного по сетке. В конечном счете, физические свойства полимера должны определять механическое действие оборудования.
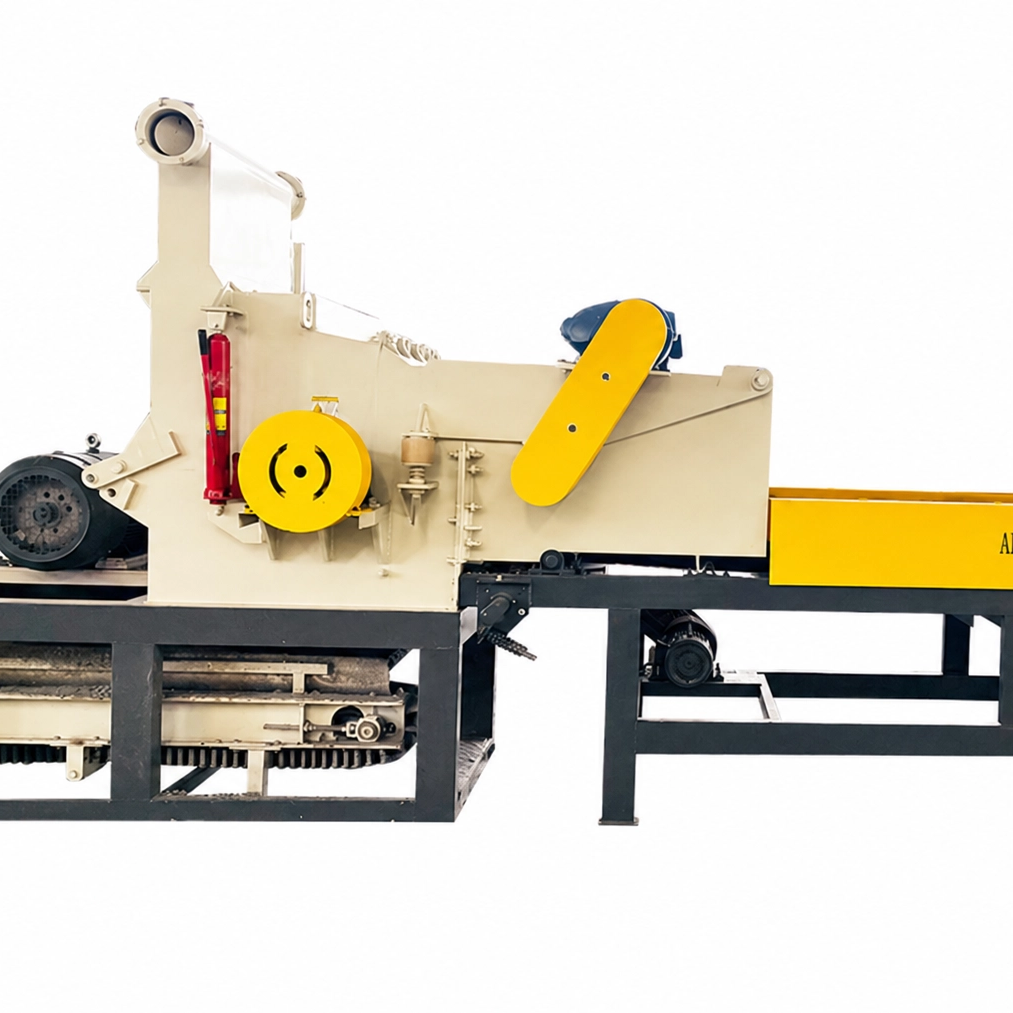
Чтобы правильно настроить машину, операторы должны сначала глубоко понять термические и механические свойства целевых полимеров. Несоблюдение настройки машины в соответствии с материалом приводит к ускоренному износу, высокому энергопотреблению и низкой производительности.
Акрилонитрил-бутадиен-стирол: известный своей структурной жесткостью и стабильностью размеров, этот материал очень хрупкий. При тупом ударе с высокой скоростью он имеет тенденцию разбиваться, а не резаться. В результате этого разрушения образуется чрезмерное количество мелких частиц и пыли, что создает опасную рабочую среду и снижает полезный выход продукции. Чтобы избежать этого, специализированный Для установки дробилки ABS требуются плоские, острые как бритва лезвия, настроенные с жесткими допусками. Это обеспечивает чистый и точный рез, подобный ножницам, исключающий склонность материала к разрушению.
Полипропилен. Этот полимер представляет собой совершенно другую инженерную задачу. Несмотря на то, что он прочен и устойчив к усталости, он имеет относительно низкую температуру плавления. Если лезвия тупые или размер сита слишком мал, материал остается в режущей камере. В результате кинетического трения выделяется быстрое тепло, в результате чего материал достигает точки размягчения и размазывается по лезвиям. посвященный Конфигурация дробилки ПП должна обеспечивать быструю пропускную способность материала. Руководители предприятий часто используют сита немного большего размера и хорошо вентилируемые камеры резки, чтобы предотвратить термическую деградацию.
Полиэтилен высокой плотности. Этот плотный пластик часто используется в тяжелых условиях эксплуатации, таких как экструдированные коммунальные трубы, бочки с промышленными химическими веществами и толстостенные поддоны. Он невероятно ударопрочен и требует огромной режущей силы. Если ротору не хватает достаточной инерции, машине будет сложно вгрызаться в материал. Это приводит к остановке двигателя и серьезным механическим нагрузкам. Правильно настроенный Дробилка полиэтилена в значительной степени опирается на прочные когтевые лезвия, расположенные в шахматном порядке. Эти лезвия устраняют локальные, агрессивные удары по толстым стенкам, равномерно распределяя нагрузку по всему вращению.
Ротор и прикрепленные к нему лопасти образуют сердце любого оборудования для измельчения. Геометрия этих ножей определяет, как именно механическая сила передается полимеру. Таким образом, выбор лезвия является наиболее важным решением для оптимизации вашей работы.
Тип лезвия |
Конструктивные характеристики |
Лучше всего подходит для |
Уровень образования пыли |
|---|---|---|---|
Коготь-Лезвие |
Сдвинутые зубы, локализованный резкий прикус. |
Толстостенные полиэтиленовые трубы, тяжелые продувки, плотные комки. |
Середина |
Плоское лезвие |
Непрерывный прямой край, широкий широкий срез. |
Тонкостенные контейнеры, хрупкие корпуса из АБС-пластика. |
Низкий |
Лезвие V-типа |
Угол шеврона, притягивает материал к центру камеры. |
Термочувствительный ПП, универсальная переработка |
Очень низкий |
В частности, лезвия с когтями гарантируют, что в любую миллисекунду со стационарным ножом зацепится только небольшая часть. Это локализованное давление позволяет машине вгрызаться в невероятно толстый пластик, не останавливаясь. Это существенно снижает ударные нагрузки на подшипники ротора.
Напротив, плоские лезвия имеют сплошные режущие кромки, охватывающие всю ширину ротора. Они превосходно справляются с обработкой тонкостенных жестких пластиков и полых контейнеров. Для хрупких материалов такое чистое срезание предотвращает разрушение пластика.
Пока лезвия выполняют физическое измельчение, сито действует как окончательная система классификации. Расположенный в нижней части режущей камеры, он точно определяет, как долго материал остается внутри машины.
Использование экрана небольшого размера, например от 6 до 8 мм, обеспечивает высокую однородность конечного результата. Этот тонкий размол часто готов к немедленному повторному использованию в машинах для литья под давлением. Существенным недостатком является увеличенное время пребывания. Чтобы пройти сквозь пластик, необходимо разрезать его еще много раз, что экспоненциально увеличивает кинетическое трение. Для полимеров с более низкой температурой плавления такое длительное воздействие может быстро привести к закупорке отверстий.
Кроме того, большие сетки размером от 10 до 14 мм позволяют материалу быстро покинуть камеру. Такая быстрая эвакуация максимизирует объемную производительность, значительно снижает потребление электроэнергии и резко снижает выделение тепла. В зависимости от характеристик входного отверстия последующего оборудования этот грубый материал может потребовать вторичной обработки.
Настоящее операционное совершенство достигается, когда морфология лезвия и размеры сита разработаны так, чтобы работать в идеальной гармонии. Грануляция по своей сути является процессом с высоким трением. Разрозненные компоненты неизбежно поставят под угрозу конечный продукт.
Например, сочетание острого плоского лезвия с ситом среднего размера создает оптимальные условия для обработки хрупких полимеров. Это эффективно нейтрализует эффект осколков пыли. Управление тепловой динамикой толстого ПЭВП требует совершенно иного подхода. Сочетание кулачкового лезвия с высоким крутящим моментом и сита немного большего размера создает идеальную установку, предотвращающую плавление от трения.
Физический зазор между вращающимися лезвиями и неподвижными ножами также имеет решающее значение. При обработке жесткого пластика этот зазор обычно калибруется со строгим допуском от 0,1 до 0,2 мм. Плотный зазор гарантирует, что полимер будет аккуратно нарезан, а не разорван, поддерживая постоянный поток через систему.
При модернизации объекта оценка конструктивных и инженерных особенностей оборудования имеет первостепенное значение для обеспечения долгосрочной окупаемости инвестиций. Речь идет не только о грубой силе. Речь идет об интеллектуальном проектировании, которое защищает ваших операторов и вашу прибыль.
Сначала оцените мощность двигателя и массу ротора. Сверхмощные цельнолитые роторы обеспечивают необходимую кинетическую инерцию для работы с плотными пластиками, не вызывая скачков мощности. Ищите машины, оснащенные лезвиями из высококачественных материалов, таких как инструментальная сталь SKD-11 или D2, которые обеспечивают превосходную износостойкость при непрерывной работе. Далее изучите конструкцию бункера. В современных машинах используются противообратные бункеры, оснащенные двойными шторками. Эти функции защищают операторов от высокоскоростной пластиковой шрапнели.
Простота обслуживания – еще один важный фактор. Предприятия должны отдавать предпочтение машинам, оснащенным гидравлическими механизмами открытия камеры. Когда оператору необходимо устранить замятие, эти автоматизированные системы позволяют быстро менять экраны без чрезмерных простоев. Выбор производителей, специализирующихся на индивидуальных решениях, гарантирует, что вы получите Дробилка для переработки пластика, адаптированная к вашим конкретным потокам полимеров.
Даже самая точно настроенная машина будет испытывать снижение производительности без строгого протокола профилактического обслуживания. Механическая деградация напрямую коррелирует с деградацией материала.
Регулярная заточка лезвий: Лезвия должны быть максимально острыми. Тупые лезвия разбивают пластик, используя тупую силу. Это дробящее действие экспоненциально увеличивает содержание пыли в воздухе и разрушает объемную плотность измельченного материала.
Осмотр сит. Сита необходимо проверять ежедневно на наличие засоренных отверстий или усталости металла. Частично заблокированный экран действует как узкое место, повышая внутреннюю температуру до опасного уровня.
Смазка подшипников: Подшипники ротора принимают на себя основную механическую нагрузку. Для обеспечения плавного вращения ротора требуется постоянная смазка с использованием высокотемпературной смазки на основе лития. Это предотвращает катастрофический выход подшипника из строя.
Достижение высочайшего качества измельчения твердых пластмасс является прямым результатом точной механической конфигурации. Тщательно подбирая тип лезвия и размер сита в соответствии с конкретными термическими и физическими свойствами перерабатываемого полимера, вы можете превратить постпромышленные отходы в ценное сырье.
Правильно настроенная установка сводит к минимуму пыль, предотвращает термическую деградацию и максимально увеличивает ежедневную производительность. Поскольку отраслевые стандарты в отношении переработанных смол продолжают расти, инвестиции в надежное оборудование являются наиболее эффективным способом обеспечить конкурентоспособность вашего предприятия. Если вы хотите модернизировать свою технологическую линию с помощью тщательно спроектированного, специализированного оборудования, изучите высокопроизводительные решения, доступные в Alva Plastics Machinery, чтобы найти точную конфигурацию, необходимую вашему предприятию.
Хотя механически возможно подавать разные пластмассы в одну и ту же установку, это крайне нецелесообразно для контроля качества. Для хрупких материалов лучше использовать острые плоские лезвия для уменьшения пыли, тогда как для толстых кусков полиэтилена требуются лезвия с когтями для лучшего захвата и крутящего момента. Использование типовой конфигурации серьезно ухудшает как качество размола, так и объемную производительность машины.
Чрезмерное пылеобразование – это, прежде всего, симптом тупого удара, а не чистого среза. Обычно это вызвано сильно затупленными лезвиями, слишком маленьким размером сита, которое слишком долго удерживает материал, или использованием слишком агрессивного угла резки для хрупких пластмасс. Заточка лопастей ротора и точная калибровка зазора между лопастями с жестким допуском могут значительно снизить выброс пыли.
Интервалы технического обслуживания полностью зависят от объема пропускной способности и удельной твердости обрабатываемых полимеров. При интенсивном непрерывном ежедневном использовании с плотными жесткими пластиками режущие лезвия следует проверять еженедельно. Обычно они требуют профессиональной заточки каждые несколько недель, чтобы обеспечить точный рез и предотвратить кинетическое трение.
Полипропилен очень чувствителен к кинетическому теплу из-за его более низкой температуры плавления. Если отверстие сита слишком маленькое, частицы пластика остаются в режущей камере в течение длительного периода времени. Возникающее в результате механическое трение быстро повышает температуру, в результате чего материал плавится, размазывается по металлическому экрану, полностью блокирует отверстия и в конечном итоге заклинивает ротор.
Для эффективной обработки твердых пластмасс зазор между вращающимися ножами и ножами неподвижной платформы должен быть очень мал. Отраслевые стандарты диктуют зазор обычно от 0,1 до 0,2 мм. Эта точная калибровка обеспечивает чистый сдвиг полимера, как ножницами, вместо того, чтобы разрывать или разбивать пластик.
Идеальная объемная плотность варьируется в зависимости от полимера, но, как правило, высококачественный жесткий размол должен точно имитировать плотность первичных гранул и обычно составляет от 25 до 35 фунтов на кубический фут. Достижение такой плотности требует чистых, равномерных разрезов без волокнистых хвостов и чрезмерных частиц, что обеспечивает плавную подачу в бункер экструдера без образования мостиков.
Тяжелая и прочная конструкция ротора обеспечивает высокую кинетическую инерцию. При вращении на полной скорости эта инерция проносит лезвия сквозь твердые пластиковые куски с минимальной зависимостью от постоянной электрической энергии от двигателя. И наоборот, легкий открытый ротор будет испытывать внезапное падение частоты вращения при столкновении с плотными материалами, в результате чего двигатель будет потреблять огромные скачки тока для компенсации, тем самым увеличивая общее энергопотребление.


