
Просмотры: 0 Автор: Редактор сайта Время публикации: 26 сентября 2026 г. Происхождение: Сайт


Знаете ли вы, что электронные отходы содержат скрытое золото? Однако добыча этих драгоценных и цветных металлов остается серьезной логистической проблемой. Неправильная практика измельчения часто уничтожает эту ценность еще до того, как материал достигнет линии сортировки. Чтобы рентабельно восстанавливать металлы, предприятия по переработке отходов должны уменьшать объемы с абсолютной точностью. Конкретные конфигурации машин напрямую влияют на чистоту, выход и общую рентабельность операции по переработке отходов. Компоновка лезвий и целевые размеры вывода являются основными факторами, определяющими успех.
Точность имеет значение: эффективность работы во многом зависит от индивидуальных конфигураций лезвий, адаптированных к конкретному типу электронного лома.
Расположение лезвий определяет производительность. Технические параметры, такие как толщина лезвия, количество крюков и пространственное расстояние, определяют, насколько эффективно машина захватывает и режет сложные сборки.
Размер выходного материала имеет решающее значение для сортировки: достижение оптимальной фракции на выходе предотвращает чрезмерное измельчение, которое приводит к серьезным потерям металла в виде пыли в воздухе. Это также предотвращает недостаточное измельчение, в результате чего ценные металлы навсегда остаются внутри пластиковых корпусов.
Высокий крутящий момент и низкая скорость: дробилки первичного дробления высшего уровня используют огромный крутящий момент для разрушения твердых материалов без выделения чрезмерного тепла. Это защищает чувствительные компоненты, такие как встроенные батареи.
Окупаемость инвестиций зависит от синергии: соответствие исходной первичной фракции точным требованиям последующих технологий разделения максимизирует общую чистоту материала.
Чтобы извлечь максимальную пользу из отработанной электроники, сырье должно сначала пройти строгий процесс уменьшения объема. Механически оборудование первичной разборки состоит из двух прочных вращающихся в противоположных направлениях валов, оснащенных блокирующими лезвиями из сплава. Когда объемный лом попадает в камеру резки, противоположные лезвия захватывают, разрезают, разрывают и расщепляют неоднородный материал на удобные полосы.
Переработка электронного лома представляет собой уникальную опасность по сравнению с обычными твердыми бытовыми отходами. Бытовая электроника часто скрывает плотные стальные компоненты, абразивные подложки из стекловолокна и серьезные риски возгорания, такие как небольшие встроенные батареи. Обработка с высоким крутящим моментом и низкой скоростью здесь не подлежит обсуждению. Работая на низких скоростях вращения, обычно от 15 до 30 об/мин, машина создает огромную силу сдвига, не создавая большого трения. Такой методический подход существенно снижает пылеобразование в воздухе. Кроме того, это снижает риск температурного разгона при обработке устройств со встроенным аккумулятором.
На современном заводе по переработке отходов эта машина выполняет функцию важнейшего этапа предварительного измельчения. Он подготавливает неудобные изделия для вторичной обработки и обеспечивает постоянную скорость подачи. Без надежного Электронная машина по переработке отходов, выполняющая роль привратника, последующие грануляторы и оптические сортировщики неизбежно будут страдать от частых засоров, ускоренного износа и катастрофических механических поломок.
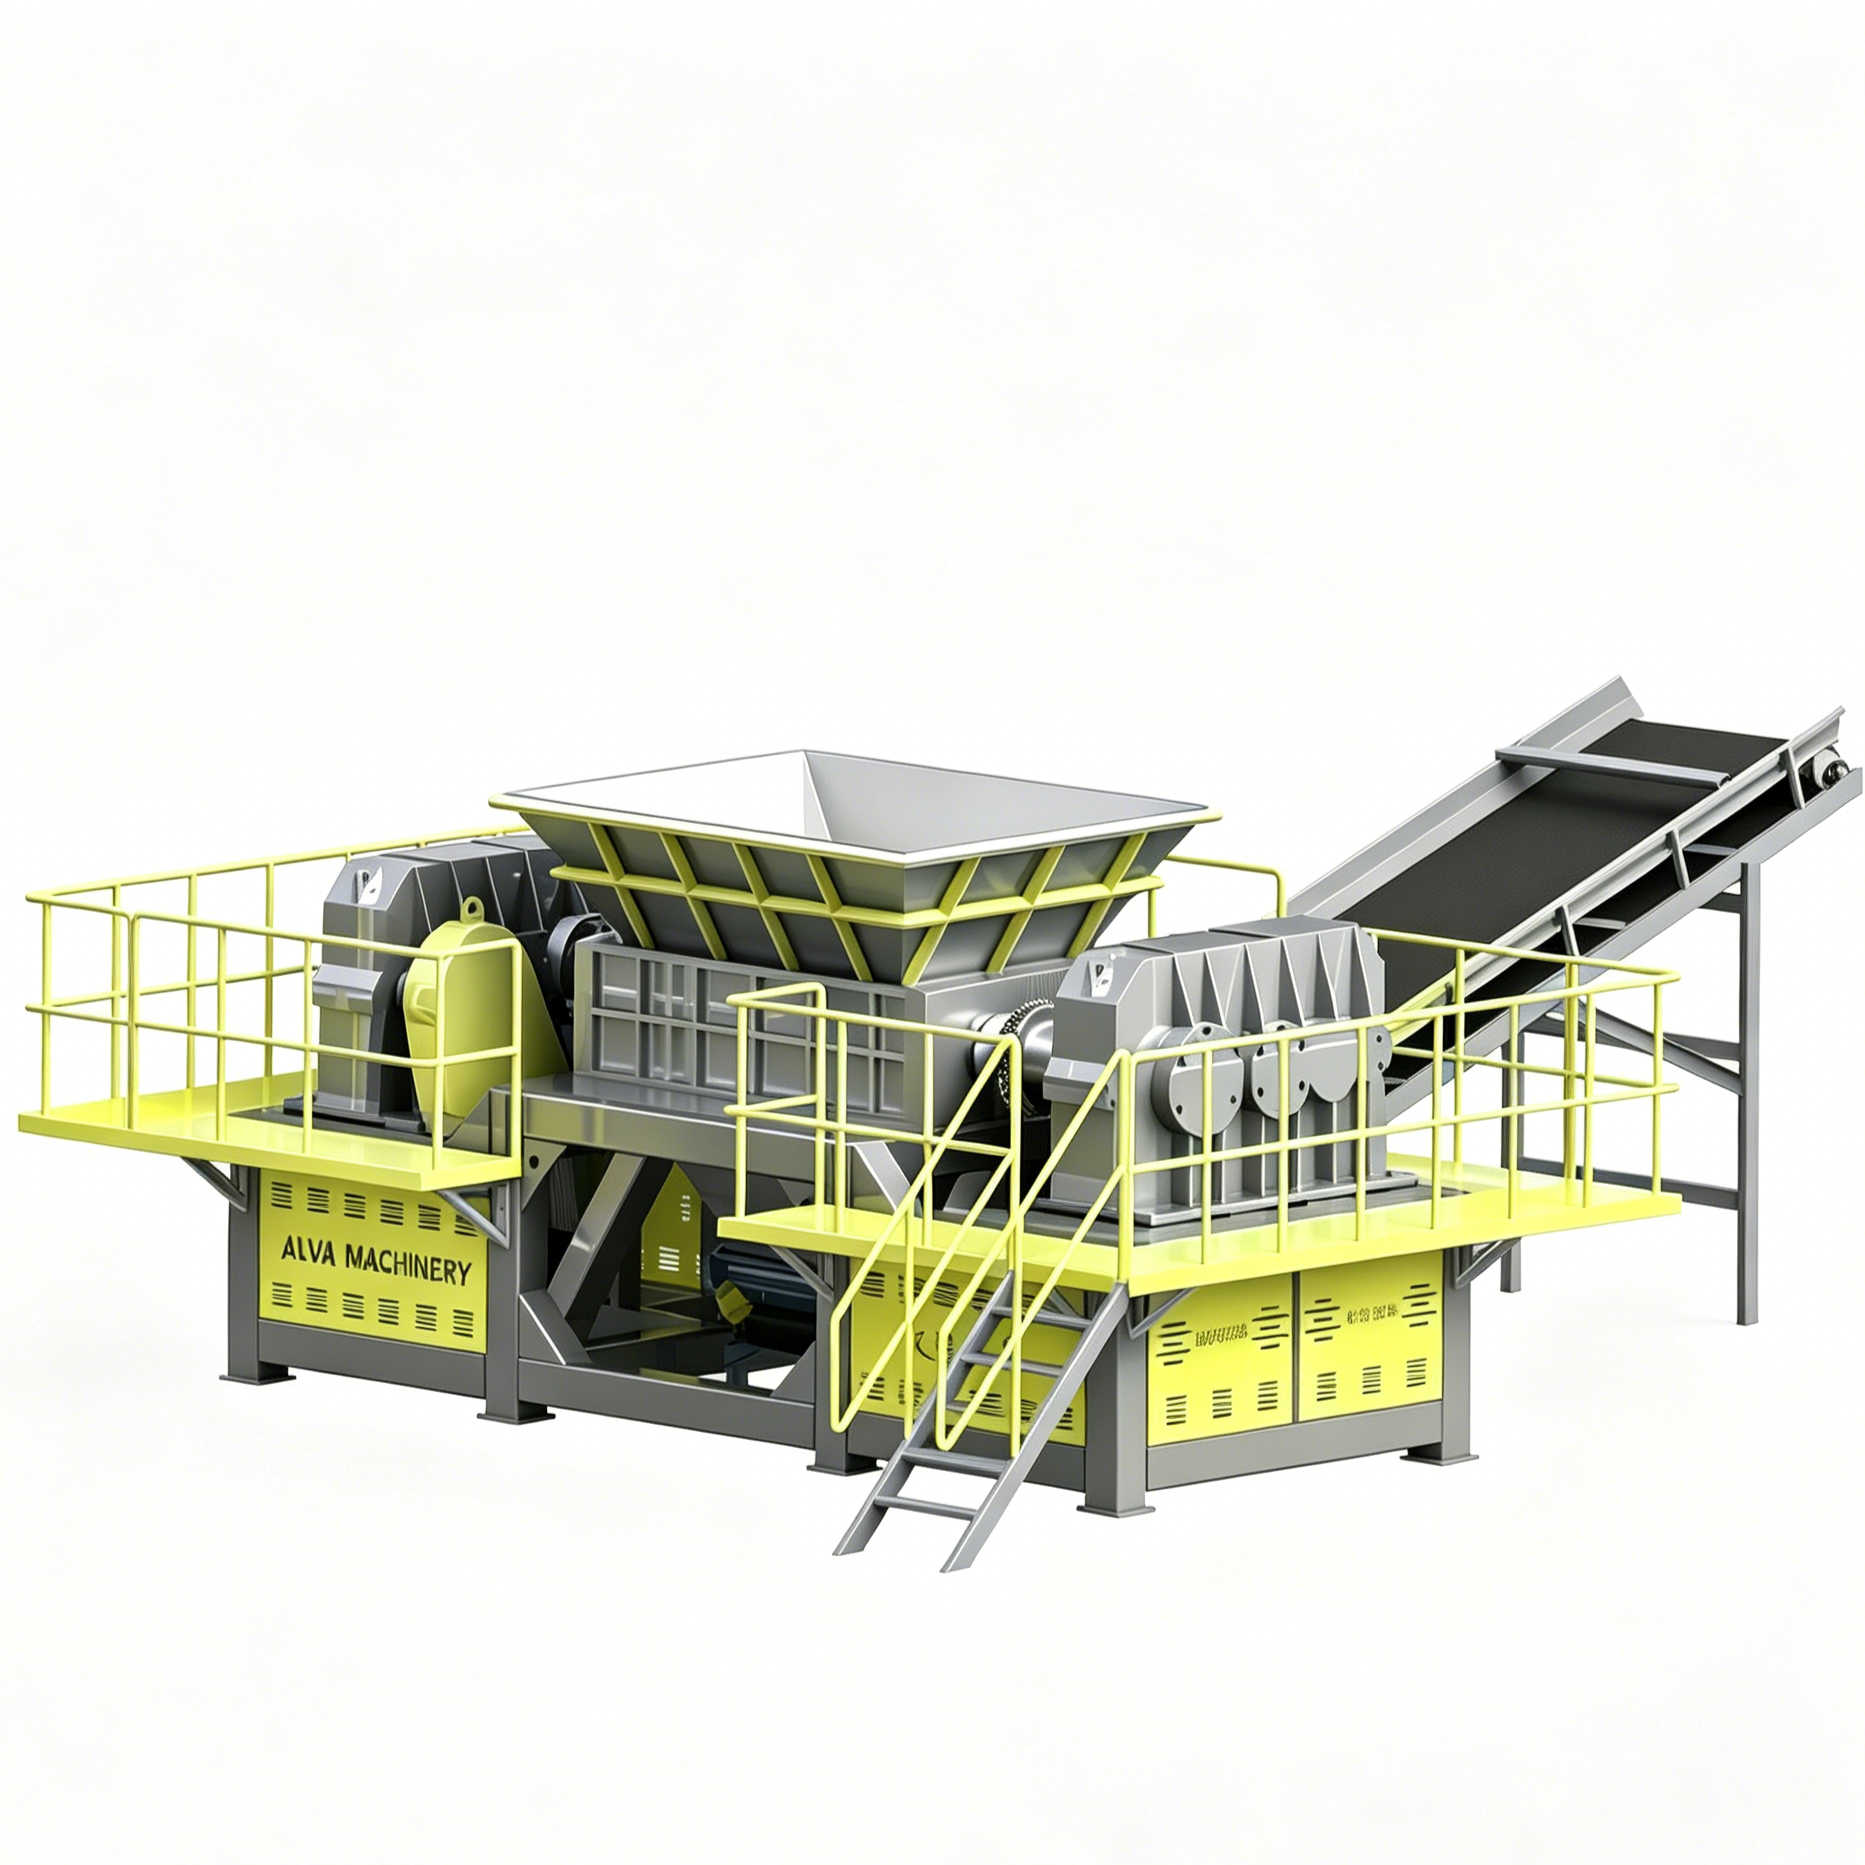
Распространенным эксплуатационным заблуждением является то, что режущие лезвия универсально взаимозаменяемы для разных потоков отходов. На самом деле геометрия лезвия должна быть строго спроектирована с учетом конкретного загружаемого материала, поступающего в бункер. Физическое расположение камеры резки диктует точную механику разрушения материала.
Толщина режущего ножа напрямую зависит от размера измельчаемой продукции и структурной целостности самого лезвия под нагрузкой.
Толстые лезвия. Для работы с тяжелыми конструкционными предметами, такими как стиральные машины, микроволновые печи и толстые стальные корпуса, требуются толстые лезвия. Они обеспечивают необходимую массу и кинетическую прочность для разрушения конструкционной стали без разрушения при экстремальных нагрузках. Для этих целей в промышленных моделях часто используются лезвия толщиной от 40 до 60 мм.
Тонкие лезвия. Напротив, сложные компоненты, такие как печатные платы, ноутбуки и жесткие диски, требуют гораздо более тонкой первоначальной резки. Тонкие лезвия, обычно от 20 до 30 мм, позволяют нарезать материал на более узкие полоски. Это действие необходимо для разрыва прочных физических связей между подложками из стекловолокна и следами драгоценных металлов.
Крючок — это выступающая часть лезвия, которая физически вгрызается в материал, с силой тянув его вниз через режущие валы.
Меньше крючков: лезвия с одинарным или двойным крючком предназначены для громоздких, жестких и толстостенных предметов. Такая геометрия позволяет крупным оболочкам опускаться глубже в режущую камеру до того, как произойдет срезающее действие, обеспечивая максимальную силу укуса.
Несколько крючков. Ножи с пятью-семью крючками специально созданы для захвата и разрывания тонких, гибких материалов, таких как медные кабели, ленточные провода и тонкие пластиковые корпуса. Большее количество крючков гарантирует, что гибкие материалы будут непрерывно тянуться вниз, а не плавать без вреда на вращающихся валах.
Измельчение электроники — очень абразивное занятие. Постоянное присутствие стекла, кремнезема и закаленной стали требует исключительных металлургических свойств. Лезвия премиум-класса обычно изготавливаются из высоколегированной термообработанной инструментальной стали, такой как D2, H13 или специальной 42CrMo. Сложный процесс термообработки должен обеспечить точный баланс между твердостью поверхности и прочностью сердцевины. Это позволяет металлу сохранять бритвенно-острый край, поглощая внезапные сильные удары, не разрушаясь.
Тип материала |
Рекомендуемая толщина лезвия |
Крюк |
Первичное механическое действие |
|---|---|---|---|
Бытовая техника и бытовая техника |
40 мм - 60 мм |
1 к 2 |
Агрессивное разрушение и дробление |
Смешанные ИТ-отходы |
20 мм - 30 мм |
от 3 до 5 |
Срезание и разрывание |
Кабели и провода |
15 мм - 20 мм |
от 5 до 7 |
Непрерывный захват и нарезка |
В сфере металлургической переработки концепция освобождения определяет успех или неудачу. Освобождение относится к точной физической точке, в которой целевой металл физически отделяется от окружающей его матрицы из пластика или смолы. Размер вывода, генерируемый вашим основным измельчителем, напрямую определяет вероятность успеха этого освобождения.
Руководители предприятий часто полагают, что измельчение материала как можно более выгодно. Однако делать это на начальной стадии на самом деле очень вредно. При чрезмерном измельчении образуется микроскопическая металлическая пыль. Когда ценные металлы превращаются в порошок, они теряют физическую массу, необходимую для последующих технологий сортировки, чтобы обнаружить и извлечь их. Следовательно, эта очень ценная пыль смешивается с пластиковой фракцией или засасывается системой пылеулавливания, что приводит к постоянной потере дохода.
С другой стороны, если размер вывода слишком велик, процесс освобождения полностью завершается неудачей. Тяжелые металлы остаются прочно заключенными в толстые пластиковые корпуса или прикреплены болтами к стальным подрамникам. Когда эти недостаточно измельченные композиты достигают линий разделения, датчики неизбежно ошибочно классифицируют материал. Большой кусок пластика, содержащий скрытую унцию меди, скорее всего, будет выброшен в поток отходов. Это утащит вашу прибыль прямо на свалку.
Благодаря эмпирическим данным и эксплуатационным испытаниям, хорошо откалиброванная Измельчитель с двумя валами должен ориентироваться на золотую середину, обычно от 40 до 100 мм. Это во многом зависит от конкретного исходного материала. Эта точная фракция обеспечивает достаточное уменьшение объема, чтобы обеспечить стабильную подачу далее по потоку, сохраняя при этом достаточную массу материала. Это позволяет подвесным магнитным сепараторам аккуратно вытягивать черные металлы вверх. В частности, это позволяет вихревым токам эффективно отталкивать цветные металлы вперед, совершенно без вмешательства чрезмерного сопротивления пластика.
Хотя они работают по одинаковым механическим принципам, мощные измельчители должны быть адаптированы к конкретной рабочей среде. Использование универсального подхода неизбежно приводит к серьезной неэффективности обработки.
Сосредоточив внимание на Для применения измельчителя бытовой техники требуется машина, специально созданная для грубой и неумолимой силы. Бытовая техника состоит из жестких стальных каркасов, плотных двигателей компрессоров и толстых алюминиевых радиаторов. Машина должна иметь исключительно широкую режущую камеру, чтобы физически вместить неуклюжие размеры холодильников и стиральных машин. Кроме того, он требует агрессивного расположения лопастей с толстым профилем и экстремальным крутящим моментом. Двойные двигатели мощностью от 55 до 132 кВт позволяют роторам вгрызаться в твердый металл и резать его без остановки.
Обработка плотного ИТ-оборудования требует высокой точности, а не грубой мощности. Корпоративным серверам, смартфонам и сетевым коммутаторам требуются невероятно узкие зазоры между блейд-серверами. Если микроскопический зазор между вращающимися лезвиями и неподвижными чистящими пальцами слишком велик, мелкие, но ценные детали проскользнут через валы совершенно не измельченными. Жесткие инженерные допуски гарантируют, что каждый отдельный компонент будет сломан, что обнажит внутренние драгоценные металлы для последующего химического или механического извлечения.
Оценивая огромные капитальные затраты на инфраструктуру переработки, лица, принимающие решения на предприятии, должны выходить далеко за рамки базовых характеристик мощности. Операционная среда обработки электроники абразивна и непредсказуема. Чтобы обеспечить непрерывную бесперебойную работу, основное оборудование должно включать в себя специальные инженерные функции, предназначенные для защиты машины от саморазрушения.
Потоки электронного лома работают, как известно, непоследовательно. Помогают более строгие протоколы ручной предварительной сортировки. Тем не менее, неразрушаемые посторонние предметы, такие как цельные стальные блоки или тяжелые якоря двигателя, неизбежно попадают в камеру резки. Когда лезвия ударяются об эти твердые массы, механическое сопротивление опасно увеличивает силу тока двигателя.
Высший уровень В оборудовании для извлечения металлов используются интеллектуальные системы программируемого логического контроллера, глубоко интегрированные с датчиками крутящего момента, работающими в режиме реального времени. Системы управления Siemens являются отраслевым стандартом для этого приложения. Если система обнаруживает аномальный скачок тока, указывающий на серьезное заклинивание, механизм автореверса немедленно останавливает роторы. Затем валы ненадолго меняют направление, чтобы устранить тяжелое препятствие, прежде чем снова попытаться обработать материал. Эта критическая функция безопасности предотвращает катастрофический перелом лопастей, защищает коробку передач от механических перегрузок и полностью исключает риск перегорания двигателя.
Конкретный инженерный метод, используемый для установки режущих лезвий на вращающиеся валы, является определяющим фактором общей долговечности машины. В недорогих машинах обычно используются круглые валы с одиночными шпоночными канавками. При экстремальном крутящем моменте, необходимом для резки тяжелых металлов, отдельные шпоночные пазы страдают от сильной концентрации напряжений. Это неизбежно приводит к усталости металла, срезанию шпонки и катастрофическому выходу из строя вала.
В машинах промышленного класса используются цельные шестигранные или шлицевые валы, выкованные из высокопрочных сплавов. Шестиугольный вал равномерно распределяет огромную вращательную силу по шести различным плоскостям контакта. Это геометрическое преимущество гарантирует, что лезвия не смогут скользить или вращаться независимо от вала даже при обработке материалов с высокой стойкостью. Надежная передача энергии абсолютно не подлежит обсуждению для объектов, стремящихся к высокой производительности и непрерывной работе.
Особенность |
Круглые валы со шпоночными канавками |
Шестиугольные или шлицевые валы |
|---|---|---|
Распределение крутящего момента |
Сосредоточен на одной ключевой точке. |
Равномерно распределен по нескольким плоским плоскостям. |
Усталостная устойчивость |
Низкий. Склонен к срезанию шпонок при больших нагрузках. |
Чрезвычайно высокий. Разработан для максимального поглощения стресса. |
Риск проскальзывания лезвия |
От умеренного до высокого при внезапном застревании материала. |
Практически нулевой благодаря взаимосвязанному геометрическому дизайну. |
Лучшее приложение |
Легкий пластик, бумага и однородные мягкие материалы. |
Сложные электронные отходы, плотные металлы и тяжелая бытовая техника. |
В отрасли переработки тяжелых отходов простои оборудования напрямую коррелируют с огромными потерями доходов. Сильная абразивность печатных плат из стекловолокна и стальных корпусов гарантирует неизбежный износ режущих компонентов. Поэтому простота обслуживания должна быть основным критерием покупки.
Высококачественные машины имеют модульную конструкцию камеры. Такой архитектурный выбор позволяет обслуживающему персоналу получать доступ и заменять отдельные лезвия, проставки и чистящие пальцы без демонтажа всей режущей камеры. Использование чистящих пальцев с болтовым креплением и сегментированных конфигураций лезвий может сократить время простоя при плановом обслуживании до 60 процентов. Сменные износостойкие пластины, прикрепленные болтами к стенкам камеры, защищают корпус основной конструкции от глубокого истирания, значительно продлевая общий срок службы оборудования.
Покупка подходящей тяжелой техники – это только первый шаг. Сохранение строгой механической целостности гарантирует высокую отдачу от инвестиций. Тщательно поддерживаемый Измельчитель электронных отходов работает более эффективно, потребляет гораздо меньше электроэнергии и обеспечивает стабильный размер продукции. Это напрямую приносит пользу каждой последующей технологии разделения на заводе.
Основополагающий принцип работы двухвальной системы – чистый срез. Когда лезвия острые, они аккуратно разрезают запутанные медные провода, алюминиевые жесткие диски и толстые пластиковые корпуса. Поскольку лезвия естественным образом затупляются в течение тысяч часов работы, машина постепенно переходит от чистого срезания материала к его принудительному разрыву или дроблению.
Для разрыва требуется значительно больший крутящий момент и электрическая мощность, что приводит к увеличению ежедневных эксплуатационных расходов. Что еще более важно, тупые лезвия растягивают и калечат материалы, а не разрезают их аккуратно. Этот эффект искажения может привести к тому, что драгоценные металлы свернутся и останутся навсегда запертыми внутри измельченного пластикового корпуса. Менеджеры предприятий должны проводить строгие проверки лезвий. В зависимости от конкретного используемого сплава изношенные лезвия часто можно снять, наплавить износостойкой сварочной проволокой и снова точно обработать до исходных допусков.
Зазор лезвия — это микроскопический зазор между блокирующими ножами на противоположных валах. Для обработки деликатной электроники критически важно поддерживать чрезвычайно жесткие допуски, часто от 0,1 до 0,5 мм.
Если этот зазор станет слишком большим из-за бокового износа, тонкие материалы, такие как ленточные кабели и гибкие печатные платы, будут складываться и скользить между лезвиями. Эти неразрезанные материалы могут плотно обхватывать валы ротора, создавая опасное явление, известное как перемычка. Сильная обмотка заставляет двигатели работать интенсивнее, приводит к чрезмерному нагреву и в конечном итоге приводит к полной остановке установки вручную. Регулярная калибровка прокладок лезвий предотвращает этот кошмарный сценарий.
При обработке электроники образуется высокоабразивная и токсичная пыль, наполненная фрагментами стекловолокна и микроскопическими металлическими осколками. Если эта агрессивная пыль проникнет в коренные подшипники валов ротора, она действует точно так же, как шлифовальная паста. Это быстро разрушает полированные дорожки подшипников и приводит к катастрофическому механическому повреждению.
В измельчительных машинах премиум-класса используются многослойные системы уплотнений, такие как сложные лабиринтные уплотнения в сочетании с барьерами, очищенными от смазки, для защиты этих жизненно важных подшипников. Бригады технического обслуживания должны строго соблюдать график смазки производителя. Использование автоматизированных систем смазки гарантирует, что человеческий фактор не поставит машину под угрозу.
Задача обслуживания |
Частота |
Цель и ожидаемый результат |
|---|---|---|
Визуальный осмотр лезвия |
Ежедневно |
Выявляйте сколы на крючках или сильное затупление заблаговременно, прежде чем производительность ухудшится. |
Смазка подшипников и уплотнений |
Еженедельно |
Предотвратите проникновение абразивной пыли и уменьшите внутреннее трение. |
Проверьте зазоры между лезвиями |
Ежемесячно |
Не допускайте наматывания материала и обеспечьте чистый и равномерный рез. |
Анализ трансмиссионного масла |
Два раза в год |
Обнаружение микроскопической металлической стружки, указывающей на внутренний износ шестерни. |
Полный ротор с наплавкой |
По тоннажу |
Восстановите геометрию резки, сохраните выходной размер и снизьте энергопотребление. |
По мере того, как глобальная бытовая электроника продолжает развиваться, устройства становятся меньше, значительно сложнее и в значительной степени интегрированы с внутренними литий-ионными батареями. Отрасль переработки отходов вынуждена быстро адаптироваться. Технология, способствующая уменьшению первичного размера, переходит от чисто механической грубой силы к высокоинтеллектуальной обработке, управляемой данными. Тенденции в отрасли демонстрируют мощный толчок к безотходной экономике, оказывая беспрецедентное давление на предприятия по добыче критически важных минералов, таких как кобальт, литий и редкоземельные элементы, с почти идеальной чистотой.
Одним из наиболее значительных сдвигов является интеграция технологии прогнозирующих датчиков в тяжелое измельчительное оборудование. Современные машины все чаще оборудуются встроенными датчиками, которые непрерывно контролируют температуру подшипников, частоту вибрации коробки передач и крутящий момент двигателя в реальном времени. Эти телеметрические данные предупреждают операторов завода о потенциальных механических проблемах за несколько недель до того, как произойдет катастрофический отказ. Переходя от оперативного аварийного ремонта к плановому профилактическому техническому обслуживанию, руководители предприятий максимизируют общую производительность предприятия.
Кроме того, усиливается синергия между первичным измельчением и автоматизированными сортировочными линиями с искусственным интеллектом. Для точной работы оптических сортировщиков с искусственным интеллектом и передовых роботизированных захватывающих манипуляторов требуется идеально равномерная подача материала. Если основной измельчитель производит сильно варьирующиеся, искаженные размеры результатов, системам визуального распознавания сложно идентифицировать и разделить материалы. Таким образом, современный измельчитель — это уже не просто тупой инструмент для уменьшения объема; он превратился в точный инструмент. Точность измельчения напрямую определяет точность сортировки и рентабельность всего высокотехнологичного предприятия.
Успех в высококонкурентном секторе переработки электронных отходов начинается задолго до того, как материал попадает на сортировочные магниты. Оно начинается на этапе первичного измельчения. Выбор правильной механической инфраструктуры определяет конечную чистоту металла и время безотказной работы.
Точное расположение лезвий, геометрия крючка и строго контролируемый выходной размер — это рычаги, которые контролируют общую производительность. Плохо настроенная машина запечатает вашу прибыль в пластике или потеряет ее в виде пыли. Напротив, хорошо настроенная система высвобождает драгоценные металлы по максимальной рыночной стоимости.
Готовы ли вы оптимизировать свою линию по переработке отходов и максимально повысить степень восстановления материалов? Оснастите свое предприятие оборудованием, предназначенным для непрерывной работы и точного определения производительности. Посетите CNALVA, чтобы изучить высокопроизводительные двухвальные измельчители и проконсультироваться с инженерами, чтобы сконфигурировать камеру резки специально для вашего уникального потока материала.
Хотя точные размеры варьируются в зависимости от конкретного подаваемого материала, система первичного двойного вала обычно рассчитана на выходной размер в диапазоне от 40 мм до 100 мм. Этот конкретный диапазон размеров идеально подходит для физического освобождения основных внутренних компонентов, не превращая их в пыль. Он идеально подготавливает материал для вторичного измельчения, гранулятора или прямой магнитной сепарации, гарантируя, что драгоценные металлы подвергаются воздействию, но не теряются в системе пылеулавливания предприятия.
Эти машины разработаны специально для быстрого уменьшения объема полых, громоздких или композитных материалов, таких как корпуса электронных устройств, жесткие диски и корпуса бытовой техники. Они не предназначены для резки твердых блоков толстого металла, таких как стальные слитки, тяжелые наковальни или твердые валы двигателей. Использование цельных металлических блоков обычно приводит к срабатыванию функции безопасности автореверса машины, которая защищает лезвия и коробку передач от серьезных и немедленных повреждений.
Для обработки печатных плат предпочтительнее использовать более тонкие лезвия с множеством агрессивных крючков. Поскольку эти доски невероятно плотные, содержат ценные металлы и жесткие слои стекловолокна, тонкие лезвия обеспечивают более тонкую и более частую резку. Такая точная резка гарантирует, что деликатные драгоценные металлы, такие как золото, серебро и палладий, будут надлежащим образом измельчены и освобождены от жестких пластиковых смол, что полностью оптимизирует последующие процессы химического или механического разделения.
Срок эксплуатации режущих полотен полностью зависит от пропускной способности и удельной абразивности загружаемого материала. Обработка больших объемов тяжелых стальных приборов естественным образом изнашивает кромки лезвий значительно быстрее, чем обработка стандартных потребительских пластмасс. Однако тщательное регулярное техническое обслуживание, включая наплавку и соблюдение строгих зазоров между лезвиями, может значительно продлить срок службы ножей, прежде чем потребуется полная и дорогостоящая замена.
В системе с двойным валом используются два вала, вращающихся в противоположных направлениях, для агрессивного захвата и разрезания объемных материалов на длинные полосы. Обычно в нем отсутствует калибровочный экран, что обеспечивает чрезвычайно высокую пропускную способность и высокую устойчивость к помехам. И наоборот, в одновальной машине используется один высокоскоростной ротор, который прижимает материал к неподвижной лопатке статора, пропуская нарезанный материал через калибровочное сито, чтобы гарантировать точный и равномерный выходной размер. На профессиональных заводах по восстановлению металлов эти две отдельные машины часто используются последовательно в высокоэффективной двухступенчатой системе восстановления.
Предотвращение пожара начинается с использования процесса измельчения на низкой скорости и с высоким крутящим моментом. Работа на низких оборотах сводит к минимуму трение и предотвращает образование искр, которые воспламеняют летучие литий-ионные батареи. Кроме того, современные устройства часто впрыскивают инертные газы или мелкодисперсные водяные туманы непосредственно в камеру резки, чтобы немедленно подавить тепловой разгон, если скрытый аккумулятор выйдет из строя во время процесса резки.
Потребляемая мощность широко варьируется в зависимости от размера машины и целевой производительности. В установках среднего размера, обрабатывающих смешанную электронику, могут использоваться два электродвигателя мощностью от 30 до 55 кВт. Для моделей приборов для тяжелых условий эксплуатации, рассчитанных на толстые стальные рамы, часто требуются два двигателя мощностью от 90 до 132 кВт. Использование передовых систем управления гарантирует, что эти двигатели потребляют максимальную силу тока только при пиковых нагрузках сдвига, оптимизируя общую энергоэффективность.


