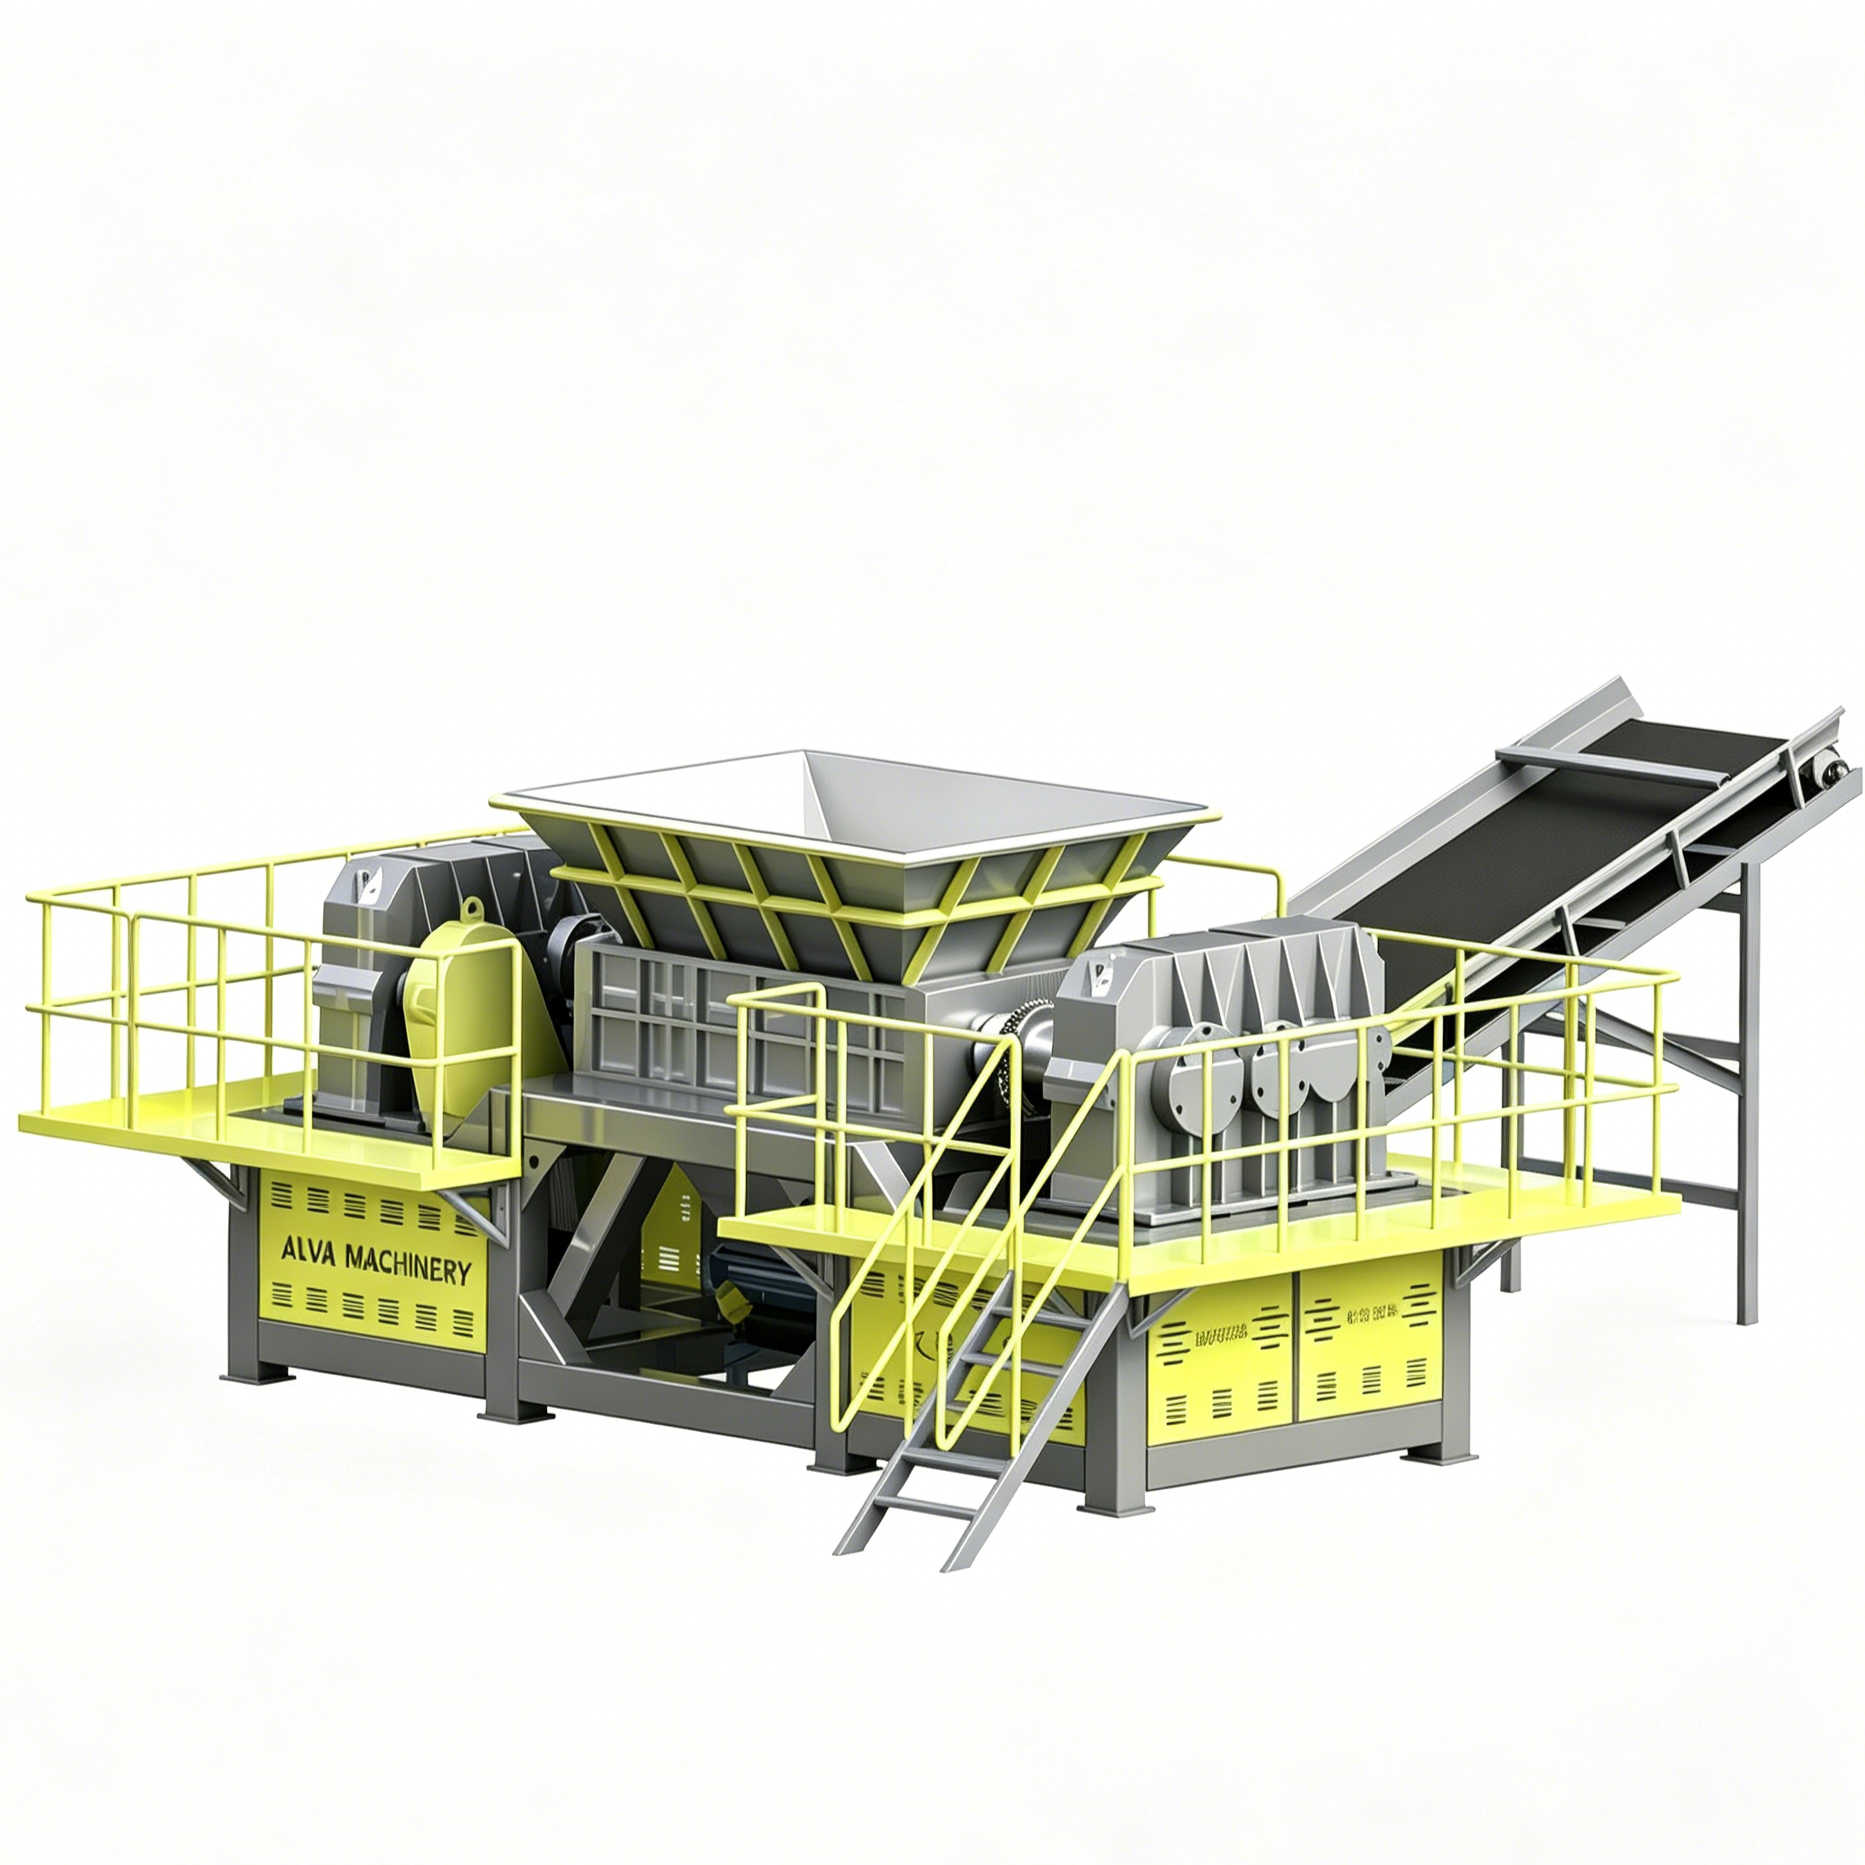
Zobrazení: 0 Autor: Editor webu Čas publikování: 26. 9. 2026 Původ: místo
Věděli jste, že elektronický šrot obsahuje skryté zlato? Těžba těchto drahých a obecných kovů však zůstává obrovskou logistickou výzvou. Špatné postupy drcení často zničí tuto hodnotu ještě předtím, než materiál vůbec dorazí na třídicí linku. Aby bylo možné získat kovy ziskově, musí recyklační zařízení snížit objem s absolutní přesností. Specifické konfigurace strojů přímo ovlivňují čistotu, výtěžnost a celkovou ziskovost recyklačního provozu. Rozvržení lopatek a cílové výstupní velikosti jsou primárními faktory určujícími úspěch.
Na přesnosti záleží: Provozní efektivita do značné míry závisí na vlastních konfiguracích čepelí přizpůsobených konkrétnímu typu elektronického odpadu.
Rozložení čepele určuje výkon: Technické parametry, jako je tloušťka čepele, počet háčků a prostorová rozteč, určují, jak efektivně stroj uchopuje a stříhá složité sestavy.
Výstupní velikost je pro třídění rozhodující: Dosažení optimální výstupní frakce zabraňuje nadměrnému drcení, které způsobuje vážné ztráty kovu ve formě polétavého prachu. Zabraňuje také nedostatečnému drcení, které zanechává cenné kovy trvale zachycené uvnitř plastových krytů.
Vysoký točivý moment a nízká rychlost: Prvotřídní primární drtiče využívají obrovský krouticí moment k rozbití houževnatých materiálů bez vytváření nadměrného tepla. To chrání citlivé součásti, jako jsou vestavěné baterie.
ROI závisí na synergii: Přizpůsobení primární výstupní frakce přesným požadavkům navazujících separačních technologií maximalizuje celkovou čistotu materiálu.
Chcete-li získat maximální hodnotu z elektroniky na konci životnosti, musí surovina nejprve projít přísným procesem snižování objemu. Mechanicky je primární havarijní zařízení vybaveno dvěma robustními, protiběžně se otáčejícími hřídelemi vybavenými do sebe zapadajícími slitinovými lopatkami. Když objemný šrot vstupuje do řezací komory, protilehlé čepele uchopí, stříhají, trhají a lámou heterogenní materiál na zvládnutelné pásy.
Zpracování elektronického odpadu představuje ve srovnání se standardním pevným komunálním odpadem jedinečná rizika. Spotřební elektronika často skrývá husté ocelové součásti, abrazivní sklolaminátové substráty a vážná rizika požáru, jako jsou malé vestavěné baterie. Zpracování s vysokým točivým momentem a nízkou rychlostí je zde nesmlouvavé. Stroj, který pracuje při nízkých otáčkách, typicky mezi 15 a 30 ot./min., generuje masivní střižnou sílu, aniž by vytvářel vysoké tření. Tento metodický přístup výrazně snižuje tvorbu polétavého prachu. Kromě toho snižuje riziko tepelného úniku při zpracování zařízení s vloženými bateriemi.
V moderním recyklačním závodě funguje tento stroj jako kritická fáze před drcení. Připravuje nepohodlné předměty pro sekundární zpracování a zajišťuje stálou rychlost posuvu. Bez spolehlivého Stroj na recyklaci elektronického odpadu fungující jako vrátný, následné granulátory a optické třídiče by nevyhnutelně trpěly častým zablokováním, zrychleným opotřebením a katastrofálními mechanickými poruchami.
Běžnou provozní mylnou představou je, že řezné nože jsou univerzálně zaměnitelné napříč různými toky odpadu. Ve skutečnosti musí být geometrie lopatek přesně navržena pro konkrétní vstupní materiál vstupující do násypky. Fyzické uspořádání řezné komory určuje přesnou mechaniku destrukce materiálu.
Tloušťka řezného nože přímo koreluje s velikostí drceného výstupu a strukturální integritou samotného ostří při zatížení.
Tlusté čepele: Manipulace s těžkými konstrukčními předměty, jako jsou pračky, mikrovlnné trouby a tlusté ocelové pláště, vyžaduje silné čepele. Poskytují potřebnou hmotnost a kinetickou pevnost k lomu konstrukční oceli bez praskání při extrémním namáhání. Průmyslové modely často pro tyto aplikace využívají čepele o tloušťce 40 mm až 60 mm.
Tenké čepele: Naproti tomu složité součásti, jako jsou desky s plošnými spoji, notebooky a pevné disky, vyžadují mnohem jemnější počáteční řez. Tenké čepele, obvykle 20 mm až 30 mm, zajišťují, že materiál je nakrájen na užší proužky. Tato akce je nezbytná pro přerušení těsných fyzických vazeb mezi substráty ze skleněných vláken a stopami drahých kovů.
Hák je vyčnívající část čepele, která se fyzicky zakousne do materiálu a táhne ho silou dolů skrz řezné hřídele.
Méně háčků: Čepele s jednoduchým nebo dvojitým hákem jsou navrženy pro objemné, pevné a silnostěnné předměty. Tato geometrie umožňuje, aby velká pouzdra klesla hlouběji do řezné komory, než dojde ke střihu, a poskytuje maximální sílu záběru.
Více háčků: Nože s pěti až sedmi háčky jsou určeny k uchopení a trhání tenkých pružných materiálů, jako jsou měděné kabely, ploché dráty a tenké plastové kryty. Vyšší počet háčků zajišťuje, že pružné materiály jsou neustále stahovány směrem dolů, než aby se neškodně vznášely na rotujících hřídelích.
Skartování elektroniky je vysoce abrazivní činnost. Neustálá přítomnost skla, oxidu křemičitého a tvrzené oceli vyžaduje výjimečné metalurgické vlastnosti. Prémiové čepele jsou obvykle vyráběny z vysoce legované, tepelně zpracované nástrojové oceli, jako je D2, H13 nebo specializovaná 42CrMo. Komplexní proces tepelného zpracování musí dosáhnout přesné rovnováhy mezi tvrdostí povrchu a houževnatostí jádra. To umožňuje kovu zachovat si ostrou hranu a zároveň absorbovat náhlé prudké nárazy bez roztříštění.
Typ materiálu |
Doporučená tloušťka čepele |
Hook Count |
Primární mechanické působení |
|---|---|---|---|
Bílé zboží a spotřebiče |
40mm - 60mm |
1 až 2 |
Agresivní lámání a drcení |
Smíšený IT elektronický odpad |
20mm - 30mm |
3 až 5 |
Stříhání a trhání |
Kabely a dráty |
15mm - 20mm |
5 až 7 |
Nepřetržité uchopování a krájení |
V oblasti metalurgické recyklace diktuje koncept osvobození úspěch nebo neúspěch. Osvobození se vztahuje k přesnému fyzickému bodu, ve kterém je cílový kov fyzicky oddělen od okolní matrice z plastu nebo pryskyřice. Velikost výstupu generovaná vaším primárním drtičem přímo určuje míru úspěšnosti tohoto osvobození.
Manažeři závodů často předpokládají, že co nejmenší množství materiálu je prospěšné. Nicméně dělat to v primární fázi je ve skutečnosti velmi škodlivé. Při nadměrném drcení vzniká mikroskopický kovový prach. Když jsou cenné kovy zredukovány na práškovou konzistenci, ztrácejí fyzickou hmotu potřebnou pro následné technologie třídění k jejich detekci a vyhazování. V důsledku toho se tento vysoce hodnotný prach důkladně promísí s plastovou frakcí nebo je odsát systémem sběru prachu, což vede k trvalé ztrátě příjmů.
Na druhém konci spektra, pokud je výstupní velikost příliš velká, proces osvobození zcela selže. Těžké kovy zůstávají pevně zapouzdřeny v silných plastových pouzdrech nebo přišroubovány k ocelovým pomocným rámům. Když tyto poddrcené kompozity dosáhnou po proudu separačních linií, senzory nevyhnutelně nesprávně klasifikují materiál. Velký kus plastu obsahující skrytou unci mědi bude pravděpodobně vyřazen do odpadu. To táhne vaše zisky přímo na skládku.
Prostřednictvím empirických dat a provozního testování je dobře kalibrován dvouhřídelový drtič by se měl zaměřit na sweet spot typicky v rozmezí od 40 mm do 100 mm. To silně závisí na konkrétním vstupním materiálu. Tato přesná frakce poskytuje dostatečné snížení objemu, aby bylo zajištěno stálé podávání po proudu při zachování dostatečné hmotnosti materiálu. Umožňuje horním magnetickým separátorům čisté tažení železných kovů nahoru. Konkrétně umožňuje vířivým proudům účinně odpuzovat neželezné kovy dopředu, zcela bez rušení nadměrného plastového odporu.
Přestože pracují na identických mechanických principech, musí být vysoce výkonné drtiče přizpůsobeny jejich specifickému provoznímu prostředí. Spoléhání se na univerzální přístup nevyhnutelně vede k vážným neefektivnostem zpracování.
Zaměření na aplikace skartovačky vyžaduje stroj výslovně zkonstruovaný pro hrubou, nemilosrdnou sílu. Bílé zboží obsahuje pevné ocelové rámy, husté kompresorové motory a silné hliníkové chladiče. Stroj musí mít výjimečně širokou řezací komoru, aby se fyzicky přizpůsobila nepohodlným rozměrům ledniček a praček. Kromě toho vyžaduje agresivní uspořádání lopatek s tlustými profily a extrémním hnacím momentem. Duální motory v rozsahu od 55 kW do 132 kW umožňují rotorům zakousnout se do pevného kovu a odstřihnout jej bez zablokování.
Zpracování hustého IT zařízení vyžaduje vysokou úroveň přesnosti spíše než hrubý výkon. Podnikové servery, chytré telefony a síťové přepínače vyžadují neuvěřitelně těsné vůle blade. Pokud je mikroskopická mezera mezi rotujícími čepelemi a stacionárními čisticími prsty příliš široká, malé, ale cenné součástky proklouznou hřídelí zcela nerozřezané. Přísné technické tolerance zaručují, že každá jednotlivá součást je zlomená, čímž jsou vystaveny vnitřní drahé kovy pro následnou chemickou nebo mechanickou extrakci.
Při vyhodnocování masivních kapitálových výdajů na recyklační infrastrukturu musí osoby, které rozhodují o zařízení, hledět daleko za hranice základních specifikací výkonu. Provozní prostředí zpracování elektroniky je drsné a nepředvídatelné. Aby byla zajištěna nepřetržitá doba provozuschopnosti, musí primární zařízení obsahovat specifické technické prvky určené k ochraně stroje před sebezničením.
Elektronické toky šrotu fungují notoricky nekonzistentně. Pomáhají přísnější protokoly ručního předtřídění. Přesto se do řezací komory nevyhnutelně řítí cizí předměty, jako jsou pevné ocelové bloky nebo těžké kotvy motoru. Když lopatky narazí na tyto pevné hmoty, mechanický odpor nebezpečně vystřelí proud motoru.
Nejvyšší úroveň Zařízení pro obnovu kovů využívá inteligentní systémy programovatelného logického ovladače hluboce integrované se snímači točivého momentu v reálném čase. Řídicí systémy Siemens jsou průmyslovým standardem pro tuto aplikaci. Pokud systém detekuje abnormální špičku proudu indikující vážné zaseknutí, automatický reverzní mechanismus okamžitě zastaví rotory. Hřídele poté krátce obrátí směr, aby odstranily těžkou překážku, než se pokusí materiál znovu zpracovat. Tento kritický bezpečnostní prvek zabraňuje katastrofálnímu zlomení lopatky, chrání převodovku před mechanickým přetížením a zcela eliminuje riziko spálení motoru.
Specifická konstrukční metoda použitá k montáži řezných nožů na rotující hřídele je určujícím faktorem celkové životnosti stroje. U levnějších strojů jsou běžné kulaté hřídele využívající jednoduché drážky pro pero. Při extrémním kroutícím momentu potřebném pro střihání těžkých kovů trpí jednotlivé drážky pro pero intenzivní koncentrací napětí. To nevyhnutelně vede k únavě kovu, střihu klíče a katastrofálnímu selhání hřídele.
Průmyslové stroje využívají masivní šestihranné nebo drážkované hřídele kované z vysoce pevných slitin. Šestihranný hřídel rozděluje obrovskou rotační sílu rovnoměrně přes šest různých kontaktních rovin. Tato geometrická výhoda zajišťuje, že čepele nemohou sklouznout nebo se otáčet nezávisle na hřídeli, a to ani při zpracování vysoce odolných materiálů. Robustní přenos výkonu je absolutně nesmlouvavý pro zařízení, která usilují o vysoký výkon a nepřetržitý provoz.
Funkce |
Kulaté hřídele s drážkami |
Šestihranné nebo drážkované hřídele |
|---|---|---|
Rozdělení točivého momentu |
Soustředěno na jeden bod klíčové drážky. |
Rovnoměrně rozložené na více plochých rovinách. |
Odolnost proti únavě |
Nízký. Náchylné ke střihu klíče při velkém zatížení. |
Extrémně vysoká. Navrženo pro maximální absorpci stresu. |
Riziko sklouznutí čepele |
Střední až Vysoká při náhlém zaseknutí materiálu. |
Prakticky nulová díky do sebe zapadajícímu geometrickému designu. |
Nejlepší aplikace |
Lehké plasty, papír a jednotné měkké materiály. |
Složitý elektronický odpad, husté kovy a těžké spotřebiče. |
V těžkém recyklačním průmyslu prostoje strojů přímo korelují s masivními ztrátami příjmů. Intenzivně abrazivní povaha sklolaminátových desek plošných spojů a ocelových pouzder zaručuje, že opotřebení řezných součástí je nevyhnutelné. Snadná údržba by proto měla být primárním nákupním kritériem.
Vysoce kvalitní stroje se vyznačují vysoce modulární konstrukcí komory. Tato architektonická volba umožňuje posádkám údržby přístup a výměnu jednotlivých čepelí, distančních vložek a čisticích prstů bez demontáže celé řezací komory. Použití šroubových čisticích prstů a segmentovaných konfigurací čepelí může snížit prostoje při běžné údržbě až o 60 procent. Vyměnitelné otěrové desky přišroubované ke stěnám komory chrání hlavní konstrukční pouzdro před hlubokým oděrem, čímž výrazně prodlužují celkovou životnost zařízení.
Nákup správné těžké techniky je pouze prvním krokem. Zachování přísné mechanické integrity zaručuje vysokou návratnost investice. A pečlivě udržovaný Drtič elektronického odpadu pracuje efektivněji, spotřebovává mnohem méně elektřiny a produkuje vysoce konzistentní výstupní velikost. To přímo prospívá každé následné separační technologii v závodě.
Základním principem činnosti dvouhřídelového systému je čisté stříhání. Když jsou čepele ostré, čistě proříznou zamotané měděné dráty, hliníkové pevné disky a tlusté plastové kryty. Jak se nože během tisíců provozních hodin přirozeně otupují, stroj pomalu přechází od čistého stříhání materiálu k jeho násilnému trhání nebo drcení.
Trhání vyžaduje výrazně větší točivý moment a elektrický výkon, což zvyšuje denní provozní náklady. Ještě důležitější je, že tupé čepele natahují a mačkají materiály, spíše než aby je čistě řezaly. Tento efekt mandlování může způsobit, že se drahé kovy složí a zůstanou trvale zachyceny uvnitř drcených plastových krytů. Facility manažeři musí zavést přísné kontroly lopatek. V závislosti na konkrétní použité slitině lze opotřebené čepele často odstranit, natvrdo navařit svařovacím drátem odolným proti opotřebení a znovu přesně opracovat zpět na původní tolerance.
Vůle čepele se vztahuje k mikroskopické mezeře mezi do sebe zapadajícími noži na protilehlých hřídelích. Pro zpracování jemné elektroniky je kritické udržování extrémně těsných tolerancí, často mezi 0,1 mm a 0,5 mm.
Pokud se tato vůle příliš rozšíří v důsledku bočního opotřebení, tenké materiály, jako jsou ploché kabely a flexibilní tištěné obvody, se budou skládat a prokluzovat mezi lopatkami. Tyto neřezané materiály se mohou těsně omotat kolem hřídelů rotoru, což je nebezpečný jev známý jako přemostění. Silné balení nutí motory pracovat intenzivněji, generuje nadměrné teplo a nakonec si vynutí úplné ruční vypnutí zařízení. Pravidelná kalibrace rozpěrek lopatek tomuto scénáři noční můry předchází.
Zpracovací elektronika vytváří vysoce abrazivní, toxický prachový profil zatížený fragmentovanými skelnými vlákny a mikroskopickými kovovými úlomky. Pokud tento agresivní prach pronikne do hlavních ložisek hřídelů rotoru, působí přesně jako brusná směs. Rychle ničí leštěné kroužky ložisek a vede ke katastrofálnímu mechanickému selhání.
Prémiové skartovací stroje využívají k ochraně těchto životně důležitých ložisek vícevrstvé těsnící systémy, jako jsou složitá labyrintová těsnění kombinovaná s tukem vyčištěnými bariérami. Týmy údržby musí přísně dodržovat plán mazání výrobce. Využití automatizovaných systémů mazání zajišťuje, že lidská chyba neohrozí stroj.
Úkol údržby |
Frekvence |
Cíl a očekávaný výsledek |
|---|---|---|
Vizuální kontrola čepele |
Denní |
Identifikujte odštípnuté háčky nebo silné otupení dříve, než se výstup sníží. |
Mazání ložisek a těsnění |
Týdně |
Zabraňte vnikání abrazivního prachu a snižte vnitřní tření. |
Zkontrolujte vůle nožů |
Měsíční |
Zabraňte nabalování materiálu a zajistěte čisté, rovnoměrné stříhání. |
Analýza převodového oleje |
Dvakrát ročně |
Detekujte mikroskopické kovové hobliny indikující opotřebení vnitřního ozubeného kola. |
Celorotorové tvrdé nanášení |
Na základě tonáže |
Obnovte geometrii řezu, zachovejte výstupní velikost a snižte spotřebu energie. |
Jak se globální spotřební elektronika neustále vyvíjí, zařízení jsou stále menší, mnohem složitější a silně integrovaná s interními lithium-iontovými bateriemi. Recyklační průmysl je nucen se rychle přizpůsobit. Technologie, která řídí primární zmenšení velikosti, se posouvá od čistě mechanické hrubé síly k vysoce inteligentnímu zpracování založenému na datech. Průmyslové trendy ukazují masivní tlak na cirkulární ekonomiku a vyvíjejí bezprecedentní tlak na zařízení, aby obnovila kritické minerály jako kobalt, lithium a prvky vzácných zemin s téměř dokonalou čistotou.
Jedním z nejvýznamnějších posunů je integrace prediktivní senzorové technologie do těžkých skartovacích zařízení. Moderní stroje jsou stále častěji vybaveny vestavěnými senzory, které nepřetržitě monitorují teploty ložisek, frekvence vibrací převodovky a moment motoru v reálném čase. Tato telemetrická data upozorňují operátory závodu na potenciální mechanické problémy týdny předtím, než dojde ke katastrofické poruše. Přechodem z reaktivních nouzových oprav na plánovanou prediktivní údržbu manažeři závodu maximalizují celkovou propustnost zařízení.
Navíc se zpřísňuje synergie mezi primárním skartováním a automatizovanými třídícími linkami umělé inteligence. Optické třídiče řízené umělou inteligencí a pokročilá robotická vychystávací ramena vyžadují dokonale konzistentní podávání materiálu, aby fungovaly přesně. Pokud primární drtič produkuje vysoce variabilní, zmačkané výstupní velikosti, systémy vizuálního rozpoznávání mají potíže s identifikací a oddělením materiálů. Moderní skartovačka proto již není jen tupým nástrojem pro redukci objemu; vyvinul se v přesný přístroj. Přesnost drcení přímo určuje přesnost třídění a ziskovost celého high-tech zařízení.
Úspěch ve vysoce konkurenčním sektoru recyklace elektronického odpadu začíná dlouho předtím, než se materiál dostane k třídicím magnetům. Začíná ve fázi primárního skartování. Výběr správné mechanické infrastruktury určuje vaši konečnou čistotu kovu a provozní dobu provozu.
Přesné rozložení čepele, geometrie háku a přísně kontrolovaná výstupní velikost jsou páky, které řídí váš celkový výnos. Špatně nakonfigurovaný stroj uvězní vaše zisky v plastu nebo je ztratí jako prach. Naproti tomu jemně vyladěný systém uvolňuje drahé kovy za maximální tržní hodnotu.
Jste připraveni optimalizovat svou recyklační linku a maximalizovat využití materiálu? Vybavte své zařízení strojním zařízením navrženým pro nepřetržitý provoz a přesné dimenzování výkonu. Navštivte CNALVA, abyste prozkoumali vysoce výkonné dvouhřídelové drtiče a konzultujte s technickými odborníky konfiguraci řezací komory šité na míru vašemu jedinečnému toku materiálu.
Zatímco přesný rozměr se liší v závislosti na konkrétním vstupním materiálu, primární systém s dvojitou hřídelí se obvykle zaměřuje na výstupní velikost v rozsahu od 40 mm do 100 mm. Tato specifická velikostní řada je vysoce ideální pro fyzické uvolnění hlavních vnitřních součástí bez jejich rozmělnění na prach. Dokonale připravuje materiál pro sekundární drtiče, granulátory nebo přímou magnetickou separaci a zajišťuje, že vzácné kovy jsou vystaveny, ale neztrácejí se v systému sběru prachu zařízení.
Tyto stroje jsou navrženy speciálně pro rychlou redukci objemu dutých, objemných nebo kompozitních materiálů, jako jsou kryty elektroniky, pevné disky a kryty zařízení. Nejsou určeny ke stříhání pevných bloků tlustého kovu, jako jsou ocelové ingoty, těžké kovadliny nebo plné hřídele motorů. Zavedení pevných kovových bloků obvykle spustí bezpečnostní funkci automatického zpětného chodu stroje, která chrání nože a převodovku před vážným a okamžitým poškozením.
Tenčí břity vybavené několika agresivními háčky jsou velmi preferované pro zpracování desek plošných spojů. Protože jsou tyto desky neuvěřitelně husté s cennými kovy a pevnými vrstvami skelných vláken, tenké čepele poskytují jemnější a častější řezání. Toto přesné stříhání zajišťuje, že jemné drahé kovy, jako je zlato, stříbro a palladium, jsou adekvátně rozbity a uvolněny z houževnatých plastových pryskyřic, čímž se zcela optimalizují následné chemické nebo mechanické separační procesy.
Provozní životnost řezných nožů zcela závisí na průchozím objemu a specifické abrazivnosti podávaného materiálu. Zpracování velkých objemů zařízení s vysokou hmotností oceli přirozeně opotřebí ostří čepele výrazně rychleji než zpracování standardních spotřebních plastů. Důkladná pravidelná údržba, včetně tvrdého návaru a udržování přísných vůlí čepelí, však může výrazně prodloužit provozní životnost nožů, než bude nutná úplná a nákladná výměna.
Dvouhřídelový systém využívá dva protiběžné hřídele k agresivnímu uchopování a stříhání objemných materiálů na dlouhé pásy. Obecně postrádá dimenzovací síto, které umožňuje extrémně vysokou propustnost a vysokou odolnost proti zaseknutí. Naopak jednohřídelový stroj používá jeden vysokorychlostní rotor, který tlačí materiál proti pevnému statorovému listu, čímž protlačuje řezaný materiál přes třídicí síto, aby byla zaručena přesná, jednotná výstupní velikost. V profesionálních závodech na získávání kovů se tyto dva odlišné stroje často používají postupně ve vysoce účinném dvoustupňovém redukčním systému.
Požární prevence začíná použitím nízkorychlostního procesu drcení s vysokým točivým momentem. Provoz při nízkých otáčkách minimalizuje tření a zabraňuje jiskrám, které zapalují těkavé lithium-iontové baterie. Kromě toho moderní zařízení často vstřikují inertní plyny nebo jemnou vodní mlhu přímo do řezací komory, aby okamžitě potlačily tepelný únik, pokud dojde k protržení skryté baterie během procesu stříhání.
Spotřeba energie se značně liší v závislosti na velikosti stroje a cílové propustnosti. Středně velké jednotky zpracovávající smíšenou elektroniku mohou využívat duální 30kW až 55kW elektromotory. Modely těžkých spotřebičů určené pro silné ocelové rámy často vyžadují dva motory o výkonu 90 kW až 132 kW. Využití pokročilých řídicích systémů zajišťuje, že tyto motory odebírají maximální proud pouze během špičkového střihového zatížení, čímž se optimalizuje celková energetická účinnost.