
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-26 Kaynak: Alan


Elektronik hurdanın gizli altın içerdiğini biliyor muydunuz? Ancak bu değerli ve baz metallerin çıkarılması büyük bir lojistik zorluk olmaya devam ediyor. Kötü parçalama uygulamaları genellikle malzeme ayırma hattına ulaşmadan bu değeri yok eder. Metalleri karlı bir şekilde geri kazanmak için geri dönüşüm tesislerinin hacmi mutlak bir hassasiyetle azaltması gerekir. Belirli makine konfigürasyonları, bir geri dönüşüm işleminin saflığını, verimini ve genel karlılığını doğrudan etkiler. Blade düzenleri ve hedef çıktı boyutları başarıyı belirleyen temel faktörlerdir.
Hassasiyet Önemlidir: Operasyonel verimlilik büyük ölçüde belirli elektronik hurda türüne göre uyarlanmış özel bıçak konfigürasyonlarına bağlıdır.
Bıçak Düzeni Performansı Belirler: Bıçak kalınlığı, kanca sayısı ve uzaysal aralık gibi mühendislik parametreleri, makinenin karmaşık düzenekleri ne kadar etkili bir şekilde kavrayacağını ve keseceğini belirler.
Çıktı Boyutu Ayırma İçin Çok Önemlidir: Optimum çıktı fraksiyonuna ulaşmak, havadaki toz gibi ciddi metal kaybına neden olan aşırı parçalamayı önler. Ayrıca değerli metallerin plastik muhafazaların içinde kalıcı olarak sıkışıp kalmasına neden olan az parçalanmayı da önler.
Yüksek Tork ve Düşük Hız: Üst düzey birincil kırıcılar, sert malzemeleri aşırı ısı üretmeden kırmak için muazzam tork kullanır. Bu, gömülü piller gibi hassas bileşenleri korur.
Yatırım Getirisi Sinerjiye Bağlıdır: Birincil çıktı fraksiyonunun aşağı yöndeki ayırma teknolojilerinin tam gereklilikleriyle eşleştirilmesi, genel malzeme saflığını en üst düzeye çıkarır.
Ömrünü tamamlamış elektroniklerden maksimum değer elde etmek için ham maddenin öncelikle sıkı bir hacim azaltma sürecinden geçmesi gerekir. Mekanik olarak, birincil arıza ekipmanı, birbirine kenetlenen alaşım bıçaklarla donatılmış iki sağlam, ters yönde dönen şafttan oluşur. Hacimli hurda kesme odasına girdiğinde, karşıt bıçaklar heterojen malzemeyi yakalar, keser, yırtar ve yönetilebilir şeritler halinde kırar.
Elektronik hurdanın işlenmesi, standart belediye katı atıklarıyla karşılaştırıldığında benzersiz tehlikeler sunar. Tüketici elektroniği sıklıkla yoğun çelik bileşenleri, aşındırıcı fiberglas yüzeyleri ve küçük gömülü piller gibi ciddi yangın risklerini gizler. Yüksek torklu, düşük hızlı işleme burada tartışılamaz. Tipik olarak 15 ila 30 RPM arasındaki düşük dönüş hızlarında çalışan makine, yüksek sürtünme yaratmadan büyük kesme kuvveti üretir. Bu metodik yaklaşım havadaki toz oluşumunu önemli ölçüde azaltır. Ayrıca, bataryaya gömülü cihazların işlenmesi sırasında termal kaçak riskini azaltır.
Modern bir geri dönüşüm tesisinde bu makine, kritik ön parçalama aşaması görevi görür. Garip öğeleri ikincil işleme için hazırlar ve sabit bir ilerleme hızı sağlar. Güvenilir olmadan Kapı bekçisi olarak görev yapan elektronik atık geri dönüşüm makinesi , aşağı yöndeki granülatörler ve optik ayırıcılar kaçınılmaz olarak sık sık tıkanmalara, hızlı aşınmaya ve yıkıcı mekanik arızalara maruz kalacaktır.
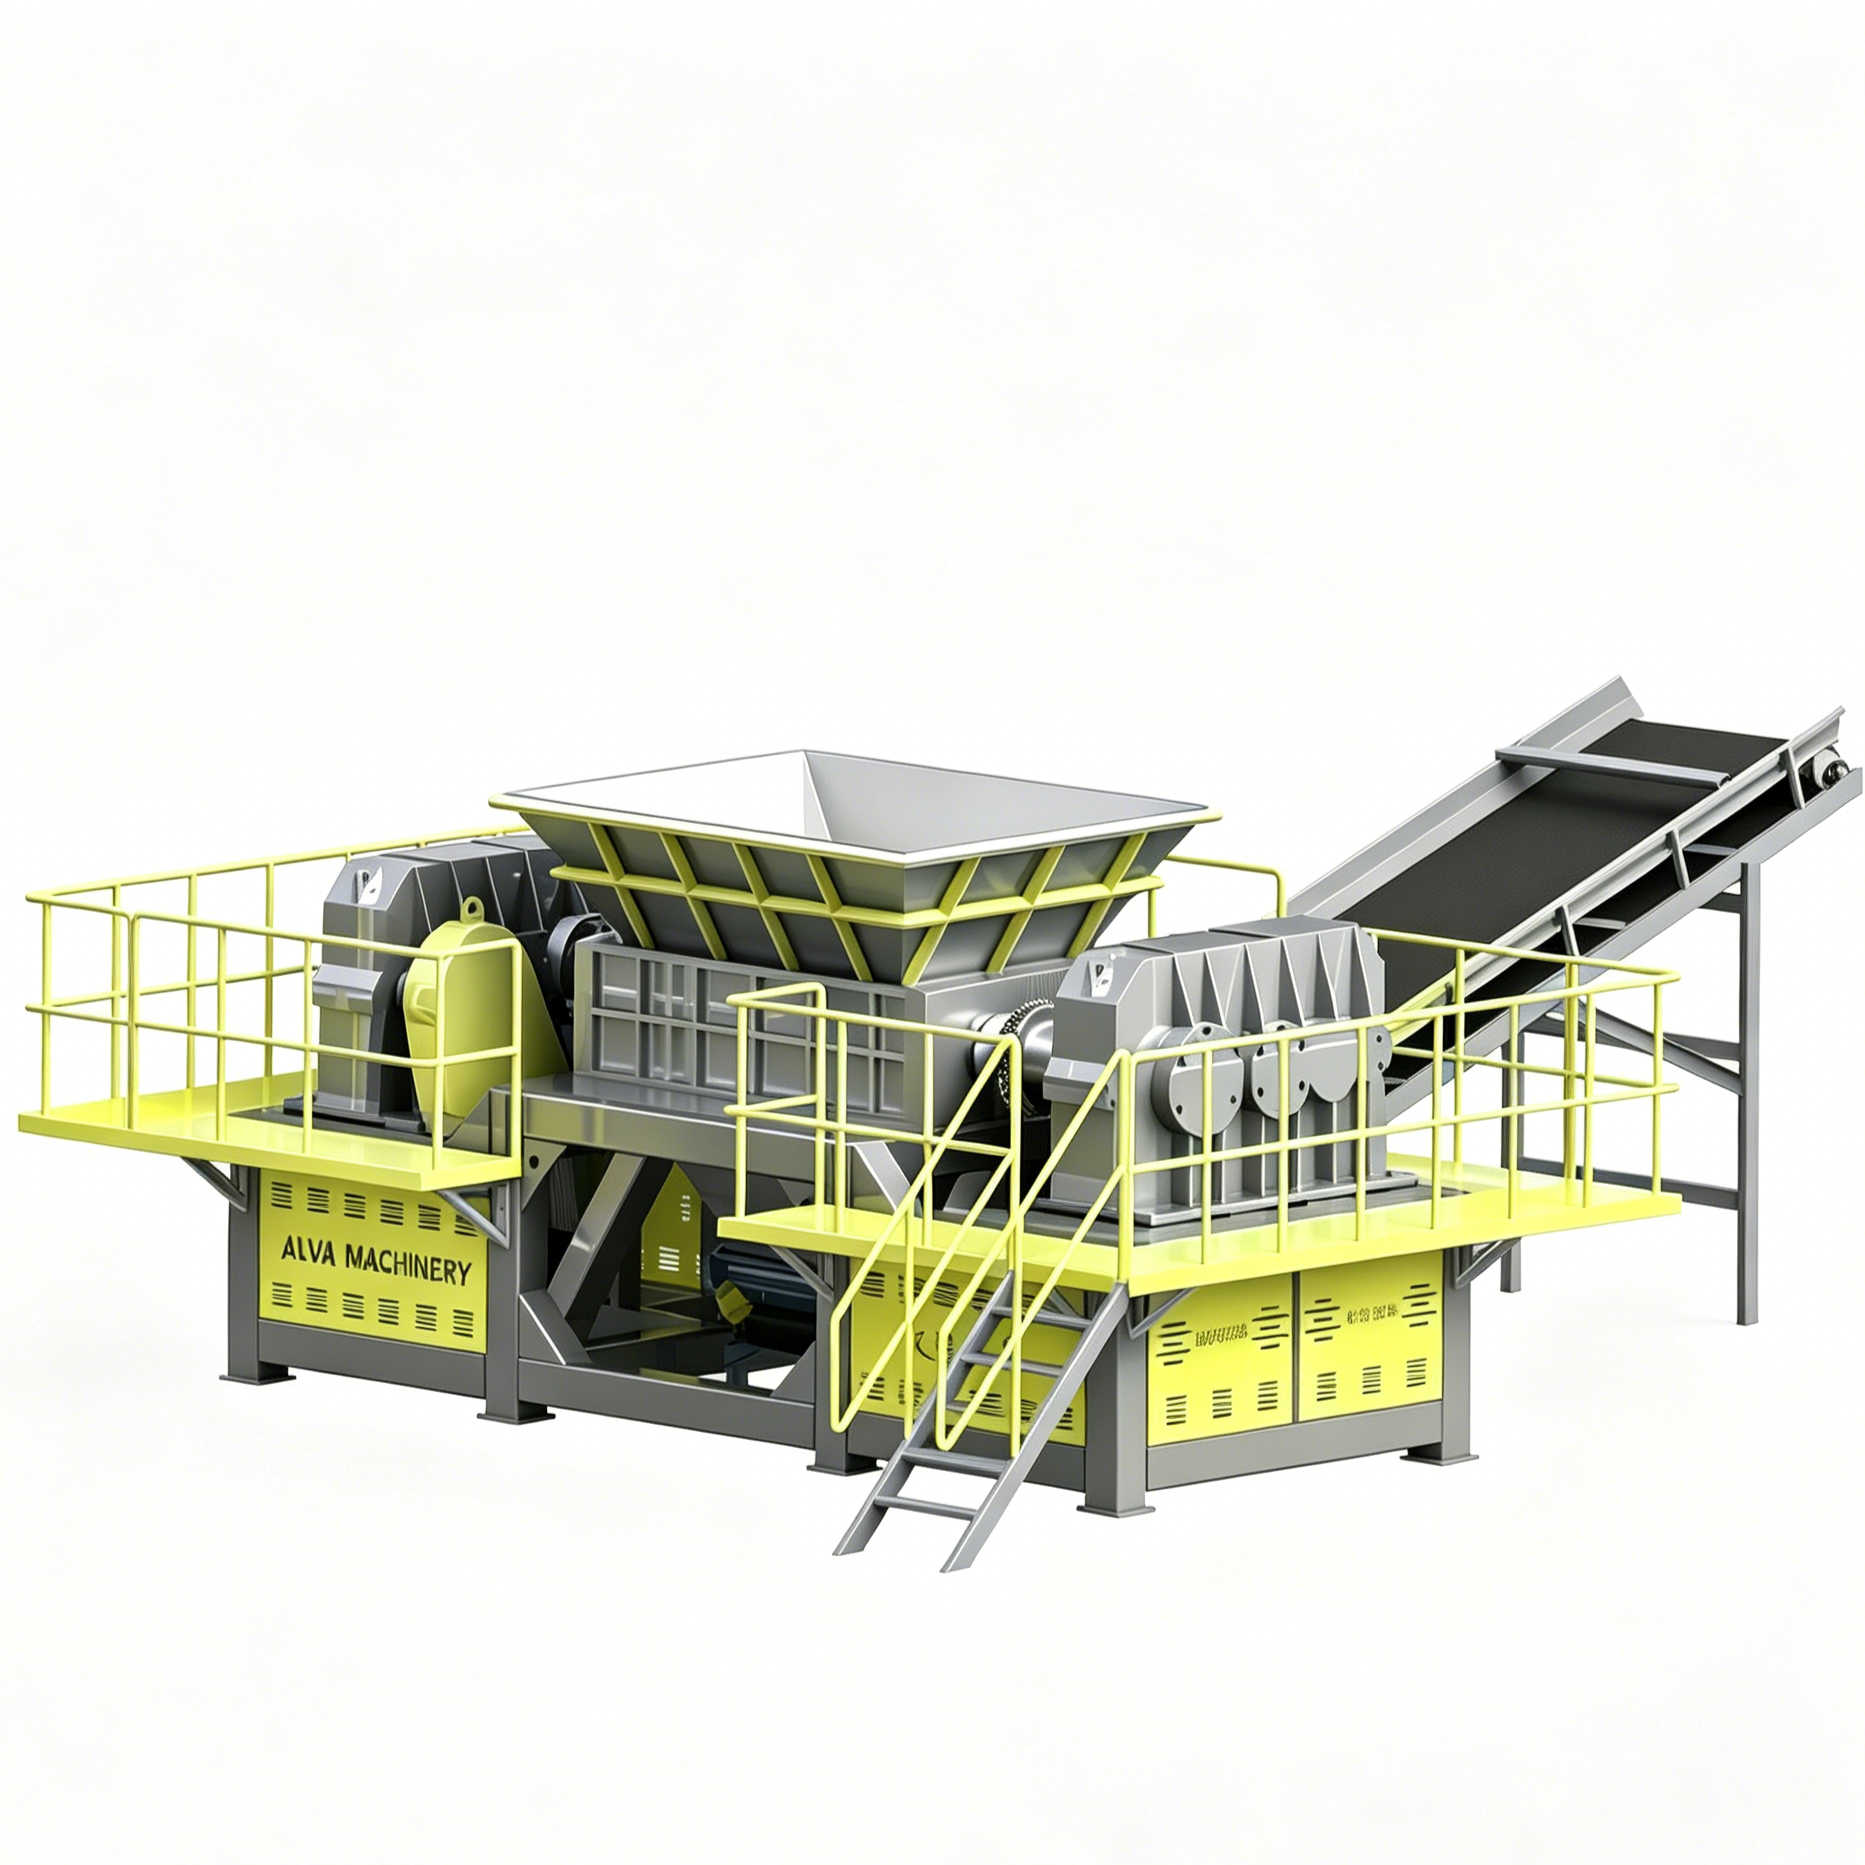
Yaygın bir operasyonel yanılgı, kesme bıçaklarının farklı atık akışlarında evrensel olarak değiştirilebilir olduğudur. Gerçekte, bıçak geometrisinin hazneye giren spesifik besleme malzemesine göre sıkı bir şekilde tasarlanması gerekir. Kesme odasının fiziksel düzeni, malzeme tahribatının tam mekaniğini belirler.
Kesme bıçağının kalınlığı, parçalanan çıktının boyutuyla ve bıçağın yük altındaki yapısal bütünlüğüyle doğrudan ilişkilidir.
Kalın Bıçaklar: Çamaşır makineleri, mikrodalga fırınlar ve kalın çelik kasalar gibi ağır hizmet tipi yapısal öğelerin taşınması, kalın bıçaklar gerektirir. Aşırı stres altında yapısal çeliğin kopmadan kırılması için gerekli kütle ve kinetik gücü sağlarlar. Endüstriyel modeller bu uygulamalar için genellikle 40 mm ila 60 mm kalınlığındaki bıçakları kullanır.
İnce Bıçaklar: Bunun aksine, baskılı devre kartları, dizüstü bilgisayarlar ve sabit sürücüler gibi karmaşık bileşenler çok daha ince bir başlangıç kesimi gerektirir. Tipik olarak 20 mm ila 30 mm arasındaki ince bıçaklar, malzemenin daha dar şeritler halinde dilimlenmesini sağlar. Bu eylem, fiberglas yüzeyler ve değerli metal izleri arasındaki sıkı fiziksel bağların kırılması için gereklidir.
Kanca, bıçağın çıkıntılı kısmıdır ve malzemeyi fiziksel olarak ısırarak onu kesme milleri boyunca kuvvetli bir şekilde aşağı çeker.
Daha Az Kanca: Tek veya çift kancalı bıçaklar, büyük, sert ve kalın duvarlı öğeler için tasarlanmıştır. Bu geometri, büyük muhafazaların kesme hareketi gerçekleşmeden önce kesme bölmesinin daha derinlerine inmesine olanak tanıyarak maksimum kavrama kuvveti sağlar.
Çoklu Kancalar: Beş ila yedi kancalı bıçaklar, bakır kablolar, şerit teller ve ince plastik mahfazalar gibi ince, esnek malzemeleri yakalamak ve yırtmak için özel olarak üretilmiştir. Daha yüksek kanca sayısı, esnek malzemelerin dönen şaftların üzerinde zararsız bir şekilde yüzmek yerine sürekli olarak aşağı doğru çekilmesini sağlar.
Elektronik parçaların parçalanması son derece aşındırıcı bir iştir. Camın, silikanın ve sertleştirilmiş çeliğin sürekli varlığı olağanüstü metalurjik özellikler gerektirir. Premium bıçaklar genellikle D2, H13 veya özel 42CrMo gibi yüksek alaşımlı, ısıl işlem görmüş takım çeliğinden üretilir. Karmaşık ısıl işlem prosesi, yüzey sertliği ile çekirdek dayanıklılığı arasında tam bir denge kurmalıdır. Bu, metalin keskin bir kenarı korurken, ani şiddetli darbeleri parçalanmadan emmesine olanak tanır.
Malzeme Türü |
Önerilen Bıçak Kalınlığı |
Kanca Sayısı |
Birincil Mekanik Eylem |
|---|---|---|---|
Beyaz Eşya ve Ev Gereçleri |
40mm - 60mm |
1'den 2'ye |
Agresif kırma ve kırma |
Karışık BT E-Atık |
20mm - 30mm |
3 ila 5 |
Kesme ve yırtılma |
Kablolar ve Teller |
15mm - 20mm |
5 ila 7 |
Sürekli kapma ve dilimleme |
Metalurjik geri dönüşüm alanında, kurtuluş kavramı başarıyı veya başarısızlığı belirler. Serbestleşme, hedef metalin kendisini çevreleyen plastik veya reçine matrisinden fiziksel olarak ayrıldığı tam fiziksel noktayı ifade eder. Birincil parçalayıcınızın ürettiği çıktı boyutu, bu özgürlüğün başarı oranını doğrudan belirler.
Tesis yöneticileri genellikle malzemenin mümkün olduğu kadar küçük parçalanmasının faydalı olduğunu varsayar. Ancak bunu ilk aşamada yapmak aslında oldukça zararlıdır. Aşırı parçalama mikroskobik metal tozu üretir. Değerli metaller toz benzeri bir kıvama indirgendiğinde, aşağı yöndeki sınıflandırma teknolojilerinin bunları tespit edip çıkarması için gereken fiziksel kütleyi kaybederler. Sonuç olarak, bu son derece değerli toz, plastik kısımla iyice karışıyor veya toz toplama sistemi tarafından emilerek kalıcı bir gelir kaybına neden oluyor.
Spektrumun diğer ucunda ise çıktı boyutu çok büyükse serbest bırakma süreci tamamen başarısız olur. Ağır metaller, kalın plastik mahfazalarda veya çelik alt çerçevelere cıvatalanmış halde sıkı bir şekilde muhafaza edilir. Bu az parçalanmış kompozitler aşağı yöndeki ayırma hatlarına ulaştığında, sensörler kaçınılmaz olarak malzemeyi yanlış sınıflandırır. Gizli bir ons bakır içeren büyük bir plastik parçası muhtemelen atık akışına atılacaktır. Bu, karınızı doğrudan çöp sahasına sürükler.
Ampirik veriler ve operasyonel testler sayesinde iyi kalibre edilmiş bir çift şaftlı parçalayıcı tipik olarak 40 mm ile 100 mm arasında değişen bir tatlı noktayı hedeflemelidir. Bu büyük ölçüde spesifik girdi malzemesine bağlıdır. Bu hassas kısım, yeterli malzeme kütlesini korurken, aşağı yönde sürekli besleme sağlamak için yeterli hacim azalması sağlar. Havai manyetik ayırıcıların demirli metalleri temiz bir şekilde yukarı doğru çekmesine olanak tanır. Spesifik olarak, girdap akımlarının demir içermeyen metalleri, aşırı plastik sürüklemenin müdahalesinden tamamen bağımsız olarak etkili bir şekilde ileri doğru itmesine olanak tanır.
Her ne kadar aynı mekanik prensiplerle çalışsalar da, ağır hizmet parçalayıcıların kendi özel çalışma ortamlarına göre özel olarak uyarlanması gerekir. Herkese uyan tek bir yaklaşıma güvenmek, kaçınılmaz olarak ciddi işleme verimsizliklerine yol açar.
Odaklanmak cihaz parçalayıcı uygulaması, açıkça kaba ve affetmez güç için tasarlanmış bir makine gerektirir. Beyaz eşyalarda sert yapısal çelik çerçeveler, yoğun kompresör motorları ve kalın alüminyum soğutucular bulunur. Makinenin, buzdolaplarının ve çamaşır makinelerinin garip boyutlarına fiziksel olarak uyum sağlamak için olağanüstü geniş bir kesme bölmesine sahip olması gerekir. Ayrıca, kalın profillere ve aşırı tahrik torkuna sahip agresif bıçak düzenleri gerektirir. 55kW ile 132kW arasında değişen çift motorlar, rotorların durmadan katı metali ısırmasını ve kesmesini sağlar.
Yoğun BT ekipmanının işlenmesi, ham güçten ziyade yüksek düzeyde hassasiyet gerektirir. Kurumsal sunucular, akıllı telefonlar ve ağ anahtarları inanılmaz derecede sıkı blade açıklıkları gerektirir. Dönen bıçaklar ile sabit temizleme parmakları arasındaki mikroskobik boşluk çok genişse, küçük ama değerli bileşenler şaftların arasından tamamen parçalanmadan kayacaktır. Sıkı mühendislik toleransları, her bir bileşenin kırılmasını ve dahili değerli metallerin daha sonraki kimyasal veya mekanik çıkarımlara maruz kalmasını garanti eder.
Geri dönüşüm altyapısı için büyük sermaye harcamalarını değerlendirirken tesis karar vericileri temel beygir gücü spesifikasyonlarının çok ötesine bakmalıdır. Elektronik işlemenin operasyonel ortamı aşındırıcı ve öngörülemezdir. Sürekli çalışma süresini sağlamak için, birincil ekipmanın, makineyi kendi kendini yok etmekten korumak üzere tasarlanmış belirli mühendislik özelliklerini içermesi gerekir.
Elektronik hurda akışları herkesin bildiği gibi tutarsız çalışır. Daha katı manuel ön sıralama protokolleri yardımcı olur. Yine de katı çelik bloklar veya ağır motor armatürleri gibi parçalanamayan yabancı nesneler kaçınılmaz olarak kesme odasına düşer. Bıçaklar bu katı kütlelere çarptığında mekanik direnç, motor amperini tehlikeli derecede yükseltir.
Üst düzey metal kurtarma ekipmanı, gerçek zamanlı tork sensörleriyle derinlemesine entegre edilmiş akıllı Programlanabilir Lojik Kontrolör sistemlerini kullanır. Siemens kontrol sistemleri bu uygulama için bir endüstri standardıdır. Sistem ciddi bir sıkışmayı işaret eden anormal bir amper yükselmesi tespit ederse, otomatik ters çevirme mekanizması rotorları derhal durdurur. Daha sonra miller, malzemeyi tekrar işlemeye çalışmadan önce ağır engeli temizlemek için kısa süreliğine yön değiştirir. Bu kritik güvenlik özelliği bıçağın ciddi şekilde kırılmasını önler, dişli kutusunu mekanik aşırı yükten korur ve motorun yanma riskini tamamen ortadan kaldırır.
Kesici bıçakları dönen millere monte etmek için kullanılan özel mühendislik yöntemi, makinenin genel dayanıklılığında belirleyici bir faktördür. Daha düşük maliyetli makinelerde, tek kama yuvaları kullanan yuvarlak miller yaygındır. Ağır metalleri kesmek için gereken aşırı bükme torku altında, tek kama yuvaları yoğun gerilim yoğunlaşmasına maruz kalır. Bu kaçınılmaz olarak metal yorgunluğuna, kamanın kesilmesine ve ciddi şaft arızasına yol açar.
Endüstriyel sınıf makineler, yüksek mukavemetli alaşımlardan dövülmüş katı altıgen veya yivli milleri kullanır. Altıgen bir şaft, muazzam dönme kuvvetini altı farklı temas düzlemine eşit olarak dağıtır. Bu geometrik avantaj, yüksek dirençli malzemeler işlenirken bile bıçakların şafttan bağımsız olarak kaymamasını veya dönmemesini sağlar. Yüksek verimli, sürekli çalışmayı hedefleyen tesisler için sağlam güç iletimi kesinlikle tartışılamaz.
Özellik |
Kama Kanallı Yuvarlak Miller |
Altıgen veya Kamalı Şaftlar |
|---|---|---|
Tork Dağılımı |
Tek bir anahtar yolu noktasına odaklanıldı. |
Birden fazla düz düzleme eşit şekilde dağıtılır. |
Yorulma Direnci |
Düşük. Ağır yükler altında anahtar kesmeye eğilimli. |
Son derece yüksek. Maksimum stres emilimi için tasarlandı. |
Bıçak Kayma Riski |
Ani malzeme sıkışmalarında Orta ila Yüksek. |
Birbirine kenetlenen geometrik tasarım nedeniyle neredeyse sıfır. |
En İyi Uygulama |
Hafif plastikler, kağıt ve tekdüze yumuşak malzemeler. |
Karmaşık e-atıklar, yoğun metaller ve ağır cihazlar. |
Ağır geri dönüşüm endüstrisinde, makinenin aksama süresi büyük miktarda gelir kaybıyla doğrudan ilişkilidir. Fiberglas devre kartlarının ve çelik muhafazaların yoğun aşındırıcı yapısı, kesme bileşenlerinde aşınmanın kaçınılmaz olduğunu garanti eder. Bu nedenle bakım kolaylığı birincil satın alma kriteri olmalıdır.
Yüksek kaliteli makineler son derece modüler bir hazne tasarımına sahiptir. Bu mimari seçim, bakım ekiplerinin kesme odasının tamamını sökmeden ayrı bıçaklara, ara parçalara ve temizleme parmaklarına erişmesine ve bunları değiştirmesine olanak tanır. Cıvata bağlantılı temizleme parmaklarının ve bölümlü bıçak konfigürasyonlarının kullanılması, rutin bakım kesintilerini yüzde 60'a kadar azaltabilir. Bölme duvarlarına cıvatalanan değiştirilebilir aşınma plakaları, ana yapısal muhafazayı derin aşınmaya karşı koruyarak ekipmanın genel ömrünü önemli ölçüde uzatır.
Doğru ağır makineyi satın almak yalnızca ilk adımdır. Kesin mekanik bütünlüğünü korumak, yüksek yatırım getirisini garanti eder. Titizlikle korunan bir E-atık parçalayıcı daha verimli çalışır, çok daha az elektrik tüketir ve son derece tutarlı bir çıktı boyutu üretir. Bu, tesisteki her alt ayırma teknolojisine doğrudan fayda sağlar.
İki şaftlı sistemin temel çalışma prensibi temiz kesmedir. Bıçaklar keskin olduğunda, birbirine dolanmış bakır telleri, alüminyum sabit sürücüleri ve kalın plastik kasaları temiz bir şekilde keserler. Bıçaklar doğal olarak binlerce çalışma saati boyunca köreldiğinden, makine yavaş yavaş malzemeyi temiz bir şekilde kesme aşamasından, onu kuvvetli bir şekilde yırtma veya ezme aşamasına geçer.
Yırtılma, çok daha fazla tork ve elektrik gücü gerektirerek günlük işletme maliyetlerini artırır. Daha da önemlisi, kör bıçaklar malzemeleri temiz bir şekilde kesmek yerine esnetir ve ezer. Bu ezilme etkisi değerli metallerin katlanmasına ve ezilmiş plastik mahfazaların içinde kalıcı olarak sıkışıp kalmasına neden olabilir. Tesis yöneticileri sıkı bıçak denetimleri uygulamalıdır. Kullanılan özel alaşıma bağlı olarak, aşınmış bıçaklar sıklıkla çıkarılabilir, aşınmaya dirençli kaynak teli ile sertleştirilebilir ve orijinal toleranslarına geri hassas bir şekilde yeniden işlenebilir.
Bıçak açıklığı, karşıt şaftlardaki birbirine kenetlenen bıçaklar arasındaki mikroskobik mühendislik boşluğunu ifade eder. Hassas elektroniklerin işlenmesi için genellikle 0,1 mm ile 0,5 mm arasında son derece sıkı toleransların korunması kritik öneme sahiptir.
Yanal aşınma nedeniyle bu açıklık çok genişlerse, şerit kablolar ve esnek baskılı devreler gibi ince malzemeler katlanıp bıçakların arasından kayacaktır. Bu kesilmemiş malzemeler, köprüleme olarak bilinen tehlikeli bir olay olan rotor millerinin etrafına sıkıca sarılabilir. Şiddetli sarma, motorları daha fazla çalışmaya zorlar, aşırı ısı üretir ve sonunda tesisin manuel olarak tamamen kapatılmasına neden olur. Bıçak ara parçalarının düzenli olarak kalibre edilmesi bu kabus senaryosunu önler.
İşleme elektroniği, parçalanmış cam elyafı ve mikroskobik metal parçacıklarıyla dolu, oldukça aşındırıcı, toksik bir toz profili oluşturur. Bu agresif toz, rotor millerinin ana yataklarına sızarsa, tam olarak bir taşlama bileşiği gibi davranır. Cilalanmış yatak yataklarını hızla tahrip eder ve yıkıcı mekanik arızalara yol açar.
Birinci sınıf parçalama makineleri, bu hayati önem taşıyan yatakları korumak için, gresle temizlenmiş bariyerlerle birleştirilmiş karmaşık labirent contalar gibi çok katmanlı sızdırmazlık sistemlerini kullanır. Bakım ekipleri üreticinin yağlama planına sıkı sıkıya bağlı kalmalıdır. Otomatik gresleme sistemlerinin kullanılması, insan hatasının makineye zarar vermemesini sağlar.
Bakım Görevi |
Sıklık |
Amaç ve Beklenen Sonuç |
|---|---|---|
Görsel Bıçak Denetimi |
Günlük |
Çıktı bozulmadan önce çentikli kancaları veya aşırı körelmeyi erkenden tespit edin. |
Gres Rulmanları ve Contaları |
Haftalık |
Aşındırıcı toz girişini önleyin ve iç sürtünmeyi azaltın. |
Bıçak Açıklıklarını Kontrol Edin |
Aylık |
Malzemenin sarılmasını önleyin ve temiz, düzgün bir kesme sağlayın. |
Şanzıman Yağı Analizi |
Yılda iki kez |
İç dişli aşınmasını gösteren mikroskobik metal talaşlarını tespit edin. |
Tam Rotor Sert Kaplamalı |
Tonaj bazında |
Kesme geometrisini geri yükleyin, çıktı boyutunu koruyun ve güç tüketimini azaltın. |
Küresel tüketici elektroniği gelişmeye devam ettikçe cihazlar küçülüyor, çok daha karmaşık hale geliyor ve dahili lityum iyon pillerle büyük ölçüde entegre oluyor. Geri dönüşüm endüstrisi hızla uyum sağlamaya zorlanıyor. Birincil boyutun küçültülmesini sağlayan teknoloji, tamamen mekanik kaba kuvvetten son derece akıllı, veri odaklı işleme doğru geçiş yapıyor. Endüstri eğilimleri döngüsel ekonomiye doğru büyük bir ilerlemeyi gösteriyor; kobalt, lityum ve nadir toprak elementleri gibi kritik mineralleri neredeyse mükemmel saflıkta geri kazanmak için tesisler üzerinde benzeri görülmemiş bir baskı oluşturuyor.
En önemli değişimlerden biri tahmine dayalı sensör teknolojisinin ağır parçalama ekipmanlarına entegrasyonudur. Modern makineler, rulman sıcaklıklarını, dişli kutusu titreşim frekanslarını ve gerçek zamanlı motor torkunu sürekli olarak izleyen gömülü sensörlerle giderek daha fazla donatılıyor. Bu telemetri verileri, tesis operatörlerini, büyük bir arıza meydana gelmeden haftalar önce potansiyel mekanik sorunlara karşı uyarır. Tesis yöneticileri, reaktif acil durum onarımlarından planlı kestirimci bakıma geçiş yaparak genel tesis verimini en üst düzeye çıkarır.
Ayrıca, birincil parçalama ile otomatik yapay zeka ayıklama hatları arasındaki sinerji de sıkılaşıyor. Yapay zeka destekli optik ayırıcılar ve gelişmiş robotik toplama kollarının doğru şekilde çalışabilmesi için mükemmel derecede tutarlı bir malzeme beslemesi gerekir. Birincil öğütücü son derece değişken, karışık çıktı boyutları üretiyorsa, görsel tanıma sistemleri malzemeleri tanımlamada ve ayırmada zorluk çeker. Bu nedenle modern parçalayıcı artık yalnızca basit bir hacim azaltma aracı değil; hassas bir alete dönüştü. Parçalamanın kesinliği, tüm yüksek teknoloji tesisinin ayrıştırma doğruluğunu ve karlılığını doğrudan belirler.
Oldukça rekabetçi olan e-atık geri dönüşüm sektöründe başarı, malzemenin ayırma mıknatıslarına ulaşmasından çok önce başlıyor. Birincil parçalama aşamasında başlar. Doğru mekanik altyapıyı seçmek nihai metal saflığınızı ve operasyonel çalışma sürenizi belirler.
Hassas bıçak düzeni, kanca geometrisi ve sıkı bir şekilde kontrol edilen çıktı boyutu, genel veriminizi kontrol eden kaldıraçlardır. Kötü yapılandırılmış bir makine, karınızı plastiğe hapsedecek veya toz olarak kaybedecektir. Buna karşılık, ince ayarlanmış bir sistem, değerli metalleri maksimum piyasa değeri için serbest bırakır.
Geri dönüşüm hattınızı optimize etmeye ve malzeme geri kazanımını en üst düzeye çıkarmaya hazır mısınız? Tesisinizi sürekli çalışma ve hassas çıktı boyutlandırma için tasarlanmış makinelerle donatın. Yüksek performanslı çift şaftlı öğütücüleri keşfetmek için CNALVA'yı ziyaret edin ve benzersiz malzeme akışınıza özel olarak uyarlanmış bir kesme odasını yapılandırmak için mühendislik uzmanlarına danışın.
Kesin boyut, belirli besleme malzemesine bağlı olarak değişmekle birlikte, birincil çift şaftlı sistem tipik olarak 40 mm ila 100 mm arasında değişen bir çıkış boyutunu hedefler. Bu özel boyut aralığı, ana dahili bileşenleri toza dönüştürmeden fiziksel olarak serbest bırakmak için son derece idealdir. Malzemeyi ikincil parçalayıcılar, granülatörler veya doğrudan manyetik ayırma için mükemmel şekilde hazırlayarak değerli metallerin tesisin toz toplama sistemine maruz kalmasını ancak kaybolmamasını sağlar.
Bu makineler, elektronik muhafazalar, sabit sürücüler ve cihaz kasaları gibi içi boş, hacimli veya kompozit malzemelerin hacminin hızla azaltılması için özel olarak tasarlanmıştır. Çelik külçeler, ağır örsler veya yekpare motor milleri gibi kalın metalden oluşan katı blokları kesmek için tasarlanmamışlardır. Sağlam metal blokların kullanılması, bıçakları ve dişli kutusunu ciddi, ani hasarlardan korumak için genellikle makinenin otomatik geri dönüş güvenlik özelliğini tetikleyecektir.
Çoklu agresif kancalarla donatılmış daha ince bıçaklar, baskılı devre kartlarının işlenmesinde oldukça tercih edilir. Bu levhalar değerli metaller ve sert cam elyafı katmanlarıyla inanılmaz derecede yoğun olduğundan, ince bıçaklar daha ince, daha sık kesme işlemi sağlar. Bu hassas kesme, altın, gümüş ve paladyum gibi hassas değerli metallerin yeterince kırılmasını ve sert plastik reçinelerden arındırılmasını sağlayarak, aşağı yöndeki kimyasal veya mekanik ayırma işlemlerini tamamen optimize eder.
Kesici bıçakların çalışma ömrü tamamen üretim hacmine ve besleme malzemesinin spesifik aşındırıcılığına bağlıdır. Yüksek hacimli çelik ağırlıklı cihazların işlenmesi, doğal olarak bıçak kenarlarını standart tüketici plastiklerinin işlenmesinden çok daha hızlı aşındıracaktır. Bununla birlikte, sert yüzey kaplama ve sıkı bıçak açıklıklarının korunması da dahil olmak üzere sıkı düzenli bakım, tam ve maliyetli bir değiştirme gerekmeden bıçakların çalışma ömrünü büyük ölçüde uzatabilir.
Çift şaftlı sistem, hacimli malzemeleri agresif bir şekilde yakalayıp uzun şeritler halinde kesmek için ters yönde dönen iki şaft kullanır. Genellikle son derece yüksek verim ve sıkışmaya karşı yüksek direnç sağlayan bir boyutlandırma eleği yoktur. Bunun tersine, tek şaftlı bir makine, malzemeyi sabit bir stator bıçağına doğru iten yüksek hızlı bir rotor kullanır ve kesin, tekdüze bir çıktı boyutunu garanti etmek için kesilen malzemeyi bir boyutlandırma eleği boyunca zorlar. Profesyonel metal geri kazanım tesislerinde bu iki farklı makine genellikle yüksek verimli, iki adımlı bir indirgeme sisteminde sıralı olarak kullanılır.
Yangın önleme, düşük hızlı, yüksek torklu bir parçalama işleminin kullanılmasıyla başlar. Düşük devirlerde çalışmak sürtünmeyi en aza indirir ve uçucu lityum iyon pilleri ateşleyen kıvılcımları önler. Buna ek olarak, modern tesisler, kesme işlemi sırasında gizli bir pilin yırtılması durumunda termal kaçmayı hemen önlemek için genellikle doğrudan kesme odasına inert gazlar veya ince su sisleri enjekte eder.
Güç tüketimi, makine boyutuna ve hedef verime bağlı olarak büyük ölçüde değişir. Karma elektronikleri işleyen orta büyüklükteki üniteler, 30kW ile 55kW arasında ikili elektrik motorları kullanabilir. Kalın çelik çerçeveler için tasarlanan ağır hizmet tipi cihaz modelleri genellikle 90kW ile 132kW arasında çift motor gerektirir. Gelişmiş kontrol sistemlerinin kullanılması, bu motorların yalnızca en yüksek kesme yükleri sırasında maksimum amper çekmesini sağlayarak genel enerji verimliliğini optimize eder.


