
Прегледи: 0 Аутор: Уредник сајта Време објаве: 26.09.2026. Порекло: Сајт


Да ли сте знали да електронски отпад садржи скривено злато? Ипак, вађење ових племенитих и базних метала остаје огроман логистички изазов. Лоше праксе уситњавања често уништавају ову вредност пре него што материјал уопште стигне до линије за сортирање. Да би се метали повратили профитабилно, постројења за рециклажу морају да смање запремину са апсолутном прецизношћу. Специфичне конфигурације машина директно утичу на чистоћу, принос и укупну профитабилност операције рециклаже. Распоред оштрица и циљне излазне величине су примарни фактори који диктирају успех.
Прецизност је важна: Оперативна ефикасност се у великој мери ослања на прилагођене конфигурације оштрица које су прилагођене специфичној врсти електронског отпада.
Распоред сечива диктира перформансе: Инжењерски параметри као што су дебљина сечива, број кука и просторни размак одређују колико ефикасно машина хвата и сече сложене склопове.
Излазна величина је кључна за сортирање: постизање оптималне излазне фракције спречава прекомерно уситњавање, што узрокује озбиљне губитке метала у облику прашине у ваздуху. Такође спречава недовољно уситњавање, које оставља драгоцене метале трајно заробљене унутар пластичних кућишта.
Висок обртни момент и мала брзина: Примарне дробилице највишег нивоа користе огроман обртни момент да разбију чврсте материјале без стварања претеране топлоте. Ово штити осетљиве компоненте као што су уграђене батерије.
Повраћај улагања зависи од синергије: Усклађивање примарне излазне фракције са тачним захтевима низводних технологија сепарације максимизира укупну чистоћу материјала.
Да би се извукла максимална вредност из електронике на крају века трајања, сировина мора прво да прође ригорозни процес смањења запремине. Механички, опрема за примарну квар има две робусне, супротно ротирајуће осовине опремљене лопатицама од легуре које се међусобно блокирају. Како гломазни отпад улази у комору за сечење, супротна сечива грабе, смичу, цепају и ломе хетерогени материјал у траке којима се може управљати.
Прерада електронског отпада представља јединствену опасност у поређењу са стандардним комуналним чврстим отпадом. Потрошачка електроника често скрива густе челичне компоненте, абразивне подлоге од фибергласа и озбиљне ризике од пожара попут малих уграђених батерија. Овде се не може преговарати о високом обртном моменту и малој брзини обраде. Радећи при малим брзинама ротације, обично између 15 и 30 обртаја у минути, машина генерише огромну силу смицања без стварања високог трења. Овај методички приступ значајно смањује стварање прашине у ваздуху. Штавише, смањује ризик од топлотног одласка приликом обраде уређаја са уграђеним батеријама.
У модерном постројењу за рециклажу, ова машина делује као критична фаза претходног уситњавања. Припрема незгодне предмете за секундарну обраду и обезбеђује стабилан проток. Без поузданог електронска машина за рециклажу отпада која делује као чувар капије, низводни гранулатори и оптички сортери неизбежно би патили од честих блокада, убрзаног хабања и катастрофалних механичких кварова.
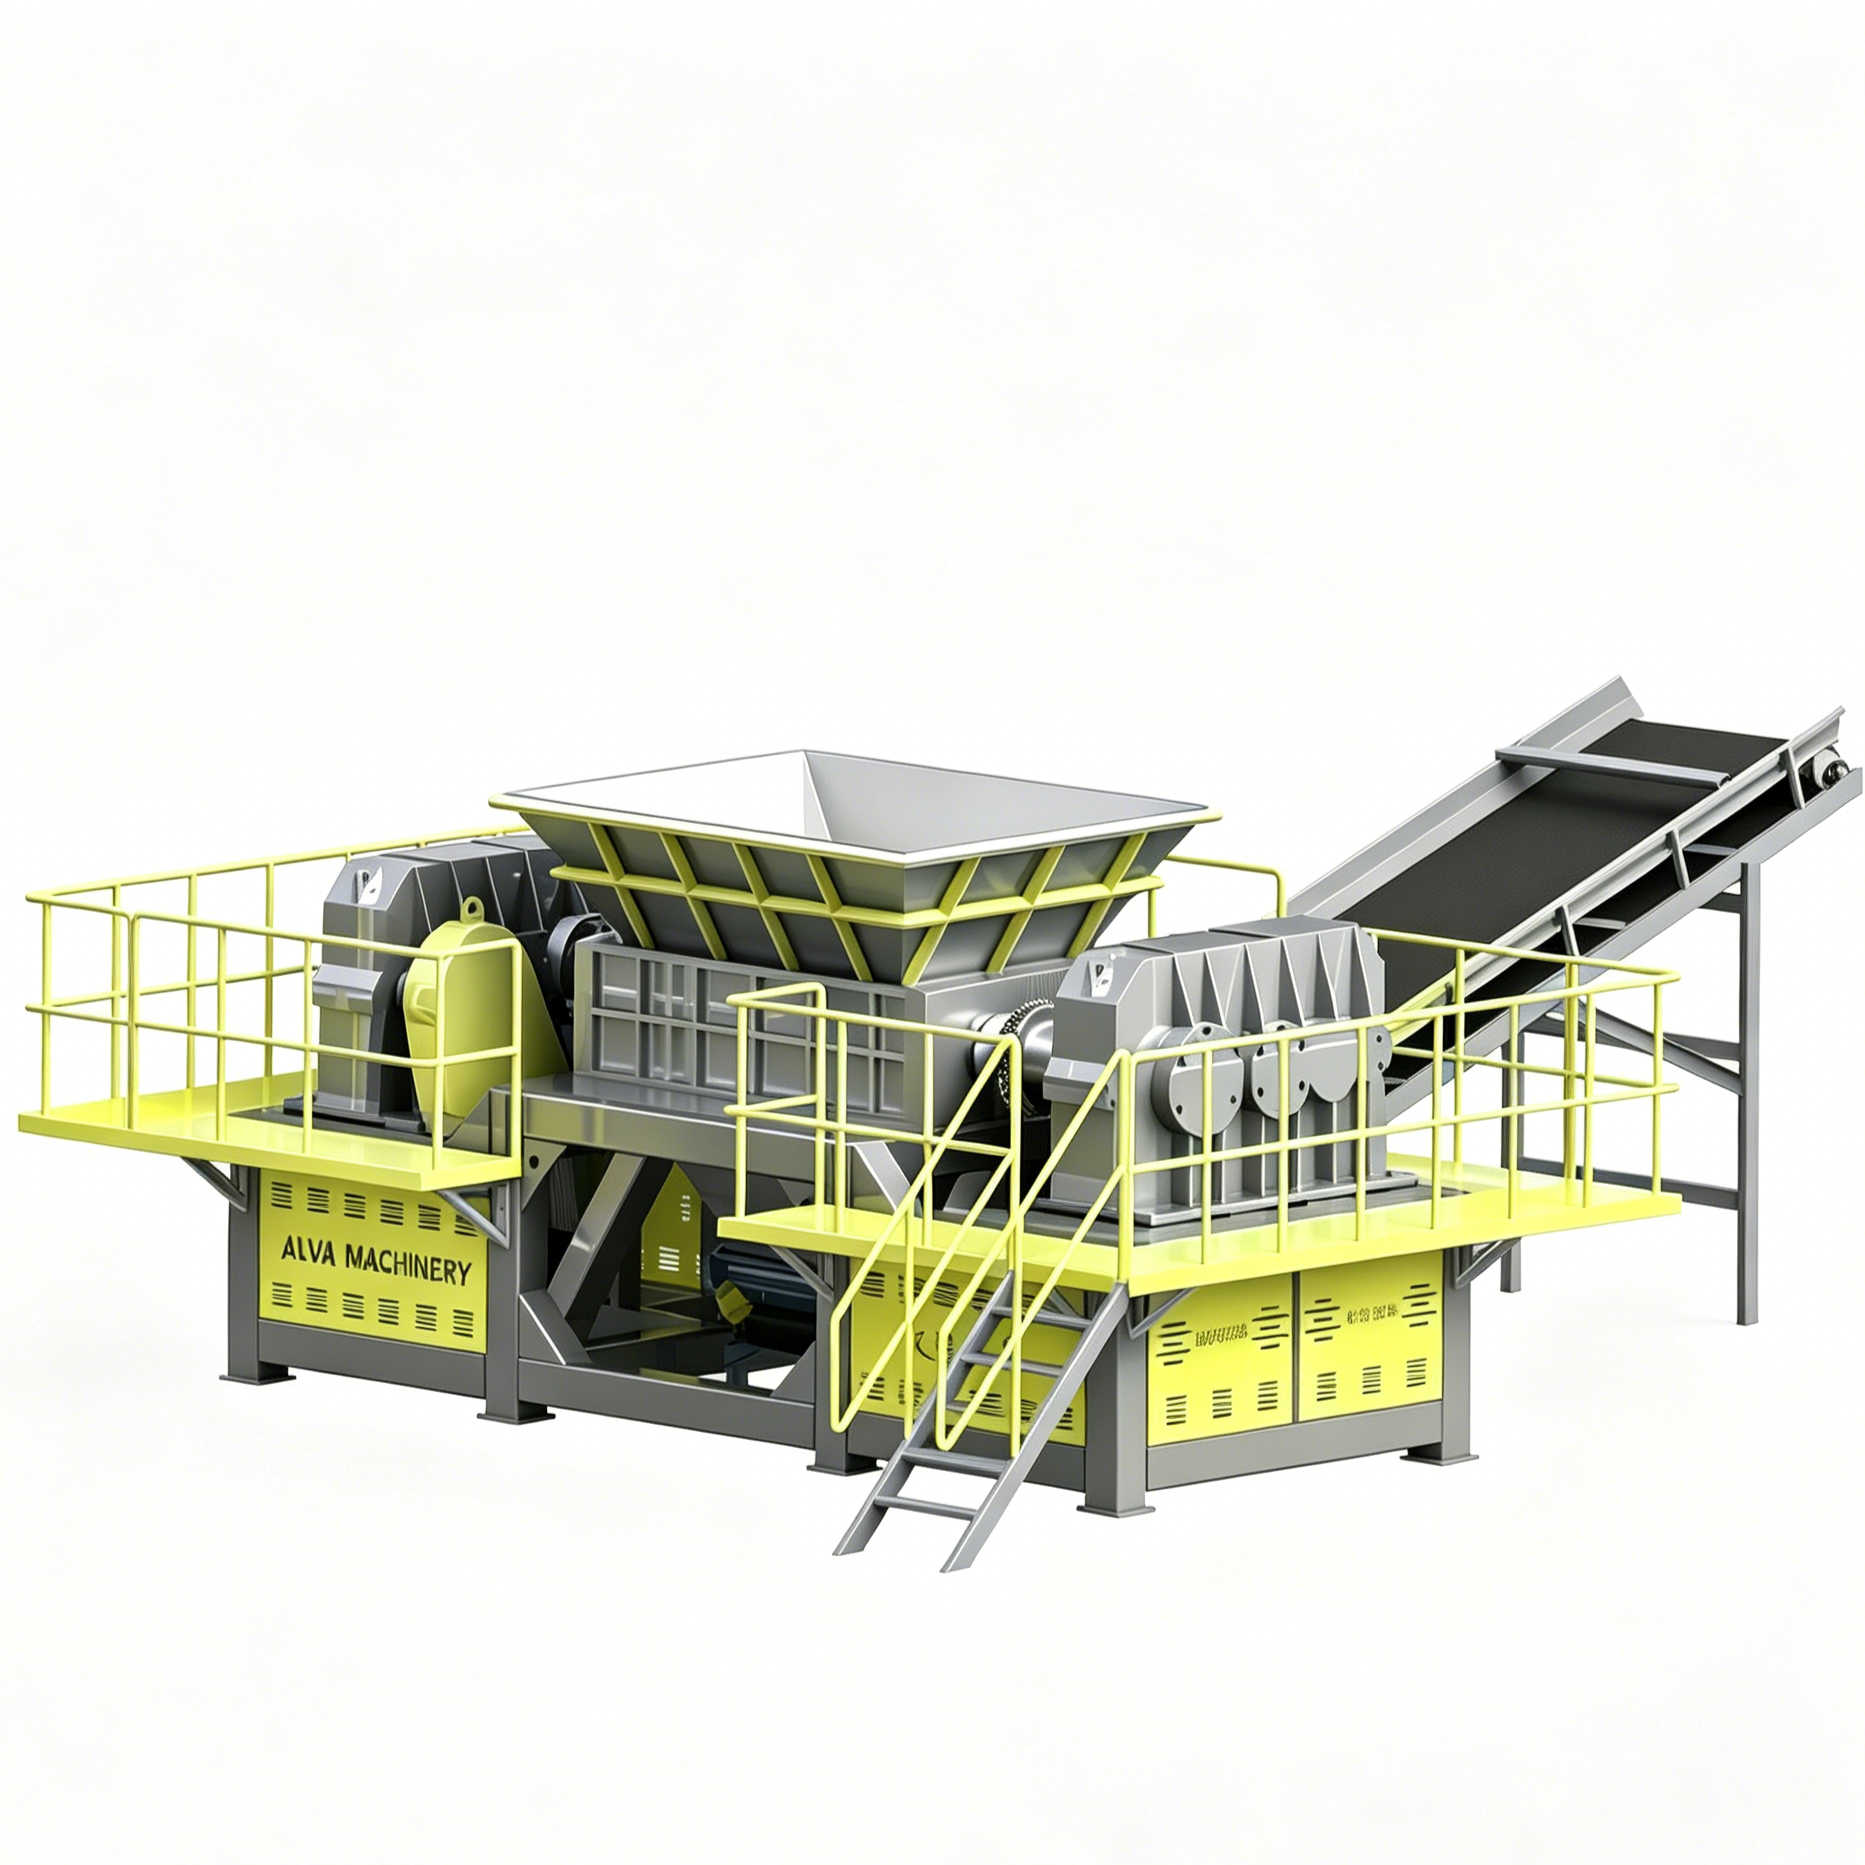
Уобичајена оперативна заблуда је да су сечива за сечење универзално заменљива у различитим токовима отпада. У стварности, геометрија сечива мора бити стриктно пројектована за специфичан материјал који улази у резервоар. Физички изглед коморе за сечење диктира тачну механику уништавања материјала.
Дебљина ножа за сечење директно корелира са величином исецканог излаза и структурним интегритетом самог сечива под оптерећењем.
Дебеле оштрице: За руковање тешким конструкцијским предметима као што су машине за прање веша, микроталасне пећнице и дебела челична кућишта су потребна дебела сечива. Они обезбеђују неопходну масу и кинетичку снагу за ломљење конструкцијског челика без пуцања под екстремним напрезањем. Индустријски модели често користе сечива од 40 мм до 60 мм за ове апликације.
Танке оштрице: Насупрот томе, сложене компоненте као што су штампане плоче, лаптопови и чврсти дискови захтевају много финији почетни рез. Танке оштрице, обично 20 мм до 30 мм, обезбеђују да је материјал исечен на уже траке. Ова акција је неопходна за разбијање чврстих физичких веза између подлога од фибергласа и трагова племенитих метала.
Кука је избочени део сечива који физички загризе у материјал, снажно га повлачећи надоле кроз осовине за сечење.
Мање кука: Оштрице које имају једну или двоструку куку су пројектоване за гломазне, круте предмете и предмете са дебелим зидовима. Ова геометрија омогућава да велика кућишта падају дубље у комору за сечење пре него што дође до смицања, обезбеђујући максималну силу загриза.
Вишеструке куке: Ножеви са пет до седам кука су наменски направљени за хватање и цепање танких, флексибилних материјала као што су бакарни каблови, тракасте жице и танка пластична кућишта. Већи број кукица осигурава да се флексибилни материјали континуирано повлаче надоле уместо да безопасно лебде на врху ротирајућих осовина.
Сецкање електронике је веома абразиван подухват. Стално присуство стакла, силицијум диоксида и каљеног челика захтева изузетна металуршка својства. Врхунска сечива се обично производе од високолегираног, термички обрађеног алатног челика као што је Д2, Х13 или специјализовани 42ЦрМо. Сложен процес термичке обраде мора успоставити тачну равнотежу између тврдоће површине и жилавости језгра. Ово омогућава металу да задржи оштру ивицу док апсорбује изненадне насилне ударе без разбијања.
Врста материјала |
Препоручена дебљина оштрице |
Хоок Цоунт |
Примарно механичко дејство |
|---|---|---|---|
Бела техника и техника |
40мм - 60мм |
1 до 2 |
Агресивно ломљење и дробљење |
Мешовити ИТ Е-отпад |
20мм - 30мм |
3 до 5 |
Шишање и кидање |
Каблови и жице |
15 мм - 20 мм |
5 до 7 |
Континуирано хватање и резање |
У области металуршке рециклаже, концепт ослобођења диктира успех или неуспех. Ослобађање се односи на тачну физичку тачку на којој је мета метал физички одвојен од околне матрице пластике или смоле. Величина излаза коју генерише ваш примарни шредер директно диктира стопу успеха овог ослобађања.
Менаџери постројења често претпостављају да је уситњавање што мањег материјала корисно. Међутим, то у примарној фази је заправо веома штетно. Прекомерно уситњавање ствара микроскопску металну прашину. Када се вредни метали редукују у конзистенцију налик праху, они губе физичку масу потребну за низводне технологије сортирања да их открију и избаце. Сходно томе, ова веома вредна прашина постаје интимно помешана са пластичном фракцијом или је усисава систем за сакупљање прашине, што доводи до трајног губитка прихода.
На другом крају спектра, ако је излазна величина превелика, процес ослобађања у потпуности пропада. Тешки метали остају чврсто упаковани у дебела пластична кућишта или причвршћени за челичне под-рамове. Када ови недовољно уситњени композити стигну до низводних линија раздвајања, сензори неизбежно погрешно класификују материјал. Велики комад пластике који садржи скривену унцу бакра вероватно ће бити одбачен у ток отпада. Ово одвлачи ваш профит право на депонију.
Кроз емпиријске податке и оперативно тестирање, добро калибрисан Сецкалица са двоструком осовином треба да циља на слатко место које се обично креће од 40 мм до 100 мм. Ово у великој мери зависи од специфичног улазног материјала. Ова прецизна фракција обезбеђује довољно смањење запремине да би се обезбедило стабилно храњење низводно уз одржавање довољне масе материјала. Омогућава горњим магнетним сепараторима да чисто повуку црне метале нагоре. Конкретно, омогућава вртложним струјама да ефикасно одбијају обојене метале напред, потпуно без сметњи прекомерног пластичног отпора.
Иако раде на идентичним механичким принципима, сецкалице за тешке услове рада морају бити веома прилагођене њиховом специфичном радном окружењу. Ослањање на јединствени приступ неизбежно доводи до озбиљне неефикасности обраде.
Фокусирајући се на Апликација за уништавање уређаја захтева машину која је експлицитно направљена за грубу, неопростиву силу. Бела техника садржи чврсте челичне оквире, густе моторе компресора и дебеле алуминијумске хладњаке. Машина мора да има изузетно широку комору за сечење како би се физички прилагодила незгодним димензијама фрижидера и машина за прање веша. Штавише, захтева агресиван распоред сечива са дебелим профилима и екстремним обртним моментом. Двоструки мотори у распону од 55кВ до 132кВ омогућавају роторима да загризу и секу чврсти метал без застоја.
Обрада густе ИТ опреме захтева високу прецизност, а не сирову снагу. Пословни сервери, паметни телефони и мрежни прекидачи захтевају невероватно мале размаке између блејдова. Ако је микроскопски зазор између ротирајућих ножева и непокретних прстију за чишћење превелик, мале, али вредне компоненте ће проклизати кроз осовине потпуно неисцеђене. Чврсте инжењерске толеранције гарантују да је свака појединачна компонента сломљена, излажући унутрашње племените метале за накнадну хемијску или механичку екстракцију.
Када процењују огромне капиталне трошкове за инфраструктуру за рециклажу, доносиоци одлука у постројењима морају гледати далеко даље од основних спецификација коњских снага. Оперативно окружење обраде електронике је абразивно и непредвидиво. Да би се обезбедило непрекидно време рада, примарна опрема мора да садржи специфичне инжењерске карактеристике дизајниране да заштите машину од самоуништења.
Електронски токови отпада су ноторно недоследни. Помажу строжи протоколи ручног претходног сортирања. Ипак, страни предмети који се не могу уситнити, попут чврстих челичних блокова или тешких арматура мотора, неизбежно падају у комору за сечење. Када сечива ударе у ове чврсте масе, механички отпор опасно повећава струју мотора.
Врхунски опрема за опоравак метала користи интелигентне системе програмабилних логичких контролера који су дубоко интегрисани са сензорима обртног момента у реалном времену. Сиеменс контролни системи су индустријски стандард за ову примену. Ако систем открије ненормалан скок струје који указује на озбиљно заглављивање, механизам за аутоматско преокретање одмах зауставља роторе. Осовине затим накратко мењају смер да уклоне тешку препреку пре него што поново покушају да обрађују материјал. Ова критична безбедносна карактеристика спречава катастрофални лом сечива, штити мењач од механичког преоптерећења и у потпуности елиминише ризик од прегоревања мотора.
Специфичан инжењерски метод који се користи за монтирање ножева за сечење на ротирајуће осовине је одлучујући фактор у укупној издржљивости машине. У јефтинијим машинама, округле осовине које користе појединачне уторе су уобичајене. Под екстремним обртним моментом који је потребан за смицање тешких метала, појединачни клинови пате од интензивне концентрације напрезања. Ово неизбежно доводи до замора метала, смицања кључева и катастрофалног квара осовине.
Индустријске машине користе чврсте шестоугаоне или урезане осовине исковане од легура високе чврстоће. Шестоугаона осовина распоређује огромну силу ротације равномерно на шест различитих контактних равни. Ова геометријска предност осигурава да сечива не могу клизити или окретати независно од осовине, чак и када се обрађују високо отпорни материјали. Робустан пренос енергије је апсолутно непогрешив за објекте који имају за циљ висок проток, континуирани рад.
Феатуре |
Округла осовина са отвором за кључеве |
Шестоугаоне или навојне осовине |
|---|---|---|
Расподела обртног момента |
Концентрисан на једну тачку кључа. |
Равномерно распоређен у више равних равни. |
Отпорност на умор |
Ниско. Склон резању кључева при великим оптерећењима. |
Екстремно висока. Дизајниран за максималну апсорпцију напрезања. |
Ризик од клизања оштрице |
Умерено до високо током изненадног застоја материјала. |
Практично нула због међусобног геометријског дизајна. |
Најбоља апликација |
Лака пластика, папир и једнолични мекани материјали. |
Сложен е-отпад, густи метали и тешки уређаји. |
У индустрији тешке рециклаже, време застоја машина директно је у корелацији са огромним изгубљеним приходима. Интензивно абразивна природа плоча и челичних кућишта од фибергласа гарантује да је хабање компоненти за сечење неизбежно. Стога, једноставност одржавања треба да буде примарни критеријум куповине.
Висококвалитетне машине имају високо модуларни дизајн коморе. Овај архитектонски избор омогућава екипама за одржавање да приступе и замене појединачна сечива, одстојнике и прсте за чишћење без демонтаже целе коморе за сечење. Коришћењем причврсних прстију за чишћење и сегментираних конфигурација сечива може се смањити време застоја у рутинском одржавању до 60 процената. Заменљиве хабајуће плоче причвршћене за зидове коморе штите главно структурно кућиште од дубоког хабања, значајно продужавајући укупан животни век опреме.
Куповина праве тешке механизације је само први корак. Одржавање његовог строгог механичког интегритета гарантује висок поврат улагања. Педантно одржаван Резач е-отпада ради ефикасније, троши далеко мање електричне енергије и производи веома конзистентан излаз. Ово директно користи свакој технологији сепарације низводно у постројењу.
Основни принцип рада система са две осовине је чисто смицање. Када су оштрице оштре, оне чисто секу кроз замршене бакарне жице, алуминијумске чврсте дискове и дебела пластична кућишта. Како сечива природно постају тупа током хиљада радних сати, машина полако прелази са чистог сечења материјала на снажно кидање или дробљење.
Цепање захтева драстично више обртног момента и електричне енергије, повећавајући дневне оперативне трошкове. Што је још важније, тупа сечива растежу и кваре материјале уместо да их чисто секу. Овај ефекат кварења може довести до савијања племенитих метала и трајног задржавања у згњеченим пластичним кућиштима. Менаџери објеката морају спровести строге инспекције оштрица. У зависности од специфичне легуре која се користи, истрошена сечива се често могу уклонити, очврснути са жицом за заваривање отпорном на хабање и прецизно поново обрадити на њихове оригиналне толеранције.
Зазор сечива се односи на микроскопски пројектовани зазор између међусобно повезаних ножева на супротним осовинама. За обраду деликатне електронике, одржавање изузетно чврстих толеранција, често између 0,1 мм и 0,5 мм, је критично.
Ако овај зазор постане преширок због бочног хабања, танки материјали као што су тракасти каблови и флексибилна штампана кола ће се савити и склизнути између сечива. Ови нерезани материјали могу се чврсто омотати око осовине ротора, што је опасан феномен познат као премошћавање. Озбиљно омотавање приморава моторе да раде јаче, ствара прекомерну топлоту и на крају доводи до потпуног ручног гашења постројења. Редовно калибрисање одстојника сечива спречава овај сценарио ноћне море.
Електроника за обраду ствара високо абразиван, токсични профил прашине оптерећен фрагментираним фибергласом и микроскопским металним комадићима. Ако се ова агресивна прашина инфилтрира у главне лежајеве осовине ротора, делује тачно као смеса за млевење. Брзо уништава углачане прстенове лежаја и доводи до катастрофалног механичког квара.
Врхунске машине за уситњавање користе вишеслојне системе заптивања, као што су замршене лавиринтске заптивке у комбинацији са баријерама прочишћеним од масти, како би заштитиле ове виталне лежајеве. Тимови за одржавање морају се стриктно придржавати распореда подмазивања произвођача. Коришћење аутоматизованих система за подмазивање осигурава да људска грешка не угрози машину.
Задатак одржавања |
Фреквенција |
Циљ и очекивани исход |
|---|---|---|
Визуелна инспекција оштрице |
Даили |
Идентификујте окрхнуте куке или озбиљно отупљење рано пре него што се учинак смањи. |
Подмазивање лежајева и заптивки |
Недељно |
Спречите продор абразивне прашине и смањите унутрашње трење. |
Проверите зазоре ножева |
Месечно |
Спречите омотавање материјала и обезбедите чисто, уједначено стрижење. |
Анализа уља мењача |
Би-Ануалли |
Откријте микроскопске металне струготине које указују на унутрашње хабање зупчаника. |
Фулл Ротор Хард-фацинг |
На основу тонаже |
Вратите геометрију сечења, одржите излазну величину и смањите потрошњу енергије. |
Како глобална потрошачка електроника наставља да се развија, уређаји постају све мањи, знатно сложенији и у великој мери интегрисани са унутрашњим литијум-јонским батеријама. Индустрија рециклаже је приморана да се брзо прилагођава. Технологија која покреће примарно смањење величине се помера од чисто механичке грубе силе ка високо интелигентној обради заснованој на подацима. Индустријски трендови показују огроман притисак ка циркуларној економији, стављајући до сада невиђени притисак на постројења да поврате критичне минерале попут кобалта, литијума и реткоземних елемената са скоро савршеном чистоћом.
Једна од најзначајнијих промена је интеграција технологије предиктивног сензора у тешку опрему за уситњавање. Модерне машине су све више опремљене уграђеним сензорима који континуирано прате температуру лежајева, фреквенцију вибрација мењача и обртни момент мотора у реалном времену. Ови телеметријски подаци упозоравају оператере постројења на потенцијалне механичке проблеме недељама пре него што дође до катастрофалног квара. Преласком са реактивних хитних поправки на планирано предиктивно одржавање, менаџери постројења максимизирају укупну пропусност постројења.
Штавише, синергија између примарног уситњавања и аутоматизованих линија за сортирање вештачке интелигенције се пооштрава. Оптички сортери вођени вештачком интелигенцијом и напредне роботске руке за брање захтевају савршено конзистентно довод материјала да би тачно функционисали. Ако примарни шредер производи веома променљиве, искривљене излазне величине, системи визуелног препознавања се боре да идентификују и одвоје материјале. Стога, модерни шредер више није само тупи алат за смањење запремине; еволуирао је у прецизан инструмент. Тачност сечења директно диктира тачност сортирања и профитабилност целог високотехнолошког објекта.
Успех у високо конкурентном сектору рециклаже е-отпада почиње много пре него што материјал стигне до магнета за сортирање. Почиње у фази примарног уситњавања. Одабир праве механичке инфраструктуре диктира вашу коначну чистоћу метала и време рада.
Прецизан распоред сечива, геометрија куке и строго контролисана величина излаза су полуге које контролишу ваш укупни принос. Лоше конфигурисана машина ће заробити ваш профит у пластику или ће га изгубити као прашину. Насупрот томе, фино подешен систем ослобађа племените метале за максималну тржишну вредност.
Да ли сте спремни да оптимизујете своју линију за рециклажу и максимизирате опоравак материјала? Опремите свој објекат машинама пројектованим за континуирани рад и прецизно димензионисање излаза. Посетите ЦНАЛВА да бисте истражили сецкалице са двоструком осовином високих перформанси и консултујте се са инжењерским стручњацима како бисте конфигурисали комору за сечење посебно прилагођену вашем јединственом току материјала.
Док тачне димензије варирају у зависности од специфичног материјала за пуњење, примарни систем са двоструком осовином обично има за циљ излазну величину у распону од 40 мм до 100 мм. Овај специфични распон величина је веома идеалан за физичко ослобађање главних унутрашњих компоненти без њиховог уситњавања у прашину. Савршено припрема материјал за секундарне дробилице, гранулаторе или директну магнетну сепарацију, обезбеђујући да племенити метали буду изложени, али не и изгубљени у систему за сакупљање прашине.
Ове машине су дизајниране посебно за брзо смањење запремине шупљих, гломазних или композитних материјала, као што су електронска кућишта, чврсти дискови и кућишта уређаја. Нису дизајнирани да секу чврсте блокове дебелог метала као што су челични инготи, тешки наковњи или чврста осовина мотора. Увођење чврстих металних блокова обично ће активирати сигурносну функцију за аутоматско преокретање машине како би заштитили сечива и мењач од озбиљних, тренутних оштећења.
Тање оштрице опремљене вишеструким агресивним кукицама су веома пожељне за обраду штампаних плоча. Пошто су ове плоче невероватно густе са вредним металима и чврстим слојевима фибергласа, танка сечива пружају финије и чешће сечење. Ово прецизно смицање осигурава да се деликатни племенити метали попут злата, сребра и паладијума адекватно разбију и ослободе од чврстих пластичних смола, потпуно оптимизујући низводне процесе хемијског или механичког одвајања.
Радни век сечива за сечење у потпуности зависи од запремине протока и специфичне абразивности материјала за пуњење. Обрада великих количина уређаја тешких челика ће природно истрошити ивице сечива знатно брже него обрада стандардне пластике за широку употребу. Међутим, ригорозно редовно одржавање, укључујући тврдо наношење и одржавање стриктних размака сечива, може драстично продужити радни век ножева пре него што је неопходна потпуна, скупа замена.
Систем са двоструком осовином користи две супротно ротирајуће осовине за агресивно хватање и смицање гломазних материјала у дугачке траке. Генерално му недостаје екран за димензионисање, што омогућава изузетно високу пропусност и високу отпорност на ометање. Супротно томе, машина са једним вратилом користи један материјал велике брзине који гура материјал ротора на фиксно сечиво статора, терајући сечени материјал кроз сито за димензионисање да би се гарантовала тачна, уједначена излазна величина. У професионалним постројењима за обнављање метала, ове две различите машине се често користе узастопно у високо ефикасном систему редукције у два корака.
Превенција пожара почиње коришћењем процеса уситњавања мале брзине и великог обртног момента. Рад на ниским обртајима минимизира трење и спречава варнице које запаљују испарљиве литијум-јонске батерије. Поред тога, модерна постројења често убризгавају инертне гасове или фину водену маглу директно у комору за сечење како би се одмах сузбило топлотно бежање ако скривена батерија пукне током процеса реза.
Потрошња енергије увелико варира у зависности од величине машине и циљне пропусности. Јединице средње величине за обраду мешовите електронике могу користити двоструке електромоторе од 30 кВ до 55 кВ. Модели уређаја за тешке услове рада дизајнирани за дебеле челичне оквире често захтевају двоструке моторе од 90 кВ до 132 кВ. Коришћење напредних контролних система осигурава да ови мотори црпе само максималну амперажу током вршних оптерећења смицањем, оптимизујући укупну енергетску ефикасност.


