Прегледи: 0 Аутор: Уредник сајта Време објаве: 27.09.2026. Порекло: Сајт
У сектору индустријске рециклаже пластике, квалитет вашег поновног млевења директно диктира профитабилност и оперативну ефикасност целе ваше линије за прераду. Без обзира да ли објекат ради са отпадом за бризгање, екструдираним индустријским цевима или потрошачким контејнерима дебелих зидова, користећи исправне дробилица тврде пластике је основни захтев. Постизање оптималних резултата превазилази једноставно убацивање материјала у машину за тешке услове рада. Инжењерска тајна за производњу униформног, без прашине и поновног млевења велике густине лежи у прецизној конфигурацији унутрашњих механичких компоненти машине.
Из перспективе целе индустрије, рециклажни пејзаж тренутно пролази кроз огромну трансформацију. Вођени строгим глобалним мандатима одрживости и иницијативама циркуларне економије, власници брендова сада захтевају пост-потрошачку смолу високе чистоће која има идентичан учинак као и оригинални материјали. Ова промена значи да прецизна гранулација више није само мера уштеде. То је такмичарска потреба. Тржишни подаци указују на растућу нетолеранцију за поновно млевење које узрокује флуктуације екструдера или блокаде сита. За круте полимере као што су акрилонитрил бутадиен стирен, полипропилен и полиетилен, механика сечења мора бити савршено прилагођена специфичним физичким и термичким особинама материјала. Овај свеобухватни водич истражује како одабир одговарајуће морфологије сечива и димензија екрана у основи обликује коначни квалитет излаза, помажући менаџерима постројења да минимизирају отпад и спрече нежељену термичку деградацију.
Специфичност материјала је кључна: Полимери поседују различите затезне чврстоће, нивое ломљивости и тачке топљења. Ове разлике захтевају специфичне механичке приступе како би се избегло прекомерно стварање прашине или топљење услед трења.
Геометрија сечива диктира ефикасност сечења: Сечива са канџама обезбеђују загриз великог обртног момента неопходан за дебеле, тврде комаде. Насупрот томе, равна сечива испоручују чисту силу смицања потребну за тање круте плоче и ломљива кућишта уређаја.
Величина екрана контролише квалитет и пропусност: Мањи отвор екрана производи финије брушење, али повећава трење у комори. Веће сито максимизира пропусност, али даје крупније грануле.
Синергија компоненти спречава деградацију: Прецизна комбинација оштрих оштрица и оптималне величине екрана спречава прегревање и размазивање пластике унутар коморе за сечење.
Одржавање покреће конзистентност: Рутинско механичко одржавање је обавезан оперативни стандард за одржавање основних перформанси.
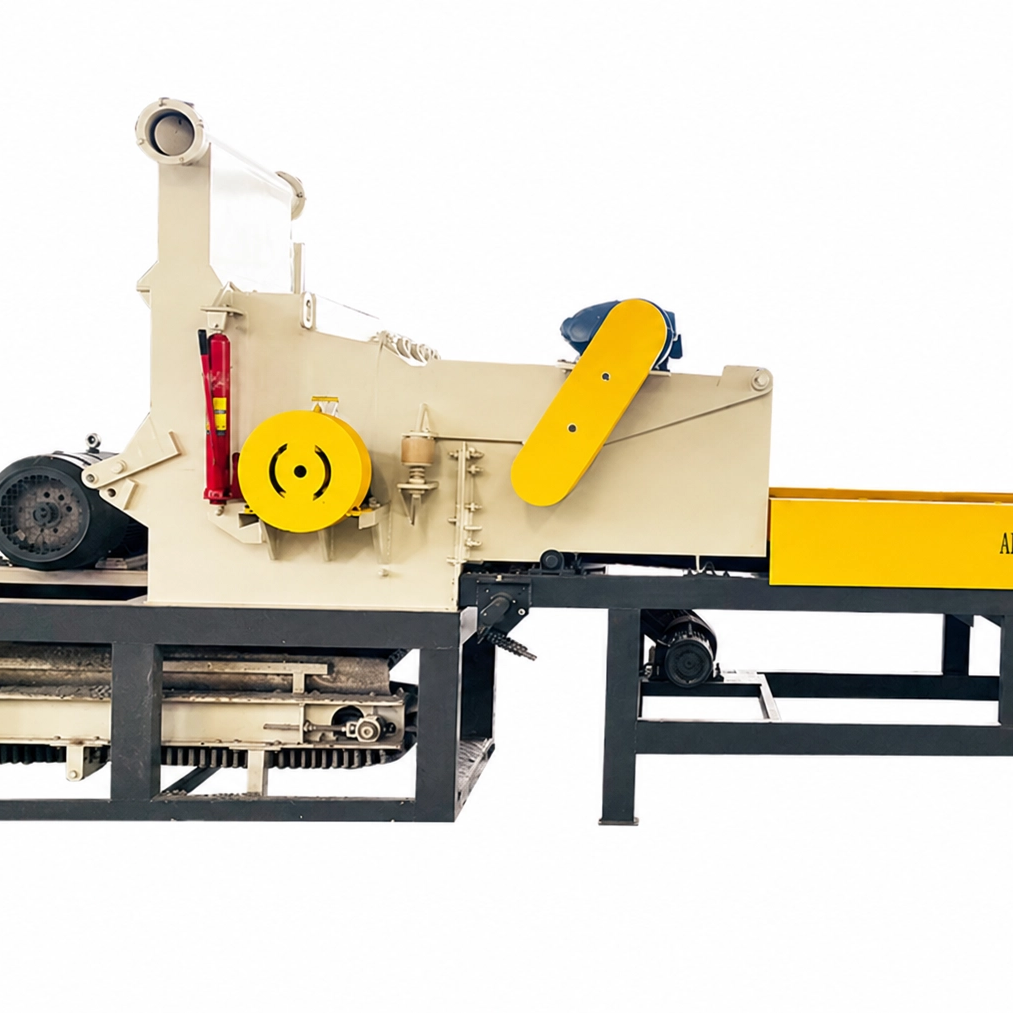
Индустријска машина за смањење величине је пројектована посебно за прераду тврдог, густог пластичног отпада или отпада са дебелим зидовима у грануле за вишекратну употребу. За разлику од сецкалица са малим брзинама које се користе за смањење примарне запремине масивних пражњења, ова опрема ради при великим брзинама ротације. Ослања се на кинетичку енергију тешког, уравнотеженог ротора опремљеног оштрицама од каљеног челика за смицање тврде пластике у специфичне, уједначене величине.
Примарни циљ овог процеса гранулације је постизање оптималног квалитета поновног млевења. У овом сектору квалитет је дефинисан строгим параметрима. Потребна вам је уједначеност димензија, апсолутни минимум ситних честица прашине, велика насипна густина за ефикасно пуњење екструдером и нулта термичка деградација. Честице морају бити конзистентне да би се обезбедило равномерно топљење током наредних фаза екструзије или бризгања.
У фабричком поду, уобичајена оперативна грешка је претпоставка да машина која одговара свим величинама може да обради све полимере подједнако добро. Смењивање између крхке пластике и чврсте, полукристалне пластике без подешавања унутрашње механике неизбежно доводи до субоптималних резултата. На пример, обрада крхких материјала са истом конфигурацијом оштрице и екрана која се користи за полимере осетљиве на топлоту резултираће или облаком неупотребљиве прашине или растопљеном пластиком размазаном по екрану. На крају, физичка својства полимера морају диктирати механичко дејство опреме.
Да би исправно конфигурисали машину, оператери прво морају дубоко да разумеју термичка и механичка својства циљних полимера. Неусклађивање подешавања машине са материјалом доводи до убрзаног хабања, велике потрошње енергије и лошег приноса.
Акрилонитрил бутадиен стирен: Познат по својој структурној крутости и стабилности димензија, овај материјал је веома крт. Има тенденцију да се разбије, а не да се смиче под тупим ударом велике брзине. Ово разбијање ствара прекомерне ситне честице и прашину у ваздуху, стварајући опасно радно окружење и смањујући употребљив принос. Да би се ово ублажило, специјализована Подешавање АБС дробилице захтева равне, оштре оштрице конфигурисане са уском толеранцијом. Ово обезбеђује чист, прецизан рез налик маказама који заобилази склоност материјала да се ломи.
Полипропилен: Овај полимер представља потпуно другачији инжењерски изазов. Иако је жилав и отпоран на замор, има релативно ниску тачку топљења. Ако су сечива тупа или је величина екрана превише рестриктивна, материјал остаје заробљен у комори за сечење. Резултирајуће кинетичко трење ствара брзу топлоту, узрокујући да материјал достигне тачку омекшавања и размазује се по оштрицама. А посвећена Конфигурација ПП дробилице мора да даје приоритет брзом протоку материјала. Руководиоци постројења често користе мало веће сита и високо проветрене коморе за сечење како би спречили термичку деградацију.
Полиетилен високе густине: Ова густа пластика се често налази у апликацијама за тешке услове рада као што су екструдиране комуналне цеви, индустријске хемијске бубњеве и палете дебелих зидова. Невероватно је отпоран на ударце и захтева огромну снагу резања. Ако ротор нема довољну инерцију, машина ће се борити да угризе у материјал. То доводи до застоја мотора и озбиљног механичког напрезања. А правилно конфигурисан ПЕ дробилица се у великој мери ослања на робусне, распоређене ножеве канџе. Ова сечива узимају локализоване, агресивне угризе из дебелих зидова, равномерно распоређујући оптерећење по ротацији.
Ротор и његове причвршћене лопатице чине срце које куца било које опреме за смањење величине. Геометрија ових ножева диктира тачно како се механичка сила преноси на полимер. Стога је избор оштрице најкритичнија одлука у оптимизацији вашег рада.
Бладе Типе |
Карактеристике дизајна |
Најприкладнији за |
Ниво стварања прашине |
|---|---|---|---|
Цлав Бладе |
Попречни зуби, локализовани загриз великог момента |
ПЕ цеви са дебелим зидовима, тешка пражњења, густе грудве |
Средње |
Флат Бладе |
Континуирана равна ивица, широки широки рез |
Контејнери танких зидова, ломљива АБС кућишта |
Ниско |
В-Типе Бладе |
Шевронски угао, повлачи материјал у центар коморе |
ПП осетљив на температуру, рециклажа опште намене |
Веома Ниска |
Конкретно, оштрице канџе обезбеђују да се само мали део захвати са стационарним ножем у било којој милисекунди. Овај локализовани притисак омогућава машини да угризе у невероватно дебелу пластику без застоја. То драстично смањује ударна оптерећења на лежајевима ротора.
Насупрот томе, равне оштрице имају непрекидне резне ивице које обухватају целу ширину ротора. Одлични су у обради чврсте пластике танких зидова и шупљих контејнера. За крхке материјале, ова чиста акција смицања спречава ударце пластике.
Док сечива врше физичку редукцију, екран делује као коначни систем класификације. Смештен на дну коморе за сечење, диктира тачно колико дуго материјал остаје унутар машине.
Коришћење мале величине екрана, као што је 6 мм до 8 мм, обезбеђује да је коначни резултат веома уједначен. Ово фино млевење је често спремно за тренутно поновно увођење у машине за бризгање. Значајан недостатак је продужено време боравка. Пластика се мора пресећи још много пута да би прошла, што експоненцијално повећава кинетичко трење. За полимере са нижим тачкама топљења, ово продужено излагање може брзо довести до блокираних отвора.
Штавише, велики екрани у распону од 10 мм до 14 мм омогућавају материјалу да брзо евакуише комору. Ова брза евакуација максимизира волуметријски проток, значајно смањује потрошњу електричне енергије и драстично смањује накупљање топлоте. У зависности од спецификација напојног грла низводне опреме, овај груби материјал може захтевати секундарну обраду.
Права оперативна изврсност се постиже када су морфологија оштрице и димензије екрана пројектоване да раде у савршеној хармонији. Гранулација је инхерентно процес високог трења. Неповезане компоненте ће неизбежно угрозити коначни производ.
На пример, упаривање оштрог равног сечива са екраном средње величине ствара оптимално окружење за обраду крхких полимера. Ово ефикасно неутралише ефекат прашине. Управљање топлотном динамиком дебелог ХДПЕ захтева потпуно другачији приступ. Упаривање оштрице канџе високог обртног момента са мало већим екраном ствара идеалну поставку која спречава топљење услед трења.
Физички размак између ротирајућих ножева и стационарних ножева је такође критичан. У обради круте пластике, овај зазор се обично калибрише на стриктну толеранцију од 0,1 мм до 0,2 мм. Чврсти размак осигурава да је полимер чисто исечен, а не поцепан, одржавајући стабилан проток кроз систем.
Приликом надоградње објекта, процена структурних и инжењерских карактеристика машине је кључна за обезбеђивање дугорочног повраћаја инвестиције. Не ради се само о сировој снази. Реч је о паметном инжењерингу који штити ваше оператере и ваш резултат.
Прво, процените капацитет мотора и масу ротора. Чврсти ротори за тешке услове рада обезбеђују потребну кинетичку инерцију за напајање кроз густу пластику без изазивања скокова снаге. Потражите машине опремљене врхунским материјалима сечива попут СКД-11 или Д2 алатног челика, који нуде врхунску отпорност на хабање током континуираног рада. Затим испитајте дизајн резервоара. Модерне машине користе резервоаре против повратног удара опремљене двоструким завесама. Ове карактеристике чувају оператере од пластичних гелера велике брзине.
Лакоћа одржавања је још један важан фактор. Објекти треба да дају приоритет машинама опремљеним хидрауличним механизмима за отварање коморе. Када оператер треба да отклони застој, ови аутоматизовани системи омогућавају брзу промену екрана без прекомерног застоја. Одабир произвођача који су специјализовани за прилагодљива решења осигурава да ћете добити а дробилица за рециклажу пластике прилагођена вашим тачним токовима полимера.
Чак и најпрецизније конфигурисана машина ће доживети смањене перформансе без строгог протокола превентивног одржавања. Механичка деградација је директно повезана са деградацијом материјала.
Рутинско оштрење сечива: Оштрице морају бити оштре као жилет. Тупа сечива се ослањају на тупу силу да разбију пластику. Ова акција разбијања експоненцијално повећава прашину у ваздуху и уништава насипну густину поновног млевења.
Инспекције екрана: Екрана се морају свакодневно прегледати да ли има зачепљених рупа или замора метала. Делимично блокиран екран делује као уско грло, подижући унутрашње температуре на опасне нивое.
Подмазивање лежајева: Лежајеви ротора сносе највећи терет механичког оптерећења. Потребно је доследно подмазивање коришћењем високотемпературне масти на бази литијума да би се ротор глатко окретао. Ово спречава катастрофални квар лежаја.
Постизање врхунског квалитета брушења од круте пластике је директан резултат прецизне механичке конфигурације. Пажљивим усклађивањем типа сечива и величине екрана са специфичним термичким и физичким својствима полимера који прерађујете, можете да трансформишете постиндустријски отпад у сировину високе вредности.
Правилно конфигурисано подешавање минимизира прашину, спречава термичку деградацију и максимизира ваш дневни радни проток. Како индустријски стандарди за рециклиране смоле настављају да расту, улагање у поуздану опрему је најефикаснији начин да обезбедите да ваш објекат остане конкурентан. Ако желите да надоградите своју процесну линију са тешко пројектованим машинама за специфичне апликације, истражите решења високих перформанси доступна у Алва Пластицс Мацхинери да бисте пронашли тачну конфигурацију коју ваш објекат захтева.
Иако је механички могуће убацити различите пластике у исту поставку, то је веома неупутно за контролу квалитета. Крхки материјали имају користи од оштрих равних сечива за смањење прашине, док дебели ПЕ комади захтевају канџасте оштрице за бољи загриз и обртни момент. Коришћење генеричке конфигурације озбиљно компромитује и димензионални квалитет поновног млевења и волуметријски проток машине.
Прекомерно стварање прашине је првенствено симптом удара тупе силе, а не чистог смицања. Ово је обично узроковано јако тупим сечивима, претерано малом величином екрана која предуго задржава материјал или коришћењем превише агресивног угла сечења за ломљиву пластику. Оштрење лопатица ротора и прецизно калибрисање зазора сечива на уску толеранцију може драстично смањити излаз прашине.
Интервали одржавања у потпуности зависе од обима протока и специфичне тврдоће полимера који се обрађује. За тешку континуирану свакодневну употребу на густој крутој пластици, сечива за сечење треба визуелно прегледати једном недељно. Обично им је потребно професионално оштрење сваких неколико недеља да би се одржао прецизан рез и спречило кинетичко трење.
Полипропилен је веома осетљив на кинетичку топлоту због ниже тачке топљења. Ако је отвор екрана премали, пластичне честице остају заробљене у комори за сечење на дужи период. Настало механичко трење брзо подиже температуру, узрокујући топљење материјала, размазивање по металном екрану, потпуно блокирање рупа и на крају заглављивање ротора.
За ефикасну обраду круте пластике, размак између ротирајућих ножева и стационарних ножева мора бити врло чврсто постављен. Индустријски стандарди налажу размак обично између 0,1 мм и 0,2 мм. Ова прецизна калибрација обезбеђује чисто смицање полимера налик маказама, уместо да кида или разбија пластику.
Идеална насипна густина варира у зависности од полимера, али генерално, висококвалитетно круто млевење треба да имитира густину девичанских пелета, обично у распону од 25 до 35 фунти по кубној стопи. Постизање ове густине захтева чисте, уједначене резове без жилавих репова или прекомерних финоћа, обезбеђујући глатко убацивање у резервоар екструдера без премошћавања.
Тежак, чврст дизајн ротора обезбеђује високу кинетичку инерцију. Једном када се окрећу пуном брзином, ова инерција носи лопатице кроз чврсте пластичне комаде уз минимално ослањање на континуирану електричну енергију из мотора. Супротно томе, лагани отворени ротор ће доживети изненадне падове броја обртаја када удари у густе материјале, што ће довести до тога да мотор повуче велике шиљке ампераже ради компензације, чиме се повећава укупна потрошња енергије.