
ビュー: 0 著者: サイト編集者 公開時間: 2026-09-27 起源: サイト


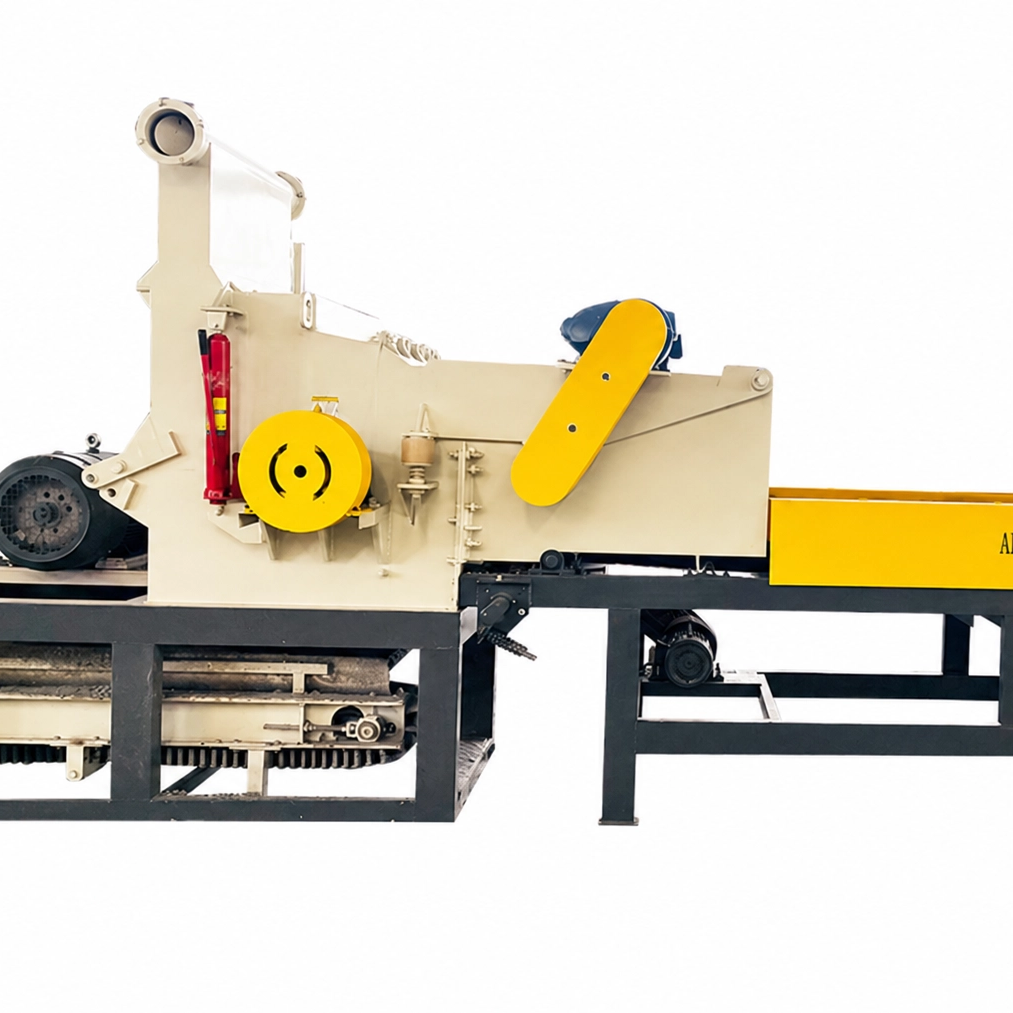
産業用プラスチックのリサイクル部門では、再生材の品質が処理ライン全体の収益性と運用効率に直接影響します。施設が射出成形の不良品、工業用押し出し成形パイプ、または厚肉の消費者向けコンテナを取り扱うかどうか、適切な方法を利用して 硬質プラスチッククラッシャー は基本的な要件です。最適な結果を達成するには、単に材料を頑丈な機械に供給するだけでは十分ではありません。均一で粉塵のない、嵩密度の高い再生材を製造するためのエンジニアリングの秘密は、機械の内部機械コンポーネントの細心の注意を払った構成にあります。
業界全体の観点から見ると、リサイクルの状況は現在、大きな変革を迎えています。厳しい世界的な持続可能性義務と循環経済への取り組みにより、ブランドオーナーは現在、バージン素材と同等の性能を発揮する高純度の使用済み樹脂を求めています。この変化は、正確な造粒が単なるコスト削減手段ではなくなったことを意味します。それは競争上の必需品です。市場データは、押出機の変動やスクリーンパックの詰まりを引き起こすリグラインドに対する不耐性が増大していることを示しています。アクリロニトリル ブタジエン スチレン、ポリプロピレン、ポリエチレンなどの硬質ポリマーの場合、切断機構は材料の特定の物理的および熱的特性に完全に適合する必要があります。この包括的なガイドでは、適切なブレード形態とスクリーン寸法を選択することで、最終的な出力品質が基本的にどのように形成されるかを説明し、工場管理者が無駄を最小限に抑え、不要な熱劣化を防ぐのに役立ちます。
材料の特異性が重要: ポリマーは、明確な引張強度、脆性レベル、融点を持っています。これらの違いには、過度の粉塵の発生や摩擦による溶融を避けるために、特別な機械的アプローチが必要です。
ブレードの形状が切断効率を決定します: クローブレードは、厚くて硬い塊に必要な高トルクの噛み込みを提供します。逆に、フラットブレードは、より薄い剛性シートや脆い機器のハウジングに必要なきれいなせん断力を提供します。
スクリーンサイズが品質とスループットを制御: スクリーンの口径が小さいほど、より細かい再粉砕が生成されますが、チャンバーの摩擦が増加します。スクリーンが大きいほど処理量は最大化されますが、得られる顆粒は粗くなります。
コンポーネントの相乗効果で劣化を防止: 鋭い刃と最適なスクリーン サイズの正確な組み合わせにより、切断チャンバー内でのプラスチックの過熱と汚れが防止されます。
メンテナンスは一貫性を促進します: 定期的な機械メンテナンスは、ベースラインのパフォーマンスを維持するための必須の運用標準です。
工業用サイズ縮小機は、硬く、密度が高く、壁の厚いプラスチック廃棄物を再利用可能な顆粒に処理するように特別に設計されています。大量のパージの一次減容に使用される低速シュレッダーとは異なり、この装置は高い回転速度で動作します。硬化鋼ブレードを備えた重量のあるバランスの取れたローターの運動エネルギーを利用して、硬質プラスチックを特定の均一なサイズに剪断します。
この造粒プロセスの主な目的は、最適な再生品質を達成することです。この分野では、品質は厳密なパラメータによって定義されます。寸法の均一性、微粉塵の絶対最小化、押出機への効率的な供給のための高い嵩密度、そして熱劣化ゼロが必要です。その後の押出成形または射出成形段階で均一に溶融できるように、粒子は均一でなければなりません。
工場現場でよくある操作上の誤りは、フリーサイズの機械セットアップですべてのポリマーを同等にうまく処理できると想定していることです。内部機構を調整せずに、脆いプラスチックと丈夫な半結晶性プラスチックを交互に使用すると、必然的に次善の結果が得られます。たとえば、感熱性ポリマーに使用されるのと同じブレードとスクリーン構成で脆性材料を処理すると、使用できない粉塵が雲状になったり、溶けたプラスチックがスクリーン全体に汚れたりします。最終的には、ポリマーの物理的特性が装置の機械的動作を決定する必要があります。
機械を正しく設定するには、オペレーターはまず対象となるポリマーの熱的および機械的特性を深く理解する必要があります。機械の設定を材料に合わせて調整しないと、摩耗が促進され、エネルギー消費が増加し、歩留まりが低下します。
アクリロニトリル ブタジエン スチレン: 構造的剛性と寸法安定性で知られるこの材料は非常に脆いです。高速の鈍的衝撃を受けると、せん断するよりも粉砕する傾向があります。この粉砕により過剰な微粒子や浮遊粉塵が発生し、危険な作業環境が生じ、使用可能な収量が減少します。これを軽減するには、専門的な ABS クラッシャーの セットアップには、厳しい公差で構成された平らでカミソリのように鋭いブレードが必要です。これにより、材料の破損傾向を回避し、きれいで正確なハサミのようなカットが保証されます。
ポリプロピレン: このポリマーは、工学的にまったく異なる課題を抱えています。強靭で疲労に強い一方、融点は比較的低いです。ブレードの切れ味が鈍かったり、スクリーンのサイズが制限されすぎたりすると、材料が切断チャンバー内に閉じ込められたままになります。結果として生じる動摩擦により急速な熱が発生し、材料が軟化点に達し、ブレード全体に汚れが生じます。専用の PP クラッシャー 構成では、材料の迅速なスループットを優先する必要があります。工場管理者は、熱による劣化を防ぐために、やや大きめのスクリーンや通気性の高い切断チャンバーを使用することがよくあります。
高密度ポリエチレン: この高密度プラスチックは、都市の押し出しパイプ、工業用化学ドラム、厚肉パレットなどの頑丈な用途によく使用されます。衝撃に非常に強く、非常に大きな切断力が必要です。ローターの慣性が十分でない場合、機械は材料に食い込むのに苦労します。これにより、モーターが停止し、重大な機械的ストレスが発生します。適切に設定された PE クラッシャーは 、頑丈な千鳥状の爪ブレードに大きく依存しています。これらのブレードは、厚い壁から局所的で攻撃的なバイトを取り除き、回転全体にわたって負荷を均等に分散します。
ローターとそれに取り付けられたブレードは、あらゆるサイズ縮小装置の心臓部を形成します。これらのナイフの形状は、機械的な力がどのようにポリマーに伝達されるかを正確に決定します。したがって、ブレードの選択は、運用を最適化する上で最も重要な決定となります。
刃の種類 |
デザインの特徴 |
最適な用途 |
発塵レベル |
|---|---|---|---|
クローブレード |
千鳥状の歯、局所的な高トルクバイト |
厚肉の PE パイプ、大量のパージ、高密度の塊 |
中くらい |
平刃 |
連続したストレートエッジ、広範囲のスイープカット |
薄壁の容器、脆い ABS ハウジング |
低い |
V型ブレード |
山形の角度、材料をチャンバーの中心に引き寄せます |
感温PP、汎用リサイクル |
非常に低い |
具体的には、爪ブレードにより、どのミリ秒でも小さな部分だけが固定ベッドナイフと係合することが保証されます。この局所的な圧力により、機械は失速することなく信じられないほど厚いプラスチックに食い込むことができます。ローターベアリングにかかる衝撃荷重を大幅に軽減します。
対照的に、フラットブレードは、ローターの幅全体にわたる連続した刃先を特徴とします。薄肉の硬質プラスチックや中空容器の加工に優れています。脆い材料の場合、このきれいなせん断作用によりプラスチックが殴られるのを防ぎます。
ブレードが物理的な縮小を実行している間、スクリーンは最終的な分類システムとして機能します。切断チャンバーの底部に位置し、材料が機械内にどれくらいの時間留まるかを正確に決定します。
6mm ~ 8mm などの小さな画面サイズを利用することで、最終出力の均一性が高くなります。この微細なリグラインドは、多くの場合、射出成形機にすぐに再導入できる状態にあります。重大な欠点は、滞留時間が増加することです。プラスチックを通過させるにはさらに何度も切断する必要があるため、動摩擦が飛躍的に増加します。融点が低いポリマーの場合、この長時間の曝露はすぐに開口部の詰まりにつながる可能性があります。
さらに、10mm ~ 14mm の大きなスクリーンにより、材料をチャンバーから迅速に排出できます。この迅速な排気により、体積処理量が最大化され、電力消費量が大幅に削減され、熱の蓄積が大幅に削減されます。下流側の装置の供給口の仕様によっては、この粗い材料に二次加工が必要になる場合があります。
真の優れた操作性は、ブレードの形態とスクリーンの寸法が完全に調和して機能するように設計されたときに達成されます。造粒は本質的に摩擦の高いプロセスです。コンポーネントがバラバラだと、必然的に最終製品が損なわれます。
たとえば、鋭利なフラットブレードと中型スクリーンを組み合わせると、脆いポリマーの加工に最適な環境が生まれます。これにより、飛散粉の影響が効果的に中和されます。厚い HDPE の熱力学を管理するには、まったく異なるアプローチが必要です。高トルクのクローブレードと少し大きめのスクリーンを組み合わせることで、摩擦溶融を防ぐ理想的なセットアップを実現します。
回転刃と固定ベッドナイフの間の物理的な隙間も重要です。硬質プラスチック加工では、このギャップは通常、0.1mm ~ 0.2mm の厳密な公差に校正されます。隙間が狭いと、ポリマーが引き裂かれるのではなくきれいにスライスされ、システム内の安定した流れが維持されます。
施設をアップグレードする場合、長期的な投資収益率を確保するには、機械の構造的および工学的特徴を評価することが最も重要です。それは生のパワーだけではありません。それは、オペレーターと収益を保護するスマート エンジニアリングに関するものです。
まず、モータ容量とロータ質量を評価します。頑丈なソリッドローターは、電力スパイクを引き起こすことなく高密度プラスチックを通過するために必要な運動慣性を提供します。 SKD-11 や D2 工具鋼など、連続運転時に優れた耐摩耗性を発揮する高級ブレード素材を備えた機械を探してください。次に、ホッパーの設計を検討します。最新の機械は二重カーテンを備えたフライバック防止ホッパーを使用しています。これらの機能により、高速で動くプラスチックの破片からオペレーターが安全に保たれます。
メンテナンスのしやすさも重要な要素です。施設は油圧室開放機構を備えた機械を優先する必要があります。オペレーターが紙詰まりを解消する必要がある場合、これらの自動システムを使用すると、過度のダウンタイムを発生させることなく、画面を迅速に変更できます。カスタマイズ可能なソリューションを専門とするメーカーを選択すると、確実に プラスチックリサイクルクラッシャー。 正確なポリマーストリームに合わせてカスタマイズされた
最も正確に構成されたマシンでも、厳密な予防保守プロトコルがなければパフォーマンスが低下します。機械的劣化は材料の劣化と直接相関します。
定期的な刃研ぎ: 刃はかみそりのように鋭く保つ必要があります。鈍い刃は鈍い力に頼ってプラスチックを粉砕します。この粉砕動作により、浮遊粉塵が指数関数的に増加し、リグラインドのかさ密度が破壊されます。
スクリーンの検査: スクリーンは、穴の詰まりや金属疲労がないか毎日検査する必要があります。部分的に遮断されたスクリーンがボトルネックとして機能し、内部温度が危険なレベルまで上昇します。
ベアリングの潤滑: ローターのベアリングは機械的負荷の矢面にさらされます。ローターのスムーズな回転を維持するには、高温リチウムベースのグリースを使用した一貫した潤滑が必要です。これにより、ベアリングの致命的な故障が防止されます。
硬質プラスチックから最高レベルの再生品質を達成することは、正確な機械的構成の直接の結果です。ブレードのタイプとスクリーンのサイズを、処理するポリマーの特定の熱的および物理的特性に注意深く合わせることで、産業廃棄物を高価値の原材料に変えることができます。
セットアップを適切に構成すると、粉塵が最小限に抑えられ、熱による劣化が防止され、毎日の運用スループットが最大化されます。リサイクル樹脂の業界基準が上昇し続ける中、施設の競争力を維持するには、信頼性の高い機器に投資することが最も効果的な方法です。高度に設計されたアプリケーション固有の機械で加工ラインをアップグレードしたい場合は、Alva Plastics Machinery で利用可能な高性能ソリューションを検討して、施設が要求する正確な構成を見つけてください。
異なるプラスチックを同じセットアップに供給することは機械的には可能ですが、品質管理の観点からは非常にお勧めできません。脆い材料には鋭い平らなブレードを使用すると粉塵を減らすことができますが、厚い PE の塊には噛みつきとトルクを向上させるために爪ブレードが必要です。一般的な構成を使用すると、再生材の寸法品質と機械の体積スループットの両方が大きく損なわれます。
過剰な粉塵の発生は主に、きれいな剪断ではなく、鈍的な衝撃による症状です。これは通常、非常に鈍いブレード、材料を長時間捕捉する過度に小さいスクリーン サイズ、または脆いプラスチックに対して過度に攻撃的な切断角度を使用することによって発生します。ローターブレードを研ぎ、ブレードギャップを厳しい公差まで正確に調整すると、粉塵の発生を大幅に減らすことができます。
メンテナンス間隔は、処理量と処理されるポリマーの特定の硬度に完全に依存します。密度の高い硬質プラスチックを毎日頻繁に連続使用する場合は、切断刃を毎週目視検査する必要があります。通常、正確なカットを維持し、動摩擦を防ぐために、数週間ごとに専門家による研ぎが必要です。
ポリプロピレンは融点が低いため、運動熱に非常に敏感です。スクリーンの開口部が小さすぎると、プラスチック粒子が切断チャンバー内に長期間閉じ込められたままになります。結果として生じる機械的摩擦により温度が急速に上昇し、材料が溶けて金属スクリーン全体に汚れがつき、穴が完全に塞がれ、最終的にはローターが詰まります。
硬質プラスチックを効率的に加工するには、回転ナイフと固定ベッドナイフの間の隙間を非常に厳しく設定する必要があります。業界標準では、ギャップは通常 0.1 mm ~ 0.2 mm と定められています。この正確なキャリブレーションにより、プラスチックを引き裂いたり砕いたりするのではなく、ポリマーをハサミできれいに切断することができます。
理想的な嵩密度はポリマーによって異なりますが、一般に、高品質の硬質再生材はバージンペレットの密度をほぼ模倣しており、通常は立方フィートあたり 25 ~ 35 ポンドの範囲にあります。この密度を達成するには、糸状の尾や過剰な微粒子のないきれいで均一なカットが必要であり、ブリッジすることなく押出機ホッパーへのスムーズな供給を保証します。
重量のある頑丈なローター設計により、高い運動慣性が得られます。フルスピードで回転すると、モーターからの連続電力への依存を最小限に抑えながら、この慣性によってブレードが丈夫なプラスチックの塊を通過します。逆に、軽量のオープンローターは、密度の高い材料に当たると突然 RPM が低下し、それを補うためにモーターが大量のアンペア数のスパイクを消費するため、全体の電力消費が増加します。


