
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 27-09-2026 Asal: Lokasi


Di sektor daur ulang plastik industri, kualitas penggilingan Anda secara langsung menentukan profitabilitas dan efisiensi operasional seluruh lini pemrosesan Anda. Apakah suatu fasilitas menangani penolakan cetakan injeksi, pipa industri yang diekstrusi, atau wadah konsumen berdinding tebal, gunakan metode yang benar penghancur plastik keras merupakan kebutuhan mendasar. Mencapai hasil optimal lebih dari sekadar memasukkan material ke dalam mesin tugas berat. Rahasia teknik untuk menghasilkan penggilingan ulang yang seragam, bebas debu, dan berkepadatan besar terletak pada konfigurasi komponen mekanis internal alat berat yang cermat.
Dari perspektif industri secara keseluruhan, lanskap daur ulang saat ini sedang mengalami transformasi besar-besaran. Didorong oleh mandat keberlanjutan global yang ketat dan inisiatif ekonomi sirkular, pemilik merek kini menuntut Resin Pasca-Konsumen dengan kemurnian tinggi yang kinerjanya identik dengan bahan-bahan asli. Pergeseran ini berarti granulasi yang presisi tidak lagi sekadar upaya penghematan biaya. Ini adalah kebutuhan kompetitif. Data pasar menunjukkan meningkatnya intoleransi terhadap penyesalan yang menyebabkan fluktuasi ekstruder atau penyumbatan paket layar. Untuk polimer kaku seperti Acrylonitrile Butadiene Styrene, Polypropylene, dan Polyethylene, mekanisme pemotongan harus disesuaikan secara sempurna dengan sifat fisik dan termal spesifik material. Panduan komprehensif ini mengeksplorasi bagaimana memilih morfologi blade dan dimensi layar yang tepat secara mendasar membentuk kualitas hasil akhir, membantu manajer pabrik meminimalkan limbah dan mencegah degradasi termal yang tidak diinginkan.
Kekhususan Bahan Sangat Penting: Polimer memiliki kekuatan tarik, tingkat kerapuhan, dan titik leleh yang berbeda. Perbedaan ini memerlukan pendekatan mekanis khusus untuk menghindari pembentukan debu berlebihan atau peleburan akibat gesekan.
Geometri Bilah Mendiktekan Efisiensi Pemotongan: Bilah cakar memberikan gigitan torsi tinggi yang diperlukan untuk bongkahan yang tebal dan keras. Sebaliknya, bilah datar menghasilkan gaya geser bersih yang diperlukan untuk lembaran kaku yang lebih tipis dan rumah peralatan yang rapuh.
Ukuran Layar Mengontrol Kualitas dan Throughput: Bukaan layar yang lebih kecil menghasilkan penggilingan yang lebih halus namun meningkatkan gesekan ruang. Layar yang lebih besar memaksimalkan keluaran tetapi menghasilkan butiran yang lebih kasar.
Sinergi Komponen Mencegah Degradasi: Kombinasi presisi antara bilah tajam dan ukuran layar optimal mencegah plastik terlalu panas dan mengotori bagian dalam ruang pemotongan.
Konsistensi Penggerak Pemeliharaan: Perawatan mekanis rutin merupakan standar operasional wajib untuk mempertahankan kinerja dasar.
Mesin pengecil ukuran industri dirancang khusus untuk mengolah sampah plastik yang keras, padat, atau berdinding tebal menjadi butiran yang dapat digunakan kembali. Tidak seperti mesin penghancur berkecepatan lambat yang digunakan untuk pengurangan volume primer pada pembersihan besar-besaran, peralatan ini beroperasi pada kecepatan rotasi tinggi. Mesin ini mengandalkan energi kinetik dari rotor berat dan seimbang yang dilengkapi dengan bilah baja yang diperkeras untuk memotong plastik keras menjadi ukuran tertentu dan seragam.
Tujuan utama dari proses granulasi ini adalah untuk mencapai kualitas penggilingan yang optimal. Di sektor ini, kualitas ditentukan oleh parameter yang ketat. Anda memerlukan keseragaman dimensi, partikel debu halus yang minimum, kepadatan curah yang tinggi untuk pengumpanan ekstruder yang efisien, dan degradasi termal nol. Partikel harus konsisten untuk memastikan peleburan yang merata selama fase ekstrusi atau pencetakan injeksi berikutnya.
Di pabrik, kesalahan operasional yang umum terjadi adalah dengan asumsi bahwa pengaturan mesin yang universal dapat memproses semua polimer dengan sama baiknya. Pergantian antara plastik rapuh dan plastik keras semi-kristal tanpa menyesuaikan mekanisme internal pasti akan menghasilkan hasil yang kurang optimal. Misalnya, memproses bahan rapuh dengan konfigurasi bilah dan layar yang sama dengan yang digunakan untuk polimer peka panas akan menghasilkan awan debu yang tidak dapat digunakan atau plastik meleleh yang tersebar di layar. Pada akhirnya, sifat fisik polimer harus menentukan tindakan mekanis peralatan.
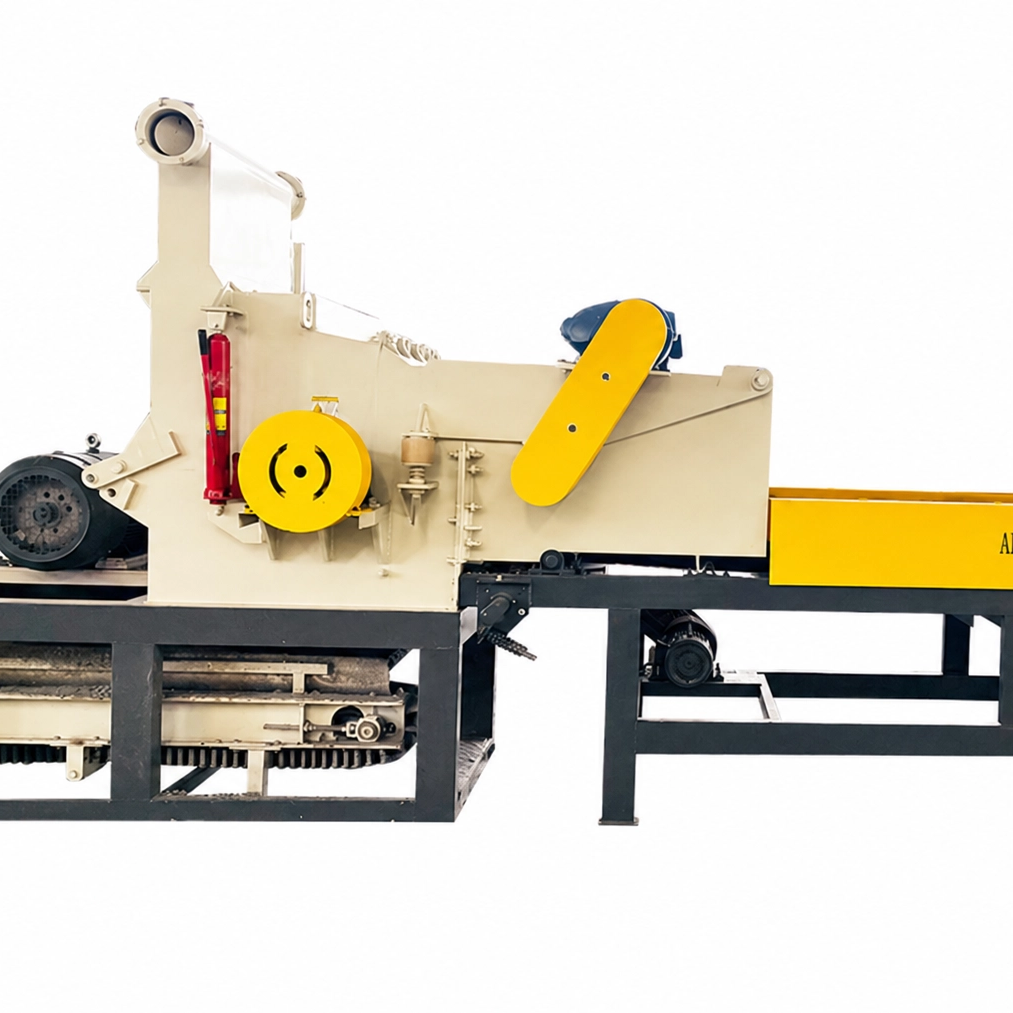
Untuk mengkonfigurasi mesin dengan benar, operator harus terlebih dahulu memahami sifat termal dan mekanik polimer target secara mendalam. Kegagalan untuk mencocokkan pengaturan mesin dengan material akan mengakibatkan keausan yang lebih cepat, konsumsi energi yang tinggi, dan hasil yang buruk.
Acrylonitrile Butadiene Styrene: Dikenal karena kekakuan struktural dan stabilitas dimensinya, bahan ini sangat rapuh. Ia cenderung pecah dibandingkan tergeser akibat benturan benda tumpul berkecepatan tinggi. Pecahnya ini menghasilkan butiran halus dan debu yang berlebihan di udara, menciptakan lingkungan kerja yang berbahaya dan mengurangi hasil yang dapat digunakan. Untuk mengurangi hal ini, spesialis Pengaturan penghancur ABS memerlukan bilah datar dan setajam silet yang dikonfigurasikan dengan toleransi yang ketat. Hal ini memastikan potongan seperti gunting yang bersih dan presisi sehingga menghindari kecenderungan material untuk patah.
Polypropylene: Polimer ini menghadirkan tantangan teknik yang sangat berbeda. Meskipun keras dan tahan lelah, ia mempunyai titik leleh yang relatif rendah. Jika bilahnya tumpul atau ukuran saringannya terlalu sempit, material akan tetap terjebak dalam ruang pemotongan. Gesekan kinetik yang dihasilkan menghasilkan panas yang cepat, menyebabkan material mencapai titik lunaknya dan mengotori bilahnya. Berdedikasi Konfigurasi PP crusher harus mengutamakan throughput material yang cepat. Manajer pabrik sering kali menggunakan layar yang sedikit lebih besar dan ruang pemotongan yang berventilasi tinggi untuk mencegah degradasi termal.
Polietilen Kepadatan Tinggi: Plastik padat ini sering ditemukan dalam aplikasi tugas berat seperti pipa kota yang diekstrusi, drum kimia industri, dan palet berdinding tebal. Ini sangat tahan benturan dan memerlukan daya pemotongan yang sangat besar. Jika rotor tidak memiliki inersia yang cukup, mesin akan kesulitan menggigit material. Hal ini menyebabkan motor terhenti dan tekanan mekanis yang parah. Dikonfigurasi dengan benar Penghancur PE sangat bergantung pada bilah cakar yang kuat dan terhuyung-huyung. Bilah ini mengambil gigitan agresif dan terlokalisasi dari dinding tebal, sehingga mendistribusikan beban secara merata ke seluruh putaran.
Rotor dan bilah-bilah yang terpasang membentuk jantung dari peralatan pengecilan ukuran apa pun. Geometri pisau ini menentukan dengan tepat bagaimana gaya mekanik ditransfer ke polimer. Oleh karena itu, pemilihan blade adalah keputusan paling penting dalam mengoptimalkan pengoperasian Anda.
Jenis Pisau |
Karakteristik Desain |
Paling Cocok Untuk |
Tingkat Pembentukan Debu |
|---|---|---|---|
Pisau Cakar |
Gigi terhuyung, gigitan torsi tinggi yang terlokalisasi |
Pipa PE berdinding tebal, pembersihan berat, gumpalan padat |
Sedang |
Pisau Datar |
Tepi lurus terus menerus, potongan menyapu lebar |
Wadah berdinding tipis, rumah ABS rapuh |
Rendah |
Pisau Tipe V |
Sudut Chevron, menarik material ke pusat ruang |
PP sensitif terhadap suhu, daur ulang tujuan umum |
Sangat Rendah |
Secara khusus, bilah cakar memastikan bahwa hanya sebagian kecil yang bersentuhan dengan pisau alas stasioner pada waktu milidetik tertentu. Tekanan lokal ini memungkinkan mesin menggigit plastik yang sangat tebal tanpa terhenti. Ini secara drastis mengurangi beban kejut pada bantalan rotor.
Sebaliknya, bilah datar memiliki tepi tajam yang terus-menerus menjangkau seluruh lebar rotor. Mereka unggul dalam memproses plastik kaku berdinding tipis dan wadah berongga. Untuk material yang rapuh, tindakan pemotongan yang bersih ini mencegah plastik agar tidak terbentur.
Saat bilah melakukan reduksi fisik, layar bertindak sebagai sistem klasifikasi akhir. Terletak di bagian bawah ruang pemotongan, ini menentukan dengan tepat berapa lama material tertinggal di dalam mesin.
Memanfaatkan ukuran layar kecil, seperti 6mm hingga 8mm, memastikan hasil akhir sangat seragam. Penggilingan halus ini sering kali siap untuk segera diperkenalkan kembali ke mesin cetak injeksi. Kelemahan yang signifikan adalah peningkatan waktu tinggal. Plastik harus dipotong berkali-kali agar bisa melewatinya, yang secara eksponensial meningkatkan gesekan kinetik. Untuk polimer dengan titik leleh lebih rendah, paparan yang lama ini dapat dengan cepat menyebabkan lubang tersumbat.
Selain itu, layar besar mulai dari 10 mm hingga 14 mm memungkinkan material keluar dari ruangan dengan cepat. Evakuasi cepat ini memaksimalkan keluaran volumetrik, menurunkan konsumsi energi listrik secara signifikan, dan secara drastis mengurangi penumpukan panas. Tergantung pada spesifikasi feed neck peralatan hilir, material kasar ini mungkin memerlukan pemrosesan sekunder.
Keunggulan operasional sejati dicapai ketika morfologi blade dan dimensi layar dirancang agar bekerja dalam harmoni yang sempurna. Granulasi pada dasarnya adalah proses gesekan tinggi. Komponen yang terputus-putus pasti akan membahayakan produk akhir.
Misalnya, memasangkan pisau datar yang tajam dengan layar berukuran sedang menciptakan lingkungan optimal untuk memproses polimer rapuh. Ini secara efektif menetralisir efek debu pecah. Mengelola dinamika termal HDPE tebal memerlukan pendekatan yang sangat berbeda. Memasangkan bilah cakar torsi tinggi dengan layar yang sedikit lebih besar menciptakan pengaturan ideal yang mencegah peleburan akibat gesekan.
Jarak fisik antara bilah yang berputar dan pisau alas stasioner juga penting. Dalam pemrosesan plastik kaku, celah ini biasanya dikalibrasi dengan toleransi ketat 0,1 mm hingga 0,2 mm. Celah yang rapat memastikan polimer teriris dengan rapi dan tidak robek, sehingga menjaga aliran tetap stabil melalui sistem.
Saat meningkatkan fasilitas, mengevaluasi fitur struktural dan teknik mesin adalah hal yang sangat penting untuk menjamin laba atas investasi jangka panjang. Ini bukan hanya tentang kekuatan mentah. Ini tentang rekayasa cerdas yang melindungi operator dan keuntungan Anda.
Pertama, evaluasi kapasitas motor dan massa rotor. Rotor padat tugas berat memberikan inersia kinetik yang diperlukan untuk menghasilkan daya melalui plastik padat tanpa menyebabkan lonjakan daya. Carilah alat berat yang dilengkapi material blade premium seperti baja perkakas SKD-11 atau D2, yang menawarkan ketahanan aus yang unggul selama pengoperasian terus-menerus. Selanjutnya, periksa desain hopper. Mesin modern menggunakan hopper anti flyback yang dilengkapi tirai ganda. Fitur-fitur ini menjaga keselamatan operator dari pecahan peluru plastik berkecepatan tinggi.
Kemudahan perawatan merupakan faktor penting lainnya. Fasilitas harus memprioritaskan mesin yang dilengkapi dengan mekanisme pembukaan ruang hidrolik. Saat operator perlu mengatasi kemacetan, sistem otomatis ini memungkinkan penggantian layar dengan cepat tanpa waktu henti yang berlebihan. Memilih produsen yang berspesialisasi dalam solusi yang dapat disesuaikan memastikan Anda mendapatkan a penghancur daur ulang plastik yang disesuaikan dengan aliran polimer Anda.
Bahkan mesin yang dikonfigurasikan dengan paling tepat sekalipun akan mengalami penurunan kinerja tanpa protokol pemeliharaan preventif yang ketat. Degradasi mekanis berkorelasi langsung dengan degradasi material.
Penajaman Pisau Secara Rutin: Pisau harus tetap tajam. Pisau tumpul mengandalkan kekuatan tumpul untuk menghancurkan plastik. Tindakan penghancuran ini secara eksponensial meningkatkan debu di udara dan menghancurkan kepadatan terbesar dari penggilingan tersebut.
Inspeksi Layar: Layar harus diperiksa setiap hari apakah ada lubang yang tersumbat atau kelelahan logam. Layar yang diblokir sebagian bertindak sebagai penghambat, meningkatkan suhu internal ke tingkat yang berbahaya.
Pelumasan Bantalan: Bantalan rotor menanggung beban mekanis terberat. Pelumasan yang konsisten menggunakan gemuk berbasis litium bersuhu tinggi diperlukan untuk menjaga rotor berputar dengan lancar. Hal ini mencegah kegagalan bantalan yang parah.
Mencapai kualitas penggilingan ulang tingkat atas dari plastik kaku adalah hasil langsung dari konfigurasi mekanis yang presisi. Dengan mencocokkan jenis pisau dan ukuran layar secara cermat dengan sifat termal dan fisik spesifik polimer yang Anda proses, Anda dapat mengubah limbah pasca-industri menjadi bahan mentah bernilai tinggi.
Penyiapan yang dikonfigurasi dengan benar akan meminimalkan debu, mencegah degradasi termal, dan memaksimalkan hasil operasional harian Anda. Karena standar industri untuk resin daur ulang terus meningkat, berinvestasi pada peralatan yang andal adalah cara paling efektif untuk memastikan fasilitas Anda tetap kompetitif. Jika Anda ingin meningkatkan lini pemrosesan Anda dengan mesin khusus aplikasi yang direkayasa secara mendalam, jelajahi solusi berkinerja tinggi yang tersedia di Alva Plastics Machinery untuk menemukan konfigurasi tepat yang dibutuhkan fasilitas Anda.
Meskipun secara mekanis dimungkinkan untuk memasukkan plastik yang berbeda ke dalam wadah yang sama, hal ini sangat tidak disarankan untuk pengendalian kualitas. Bahan yang rapuh mendapat manfaat dari bilah datar yang tajam untuk mengurangi debu, sedangkan bongkahan PE yang tebal memerlukan bilah cakar untuk gigitan dan torsi yang lebih baik. Memanfaatkan konfigurasi generik sangat membahayakan kualitas dimensi regrind dan throughput volumetrik mesin.
Timbulnya debu yang berlebihan pada dasarnya merupakan gejala benturan benda tumpul, bukan gejala gesekan bersih. Hal ini biasanya disebabkan oleh bilah yang sangat tumpul, ukuran saringan yang terlalu kecil sehingga memerangkap material terlalu lama, atau penggunaan sudut pemotongan yang terlalu agresif untuk plastik yang rapuh. Mengasah bilah rotor dan mengkalibrasi celah bilah secara tepat hingga toleransi yang ketat dapat mengurangi keluaran debu secara drastis.
Interval perawatan bergantung sepenuhnya pada volume keluaran dan kekerasan spesifik polimer yang diproses. Untuk penggunaan sehari-hari yang berat dan terus menerus pada plastik padat dan kaku, bilah pemotong harus diperiksa secara visual setiap minggu. Biasanya, alat ini memerlukan penajaman profesional setiap beberapa minggu untuk mempertahankan potongan yang presisi dan untuk mencegah gesekan kinetik.
Polypropylene sangat sensitif terhadap panas kinetik karena titik lelehnya yang lebih rendah. Jika bukaan layar terlalu kecil, partikel plastik akan tetap terperangkap di ruang pemotongan untuk waktu yang lama. Gesekan mekanis yang diakibatkannya dengan cepat meningkatkan suhu, menyebabkan material meleleh, mengotori layar logam, menutup seluruh lubang, dan akhirnya membuat rotor macet.
Untuk memproses plastik kaku secara efisien, jarak bebas antara pisau berputar dan pisau alas stasioner harus diatur dengan sangat rapat. Standar industri biasanya menentukan kesenjangan antara 0,1 mm dan 0,2 mm. Kalibrasi yang tepat ini memastikan pemotongan yang bersih seperti gunting pada polimer, bukannya merobek atau menghancurkan plastik.
Kepadatan curah yang ideal bervariasi menurut polimer, tetapi secara umum, penggilingan kaku berkualitas tinggi harus sangat mirip dengan kepadatan pelet murni, biasanya berkisar antara 25 hingga 35 pon per kaki kubik. Untuk mencapai kepadatan ini memerlukan pemotongan yang bersih dan seragam tanpa ekor yang berserabut atau butiran halus yang berlebihan, sehingga memastikan pengumpanan yang lancar ke dalam hopper ekstruder tanpa adanya penghubung.
Desain rotor yang berat dan kokoh menghasilkan inersia kinetik yang tinggi. Setelah berputar dengan kecepatan penuh, inersia ini membawa bilah melewati bongkahan plastik keras dengan sedikit ketergantungan pada daya listrik berkelanjutan dari motor. Sebaliknya, rotor terbuka yang ringan akan mengalami penurunan RPM secara tiba-tiba ketika membentur material padat, menyebabkan motor menarik lonjakan arus listrik yang besar sebagai kompensasinya, sehingga meningkatkan konsumsi daya secara keseluruhan.


