
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-27 उत्पत्ति: साइट


औद्योगिक प्लास्टिक रीसाइक्लिंग क्षेत्र में, आपके रिग्राइंड की गुणवत्ता सीधे तौर पर आपकी संपूर्ण प्रसंस्करण लाइन की लाभप्रदता और परिचालन दक्षता को निर्धारित करती है। क्या कोई सुविधा इंजेक्शन मोल्डिंग रिजेक्ट्स, एक्सट्रूडेड औद्योगिक पाइप, या मोटी दीवार वाले उपभोक्ता कंटेनरों को सही तरीके से संभालती है हार्ड प्लास्टिक क्रशर एक मूलभूत आवश्यकता है। इष्टतम परिणाम प्राप्त करना केवल भारी-भरकम मशीन में सामग्री डालने तक ही सीमित नहीं है। एकसमान, धूल रहित और उच्च-बल्क-घनत्व वाले रिग्राइंड के उत्पादन का इंजीनियरिंग रहस्य मशीन के आंतरिक यांत्रिक घटकों के सावधानीपूर्वक विन्यास में निहित है।
उद्योग-व्यापी दृष्टिकोण से, रीसाइक्लिंग परिदृश्य वर्तमान में बड़े पैमाने पर परिवर्तन के दौर से गुजर रहा है। कड़े वैश्विक स्थिरता जनादेश और परिपत्र अर्थव्यवस्था पहल से प्रेरित होकर, ब्रांड मालिक अब उच्च शुद्धता वाले पोस्ट-कंज्यूमर रेज़िन की मांग करते हैं जो वर्जिन सामग्रियों के समान प्रदर्शन करता है। इस बदलाव का मतलब है कि सटीक ग्रैनुलेशन अब केवल लागत-बचत का उपाय नहीं रह गया है। यह एक प्रतिस्पर्धी आवश्यकता है. बाज़ार डेटा रिग्राइंड के प्रति बढ़ती असहिष्णुता का संकेत देता है जो एक्सट्रूडर के उतार-चढ़ाव या स्क्रीन पैक रुकावटों का कारण बनता है। एक्रिलोनिट्राइल ब्यूटाडीन स्टाइरीन, पॉलीप्रोपाइलीन और पॉलीइथाइलीन जैसे कठोर पॉलिमर के लिए, काटने की यांत्रिकी को सामग्री के विशिष्ट भौतिक और थर्मल गुणों के लिए पूरी तरह से तैयार किया जाना चाहिए। यह व्यापक मार्गदर्शिका यह बताती है कि उपयुक्त ब्लेड आकृति विज्ञान और स्क्रीन आयामों का चयन मूल रूप से अंतिम आउटपुट गुणवत्ता को कैसे आकार देता है, जिससे संयंत्र प्रबंधकों को अपशिष्ट को कम करने और अवांछित थर्मल गिरावट को रोकने में मदद मिलती है।
सामग्री की विशिष्टता महत्वपूर्ण है: पॉलिमर में विशिष्ट तन्यता ताकत, भंगुरता स्तर और पिघलने बिंदु होते हैं। इन अंतरों के लिए अत्यधिक धूल उत्पादन या घर्षण पिघलने से बचने के लिए विशिष्ट यांत्रिक दृष्टिकोण की आवश्यकता होती है।
ब्लेड ज्यामिति काटने की क्षमता तय करती है: पंजे के ब्लेड मोटे, कठोर टुकड़ों के लिए आवश्यक उच्च-टोक़ काटने की क्षमता प्रदान करते हैं। इसके विपरीत, फ्लैट ब्लेड पतली कठोर शीट और भंगुर उपकरण आवासों के लिए आवश्यक स्वच्छ कतरनी बल प्रदान करते हैं।
स्क्रीन का आकार गुणवत्ता और थ्रूपुट को नियंत्रित करता है: एक छोटा स्क्रीन एपर्चर बेहतर रिग्राइंड उत्पन्न करता है लेकिन चैम्बर घर्षण को बढ़ाता है। एक बड़ी स्क्रीन थ्रूपुट को अधिकतम करती है लेकिन मोटे दाने पैदा करती है।
घटक तालमेल गिरावट को रोकता है: तेज ब्लेड और एक इष्टतम स्क्रीन आकार का सटीक संयोजन प्लास्टिक को काटने वाले कक्ष के अंदर ज़्यादा गरम होने और धब्बा होने से रोकता है।
रखरखाव ड्राइव संगति: बेसलाइन प्रदर्शन को बनाए रखने के लिए नियमित यांत्रिक रखरखाव एक अनिवार्य परिचालन मानक है।
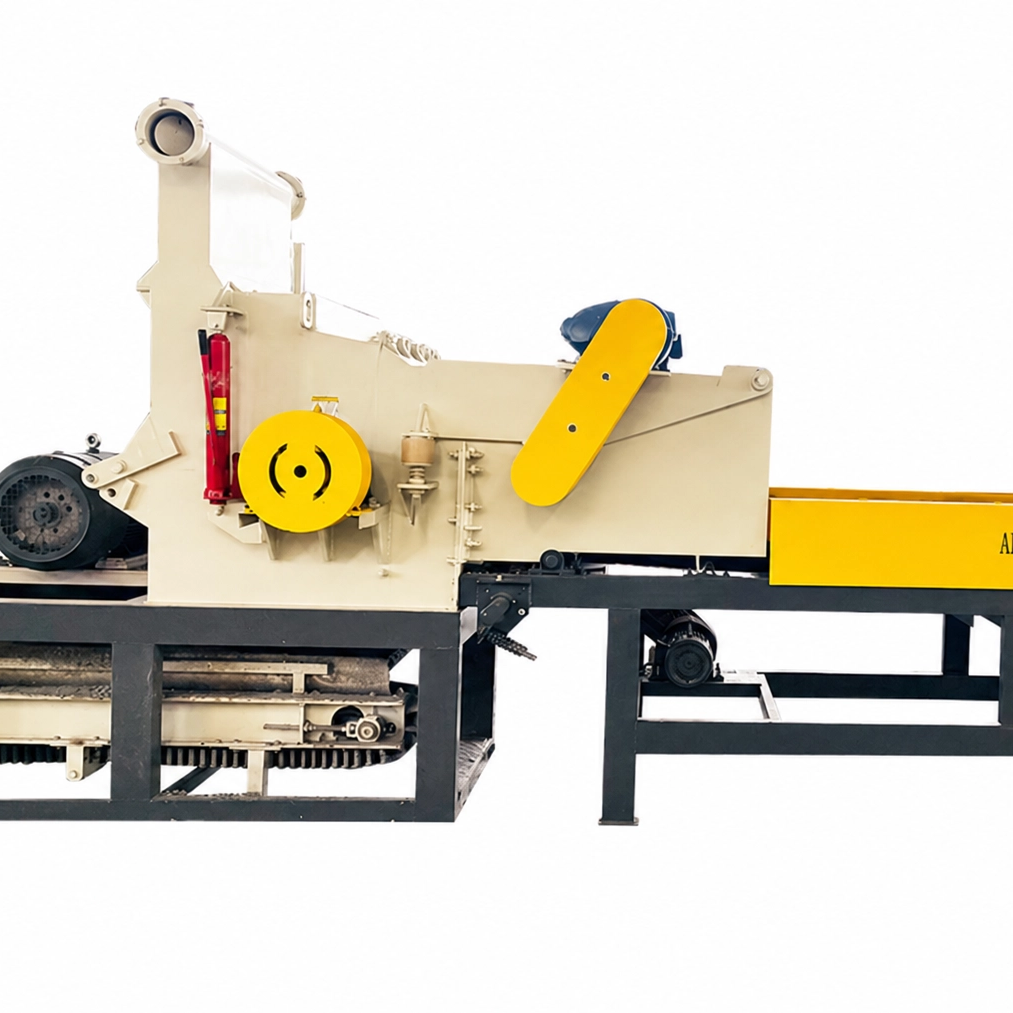
एक औद्योगिक आकार कटौती मशीन को विशेष रूप से कठोर, घने या मोटी दीवार वाले प्लास्टिक कचरे को पुन: प्रयोज्य कणिकाओं में संसाधित करने के लिए इंजीनियर किया जाता है। बड़े पैमाने पर शुद्धिकरण की प्राथमिक मात्रा में कमी के लिए उपयोग किए जाने वाले धीमी गति वाले श्रेडर के विपरीत, यह उपकरण उच्च घूर्णी गति पर काम करता है। यह कठोर प्लास्टिक को विशिष्ट, समान आकार में काटने के लिए कठोर स्टील ब्लेड से सुसज्जित भारी, संतुलित रोटर की गतिज ऊर्जा पर निर्भर करता है।
इस दानेदार बनाने की प्रक्रिया का प्राथमिक उद्देश्य इष्टतम रीग्राइंड गुणवत्ता प्राप्त करना है। इस क्षेत्र में गुणवत्ता को सख्त मापदंडों द्वारा परिभाषित किया जाता है। आपको आयामी एकरूपता, महीन धूल कणों की पूर्ण न्यूनतम संख्या, कुशल एक्सट्रूडर फीडिंग के लिए उच्च थोक घनत्व और शून्य थर्मल गिरावट की आवश्यकता होती है। बाद के एक्सट्रूज़न या इंजेक्शन मोल्डिंग चरणों के दौरान समान पिघलने को सुनिश्चित करने के लिए कणों को सुसंगत होना चाहिए।
फ़ैक्टरी स्तर पर, एक सामान्य परिचालन त्रुटि यह मान लेना है कि एक आकार-सभी के लिए उपयुक्त मशीन सेटअप सभी पॉलिमर को समान रूप से अच्छी तरह से संसाधित कर सकता है। आंतरिक यांत्रिकी को समायोजित किए बिना भंगुर प्लास्टिक और कठोर, अर्ध-क्रिस्टलीय प्लास्टिक के बीच वैकल्पिक रूप से अनिवार्य रूप से उप-इष्टतम परिणाम प्राप्त होते हैं। उदाहरण के लिए, गर्मी-संवेदनशील पॉलिमर के लिए उपयोग किए जाने वाले समान ब्लेड और स्क्रीन कॉन्फ़िगरेशन के साथ भंगुर सामग्री को संसाधित करने से या तो अनुपयोगी धूल का एक बादल बन जाएगा या स्क्रीन पर पिघला हुआ प्लास्टिक फैल जाएगा। अंततः, पॉलिमर के भौतिक गुणों को उपकरण की यांत्रिक क्रिया को निर्देशित करना चाहिए।
किसी मशीन को सही ढंग से कॉन्फ़िगर करने के लिए, ऑपरेटरों को पहले लक्ष्य पॉलिमर के थर्मल और मैकेनिकल गुणों को गहराई से समझना होगा। मशीन सेटअप को सामग्री से मेल न खाने के परिणामस्वरूप त्वरित घिसाव, उच्च ऊर्जा खपत और खराब उपज होती है।
एक्रिलोनिट्राइल ब्यूटाडीन स्टाइरीन: अपनी संरचनात्मक कठोरता और आयामी स्थिरता के लिए जाना जाता है, यह सामग्री अत्यधिक भंगुर है। यह उच्च-वेग वाले कुंद प्रभाव के तहत कतरने के बजाय बिखर जाता है। यह बिखरने से अत्यधिक धूल और हवा में उड़ने वाली धूल पैदा होती है, जिससे खतरनाक कार्य वातावरण बनता है और उपयोग योग्य उपज कम हो जाती है। इसे कम करने के लिए, एक विशेष एबीएस क्रशर सेटअप के लिए सख्त सहनशीलता के साथ कॉन्फ़िगर किए गए फ्लैट, रेजर-नुकीले ब्लेड की आवश्यकता होती है। यह एक साफ, सटीक कैंची जैसा कट सुनिश्चित करता है जो सामग्री के टूटने की प्रवृत्ति को दरकिनार कर देता है।
पॉलीप्रोपाइलीन: यह पॉलिमर एक पूरी तरह से अलग इंजीनियरिंग चुनौती पेश करता है। हालाँकि यह सख्त और थकान-प्रतिरोधी है, लेकिन इसका गलनांक अपेक्षाकृत कम है। यदि ब्लेड सुस्त हैं या स्क्रीन का आकार बहुत सीमित है, तो सामग्री काटने वाले कक्ष में फंसी रहती है। परिणामस्वरूप गतिज घर्षण तेजी से गर्मी उत्पन्न करता है, जिससे सामग्री अपने नरम बिंदु तक पहुंच जाती है और ब्लेड पर फैल जाती है। एक निष्ठावान पीपी क्रशर कॉन्फ़िगरेशन को तीव्र सामग्री थ्रूपुट को प्राथमिकता देनी चाहिए। थर्मल गिरावट को रोकने के लिए संयंत्र प्रबंधक अक्सर थोड़ी बड़ी स्क्रीन और अत्यधिक हवादार कटिंग कक्षों का उपयोग करते हैं।
उच्च घनत्व पॉलीथीन: यह सघन प्लास्टिक अक्सर भारी-भरकम अनुप्रयोगों जैसे एक्सट्रूडेड नगरपालिका पाइप, औद्योगिक रासायनिक ड्रम और मोटी दीवार वाले पैलेट में पाया जाता है। यह अविश्वसनीय रूप से प्रभाव-प्रतिरोधी है और अत्यधिक काटने की शक्ति की मांग करता है। यदि रोटर में पर्याप्त जड़ता का अभाव है, तो मशीन सामग्री को काटने के लिए संघर्ष करेगी। इससे मोटर रुक जाती है और गंभीर यांत्रिक तनाव पड़ता है। एक ठीक से कॉन्फ़िगर किया गया पीई कोल्हू मजबूत, कंपित पंजे वाले ब्लेड पर बहुत अधिक निर्भर करता है। ये ब्लेड मोटी दीवारों से स्थानीयकृत, आक्रामक काट लेते हैं, और भार को रोटेशन में समान रूप से वितरित करते हैं।
रोटर और उससे जुड़े ब्लेड किसी भी आकार में कटौती करने वाले उपकरण का धड़कन केंद्र बनते हैं। इन चाकूओं की ज्यामिति सटीक रूप से तय करती है कि यांत्रिक बल को बहुलक में कैसे स्थानांतरित किया जाता है। इसलिए, आपके ऑपरेशन को अनुकूलित करने में ब्लेड का चयन सबसे महत्वपूर्ण निर्णय है।
ब्लेड प्रकार |
डिज़ाइन विशेषताएँ |
के लिए सबसे उपयुक्त |
धूल उत्पादन स्तर |
|---|---|---|---|
पंजा ब्लेड |
लड़खड़ाते दाँत, स्थानीय उच्च-टोक़ काटने |
मोटी दीवार वाले पीई पाइप, भारी पर्जिंग, घनी गांठें |
मध्यम |
सपाट ब्लेड |
निरंतर सीधा किनारा, व्यापक व्यापक कट |
पतली दीवार वाले कंटेनर, भंगुर एबीएस आवास |
कम |
वी-प्रकार ब्लेड |
शेवरॉन कोण, सामग्री को चैम्बर केंद्र तक खींचता है |
तापमान-संवेदनशील पीपी, सामान्य प्रयोजन रीसाइक्लिंग |
बहुत कम |
विशेष रूप से, पंजे के ब्लेड यह सुनिश्चित करते हैं कि किसी भी मिलीसेकेंड पर स्थिर बिस्तर चाकू के साथ केवल एक छोटा सा खंड जुड़ा होता है। यह स्थानीय दबाव मशीन को बिना रुके अविश्वसनीय रूप से मोटे प्लास्टिक को काटने की अनुमति देता है। यह रोटर बेयरिंग पर शॉक लोड को काफी कम कर देता है।
इसके विपरीत, फ्लैट ब्लेड में रोटर की पूरी चौड़ाई तक फैले निरंतर काटने वाले किनारे होते हैं। वे पतली दीवार वाले कठोर प्लास्टिक और खोखले कंटेनरों के प्रसंस्करण में उत्कृष्टता प्राप्त करते हैं। भंगुर सामग्रियों के लिए, यह साफ़ कतरनी क्रिया प्लास्टिक को फटने से रोकती है।
जबकि ब्लेड भौतिक कमी करते हैं, स्क्रीन अंतिम वर्गीकरण प्रणाली के रूप में कार्य करती है। काटने वाले कक्ष के निचले भाग में स्थित, यह सटीक रूप से निर्देशित करता है कि सामग्री मशीन के अंदर कितनी देर तक रहेगी।
छोटे स्क्रीन आकार, जैसे कि 6 मिमी से 8 मिमी, का उपयोग यह सुनिश्चित करता है कि अंतिम आउटपुट अत्यधिक समान है। यह बढ़िया रिग्राइंड अक्सर इंजेक्शन मोल्डिंग मशीनों में तत्काल पुन: परिचय के लिए तैयार होता है। महत्वपूर्ण कमी निवास समय में वृद्धि है। प्लास्टिक को गुजरने के लिए कई बार काटना पड़ता है, जिससे गतिज घर्षण तेजी से बढ़ता है। कम पिघलने बिंदु वाले पॉलिमर के लिए, यह विस्तारित एक्सपोज़र जल्दी से अवरुद्ध एपर्चर का कारण बन सकता है।
इसके अलावा, 10 मिमी से 14 मिमी तक की बड़ी स्क्रीन सामग्री को चैम्बर से तेजी से खाली करने की अनुमति देती है। यह तीव्र निकासी वॉल्यूमेट्रिक थ्रूपुट को अधिकतम करती है, विद्युत ऊर्जा की खपत को काफी कम करती है, और गर्मी संचय को काफी कम करती है। डाउनस्ट्रीम उपकरण के फीड थ्रोट विनिर्देशों के आधार पर, इस मोटे पदार्थ को द्वितीयक प्रसंस्करण की आवश्यकता हो सकती है।
सच्ची परिचालन उत्कृष्टता तब प्राप्त होती है जब ब्लेड आकृति विज्ञान और स्क्रीन आयामों को पूर्ण सामंजस्य में काम करने के लिए इंजीनियर किया जाता है। दानेदार बनाना स्वाभाविक रूप से एक उच्च-घर्षण प्रक्रिया है। असंबद्ध घटक अनिवार्य रूप से अंतिम उत्पाद से समझौता करेंगे।
उदाहरण के लिए, एक तेज सपाट ब्लेड को मध्यम आकार की स्क्रीन के साथ जोड़ने से भंगुर पॉलिमर के प्रसंस्करण के लिए इष्टतम वातावरण बनता है। यह चकनाचूर-धूल प्रभाव को प्रभावी ढंग से बेअसर कर देता है। मोटी एचडीपीई की थर्मल गतिशीलता को प्रबंधित करने के लिए एक पूरी तरह से अलग दृष्टिकोण की आवश्यकता होती है। हाई-टॉर्क क्लॉ ब्लेड को थोड़ी बड़ी स्क्रीन के साथ जोड़ने से एक आदर्श सेटअप बनता है जो घर्षण से पिघलने से रोकता है।
घूमने वाले ब्लेड और स्थिर बिस्तर चाकू के बीच भौतिक निकासी भी महत्वपूर्ण है। कठोर प्लास्टिक प्रसंस्करण में, इस अंतर को आमतौर पर 0.1 मिमी से 0.2 मिमी की सख्त सहनशीलता के लिए कैलिब्रेट किया जाता है। एक तंग अंतराल यह सुनिश्चित करता है कि पॉलिमर फटने के बजाय साफ-सुथरा कटा हुआ है, जिससे सिस्टम के माध्यम से एक स्थिर प्रवाह बना रहता है।
किसी सुविधा को अपग्रेड करते समय, निवेश पर दीर्घकालिक रिटर्न हासिल करने के लिए मशीनरी की संरचनात्मक और इंजीनियरिंग विशेषताओं का मूल्यांकन करना सर्वोपरि है। यह केवल कच्ची शक्ति के बारे में नहीं है। यह स्मार्ट इंजीनियरिंग के बारे में है जो आपके ऑपरेटरों और आपकी निचली रेखा की सुरक्षा करती है।
सबसे पहले, मोटर क्षमता और रोटर द्रव्यमान का मूल्यांकन करें। हेवी-ड्यूटी सॉलिड रोटार पावर स्पाइक्स पैदा किए बिना घने प्लास्टिक के माध्यम से बिजली के लिए आवश्यक गतिज जड़ता प्रदान करते हैं। एसकेडी-11 या डी2 टूल स्टील जैसी प्रीमियम ब्लेड सामग्री से सुसज्जित मशीनों की तलाश करें, जो निरंतर संचालन के दौरान बेहतर पहनने के प्रतिरोध प्रदान करते हैं। इसके बाद, हॉपर डिज़ाइन की जांच करें। आधुनिक मशीनें डबल पर्दों से सुसज्जित एंटी-फ्लाईबैक हॉपर का उपयोग करती हैं। ये सुविधाएँ ऑपरेटरों को उच्च गति वाले प्लास्टिक छर्रे से सुरक्षित रखती हैं।
रखरखाव में आसानी एक अन्य महत्वपूर्ण कारक है। सुविधाओं को हाइड्रोलिक चैम्बर खोलने वाले तंत्र से सुसज्जित मशीनों को प्राथमिकता देनी चाहिए। जब किसी ऑपरेटर को जाम हटाने की आवश्यकता होती है, तो ये स्वचालित सिस्टम अत्यधिक डाउनटाइम के बिना त्वरित स्क्रीन परिवर्तन की अनुमति देते हैं। अनुकूलन योग्य समाधानों में विशेषज्ञता रखने वाले निर्माताओं को चुनना यह सुनिश्चित करता है कि आपको एक लाभ मिले प्लास्टिक रीसाइक्लिंग क्रशर । आपके सटीक पॉलीमर स्ट्रीम के अनुरूप
यहां तक कि सबसे सटीक रूप से कॉन्फ़िगर की गई मशीन भी सख्त निवारक रखरखाव प्रोटोकॉल के बिना खराब प्रदर्शन का अनुभव करेगी। यांत्रिक क्षरण का सीधा संबंध भौतिक क्षरण से है।
नियमित ब्लेड शार्पनिंग: ब्लेड को बहुत तेज रखना चाहिए। कुंद ब्लेड प्लास्टिक को तोड़ने के लिए कुंद बल पर निर्भर करते हैं। यह तोड़ने की क्रिया तेजी से हवा में उड़ने वाली धूल को बढ़ाती है और रिग्राइंड के थोक घनत्व को नष्ट कर देती है।
स्क्रीन निरीक्षण: बंद छिद्रों या धातु की थकान के लिए स्क्रीन का प्रतिदिन निरीक्षण किया जाना चाहिए। आंशिक रूप से अवरुद्ध स्क्रीन एक बाधा के रूप में कार्य करती है, जिससे आंतरिक तापमान खतरनाक स्तर तक बढ़ जाता है।
बियरिंग स्नेहन: रोटर बियरिंग यांत्रिक भार का खामियाजा भुगतती है। रोटर को सुचारू रूप से घुमाने के लिए उच्च तापमान वाले लिथियम-आधारित ग्रीस का उपयोग करके लगातार स्नेहन की आवश्यकता होती है। यह भयावह बीयरिंग विफलता को रोकता है।
कठोर प्लास्टिक से शीर्ष स्तरीय रिग्राइंड गुणवत्ता प्राप्त करना सटीक यांत्रिक विन्यास का प्रत्यक्ष परिणाम है। आप जिस पॉलिमर का प्रसंस्करण कर रहे हैं उसके विशिष्ट तापीय और भौतिक गुणों के साथ ब्लेड के प्रकार और स्क्रीन आकार का सावधानीपूर्वक मिलान करके, आप औद्योगिकीकरण के बाद के कचरे को उच्च मूल्य वाले कच्चे माल में बदल सकते हैं।
उचित रूप से कॉन्फ़िगर किया गया सेटअप धूल को कम करता है, थर्मल गिरावट को रोकता है, और आपके दैनिक परिचालन थ्रूपुट को अधिकतम करता है। जैसे-जैसे पुनर्चक्रित रेजिन के लिए उद्योग के मानक बढ़ते जा रहे हैं, आपकी सुविधा प्रतिस्पर्धी बनी रहे यह सुनिश्चित करने के लिए विश्वसनीय उपकरणों में निवेश करना सबसे प्रभावी तरीका है। यदि आप अपनी प्रसंस्करण लाइन को भारी इंजीनियर, एप्लिकेशन-विशिष्ट मशीनरी के साथ अपग्रेड करना चाहते हैं, तो आपकी सुविधा की मांग के अनुसार सटीक कॉन्फ़िगरेशन ढूंढने के लिए अल्वा प्लास्टिक मशीनरी में उपलब्ध उच्च-प्रदर्शन समाधानों का पता लगाएं।
हालाँकि एक ही सेटअप में अलग-अलग प्लास्टिक को डालना यांत्रिक रूप से संभव है, लेकिन गुणवत्ता नियंत्रण के लिए यह बेहद अनुचित है। धूल को कम करने के लिए भंगुर सामग्री को तेज सपाट ब्लेड से लाभ होता है, जबकि मोटे पीई टुकड़ों को बेहतर काटने और टॉर्क के लिए पंजे के ब्लेड की आवश्यकता होती है। सामान्य कॉन्फ़िगरेशन का उपयोग करने से रीग्राइंड की आयामी गुणवत्ता और मशीन के वॉल्यूमेट्रिक थ्रूपुट दोनों से गंभीर रूप से समझौता होता है।
अत्यधिक धूल उत्पन्न होना मुख्य रूप से क्लीन शियरिंग के बजाय कुंद-बल प्रभाव का एक लक्षण है। यह आम तौर पर गंभीर रूप से सुस्त ब्लेड, अत्यधिक छोटे स्क्रीन आकार के कारण होता है जो सामग्री को बहुत लंबे समय तक फंसाए रखता है, या भंगुर प्लास्टिक के लिए अत्यधिक आक्रामक काटने के कोण का उपयोग करता है। रोटर ब्लेड को तेज करने और ब्लेड के गैप को एक सख्त सहनशीलता के लिए सटीक रूप से कैलिब्रेट करने से धूल के उत्पादन में भारी कमी आ सकती है।
रखरखाव अंतराल पूरी तरह से थ्रूपुट की मात्रा और संसाधित होने वाले पॉलिमर की विशिष्ट कठोरता पर निर्भर करता है। घने कठोर प्लास्टिक पर भारी निरंतर दैनिक उपयोग के लिए, काटने वाले ब्लेड का साप्ताहिक रूप से निरीक्षण किया जाना चाहिए। आमतौर पर, सटीक कट बनाए रखने और गतिज घर्षण को रोकने के लिए उन्हें हर कुछ हफ्तों में पेशेवर शार्पनिंग की आवश्यकता होती है।
पॉलीप्रोपाइलीन अपने कम गलनांक के कारण गतिज ताप के प्रति अत्यधिक संवेदनशील है। यदि स्क्रीन का एपर्चर बहुत छोटा है, तो प्लास्टिक के कण लंबे समय तक कटिंग कक्ष में फंसे रहते हैं। परिणामी यांत्रिक घर्षण तेजी से तापमान बढ़ाता है, जिससे सामग्री पिघल जाती है, धातु स्क्रीन पर फैल जाती है, छिद्रों को पूरी तरह से अवरुद्ध कर देती है और अंततः रोटर जाम हो जाता है।
कठोर प्लास्टिक को कुशलतापूर्वक संसाधित करने के लिए, घूमने वाले चाकू और स्थिर बिस्तर चाकू के बीच निकासी अंतर को बहुत तंग सेट किया जाना चाहिए। उद्योग मानक आमतौर पर 0.1 मिमी और 0.2 मिमी के बीच का अंतर तय करते हैं। यह सटीक अंशांकन प्लास्टिक को फाड़ने या तोड़ने के बजाय बहुलक के माध्यम से कैंची की तरह साफ कतरनी सुनिश्चित करता है।
आदर्श थोक घनत्व पॉलिमर के अनुसार भिन्न होता है, लेकिन आम तौर पर, उच्च गुणवत्ता वाले कठोर रिग्राइंड को कुंवारी छर्रों के घनत्व की बारीकी से नकल करनी चाहिए, आमतौर पर 25 से 35 पाउंड प्रति घन फुट तक। इस घनत्व को प्राप्त करने के लिए कठोर पूंछ या अत्यधिक महीन के बिना साफ, समान कटौती की आवश्यकता होती है, जिससे ब्रिजिंग के बिना एक्सट्रूडर हॉपर में सुचारू फीडिंग सुनिश्चित होती है।
एक भारी, ठोस रोटर डिज़ाइन उच्च गतिज जड़ता प्रदान करता है। एक बार पूरी गति से घूमने के बाद, यह जड़ता मोटर से निरंतर विद्युत शक्ति पर न्यूनतम निर्भरता के साथ कठोर प्लास्टिक के टुकड़ों के माध्यम से ब्लेड को ले जाती है। इसके विपरीत, एक हल्के खुले रोटर में घने पदार्थों से टकराने पर अचानक आरपीएम में गिरावट का अनुभव होगा, जिससे मोटर को क्षतिपूर्ति के लिए बड़े पैमाने पर एम्परेज स्पाइक्स खींचने होंगे, जिससे कुल बिजली की खपत बढ़ जाएगी।


