
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-26 उत्पत्ति: साइट


एल्यूमीनियम के पुनर्चक्रण से कच्चे बॉक्साइट अयस्क को संसाधित करने के लिए आवश्यक 95% ऊर्जा की बचत होती है। यह बहुत बड़ा अंतर है. हालाँकि, कच्चे स्क्रैप को भट्टी-तैयार सामग्री में बदलना आसान नहीं है। किसी भी सुविधा वाले फर्श पर चलें, और आपको सामग्रियों का अव्यवस्थित मिश्रण दिखाई देगा। आपके पास एक ढेर में हल्के वास्तुशिल्प खिड़की के फ्रेम और दूसरे में भारी ऑटोमोटिव इंजन ब्लॉक हैं। उनके भौतिक गुण काफी भिन्न होते हैं।
यदि आप गलत कटौती तकनीक चुनते हैं, तो आपको अंतहीन मशीन जाम, टूटे हुए ब्लेड और खराब आउटपुट गुणवत्ता का सामना करना पड़ेगा। यह मार्गदर्शिका विभिन्न एल्यूमीनियम मिश्र धातुओं के प्रसंस्करण के पीछे के मैकेनिकल इंजीनियरिंग सिद्धांतों को तोड़ती है। हम देखेंगे कि अत्यधिक लाभदायक उत्पादन लाइन बनाने के लिए आपके फ़ीड आकार, शक्ति और लक्ष्य कण आकार का मिलान कैसे किया जाए।
सामग्री आकृति विज्ञान डिजाइन तय करता है: एल्यूमिनियम प्रोफाइल उच्च मात्रा वाले होते हैं और उलझने का खतरा होता है। कास्टिंग उच्च घनत्व और भंगुर हैं। यांत्रिक विफलता से बचने के लिए उन्हें मौलिक रूप से भिन्न रोटर कॉन्फ़िगरेशन की आवश्यकता होती है।
फ़ीड का आकार ज्यामिति निर्धारित करता है: आने वाले स्क्रैप के आयाम सामग्री ब्रिजिंग को रोकने के लिए सीधे हॉपर की मात्रा और रोटर की कार्यशील लंबाई को निर्धारित करते हैं।
पावर ऑप्टिमाइज़ेशन टॉर्क पर केंद्रित है: भारी कास्टिंग के लिए उच्च-टॉर्क, कम गति वाली श्रेडिंग की आवश्यकता होती है। रोटर्स पर सामग्री को उछलने से रोकने के लिए हल्के प्रोफाइल को आक्रामक पकड़ने वाले हुक की आवश्यकता होती है।
नियंत्रित आउटपुट मूल्य को अधिकतम करता है: एक विशिष्ट लक्ष्य कण आकार को हिट करने के लिए सटीक स्क्रीन चयन की आवश्यकता होती है। डाउनस्ट्रीम पृथक्करण में सुधार के लिए इसमें अक्सर दो-चरण क्रशिंग सेटअप शामिल होता है।
सिस्टम बहुमुखी प्रतिभा आरओआई में सुधार करती है: जब आप परिचालन मापदंडों को सही ढंग से समायोजित करते हैं तो एक अच्छी तरह से कॉन्फ़िगर की गई मशीन कई अलौह धातुओं को आसानी से संसाधित करती है।
मोटर विशिष्टताओं या हॉपर आयामों को देखने से पहले, आपको अपनी फ़ीड सामग्री का विश्लेषण करना चाहिए। स्क्रैप ही मशीन का डिज़ाइन तय करता है। उपकरण का धातु के प्रकार से मिलान न कर पाना रीसाइक्लिंग संयंत्रों में समय से पहले खराब होने का प्रमुख कारण है।
विंडो एक्सट्रूज़न और स्ट्रक्चरल साइडिंग जैसी प्रोफ़ाइलें कम-घनत्व और उच्च-मात्रा वाली होती हैं। वे आसानी से उलझ जाते हैं. लंबे एक्सट्रूज़न घूमने वाले शाफ्ट के चारों ओर लपेटेंगे और हॉपर में बड़े पैमाने पर सामग्री को पाटने का कारण बनेंगे। आपको एक विशेषज्ञ की आवश्यकता है एल्यूमीनियम प्रोफ़ाइल क्रशर इस लचीली धातु को काटने वाले कक्ष में खींचने के लिए एक बड़े फ़ीड ओपनिंग और आक्रामक हुक-शैली ब्लेड से सुसज्जित है।
कास्टिंग बिल्कुल विपरीत हैं। इंजन ब्लॉक, ट्रांसमिशन केस और व्हील हब घने, मोटे और भंगुर हैं। यहां सबसे बड़ा सिरदर्द छिपी हुई आवारा धातु है। एक ठोस स्टील बोल्ट एक मानक ब्लेड को तुरंत चकनाचूर कर सकता है। ये सामग्रियां उलझती नहीं हैं. इसके बजाय, उन्हें भंगुर संरचना को तोड़ने के लिए अत्यधिक कुंद-बल वाले टॉर्क की आवश्यकता होती है।
स्क्रैप प्रकार |
भौतिक विशेषताएं |
इष्टतम श्रेडिंग तंत्र |
प्राथमिक परिचालन चुनौती |
|---|---|---|---|
एल्यूमिनियम प्रोफाइल |
कम घनत्व, लचीला, उच्च मात्रा |
उच्च गति कतरनी, आक्रामक हथियाने वाले हुक |
उलझना और हॉपर पाटना |
एल्यूमिनियम कास्टिंग |
उच्च घनत्व, गाढ़ा, भंगुर |
कम गति, उच्च टोक़ कुंद बल संपीड़न |
छिपे हुए स्टील से टूटे हुए ब्लेड |
इलेक्ट्रिक वाहनों और गीगाकास्टिंग तकनीक का तेजी से विकास स्क्रैप परिदृश्य को सक्रिय रूप से बदल रहा है। आधुनिक ऑटोमोटिव बचाव में अब बड़े पैमाने पर, जटिल मिश्रित-सामग्री कास्टिंग और भारी बैटरी हाउसिंग शामिल हैं। दूरगामी सोच वाले संयंत्र प्रबंधक कठोर इलेक्ट्रोमैकेनिकल सेटअप से दूर जा रहे हैं। उद्योग बुद्धिमान वैरिएबल-स्पीड हाइड्रोलिक ड्राइव की ओर बढ़ रहा है। ये सिस्टम शून्य आरपीएम पर भी अधिकतम टॉर्क प्रदान करते हैं और जटिल ईवी स्क्रैप से अप्रत्याशित टॉर्क स्पाइक्स को संभालने के लिए आवश्यक शॉक अवशोषण प्रदान करते हैं।
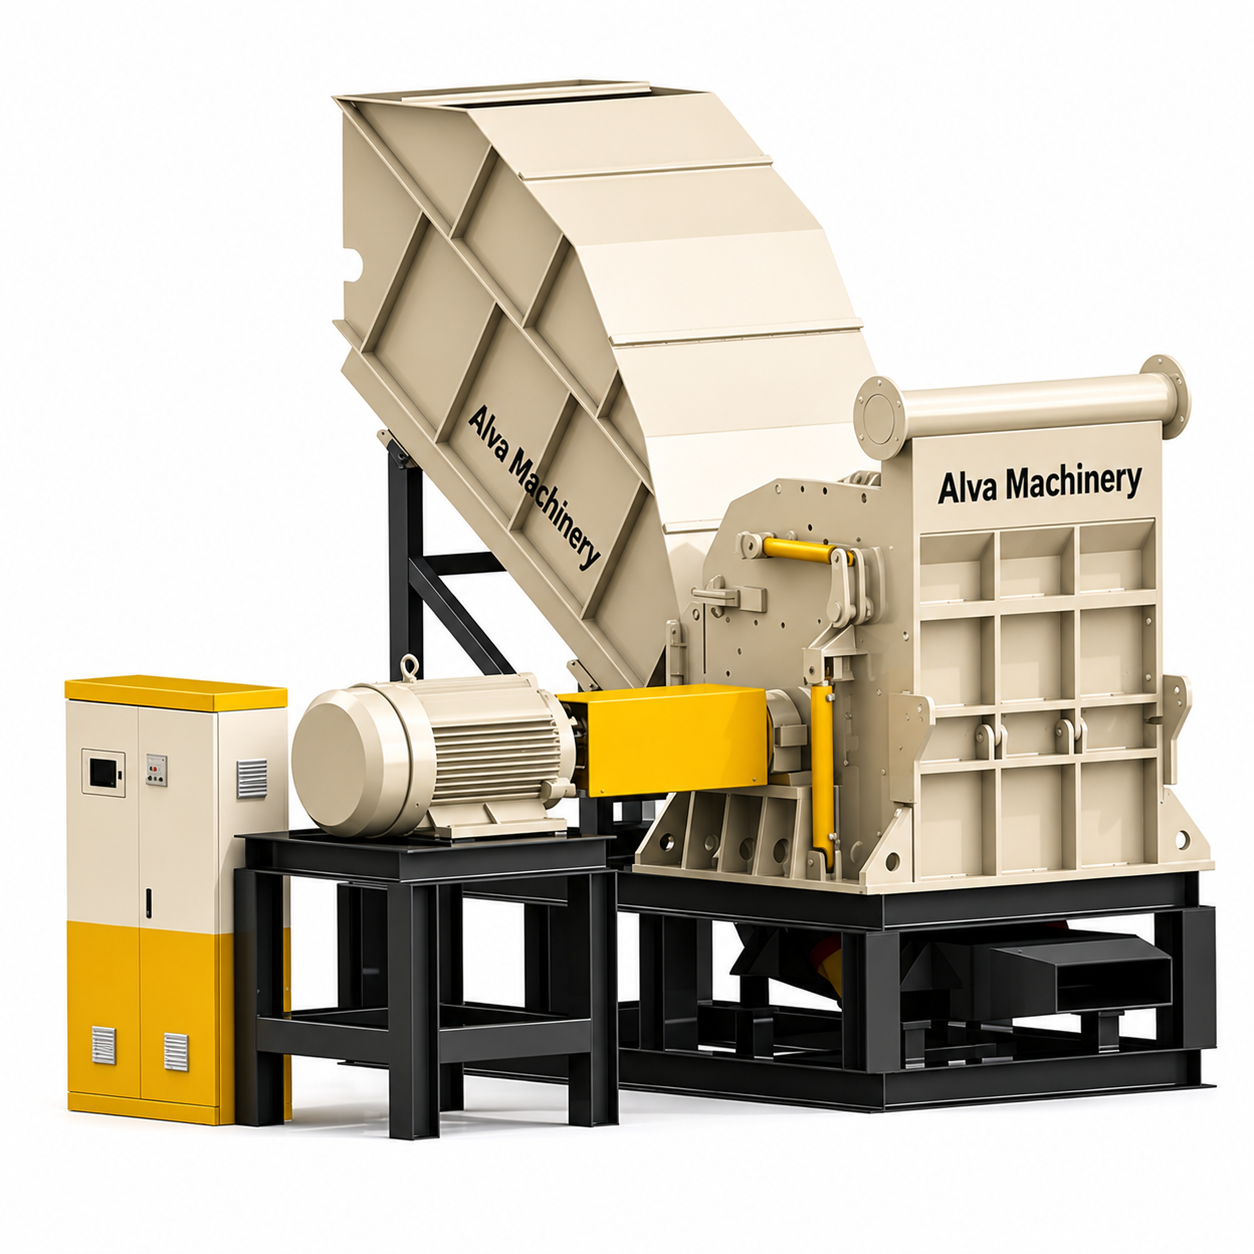
एक विश्वसनीय मेटल क्रशिंग उपकरण सेटअप को मैन्युअल प्री-कटिंग के बिना कच्चे माल को लगातार स्वीकार करना चाहिए। क्या आपने कभी 6 मीटर की खिड़की के फ्रेम को एक संकीर्ण हॉपर में बग़ल में फंसते देखा है? इससे संपूर्ण उत्पादन लाइन बंद हो जाती है।
हॉपर का डिज़ाइन स्क्रैप व्यवहार से मेल खाना चाहिए। लंबी प्रोफ़ाइल के लिए, हाइड्रोलिक पेंडुलम पुशर के साथ एक कोणीय इनफ़ीड कन्वेयर का उपयोग करें। इससे सामग्री पर लगातार दबाव बना रहता है, जिससे वह रोटर्स में घुस जाता है। भारी कास्टिंग के लिए, हॉपर को हार्डॉक्स जैसे पहनने-प्रतिरोधी स्टील के साथ भारी सुदृढीकरण की आवश्यकता होती है। भारी पकड़ के माध्यम से इंजन ब्लॉक को गिराते समय, हॉपर की दीवारों को विकृत हुए बिना बड़े पैमाने पर गतिज प्रभावों को अवशोषित करना चाहिए।
रोटर व्यास एक महत्वपूर्ण, अक्सर नजरअंदाज किया जाने वाला मीट्रिक है। यदि स्क्रैप आकार के सापेक्ष व्यास बहुत छोटा है, तो बड़े इंजन ब्लॉक उचित काटने का कोण स्थापित नहीं कर सकते हैं। भारी सामग्री नीचे खींचे जाने के बजाय घूमते हुए ब्लेडों के ऊपर ही उछलेगी।
सही मोटर पावर का चयन सीधे आपके मासिक ऊर्जा बिल और थ्रूपुट पर प्रभाव डालता है। कम क्षमता वाली प्रणालियाँ लगातार रुकती रहती हैं। अत्यधिक शक्तिशाली प्रणालियाँ पूंजी की बर्बादी करती हैं। अलौह धातुओं के लिए, आपको घूर्णी गति के बजाय कच्चे टॉर्क पर ध्यान देना चाहिए।
मानक औद्योगिक बेंचमार्क एक स्पष्ट आकार मार्गदर्शिका प्रदान करते हैं। प्रति घंटे 1 से 2 टन स्वच्छ प्रोफाइल के प्रसंस्करण के लिए, 45 किलोवाट से 75 किलोवाट रेंज में दोहरी मोटरें अत्यधिक प्रभावी हैं। घनी ऑटोमोटिव कास्टिंग के लिए प्रति घंटे 10 टन की औद्योगिक मात्रा तक स्केलिंग के लिए मजबूत ड्राइव सिस्टम की आवश्यकता होती है, जो अक्सर 160 किलोवाट से 300 किलोवाट से अधिक होती है।
भंगुर कास्टिंग कम गति, उच्च-टोक़ संपीड़न के तहत सबसे अच्छी तरह टूटती है। उच्च गति के प्रभाव खतरनाक छर्रे उत्पन्न करते हैं और ब्लेड को नष्ट कर देते हैं। दूसरी ओर, प्रोफाइल को लचीले धातु को साफ-सुथरे ढंग से काटने के लिए टॉर्क के संतुलन और थोड़ी अधिक रोटर गति की आवश्यकता होती है।
ए का मुख्य लक्ष्य अलौह धातु कोल्हू का उद्देश्य अव्यवस्थित स्क्रैप को एक समान वस्तु में बदलना है। स्मेल्टर स्वच्छ, समान आकार के एल्युमीनियम के लिए प्रीमियम का भुगतान करते हैं क्योंकि यह न्यूनतम ऑक्सीकरण हानि के साथ समान रूप से पिघलता है।
सिंगल-शाफ्ट सिस्टम आउटपुट आकार को नियंत्रित करने के लिए अंडर-स्क्रीन ग्रेट्स का उपयोग करते हैं। लेकिन यहां एक समझौता है. 100 मिमी स्क्रीन के बजाय 20 मिमी स्क्रीन का उपयोग करने से सामग्री लंबे समय तक कक्ष में रहती है। इससे आपकी टन-प्रति-घंटे की दर कम हो जाती है और प्रति टन ऊर्जा खपत बढ़ जाती है। अति-प्रसंस्करण से एल्यूमीनियम धूल भी बनती है, जो प्रत्यक्ष उपज हानि है।
बारीक उत्पादन के लिए सबसे व्यावहारिक समाधान दो चरणों वाली क्रशिंग प्रक्रिया है। सबसे पहले, एक प्राथमिक ट्विन-शाफ्ट श्रेडर बड़े इंजन ब्लॉक को बिना स्क्रीन के मोटे 150 मिमी टुकड़ों में तोड़ देता है। इसके बाद, एक सटीक स्क्रीन के साथ एक सेकेंडरी हाई-स्पीड ग्रेनुलेटर इसे और कम कर देता है। यह सेटअप मशीन के घिसाव को कम करता है और डाउनस्ट्रीम एडी करंट सेपरेटर्स की सटीकता को महत्वपूर्ण रूप से बढ़ाता है।
कटिंग चैम्बर में प्रतिदिन बड़े पैमाने पर पिटाई होती है। एल्युमीनियम स्क्रैप ठोस स्टील बोल्ट, लोहे की आस्तीन और भारी ब्रैकेट को छुपाता है। आपका ब्लेड धातुकर्म आपके संपूर्ण रखरखाव कार्यक्रम को निर्देशित करता है।
इस वातावरण में मानक कार्बन स्टील तुरंत विफल हो जाएगा। औद्योगिक सेटअपों के लिए उच्च-मिश्र धातु उपकरण स्टील्स की आवश्यकता होती है। डी2 स्टील अपघर्षक प्रोफाइलों को काटने के लिए उत्कृष्ट पहनने का प्रतिरोध प्रदान करता है। H13 स्टील बेहतर आघात प्रतिरोध प्रदान करता है, जब ब्लेड इंजन ब्लॉक के अंदर ठोस स्टील घटकों से टकराते हैं तो उन्हें टूटने से बचाता है।
स्मार्ट उपकरण डिज़ाइन बदली जाने योग्य मॉड्यूलर टूलींग का उपयोग करते हैं। जब कोई ब्लेड टूट जाता है, तो रखरखाव दल केवल एक कटिंग इंसर्ट को खोल देते हैं और घुमा देते हैं। आपको संपूर्ण विशाल रोटर असेंबली को निकालने की आवश्यकता नहीं है। यह सरल इंजीनियरिंग सुविधा दीर्घकालिक रखरखाव लागत में भारी कटौती करती है और डाउनटाइम को कम करती है।
धातु पुनर्चक्रण में यांत्रिक जाम एक दैनिक वास्तविकता है। जब एक ठोस स्टील सिलेंडर आस्तीन काटने वाले कक्ष में गिरता है, तो आपके उपकरण की असली परीक्षा यह है कि नियंत्रण प्रणाली कैसे प्रतिक्रिया करती है।
प्रीमियम सिस्टम उन्नत प्रोग्रामयोग्य लॉजिक नियंत्रकों द्वारा संचालित बुद्धिमान ऑटो-रिवर्स तंत्र का उपयोग करते हैं। पीएलसी लगातार मोटर एम्परेज की निगरानी करता है। यदि कोई सघन भाग प्रतिरोध स्पाइक का कारण बनता है, तो सिस्टम मिलीसेकंड में तनाव का पता लगाता है। यह रोटर्स को रोकता है, जाम को साफ़ करने के लिए उन्हें उलट देता है, और सामग्री को फिर से संसाधित करने का प्रयास करता है।
यांत्रिक सुरक्षा उपाय भी उतने ही महत्वपूर्ण हैं। द्रव कपलिंग और मैकेनिकल स्लिप-क्लच मोटर और गियरबॉक्स के बीच बैठते हैं। यदि मशीन तुरंत लॉक हो जाती है, तो ये उपकरण भौतिक रूप से पावर ट्रांसमिशन को बंद कर देते हैं। यह मोटर की गतिज ऊर्जा को अलग करता है और महंगे आंतरिक गियर को विनाशकारी कतरनी से बचाता है।
एकल-उपयोग मशीनरी में निवेश करने से आपका लाभ मार्जिन सीमित हो जाता है। सुविधाएं मिश्रित धाराओं की प्रक्रिया करती हैं, और एक अच्छी तरह से इंजीनियर प्रणाली को परिचालन लचीलापन प्रदान करना चाहिए।
मामूली पैरामीटर बदलाव के साथ, एक मजबूत एल्यूमीनियम श्रेडर पूरी तरह से कार्य करता है तांबा स्क्रैप कोल्हू . कॉपर रेडिएटर्स, मोटे विद्युत केबल और पीतल के प्लंबिंग फिक्स्चर में उच्च घनत्व होता है लेकिन प्रसंस्करण की समान आवश्यकता होती है। इंजन ब्लॉक को कुचलने के लिए इस्तेमाल किया जाने वाला भारी टॉर्क भारी तांबे के बंडलों को आसानी से पार कर जाता है।
तांबे और पीतल की उच्च लचीलापन को देखते हुए, ऑपरेटरों को मोटर ओवरलोड को रोकने के लिए केवल रोटर आरपीएम और फ़ीड दर को समायोजित करने की आवश्यकता होती है। स्क्रीन आकारों की अदला-बदली यह सुनिश्चित करती है कि आउटपुट डाउनस्ट्रीम पृथक्करण आवश्यकताओं से मेल खाता है, जिससे सुविधा कमोडिटी बाजार की कीमतों के आधार पर धुरी बन सकती है।
संयंत्र प्रबंधकों के लिए, भारी मशीनरी खरीदना निवेश पर रिटर्न और विक्रेता की विश्वसनीयता पर निर्भर करता है। प्रारंभिक खरीद मूल्य कुल जीवनचक्र लागत का एक अंश मात्र है।
सटीक आरओआई गणना में प्रति टन ऊर्जा खपत, ब्लेड प्रतिस्थापन आवृत्ति और रखरखाव डाउनटाइम के लिए श्रम लागत शामिल होनी चाहिए। राजस्व पक्ष पर, बिल्कुल सही आकार का एल्यूमीनियम स्क्रैप शीर्ष स्तरीय मूल्य निर्धारण का आदेश देता है, जो सीधे आपकी भुगतान अवधि को तेज करता है।
किसी अनुबंध पर हस्ताक्षर करने से पहले हमेशा अपने विशिष्ट स्क्रैप के साथ फ़ैक्टरी परीक्षण की मांग करें। देख रहा हूँ कैसे ए स्क्रैप मेटल रीसाइक्लिंग मशीन आपके एक्सट्रूज़न या डाई-कास्टिंग के अनूठे मिश्रण को संभालती है जो इसकी क्षमताओं का पुख्ता प्रमाण प्रदान करती है। वारंटी संरचना, स्पेयर पार्ट्स की उपलब्धता और उनके तकनीकी सहायता नेटवर्क की गति की जाँच करें।
सही कटौती उपकरण का चयन करने के लिए आपकी फ़ीड सामग्री की गहरी समझ की आवश्यकता होती है। चाहे आप भारी प्रोफ़ाइल को आक्रामक खींचने की कार्रवाई की आवश्यकता हो या भारी इंजन ब्लॉक को बड़े पैमाने पर टूटने वाले टॉर्क की आवश्यकता हो, आपके फ़ीड आकार, शक्ति और लक्ष्य कण आकार को पूरी तरह से संरेखित करना चाहिए।
क्या आप अपनी रीसाइक्लिंग लाइन को अपग्रेड करने के लिए तैयार हैं? मशीन डाउनटाइम और अकुशल प्रसंस्करण पर पैसा बर्बाद करना बंद करें। अपने स्क्रैप की मात्रा और आवश्यक आउटपुट आकार का मूल्यांकन करें, फिर अधिकतम स्थायित्व के लिए इंजीनियर किए गए औद्योगिक-ग्रेड समाधानों का पता लगाएं। मिलने जाना अल्वा को आपकी सुविधा की अद्वितीय अलौह धातु रीसाइक्लिंग आवश्यकताओं के अनुरूप सटीक श्रेडिंग और क्रशिंग उपकरण ढूंढने के लिए।
हां, लेकिन इसके लिए एक बहुमुखी डिज़ाइन की आवश्यकता होती है, आमतौर पर एक मजबूत ड्राइव सिस्टम के साथ हेवी-ड्यूटी डुअल-शाफ्ट श्रेडर। अधिकतम दक्षता के लिए, स्क्रैप के विभिन्न भौतिक गुणों को संभालने के लिए स्क्रीन आकार, रोटर गति और फीडिंग विधि जैसे प्रसंस्करण मापदंडों को बैचों के बीच समायोजित किया जाना चाहिए।
जबकि विशिष्ट आवश्यकताएं फाउंड्री के अनुसार अलग-अलग होती हैं, आमतौर पर 50 मिमी से 100 मिमी के एक समान कण आकार को प्राथमिकता दी जाती है। यह आकार सुनिश्चित करता है कि धातु अत्यधिक ऑक्सीकरण हानि के बिना भट्टी में जल्दी और समान रूप से पिघल जाए, जो तब होता है जब सामग्री को धूल में बहुत बारीक काट दिया जाता है।
बिल्कुल। एक उच्च गुणवत्ता वाला औद्योगिक श्रेडर अत्यधिक बहुमुखी है। यह तांबे के रेडिएटर्स, पीतल के फिक्स्चर और भारी तांबे के तार को आसानी से संसाधित कर सकता है, बशर्ते इन धातुओं के उच्च घनत्व और लचीलेपन को संभालने के लिए स्क्रीन और ब्लेड क्लीयरेंस सही ढंग से सेट किए गए हों।
बुद्धिमान पीएलसी नियंत्रणों के साथ एकीकृत उपकरणों की तलाश करें जिनमें मिलीसेकंड ऑटो-रिवर्स फ़ंक्शंस हों। सुनिश्चित करें कि मशीन हाइड्रोलिक ड्राइव या मैकेनिकल स्लिप-क्लच का उपयोग करती है जो यदि ट्रैम्प स्टील का एक बिना कटा हुआ टुकड़ा काटने वाले कक्ष में प्रवेश करता है तो तुरंत बिजली बंद कर देता है।
एक डबल-शाफ्ट श्रेडर अपनी उच्च टोक़ और आक्रामक हथियाने की क्षमता के कारण बड़े प्रोफाइल और भारी कास्टिंग की प्राथमिक मात्रा में कमी के लिए बेहतर है। एक एकल-शाफ्ट श्रेडर, या ग्रैनुलेटर, माध्यमिक प्रसंस्करण के लिए बेहतर अनुकूल है जहां एक छोटा, सटीक लक्ष्य कण आकार प्राप्त करना मुख्य लक्ष्य है।
क्षमता और विन्यास के आधार पर लागत व्यापक रूप से भिन्न होती है। हल्के प्रोफाइल के लिए एक बुनियादी सिंगल-शाफ्ट ग्रेनुलेटर की कीमत लगभग 20,000 डॉलर से शुरू हो सकती है, जबकि इंजन ब्लॉक के लिए एक हेवी-ड्यूटी, डुअल-शाफ्ट औद्योगिक श्रेडर की कीमत 150,000 डॉलर से अधिक हो सकती है। वास्तविक लागत को हमेशा लागत-प्रति-टन संसाधित और रखरखाव डाउनटाइम में मापा जाना चाहिए।
नियमित रखरखाव में काटने वाले कक्ष का दैनिक दृश्य निरीक्षण, हाइड्रोलिक द्रव स्तर की जांच करना और बीयरिंगों को चिकना करना शामिल है। सबसे महत्वपूर्ण कार्य ब्लेड घिसाव की निगरानी करना है। मॉड्यूलर कटिंग इंसर्ट को पूरी तरह से सुस्त होने से पहले घुमाना या बदलना अत्यधिक मोटर तनाव को रोकता है और एक सुसंगत आउटपुट आकार बनाए रखता है।


