
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 26.09.2026 Herkunft: Website


Durch das Recycling von Aluminium werden bis zu 95 % der Energie eingespart, die für die Verarbeitung von Rohbauxiterz erforderlich ist. Das ist eine gewaltige Marge. Allerdings ist die Umwandlung von Rohschrott in ofenfertiges Material alles andere als einfach. Wenn Sie die Etage einer Einrichtung betreten, werden Sie einen chaotischen Materialmix sehen. Auf einem Stapel befinden sich leichte architektonische Fensterrahmen und auf einem anderen schwere Automotorblöcke. Ihre physikalischen Eigenschaften variieren drastisch.
Wenn Sie die falsche Reduktionstechnologie wählen, kommt es zu endlosen Maschinenstaus, zerbrochenen Messern und schlechter Ausgabequalität. In diesem Leitfaden werden die maschinenbaulichen Prinzipien erläutert, die bei der Verarbeitung verschiedener Aluminiumlegierungen zugrunde liegen. Wir prüfen, wie Sie Ihre Aufgabegröße, Leistung und Zielpartikelgröße aufeinander abstimmen können, um eine hochprofitable Produktionslinie aufzubauen.
Die Materialmorphologie bestimmt das Design: Aluminiumprofile haben ein hohes Volumen und neigen zum Verheddern. Gussteile haben eine hohe Dichte und sind spröde. Sie erfordern grundlegend unterschiedliche Rotorkonfigurationen, um mechanische Ausfälle zu vermeiden.
Die Zufuhrgröße bestimmt die Geometrie: Die Abmessungen des ankommenden Schrotts bestimmen direkt das Trichtervolumen und die Arbeitslänge des Rotors, um Materialbrücken zu verhindern.
Leistungsoptimierung konzentriert sich auf das Drehmoment: Schwere Gussteile erfordern eine Zerkleinerung mit hohem Drehmoment und niedriger Geschwindigkeit. Leichte Profile benötigen aggressive Greifhaken, um zu verhindern, dass Material auf die Rotoren prallt.
Kontrollierte Ausgabe maximiert den Wert: Das Erreichen einer bestimmten Zielpartikelgröße erfordert eine präzise Siebauswahl. Dabei handelt es sich häufig um einen zweistufigen Zerkleinerungsaufbau, um die nachgeschaltete Trennung zu verbessern.
Die Vielseitigkeit des Systems verbessert den ROI: Eine gut konfigurierte Maschine verarbeitet problemlos mehrere Nichteisenmetalle, wenn Sie die Betriebsparameter richtig einstellen.
Bevor Sie sich die Motorspezifikationen oder Trichterabmessungen ansehen, müssen Sie Ihr Aufgabematerial analysieren. Der Schrott selbst bestimmt das Maschinendesign. Die häufigste Ursache für vorzeitigen Verschleiß in Recyclinganlagen ist die mangelnde Abstimmung der Ausrüstung auf die Metallart.
Profile wie Fensterprofile und Strukturverkleidungen weisen eine geringe Dichte und ein hohes Volumen auf. Sie verheddern sich leicht. Lange Extrusionen wickeln sich um rotierende Wellen und verursachen massive Materialbrücken im Trichter. Sie benötigen einen Spezialisten Aluminiumprofilbrecher, ausgestattet mit einer großen Einfüllöffnung und aggressiven Hakenmessern, um dieses flexible Metall in die Schneidkammer zu ziehen.
Castings sind das genaue Gegenteil. Motorblöcke, Getriebegehäuse und Radnaben sind dicht, dick und spröde. Das größte Problem hier ist verstecktes Fremdmetall. Ein massiver Stahlbolzen kann eine Standardklinge sofort zerbrechen. Diese Materialien verheddern sich nicht. Stattdessen ist ein enormes Drehmoment mit stumpfer Kraft erforderlich, um die spröde Struktur zu zerbrechen.
Schrotttyp |
Physikalische Eigenschaften |
Optimaler Zerkleinerungsmechanismus |
Primäre betriebliche Herausforderung |
|---|---|---|---|
Aluminiumprofile |
Geringe Dichte, flexibel, hohes Volumen |
Schnelles Scheren, aggressive Greifhaken |
Verwicklungen und Bildung von Trichterbrücken |
Aluminiumgussteile |
Hohe Dichte, dick, spröde |
Kompression mit stumpfer Kraft bei niedriger Geschwindigkeit und hohem Drehmoment |
Zerbrochene Klingen aus verstecktem Stahl |
Der rasante Aufstieg von Elektrofahrzeugen und der Gigacasting-Technologie verändert die Schrottlandschaft aktiv. Moderne Automobilschrotte bestehen heute aus massiven, komplexen Gussteilen aus gemischten Materialien und schweren Batteriegehäusen. Zukunftsorientierte Anlagenmanager entfernen sich von starren elektromechanischen Aufbauten. Die Branche verlagert sich auf intelligente hydraulische Antriebe mit variabler Geschwindigkeit. Diese Systeme bieten selbst bei null U/min ein maximales Drehmoment und sorgen für die erforderliche Stoßdämpfung, um unvorhersehbare Drehmomentspitzen durch komplexen Elektroschrott zu bewältigen.
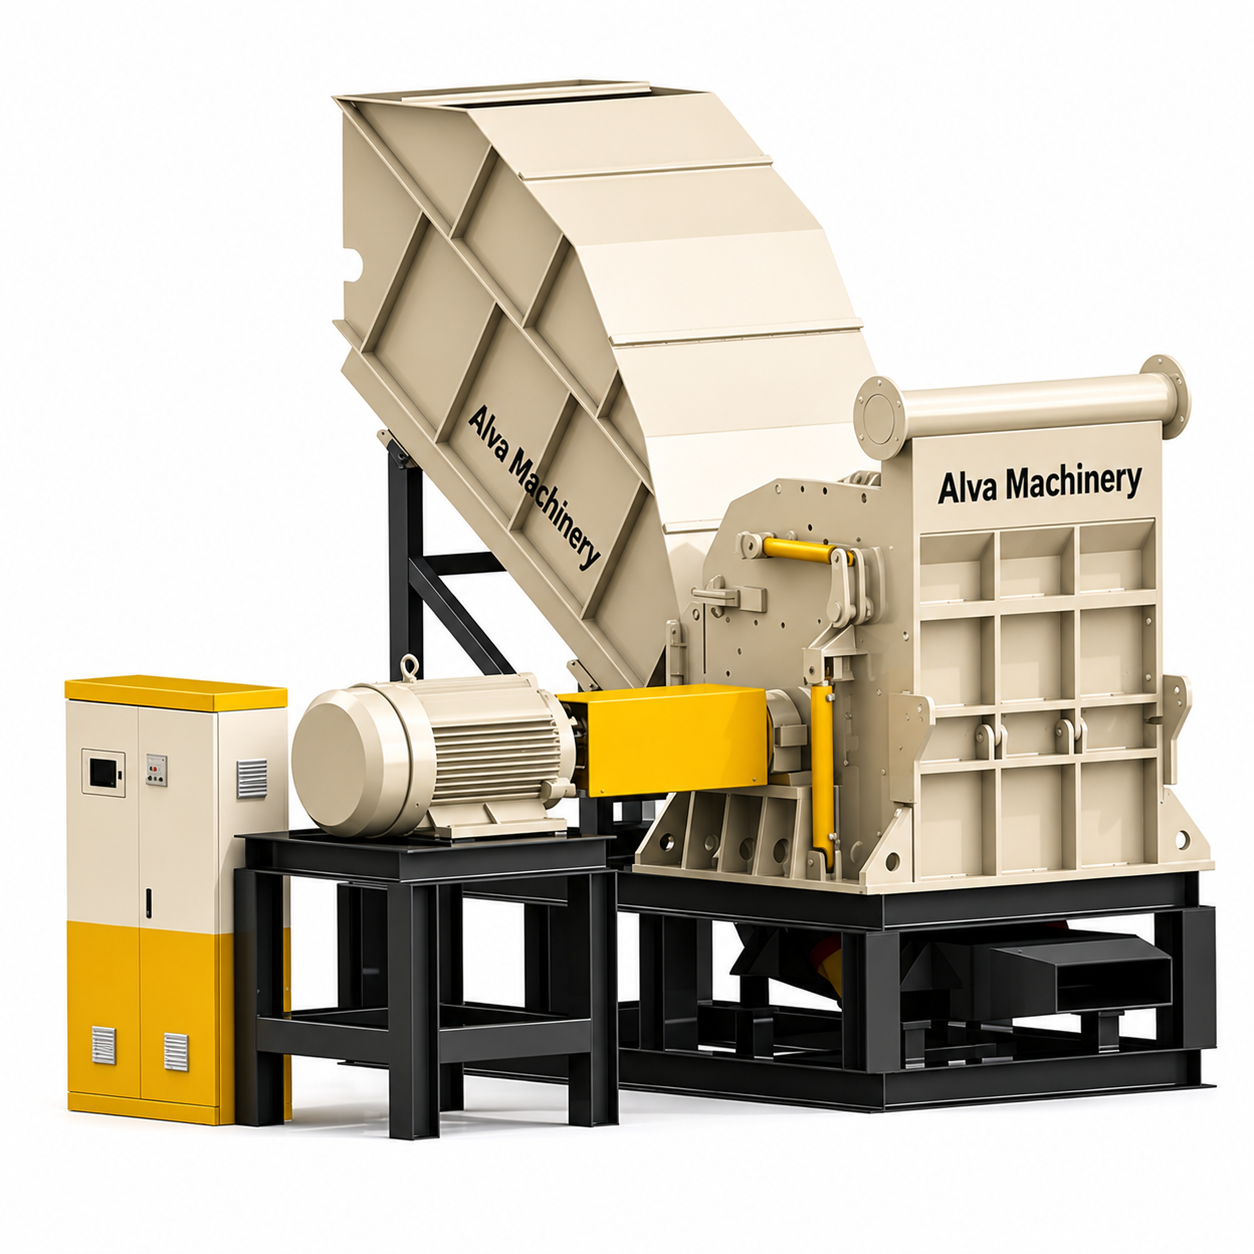
Eine zuverlässige Die Einrichtung der Metallzerkleinerungsanlage muss Rohmaterial kontinuierlich ohne manuelles Vorschneiden aufnehmen. Haben Sie schon einmal gesehen, dass ein 6 Meter langer Fensterrahmen seitlich in einem engen Trichter stecken geblieben ist? Es stoppt die gesamte Produktionslinie.
Das Trichterdesign muss zum Schrottverhalten passen. Bei langen Profilen verwenden Sie einen Schrägeinlaufförderer mit hydraulischem Pendelschieber. Dadurch wird ein konstanter Druck auf das Material ausgeübt und es in die Rotoren gedrückt. Für schwere Gussteile benötigt der Trichter eine starke Verstärkung mit verschleißfestem Stahl wie Hardox. Beim Abwerfen von Motorblöcken mit schweren Greifern müssen die Trichterwände massive kinetische Stöße absorbieren, ohne sich zu verformen.
Der Rotordurchmesser ist eine kritische, oft ignorierte Messgröße. Wenn der Durchmesser im Verhältnis zur Schrottgröße zu klein ist, können große Motorblöcke keinen richtigen Bisswinkel bilden. Das sperrige Material prallt einfach auf die sich drehenden Klingen, anstatt nach unten gezogen zu werden.
Die Auswahl der richtigen Motorleistung wirkt sich direkt auf Ihre monatlichen Energierechnungen und Ihren Durchsatz aus. Unterversorgte Systeme geraten ständig ins Stocken. Überlastete Systeme verschwenden Kapital. Bei Nichteisenmetallen müssen Sie sich auf das reine Drehmoment und nicht auf die Drehzahl konzentrieren.
Standardmäßige Industrie-Benchmarks bieten einen klaren Leitfaden zur Dimensionierung. Für die Bearbeitung von 1 bis 2 Tonnen sauberer Profile pro Stunde sind Doppelmotoren im Leistungsbereich von 45 kW bis 75 kW äußerst effektiv. Die Skalierung auf industrielle Mengen von 10 Tonnen pro Stunde für dichte Automobilgussteile erfordert robuste Antriebssysteme, die häufig 160 kW bis 300 kW überschreiten.
Spröde Gussteile brechen am besten bei niedriger Geschwindigkeit und hohem Drehmoment. Einschläge mit hoher Geschwindigkeit erzeugen gefährliche Granatsplitter und zerstören Klingen. Profile hingegen benötigen ein ausgewogenes Drehmoment und etwas höhere Rotorgeschwindigkeiten, um das duktile Metall sauber zu scheren.
Das Hauptziel eines Der Buntmetallbrecher soll chaotischen Schrott in eine einheitliche Ware verwandeln. Schmelzhütten zahlen einen Aufpreis für sauberes, gleichmäßig dimensioniertes Aluminium, da es gleichmäßig und mit minimalem Oxidationsverlust schmilzt.
Einwellensysteme verwenden Untersiebroste, um die Ausgabegröße zu steuern. Aber hier gibt es einen Kompromiss. Durch die Verwendung eines 20-mm-Siebs anstelle eines 100-mm-Siebes bleibt das Material länger in der Kammer. Dadurch sinkt Ihr Stundensatz und der Energieverbrauch pro Tonne steigt. Bei übermäßiger Verarbeitung entsteht außerdem Aluminiumstaub, der einen direkten Ertragsverlust darstellt.
Die praktischste Lösung zur Feinausbeute ist ein zweistufiger Zerkleinerungsprozess. Zunächst zerkleinert ein primärer Doppelwellen-Zerkleinerer massive Motorblöcke ohne Sieb in grobe 150-mm-Stücke. Anschließend wird es durch einen sekundären Hochgeschwindigkeitsgranulator mit präzisem Sieb weiter reduziert. Dieser Aufbau reduziert den Maschinenverschleiß und erhöht die Genauigkeit nachgeschalteter Wirbelstromabscheider erheblich.
Die Schneidkammer wird täglich massiv beansprucht. In Aluminiumschrott verbergen sich massive Stahlbolzen, Eisenhülsen und schwere Halterungen. Ihre Klingenmetallurgie bestimmt Ihren gesamten Wartungsplan.
Standard-Kohlenstoffstahl versagt in dieser Umgebung sofort. Industrielle Anlagen erfordern hochlegierte Werkzeugstähle. D2-Stahl bietet eine hervorragende Verschleißfestigkeit beim Scheren von Schleifprofilen. H13-Stahl bietet eine hervorragende Schlagfestigkeit und verhindert, dass die Klingen zerbrechen, wenn sie auf massive Stahlkomponenten im Motorblock treffen.
Intelligente Gerätekonstruktionen nutzen austauschbare modulare Werkzeuge. Wenn eine Klinge abplatzt, schrauben die Wartungsmitarbeiter einfach einen einzelnen Schneideinsatz ab und drehen ihn. Sie müssen nicht die gesamte massive Rotorbaugruppe herausnehmen. Diese einfache technische Funktion senkt die langfristigen Wartungskosten drastisch und minimiert Ausfallzeiten.
Mechanische Staus sind beim Metallrecycling an der Tagesordnung. Wenn eine massive Stahlzylinderhülse in die Schneidkammer fällt, ist die Reaktion des Steuerungssystems der wahre Test Ihrer Ausrüstung.
Premium-Systeme nutzen intelligente Auto-Reverse-Mechanismen, die von fortschrittlichen speicherprogrammierbaren Steuerungen gesteuert werden. Die SPS überwacht ständig die Motorstromstärke. Wenn ein dichtes Teil eine Widerstandsspitze verursacht, erkennt das System die Belastung in Millisekunden. Es stoppt die Rotoren, dreht sie um, um den Stau zu beseitigen, und versucht erneut, das Material zu verarbeiten.
Ebenso wichtig sind mechanische Schutzmaßnahmen. Zwischen Motor und Getriebe sitzen Flüssigkeitskupplungen und mechanische Rutschkupplungen. Wenn die Maschine sofort blockiert, unterbrechen diese Vorrichtungen die Kraftübertragung physisch. Dadurch wird die kinetische Energie des Motors isoliert und teure Innenzahnräder vor katastrophaler Scherung geschützt.
Die Investition in Einwegmaschinen schränkt Ihre Gewinnspanne ein. Anlagen verarbeiten gemischte Ströme und ein ausgereiftes System sollte betriebliche Flexibilität bieten.
Mit geringfügigen Parameteränderungen funktioniert ein robuster Aluminium-Aktenvernichter perfekt als Kupferschrottbrecher . Kupferheizkörper, dicke Elektrokabel und Sanitärarmaturen aus Messing haben eine höhere Dichte, erfordern aber ähnliche Verarbeitungsanforderungen. Das enorme Drehmoment, das zum Zerquetschen eines Motorblocks verwendet wird, schneidet schwere Kupferbündel leicht durch.
Aufgrund der hohen Duktilität von Kupfer und Messing müssen Bediener lediglich die Rotordrehzahl und die Vorschubgeschwindigkeit anpassen, um Motorüberlastungen zu vermeiden. Durch den Austausch der Siebgrößen wird sichergestellt, dass die Ausgabe den nachgeschalteten Trennanforderungen entspricht, sodass die Anlage entsprechend den Rohstoffmarktpreisen angepasst werden kann.
Für Werksleiter kommt es beim Kauf schwerer Maschinen auf den Return on Investment und die Zuverlässigkeit des Lieferanten an. Der anfängliche Kaufpreis beträgt nur einen Bruchteil der gesamten Lebenszykluskosten.
Genaue ROI-Berechnungen müssen den Energieverbrauch pro Tonne, die Häufigkeit des Austauschs der Rotorblätter und die Arbeitskosten für Wartungsausfallzeiten berücksichtigen. Auf der Ertragsseite erzielen Sie für perfekt dimensionierten Aluminiumschrott erstklassige Preise, was Ihre Amortisationszeit direkt beschleunigt.
Fordern Sie immer eine Werksprüfung mit Ihrem spezifischen Schrott an, bevor Sie einen Vertrag unterzeichnen. Zu sehen, wie a Die Schrottrecyclingmaschine, die Ihre einzigartige Mischung aus Strangpress- oder Druckgussteilen verarbeitet, stellt ihre Leistungsfähigkeit unter Beweis. Überprüfen Sie die Garantiestruktur, die Ersatzteilverfügbarkeit und die Geschwindigkeit des technischen Supportnetzwerks.
Die Auswahl der richtigen Reduktionsausrüstung erfordert ein tiefes Verständnis Ihres Aufgabematerials. Ganz gleich, ob Sie sperrige Profile verarbeiten, die einen aggressiven Zugvorgang erfordern, oder schwere Motorblöcke, die ein enormes Zertrümmerungsdrehmoment erfordern, Ihre Aufgabegröße, Leistung und Zielpartikelgröße müssen perfekt aufeinander abgestimmt sein.
Sind Sie bereit, Ihre Recyclinglinie zu modernisieren? Verlieren Sie kein Geld mehr durch Maschinenstillstandszeiten und ineffiziente Verarbeitung. Bewerten Sie Ihr Schrottvolumen und die erforderliche Produktionsgröße und erkunden Sie dann industrietaugliche Lösungen, die auf maximale Haltbarkeit ausgelegt sind. Besuchen Alva findet genau die Zerkleinerungs- und Zerkleinerungsausrüstung, die auf die individuellen Anforderungen Ihrer Anlage an das Nichteisenmetallrecycling zugeschnitten ist.
Ja, aber es erfordert ein vielseitiges Design, typischerweise einen Hochleistungs-Doppelwellenzerkleinerer mit einem robusten Antriebssystem. Für maximale Effizienz müssen Verarbeitungsparameter wie Siebgröße, Rotorgeschwindigkeit und die Zuführmethode zwischen den Chargen angepasst werden, um den unterschiedlichen physikalischen Eigenschaften des Schrotts gerecht zu werden.
Während spezifische Anforderungen je nach Gießerei variieren, wird im Allgemeinen eine einheitliche Partikelgröße von 50 mm bis 100 mm bevorzugt. Diese Größe stellt sicher, dass das Metall im Ofen schnell und gleichmäßig schmilzt, ohne übermäßige Oxidationsverluste, die auftreten, wenn das Material zu fein zu Staub zerkleinert wird.
Absolut. Ein hochwertiger Industriezerkleinerer ist vielseitig einsetzbar. Es kann problemlos Kupferheizkörper, Messingarmaturen und schwere Kupferdrähte verarbeiten, vorausgesetzt, die Siebe und Klingenabstände sind richtig eingestellt, um der höheren Dichte und Duktilität dieser Metalle gerecht zu werden.
Suchen Sie nach Geräten mit integrierter intelligenter SPS-Steuerung, die über Millisekunden-Autoreverse-Funktionen verfügen. Stellen Sie sicher, dass die Maschine über hydraulische Antriebe oder mechanische Rutschkupplungen verfügt, die den Strom sofort abschalten, wenn ein nicht zerkleinerbares Stück Fremdstahl in die Schneidkammer gelangt.
Ein Doppelwellen-Zerkleinerer eignet sich aufgrund seines hohen Drehmoments und seiner aggressiven Greiffähigkeit hervorragend für die primäre Volumenzerkleinerung großer Profile und schwerer Gussteile. Ein Einwellenzerkleinerer oder Granulator eignet sich besser für die Sekundärverarbeitung, bei der das Erreichen einer kleinen, präzisen Zielpartikelgröße das Hauptziel ist.
Die Kosten variieren stark je nach Kapazität und Konfiguration. Ein einfacher Einwellen-Granulator für leichte Profile könnte etwa 20.000 US-Dollar kosten, während ein leistungsstarker Zweiwellen-Industriezerkleinerer für Motorblöcke mehr als 150.000 US-Dollar kosten kann. Die wahren Kosten sollten immer anhand der Kosten pro verarbeiteter Tonne und Wartungsausfallzeiten gemessen werden.
Zur routinemäßigen Wartung gehören tägliche Sichtprüfungen der Schneidkammer, die Überprüfung des Hydraulikflüssigkeitsstands und das Schmieren der Lager. Die kritischste Aufgabe ist die Überwachung des Klingenverschleißes. Das Drehen oder Ersetzen modularer Schneideinsätze, bevor sie völlig stumpf werden, verhindert eine übermäßige Belastung des Motors und sorgt für eine gleichbleibende Ausgangsgröße.


