
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.09.2026 Pochodzenie: Strona


Recykling aluminium pozwala zaoszczędzić do 95% energii potrzebnej do przetworzenia surowej rudy boksytu. To ogromny margines. Jednak przekształcenie surowego złomu w materiał gotowy do pieca nie jest proste. Wejdź na dowolne piętro obiektu, a zobaczysz chaotyczną mieszankę materiałów. Na jednym stosie masz lekkie architektoniczne ramy okienne, a na drugim ciężkie bloki silników samochodowych. Ich właściwości fizyczne różnią się drastycznie.
Jeśli wybierzesz niewłaściwą technologię redukcji, będziesz musiał stawić czoła niekończącym się zacięciom maszyny, rozbitym ostrzom i niskiej jakości wydruku. W tym przewodniku omówiono zasady inżynierii mechanicznej związane z obróbką różnych stopów aluminium. Przyjrzymy się, jak dopasować wielkość paszy, moc i docelowy rozmiar cząstek, aby zbudować wysoce dochodową linię produkcyjną.
Morfologia materiału dyktuje projekt: Profile aluminiowe mają dużą objętość i są podatne na splątanie. Odlewy charakteryzują się dużą gęstością i kruchością. Wymagają zasadniczo różnych konfiguracji wirników, aby uniknąć uszkodzeń mechanicznych.
Rozmiar podawanego materiału określa geometrię: Wymiary przychodzącego złomu bezpośrednio decydują o objętości leja zasypowego i długości roboczej rotora, aby zapobiec mostkowaniu materiału.
Optymalizacja mocy koncentruje się na momencie obrotowym: Ciężkie odlewy wymagają rozdrabniania o wysokim momencie obrotowym i niskiej prędkości. W lekkich profilach potrzebne są agresywne haki chwytające, które zapobiegają odbijaniu się materiału na rotorach.
Kontrolowana wydajność maksymalizuje wartość: Osiągnięcie docelowej wielkości cząstek wymaga precyzyjnego wyboru ekranu. Często wiąże się to z dwustopniowym ustawieniem kruszenia w celu poprawy separacji w dalszej części procesu.
Wszechstronność systemu zwiększa zwrot z inwestycji: dobrze skonfigurowana maszyna z łatwością przetwarza wiele metali nieżelaznych, jeśli prawidłowo dostosujesz parametry operacyjne.
Zanim przyjrzysz się specyfikacjom silnika lub wymiarom leja, musisz przeanalizować materiał wsadowy. Sam złom decyduje o konstrukcji maszyny. Niedopasowanie sprzętu do rodzaju metalu jest główną przyczyną przedwczesnego zużycia w zakładach recyklingu.
Profile takie jak profile okienne i siding konstrukcyjny mają niską gęstość i dużą objętość. Łatwo się plączą. Długie profile będą owinąć się wokół obracających się wałów i spowodować masywne mostkowanie materiału w leju zasypowym. Potrzebujesz specjalisty kruszarka do profili aluminiowych wyposażona w duży otwór wlotowy i agresywne ostrza w kształcie haka, które wciągają ten elastyczny metal do komory cięcia.
Castingi to zupełne przeciwieństwo. Bloki silnika, obudowy skrzyni biegów i piasty kół są gęste, grube i kruche. Największym bólem głowy jest tutaj ukryty metal włóczęgi. Solidny stalowy śruba może natychmiast rozbić standardowe ostrze. Materiały te nie plączą się. Zamiast tego wymagają ogromnego momentu obrotowego, aby złamać kruchą strukturę.
Typ złomu |
Charakterystyka fizyczna |
Optymalny mechanizm rozdrabniania |
Podstawowe wyzwanie operacyjne |
|---|---|---|---|
Profile aluminiowe |
Niska gęstość, elastyczność, duża objętość |
Szybkie cięcie, agresywne haki chwytające |
Splątanie i mostkowanie leja |
Odlewy aluminiowe |
Wysoka gęstość, gruba, krucha |
Kompresja tępą siłą przy niskiej prędkości i wysokim momencie obrotowym |
Rozbite ostrza z ukrytej stali |
Szybki rozwój pojazdów elektrycznych i technologii gigacastingu aktywnie zmienia krajobraz złomu. Współczesne złomowanie samochodów obejmuje obecnie masywne, złożone odlewy z różnych materiałów i ciężkie obudowy akumulatorów. Myślący przyszłościowo menedżerowie zakładów odchodzą od sztywnych konfiguracji elektromechanicznych. Przemysł zmierza w kierunku inteligentnych napędów hydraulicznych o zmiennej prędkości. Systemy te oferują maksymalny moment obrotowy nawet przy zerowych obrotach na minutę i zapewniają amortyzację niezbędną do radzenia sobie z nieprzewidywalnymi skokami momentu obrotowego wynikającymi ze złożonego złomu pojazdów elektrycznych.
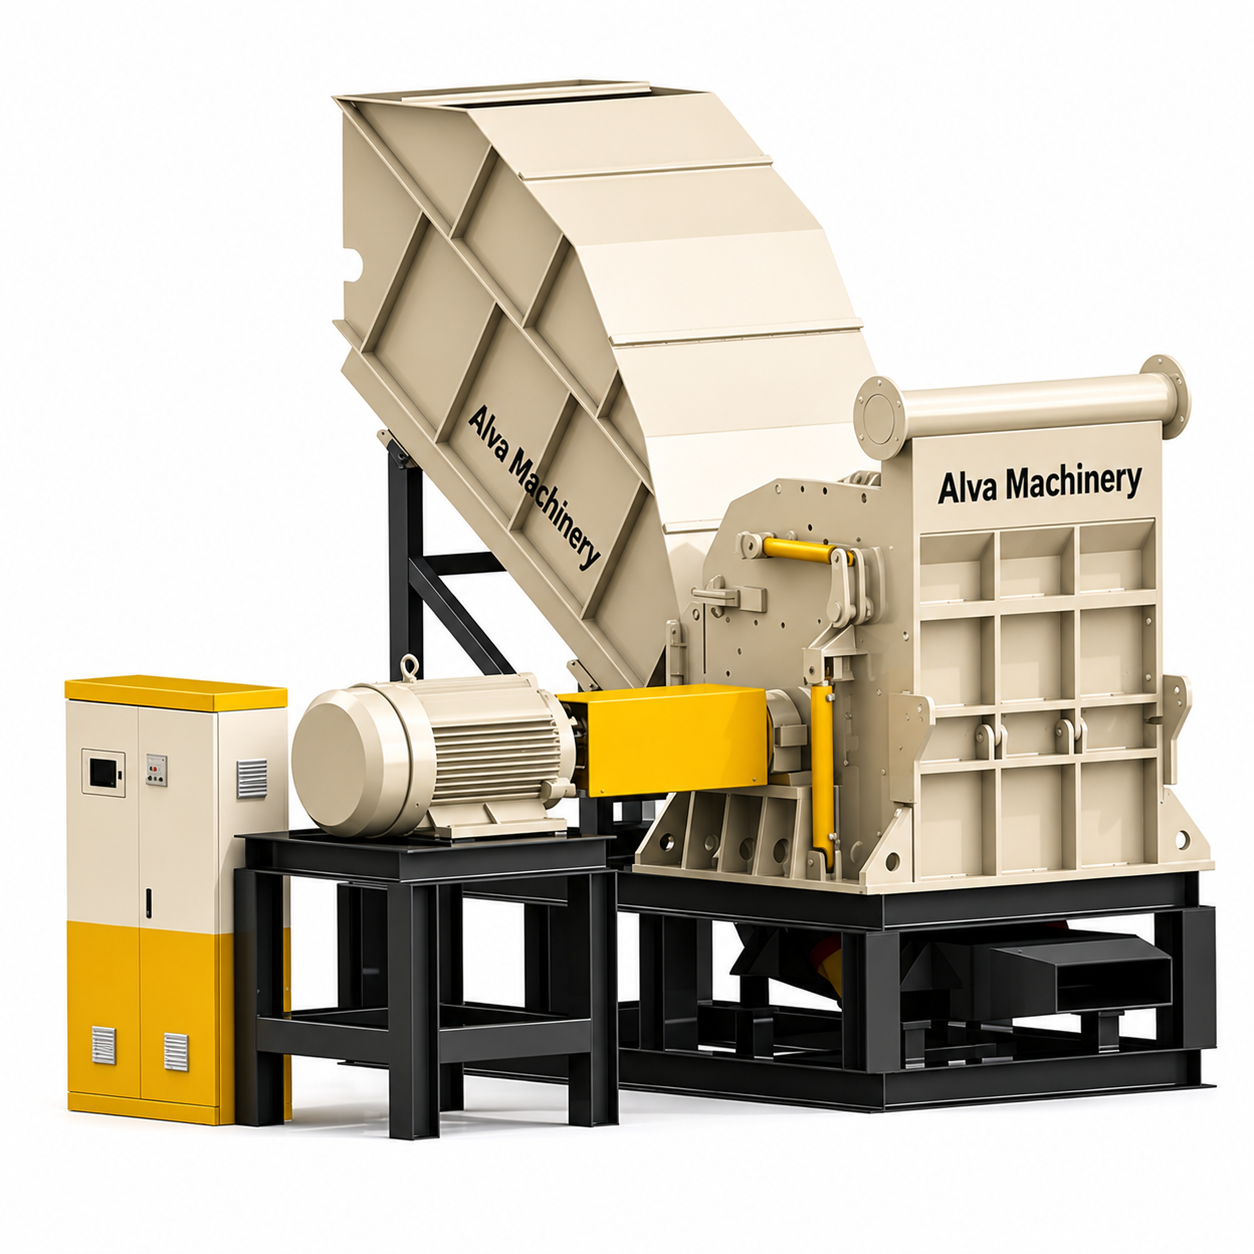
Niezawodny Konfiguracja sprzętu do kruszenia metalu musi przyjmować surowiec w sposób ciągły, bez ręcznego cięcia wstępnego. Czy widziałeś kiedyś, żeby 6-metrowa rama okna utknęła bokiem w wąskim leju? Zatrzymuje całą linię produkcyjną.
Konstrukcja zbiornika musi odpowiadać zachowaniu złomu. W przypadku długich profili należy zastosować kątowy przenośnik podający z hydraulicznym popychaczem wahadłowym. Dzięki temu utrzymuje się stały nacisk na materiał, wtłaczając go do rotorów. W przypadku ciężkich odlewów zbiornik wymaga ciężkiego wzmocnienia stalą odporną na zużycie, taką jak Hardox. Podczas zrzucania bloków silnika za pomocą ciężkich chwytaków ściany leja muszą absorbować ogromne uderzenia kinetyczne bez odkształcania się.
Średnica wirnika jest krytycznym, często ignorowanym parametrem. Jeśli średnica jest zbyt mała w stosunku do wielkości złomu, duże bloki silnika nie mogą ustalić prawidłowego kąta zgryzu. Nieporęczny materiał będzie po prostu odbijał się od obracających się ostrzy, zamiast być ściągany w dół.
Wybór odpowiedniej mocy silnika ma bezpośredni wpływ na miesięczne rachunki za energię i wydajność. Niedostatecznie zasilane systemy stale się zawieszają. Przeciążone systemy marnują kapitał. W przypadku metali nieżelaznych należy skupić się na surowym momencie obrotowym, a nie na prędkości obrotowej.
Standardowe wzorce przemysłowe zapewniają jasne wskazówki dotyczące rozmiaru. Do przetwarzania od 1 do 2 ton czystych profili na godzinę bardzo wydajne są silniki podwójne w zakresie od 45 kW do 75 kW. Skalowanie do wielkości przemysłowej wynoszącej 10 ton na godzinę w przypadku gęstych odlewów samochodowych wymaga solidnych systemów napędowych, często przekraczających 160 kW do 300 kW.
Kruche odlewy najlepiej pękają pod wpływem kompresji przy niskiej prędkości i wysokim momencie obrotowym. Uderzenia z dużą prędkością generują niebezpieczne odłamki i niszczą ostrza. Z drugiej strony profile wymagają zrównoważenia momentu obrotowego i nieco wyższych prędkości obrotowej wirnika, aby zapewnić czyste ścinanie plastycznego metalu.
Głównym celem A kruszarka metali nieżelaznych ma zamienić chaotyczny złom w jednolity towar. Huty płacą wyższą cenę za czyste aluminium o jednakowej wielkości, ponieważ topi się ono równomiernie przy minimalnych stratach utleniania.
W systemach jednowałowych do kontrolowania wielkości wyjściowej wykorzystywane są kratki podsiatkowe. Ale tutaj jest kompromis. Użycie sita 20 mm zamiast 100 mm pozwala dłużej utrzymać materiał w komorze. Zmniejsza to stawkę za tonę na godzinę i zwiększa zużycie energii na tonę. Nadmierna obróbka powoduje również powstawanie pyłu aluminiowego, co powoduje bezpośrednią utratę wydajności.
Najbardziej praktycznym rozwiązaniem w celu uzyskania drobnej wydajności jest dwuetapowy proces kruszenia. Najpierw główna niszczarka dwuwałowa rozbija masywne bloki silnika na grube kawałki o średnicy 150 mm bez użycia sita. Następnie dodatkowy, wysokoobrotowy granulator z precyzyjnym przesiewaczem jeszcze bardziej go redukuje. Taka konfiguracja zmniejsza zużycie maszyny i znacznie zwiększa dokładność dalszych separatorów wiroprądowych.
Komora cięcia codziennie jest poddawana ogromnym obciążeniom. Złom aluminium kryje w sobie solidne stalowe śruby, żelazne tuleje i ciężkie wsporniki. Metalurgia ostrzy wyznacza cały harmonogram konserwacji.
Standardowa stal węglowa natychmiast zawiedzie w tym środowisku. Instalacje przemysłowe wymagają wysokostopowych stali narzędziowych. Stal D2 zapewnia doskonałą odporność na zużycie przy ścinaniu profili ściernych. Stal H13 zapewnia doskonałą odporność na wstrząsy, zapobiegając pękaniu ostrzy w przypadku uderzenia w solidne stalowe elementy wewnątrz bloków silnika.
Inteligentne projekty sprzętu wykorzystują wymienne narzędzia modułowe. Kiedy ostrze się wykruszy, ekipy konserwacyjne po prostu odkręcają i obracają pojedynczą płytkę tnącą. Nie ma potrzeby wyjmowania całego masywnego zespołu rotora. Ta prosta funkcja inżynieryjna drastycznie obniża długoterminowe koszty konserwacji i minimalizuje przestoje.
Zacięcia mechaniczne są codziennością w recyklingu metali. Kiedy tuleja cylindra z litej stali wpada do komory cięcia, prawdziwym testem Twojego sprzętu jest reakcja układu sterowania.
Systemy premium wykorzystują inteligentne mechanizmy automatycznego cofania napędzane przez zaawansowane programowalne sterowniki logiczne. PLC stale monitoruje natężenie prądu silnika. Jeśli gęsta część powoduje skok rezystancji, system wykrywa odkształcenie w ciągu milisekund. Zatrzymuje rotory, odwraca je, aby usunąć zacięcie i ponownie próbuje przetworzyć materiał.
Równie ważne są zabezpieczenia mechaniczne. Sprzęgła hydrauliczne i mechaniczne sprzęgła poślizgowe znajdują się pomiędzy silnikiem a skrzynią biegów. Jeśli maszyna natychmiast się zablokuje, urządzenia te fizycznie odłączają przenoszenie mocy. Izoluje to energię kinetyczną silnika i chroni drogie przekładnie wewnętrzne przed katastrofalnym ścinaniem.
Inwestowanie w maszyny jednorazowego użytku ogranicza Twoje marże zysku. Obiekty przetwarzają strumienie mieszane, a dobrze zaprojektowany system powinien zapewniać elastyczność operacyjną.
Po niewielkich zmianach parametrów solidna niszczarka do aluminium doskonale sprawdza się jako kruszarka złomu miedzi . Miedziane grzejniki, grube kable elektryczne i mosiężna armatura wodno-kanalizacyjna mają większą gęstość, ale podobne wymagania w zakresie przetwarzania. Ogromny moment obrotowy używany do zmiażdżenia bloku silnika z łatwością przecina ciężkie wiązki miedzi.
Operatorzy muszą jedynie wyregulować prędkość obrotową wirnika i prędkość posuwu, aby zapobiec przeciążeniom silnika, biorąc pod uwagę wysoką plastyczność miedzi i mosiądzu. Zamiana rozmiarów sit zapewnia, że wydruk odpowiada potrzebom separacji na dalszym etapie, umożliwiając placówce dostosowywanie się do cen rynkowych towarów.
Dla kierowników zakładów kupowanie ciężkich maszyn sprowadza się do zwrotu z inwestycji i wiarygodności dostawcy. Początkowa cena zakupu to tylko ułamek całkowitego kosztu cyklu życia.
Dokładne obliczenia ROI muszą uwzględniać zużycie energii na tonę, częstotliwość wymiany ostrzy i koszty pracy w przypadku przestojów konserwacyjnych. Po stronie przychodów złom aluminiowy o doskonałych rozmiarach zapewnia najwyższe ceny, co bezpośrednio przyspiesza okres zwrotu inwestycji.
Zawsze żądaj testów fabrycznych konkretnego złomu przed podpisaniem umowy. Widząc, jak A maszyna do recyklingu złomu obsługuje unikalną mieszankę wytłoczek lub odlewów ciśnieniowych, co stanowi niezbity dowód jej możliwości. Sprawdź strukturę gwarancji, dostępność części zamiennych i szybkość sieci wsparcia technicznego.
Wybór odpowiedniego sprzętu rozdrabniającego wymaga głębokiego zrozumienia materiału paszowego. Niezależnie od tego, czy przetwarzasz nieporęczne profile wymagające agresywnego uciągu, czy też ciężkie bloki silnika wymagające ogromnego momentu obrotowego, wielkość podawanego materiału, moc i docelowa wielkość cząstek muszą być idealnie dopasowane.
Chcesz zmodernizować swoją linię recyklingu? Przestań tracić pieniądze na przestoje maszyn i nieefektywne przetwarzanie. Oceń ilość złomu i wymagany rozmiar wyjściowy, a następnie poznaj rozwiązania klasy przemysłowej zaprojektowane z myślą o maksymalnej trwałości. Odwiedzać Alva pomoże Ci znaleźć sprzęt do rozdrabniania i kruszenia dostosowany do unikalnych potrzeb Twojego zakładu w zakresie recyklingu metali nieżelaznych.
Tak, ale wymaga wszechstronnej konstrukcji, zazwyczaj wytrzymałej niszczarki dwuwałowej z solidnym układem napędowym. Aby uzyskać maksymalną wydajność, parametry przetwarzania, takie jak rozmiar sita, prędkość rotora i metoda podawania, muszą być dostosowywane pomiędzy partiami, aby uwzględnić różne właściwości fizyczne złomu.
Chociaż szczegółowe wymagania różnią się w zależności od odlewni, ogólnie preferowany jest jednolity rozmiar cząstek od 50 mm do 100 mm. Rozmiar ten zapewnia szybkie i równomierne topienie metalu w piecu bez nadmiernej utraty utleniania, która ma miejsce, gdy materiał jest zbyt drobno rozdrobniony na pył.
Absolutnie. Wysokiej jakości niszczarka przemysłowa ma wszechstronne zastosowanie. Może z łatwością obrabiać miedziane grzejniki, mosiężne osprzęt i ciężki drut miedziany, pod warunkiem, że ekrany i prześwity ostrzy są ustawione prawidłowo, aby wytrzymać większą gęstość i plastyczność tych metali.
Poszukaj sprzętu zintegrowanego z inteligentnymi sterownikami PLC wyposażonymi w milisekundowe funkcje automatycznego cofania. Upewnij się, że maszyna wykorzystuje napędy hydrauliczne lub mechaniczne sprzęgła poślizgowe, które natychmiast odłączają zasilanie, jeśli niezniszczalny kawałek obcej stali dostanie się do komory cięcia.
Rozdrabniacz dwuwałowy doskonale nadaje się do pierwotnej redukcji objętości dużych profili i ciężkich odlewów ze względu na wysoki moment obrotowy i agresywną zdolność chwytania. Rozdrabniacz jednowałowy, czyli granulator, lepiej nadaje się do wtórnego przetwarzania, gdzie głównym celem jest uzyskanie małej, precyzyjnej docelowej wielkości cząstek.
Koszty różnią się znacznie w zależności od pojemności i konfiguracji. Podstawowy granulator jednowałowy do lekkich profili może kosztować od 20 000 dolarów, podczas gdy wysokowydajna, dwuwałowa niszczarka przemysłowa do bloków silników może kosztować ponad 150 000 dolarów. Prawdziwy koszt należy zawsze mierzyć kosztem przetworzonej tony i przestojów konserwacyjnych.
Rutynowa konserwacja obejmuje codzienną kontrolę wzrokową komory cięcia, sprawdzanie poziomu płynu hydraulicznego i smarowanie łożysk. Najważniejszym zadaniem jest monitorowanie zużycia ostrza. Obracanie lub wymiana modułowych płytek skrawających, zanim całkowicie się stępią, zapobiega nadmiernemu obciążeniu silnika i pozwala zachować stałą wielkość wyjściową.


