
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-26 Eredet: Telek


Az alumínium újrahasznosítása a nyers bauxitérc feldolgozásához szükséges energia akár 95%-át is megtakarítja. Ez hatalmas árrés. A nyers hulladék kemencekész anyaggá alakítása azonban korántsem egyszerű. Sétáljon bármely létesítmény emeletére, és az anyagok kaotikus keverékét fogja látni. Az egyik kupacban könnyű építészeti ablakkeretek vannak, a másikban pedig nehéz autómotorblokkok. Fizikai tulajdonságaik drasztikusan változnak.
Ha nem a megfelelő redukciós technológiát választja, végtelen gépelakadással, összetört pengével és rossz kimeneti minőséggel szembesülhet. Ez az útmutató lebontja a különböző alumíniumötvözetek feldolgozása mögött meghúzódó gépészeti elveket. Megvizsgáljuk, hogyan illesztheti össze a takarmányméretet, a teljesítményt és a célszemcseméretet egy rendkívül jövedelmező gyártósor felépítéséhez.
Anyagmorfológia diktálja a tervezést: Az alumínium profilok nagy térfogatúak és hajlamosak összegabalyodni. Az öntvények nagy sűrűségűek és törékenyek. A mechanikai meghibásodás elkerülése érdekében alapvetően eltérő rotorkonfigurációkat igényelnek.
A betáplálás mérete határozza meg a geometriát: A bejövő hulladék méretei közvetlenül meghatározzák a garat térfogatát és a rotor működési hosszát, hogy megakadályozzák az anyag áthidalását.
Az energiaoptimalizálás a nyomatékra összpontosít: A nehéz öntvények nagy nyomatékot és alacsony sebességű aprítást igényelnek. A könnyű profilokhoz agresszív megfogó horgokra van szükség, hogy megakadályozzák az anyag pattogását a rotorokon.
A vezérelt kimenet maximalizálja az értéket: Egy adott célszemcseméret eléréséhez pontos képernyőválasztás szükséges. Ez gyakran kétlépcsős aprítási beállítást foglal magában, hogy javítsa a leválasztást.
A rendszer sokoldalúsága Javítja a megtérülést: Egy jól konfigurált gép könnyen feldolgoz több színesfémet, ha megfelelően állítja be a működési paramétereket.
Mielőtt megnézné a motor specifikációit vagy a garat méreteit, elemeznie kell a takarmányanyagot. Maga a selejt határozza meg a gép kialakítását. Az újrahasznosító üzemekben az idő előtti elhasználódás első számú oka, ha nem sikerül a berendezést a fém típusához igazítani.
Az olyan profilok, mint az ablakextrudálás és a szerkezeti burkolatok alacsony sűrűségűek és nagy térfogatúak. Könnyen összegabalyodnak. A hosszú extrudálások a forgó tengelyek köré tekerednek, és masszív anyagáthidalást okoznak a garatban. Szakértőre van szüksége alumínium profiltörő nagy adagolónyílással és agresszív horogszerű pengével, hogy ezt a rugalmas fémet a vágókamrába húzza.
Az öntvények pont az ellenkezője. A motorblokkok, a sebességváltó-házak és a kerékagyak sűrűek, vastagok és törékenyek. A legnagyobb fejtörést itt a rejtett tramp metal okozza. Egy tömör acélcsavar azonnal összetörhet egy szabványos pengét. Ezek az anyagok nem gabalyodnak össze. Ehelyett hatalmas tompa forgatónyomatékra van szükségük a rideg szerkezet töréséhez.
Scrap Type |
Fizikai jellemzők |
Optimális aprítási mechanizmus |
Elsődleges operatív kihívás |
|---|---|---|---|
Alumínium profilok |
Alacsony sűrűségű, rugalmas, nagy térfogatú |
Nagy sebességű nyírás, agresszív megfogó horgok |
Összegabalyodás és garatáthidalás |
Alumínium öntvények |
Nagy sűrűségű, vastag, törékeny |
Alacsony fordulatszámú, nagy nyomatékú tompa erő kompresszió |
Törött pengék rejtett acélból |
Az elektromos járművek és a gigacasting technológia gyors térnyerése aktívan megváltoztatja a roncsok helyzetét. A modern autóipari mentések ma már masszív, összetett kevert anyagú öntvényeket és nehéz akkumulátorházakat tartalmaznak. Az előrelátó üzemvezetők távolodnak a merev elektromechanikus beállításoktól. Az iparág az intelligens, változtatható sebességű hidraulikus hajtások felé fordul. Ezek a rendszerek maximális nyomatékot kínálnak még nulla fordulatszámon is, és biztosítják a rázkódáscsillapítást, amely az összetett elektromos járművek hulladékából származó, előre nem látható nyomatékcsúcsok kezeléséhez szükséges.
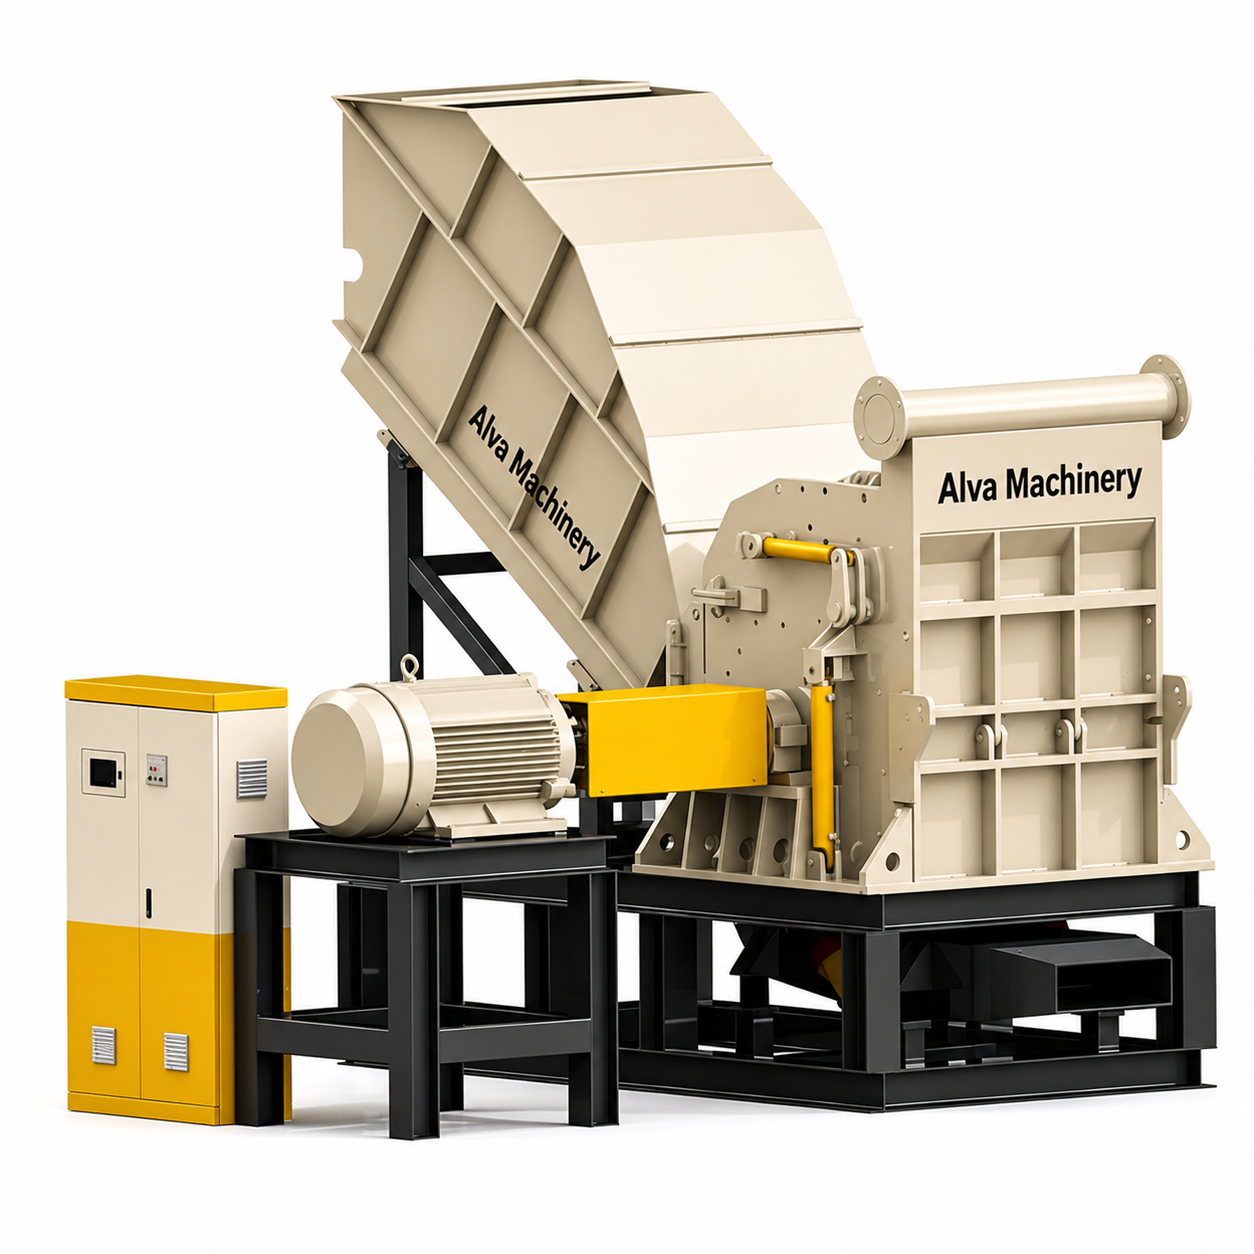
Egy megbízható A fémtörő berendezésnek folyamatosan, kézi elővágás nélkül kell nyersanyagot fogadnia. Látott már, hogy egy 6 méteres ablakkeret oldalra akadt egy keskeny garatban? Leállítja az egész gyártósort.
A garat kialakításának meg kell egyeznie a hulladék viselkedésével. Hosszú profilokhoz használjon ferde bemeneti szállítószalagot hidraulikus lengőtolóval. Ez állandó nyomást gyakorol az anyagra, és a rotorokba kényszeríti. Nehéz öntvényeknél a garatot erősen meg kell erősíteni kopásálló acéllal, mint például a Hardox. Ha nehéz markolókon keresztül leejti a motorblokkokat, a garat falainak deformáció nélkül kell elnyelnie a hatalmas kinetikai hatásokat.
A rotor átmérője kritikus, gyakran figyelmen kívül hagyott mérőszám. Ha az átmérő túl kicsi a selejt méretéhez képest, a nagy motorblokkok nem tudnak megfelelő harapási szöget kialakítani. A terjedelmes anyag egyszerűen felpattan a forgó pengék tetején, ahelyett, hogy lehúzná.
A megfelelő motorteljesítmény kiválasztása közvetlenül befolyásolja havi energiaszámláit és teljesítményét. Az alacsony teljesítményű rendszerek folyamatosan leállnak. A túlerős rendszerek pazarolják a tőkét. Színesfémeknél a forgási sebesség helyett a nyers nyomatékra kell összpontosítania.
A szabványos ipari benchmarkok egyértelmű méretezési útmutatót adnak. Óránként 1-2 tonna tiszta profil feldolgozásához a 45 kW-tól 75 kW-ig terjedő kettős motorok rendkívül hatékonyak. A sűrű autóipari öntvények óránkénti 10 tonnás ipari mennyiségére történő felskálázása robusztus meghajtórendszereket igényel, amelyek teljesítménye gyakran meghaladja a 160-300 kW-ot.
A rideg öntvények kis fordulatszámú, nagy nyomatékú kompresszió esetén törnek a legjobban. A nagy sebességű becsapódások veszélyes repeszeket generálnak és tönkreteszik a pengéket. A profiloknak viszont a nyomaték egyensúlyára és valamivel nagyobb forgórész-fordulatszámra van szükségük ahhoz, hogy a képlékeny fémet tisztán nyírják.
A fő cél a A színesfém-zúzógép a kaotikus hulladékot egységes árucikké alakítja. A kohók felárat fizetnek a tiszta, egyenletes méretű alumíniumért, mert egyenletesen, minimális oxidációs veszteséggel olvad.
Az egytengelyes rendszerek képernyő alatti rácsokat használnak a kimeneti méret szabályozására. De itt van egy kompromisszum. A 20 mm-es képernyő használata a 100 mm-es képernyő helyett tovább tartja az anyagot a kamrában. Ez csökkenti az óránkénti tonnák arányát, és megnöveli a tonnánkénti energiafogyasztást. A túlzott feldolgozás során alumíniumpor is keletkezik, ami közvetlen hozamkiesést jelent.
A finom teljesítmény legpraktikusabb megoldása a kétlépcsős aprítási eljárás. Először is, egy elsődleges, kéttengelyes aprítógép a hatalmas motorblokkokat durva, 150 mm-es darabokra töri szita nélkül. Ezután egy másodlagos nagy sebességű granulátor precíz szitával tovább csökkenti. Ez a beállítás csökkenti a gép kopását, és jelentősen növeli az örvényáram-leválasztók pontosságát.
A vágókamra naponta hatalmas ütéseket vesz igénybe. Az alumíniumhulladék tömör acélcsavarokat, vashüvelyeket és nehéz konzolokat rejt. A pengekohászat határozza meg a teljes karbantartási ütemtervet.
A szabványos szénacél azonnal meghibásodik ebben a környezetben. Az ipari berendezésekhez erősen ötvözött szerszámacélokra van szükség. A D2 acél kiváló kopásállóságot biztosít a csiszolóprofilok nyírásánál. A H13 acél kiváló ütésállóságot biztosít, és megakadályozza, hogy a pengék összetörjenek, amikor a motorblokkokban lévő szilárd acél alkatrészekhez ütköznek.
Az intelligens berendezéstervek cserélhető moduláris szerszámokat használnak. Amikor egy penge feltörik, a karbantartó személyzet egyszerűen kicsavarja és elforgatja egyetlen vágólapkát. Nem kell kivennie a teljes masszív rotoregységet. Ez az egyszerű tervezési funkció drasztikusan csökkenti a hosszú távú karbantartási költségeket és minimalizálja az állásidőt.
A mechanikus elakadás mindennapos valóság a fém-újrahasznosításban. Amikor egy tömör acél hengerhüvely beleesik a vágókamrába, a berendezés valódi próbája az, hogy a vezérlőrendszer hogyan reagál.
A prémium rendszerek intelligens automatikus irányváltó mechanizmusokat használnak, amelyeket fejlett programozható logikai vezérlők hajtanak végre. A PLC folyamatosan figyeli a motor áramerősségét. Ha egy sűrű rész ellenálláscsúcsot okoz, a rendszer ezredmásodpercekben érzékeli a feszültséget. Leállítja a rotorokat, megfordítja azokat, hogy eltávolítsa az elakadást, és újra megpróbálja feldolgozni az anyagot.
A mechanikai biztosítékok ugyanolyan fontosak. Folyadékcsatlakozók és mechanikus csúszókuplungok helyezkednek el a motor és a sebességváltó között. Ha a gép azonnal leblokkol, ezek az eszközök fizikailag lekapcsolják az erőátvitelt. Ez elszigeteli a motor kinetikus energiáját, és megvédi a drága belső fogaskerekeket a katasztrofális nyírástól.
Az egyszer használatos gépekbe való befektetés korlátozza a haszonkulcsot. A létesítmények vegyes folyamokat dolgoznak fel, és egy jól megtervezett rendszernek működési rugalmasságot kell kínálnia.
Kisebb paraméterezésekkel egy robusztus alumínium aprítógép tökéletesen működik a rézhulladék zúzógép . A réz radiátorok, vastag elektromos kábelek és sárgaréz vízvezeték-szerelvények nagyobb sűrűségűek, de hasonlóak a feldolgozási igények. A motorblokk összezúzásához használt hatalmas nyomaték könnyen átnyírja a nehéz rézkötegeket.
A kezelőknek csak be kell állítaniuk a forgórész fordulatszámát és előtolási sebességét, hogy megakadályozzák a motor túlterhelését, tekintettel a réz és a sárgaréz nagy rugalmasságára. A képernyőméretek cseréje biztosítja, hogy a kimenet megfeleljen a downstream szétválasztási igényeknek, lehetővé téve a létesítménynek az árupiaci árak alapján történő elfordulását.
Az üzemvezetők számára a nehézgépek vásárlása a befektetés megtérülésén és a szállítók megbízhatóságán múlik. A kezdeti vételár csak töredéke a teljes életciklus költségének.
A pontos ROI-számításoknak tartalmazniuk kell a tonnánkénti energiafogyasztást, a pengecsere gyakoriságát és a karbantartási állásidő munkaerőköltségét. A bevételi oldalon a tökéletes méretű alumíniumhulladék felső kategóriás árat ír elő, ami közvetlenül felgyorsítja a megtérülési időszakot.
A szerződés aláírása előtt mindig kérjen gyári tesztelést az adott hulladékkal. Látva, hogyan a A fémhulladék-újrahasznosító gép az extrudálások vagy présöntvények egyedi keverékét kezeli, amely kemény bizonyítéka a képességeinek. Ellenőrizze a garancia struktúráját, a pótalkatrészek elérhetőségét és a műszaki támogatási hálózat sebességét.
A megfelelő redukciós berendezés kiválasztása megköveteli a takarmányanyag alapos megértését. Akár terjedelmes profilokat dolgoz fel, amelyek agresszív húzóerőt igényelnek, vagy nehéz motorblokkokat, amelyek hatalmas törési nyomatékot igényelnek, az előtolás méretének, teljesítményének és megcélzott részecskeméretének tökéletesen illeszkednie kell.
Készen áll az újrahasznosítási vonal frissítésére? Ne veszítsen pénzt a gép állásidejéből és a nem hatékony feldolgozásból. Értékelje a hulladék mennyiségét és a szükséges kimeneti méretet, majd fedezze fel a maximális tartósságra tervezett ipari minőségű megoldásokat. Látogatás Alva megtalálja a pontos aprító- és zúzóberendezést, amely az Ön létesítményének egyedi színesfém-újrahasznosítási igényeihez szabott.
Igen ám, de sokoldalú kialakítást igényel, jellemzően egy nagy teherbírású, kéttengelyes aprítógép, robusztus hajtásrendszerrel. A maximális hatékonyság érdekében a feldolgozási paramétereket, például a szitaméretet, a rotor fordulatszámát és az adagolási módot a tételek között be kell állítani, hogy kezelni lehessen a selejt különböző fizikai tulajdonságait.
Míg a speciális követelmények öntödénként változnak, általában az 50-100 mm-es egyenletes részecskeméretet részesítik előnyben. Ez a méret biztosítja, hogy a fém gyorsan és egyenletesen olvadjon meg a kemencében anélkül, hogy túlzott oxidációs veszteséget okozna, ami akkor következik be, ha az anyagot túl finomra aprítják porrá.
Teljesen. A kiváló minőségű ipari aprítógép rendkívül sokoldalú. Könnyedén megmunkálja a rézradiátorokat, sárgaréz szerelvényeket és nehéz rézhuzalokat, feltéve, hogy a képernyők és a pengehézagok megfelelően vannak beállítva, hogy kezeljék ezen fémek nagyobb sűrűségét és rugalmasságát.
Keressen olyan intelligens PLC-vezérlőkkel integrált berendezéseket, amelyek ezredmásodperces automatikus irányváltási funkcióval rendelkeznek. Győződjön meg arról, hogy a gép hidraulikus hajtásokat vagy mechanikus csúszótengelykapcsolókat használ, amelyek azonnal lekapcsolják az áramot, ha egy apríthatatlan acéldarab kerül a vágókamrába.
A kéttengelyes aprítógép kiválóan alkalmas nagy profilok és nehéz öntvények elsődleges térfogatcsökkentésére, nagy nyomatékának és agresszív megfogási képességének köszönhetően. Az egytengelyes aprítógép vagy granulátor alkalmasabb másodlagos feldolgozásra, ahol a kis, pontos célszemcseméret elérése a fő cél.
A költségek a kapacitástól és a konfigurációtól függően nagyon eltérőek. Egy egyszerű egytengelyes granulátor könnyű profilokhoz körülbelül 20 000 dollár körül indulhat, míg a nagy teherbírású, kéttengelyes ipari aprítógép motorblokkokhoz meghaladhatja a 150 000 dollárt. A valódi költségeket mindig a feldolgozott tonnánkénti költségben és a karbantartási állásidőben kell mérni.
A rendszeres karbantartás magában foglalja a vágókamra napi szemrevételezését, a hidraulikafolyadék szintjének ellenőrzését és a csapágyak zsírozását. A legkritikusabb feladat a pengekopás ellenőrzése. A moduláris vágólapkák elforgatása vagy cseréje, mielőtt azok teljesen eltompulnának, megakadályozza a motor túlzott igénybevételét, és egyenletes kimeneti méretet tart fenn.


