
Zobrazení: 0 Autor: Editor webu Čas publikování: 26. 9. 2026 Původ: místo


Recyklací hliníku se ušetří až 95 % energie potřebné ke zpracování surové bauxitové rudy. To je obrovská rezerva. Avšak přeměna surového šrotu na materiál připravený pro pec není zdaleka tak jednoduchá. Vejděte na jakékoli podlaží zařízení a uvidíte chaotickou směs materiálů. Na jedné hromadě máte lehké architektonické okenní rámy a na druhé těžké bloky automobilových motorů. Jejich fyzikální vlastnosti se drasticky liší.
Pokud zvolíte špatnou technologii redukce, budete čelit nekonečnému zaseknutí stroje, rozbití nožů a špatné kvalitě výstupu. Tato příručka rozebírá principy strojního inženýrství za zpracováním různých hliníkových slitin. Podíváme se na to, jak sladit velikost vašeho krmiva, výkon a cílovou velikost částic, abychom vybudovali vysoce ziskovou výrobní linku.
Morfologie materiálu určuje design: Hliníkové profily mají velký objem a jsou náchylné k zamotání. Odlitky mají vysokou hustotu a jsou křehké. Vyžadují zásadně odlišné konfigurace rotoru, aby se zabránilo mechanickému selhání.
Velikost krmiva určuje geometrii: Rozměry příchozího šrotu přímo určují objem násypky a pracovní délku rotoru, aby se zabránilo přemostění materiálu.
Optimalizace výkonu se zaměřuje na točivý moment: Těžké odlitky vyžadují drcení s vysokým točivým momentem a nízkou rychlostí. Lehké profily potřebují agresivní uchopovací háky, aby zabránily odskakování materiálu na rotorech.
Řízený výstup maximalizuje hodnotu: Zasáhnutí konkrétní cílové velikosti částic vyžaduje přesný výběr obrazovky. Často zahrnuje dvoustupňové nastavení drcení pro zlepšení následné separace.
Všestrannost systému zlepšuje návratnost investic: Dobře nakonfigurovaný stroj snadno zpracovává více neželezných kovů, když správně nastavíte provozní parametry.
Než se podíváte na specifikace motoru nebo rozměry násypky, musíte analyzovat svůj vstupní materiál. Samotný šrot určuje konstrukci stroje. Nepřizpůsobení zařízení ke kovovému typu je příčinou číslo jedna předčasného opotřebení v recyklačních závodech.
Profily jako okenní výlisky a konstrukční obklady jsou nízkohustotní a velkoobjemové. Snadno se zamotávají. Dlouhé výlisky se obalí kolem rotujících hřídelů a způsobí masivní přemostění materiálu v násypce. Potřebujete specializovaného drtič hliníkových profilů vybavený velkým podávacím otvorem a agresivními hákovými čepelemi pro vtažení tohoto pružného kovu do řezací komory.
Castingy jsou přesný opak. Bloky motoru, skříně převodovky a náboje kol jsou husté, tlusté a křehké. Největší bolestí hlavy je zde skrytý trampský metal. Pevný ocelový šroub může okamžitě rozbít standardní čepel. Tyto materiály se nezamotávají. Místo toho vyžadují nesmírný točivý moment tupou silou k rozbití křehké struktury.
Typ šrotu |
Fyzikální vlastnosti |
Optimální skartovací mechanismus |
Primární operační výzva |
|---|---|---|---|
Hliníkové profily |
Nízká hustota, flexibilní, vysoký objem |
Vysokorychlostní stříhání, agresivní uchopovací háky |
Zamotání a přemostění násypky |
Hliníkové odlitky |
Vysoká hustota, hustá, křehká |
Nízkorychlostní komprese tupou silou s vysokým točivým momentem |
Rozbité čepele ze skryté oceli |
Rychlý nástup elektrických vozidel a technologie gigacasting aktivně mění šrotovné. Moderní automobilová záchrana nyní obsahuje masivní, složité odlitky ze smíšených materiálů a těžké kryty baterií. Progresivní manažeři závodů odcházejí od rigidních elektromechanických nastavení. Průmysl se posouvá směrem k inteligentním hydraulickým pohonům s proměnnou rychlostí. Tyto systémy nabízejí maximální točivý moment i při nulových otáčkách a poskytují tlumení nárazů potřebné pro zvládnutí nepředvídatelných špiček točivého momentu ze složitého odpadu EV.
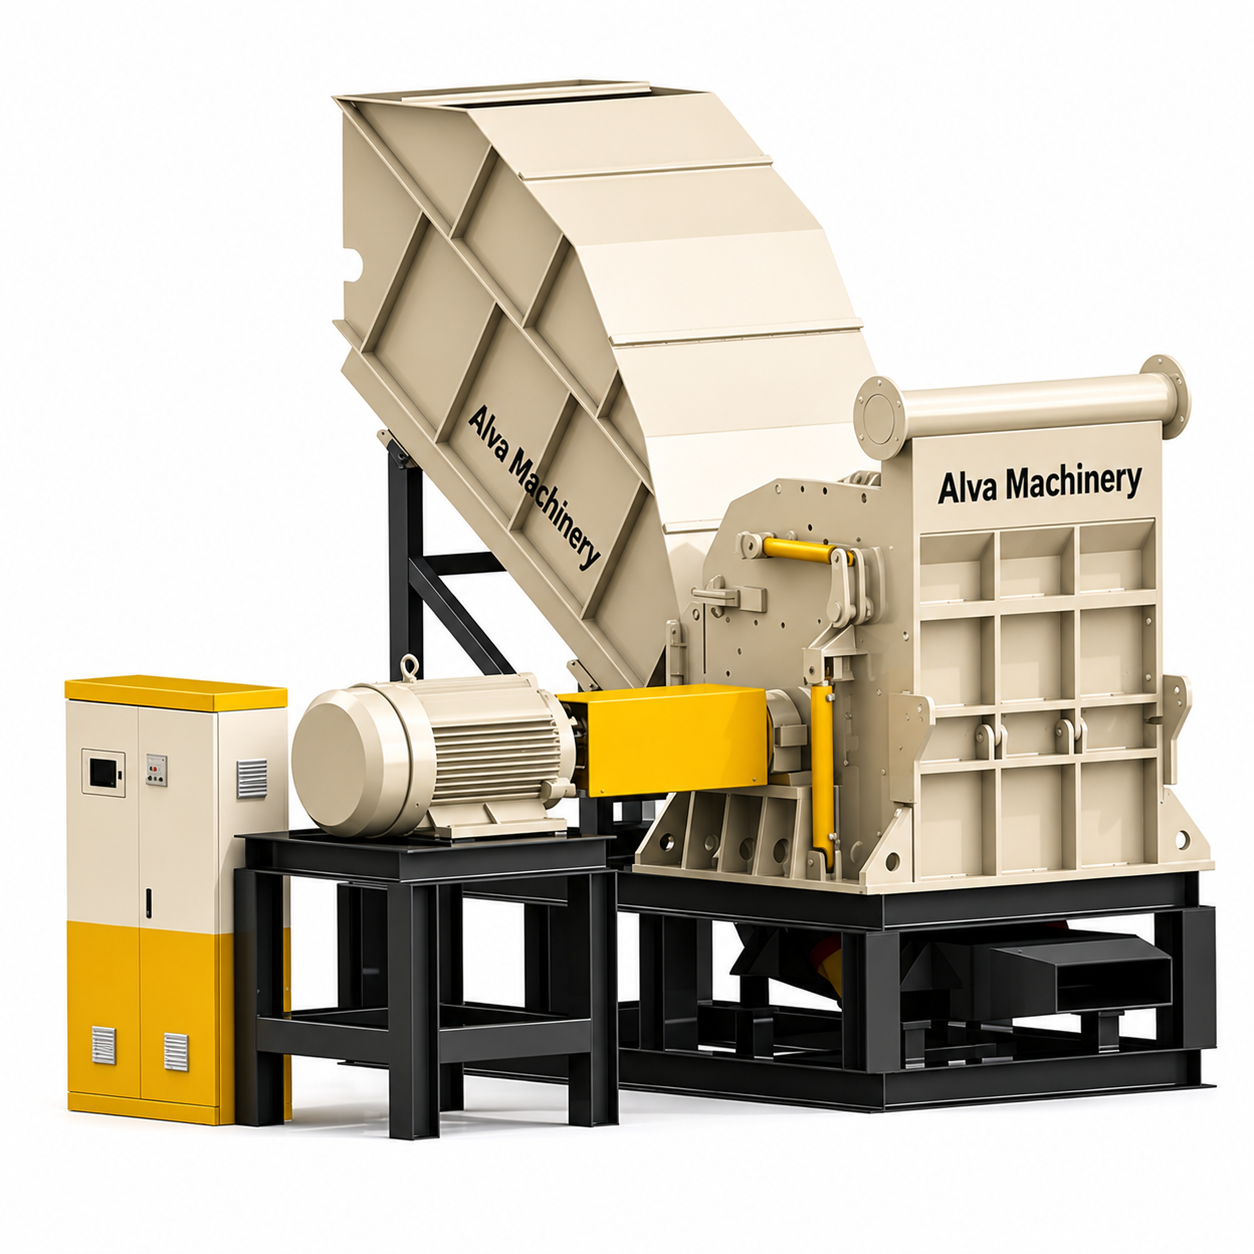
Spolehlivý Nastavení zařízení na drcení kovů musí přijímat surovinu nepřetržitě bez ručního předřezání. Už jste někdy viděli, jak se 6metrový okenní rám zasekl bokem v úzké násypce? Zastaví celou výrobní linku.
Konstrukce násypky musí odpovídat chování odpadu. Pro dlouhé profily použijte úhlový podávací dopravník s hydraulickým kyvadlovým posunovačem. To udržuje konstantní tlak na materiál a tlačí ho do rotorů. U těžkých odlitků potřebuje násypka silné vyztužení ocelí odolnou proti opotřebení, jako je Hardox. Při shazování bloků motoru přes těžké drapáky musí stěny násypky absorbovat masivní kinetické nárazy, aniž by se deformovaly.
Průměr rotoru je kritická, často ignorovaná metrika. Pokud je průměr příliš malý vzhledem k velikosti odpadu, velké bloky motoru nemohou vytvořit správný úhel záběru. Objemný materiál bude pouze poskakovat na horní části rotujících nožů, místo aby byl stažen dolů.
Výběr správného výkonu motoru přímo ovlivní vaše měsíční účty za energii a výkon. Nedostatečně napájené systémy se neustále zastavují. Přemožené systémy plýtvají kapitálem. U neželezných kovů se musíte zaměřit spíše na surový točivý moment než na rychlost otáčení.
Standardní průmyslové benchmarky poskytují jasné vodítko pro dimenzování. Pro zpracování 1 až 2 tun čistých profilů za hodinu jsou vysoce účinné duální motory v rozsahu 45 kW až 75 kW. Rozšiřování až na průmyslové objemy 10 tun za hodinu pro husté automobilové odlitky vyžaduje robustní pohonné systémy, často přesahující 160 kW až 300 kW.
Křehké odlitky se nejlépe lámou při nízké rychlosti stlačování s vysokým točivým momentem. Nárazy při vysoké rychlosti vytvářejí nebezpečné šrapnely a ničí čepele. Profily na druhé straně potřebují rovnováhu točivého momentu a mírně vyšší rychlosti rotoru, aby se tvárný kov čistě střihl.
Hlavním cílem a drtič neželezných kovů má přeměnit chaotický šrot v jednotnou komoditu. Tavíči platí prémii za čistý hliník s jednotnou velikostí, protože se taví rovnoměrně s minimální ztrátou oxidací.
Jednohřídelové systémy využívají k řízení výstupní velikosti rošty pod sítem. Ale je tu kompromis. Použití 20mm síta místo 100mm síta udrží materiál v komoře déle. Tím se sníží vaše rychlost v tunách za hodinu a zvýší se spotřeba energie na tunu. Nadměrné zpracování také vytváří hliníkový prach, což je přímá ztráta výnosu.
Nejpraktičtějším řešením pro jemný výstup je dvoustupňový proces drcení. Nejprve primární dvouhřídelový drtič rozbije masivní bloky motoru na hrubé 150mm kusy bez síta. Dále sekundární vysokorychlostní granulátor s přesným sítem jej dále snižuje. Toto nastavení snižuje opotřebení stroje a výrazně zvyšuje přesnost navazujících separátorů vířivých proudů.
Řezací komora dostává denně masivní údery. Hliníkový šrot skrývá pevné ocelové šrouby, železná pouzdra a těžké držáky. Vaše metalurgie lopatek určuje celý váš plán údržby.
Standardní uhlíková ocel v tomto prostředí okamžitě selže. Průmyslová zařízení vyžadují vysoce legované nástrojové oceli. Ocel D2 poskytuje vynikající odolnost proti opotřebení pro střihové abrazivní profily. Ocel H13 nabízí vynikající odolnost proti nárazům a zabraňuje roztříštění nožů, když narazí na pevné ocelové součásti uvnitř bloků motoru.
Návrhy inteligentních zařízení využívají vyměnitelné modulární nástroje. Když se čepel odštípne, pracovníci údržby jednoduše odšroubují a otočí jedinou řeznou vložku. Nemusíte vytahovat celou masivní sestavu rotoru. Tato jednoduchá konstrukční funkce výrazně snižuje dlouhodobé náklady na údržbu a minimalizuje prostoje.
Mechanické záseky jsou každodenní realitou v recyklaci kovů. Když pevné ocelové pouzdro válce spadne do řezací komory, skutečným testem vašeho zařízení je, jak řídicí systém reaguje.
Prémiové systémy používají inteligentní mechanismy automatického zpětného chodu řízené pokročilými programovatelnými logickými ovladači. PLC neustále monitoruje proud motoru. Pokud hustá část způsobí špičku odporu, systém detekuje napětí v milisekundách. Zastaví rotory, obrátí je, aby se odstranil zásek, a pokusí se materiál znovu zpracovat.
Neméně důležité jsou mechanické ochrany. Mezi motorem a převodovkou jsou umístěny kapalinové spojky a mechanické kluzné spojky. Pokud se stroj okamžitě zablokuje, tato zařízení fyzicky odpojí přenos energie. To izoluje kinetickou energii motoru a chrání drahá vnitřní ozubená kola před katastrofálním střihem.
Investice do strojů na jedno použití omezují vaše ziskové marže. Zařízení zpracovávají smíšené toky a dobře navržený systém by měl nabízet provozní flexibilitu.
S drobnými úpravami parametrů funguje robustní hliníkový drtič dokonale jako a měděný drtič šrotu . Měděné radiátory, silné elektrické kabely a mosazné vodovodní armatury mají vyšší hustotu, ale podobné potřeby zpracování. Mohutný točivý moment používaný k rozdrcení bloku motoru snadno prořízne těžké měděné svazky.
Operátoři potřebují pouze upravit otáčky rotoru a rychlost posuvu, aby se předešlo přetížení motoru vzhledem k vysoké tažnosti mědi a mosazi. Záměna velikostí síta zajišťuje, že výstup odpovídá potřebám následné separace, což umožňuje zařízení otáčet se na základě cen na trhu komodit.
Pro manažery závodů se nákup těžkých strojů řídí návratností investic a spolehlivostí dodavatele. Počáteční kupní cena je jen zlomkem celkových nákladů životního cyklu.
Přesné výpočty návratnosti investic musí zahrnovat spotřebu energie na tunu, frekvenci výměny lopatek a mzdové náklady na prostoje na údržbu. Na straně příjmů má dokonale dimenzovaný hliníkový šrot nejvyšší ceny, což přímo zrychluje dobu návratnosti.
Před podpisem smlouvy vždy požadujte tovární testování s vaším specifickým odpadem. Vidět, jak a Stroj na recyklaci kovového šrotu zvládá vaši jedinečnou směs výlisků nebo tlakových odlitků a poskytuje tvrdý důkaz svých schopností. Zkontrolujte strukturu záruky, dostupnost náhradních dílů a rychlost sítě technické podpory.
Výběr správného redukčního zařízení vyžaduje hluboké porozumění vaší vstupní surovině. Ať už zpracováváte objemné profily vyžadující agresivní tah nebo těžké bloky motoru vyžadující masivní točivý moment, vaše velikost posuvu, výkon a cílová velikost částic se musí dokonale shodovat.
Jste připraveni modernizovat svou recyklační linku? Přestaňte ztrácet peníze za prostoje stroje a neefektivní zpracování. Vyhodnoťte svůj objem šrotu a požadovanou výstupní velikost a poté prozkoumejte průmyslová řešení navržená pro maximální odolnost. Návštěva Alva najít přesné drtící a drtící zařízení přizpůsobené jedinečným potřebám vašeho zařízení v oblasti recyklace neželezných kovů.
Ano, ale vyžaduje všestranný design, typicky výkonný dvouhřídelový drtič s robustním pohonným systémem. Pro maximální účinnost musí být parametry zpracování, jako je velikost síta, rychlost rotoru a způsob podávání, mezi jednotlivými dávkami upraveny tak, aby bylo možné zvládnout různé fyzikální vlastnosti šrotu.
I když se specifické požadavky liší podle slévárny, obecně je preferována jednotná velikost částic 50 mm až 100 mm. Tato velikost zajišťuje, že se kov rychle a rovnoměrně roztaví v peci bez nadměrných ztrát oxidací, ke kterým dochází, když je materiál rozdrcen příliš jemně na prach.
Absolutně. Vysoce kvalitní průmyslový drtič je vysoce univerzální. Dokáže snadno zpracovat měděné radiátory, mosazné přípravky a těžký měděný drát za předpokladu, že síta a vůle lopatek jsou správně nastaveny tak, aby zvládly vyšší hustotu a tažnost těchto kovů.
Hledejte zařízení integrované s inteligentním ovládáním PLC, které je vybaveno funkcí automatického zpětného chodu milisekund. Zajistěte, aby stroj využíval hydraulické pohony nebo mechanické kluzné spojky, které okamžitě uvolní výkon, pokud do řezací komory vstoupí neroztrhatelný kus ušlapané oceli.
Dvouhřídelový drtič je vynikající pro primární redukci objemu velkých profilů a těžkých odlitků díky svému vysokému točivému momentu a agresivní schopnosti uchopení. Jednohřídelový drtič nebo granulátor je vhodnější pro sekundární zpracování, kde je hlavním cílem dosažení malé a přesné cílové velikosti částic.
Náklady se značně liší v závislosti na kapacitě a konfiguraci. Základní jednohřídelový granulátor pro lehké profily může začínat kolem 20 000 USD, zatímco vysoce výkonný dvouhřídelový průmyslový drtič bloků motorů může přesáhnout 150 000 USD. Skutečné náklady by měly být vždy měřeny v nákladech na tunu zpracování a prostoje při údržbě.
Běžná údržba zahrnuje každodenní vizuální kontrolu řezné komory, kontrolu hladiny hydraulické kapaliny a mazání ložisek. Nejdůležitějším úkolem je sledování opotřebení čepele. Otáčení nebo výměna modulárních břitových destiček před tím, než se zcela otupí, zabraňuje nadměrnému namáhání motoru a udržuje stálou výstupní velikost.


