
Просмотры: 0 Автор: Редактор сайта Время публикации: 26 сентября 2026 г. Происхождение: Сайт


Переработка алюминия экономит до 95% энергии, необходимой для переработки сырой бокситовой руды. Это огромная разница. Однако превратить необработанный лом в материал, готовый к использованию в печи, далеко не просто. Зайдите на любой этаж объекта, и вы увидите хаотичную смесь материалов. У вас есть легкие архитектурные оконные рамы в одной куче и тяжелые автомобильные блоки двигателей в другой. Их физические свойства сильно различаются.
Если вы выберете неправильную технологию обжатия, вы столкнетесь с бесконечными заторами станка, поломками лезвий и плохим качеством продукции. В этом руководстве изложены принципы машиностроения, лежащие в основе обработки различных алюминиевых сплавов. Мы рассмотрим, как согласовать размер вашего сырья, мощность и целевой размер частиц, чтобы построить высокорентабельную производственную линию.
Морфология материала определяет дизайн: алюминиевые профили имеют большой объем и склонны к запутыванию. Отливки отличаются высокой плотностью и хрупкостью. Им требуются принципиально разные конфигурации ротора, чтобы избежать механического повреждения.
Размер исходного материала определяет геометрию: размеры поступающего лома напрямую определяют объем бункера и рабочую длину ротора, что позволяет предотвратить закупоривание материала.
Оптимизация мощности ориентирована на крутящий момент. Тяжелые отливки требуют измельчения с высоким крутящим моментом и на низкой скорости. Легкие профили нуждаются в агрессивных захватах, чтобы материал не подпрыгивал на роторах.
Контролируемый выход максимизирует ценность: достижение определенного целевого размера частиц требует точного выбора экрана. Часто для улучшения разделения на последующих этапах используется двухступенчатая дробильная установка.
Универсальность системы повышает рентабельность инвестиций: хорошо сконфигурированная машина легко обрабатывает несколько цветных металлов, если правильно настроить рабочие параметры.
Прежде чем смотреть на характеристики двигателя или размеры бункера, необходимо проанализировать загружаемый материал. Сам лом диктует конструкцию машины. Несоответствие оборудования типу металла является основной причиной преждевременного износа на перерабатывающих заводах.
Такие профили, как оконные профили и структурный сайдинг, имеют низкую плотность и большой объем. Они легко запутываются. Длинные выступы будут обхватывать вращающиеся валы и вызывать застревание массивного материала в бункере. Вам нужен специализированный Дробилка алюминиевого профиля, оснащенная большим загрузочным отверстием и агрессивными крючковыми лезвиями для втягивания этого гибкого металла в камеру резки.
Кастинги — полная противоположность. Блоки двигателей, картеры трансмиссии и ступицы колес плотные, толстые и хрупкие. Самая большая головная боль здесь – это скрытый металлолом. Твердый стальной болт может мгновенно разбить стандартное лезвие. Эти материалы не путаются. Вместо этого им требуется огромный крутящий момент тупой силы, чтобы разрушить хрупкую структуру.
Тип лома |
Физические характеристики |
Оптимальный механизм измельчения |
Основная оперативная задача |
|---|---|---|---|
Алюминиевые профили |
Низкая плотность, гибкость, большой объем |
Высокая скорость стрижки, агрессивные крючки-захваты. |
Запутывание и закупорка бункера |
Алюминиевые отливки |
Высокая плотность, толстый, хрупкий |
Низкоскоростное сжатие с тупым усилием и высоким крутящим моментом |
Разбитые лезвия из скрытой стали |
Быстрый рост электромобилей и технологий гигакастинга активно меняет ситуацию с металлоломом. Современные автомобильные отходы теперь содержат массивные, сложные отливки из смешанных материалов и тяжелые корпуса аккумуляторов. Дальновидные руководители заводов отходят от жестких электромеханических установок. Промышленность переходит к интеллектуальным гидравлическим приводам с регулируемой скоростью. Эти системы обеспечивают максимальный крутящий момент даже при нулевых оборотах в минуту и обеспечивают амортизацию, необходимую для борьбы с непредсказуемыми скачками крутящего момента из-за сложных отходов электромобилей.
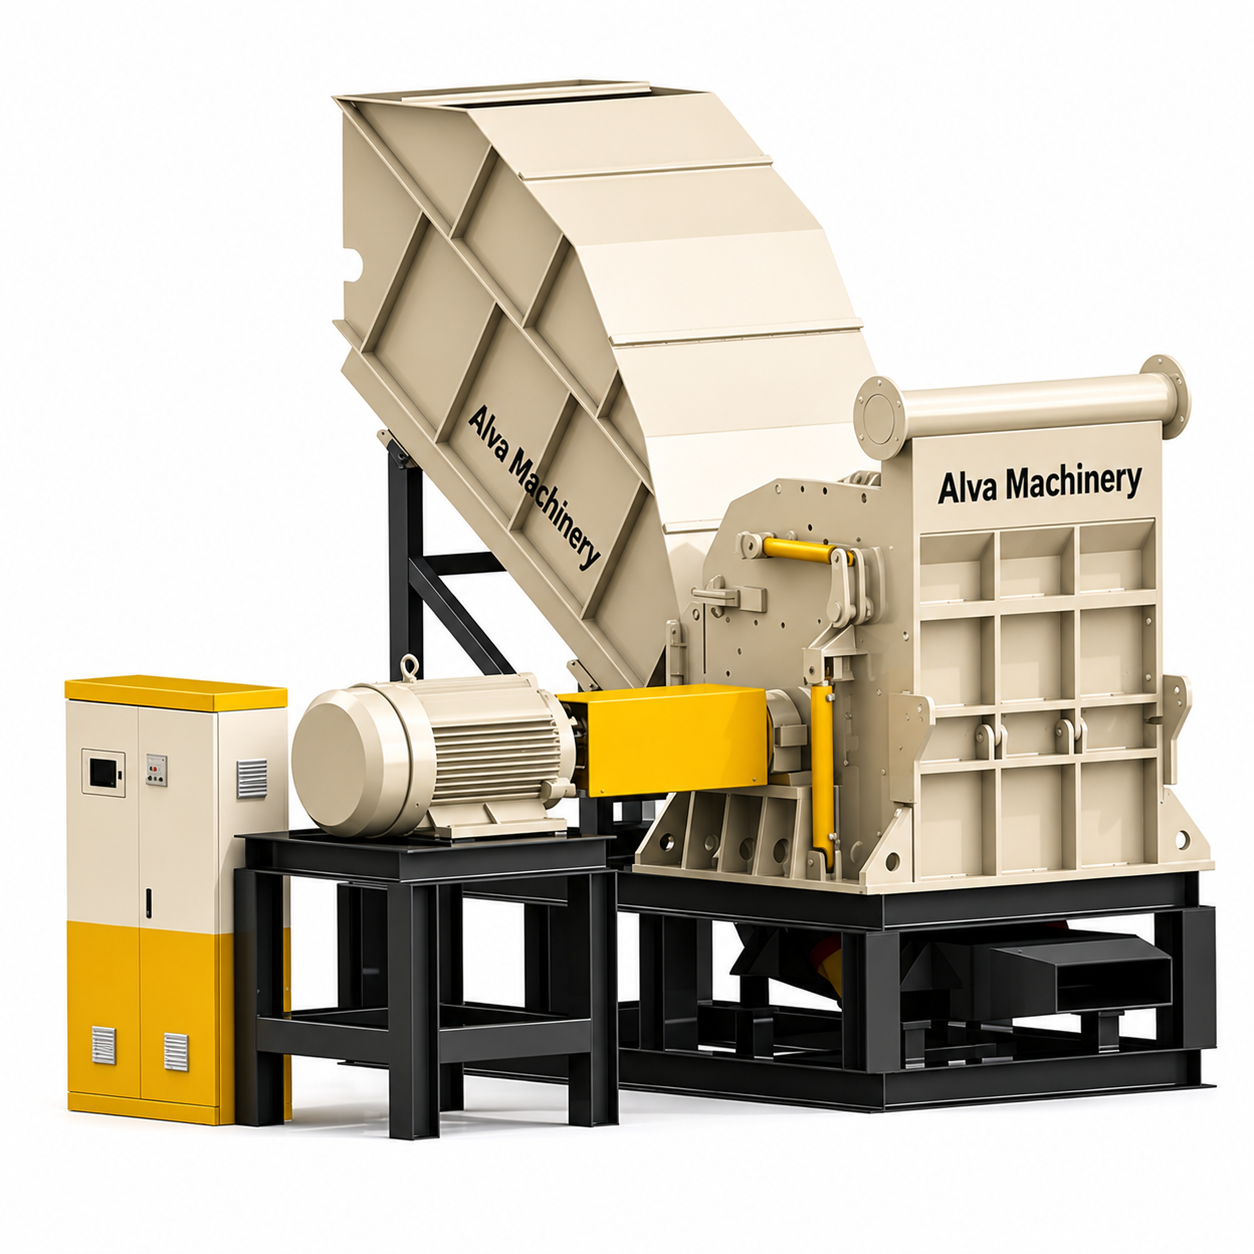
Надежный Установка оборудования для дробления металла должна непрерывно принимать сырье без предварительной ручной резки. Вы когда-нибудь видели, чтобы 6-метровая оконная рама застряла боком в узком бункере? Это останавливает всю производственную линию.
Конструкция бункера должна соответствовать поведению лома. Для длинных профилей используйте наклонный подающий конвейер с гидравлическим маятниковым толкателем. Это поддерживает постоянное давление на материал, заставляя его попадать в роторы. Для тяжелых отливок бункер нуждается в усилении из износостойкой стали, такой как Hardox. При сбрасывании блоков двигателя с помощью тяжелых захватов стенки бункера должны поглощать сильные кинетические удары, не деформируясь.
Диаметр ротора является критически важным показателем, который часто игнорируется. Если диаметр слишком мал по сравнению с размером лома, большие блоки двигателей не смогут установить правильный угол зацепа. Громоздкий материал будет просто подпрыгивать на вращающихся лопастях, а не тянуться вниз.
Выбор правильной мощности двигателя напрямую влияет на ваши ежемесячные счета за электроэнергию и производительность. Системы с недостаточной мощностью постоянно глохнут. Перегруженные системы тратят капитал впустую. При работе с цветными металлами необходимо сосредоточиться на чистом крутящем моменте, а не на скорости вращения.
Стандартные промышленные эталоны дают четкое руководство по выбору. Для обработки 1–2 тонн чистых профилей в час очень эффективны сдвоенные двигатели мощностью от 45 до 75 кВт. Для увеличения промышленных объемов плотного автомобильного литья до 10 тонн в час требуются надежные приводные системы, мощность которых часто превышает 160–300 кВт.
Хрупкие отливки лучше всего разрушаются при сжатии на низкой скорости и с высоким крутящим моментом. Удары на высокой скорости порождают опасную шрапнель и разрушают лезвия. Профили, с другой стороны, требуют баланса крутящего момента и немного более высоких скоростей ротора, чтобы аккуратно резать пластичный металл.
Основная цель А. Дробилка цветных металлов призвана превратить хаотичный лом в однородный товар. Металлургические заводы платят больше за чистый алюминий одинакового размера, поскольку он плавится равномерно с минимальными потерями от окисления.
В одновальных системах используются решетки под ситом для контроля размера выходного продукта. Но здесь есть компромисс. Использование сита диаметром 20 мм вместо сита диаметром 100 мм позволяет дольше удерживать материал в камере. Это снижает производительность тонн в час и увеличивает потребление энергии на тонну. Чрезмерная обработка также приводит к образованию алюминиевой пыли, что является прямой потерей урожая.
Наиболее практичным решением для получения мелкой фракции является двухстадийный процесс дробления. Сначала двухвальный первичный измельчитель без сетки разбивает массивные блоки двигателей на грубые куски размером 150 мм. Затем вторичный высокоскоростной гранулятор с точным ситом еще больше измельчает его. Такая установка снижает износ оборудования и значительно повышает точность последующих вихретоковых сепараторов.
Режущая камера ежедневно подвергается серьезным нагрузкам. Алюминиевый лом скрывает прочные стальные болты, железные гильзы и тяжелые кронштейны. Металлургия вашего лезвия определяет весь график технического обслуживания.
Стандартная углеродистая сталь в такой среде сразу же выйдет из строя. Промышленные установки требуют высоколегированных инструментальных сталей. Сталь D2 обеспечивает превосходную износостойкость при резке абразивных профилей. Сталь H13 обеспечивает превосходную ударопрочность, предотвращая разрушение лезвий при ударе о твердые стальные компоненты внутри блоков цилиндров.
В умных конструкциях оборудования используются сменные модульные инструменты. Когда лезвие ломается, бригады технического обслуживания просто отвинчивают болты и вращают одну режущую пластину. Вам не нужно извлекать весь массивный ротор в сборе. Эта простая инженерная особенность значительно сокращает долгосрочные затраты на техническое обслуживание и сводит к минимуму время простоя.
Механические заклинивания — повседневная реальность при переработке металла. Когда прочная стальная гильза цилиндра падает в камеру резки, настоящим испытанием вашего оборудования является реакция системы управления.
В системах премиум-класса используются интеллектуальные механизмы автореверса, управляемые усовершенствованными программируемыми логическими контроллерами. ПЛК постоянно контролирует силу тока двигателя. Если плотная деталь вызывает всплеск сопротивления, система обнаруживает деформацию за миллисекунды. Он останавливает роторы, меняет их направление, чтобы устранить застревание, и пытается снова обработать материал.
Механические средства защиты не менее важны. Между двигателем и коробкой передач расположены гидромуфты и механические проскальзывающие муфты. Если машина мгновенно блокируется, эти устройства физически отключают передачу мощности. Это изолирует кинетическую энергию двигателя и защищает дорогие внутренние шестерни от катастрофического сдвига.
Инвестиции в одноразовую технику ограничивают вашу прибыль. Предприятия обрабатывают смешанные потоки, и хорошо спроектированная система должна обеспечивать эксплуатационную гибкость.
С небольшими изменениями параметров прочный алюминиевый измельчитель прекрасно работает как дробилка медного лома . Медные радиаторы, толстые электрические кабели и латунная сантехника имеют более высокую плотность, но требуют одинаковой обработки. Огромный крутящий момент, используемый для разрушения блока двигателя, легко прорезает тяжелые медные связки.
Операторам просто нужно отрегулировать частоту вращения ротора и скорость подачи, чтобы предотвратить перегрузки двигателя, учитывая высокую пластичность меди и латуни. Изменение размеров сит гарантирует, что выходная мощность соответствует потребностям последующей сепарации, что позволяет предприятию изменяться в зависимости от цен на сырьевом рынке.
Для руководителей заводов покупка тяжелой техники сводится к рентабельности инвестиций и надежности поставщиков. Первоначальная цена покупки составляет лишь часть общей стоимости жизненного цикла.
Точные расчеты рентабельности инвестиций должны включать потребление энергии на тонну, частоту замены лезвий и трудозатраты на время простоя при обслуживании. С точки зрения доходов, алюминиевый лом идеального размера требует самых высоких цен, что напрямую ускоряет срок окупаемости.
Всегда требуйте заводских испытаний вашего конкретного лома перед подписанием контракта. Видя, как Машина по переработке металлолома справляется с вашим уникальным сочетанием экструзии или литья под давлением и обеспечивает убедительное доказательство своих возможностей. Проверьте структуру гарантии, наличие запасных частей и скорость работы сети технической поддержки.
Выбор правильного оборудования для измельчения требует глубокого понимания вашего исходного материала. Независимо от того, обрабатываете ли вы объемные профили, требующие агрессивного тянущего действия, или тяжелые блоки двигателей, требующие огромного разрушающего крутящего момента, размер исходного материала, мощность и целевой размер частиц должны идеально совпадать.
Готовы модернизировать свою линию по переработке отходов? Перестаньте терять деньги из-за простоя оборудования и неэффективной обработки. Оцените объем лома и требуемый выходной размер, а затем изучите решения промышленного уровня, разработанные для обеспечения максимальной долговечности. Посещать Alva поможет найти именно то оборудование для измельчения и дробления, которое соответствует уникальным потребностям вашего предприятия по переработке цветных металлов.
Да, но для этого требуется универсальная конструкция, обычно это мощный двухвальный измельчитель с надежной системой привода. Для достижения максимальной эффективности параметры обработки, такие как размер сита, скорость ротора и метод подачи, необходимо корректировать между партиями, чтобы учитывать различные физические свойства лома.
Хотя конкретные требования различаются в зависимости от литейного производства, обычно предпочтительным является одинаковый размер частиц от 50 до 100 мм. Такой размер обеспечивает быстрое и равномерное плавление металла в печи без чрезмерных потерь на окисление, которые происходят, когда материал слишком мелко измельчается в пыль.
Абсолютно. Высококачественный промышленный измельчитель очень универсален. Он может легко обрабатывать медные радиаторы, латунные светильники и толстую медную проволоку при условии, что экраны и зазоры между лезвиями установлены правильно, чтобы выдерживать более высокую плотность и пластичность этих металлов.
Ищите оборудование, интегрированное с интеллектуальными элементами управления ПЛК, которые имеют функции миллисекундного автореверса. Убедитесь, что в машине используются гидравлические приводы или механические проскальзывающие муфты, которые мгновенно отключают мощность, если в камеру резки попадает неизрезаемый кусок стали.
Двухвальный измельчитель превосходно подходит для первичного измельчения крупных профилей и тяжелых отливок благодаря высокому крутящему моменту и агрессивной захватывающей способности. Одновальный измельчитель или гранулятор лучше подходит для вторичной переработки, где главной целью является достижение небольшого и точного целевого размера частиц.
Стоимость широко варьируется в зависимости от мощности и конфигурации. Базовый одновальный гранулятор для легких профилей может стоить около 20 000 долларов, а мощный двухвальный промышленный измельчитель для блоков двигателей может стоить дороже 150 000 долларов. Реальную стоимость всегда следует измерять в стоимости переработанной тонны и времени простоя на техническое обслуживание.
Плановое техническое обслуживание включает ежедневный визуальный осмотр режущей камеры, проверку уровня гидравлической жидкости и смазку подшипников. Наиболее важной задачей является контроль износа лезвий. Вращение или замена модульных режущих пластин до того, как они полностью затупятся, предотвращает чрезмерную нагрузку на двигатель и обеспечивает постоянный выходной размер.


