
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-26 Kaynak: Alan


Alüminyumun geri dönüştürülmesi, ham boksit cevherini işlemek için gereken enerjiden %95'e kadar tasarruf sağlar. Bu çok büyük bir fark. Ancak ham hurdayı fırına hazır malzemeye dönüştürmek hiç de kolay değil. Herhangi bir tesis katına yürüdüğünüzde kaotik bir malzeme karışımı göreceksiniz. Bir yığında hafif mimari pencere çerçeveleri, diğerinde ise ağır otomotiv motor blokları var. Fiziksel özellikleri büyük ölçüde değişir.
Yanlış indirgeme teknolojisini seçerseniz sonsuz makine sıkışmalarıyla, parçalanmış bıçaklarla ve düşük çıktı kalitesiyle karşı karşıya kalırsınız. Bu kılavuz, farklı alüminyum alaşımlarının işlenmesinin ardındaki makine mühendisliği ilkelerini açıklamaktadır. Son derece kârlı bir üretim hattı oluşturmak için yem boyutunuz, gücünüz ve hedef parçacık boyutunuzla nasıl eşleşeceğinize bakacağız.
Malzeme Morfolojisi Tasarımı Belirtir: Alüminyum profiller yüksek hacimlidir ve dolaşmaya eğilimlidir. Dökümler yüksek yoğunluklu ve kırılgandır. Mekanik arızayı önlemek için temelde farklı rotor konfigürasyonlarına ihtiyaç duyarlar.
Besleme Boyutu Geometriyi Belirler: Gelen hurdanın boyutları, malzeme köprülenmesini önlemek için doğrudan hazne hacmini ve rotor çalışma uzunluğunu belirler.
Güç Optimizasyonu Torka Odaklanır: Ağır dökümler yüksek torklu, düşük hızlı parçalama gerektirir. Hafif profiller, malzemenin rotorlar üzerinde sıçramasını önlemek için agresif kavrama kancalarına ihtiyaç duyar.
Kontrollü Çıkış Değeri En Üst Düzeye Çıkarır: Belirli bir hedef parçacık boyutuna ulaşmak, hassas elek seçimi gerektirir. Aşağı yöndeki ayırmayı iyileştirmek için genellikle iki aşamalı bir kırma düzeneği içerir.
Sistem Çok Yönlülüğü Yatırım Getirisini Artırır: İyi yapılandırılmış bir makine, operasyonel parametreleri doğru şekilde ayarladığınızda birden fazla demir dışı metali kolayca işler.
Motor özelliklerine veya hazne boyutlarına bakmadan önce besleme malzemenizi analiz etmelisiniz. Hurdanın kendisi makine tasarımını belirler. Ekipmanın metal türüne uygun hale getirilmemesi, geri dönüşüm tesislerinde erken aşınmanın bir numaralı nedenidir.
Pencere ekstrüzyonları ve yapısal dış cephe kaplamaları gibi profiller düşük yoğunluklu ve yüksek hacimlidir. Kolayca karışırlar. Uzun ekstrüzyonlar dönen millerin etrafına sarılacak ve haznede büyük miktarda malzeme köprülenmesine neden olacaktır. Bir uzmana ihtiyacınız var alüminyum profil kırıcı . Bu esnek metali kesme odasına çekmek için geniş bir besleme açıklığı ve agresif kanca tarzı bıçaklarla donatılmış
Dökümler tam tersidir. Motor blokları, şanzıman kutuları ve tekerlek göbekleri yoğun, kalın ve kırılgandır. Buradaki en büyük baş ağrısı gizli serseri metaldir. Sağlam bir çelik cıvata, standart bir bıçağı anında parçalayabilir. Bu malzemeler birbirine karışmaz. Bunun yerine, kırılgan yapıyı kırmak için çok büyük bir künt kuvvet torkuna ihtiyaç duyarlar.
Hurda Türü |
Fiziksel Özellikler |
Optimal Parçalama Mekanizması |
Birincil Operasyonel Zorluk |
|---|---|---|---|
Alüminyum Profiller |
Düşük yoğunluklu, esnek, yüksek hacimli |
Yüksek hızlı kesme, agresif kavrama kancaları |
Dolaşma ve hazne köprüleme |
Alüminyum Dökümler |
Yüksek yoğunluklu, kalın, kırılgan |
Düşük hızlı, yüksek torklu künt kuvvet sıkıştırması |
Gizli çelikten parçalanmış bıçaklar |
Elektrikli araçların ve gigacasting teknolojisinin hızlı yükselişi, hurda ortamını aktif olarak değiştiriyor. Modern otomotiv kurtarma artık büyük, karmaşık karma malzemeli dökümler ve ağır akü muhafazalarını içermektedir. İleriyi düşünen tesis yöneticileri katı elektromekanik kurulumlardan uzaklaşıyor. Endüstri akıllı değişken hızlı hidrolik tahriklere doğru geçiş yapıyor. Bu sistemler sıfır RPM'de bile maksimum tork sunar ve karmaşık EV hurdalarından kaynaklanan öngörülemeyen tork artışlarıyla başa çıkmak için gereken şok emilimini sağlar.
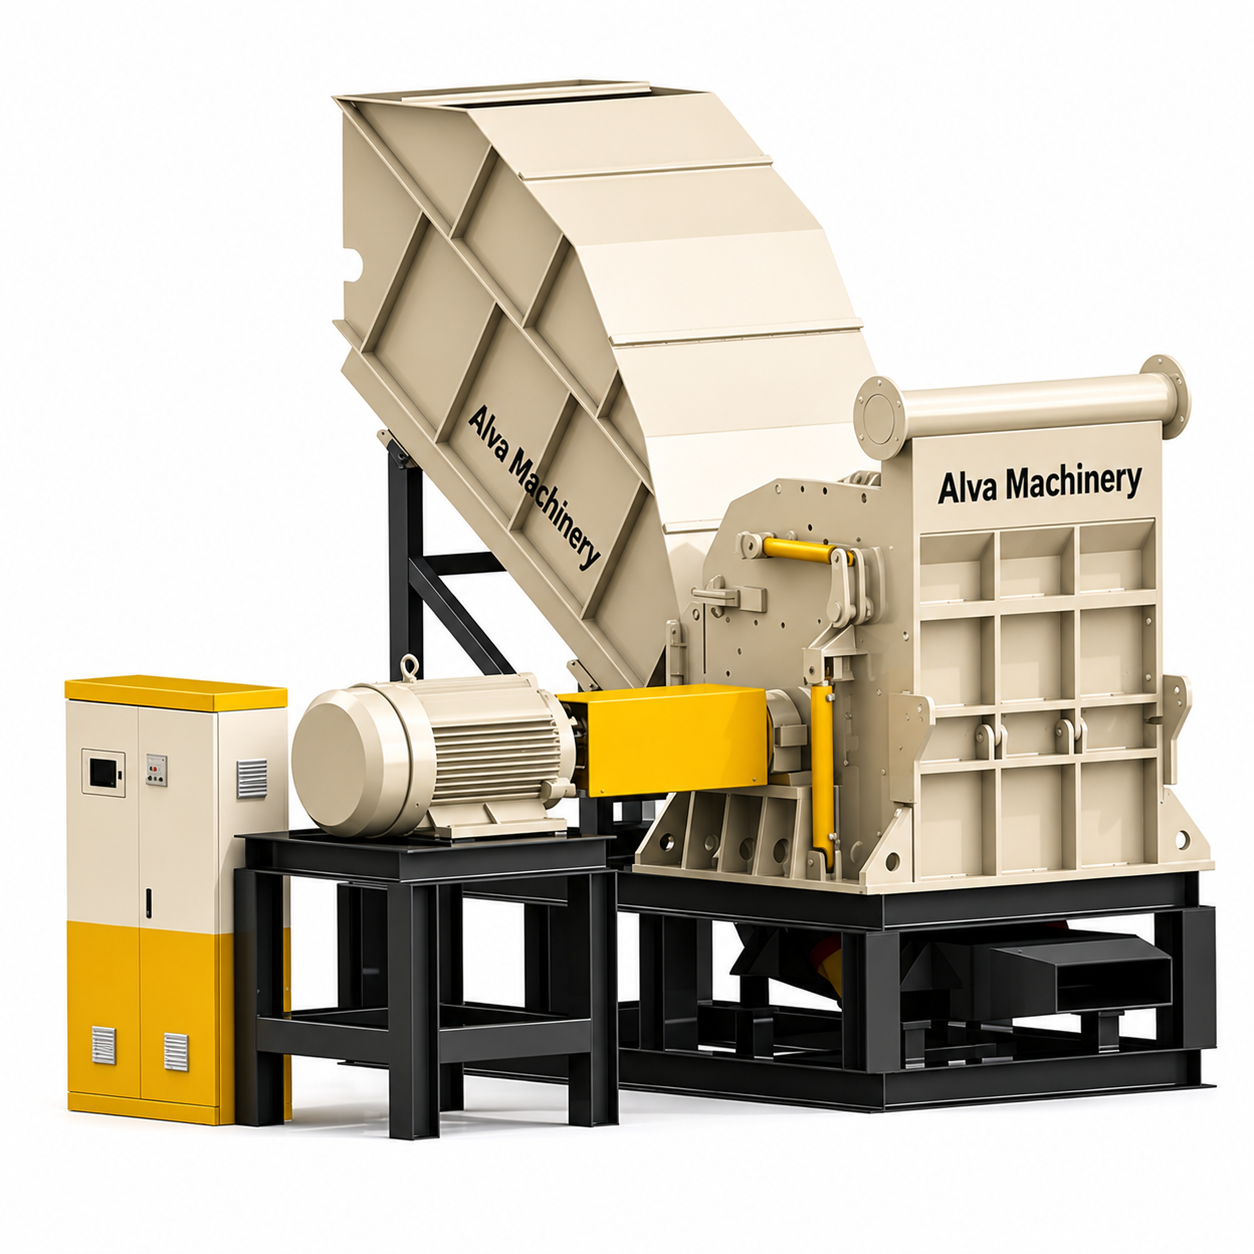
Güvenilir metal kırma ekipmanı kurulumu, ham maddeyi manuel ön kesmeye gerek kalmadan sürekli olarak kabul etmelidir. Hiç 6 metrelik bir pencere çerçevesinin dar bir haznede yana doğru sıkıştığını gördünüz mü? Tüm üretim hattını durdurur.
Hazne tasarımı hurda davranışına uygun olmalıdır. Uzun profiller için hidrolik sarkaç iticili açılı bir besleme konveyörü kullanın. Bu, malzeme üzerinde sabit bir basınç oluşturarak onu rotorlara doğru zorlar. Ağır dökümler için haznenin Hardox gibi aşınmaya dayanıklı çelikle yoğun bir şekilde güçlendirilmesi gerekir. Motor bloklarını ağır kıskaçlarla düşürürken, hazne duvarlarının büyük kinetik darbeleri deforme olmadan absorbe etmesi gerekir.
Rotor çapı kritik ve çoğunlukla göz ardı edilen bir ölçümdür. Çap, hurda boyutuna göre çok küçükse, büyük motor blokları uygun bir ısırma açısı oluşturamaz. Hacimli malzeme aşağı çekilmek yerine dönen bıçakların üstünden sıçrayacaktır.
Doğru motor gücünün seçilmesi aylık enerji faturalarınızı ve veriminizi doğrudan etkiler. Yetersiz güce sahip sistemler sürekli olarak durur. Aşırı güçlü sistemler sermaye israfına neden olur. Demir dışı metaller için dönme hızından ziyade ham torka odaklanmalısınız.
Standart endüstriyel kriterler net bir boyutlandırma kılavuzu sağlar. Saatte 1 ila 2 ton arası temiz profillerin işlenmesi için 45 kW ila 75 kW aralığındaki çift motorlar oldukça etkilidir. Yoğun otomotiv dökümleri için saatte 10 tonluk endüstriyel hacimlere ölçeklendirme, genellikle 160 kW ila 300 kW'ı aşan sağlam tahrik sistemleri gerektirir.
Gevrek dökümler düşük hızlı, yüksek torklu sıkıştırma altında en iyi şekilde kırılır. Yüksek hızlı darbeler tehlikeli şarapnel oluşturur ve bıçakları tahrip eder. Öte yandan profiller, sünek metali temiz bir şekilde kesmek için bir tork dengesine ve biraz daha yüksek rotor hızlarına ihtiyaç duyar.
Birin asıl amacı Demir dışı metal kırıcının amacı kaotik hurdayı tek tip bir ürüne dönüştürmektir. İzabe tesisleri, minimum oksidasyon kaybıyla eşit şekilde eridiği için temiz, eşit boyutlu alüminyum için yüksek bir ücret öder.
Tek şaftlı sistemler çıkış boyutunu kontrol etmek için elek altı ızgaralar kullanır. Ama burada bir takas var. 100 mm'lik bir elek yerine 20 mm'lik bir elek kullanılması malzemenin haznede daha uzun süre kalmasını sağlar. Bu, saat başına ton oranınızı düşürür ve ton başına enerji tüketiminizi artırır. Aşırı işleme aynı zamanda doğrudan verim kaybı olan alüminyum tozu da oluşturur.
İnce çıktı elde etmenin en pratik çözümü iki aşamalı kırma işlemidir. İlk olarak, birincil çift şaftlı parçalayıcı, devasa motor bloklarını eleksiz, 150 mm'lik kaba parçalara ayırır. Daha sonra, hassas bir eleğe sahip ikinci bir yüksek hızlı granülatör, bunu daha da azaltır. Bu kurulum, makine aşınmasını azaltır ve aşağı yöndeki Girdap Akımı Ayırıcılarının doğruluğunu önemli ölçüde artırır.
Kesme odası her gün büyük bir darbe alıyor. Alüminyum hurdası katı çelik cıvataları, demir manşonları ve ağır braketleri gizler. Bıçak metalurjiniz tüm bakım programınızı belirler.
Standart karbon çeliği bu ortamda hemen arızalanacaktır. Endüstriyel kurulumlar yüksek alaşımlı takım çelikleri gerektirir. D2 çeliği, aşındırıcı profillerin kesilmesi için mükemmel aşınma direnci sağlar. H13 çeliği üstün şok direnci sunarak bıçakların motor bloklarının içindeki sağlam çelik bileşenlere çarptığında parçalanmasını önler.
Akıllı ekipman tasarımlarında değiştirilebilir modüler aletler kullanılır. Bir bıçak kırıldığında, bakım ekipleri tek bir kesici ucun cıvatasını açıp döndürüyor. Devasa rotor grubunun tamamını çıkarmanıza gerek yoktur. Bu basit mühendislik özelliği, uzun vadeli bakım maliyetlerini önemli ölçüde azaltır ve arıza süresini en aza indirir.
Mekanik sıkışmalar metal geri dönüşümünde günlük bir gerçekliktir. Sağlam bir çelik silindir manşonu kesme odasına düştüğünde, ekipmanınızın gerçek testi, kontrol sisteminin nasıl tepki vereceğidir.
Premium sistemler, gelişmiş Programlanabilir Mantık Denetleyicileri tarafından yönlendirilen akıllı otomatik ters çevirme mekanizmalarını kullanır. PLC motor amperajını sürekli olarak izler. Yoğun bir parça dirençte artışa neden olursa sistem gerilimi milisaniyeler içinde algılar. Rotorları durdurur, sıkışmayı gidermek için ters çevirir ve malzemeyi yeniden işlemeye çalışır.
Mekanik korumalar da aynı derecede önemlidir. Sıvı kaplinleri ve mekanik kayar kavramalar motor ile dişli kutusu arasına oturur. Makinenin anında kilitlenmesi durumunda bu cihazlar güç aktarımını fiziksel olarak keser. Bu, motorun kinetik enerjisini izole eder ve pahalı iç dişlileri yıkıcı kesmelerden korur.
Tek kullanımlık makinelere yatırım yapmak kar marjlarınızı sınırlar. Tesisler karışık akışları işler ve iyi tasarlanmış bir sistem operasyonel esneklik sunmalıdır.
Küçük parametre ayarlamalarıyla sağlam bir alüminyum parçalayıcı mükemmel bir şekilde çalışır. bakır hurda kırıcı . Bakır radyatörler, kalın elektrik kabloları ve pirinç tesisat armatürleri daha yüksek yoğunluklara sahiptir ancak benzer işlem gereksinimlerine sahiptir. Bir motor bloğunu ezmek için kullanılan devasa tork, ağır bakır demetlerini kolayca keser.
Bakır ve pirincin yüksek sünekliği göz önüne alındığında, motorun aşırı yüklenmesini önlemek için operatörlerin yalnızca rotor devrini ve ilerleme hızını ayarlaması yeterlidir. Elek boyutlarının değiştirilmesi, çıktının aşağı yöndeki ayırma ihtiyaçlarına uygun olmasını sağlayarak tesisin emtia piyasası fiyatlarına göre dönmesine olanak tanır.
Tesis yöneticileri için ağır makine satın almak, Yatırımın Geri Dönüşü ve satıcı güvenilirliği ile ilgilidir. İlk satın alma fiyatı, toplam yaşam döngüsü maliyetinin yalnızca bir kısmıdır.
Doğru yatırım getirisi hesaplamaları, ton başına enerji tüketimini, bıçak değiştirme sıklığını ve bakım kesintisi için işçilik maliyetlerini içermelidir. Gelir tarafında, mükemmel boyuttaki alüminyum hurda, en üst düzey fiyatlandırmayı yönetir ve doğrudan geri ödeme sürenizi hızlandırır.
Bir sözleşme imzalamadan önce daima özel hurdanızla fabrika testi yapılmasını talep edin. Nasıl bir Hurda metal geri dönüşüm makinesi, benzersiz ekstrüzyon veya basınçlı döküm karışımınızı işler ve yeteneklerinin kesin kanıtını sağlar. Garanti yapısını, yedek parça bulunabilirliğini ve teknik destek ağlarının hızını kontrol edin.
Doğru indirgeme ekipmanını seçmek, besleme malzemenizin derinlemesine anlaşılmasını gerektirir. İster agresif çekme eylemi gerektiren hacimli profilleri, ister devasa kırma torku gerektiren ağır motor bloklarını işliyor olun, besleme boyutunuz, gücünüz ve hedef parçacık boyutunuz mükemmel şekilde hizalanmalıdır.
Geri dönüşüm hattınızı yükseltmeye hazır mısınız? Makinenin aksama süresi ve verimsiz işleme nedeniyle para kaybetmeyi bırakın. Hurda hacminizi ve gereken çıktı boyutunu değerlendirin, ardından maksimum dayanıklılık için tasarlanmış endüstriyel sınıf çözümleri keşfedin. Ziyaret etmek Alva, tesisinizin benzersiz demir dışı metal geri dönüşüm ihtiyaçlarına uygun tam parçalama ve kırma ekipmanını bulacaktır.
Evet, ancak çok yönlü bir tasarım gerektirir; genellikle sağlam bir tahrik sistemine sahip, ağır hizmet tipi çift şaftlı bir parçalayıcıdır. Maksimum verimlilik için elek boyutu, rotor hızı ve besleme yöntemi gibi işleme parametrelerinin, hurdanın farklı fiziksel özelliklerini ele alacak şekilde partiler arasında ayarlanması gerekir.
Özel gereksinimler dökümhaneye göre değişmekle birlikte, genellikle 50 mm ila 100 mm arasında tek tip parçacık boyutu tercih edilir. Bu boyut, malzeme çok ince bir şekilde toza dönüştüğünde meydana gelen aşırı oksidasyon kaybı olmadan, metalin fırında hızlı ve eşit bir şekilde erimesini sağlar.
Kesinlikle. Yüksek kaliteli bir endüstriyel parçalayıcı son derece çok yönlüdür. Eleklerin ve bıçak açıklıklarının bu metallerin yüksek yoğunluğuna ve sünekliğine uygun şekilde ayarlanması koşuluyla, bakır radyatörleri, pirinç armatürleri ve ağır bakır telleri kolaylıkla işleyebilir.
Milisaniyelik otomatik ters çevirme işlevlerine sahip akıllı PLC kontrolleriyle entegre edilmiş ekipmanları arayın. Makinenin, parçalanamayan bir parça çelik parçasının kesme odasına girmesi durumunda gücü anında kesen hidrolik tahrikler veya mekanik kayar kavramalar kullandığından emin olun.
Çift şaftlı parçalayıcı, yüksek torku ve agresif kavrama kabiliyeti nedeniyle büyük profillerin ve ağır dökümlerin birincil hacminin azaltılması için üstündür. Tek şaftlı bir parçalayıcı veya granülatör, küçük, hassas bir hedef parçacık boyutuna ulaşmanın ana amaç olduğu ikincil işleme için daha uygundur.
Maliyetler kapasiteye ve konfigürasyona bağlı olarak büyük ölçüde değişir. Hafif profiller için basit bir tek şaftlı granülatör yaklaşık 20.000 $'dan başlayabilirken, motor blokları için ağır hizmet tipi, çift şaftlı bir endüstriyel parçalayıcı 150.000 $'ı aşabilir. Gerçek maliyet her zaman işlenen ton başına maliyet ve bakım kesintisi cinsinden ölçülmelidir.
Rutin bakım, kesme odasının günlük görsel incelemelerini, hidrolik sıvı seviyelerinin kontrol edilmesini ve yatakların yağlanmasını içerir. En kritik görev bıçak aşınmasının izlenmesidir. Modüler kesici uçların tamamen körelmeden önce döndürülmesi veya değiştirilmesi, aşırı motor zorlanmasını önler ve tutarlı bir çıktı boyutunu korur.


