
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-26 Паходжанне: Сайт


Перапрацоўка алюмінія дазваляе зэканоміць да 95% энергіі, неабходнай для перапрацоўкі сырой баксітавай руды. Гэта велізарная маржа. Аднак ператварыць неапрацаваны лом у гатовы да печы матэрыял далёка не проста. Зайдзіце на паверх любога памяшкання, і вы ўбачыце хаатычную сумесь матэрыялаў. У вас ёсць лёгкія архітэктурныя аконныя рамы ў адной кучы і цяжкія аўтамабільныя блокі рухавікоў у другой. Іх фізічныя ўласцівасці рэзка адрозніваюцца.
Калі вы вылучыце няправільную тэхналогію рэдукцыі, вы сутыкнецеся з бясконцымі заторамі машыны, разбітымі лязамі і нізкай якасцю. Гэта кіраўніцтва разбівае прынцыпы машынабудавання, якія ляжаць у аснове апрацоўкі розных алюмініевых сплаваў. Мы разгледзім, як падабраць ваш памер корму, магутнасць і мэтавы памер часціц, каб пабудаваць высокапрыбытковую вытворчую лінію.
Марфалогія матэрыялу дыктуе дызайн: алюмініевыя профілі маюць вялікі аб'ём і схільныя да зблытвання. Адліўкі адрозніваюцца высокай шчыльнасцю і далікатнасцю. Яны патрабуюць прынцыпова розных канфігурацый ротара, каб пазбегнуць механічных паломак.
Памер падачы вызначае геаметрыю: Памеры ўваходнага лому непасрэдна вызначаюць аб'ём бункера і рабочую даўжыню ротара для прадухілення перакрыцця матэрыялу.
Аптымізацыя магутнасці засяроджваецца на крутоўным моманце: цяжкія адліўкі патрабуюць высокага крутоўнага моманту і нізкай хуткасці драбнення. Лёгкія профілі маюць патрэбу ў агрэсіўных захопных гаках, каб матэрыял не падскокваў на ротарах.
Кантраляваны выхад павялічвае значэнне: дасягненне пэўнага мэтавага памеру часціц патрабуе дакладнага выбару экрана. Гэта часта ўключае ў сябе двухступеньчатую ўстаноўку драбнення для паляпшэння падзелу ўніз па плыні.
Універсальнасць сістэмы павышае рэнтабельнасць інвестыцый: добра сканфігураваная машына лёгка апрацоўвае некалькі каляровых металаў, калі вы правільна наладжваеце працоўныя параметры.
Перш чым разглядаць характарыстыкі рухавіка або памеры бункера, вы павінны прааналізаваць свой кармавы матэрыял. Сам лом вызначае канструкцыю машыны. Неадпаведнасць абсталявання тыпу металу з'яўляецца прычынай нумар адзін дачаснага зносу на перапрацоўчых заводах.
Такія профілі, як аконныя экструзіі і структурны сайдынг, адрозніваюцца нізкай шчыльнасцю і вялікім аб'ёмам. Яны лёгка заблытваюцца. Доўгія экструзіі будуць абгортвацца вакол валаў, якія верцяцца, і ствараць масіўныя масткі матэрыялу ў бункеры. Вам патрэбны спецыялізаваны драбнілку алюмініевага профілю, абсталяваную вялікім адтулінай для падачы і агрэсіўнымі лопасцямі ў стылі крука, каб уцягваць гэты гнуткі метал у камеру рэзкі.
Адліўкі - прама наадварот. Блокі рухавікоў, скрынкі трансмісій і ступіцах колаў шчыльныя, тоўстыя і далікатныя. Самы вялікі галаўны боль тут - схаваны трамп-метал. Цвёрды сталёвы болт можа імгненна разбіць стандартнае лязо. Гэтыя матэрыялы не блытаюцца. Замест гэтага ім патрабуецца велізарны крутоўны момант тупой сілы, каб разбурыць далікатную структуру.
Тып лому |
Фізічныя характарыстыкі |
Аптымальны механізм драбнення |
Першасны аперацыйны выклік |
|---|---|---|---|
Алюмініевыя профілі |
Нізкая шчыльнасць, гнуткі, вялікі аб'ём |
Высакахуткасная стрыжка, агрэсіўныя захопныя гакі |
Зблытванне і пераадоленне бункера |
Алюмініевыя адліўкі |
Высокая шчыльнасць, тоўсты, далікатны |
Сціск тупой сілай з нізкай хуткасцю і высокім крутоўным момантам |
Разбітыя клінкі са схаванай сталі |
Імклівы рост электрамабіляў і тэхналогіі гігакастынгу актыўна змяняе ландшафт лому. Сучасныя аўтамабільныя ўтылізацыі цяпер утрымліваюць масіўныя складаныя адліўкі з розных матэрыялаў і цяжкія акумулятарныя корпусы. Дальнабачныя кіраўнікі прадпрыемстваў адыходзяць ад жорсткіх электрамеханічных налад. Прамысловасць пераходзіць да інтэлектуальных гідраўлічных прывадаў з рэгуляванай хуткасцю. Гэтыя сістэмы забяспечваюць максімальны крутоўны момант нават пры нулявых абаротах і забяспечваюць амартызацыю, неабходную для барацьбы з непрадказальнымі скачкамі крутоўнага моманту ад складанага лому электрамабіляў.
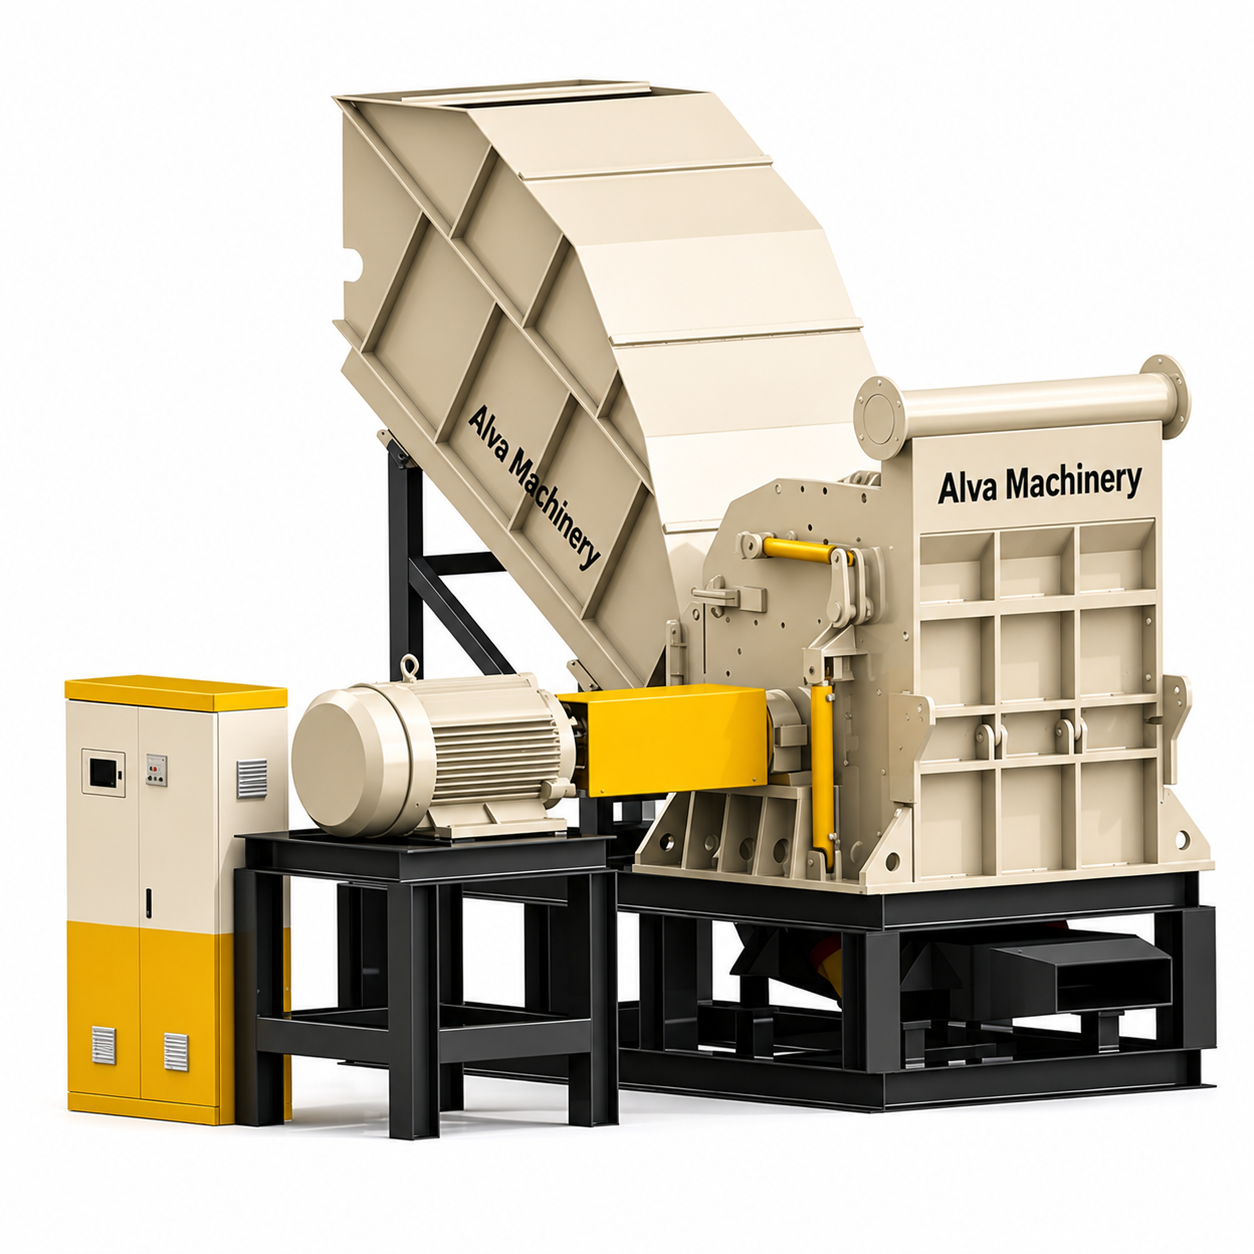
Надзейны Абсталяванне для драбнення металу павінна бесперапынна прымаць сыравіну без ручной папярэдняй рэзкі. Вы калі-небудзь бачылі, як 6-метровая аконная рама захрасла набок у вузкім бункеры? Гэта спыняе ўсю вытворчую лінію.
Канструкцыя бункера павінна адпавядаць паводзінам лому. Для доўгіх профіляў выкарыстоўвайце падаючы канвеер пад вуглом з гідраўлічным маятнікавым штурхачом. Гэта падтрымлівае пастаянны ціск на матэрыял, прымушаючы яго трапляць у ротары. Для цяжкіх адлівак бункер мае патрэбу ў моцным умацаванні зносаўстойлівай сталлю, такой як Hardox. Пры скіданні блокаў рухавікоў праз цяжкія захопы сценкі бункера павінны паглынаць масіўныя кінэтычныя ўдары, не дэфармуючыся.
Дыяметр ротара - найважнейшы паказчык, які часта ігнаруецца. Калі дыяметр занадта малы ў параўнанні з памерам лому, вялікія блокі рухавікоў не могуць усталяваць належны кут прыкусу. Аб'ёмны матэрыял будзе проста падскокваць на верцяцца лязах, а не цягнуць уніз.
Выбар правільнай магутнасці рухавіка непасрэдна ўплывае на штомесячныя рахункі за электраэнергію і прапускную здольнасць. Недастатковыя сістэмы пастаянна спыняюцца. Надмагутныя сістэмы марнуюць капітал. Для каляровых металаў вы павінны засяродзіцца на сырым крутоўным моманце, а не на хуткасці кручэння.
Стандартныя прамысловыя тэсты забяспечваюць дакладнае кіраўніцтва па памеры. Для апрацоўкі ад 1 да 2 тон чыстых профіляў у гадзіну вельмі эфектыўныя падвойныя рухавікі магутнасцю ад 45 да 75 кВт. Масштабаванне да прамысловых аб'ёмаў 10 тон у гадзіну для шчыльных аўтамабільных адлівак патрабуе надзейных сістэм прывада, часта перавышаючых ад 160 кВт да 300 кВт.
Крохкія адліўкі лепш за ўсё ламаюцца пры сціску з нізкай хуткасцю і высокім крутоўным момантам. Высакахуткасныя ўдары ствараюць небяспечныя аскепкі і разбураюць клінкі. Профілі, з іншага боку, маюць патрэбу ў балансе крутоўнага моманту і крыху больш высокіх хуткасцях ротара для чыстай рэзкі пластычнага металу.
Асноўная мэта а драбнілку каляровых металаў - ператварыць хаатычны лом у адзіны тавар. Плавільныя заводы плацяць за чысты алюміній аднолькавага памеру, таму што ён раўнамерна плавіцца з мінімальнымі стратамі ад акіслення.
У аднавальных сістэмах выкарыстоўваюцца падсітавыя рашоткі для кантролю выхаднога памеру. Але тут ёсць кампраміс. Выкарыстанне 20-міліметровага экрана замест 100-міліметровага дазваляе даўжэй захоўваць матэрыял у камеры. Гэта зніжае хуткасць вытворчасці тон у гадзіну і павялічвае спажыванне энергіі на тону. Празмерная апрацоўка таксама стварае алюмініевы пыл, што з'яўляецца прамой стратай ураджаю.
Найбольш практычным рашэннем для атрымання тонкай прадукцыі з'яўляецца двухступеністы працэс драбнення. Па-першае, першасны двухвальный здрабняльнік разбівае масіўныя блокі рухавікоў на грубыя 150-мм кавалкі без экрана. Затым другасны высакахуткасны гранулятар з дакладным экранам зніжае яго далей. Такая ўстаноўка зніжае знос машыны і значна павышае дакладнасць віхратокавых сепаратараў, размешчаных ніжэй па плыні.
Рэжучая камера штодня моцна б'ецца. Алюмініевы лом хавае суцэльныя сталёвыя балты, жалезныя гільзы і цяжкія кранштэйны. Ваша металургія ляза вызначае ўвесь ваш графік тэхнічнага абслугоўвання.
Стандартная вугляродзістая сталь адразу выйдзе з ладу ў такім асяроддзі. Прамысловыя ўстаноўкі патрабуюць высокалегіраваных інструментальных сталей. Сталь D2 забяспечвае выдатную зносаўстойлівасць для стрыжкі абразіўных профіляў. Сталь H13 забяспечвае найвышэйшую ўдаратрываласць, прадухіляючы разбіванне лёзаў пры сутыкненні з цвёрдымі сталёвымі кампанентамі ўнутры блокаў рухавіка.
Разумныя канструкцыі абсталявання выкарыстоўваюць зменныя модульныя інструменты. Калі лязо адколваецца, брыгады па тэхнічным абслугоўванні проста адкручваюць і круцяць адну рэжучую пласціну. Вам не трэба здабываць увесь масіўны ротар. Гэтая простая інжынерная асаблівасць значна скарачае доўгатэрміновыя выдаткі на тэхнічнае абслугоўванне і мінімізуе час прастою.
Механічныя заклінанні - штодзённая рэальнасць перапрацоўкі металаў. Калі цвёрдая сталёвая гільза цыліндру падае ў камеру рэзкі, сапраўдным выпрабаваннем вашага абсталявання з'яўляецца рэакцыя сістэмы кіравання.
Сістэмы прэміум-класа выкарыстоўваюць інтэлектуальныя механізмы аўтаматычнага рэверсу, якія кіруюцца перадавымі праграмуемымі лагічнымі кантролерамі. ПЛК пастаянна кантралюе сілу току рухавіка. Калі шчыльная частка выклікае ўсплёск супраціву, сістэма выяўляе расцяжэнне за мілісекунды. Ён спыняе ротары, рэверсуе іх, каб ачысціць затор, і зноў спрабуе апрацаваць матэрыял.
Механічныя ахоўныя сродкі не менш важныя. Гідкамуфты і механічныя слізгальныя муфты знаходзяцца паміж рухавіком і каробкай перадач. Калі машына імгненна блакуецца, гэтыя прылады фізічна адключаюць перадачу энергіі. Гэта ізалюе кінэтычную энергію рухавіка і абараняе дарагія ўнутраныя перадачы ад катастрафічнага зруху.
Інвестыцыі ў аднаразовую тэхніку абмяжоўваюць ваш прыбытак. Прадпрыемствы апрацоўваюць змешаныя патокі, і добра распрацаваная сістэма павінна забяспечваць гнуткасць працы.
З нязначнымі наладамі параметраў трывалы алюмініевы здрабняльнік выдатна працуе як а драбнілку меднага лому . Медныя радыятары, тоўстыя электрычныя кабелі і латуневая сантэхніка маюць больш высокую шчыльнасць, але аднолькавыя патрабаванні да апрацоўкі. Велізарны крутоўны момант, які выкарыстоўваецца для раздушвання блока рухавіка, лёгка разразае цяжкія медныя пучкі.
Аператарам проста трэба адрэгуляваць абароты ротара і хуткасць падачы, каб прадухіліць перагрузкі рухавіка, улічваючы высокую пластычнасць медзі і латуні. Замена памераў экрана гарантуе, што выхад адпавядае патрэбам падзелу ўніз па плыні, дазваляючы аб'екту паварочвацца ў залежнасці ад цэн на сыравінных рынках.
Для кіраўнікоў прадпрыемстваў купля цяжкай тэхнікі зводзіцца да рэнтабельнасці інвестыцый і надзейнасці пастаўшчыка. Першапачатковая цана пакупкі складае толькі долю ад агульнай кошту жыццёвага цыкла.
Дакладныя разлікі рэнтабельнасці інвестыцый павінны ўключаць спажыванне энергіі на тону, частату замены ляза і працоўныя выдаткі на час прастою на тэхнічным абслугоўванні. Што тычыцца даходаў, алюмініевы лом ідэальнага памеру мае цану найвышэйшага ўзроўню, непасрэдна паскараючы тэрмін акупнасці.
Заўсёды патрабуйце завадскіх выпрабаванняў з вашым канкрэтным ломам перад падпісаннем кантракта. Убачыўшы, як а машына для перапрацоўкі металалому апрацоўвае вашу унікальную сумесь экструзіі або ліцця пад ціскам, забяспечвае важкія доказы яе магчымасцей. Праверце структуру гарантыі, наяўнасць запасных частак і хуткасць іх сеткі тэхнічнай падтрымкі.
Выбар правільнага рэдукцыйнага абсталявання патрабуе глыбокага разумення вашага сыравіны. Незалежна ад таго, апрацоўваеце вы грувасткія профілі, якія патрабуюць агрэсіўнага нацягвання, або цяжкія блокі рухавікоў, якія патрабуюць вялікага разбуральнага моманту, памер падачы, магутнасць і мэтавы памер часціц павінны ідэальна супадаць.
Гатовы абнавіць сваю лінію перапрацоўкі? Перастаньце губляць грошы на прастоі машын і неэфектыўнай апрацоўцы. Ацаніце аб'ём вашага лому і неабходны памер, а затым вывучыце рашэнні прамысловага класа, распрацаваныя для максімальнай трываласці. Наведайце Alva , каб знайсці дакладнае абсталяванне для драбнення і драбнення, адаптаванае да унікальных патрэб вашага прадпрыемства па перапрацоўцы каляровых металаў.
Так, але гэта патрабуе універсальнай канструкцыі, як правіла, звышмоцнага двухвальнага здрабняльніка з трывалай сістэмай прывада. Для дасягнення максімальнай эфектыўнасці такія параметры апрацоўкі, як памер экрана, хуткасць ротара і спосаб падачы, неабходна рэгуляваць паміж партыямі, каб апрацоўваць розныя фізічныя ўласцівасці лому.
У той час як канкрэтныя патрабаванні вар'іруюцца ў залежнасці ад ліцейнага завода, звычайна пераважней аднастайны памер часціц ад 50 да 100 мм. Гэты памер забяспечвае хуткае і раўнамернае плаўленне металу ў печы без празмерных страт ад акіслення, што адбываецца, калі матэрыял занадта дробна здрабняецца ў пыл.
Безумоўна. Высакаякасны прамысловы здрабняльнік вельмі ўніверсальны. Ён можа лёгка апрацоўваць медныя радыятары, латуневыя свяцільні і цяжкі медны дрот, пры ўмове, што экраны і зазоры ляза ўстаноўлены правільна, каб справіцца з высокай шчыльнасцю і пластычнасцю гэтых металаў.
Шукайце абсталяванне, інтэграванае з інтэлектуальнымі элементамі кіравання PLC, якія маюць функцыі аўтаматычнага рэверсу ў мілісекундах. Пераканайцеся, што ў машыне выкарыстоўваюцца гідраўлічныя прывады або механічныя слізгальныя муфты, якія імгненна адключаюць энергію, калі ў камеру рэзкі трапляе кавалак матацыкла, які нельга здрабніць.
Двухвалевы здрабняльнік лепш падыходзіць для першаснага памяншэння аб'ёму вялікіх профіляў і цяжкіх адлівак дзякуючы высокаму крутоўнаму моманту і агрэсіўнай здольнасці захопу. Аднаўальны здрабняльнік або гранулятар лепш падыходзіць для другаснай апрацоўкі, дзе галоўнай мэтай з'яўляецца дасягненне невялікага дакладнага памеру часціц.
Кошт вар'іруецца ў шырокіх межах у залежнасці ад ёмістасці і канфігурацыі. Базавы аднавальны гранулятар для лёгкіх профіляў можа каштаваць каля 20 000 долараў, у той час як звышмоцны двухвальны прамысловы здрабняльнік для блокаў рухавікоў можа перавышаць 150 000 долараў. Сапраўдны кошт заўсёды павінен вымярацца коштам за апрацаваную тону і часам прастою на тэхнічнае абслугоўванне.
Звычайнае тэхнічнае абслугоўванне ўключае штодзённы візуальны агляд рэжучай камеры, праверку ўзроўню гідраўлічнай вадкасці і змазку падшыпнікаў. Самая важная задача - назіранне за зносам ляза. Паварот або замена модульных рэжучых пласцін да таго, як яны цалкам затупяцца, прадухіляе празмернае напружанне рухавіка і падтрымлівае нязменны выхадны памер.


