
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-26 Паходжанне: Сайт


Ці ведаеце вы, што электронны лом змяшчае схаванае золата? Аднак здабыча гэтых каштоўных і некаштоўных металаў застаецца сур'ёзнай матэрыяльна-тэхнічнай праблемай. Дрэнная практыка драбнення часта губляе гэтую каштоўнасць яшчэ да таго, як матэрыял дасягне лініі сартавання. Для рэнтабельнага аднаўлення металаў заводы па перапрацоўцы павінны памяншаць аб'ём з абсалютнай дакладнасцю. Канкрэтныя канфігурацыі машын непасрэдна ўплываюць на чысціню, ураджайнасць і агульную прыбытковасць аперацыі па перапрацоўцы. Макеты ляза і мэтавы выхадны памер - асноўныя фактары, якія вызначаюць поспех.
Дакладнасць мае значэнне: эфектыўнасць працы ў значнай ступені залежыць ад індывідуальных канфігурацый ляза, адаптаваных да канкрэтнага тыпу электроннага лому.
Размяшчэнне ляза вызначае прадукцыйнасць: такія інжынерныя параметры, як таўшчыня ляза, колькасць крукоў і прасторавая адлегласць, вызначаюць, наколькі эфектыўна машына захоплівае і разразае складаныя вузлы.
Выхадны памер мае вырашальнае значэнне для сартавання: дасягненне аптымальнай выходнай фракцыі прадухіляе празмернае драбненне, якое выклікае сур'ёзныя страты металу ў выглядзе пылу ў паветры. Гэта таксама прадухіляе недастатковае драбненне, якое пакідае каштоўныя металы назаўсёды ў пастцы ўнутры пластыкавых корпусаў.
Высокі крутоўны момант і нізкая хуткасць: першасныя драбнілкі найвышэйшага ўзроўню выкарыстоўваюць велізарны крутоўны момант для разбурэння цвёрдых матэрыялаў без выдзялення празмернага цяпла. Гэта абараняе адчувальныя кампаненты, такія як убудаваныя батарэі.
Рэнтабельнасць інвестыцый залежыць ад сінэргіі: адпаведнасць першаснай выходнай фракцыі дакладным патрабаванням тэхналогій падзелу ніжэй па плыні павялічвае агульную чысціню матэрыялу.
Каб атрымаць максімальную карысць ад адпрацаванай электронікі, сыравіна павінна спачатку прайсці строгі працэс памяншэння аб'ёму. З механічнага пункту гледжання першаснае разборачнае абсталяванне мае два надзейныя валы, якія верцяцца ў процілеглым кірунку, абсталяваныя злучанымі лязамі са сплаву. Калі аб'ёмны лом трапляе ў камеру рэзкі, супрацьлеглыя ляза захопліваюць, разразаюць, раздзіраюць і разбіваюць неаднастайны матэрыял на паласы, якія можна кіраваць.
Перапрацоўка электроннага лому ўяўляе асаблівую небяспеку ў параўнанні са звычайнымі цвёрдымі камунальнымі адходамі. Бытавая электроніка часта хавае шчыльныя сталёвыя кампаненты, абразіўныя падкладкі са шкловалакна і сур'ёзныя пажарныя рызыкі, такія як невялікія ўбудаваныя батарэі. Высокі крутоўны момант і нізкая хуткасць апрацоўкі тут не падлягаюць абмеркаванню. Працуючы на нізкіх хуткасцях кручэння, звычайна ад 15 да 30 абаротаў у хвіліну, машына стварае велізарную сілу зруху, не ствараючы моцнага трэння. Такі метадычны падыход значна зніжае адукацыю пылу ў паветры. Акрамя таго, гэта зніжае рызыку цеплавога ўцёкаў пры апрацоўцы прылад са ўбудаванымі батарэямі.
На сучасным заводзе па перапрацоўцы другаснай сыравіны гэтая машына выконвае ролю найважнейшай стадыі папярэдняга драбнення. Ён падрыхтоўвае нязручныя рэчы да другаснай апрацоўцы і забяспечвае ўстойлівую хуткасць падачы. Без надзейнага машына для перапрацоўкі электронных адходаў, якая дзейнічае як брамнік, гранулятары і аптычныя сартавальнікі непазбежна будуць пакутаваць ад частых засоров, паскоранага зносу і катастрафічных механічных збояў.
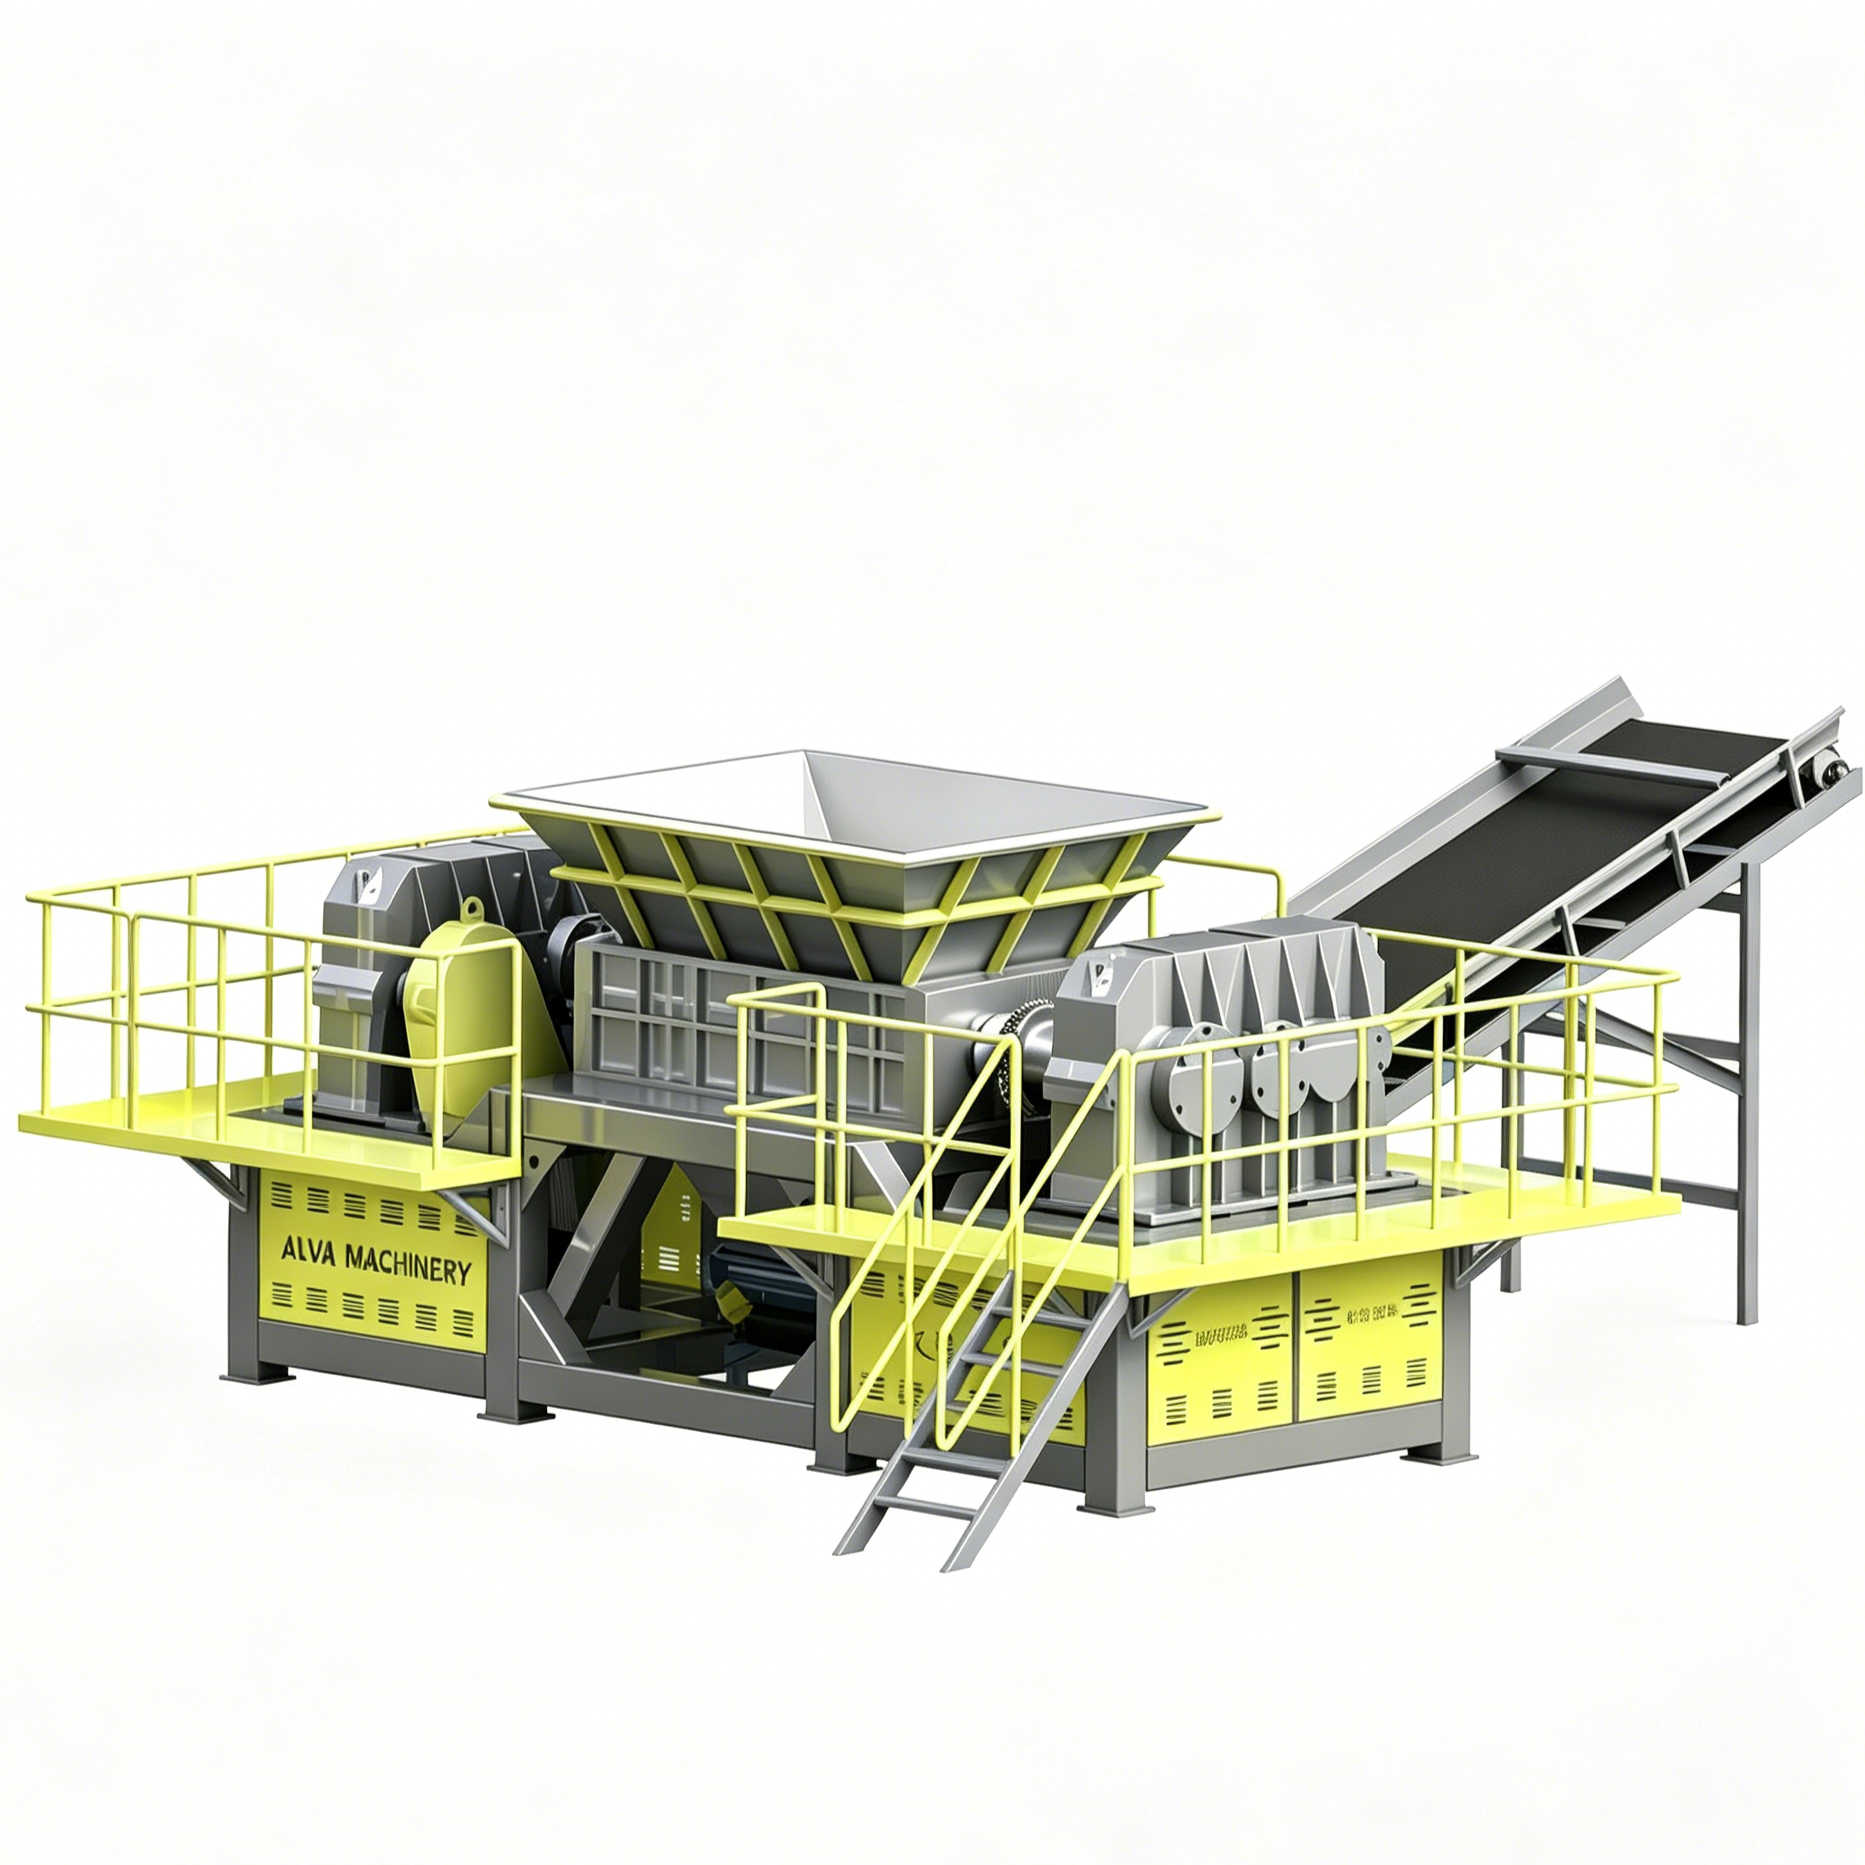
Распаўсюджанае памылковае меркаванне, што рэжучыя ляза ўніверсальна ўзаемазаменныя ў розных патоках адходаў. У рэчаіснасці геаметрыя лопасцяў павінна быць строга распрацавана для канкрэтнага падачы матэрыялу, які паступае ў бункер. Фізічнае размяшчэнне камеры рэзкі дыктуе дакладную механіку разбурэння матэрыялу.
Таўшчыня рэжучага нажа непасрэдна залежыць ад памеру здробненага прадукту і структурнай цэласнасці самога ляза пад нагрузкай.
Тоўстыя ляза: для апрацоўкі цяжкіх канструкцый, такіх як пральныя машыны, мікрахвалевыя печы і тоўстыя сталёвыя корпусы, патрабуюцца тоўстыя ляза. Яны забяспечваюць неабходную масу і кінэтычную трываласць для разбурэння канструкцыйнай сталі без ламання пры надзвычайных нагрузках. У прамысловых мадэлях часта выкарыстоўваюцца ляза таўшчынёй ад 40 да 60 мм.
Тонкія ляза: насупраць, складаныя кампаненты, такія як друкаваныя платы, ноўтбукі і жорсткія дыскі, патрабуюць значна больш тонкага першапачатковага разрэзу. Тонкія ляза, звычайна ад 20 да 30 мм, забяспечваюць наразанне матэрыялу на больш вузкія палоскі. Гэта дзеянне вельмі важна для разрыву цесных фізічных сувязяў паміж падкладкамі са шкловалакна і слядамі каштоўных металаў.
Крук - гэта выступаючая частка ляза, якая фізічна ўгрызаецца ў матэрыял, з сілай цягнучы яго ўніз праз рэжучыя стрыжні.
Менш гаплікаў: ляза з адным або двайным кручком прызначаныя для грувасткіх, жорсткіх і таўстасценных прадметаў. Такая геаметрыя дазваляе вялікім абалонкам апускацца глыбей у рэжучую камеру да таго, як адбудзецца зрух, забяспечваючы максімальную сілу ўкусу.
Некалькі гаплікаў: нажы з пяццю-сямю гаплікамі спецыяльна створаны для захопу і разрыву тонкіх гнуткіх матэрыялаў, такіх як медныя кабелі, істужачныя правады і тонкія пластыкавыя корпусы. Большая колькасць крукоў гарантуе, што гнуткія матэрыялы бесперапынна цягнуцца ўніз, а не бясшкодна плаваюць на валах, якія верцяцца.
Здрабненне электронікі - гэта вельмі жорсткая праца. Пастаянная прысутнасць шкла, кремнезема і загартаванай сталі патрабуе выключных металургічных уласцівасцяў. Ляза прэміум-класа звычайна вырабляюцца з высокалегаванай тэрмічнаму апрацаванай інструментальнай сталі, такой як D2, H13 або спецыяльная 42CrMo. Складаны працэс тэрмічнай апрацоўкі павінен знайсці дакладны баланс паміж цвёрдасцю паверхні і трываласцю стрыжня. Гэта дазваляе металу захоўваць востры, як брытва, край, адначасова паглынаючы раптоўныя моцныя ўдары, не разбіваючыся.
Тып матэрыялу |
Рэкамендуемая таўшчыня ляза |
Граф кручка |
Першаснае механічнае ўздзеянне |
|---|---|---|---|
Белая тэхніка і тэхніка |
40-60 мм |
1 да 2 |
Агрэсіўны разлом і драбненне |
Змешаныя ІТ-электронныя адходы |
20 мм - 30 мм |
3 да 5 |
Стрыгчы і ірваць |
Кабелі і правады |
15-20 мм |
5 да 7 |
Бесперапынны захоп і нарэзка |
У сферы металургічнай перапрацоўкі канцэпцыя вызвалення вызначае поспех або няўдачу. Вызваленне адносіцца да дакладнай фізічнай кропкі, у якой мэтавы метал фізічна аддзяляецца ад навакольнай матрыцы з пластыка або смалы. Выхадны памер, створаны вашым асноўным здрабняльнікам, непасрэдна вызначае ўзровень поспеху гэтага вызвалення.
Кіраўнікі прадпрыемстваў часта мяркуюць, што здрабненне матэрыялу як мага драбней прыносіць карысць. Аднак рабіць гэта на пачатковай стадыі на самай справе вельмі шкодна. Празмернае драбненне стварае мікраскапічны металічны пыл. Калі каштоўныя металы ператвараюцца ў парашкападобную кансістэнцыю, яны губляюць фізічную масу, неабходную для наступных тэхналогій сартавання для іх выяўлення і выкіду. У выніку гэты вельмі каштоўны пыл цесна змешваецца з пластыкавай фракцыяй або ўсмоктваецца сістэмай збору пылу, што прыводзіць да пастаяннай страты даходу.
З іншага боку, калі памер вываду занадта вялікі, працэс вызвалення поўнасцю праваліцца. Цяжкія металы застаюцца трывала заключанымі ў тоўстыя пластыкавыя корпусы або прыкручаныя да сталёвых падрамнікаў. Калі гэтыя недастаткова здробненыя кампазіты дасягаюць ліній падзелу ніжэй па плыні, датчыкі непазбежна няправільна класіфікуюць матэрыял. Вялікі кавалак пластыка, які змяшчае схаваную ўнцыю медзі, верагодна, будзе выкінуты ў паток адходаў. Гэта цягне ваш прыбытак прама на сметнік.
Праз эмпірычныя дадзеныя і аператыўнае тэсціраванне, добра адкалібраваць здрабняльнік з падвойным валам павінен арыентавацца на прыемную кропку, звычайна ў дыяпазоне ад 40 мм да 100 мм. Гэта моцна залежыць ад канкрэтнага ўваходнага матэрыялу. Гэтая дакладная фракцыя забяспечвае дастатковае памяншэнне аб'ёму, каб забяспечыць устойлівую падачу ўніз па плыні, захоўваючы дастатковую масу матэрыялу. Гэта дазваляе падвесным магнітным сепаратарам чыста цягнуць чорныя металы ўверх. У прыватнасці, гэта дазваляе віхравым токам эфектыўна адштурхоўваць каляровыя металы наперад, цалкам не ўплываючы на празмернае пластычнае супраціўленне.
Нягледзячы на тое, што яны працуюць на аднолькавых механічных прынцыпах, звышмоцныя здрабняльнікі павінны быць дакладна прыстасаваны да іх канкрэтных умоў працы. Спадзяванне на адзіны падыход непазбежна прыводзіць да сур'ёзнай неэфектыўнасці апрацоўкі.
Арыентуючыся на прымяненне здрабняльніка прыбора патрабуе машыны, спецыяльна створанай для грубай, няўмольнай сілы. Белая тэхніка змяшчае цвёрдыя структурныя сталёвыя рамы, шчыльныя рухавікі кампрэсара і тоўстыя алюмініевыя радыятары. Машына павінна мець выключна шырокую камеру для нарэзкі, каб фізічна змясціць нязручныя памеры халадзільнікаў і пральных машын. Акрамя таго, ён патрабуе агрэсіўнай кампаноўкі лопасцей з тоўстымі профілямі і надзвычайным крутоўным момантам прывада. Падвойныя рухавікі магутнасцю ад 55 кВт да 132 кВт дазваляюць ротарам укусваць і разразаць цвёрды метал, не спыняючыся.
Апрацоўка інтэнсіўнага ІТ-абсталявання патрабуе высокага ўзроўню дакладнасці, а не сырой магутнасці. Карпаратыўныя серверы, смартфоны і сеткавыя камутатары патрабуюць неверагодна вузкіх зазораў ляза. Калі мікраскапічны зазор паміж лязамі, якія верцяцца, і нерухомымі ачышчальнымі пальцамі занадта шырокі, дробныя, але каштоўныя кампаненты будуць праслізгваць праз валы цалкам нераздробненымі. Жорсткія інжынерныя допускі гарантуюць, што кожны асобны кампанент будзе разбураны, агаляючы ўнутраныя каштоўныя металы для наступнай хімічнай або механічнай экстракцыі.
Пры ацэнцы велізарных капітальных выдаткаў на інфраструктуру перапрацоўкі, асобы, якія прымаюць рашэнні аб'ектаў, павінны глядзець далёка за рамкі асноўных характарыстык магутнасці. Працоўнае асяроддзе апрацоўкі электронікі жорсткае і непрадказальнае. Для забеспячэння бесперапыннай бесперабойнай працы асноўнае абсталяванне павінна ўключаць спецыяльныя інжынерныя функцыі, прызначаныя для абароны машыны ад самаразбурэння.
Патокі электроннага лому працуюць, як вядома, непаслядоўна. Больш строгія пратаколы ручной папярэдняй сартавання дапамагаюць. Тым не менш, староннія прадметы, якія нельга здрабніць, такія як суцэльныя сталёвыя блокі або цяжкія маторныя арматуры, непазбежна трапляюць у камеру рэзкі. Калі ляза натыкаюцца на гэтыя цвёрдыя масы, механічнае супраціўленне небяспечна павялічвае сілу току рухавіка.
Вышэйшы ўзровень Абсталяванне для аднаўлення металу выкарыстоўвае інтэлектуальныя сістэмы Праграмуемы лагічны кантролер, глыбока інтэграваныя з датчыкамі крутоўнага моманту ў рэжыме рэальнага часу. Сістэмы кіравання Siemens з'яўляюцца галіновым стандартам для гэтага прыкладання. Калі сістэма выяўляе ненармальны ўсплёск сілы току, які паказвае на моцнае закліноўванне, механізм аўтаматычнага рэверсу неадкладна спыняе ротары. Затым валы ненадоўга змяняюць кірунак, каб ліквідаваць цяжкую перашкоду, перш чым зноў спрабаваць апрацаваць матэрыял. Гэта найважнейшая функцыя бяспекі прадухіляе катастрафічны пералом ляза, абараняе скрынку перадач ад механічных перагрузак і цалкам выключае рызыку перагарання рухавіка.
Канкрэтны інжынерны метад, які выкарыстоўваецца для мацавання рэжучых лязоў на валах, якія верцяцца, з'яўляецца вызначальным фактарам агульнай даўгавечнасці машыны. У танных машынах часта сустракаюцца круглыя валы з адзінкавымі шпонкавымі канаўкамі. Ва ўмовах надзвычайнага круцільнага моманту, неабходнага для зруху цяжкіх металаў, адзінкавыя шпонкавыя пазы пакутуюць ад інтэнсіўнай канцэнтрацыі напружання. Гэта непазбежна прыводзіць да стомленасці металу, зруху шпонкі і катастрафічнага выхаду з ладу вала.
У машынах прамысловага класа выкарыстоўваюцца суцэльныя шасцігранныя або шліцавыя валы, выкаваныя з высокатрывалых сплаваў. Шасцігранны вал раўнамерна размяркоўвае велізарную сілу кручэння па шасці розных плоскасцях кантакту. Гэтая геаметрычная перавага гарантуе, што ляза не могуць слізгаць або круціцца незалежна ад вала, нават пры апрацоўцы вельмі ўстойлівых матэрыялаў. Надзейная перадача энергіі абсалютна не падлягае абмеркаванню для аб'ектаў, якія імкнуцца да высокай прапускной здольнасці, бесперапыннай працы.
Асаблівасць |
Круглыя валы са шпонкавымі пазамі |
Шасцігранныя або шлицевые валы |
|---|---|---|
Размеркаванне крутоўнага моманту |
Засяроджаны на адной кропцы шпонкі. |
Раўнамерна размеркаваны па некалькіх плоскіх плоскасцях. |
Устойлівасць да стомленасці |
Нізкі. Схільны да зруху ключоў пры вялікіх нагрузках. |
Надзвычай высока. Распрацаваны для максімальнага паглынання стрэсу. |
Рызыка саслізгвання ляза |
Ад сярэдняга да высокага падчас раптоўных затораў матэрыялу. |
Практычна нулявы з-за ўзаемазвязанай геаметрычнай канструкцыі. |
Лепшае прымяненне |
Лёгкія пластмасы, папера і аднастайныя мяккія матэрыялы. |
Складаныя электронныя адходы, шчыльныя металы і цяжкая тэхніка. |
У індустрыі перапрацоўкі цяжкіх другасных матэрыялаў час прастою машын напрамую карэлюе з вялікай стратай прыбытку. Інтэнсіўны абразіўны характар друкаваных поплаткаў са шкловалакна і сталёвых кажухоў гарантуе, што знос рэжучых кампанентаў непазбежны. Такім чынам, прастата абслугоўвання павінна быць асноўным крытэрыем пакупкі.
Высакаякасныя машыны маюць модульную канструкцыю камеры. Такі архітэктурны выбар дазваляе брыгадам па тэхнічным абслугоўванні атрымліваць доступ і замяняць асобныя ляза, пракладкі і ачышчальныя пальцы без дэмантажу ўсёй рэжучай камеры. Выкарыстанне нітавых ачышчальных пальцаў і сегментаваных канфігурацый ляза можа скараціць час звычайнага прастою да 60 працэнтаў. Зменныя пласціны зносу, прыкручаныя да сценак камеры, абараняюць асноўны канструктыўны корпус ад глыбокага ізаляцыі, значна падаўжаючы агульны жыццёвы цыкл абсталявання.
Набыццё патрэбнай цяжкай тэхнікі - толькі першы крок. Захаванне яго строгай механічнай цэласнасці гарантуе высокую аддачу ад інвестыцый. Дбайна падтрымліваецца здрабняльнік электронных адходаў працуе больш эфектыўна, спажывае значна менш электраэнергіі і забяспечвае стабільны памер прадукцыі. Гэта прыносіць непасрэдную карысць кожнай наступнай тэхналогіі падзелу на заводзе.
Асноўным прынцыпам працы двухвальной сістэмы з'яўляецца чыстая стрыжка. Калі ляза вострыя, яны акуратна праразаюць заблытаныя медныя драты, алюмініевыя жорсткія дыскі і тоўстыя пластыкавыя корпусы. Паколькі ляза натуральным чынам затупляюцца на працягу тысяч гадзін працы, машына павольна пераходзіць ад чыстага стрыжкі матэрыялу да моцнага яго раздзірання або драбнення.
Раздзіранне патрабуе значна большага крутоўнага моманту і электраэнергіі, што павялічвае штодзённыя эксплуатацыйныя выдаткі. Што яшчэ больш важна, тупыя ляза расцягваюць і калечаць матэрыялы, а не чыста іх рэжуць. Гэты эфект калечэння можа прывесці да таго, што каштоўныя металы згорнуцца і назаўсёды застануцца ўнутры здробненых пластыкавых корпусаў. Кіраўнікі аб'ектаў павінны праводзіць строгія праверкі лязоў. У залежнасці ад канкрэтнага сплаву, які выкарыстоўваецца, зношаныя ляза часта можна выдаліць, наплавіць зносаўстойлівым зварачным дротам і дакладна апрацаваць іх з першапачатковымі допускамі.
Зазор ляза адносіцца да мікраскапічнага сканструяванага зазору паміж злучанымі нажамі на супрацьлеглых валах. Для апрацоўкі далікатнай электронікі вельмі важна захоўваць вельмі жорсткія допускі, часта ад 0,1 да 0,5 мм.
Калі гэты зазор становіцца занадта шырокім з-за бакавога зносу, тонкія матэрыялы, такія як істужачныя кабелі і гнуткія друкаваныя схемы, будуць складвацца і саслізгваць паміж лёзамі. Гэтыя неабрэзаныя матэрыялы могуць шчыльна абгортвацца вакол валаў ротара, небяспечная з'ява, вядомая як мост. Моцнае абкручванне прымушае рухавікі працаваць больш інтэнсіўна, стварае празмернае цяпло і ў канчатковым выніку прымушае цалкам спыніць завод уручную. Рэгулярная каліброўка пракладак ляза прадухіляе гэты кашмарны сцэнар.
Электроніка апрацоўкі стварае вельмі абразіўны, таксічны профіль пылу, напоўнены фрагментаваным шкловалакном і мікраскапічнымі металічнымі асколкамі. Калі гэтая агрэсіўная пыл пранікае ў карэнныя падшыпнікі валаў ротара, яна дзейнічае гэтак жа, як шліфавальная сумесь. Ён хутка разбурае паліраваныя качанні падшыпнікаў і прыводзіць да катастрафічных механічных паломак.
Машыны для здрабнення прэміум-класа выкарыстоўваюць шматслойныя сістэмы ўшчыльнення, такія як складаныя лабірынтныя ўшчыльненні ў спалучэнні з прачышчанымі змазкай бар'ерамі, каб абараніць гэтыя жыццёва важныя падшыпнікі. Групы тэхнічнага абслугоўвання павінны строга прытрымлівацца графіка змазкі вытворцам. Выкарыстанне аўтаматызаваных сістэм змазкі гарантуе, што чалавечыя памылкі не пашкодзяць машыну.
Задача па тэхнічным абслугоўванні |
Частата |
Мэта і чаканы вынік |
|---|---|---|
Візуальны агляд ляза |
Штодня |
Рана выяўляйце сколы або моцнае затупленне, перш чым вынік пагоршыцца. |
Змазка падшыпнікаў і ўшчыльненняў |
Штотыдзень |
Прадухіліць пранікненне абразіўнай пылу і паменшыць унутранае трэнне. |
Праверце зазоры ляза |
Штомесяц |
Пазбягайце заварочвання матэрыялу і забяспечвайце чысты і раўнамерны зрэз. |
Аналіз алею ў скрынцы перадач |
Два разы на год |
Выявіць мікраскапічныя металічныя габлюшкі, якія паказваюць на ўнутраны знос перадач. |
Цвёрдая наплавка ротара |
На аснове танажу |
Аднавіце геаметрыю рэзкі, падтрымлівайце выходны памер і зніжайце спажываную магутнасць. |
Па меры таго як глабальная спажывецкая электроніка працягвае развівацца, прылады становяцца меншымі, значна больш складанымі і інтэграванымі з унутранымі літый-іённымі батарэямі. Прамысловасць перапрацоўкі вымушана хутка адаптавацца. Тэхналогія першаснага памяншэння памеру пераходзіць ад чыста механічнай грубай сілы да высокаінтэлектуальнай апрацоўкі, кіраванай дадзенымі. Тэндэнцыі ў галіны дэманструюць масіўны штуршок да цыркулярнай эканомікі, ствараючы беспрэцэдэнтны ціск на аб'екты па здабычы важных мінералаў, такіх як кобальт, літый і рэдказямельныя элементы, з амаль ідэальнай чысцінёй.
Адным з найбольш значных зрухаў з'яўляецца інтэграцыя прагназуючых сэнсарных тэхналогій у цяжкае абсталяванне для драбнення. Сучасныя машыны ўсё часцей абсталёўваюцца ўбудаванымі датчыкамі, якія пастаянна кантралююць тэмпературу падшыпнікаў, частату вібрацыі каробкі перадач і крутоўны момант рухавіка ў рэжыме рэальнага часу. Гэтыя даныя тэлеметрыі папярэджваюць аператараў завода аб магчымых механічных праблемах за некалькі тыдняў да таго, як адбудзецца катастрафічны збой. Пераходзячы ад рэактыўнага аварыйнага рамонту да планавага прагназуючага тэхнічнага абслугоўвання, кіраўнікі прадпрыемстваў павялічваюць агульную прапускную здольнасць аб'екта.
Акрамя таго, узмацняецца ўзаемадзеянне паміж першасным драбненнем і аўтаматызаванымі лініямі сартавання са штучным інтэлектам. Аптычныя сартавальнікі з выкарыстаннем штучнага інтэлекту і ўдасканаленыя робатызаваныя рукі для збору патрабуюць ідэальнай аднастайнай падачы матэрыялу для дакладнай працы. Калі першасны здрабняльнік стварае вельмі зменлівыя, сапсаваныя памеры, сістэмы візуальнага распазнання з цяжкасцю ідэнтыфікуюць і аддзяляюць матэрыялы. Такім чынам, сучасны здрабняльнік - гэта ўжо не проста тупы інструмент для памяншэння аб'ёму; ён ператварыўся ў дакладны інструмент. Ад дакладнасці драбнення наўпрост залежыць дакладнасць сартавання і рэнтабельнасць усяго высокатэхналагічнага аб'екта.
Поспех у высокаканкурэнтным сектары перапрацоўкі электронных адходаў пачынаецца задоўга да таго, як матэрыял трапляе на сартавальныя магніты. Яна пачынаецца на этапе першаснага драбнення. Выбар правільнай механічнай інфраструктуры вызначае канчатковую чысціню металу і час бесперабойнай працы.
Дакладнае размяшчэнне ляза, геаметрыя кручка і строга кантраляваны памер выхаду - гэта рычагі, якія кантралююць ваш агульны ўраджай. Дрэнна сканфігураваная машына затрымае ваш прыбытак у пластыку або страціць яго ў выглядзе пылу. Наадварот, дакладна наладжаная сістэма вызваляе каштоўныя металы для максімальнай рынкавай кошту.
Ці гатовыя вы аптымізаваць сваю лінію перапрацоўкі і максімальна павялічыць аднаўленне матэрыялу? Абсталюйце сваё прадпрыемства абсталяваннем, распрацаваным для бесперапыннай працы і дакладнага памеру прадукцыі. Наведайце CNALVA, каб азнаёміцца з высокапрадукцыйнымі здрабняльнікамі з падвойным валам і пракансультавацца з інжынернымі экспертамі, каб наладзіць камеру рэзкі спецыяльна для вашага унікальнага матэрыяльнага патоку.
У той час як дакладныя памеры вар'іруюцца ў залежнасці ад канкрэтнага сыравіны, першасная сістэма з падвойным валам звычайна мае выхадны памер ад 40 мм да 100 мм. Гэты спецыфічны дыяпазон памераў ідэальна падыходзіць для фізічнага вызвалення асноўных унутраных кампанентаў, не ператвараючы іх у пыл. Ён ідэальна рыхтуе матэрыял для другасных здрабняльнікаў, гранулятараў або прамой магнітнай сепарацыі, гарантуючы, што каштоўныя металы будуць адкрыты, але не страчаны ў сістэме збору пылу.
Гэтыя машыны распрацаваны спецыяльна для хуткага памяншэння аб'ёму полых, грувасткіх або кампазітных матэрыялаў, такіх як электронныя карпусы, жорсткія дыскі і корпусы прыбораў. Яны не прызначаны для рэзкі цвёрдых блокаў тоўстага металу, такіх як сталёвыя зліткі, цяжкія кавадлы або цвёрдыя валы рухавіка. Увядзенне цвёрдых металічных блокаў звычайна запускае функцыю бяспекі аўтаматычнага рэверсу машыны, каб абараніць ляза і каробку перадач ад сур'ёзных неадкладных пашкоджанняў.
Больш тонкія ляза, абсталяваныя некалькімі агрэсіўнымі гаплікамі, вельмі пераважныя для апрацоўкі друкаваных поплаткаў. Паколькі гэтыя дошкі неверагодна шчыльныя з каштоўнымі металамі і цвёрдымі слаямі шкловалакна, тонкія ляза забяспечваюць больш дробнае і частае рэзанне. Гэты дакладны зрух гарантуе, што далікатныя каштоўныя металы, такія як золата, срэбра і паладый, адэкватна руйнуюцца і вызваляюцца ад цвёрдых пластыкавых смол, цалкам аптымізуючы наступныя працэсы хімічнага або механічнага падзелу.
Тэрмін службы рэжучых дыскаў цалкам залежыць ад аб'ёму прапускной здольнасці і ўдзельнай абразіўнасці сыравіны. Апрацоўка вялікіх аб'ёмаў цяжкіх стальных прыбораў натуральна прывядзе да зносу краёў ляза значна хутчэй, чым апрацоўка стандартных спажывецкіх пластмас. Аднак строгае рэгулярнае тэхнічнае абслугоўванне, уключаючы наплавку і захаванне строгіх зазораў ляза, можа істотна падоўжыць тэрмін эксплуатацыі нажоў да таго, як спатрэбіцца іх поўная дарагая замена.
У сістэме з падвойным валам выкарыстоўваюцца два вала, якія верцяцца ў процілеглым кірунку, каб агрэсіўна захопліваць і наразаць аб'ёмныя матэрыялы на доўгія палоскі. Як правіла, у ім адсутнічае экран памеру, што забяспечвае надзвычай высокую прапускную здольнасць і высокую ўстойлівасць да перашкод. І наадварот, машына з адным валам выкарыстоўвае адзін высакахуткасны ротар, які штурхае матэрыял да нерухомай лопасці статара, прапускаючы нарэзаны матэрыял праз сіта для памеру, каб гарантаваць дакладны, аднастайны памер выхаду. На прафесійных заводах па аднаўленні металу гэтыя дзве розныя машыны часта выкарыстоўваюцца паслядоўна ў высокаэфектыўнай двухступеньчатай сістэме аднаўлення.
Прадухіленне пажараў пачынаецца з выкарыстання нізкахуткаснага працэсу здрабнення з высокім крутоўным момантам. Праца на нізкіх абаротах мінімізуе трэнне і прадухіляе іскры, якія запальваюць лятучыя літый-іённыя батарэі. Акрамя таго, сучасныя ўстаноўкі часта ўпырскваюць інэртныя газы або тонкія вадзяныя туманы непасрэдна ў камеру рэзкі, каб неадкладна спыніць цеплавыя ўцёкі, калі схаваная батарэя разрываецца падчас працэсу рэзкі.
Энергаспажыванне моцна вар'іруецца ў залежнасці ад памеру машыны і мэтавай прапускной здольнасці. Прылады сярэдняга памеру, якія апрацоўваюць змешаную электроніку, могуць выкарыстоўваць два электрарухавікі магутнасцю ад 30 да 55 кВт. Мадэлі звышмоцных прыбораў, прызначаныя для тоўстых сталёвых рам, часта патрабуюць двух рухавікоў магутнасцю ад 90 да 132 кВт. Выкарыстанне перадавых сістэм кіравання гарантуе, што гэтыя рухавікі спажываюць максімальную сілу току толькі падчас пікавых нагрузак на зрух, аптымізуючы агульную энергаэфектыўнасць.


