Zobrazení: 0 Autor: Editor webu Čas publikování: 27. 9. 2026 Původ: místo
V sektoru průmyslové recyklace plastů kvalita vašeho přebroušení přímo určuje ziskovost a provozní efektivitu celé vaší zpracovatelské linky. Bez ohledu na to, zda zařízení zpracovává odpady ze vstřikování, extrudované průmyslové trubky nebo silnostěnné spotřebitelské kontejnery s využitím správných drtič tvrdého plastu . základním požadavkem je Dosažení optimálních výsledků daleko přesahuje pouhé podávání materiálů do vysoce výkonného stroje. Technické tajemství výroby rovnoměrného, bezprašného a vysokoobjemového přebroušení spočívá v pečlivé konfiguraci vnitřních mechanických součástí stroje.
Z pohledu celého odvětví prochází recyklační krajina v současnosti masivní proměnou. Majitelé značek, vedeni přísnými globálními mandáty udržitelnosti a iniciativami oběhového hospodářství, nyní požadují vysoce čistou spotřebitelskou pryskyřici, která funguje stejně jako původní materiály. Tento posun znamená, že přesná granulace již není jen opatřením k úspoře nákladů. Je to konkurenční nutnost. Údaje z trhu naznačují rostoucí nesnášenlivost přebroušení, která způsobuje kolísání extruderu nebo ucpávání sít. U tuhých polymerů, jako je akrylonitrilbutadienstyren, polypropylen a polyetylén, musí být mechanika řezání dokonale přizpůsobena specifickým fyzikálním a tepelným vlastnostem materiálu. Tento komplexní průvodce zkoumá, jak výběr vhodné morfologie lopatek a rozměrů síta zásadně utváří konečnou výstupní kvalitu, pomáhá manažerům závodů minimalizovat odpad a předcházet nežádoucí tepelné degradaci.
Specifičnost materiálu je zásadní: Polymery mají zřetelnou pevnost v tahu, úrovně křehkosti a teploty tání. Tyto rozdíly vyžadují specifické mechanické přístupy, aby se zabránilo nadměrné tvorbě prachu nebo třecímu tání.
Geometrie čepele určuje účinnost řezání: Čepele s drápy poskytují záběr s vysokým točivým momentem nezbytný pro silné a tvrdé kusy. Ploché nože naopak dodávají čistou smykovou sílu potřebnou pro tenčí tuhé plechy a křehké kryty spotřebičů.
Velikost obrazovky řídí kvalitu a propustnost: Menší otvor obrazovky vytváří jemnější přebroušení, ale zvyšuje tření komory. Větší síto maximalizuje propustnost, ale poskytuje hrubší granule.
Synergie součástí zabraňuje degradaci: Přesná kombinace ostrých nožů a optimální velikosti síta zabraňuje přehřívání plastu a rozmazání uvnitř řezací komory.
Konzistence pohonů údržby: Rutinní mechanická údržba je povinným provozním standardem pro udržení základního výkonu.
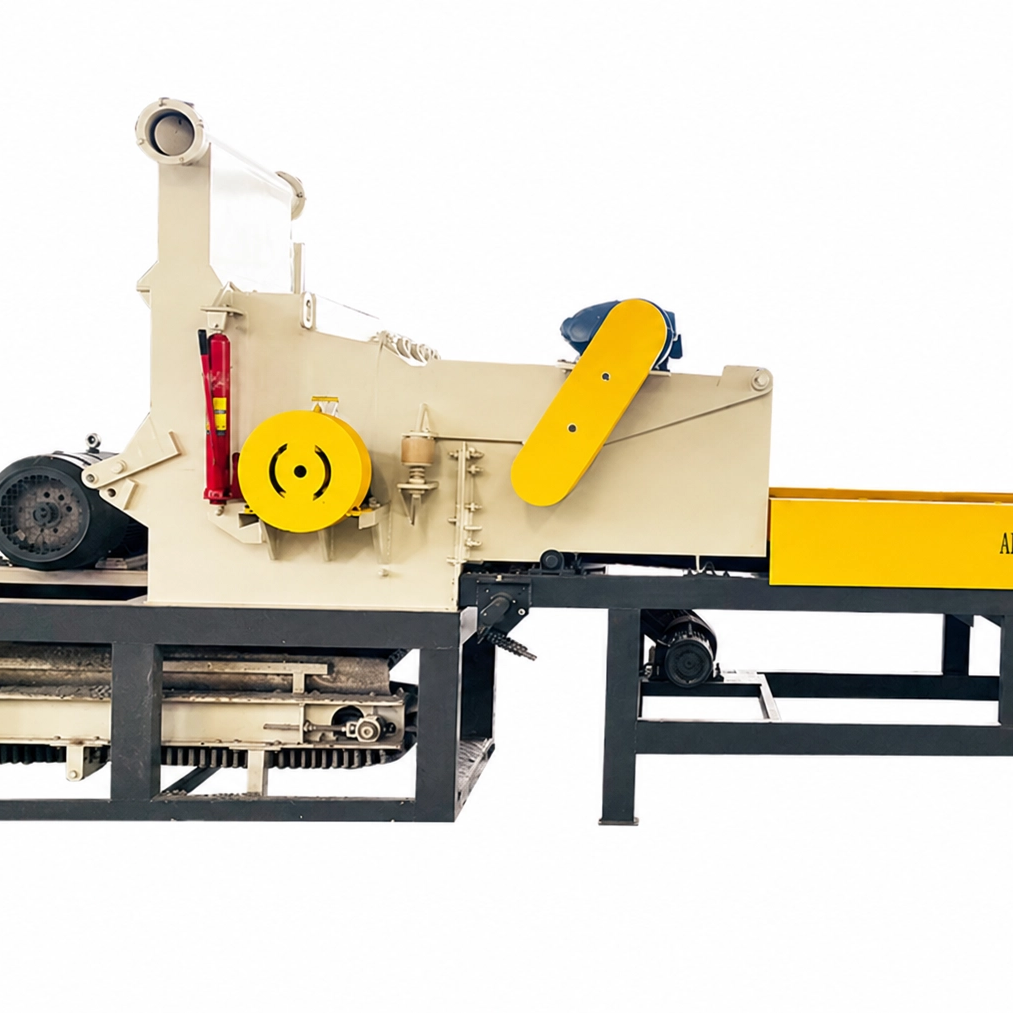
Průmyslový stroj na zmenšování velikosti je navržen speciálně pro zpracování tvrdého, hustého nebo silnostěnného plastového odpadu na opakovaně použitelné granule. Na rozdíl od pomaloběžných drtičů používaných pro primární redukci objemu masivních proplachů, toto zařízení pracuje při vysokých rychlostech otáčení. Spoléhá na kinetickou energii těžkého, vyváženého rotoru vybaveného kalenými ocelovými lopatkami, které stříhají tvrdé plasty na specifické, jednotné velikosti.
Primárním cílem tohoto procesu granulace je dosažení optimální kvality přebroušení. V tomto odvětví je kvalita definována přísnými parametry. Potřebujete rozměrovou jednotnost, absolutní minimum jemných prachových částic, vysokou objemovou hustotu pro efektivní podávání extrudéru a nulovou tepelnou degradaci. Částice musí být konzistentní, aby se zajistilo rovnoměrné roztavení během následujících fází vytlačování nebo vstřikování.
V továrně je běžnou provozní chybou předpoklad, že univerzální nastavení stroje dokáže zpracovat všechny polymery stejně dobře. Střídání křehkých plastů a houževnatých semikrystalických plastů bez úpravy vnitřní mechaniky nevyhnutelně vede k neoptimálním výsledkům. Například zpracování křehkých materiálů se stejnou konfigurací čepele a síta jako u polymerů citlivých na teplo bude mít za následek buď oblak nepoužitelného prachu nebo roztavený plast rozmazaný přes síto. V konečném důsledku musí fyzikální vlastnosti polymeru určovat mechanické působení zařízení.
Aby bylo možné stroj správně nakonfigurovat, musí operátoři nejprve hluboce porozumět tepelným a mechanickým vlastnostem cílových polymerů. Nepřizpůsobení nastavení stroje materiálu má za následek zrychlené opotřebení, vysokou spotřebu energie a nízkou výtěžnost.
Akrylonitrilbutadienstyren: Tento materiál, známý svou strukturální tuhostí a rozměrovou stálostí, je vysoce křehký. Při vysokorychlostním tupém nárazu má tendenci se spíše rozbít než střihnout. Toto tříštění vytváří nadměrné jemné částice a polétavý prach, vytváří nebezpečné pracovní prostředí a snižuje využitelnou výtěžnost. Chcete-li to zmírnit, specializovaný Nastavení drtiče ABS vyžaduje ploché nože ostré jako břitva konfigurované s úzkou tolerancí. To zajišťuje čistý a přesný řez podobný nůžkám, který obchází tendenci materiálu lámat se.
Polypropylen: Tento polymer představuje zcela jinou technickou výzvu. I když je houževnatý a odolný proti únavě, má relativně nízký bod tání. Pokud jsou nože tupé nebo je velikost síta příliš omezující, zůstává materiál zachycený v řezací komoře. Výsledné kinetické tření generuje rychlé teplo, což způsobí, že materiál dosáhne bodu měknutí a rozmaže se po čepelích. Oddaný Konfigurace drtiče PP musí upřednostňovat rychlou průchodnost materiálu. Manažeři závodů často používají o něco větší síta a vysoce větrané řezací komory, aby se zabránilo tepelné degradaci.
Polyetylen s vysokou hustotou: Tento hustý plast se často vyskytuje v náročných aplikacích, jako jsou extrudované komunální potrubí, průmyslové chemické sudy a silnostěnné palety. Je neuvěřitelně odolný proti nárazu a vyžaduje obrovský řezný výkon. Pokud rotoru chybí dostatečná setrvačnost, stroj se bude snažit zakousnout do materiálu. To vede k zastavení motoru a silnému mechanickému namáhání. A správně nakonfigurovaný Drtič PE do značné míry spoléhá na robustní, odstupňované drápové nože. Tyto čepele zachycují lokalizované, agresivní záběry z tlustých stěn a rozdělují zátěž rovnoměrně po celé rotaci.
Rotor a jeho připojené lopatky tvoří tepající srdce jakéhokoli zařízení na redukci velikosti. Geometrie těchto nožů přesně určuje, jak se mechanická síla přenáší na polymer. Výběr kotouče je proto nejdůležitějším rozhodnutím při optimalizaci vašeho provozu.
Typ čepele |
Charakteristiky designu |
Nejvhodnější pro |
Úroveň tvorby prachu |
|---|---|---|---|
Claw Blade |
Střídavé zuby, lokalizovaný skus s vysokým kroutícím momentem |
Silnostěnné PE trubky, těžké výplachy, husté hrudky |
Střední |
Plochá čepel |
Nepřetržitý rovný okraj, široký široký střih |
Tenkostěnné nádoby, křehké ABS pouzdra |
Nízký |
Čepel typu V |
Úhel Chevron, přitahuje materiál do středu komory |
PP citlivý na teplotu, univerzální recyklace |
Velmi nízká |
Konkrétně drápové čepele zajišťují, že pouze malá část zabere se stacionárním nožem v jakékoli dané milisekundě. Tento lokalizovaný tlak umožňuje stroji zakousnout se do neuvěřitelně silných plastů, aniž by se zastavil. Drasticky snižuje rázové zatížení ložisek rotoru.
Naproti tomu ploché nože mají souvislé řezné hrany po celé šířce rotoru. Vynikají při zpracování tenkostěnných tuhých plastů a dutých nádob. U křehkých materiálů tento čistý střih zabraňuje rozdrcení plastu.
Zatímco lopatky provádějí fyzickou redukci, obrazovka funguje jako konečný klasifikační systém. Nachází se ve spodní části řezací komory a přesně určuje, jak dlouho materiál zůstane uvnitř stroje.
Použití malé velikosti obrazovky, jako je 6 mm až 8 mm, zajišťuje, že konečný výstup je vysoce jednotný. Toto jemné přebroušení je často připraveno k okamžitému opětovnému zavedení do vstřikovacích strojů. Významnou nevýhodou je delší doba zdržení. Plast se musí řezat ještě mnohokrát, aby prošel, což exponenciálně zvyšuje kinetické tření. U polymerů s nižšími teplotami tání může tato prodloužená expozice rychle vést k ucpání otvorů.
Kromě toho velké síta v rozsahu od 10 mm do 14 mm umožňují materiálu rychle evakuovat komoru. Tato rychlá evakuace maximalizuje objemový výkon, výrazně snižuje spotřebu elektrické energie a drasticky snižuje hromadění tepla. V závislosti na specifikacích vstupního hrdla následného zařízení může tento hrubý materiál vyžadovat sekundární zpracování.
Skutečné provozní dokonalosti je dosaženo, když morfologie čepele a rozměry obrazovky jsou navrženy tak, aby fungovaly v dokonalé harmonii. Granulace je ze své podstaty proces s vysokým třením. Nesouvislé součásti nevyhnutelně ohrozí konečný produkt.
Například spárování ostré ploché čepele se středně velkým sítem vytváří optimální prostředí pro zpracování křehkých polymerů. To účinně neutralizuje efekt tříštivého prachu. Řízení tepelné dynamiky tlustého HDPE vyžaduje zcela odlišný přístup. Spárování drápové čepele s vysokým točivým momentem s mírně větším sítem vytváří ideální nastavení, které zabraňuje třecímu tání.
Fyzická vzdálenost mezi rotujícími čepelemi a stacionárními noži je rovněž kritická. Při zpracování tuhých plastů je tato mezera obvykle kalibrována na přísnou toleranci 0,1 mm až 0,2 mm. Těsná mezera zajišťuje, že polymer je čistě nakrájen, nikoli trhán, a udržuje stálý průtok systémem.
Při modernizaci zařízení je pro zajištění dlouhodobé návratnosti investice prvořadé vyhodnocení strukturálních a technických vlastností strojního zařízení. Není to jen o surové síle. Jde o chytré inženýrství, které chrání vaše operátory a váš konečný výsledek.
Nejprve vyhodnoťte kapacitu motoru a hmotnost rotoru. Robustní pevné rotory poskytují nezbytnou kinetickou setrvačnost k pohonu přes husté plasty, aniž by způsobovaly výkonové špičky. Hledejte stroje vybavené prémiovými materiály čepele, jako je nástrojová ocel SKD-11 nebo D2, které nabízejí vynikající odolnost proti opotřebení během nepřetržitého provozu. Dále prozkoumejte konstrukci násypky. Moderní stroje využívají anti-flyback násypky vybavené dvojitými závěsy. Tyto funkce chrání obsluhu před vysokorychlostními plastovými šrapnely.
Dalším důležitým faktorem je snadná údržba. Zařízení by měla upřednostňovat stroje vybavené hydraulickým mechanismem otevírání komory. Když operátor potřebuje odstranit zaseknutí, tyto automatizované systémy umožňují rychlou výměnu síta bez nadměrných prostojů. Výběr výrobců, kteří se specializují na přizpůsobitelná řešení, zajistí, že získáte a drtič recyklace plastů přizpůsobený vašim přesným proudům polymeru.
I ten nejpřesněji nakonfigurovaný stroj bude mít snížený výkon bez přísného protokolu preventivní údržby. Mechanická degradace přímo koreluje s degradací materiálu.
Rutinní ostření čepelí: Čepele je třeba udržovat ostré jako břitva. Tupé čepele se spoléhají na tupou sílu k rozbití plastu. Toto rozbíjení exponenciálně zvyšuje polétavý prach a ničí objemovou hustotu přebroušení.
Kontroly síta: Síta musí být denně kontrolována, zda nejsou ucpané otvory nebo únava kovu. Částečně zablokovaná obrazovka působí jako úzké hrdlo a zvyšuje vnitřní teploty na nebezpečnou úroveň.
Mazání ložisek: Ložiska rotoru nesou hlavní nápor mechanického zatížení. Aby se rotor hladce otáčel, je nutné důsledné mazání pomocí vysokoteplotního maziva na bázi lithia. Tím se zabrání katastrofálnímu selhání ložisek.
Dosažení špičkové kvality přebroušení z pevných plastů je přímým výsledkem přesné mechanické konfigurace. Pečlivým přizpůsobením typu čepele a velikosti síta specifickým tepelným a fyzikálním vlastnostem polymeru, který zpracováváte, můžete přeměnit postindustriální odpad na vysoce hodnotnou surovinu.
Správně nakonfigurované nastavení minimalizuje prach, zabraňuje tepelné degradaci a maximalizuje vaši denní provozní propustnost. Vzhledem k tomu, že průmyslové standardy pro recyklované pryskyřice neustále rostou, investice do spolehlivého zařízení je nejúčinnějším způsobem, jak zajistit, aby vaše zařízení zůstalo konkurenceschopné. Pokud chcete upgradovat svou zpracovatelskou linku o důkladně zkonstruované stroje pro konkrétní aplikace, prozkoumejte vysoce výkonná řešení dostupná u Alva Plastics Machinery, abyste našli přesnou konfiguraci, kterou vaše zařízení vyžaduje.
I když je mechanicky možné vkládat různé plasty do stejného zařízení, pro kontrolu kvality se to vysoce nedoporučuje. Křehké materiály těží z ostrých plochých čepelí, které snižují prašnost, zatímco silné kusy PE vyžadují čepele s drápy pro lepší záběr a točivý moment. Použití generické konfigurace vážně ohrožuje jak rozměrovou kvalitu přebroušení, tak objemovou průchodnost stroje.
Nadměrná tvorba prachu je spíše příznakem nárazu tupou silou než čistého střihu. To je obvykle způsobeno silně tupými čepelemi, příliš malou velikostí síta, které zachycuje materiál příliš dlouho, nebo používáním příliš agresivního úhlu řezu pro křehké plasty. Ostření lopatek rotoru a přesná kalibrace mezery lopatek na těsnou toleranci může výrazně snížit produkci prachu.
Intervaly údržby zcela závisí na objemu průchodu a specifické tvrdosti zpracovávaných polymerů. Pro těžké nepřetržité každodenní použití na hustých tuhých plastech by měly být řezné nože vizuálně kontrolovány každý týden. Obvykle vyžadují profesionální ostření každých několik týdnů, aby se zachoval přesný řez a zabránilo se kinetickému tření.
Polypropylen je vysoce citlivý na kinetické teplo díky svému nižšímu bodu tání. Pokud je otvor síta příliš malý, zůstávají plastové částice zachyceny v řezací komoře po delší dobu. Výsledné mechanické tření rychle zvyšuje teplotu, což způsobuje roztavení materiálu, rozmazání po kovovém sítu, úplné zablokování otvorů a nakonec zaseknutí rotoru.
Pro efektivní zpracování tuhých plastů musí být mezera mezi rotujícími noži a stacionárními noži nastavena velmi těsně. Průmyslové normy předepisují mezeru obvykle mezi 0,1 mm a 0,2 mm. Tato přesná kalibrace zajišťuje čistý nůžkový smyk skrz polymer, spíše než trhání nebo rozbíjení plastu.
Ideální objemová hustota se liší podle polymeru, ale obecně by vysoce kvalitní tuhé přebroušení mělo přesně napodobovat hustotu panenských pelet, typicky v rozmezí od 25 do 35 liber na krychlovou stopu. Dosažení této hustoty vyžaduje čisté, rovnoměrné řezy bez vláknitých zbytků nebo nadměrných jemných částic, což zajišťuje plynulé podávání do násypky extrudéru bez přemostění.
Těžká, pevná konstrukce rotoru poskytuje vysokou kinetickou setrvačnost. Jakmile se roztočí plnou rychlostí, tato setrvačnost přenese čepele skrz tvrdé plastové kousky s minimální závislostí na trvalé elektrické energii z motoru. Naopak u lehkého otevřeného rotoru dojde k náhlým poklesům otáček při nárazu na husté materiály, což způsobí, že motor vytáhne masivní proudové špičky, aby to kompenzoval, čímž se zvýší celková spotřeba energie.