
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-27 Origine : Site


Dans le secteur du recyclage industriel du plastique, la qualité de vos rebroyés dicte directement la rentabilité et l’efficacité opérationnelle de l’ensemble de votre chaîne de traitement. Qu'une installation traite des rebuts de moulage par injection, des tuyaux industriels extrudés ou des conteneurs de consommation à parois épaisses, en utilisant le bon Le broyeur en plastique dur est une exigence fondamentale. L’obtention de résultats optimaux va bien au-delà de la simple introduction de matériaux dans une machine robuste. Le secret d'ingénierie pour produire des rebroyés uniformes, sans poussière et à haute densité apparente réside dans la configuration méticuleuse des composants mécaniques internes de la machine.
D’un point de vue à l’échelle de l’industrie, le paysage du recyclage subit actuellement une transformation massive. Poussés par des mandats mondiaux stricts en matière de durabilité et des initiatives d'économie circulaire, les propriétaires de marques exigent désormais une résine post-consommation de haute pureté qui fonctionne de manière identique aux matériaux vierges. Ce changement signifie qu’une granulation précise n’est plus seulement une mesure de réduction des coûts. C'est une nécessité concurrentielle. Les données du marché indiquent une intolérance croissante à l'égard du rebroyé, ce qui provoque des fluctuations de l'extrudeuse ou des blocages du tamis. Pour les polymères rigides tels que l'acrylonitrile butadiène styrène, le polypropylène et le polyéthylène, les mécanismes de découpe doivent être parfaitement adaptés aux propriétés physiques et thermiques spécifiques du matériau. Ce guide complet explore comment la sélection de la morphologie de lame et des dimensions de tamis appropriées façonne fondamentalement la qualité du résultat final, aidant les directeurs d'usine à minimiser les déchets et à prévenir toute dégradation thermique indésirable.
La spécificité des matériaux est cruciale : les polymères possèdent des résistances à la traction, des niveaux de fragilité et des points de fusion distincts. Ces différences nécessitent des approches mécaniques spécifiques pour éviter une génération excessive de poussière ou une fusion par friction.
La géométrie de la lame dicte l'efficacité de coupe : les lames à griffes fournissent le couple élevé nécessaire pour les morceaux épais et durs. À l’inverse, les lames plates fournissent la force de cisaillement nette requise pour les feuilles rigides plus fines et les boîtiers d’appareils cassants.
La taille du tamis contrôle la qualité et le débit : une ouverture de tamis plus petite produit un rebroyé plus fin mais augmente la friction de la chambre. Un tamis plus grand maximise le débit mais produit des granulés plus grossiers.
La synergie des composants empêche la dégradation : la combinaison précise de lames tranchantes et d'une taille d'écran optimale empêche le plastique de surchauffer et de s'étaler à l'intérieur de la chambre de coupe.
La maintenance favorise la cohérence : La maintenance mécanique de routine est une norme opérationnelle obligatoire pour maintenir les performances de base.
Une machine industrielle de réduction de taille est conçue spécifiquement pour transformer les déchets plastiques durs, denses ou à parois épaisses en granulés réutilisables. Contrairement aux broyeurs à vitesse lente utilisés pour la réduction du volume primaire des purges massives, cet équipement fonctionne à des vitesses de rotation élevées. Il s'appuie sur l'énergie cinétique d'un rotor lourd et équilibré équipé de lames en acier trempé pour cisailler les plastiques durs en tailles spécifiques et uniformes.
L'objectif principal de ce processus de granulation est d'obtenir une qualité de rebroyé optimale. Dans ce secteur, la qualité est définie par des paramètres stricts. Vous avez besoin d’une uniformité dimensionnelle, d’un minimum absolu de fines particules de poussière, d’une densité apparente élevée pour une alimentation efficace de l’extrudeuse et d’une dégradation thermique nulle. Les particules doivent être homogènes pour garantir une fusion uniforme lors des phases ultérieures d’extrusion ou de moulage par injection.
Dans les usines, une erreur opérationnelle courante consiste à supposer qu’une configuration de machine unique peut traiter tous les polymères de la même manière. Alterner entre des plastiques fragiles et des plastiques semi-cristallins résistants sans ajuster la mécanique interne conduit inévitablement à des résultats sous-optimaux. Par exemple, le traitement de matériaux fragiles avec la même configuration de lame et d'écran que celle utilisée pour les polymères sensibles à la chaleur entraînera soit un nuage de poussière inutilisable, soit du plastique fondu étalé sur l'écran. En fin de compte, les propriétés physiques du polymère doivent dicter l’action mécanique de l’équipement.
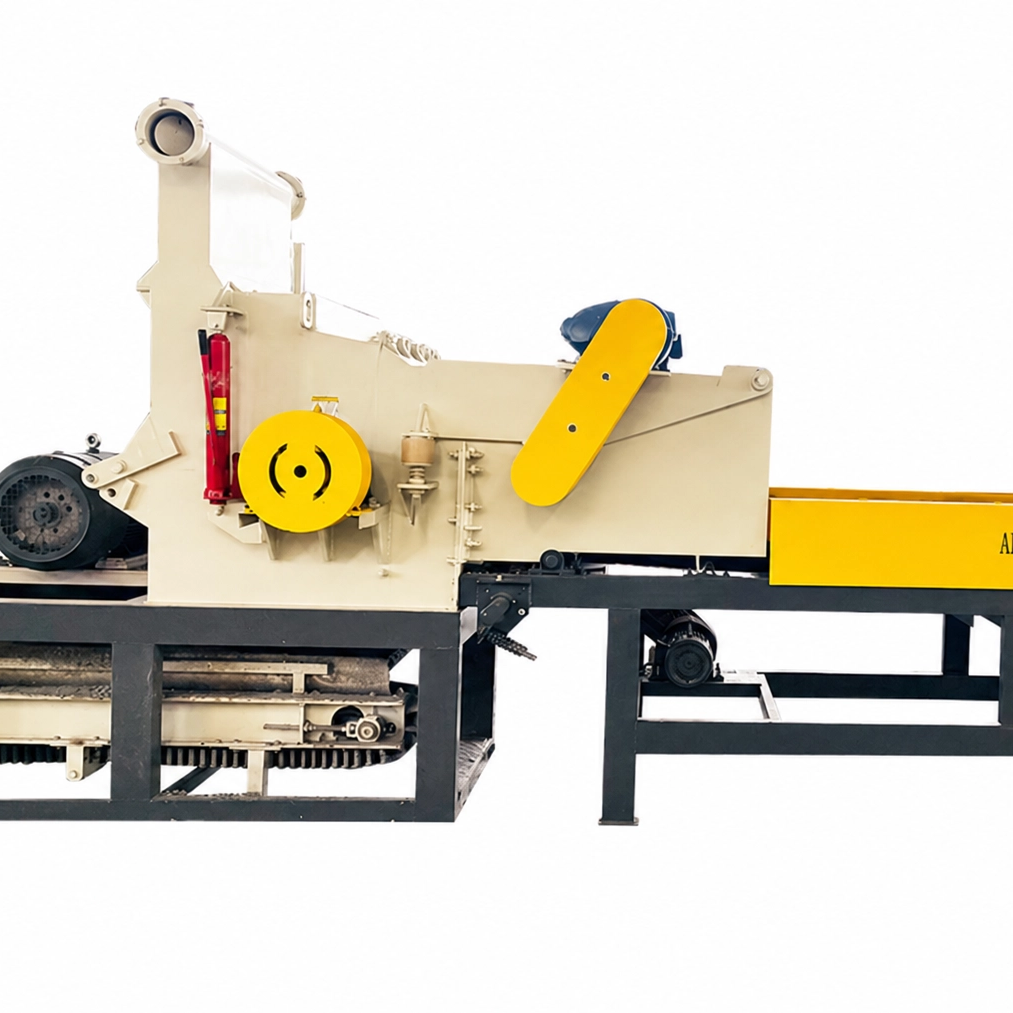
Pour configurer correctement une machine, les opérateurs doivent d'abord comprendre en profondeur les propriétés thermiques et mécaniques des polymères cibles. Ne pas adapter la configuration de la machine au matériau entraîne une usure accélérée, une consommation d’énergie élevée et un rendement médiocre.
Acrylonitrile Butadiène Styrène : Connu pour sa rigidité structurelle et sa stabilité dimensionnelle, ce matériau est très fragile. Il a tendance à se briser plutôt qu’à se cisailler sous un impact contondant à grande vitesse. Cet éclatement crée un excès de fines et de poussières en suspension dans l'air, créant un environnement de travail dangereux et réduisant le rendement utilisable. Pour atténuer cela, un spécialiste La configuration du broyeur ABS nécessite des lames plates et tranchantes comme des rasoirs configurées avec une tolérance serrée. Cela garantit une coupe nette et précise, semblable à celle d'un ciseau, qui contourne la tendance du matériau à se fracturer.
Polypropylène : Ce polymère présente un défi technique complètement différent. Bien qu’il soit solide et résistant à la fatigue, son point de fusion est relativement bas. Si les lames sont émoussées ou si la taille du tamis est trop restrictive, le matériau reste emprisonné dans la chambre de coupe. Le frottement cinétique qui en résulte génère une chaleur rapide, amenant le matériau à atteindre son point de ramollissement et à s'étaler sur les lames. Un dédié La configuration du concasseur PP doit donner la priorité à un débit de matériaux rapide. Les directeurs d'usine utilisent souvent des tamis légèrement plus grands et des chambres de découpe très ventilées pour éviter la dégradation thermique.
Polyéthylène haute densité : Ce plastique dense est fréquemment trouvé dans les applications lourdes telles que les tuyaux municipaux extrudés, les fûts de produits chimiques industriels et les palettes à parois épaisses. Il est incroyablement résistant aux chocs et nécessite une immense puissance de coupe. Si le rotor manque d’inertie suffisante, la machine aura du mal à mordre dans le matériau. Cela entraîne un calage du moteur et de fortes contraintes mécaniques. Un correctement configuré Le broyeur PE s'appuie fortement sur des lames à griffes robustes et décalées. Ces lames éliminent les morsures localisées et agressives des parois épaisses, répartissant ainsi la charge uniformément sur toute la rotation.
Le rotor et ses pales fixées constituent le cœur battant de tout équipement de réduction de toute taille. La géométrie de ces couteaux dicte exactement la manière dont la force mécanique est transférée au polymère. Par conséquent, le choix des lames est la décision la plus critique pour optimiser votre opération.
Type de lame |
Caractéristiques de conception |
Idéal pour |
Niveau de génération de poussière |
|---|---|---|---|
Lame de griffe |
Dents décalées, morsure localisée à couple élevé |
Tuyaux PE à parois épaisses, purges abondantes, grumeaux denses |
Moyen |
Lame plate |
Bord droit continu, coupe large |
Conteneurs à parois minces, boîtiers ABS fragiles |
Faible |
Lame de type V |
Angle en chevron, attire le matériau vers le centre de la chambre |
PP sensible à la température, recyclage à usage général |
Très faible |
Plus précisément, les lames à griffes garantissent que seule une petite section s'engage avec le couteau de lit fixe à une milliseconde donnée. Cette pression localisée permet à la machine de mordre dans des plastiques incroyablement épais sans caler. Il réduit considérablement les charges de choc sur les roulements du rotor.
En revanche, les lames plates présentent des bords de coupe continus s'étendant sur toute la largeur du rotor. Ils excellent dans le traitement des plastiques rigides à parois minces et des récipients creux. Pour les matériaux fragiles, cette action de cisaillement propre empêche le matraquage du plastique.
Tandis que les lames effectuent la réduction physique, l'écran fait office de système de classification finale. Situé au bas de la chambre de coupe, il détermine exactement la durée pendant laquelle le matériau reste à l'intérieur de la machine.
L'utilisation d'une petite taille d'écran, telle que 6 mm à 8 mm, garantit que le résultat final est très uniforme. Ce rebroyé fin est souvent prêt à être réintroduit immédiatement dans les machines de moulage par injection. L'inconvénient majeur est l'augmentation du temps de séjour. Le plastique doit être coupé plusieurs fois pour passer à travers, ce qui augmente de façon exponentielle la friction cinétique. Pour les polymères ayant des points de fusion plus bas, cette exposition prolongée peut rapidement conduire à des ouvertures bloquées.
De plus, de grands tamis allant de 10 mm à 14 mm permettent aux matériaux d'évacuer rapidement la chambre. Cette évacuation rapide maximise le débit volumétrique, réduit considérablement la consommation d’énergie électrique et réduit considérablement l’accumulation de chaleur. En fonction des spécifications de la gorge d'alimentation de l'équipement en aval, ce matériau grossier peut nécessiter un traitement secondaire.
La véritable excellence opérationnelle est atteinte lorsque la morphologie de la lame et les dimensions de l'écran sont conçues pour fonctionner en parfaite harmonie. La granulation est un processus intrinsèquement à friction élevée. Des composants disjoints compromettront inévitablement le produit final.
Par exemple, associer une lame plate et tranchante à un tamis de taille moyenne crée un environnement optimal pour le traitement des polymères cassants. Cela neutralise efficacement l’effet de poussière. La gestion de la dynamique thermique du PEHD épais nécessite une approche complètement différente. L'association d'une lame à griffes à couple élevé avec un écran légèrement plus grand crée une configuration idéale qui empêche la fusion par friction.
L'espace physique entre les lames rotatives et les couteaux fixes est également critique. Dans le traitement du plastique rigide, cet écart est généralement calibré selon une tolérance stricte de 0,1 mm à 0,2 mm. Un espace étroit garantit que le polymère est proprement tranché plutôt que déchiré, maintenant ainsi un flux constant à travers le système.
Lors de la modernisation d’une installation, l’évaluation des caractéristiques structurelles et techniques des machines est primordiale pour garantir un retour sur investissement à long terme. Il ne s’agit pas seulement de puissance brute. Il s’agit d’une ingénierie intelligente qui protège vos opérateurs et vos résultats.
Tout d’abord, évaluez la capacité du moteur et la masse du rotor. Les rotors solides robustes fournissent l'inertie cinétique nécessaire pour traverser les plastiques denses sans provoquer de pics de puissance. Recherchez des machines équipées de matériaux de lame de qualité supérieure comme l'acier à outils SKD-11 ou D2, qui offrent une résistance à l'usure supérieure lors d'un fonctionnement continu. Ensuite, examinez la conception de la trémie. Les machines modernes utilisent des trémies anti-retour équipées de doubles rideaux. Ces caractéristiques protègent les opérateurs des éclats de plastique à grande vitesse.
La facilité d’entretien est un autre facteur essentiel. Les installations doivent donner la priorité aux machines équipées de mécanismes d’ouverture de chambre hydraulique. Lorsqu'un opérateur doit éliminer un bourrage, ces systèmes automatisés permettent des changements de tamis rapides sans temps d'arrêt excessif. Choisir des fabricants spécialisés dans les solutions personnalisables vous garantit un broyeur de recyclage de plastique adapté à vos flux de polymères précis.
Même la machine la plus précisément configurée connaîtra des performances dégradées sans un protocole de maintenance préventive strict. La dégradation mécanique est directement corrélée à la dégradation des matériaux.
Affûtage de routine des lames : Les lames doivent rester affûtées comme des rasoirs. Les lames émoussées nécessitent une force contondante pour briser le plastique. Cette action fracassante augmente de façon exponentielle la poussière en suspension dans l’air et détruit la densité apparente du rebroyé.
Inspections des écrans : Les écrans doivent être inspectés quotidiennement pour détecter les trous bouchés ou la fatigue du métal. Un écran partiellement bloqué agit comme un goulot d’étranglement, élevant les températures internes à des niveaux dangereux.
Lubrification des roulements : Les roulements du rotor supportent l’essentiel de la charge mécanique. Une lubrification constante à l'aide de graisse à base de lithium haute température est nécessaire pour que le rotor continue de tourner en douceur. Cela évite une défaillance catastrophique des roulements.
L’obtention d’une qualité de rebroyage de premier ordre à partir de plastiques rigides est le résultat direct d’une configuration mécanique précise. En adaptant soigneusement le type de lame et la taille du tamis aux propriétés thermiques et physiques spécifiques du polymère que vous traitez, vous pouvez transformer les déchets post-industriels en matière première de grande valeur.
Une configuration correctement configurée minimise la poussière, empêche la dégradation thermique et maximise votre débit opérationnel quotidien. Alors que les normes industrielles en matière de résines recyclées continuent d’augmenter, investir dans des équipements fiables est le moyen le plus efficace de garantir que votre installation reste compétitive. Si vous souhaitez mettre à niveau votre ligne de traitement avec des machines hautement conçues et spécifiques à une application, explorez les solutions hautes performances disponibles chez Alva Plastics Machinery pour trouver la configuration exacte exigée par votre installation.
Bien qu’il soit mécaniquement possible d’introduire différents plastiques dans la même configuration, cela est fortement déconseillé pour le contrôle qualité. Les matériaux fragiles bénéficient de lames plates et tranchantes pour réduire la poussière, tandis que les morceaux de PE épais nécessitent des lames à griffes pour une meilleure adhérence et un meilleur couple. L'utilisation d'une configuration générique compromet gravement à la fois la qualité dimensionnelle du rebroyé et le débit volumétrique de la machine.
Une génération excessive de poussière est principalement le symptôme d’un impact contondant plutôt que d’un cisaillement propre. Ceci est généralement dû à des lames très émoussées, à une taille de tamis trop petite qui emprisonne le matériau trop longtemps ou à l'utilisation d'un angle de coupe trop agressif pour les plastiques cassants. L’affûtage des pales du rotor et le calibrage précis de l’écartement des pales selon une tolérance serrée peuvent réduire considérablement la production de poussière.
Les intervalles de maintenance dépendent entièrement du volume de production et de la dureté spécifique des polymères traités. Pour une utilisation quotidienne continue et intensive sur des plastiques rigides et denses, les lames de coupe doivent être inspectées visuellement chaque semaine. En règle générale, ils nécessitent un affûtage professionnel toutes les quelques semaines pour maintenir une coupe précise et éviter le frottement cinétique.
Le polypropylène est très sensible à la chaleur cinétique en raison de son point de fusion plus bas. Si l'ouverture du tamis est trop petite, les particules de plastique restent piégées dans la chambre de découpe pendant une période prolongée. Le frottement mécanique qui en résulte élève rapidement la température, provoquant la fonte du matériau, l'étalement sur l'écran métallique, le blocage complet des trous et finalement le blocage du rotor.
Pour traiter efficacement les plastiques rigides, l'espace libre entre les couteaux rotatifs et les couteaux fixes doit être très serré. Les normes industrielles imposent un écart généralement compris entre 0,1 mm et 0,2 mm. Cet étalonnage précis garantit un cisaillement propre comme celui d'un ciseau à travers le polymère, plutôt que de déchirer ou d'écraser le plastique.
La densité apparente idéale varie selon le polymère, mais en général, les rebroyés rigides de haute qualité doivent imiter fidèlement la densité des granulés vierges, allant généralement de 25 à 35 livres par pied cube. Atteindre cette densité nécessite des coupes nettes et uniformes, sans queues filandreuses ni fines excessives, garantissant une alimentation en douceur dans la trémie de l'extrudeuse sans formation de ponts.
Une conception de rotor lourde et solide offre une inertie cinétique élevée. Une fois tournant à pleine vitesse, cette inertie transporte les lames à travers des morceaux de plastique résistants avec une dépendance minimale à l'énergie électrique continue du moteur. À l’inverse, un rotor ouvert léger connaîtra des chutes soudaines de régime lorsqu’il heurtera des matériaux denses, ce qui obligera le moteur à générer d’énormes pics d’ampérage pour compenser, augmentant ainsi la consommation d’énergie globale.


