Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website
Moderne Recyclinganlagen sind mit einer brutalen betrieblichen Realität konfrontiert. Bei der Gewinnung wertvoller Nichteisenmetalle aus chaotisch gemischten Schrottströmen wie Autoschredderrückständen, Elektroschrott und Siedlungsabfällen geht es nicht mehr nur um einfache Sortierung. Schmelzhütten und Raffinerien setzen heute gnadenlos strenge Reinheitsstandards durch. Sie werden Ladungen, die einen hohen Anteil an Kunststoff- oder Eisenverunreinigungen enthalten, stark bestrafen oder ganz aussortieren.
Betrachtet man die jüngsten Veränderungen in der Branche, so hat der weltweite Vorstoß zu einer Kreislaufwirtschaft die Nachfrage nach hochwertigen Sekundärmetallen in die Höhe geschossen. Der Rückgriff auf veraltete manuelle Sortierung oder dichte Medientrennung führt schnell zu schrumpfenden Gewinnspannen. Um zu überleben und wettbewerbsfähig zu bleiben, rüsten Werke auf fortschrittliche elektromagnetische Sortierlinien um. Der Kauf der Ausrüstung ist jedoch nur der erste Schritt. Unzählige Werksleiter verlieren täglich Gewinne, weil sie zwei kritische Variablen auf Bodenebene ignorieren: Zufuhrgröße und Bandgeschwindigkeit.
In diesem technischen Leitfaden werden die tatsächliche Physik und die alltäglichen Bodenanwendungen der magnetischen Trennung aufgeschlüsselt. Durch die Beherrschung der mechanischen Beziehung zwischen Schrottabmessungen und Bandgeschwindigkeit können Bediener ihre Anlage optimieren, um höchste Reinheitsgrade zu erreichen, Kreuzkontaminationen zu reduzieren und die Verbringung lukrativer Güter auf die Deponie zu verhindern.
Physikalische Abmessungen bestimmen die Kraft: Die Oberfläche eines Schrottpartikels steuert direkt die Stärke der induzierten magnetischen Ströme. Gleichgroße Materialchargen ergeben immer die sauberste Trennung.
Geschwindigkeit steuert die Flugbahn: Die Geschwindigkeit des Förderbandes bestimmt genau, wie Materialien vom Magnetrotor abgeschleudert werden. Eine zu hohe Geschwindigkeit führt zu unvorhersehbaren Sprüngen, während eine zu langsame Geschwindigkeit den gesamten Anlagendurchsatz beeinträchtigt.
Mechanische Synergie ist zwingend erforderlich: Eine hohe Ausbeute erfordert ein mathematisches Gleichgewicht zwischen Aufgabegröße und Bandgeschwindigkeit. Wenn Sie einen Parameter isoliert anpassen, wird der andere sofort durcheinander gebracht.
Die vorgelagerte Vorbereitung ist nicht verhandelbar: Das Zerkleinern, Sieben und Sortieren von gemischtem Schrott, bevor er jemals die Magnetzone berührt, ist eine unbedingte Voraussetzung für eine hocheffiziente Sortierung.
Hardware-Anpassung: Durch die Spezifikation von Geräten mit Frequenzumrichtern und exzentrischen Rotorkonfigurationen können Anlagen gezielt auf bestimmte Metalle basierend auf ihrer einzigartigen physikalischen Dichte abzielen.
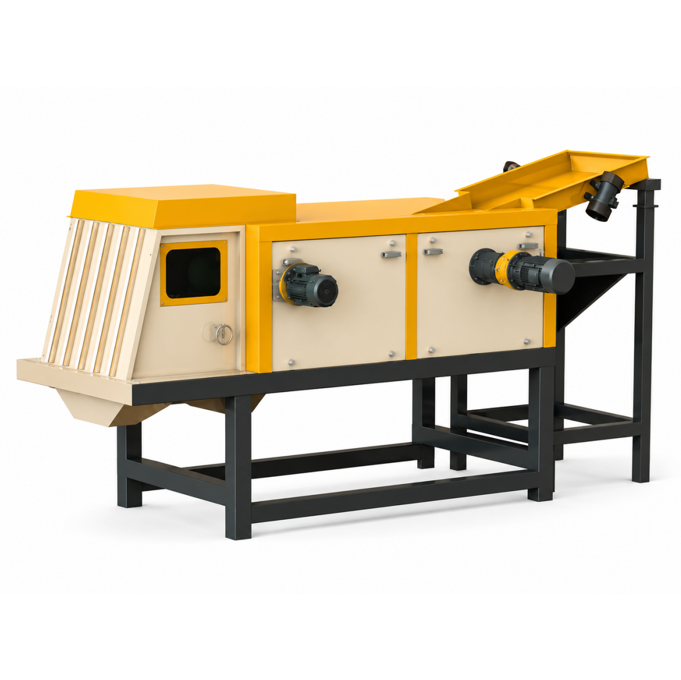
Im Kern beruht die elektromagnetische Sortierung auf dem Faradayschen Induktionsgesetz. Die Maschine verfügt über einen Hochgeschwindigkeits-Magnetrotor, der in einer nichtmetallischen rotierenden Außentrommel positioniert ist. Diese Baugruppe sitzt direkt am Auswurfkopf eines Förderbandes. Da sich der Innenrotor mit extremer Geschwindigkeit dreht – oft über 3.000 Umdrehungen pro Minute – erzeugt er ein schnell wechselndes Magnetfeld. Wenn sich leitende Metalle durch diese dynamische Zone bewegen, bilden sich in den Metallpartikeln sofort elektrische Ströme.
Konkret erzeugen diese neu gebildeten Ströme ein sekundäres Magnetfeld, das dem Primärfeld des sich drehenden Rotors heftig entgegenwirkt. Dieser magnetische Zusammenstoß erzeugt eine plötzliche, spürbare Abstoßungskraft. Wenn Sie auf dem Sortierboden stehen, können Sie buchstäblich sehen, wie das Metall nach vorne springt und seine Flugbahn in der Luft verändert. Im Gegensatz dazu bleiben inerte Materialien wie Kunststoffe, Glas und Holz den magnetischen Turbulenzen völlig ausgesetzt. Durch die natürliche Schwerkraft fallen sie einfach von der Bandkante ab.
Gemischte Schrottströme sind chaotische Matrizen aus schweren Polymeren, Keramik und hochwertigen Metallen. Das effiziente Extrahieren des leitfähigen Anteils erfordert eine hohe Beanspruchung Nichteisenmetallabscheider . Durch die Automatisierung dieses Extraktionsprozesses können moderne Anlagen kontinuierlich große Mengen verarbeiten, was sich direkt in höheren Gewinnspannen und einem geringeren ökologischen Fußabdruck niederschlägt.
Eine der am häufigsten falsch verwalteten Variablen auf dem Sortierboden ist der dimensionale Fußabdruck des Inputmaterials. Die vom Magnetrotor erzeugte Abstoßungskraft hängt stark vom physikalischen Volumen und der Oberfläche des einzelnen Schrottstücks ab. Eine größere Oberfläche wirkt wie eine breite Leinwand. Es ermöglicht die Bildung ausgedehnter, robuster Ströme. Dadurch erfährt ein riesiges Stück Aluminiumguss einen gewaltigen Stoß, der zu einem dramatischen Sprung über die mechanische Splitterplatte führt.
Feine Partikel mit einer Größe von unter 5 Millimetern stellen eine große mechanische Herausforderung dar. Ihre begrenzte Masse und winzige Oberfläche verhindern die Induktion starker Strömungen. Standardrotoren können einfach nicht schnell genug eine Feldveränderung erzeugen, um diese Feinpartikel wirksam abzuwehren. Das Einfangen von Mikrometallen erfordert spezielle Hochfrequenzrotoren, die mit einer dichteren Konzentration an Magnetpolen ausgestattet sind.
Ein katastrophaler Betriebsfehler führt dazu, dass das System eine äußerst inkonsistente Größenverteilung aufweist. Stellen Sie sich vor, 100 Millimeter schwere Autoteile neben winzigen Kupferschnitzeln auf das Förderband zu werfen. Die mechanische Physik bricht sofort zusammen. Wenn Sie die Verteilerplatte so einstellen, dass sie den schweren, weit entfernten Wurf der großen Teile auffängt, werden die kleineren Drähte zu kurz kommen und im Abfallbehälter landen. Darüber hinaus können große Brocken physisch mit kleineren abgestoßenen Metallen in der Luft kollidieren und wertvolles Material nach unten in den Reststrom schleudern.
Um größenbedingte Ineffizienzen zu beheben, müssen Sie im Vorfeld eine gründliche Vorbereitung durchführen. Empirische Daten aus der Praxis belegen durchweg, dass eine Verringerung der Größenfraktion des Futtermaterials die Ausbeute drastisch erhöht. Best Practices erfordern die Integration industrieller Schredder und anschließender Mehrdeck-Vibrationssiebe. Durch die Kategorisierung von Schrott in strenge, enge Fraktionen, bevor er die magnetische Zone erreicht, können Bediener die Maschine speziell für das aerodynamische Profil genau dieser Größenklasse kalibrieren.
Feed-Größenkategorie |
Typischer Schrotttyp |
Erforderliches Rotordesign |
Optimale Bandgeschwindigkeit |
|---|---|---|---|
Groß (50 mm - 150 mm) |
Autoteile, schwere Strangpressteile |
Standardmäßig konzentrisch/exzentrisch |
1,0 - 1,5 Meter/Sekunde |
Mittel (10 mm – 50 mm) |
Allgemeine gemischte Wertstoffe |
Exzentrischer Rotor |
1,5 - 2,0 Meter/Sekunde |
Fein (2mm - 10mm) |
Elektronisches Schreddern, Drahthacken |
Hochfrequenz (3000+ U/min) |
2,0 - 2,5 Meter/Sekunde |
Wenn der Magnetrotor als Motor des Betriebs dient, fungiert das Förderband als Lenkrad. Die lineare Geschwindigkeit des Bandes bestimmt die anfängliche horizontale Geschwindigkeit des Schrotts beim Eintritt in das Magnetfeld. Wenn Materialien aus der Kopfrolle austreten, folgen sie einer parabolischen Flugbahn, die durch die Schwerkraft, ihre anfängliche Vorwärtsgeschwindigkeit und den magnetischen Druck bestimmt wird.
Die mechanische Verteilerplatte ist die physische Barriere, die Ihre Produktströme teilt. Es muss sorgfältig positioniert werden, um genau die Lücke zwischen dem fallenden inerten Abfall und den abgestoßenen Metallen zu treffen. Sollte ein Bediener die Bandgeschwindigkeit willkürlich ändern, verschiebt sich augenblicklich die gesamte Bahnkurve. Ohne eine sofortige Neukalibrierung des Splitterwinkels und -abstands ist eine starke Produktverunreinigung unvermeidlich.
Facility Manager navigieren bei der Anpassung ihrer Prozesse ständig mit dem inhärenten Kompromiss zwischen Durchsatzvolumen und Sortiergenauigkeit Recycling-Sortierausrüstung . Schnellere Bänder maximieren die Verarbeitungskapazität pro Tonne pro Stunde. Extreme Geschwindigkeiten führen jedoch zu kinetischer Instabilität. Leichte Materialien können abprallen oder rollen und im kritischen Moment der magnetischen Einwirkung ihre Position ändern. Ein schnelleres Band verringert auch die magnetische Verweilzeit, was die Abstoßungskraft stark schwächt.
Langsamere Bänder sorgen für maximale magnetische Einflusszeit. Dies führt zu hochpräzisen, vorhersehbaren Flugbahnen. Der Hauptnachteil hierbei ist eine drastische Reduzierung der volumetrischen Verarbeitung, die leicht zu Engpässen in der gesamten Anlage führen kann.
Unabhängig von der gewählten Geschwindigkeit muss sich das Band schnell genug bewegen, um sicherzustellen, dass das ankommende Material in einer strengen Einzelschicht verteilt wird, die üblicherweise als Monoschicht bezeichnet wird. Bediener starren auf gestapelte Schrotthaufen auf einem laufenden Band und beobachten, wie das Geld auf die Mülldeponie gelangt. Wenn schwere inerte Materialien auf Metallen ruhen, werden diese physisch festgehalten. Die Magnetkraft ist selten stark genug, um ein Stück Aluminium durch drei Zoll nasses Gummi zu schleudern, wodurch das eingeschlossene Metall direkt in den Abfallschacht fällt.
Aufgrund seiner einzigartigen physikalischen Eigenschaften gilt Aluminium weithin als das am einfachsten einzufangende Metall. Es zeichnet sich durch eine hervorragende elektrische Leitfähigkeit bei gleichzeitig bemerkenswert geringer physikalischer Dichte aus. Dieses hohe Verhältnis von Leitfähigkeit zu Dichte bedeutet, dass die induzierten magnetischen Ströme die Schwerkraft des Metalls mühelos überwinden.
Bei der Abstimmung des Systems auf eine primäre Funktion Aluminiumabscheider werden Bediener Zeuge eines kraftvollen, weit entfernten Wurfs. Da Aluminium den Rotor mit so hoher Geschwindigkeit verlässt, können Sie die Bandgeschwindigkeit häufig erhöhen, um den Anlagendurchsatz zu maximieren. Die Splitterplatte kann anschließend weiter nach hinten versetzt werden, um sicherzustellen, dass nur die absolut sauberste und hochwertigste Aluminiumfraktion im Primärbehälter aufgefangen wird.
Kupfer stellt eine viel komplexere mechanische Hürde dar. Obwohl Kupfer eine hohe Leitfähigkeit hat, ist es deutlich dichter und schwerer als Aluminium. Dieses niedrige Verhältnis von Leitfähigkeit zu Dichte erfordert, dass die magnetische Abstoßungskraft gegen eine beträchtliche physikalische Masse ankämpfen muss.
Bei der Konfiguration der Maschine, um als dedizierte Maschine zu fungieren Beim Kupferabscheider muss die Ausrüstung fein abgestimmt sein. Kupfer springt nicht wie Aluminium über die Lücke. Seine Flugbahn neigt dazu, steil abzufallen und viel näher an den inerten Abfallstrom heranzukommen. Um Kupfer effektiv aufzufangen, ohne dass sich Kunststoffverunreinigungen ansammeln, müssen Bediener die Bandgeschwindigkeit reduzieren, um die magnetische Verweilzeit zu maximieren, und die Splitterplatte vorsichtig viel näher an die Trommel bringen.
Der katastrophalste Betriebsausfall besteht darin, dass die Entfernung von Eisen und Stahl stromaufwärts versäumt wird. Da die Ausrüstung unglaublich starke Magnetfelder nutzt, werden eisenhaltige Materialien heftig vom Rotor angezogen und nicht abgestoßen. Wenn ein Eisenbolzen die Sortierzone erreicht, verriegelt er sich an der Magnettrommel unter dem Band. Die Reibung, die durch das Reiben des laufenden Bandes am stationären Eisen entsteht, erzeugt schnell enorme Hitze. Wenn das Band schmilzt, nehmen die Bediener schnell den Geruch von verbranntem Gummi wahr, der möglicherweise den Trommelmantel beschädigt oder einen Anlagenbrand auslöst. Vor diesem Schritt ist ein hochintensiver Überbandmagnet unbedingt erforderlich.
Durch Stoßeinspeisung wird die Trennleistung sofort zerstört. Hierbei handelt es sich um die faule Praxis, riesige, uneinheitliche Schrotthaufen mit einem Frontlader auf das Band zu kippen. Wenn Material in unregelmäßigen Klumpen ankommt, können die unter den Nichtmetallen eingeschlossenen Metalle nicht entweichen. Anlagen müssen automatische Vibrationsförderer direkt vor dem Band installieren. Ein Vibrationsförderer sorgt für eine gleichmäßige, dosierte und verteilte Materialzufuhr und bildet die für eine genaue Sortierung erforderliche Monoschicht.
Die Stärke eines Magnetfelds nimmt mit zunehmender Entfernung exponentiell ab. Das Förderband selbst fungiert als physikalische Barriere zwischen dem Metallschrott und dem Magnetrotor. Durch die Verwendung eines zu dicken Ersatzbandes oder durch die Ansammlung von Schmutz, Feuchtigkeit und feinem Schlamm auf der Bandoberfläche wird dieser Spalt künstlich vergrößert. Regelmäßige Reinigung, ordnungsgemäße Spannung und die Verwendung möglichst dünner Spezial-Polyurethan-Riemen sind tägliche Notwendigkeiten, um die maximale Abstoßungskraft aufrechtzuerhalten.
Bei der Bewertung von a Beim Metallrückgewinnungsabscheider ist die Innengeometrie des Rotors von größter Bedeutung. Konzentrische Rotoren positionieren die Magnettrommel im Totpunkt innerhalb der Außenhülle. Obwohl dies bei reinen Materialströmen akzeptabel ist, kann es leicht zu Rückständen von Eisenstaub kommen, der zu einem Einbrennen an der Außenhülle führt. Exzentrische Rotoren hingegen positionieren das Magnetfeld außermittig und zielen so genau auf den Punkt des Materialaustrags. Dieses fortschrittliche Design wirft auf natürliche Weise eingeschlossenen Eisenstaub ab, wenn es sich nach unten dreht, was die Lebensdauer des Bandes und der Trommel erheblich verlängert. Für abrasive Mischschrottanwendungen sind exzentrische Konstruktionen der unbestrittene Industriestandard.
Da die Zufuhrgrößen schwanken und sich die Metallziele je nach Marktpreis ändern, ist betriebliche Flexibilität von entscheidender Bedeutung. Der Kauf von Geräten, die fest auf eine einzige, statische Geschwindigkeit ausgelegt sind, schränkt die Rentabilität einer Anlage erheblich ein. Die Einrichtungen müssen sicherstellen, dass ihre Maschinen sowohl am Förderbandmotor als auch am Magnetrotormotor mit Frequenzumrichtern ausgestattet sind. Mit diesen Antrieben können Bediener über ein digitales Bedienfeld präzise Anpassungen in Echtzeit vornehmen. Sie können die Physik der Maschine sofort an unterschiedliche Losgrößen anpassen, ohne dass es zu kostspieligen mechanischen Ausfallzeiten kommt.
Kapitalinvestitionen in schwere Trenntechnologie sollten immer durch empirische Daten und nicht nur durch Datenblätter gestützt werden. Renommierte Hersteller stellen spezielle Materialprüfeinrichtungen zur Verfügung. Bevor Sie eine Bestellung abschließen, senden Sie Massenproben Ihres spezifischen Mischschrotts an den Hersteller. Dies ermöglicht strenge Tests verschiedener Bandgeschwindigkeiten, Rotorfrequenzen und Zufuhrgrößen und stellt sicher, dass die ausgewählte Maschine Ihre erforderlichen Reinheits- und Ertragsmaßstäbe in einer realen Umgebung definitiv erfüllt.
Fortschrittliche Sortiertechnologie ist ein hochentwickeltes Stück Ingenieurskunst und keine einfache Plug-and-Play-Maschine. Der Gesamterfolg und die Rentabilität Ihrer Anlage hängen in hohem Maße von der Beherrschung der genauen Physik der Aufgabegröße und der feinen Mechanik der Bandgeschwindigkeit ab. Wenn Sie sich die Zeit nehmen, gemischten Schrott ordnungsgemäß vorzusieben und die Bandgeschwindigkeiten sorgfältig zu kalibrieren, führt dies direkt zu höheren Reinheitsgraden, drastisch reduzierten Deponiegebühren und höheren Marktpreisen für Ihre zurückgewonnenen Metalle. Indem Sie Ihre Sortierlinie als regelbares Instrument und nicht als statischen Förderer behandeln, können Sie das wahre finanzielle Potenzial erschließen, das in Ihren gemischten Schrottströmen verborgen ist. Besuchen Sie noch heute https://www.cnalva.com, um branchenführende Sortierlösungen zu erkunden und Geräte zu finden, die perfekt auf Ihren Materialstrom zugeschnitten sind.
Es gibt keine allgemeingültige Geschwindigkeit. Sie liegt typischerweise zwischen 1,0 und 3,0 Metern pro Sekunde. Die ideale Geschwindigkeit hängt vollständig von der Aufgabegröße und den spezifischen Metallen ab, auf die abgezielt wird. Größere, schwerere Materialien erfordern im Allgemeinen langsamere Geschwindigkeiten, um die magnetische Verweilzeit zu maximieren. Leichtere Materialien benötigen eine schnellere und präzisere Kalibrierung, um unregelmäßiges Springen auf dem Band zu verhindern.
Während die Ausrüstung hervorragend darin ist, leitfähige Metalle von inerten Nichtmetallen zu trennen, ist die direkte Trennung von Kupfer von Aluminium mit nur einer Maschine äußerst schwierig, da beide Metalle auf das Magnetfeld reagieren. Da hochleitfähiges, leichtes Aluminium jedoch viel stärker abgestoßen wird als dichtes Kupfer, können fortgeschrittene Bediener ein mehrstufiges mechanisches Splittersystem verwenden, um sie basierend auf ihren unterschiedlichen Landebahnen teilweise zu klassifizieren.
Standardrotoren haben im Allgemeinen Probleme mit Partikeln unter 5 Millimetern, da ihnen die Oberfläche fehlt, um starke interne Strömungen zu erzeugen. Allerdings sind spezielle Hochfrequenzgeräte – die mit dicht gepackten Magnetpolen und extremen Rotorgeschwindigkeiten von über 3.000 U/min ausgestattet sind – speziell für die Gewinnung ultrafeiner Metalle bis zu einer Größe von 1 oder 2 Millimetern konzipiert.
Dieses kostspielige Problem wird normalerweise durch drei verschiedene Betriebsausfälle verursacht. Erstens ist die Bandgeschwindigkeit zu hoch, was dazu führt, dass das Material abprallt und das optimale Magnetfeld verfehlt. Zweitens ist der Vorschub zu tief und nicht in einer Monoschicht eingeebnet, was dazu führt, dass schwere Kunststoffe oder nasses Gummi das Metall festhalten. Drittens schwankt die Futtergröße zu stark, was bedeutet, dass die Splitterplatte nicht genau positioniert werden kann, um sowohl große Brocken als auch kleine Flocken gleichzeitig aufzufangen.
Die Lebensdauer des Bandes hängt stark von der Abrasivität Ihres Schrottstroms und der Effizienz Ihrer vorgeschalteten Eisenentfernung ab. Bei anspruchsvollen Anwendungen wie Auto-Shredder-Rückständen müssen die Riemen möglicherweise alle 3 bis 6 Monate ausgetauscht werden. Überwachen Sie das Band immer auf tiefe Rillen oder Ausdünnungen, da ein beschädigtes Band den Spalt zwischen dem Rotor und dem Material vergrößert und so den Magnetdruck stark schwächt.
Ja, aber Feuchtigkeit führt zu mechanischem Widerstand. Nasse Materialien, insbesondere Schlamm oder feuchtes Papier, neigen dazu, zusammenzuklumpen und am Förderband festzukleben. Diese Verklumpung verhindert die notwendige Monoschichtbildung und kann Leichtmetalle physisch beschweren und verhindern, dass sie über die Splitterplatte springen. Für optimale Rückgewinnungsraten wird dringend empfohlen, das Futtermaterial so trocken wie möglich zu halten.