
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-24 Origine : Site


Les coûts opérationnels cachés s’accumulent rapidement lors du traitement de flux de déchets volumineux, contaminés ou à haute résistance. Les temps d'arrêt du déchiqueteur, les pannes catastrophiques des lames et les calages fréquents du moteur détruisent la productivité de l'installation. Les machines standard à rotor unique ou légères tombent fréquemment en panne dans ces conditions difficiles. Ils se coincent facilement. Ils subissent une usure accélérée lorsqu’ils sont introduits dans des mélanges imprévisibles de déchets solides, de pneus ou de métaux lourds. Un seul objet incassable peut interrompre toute une chaîne de recyclage ou d’élimination pendant des jours.
Les gestionnaires d'installations doivent évaluer soigneusement l'architecture mécanique et les capacités des matériaux. Vous devez déterminer si un Le broyeur à double arbre est l'équipement approprié pour votre application spécifique à haute contrainte. Les exigences de débit dictent la sélection des machines. Les flux de déchets imprévisibles nécessitent une ingénierie robuste. Nous analyserons comment la mécanique à double arbre surmonte les limites des systèmes de broyage standards.
L'action de cisaillement à faible vitesse et à couple élevé empêche l'enroulement du matériau, minimise le calage du moteur et traite efficacement les charges imprévisibles.
Les lames en alliage forgé robuste et traitées thermiquement sont des critères d'évaluation essentiels pour prolonger les intervalles d'entretien lors de la manipulation de matériaux abrasifs ou résistants aux chocs.
La sélection de la bonne machine nécessite d'équilibrer les exigences de débit avec la géométrie du disque de coupe, la conception du crochet, les dimensions de la chambre de coupe et le cycle de service.
Les systèmes de déchiquetage à grande vitesse reposent sur une rotation rapide du rotor pour déchiqueter ou couper les matériaux contre une lame de stator stationnaire. Cette action à grande vitesse génère une chaleur de friction massive. Lors du traitement de matériaux à bas point de fusion comme les plastiques agricoles, les films rétractables ou les textiles synthétiques, cette chaleur provoque une fusion localisée. Le plastique se liquéfie légèrement, s'étale sur la chambre de découpe et se solidifie rapidement en refroidissant. Cela conduit à un colmatage important de la chambre et à une qualité de sortie dégradée. Les opérateurs doivent déchiqueter manuellement le plastique durci des tamis et des rotors, perdant ainsi des heures de production.
Les rotors à grande vitesse présentent également une extrême vulnérabilité aux contaminants. Les flux de déchets imprévisibles contiennent souvent des inclusions non déchiquetables. Des morceaux de métal solides, des blocs moteurs lourds ou des plaques d'acier épaisses se cachent facilement dans les déchets encombrants. Lorsqu'un rotor à grande vitesse heurte une inclusion d'acier solide, l'énergie cinétique est transférée directement dans la structure de la machine. Cela provoque des dommages catastrophiques au rotor, des écrans brisés et des arbres de transmission cassés. Le processus de réparation nécessite du matériel de levage lourd et des jours d’arrêt.
L'enroulement du matériau présente un autre point de défaillance pour les systèmes à arbre unique. Les matériaux longs, fibreux ou filiformes se comportent de manière imprévisible pendant le traitement. Le fil de mise en balles, les rubans textiles et les longs films plastiques ont tendance à s’enrouler étroitement autour d’un seul arbre de rotation. À mesure que le matériau s’accumule, il crée une masse épaisse et durcie qui étouffe le rotor. Le moteur cale sous l'immense friction. Le nettoyage de ce matériau enveloppé nécessite des temps d'arrêt prolongés, des chalumeaux et une découpe manuelle.
Les systèmes à double arbre utilisent une approche mécanique fondamentalement différente. Deux arbres contrarotatifs fonctionnent simultanément dans la chambre de coupe. Ils tournent vers l’intérieur l’un vers l’autre. Cette rotation relative saisit activement les matériaux volumineux. Les crochets agressifs mordent les déchets et les tirent vers le bas dans la zone de coupe. La machine ne dépend pas uniquement de la gravité pour alimenter le matériau. Ce mécanisme d'alimentation actif assure le traitement continu d'articles volumineux et encombrants comme des matelas ou des conteneurs pour vrac intermédiaires.
Le cœur de ce système est l’action de cisaillement imbriquée. Les disques de coupe opposés s'empilent alternativement le long des deux arbres parallèles. Lorsque les arbres tournent à faible vitesse, généralement entre 15 et 40 tr/min, ces disques agissent comme d'énormes ciseaux industriels. Ils déchirent, cisaillent et fracturent des matériaux résistants en utilisant un couple extrême plutôt qu'une vitesse élevée. Le fonctionnement à basse vitesse maximise la force de rotation. Cela permet aux lames de trancher des matériaux denses sans caler le moteur d'entraînement.
Les ingénieurs intègrent une conception autonettoyante pour empêcher l’enroulement du matériau. Les plaques de dévêtissage stationnaires se montent directement entre les disques de coupe rotatifs. Lorsque les lames traversent la zone de coupe, les plaques de dévêtissage grattent physiquement le matériau des pieds de lame. Cette action de nettoyage naturelle empêche les fibres longues et les fils de s'enrouler autour des tiges. La chambre de coupe reste dégagée, garantissant un fonctionnement continu et ininterrompu.
Métrique opérationnelle |
Arbre unique à grande vitesse |
Double arbre à basse vitesse |
|---|---|---|
Vitesse de fonctionnement |
Élevé (100 à 300+ tr/min) |
Faible (15 à 40 tr/min) |
Livraison de couple |
Faible à modéré |
Extrêmement élevé |
Génération de chaleur |
Élevé (Risque de fusion du plastique) |
Faible (processus de découpe à froid) |
Tolérance au métal |
Mauvais (risque de défaillance catastrophique) |
Excellent (cisailles ou auto-inversions) |
Matériau d'enroulement |
Risque élevé (nécessite une compensation manuelle) |
Faible risque (plaques de décapage autonettoyantes) |
Dimensionnement de la sortie |
Précis (utilise des écrans de dimensionnement) |
Variable (réduction primaire grossière) |
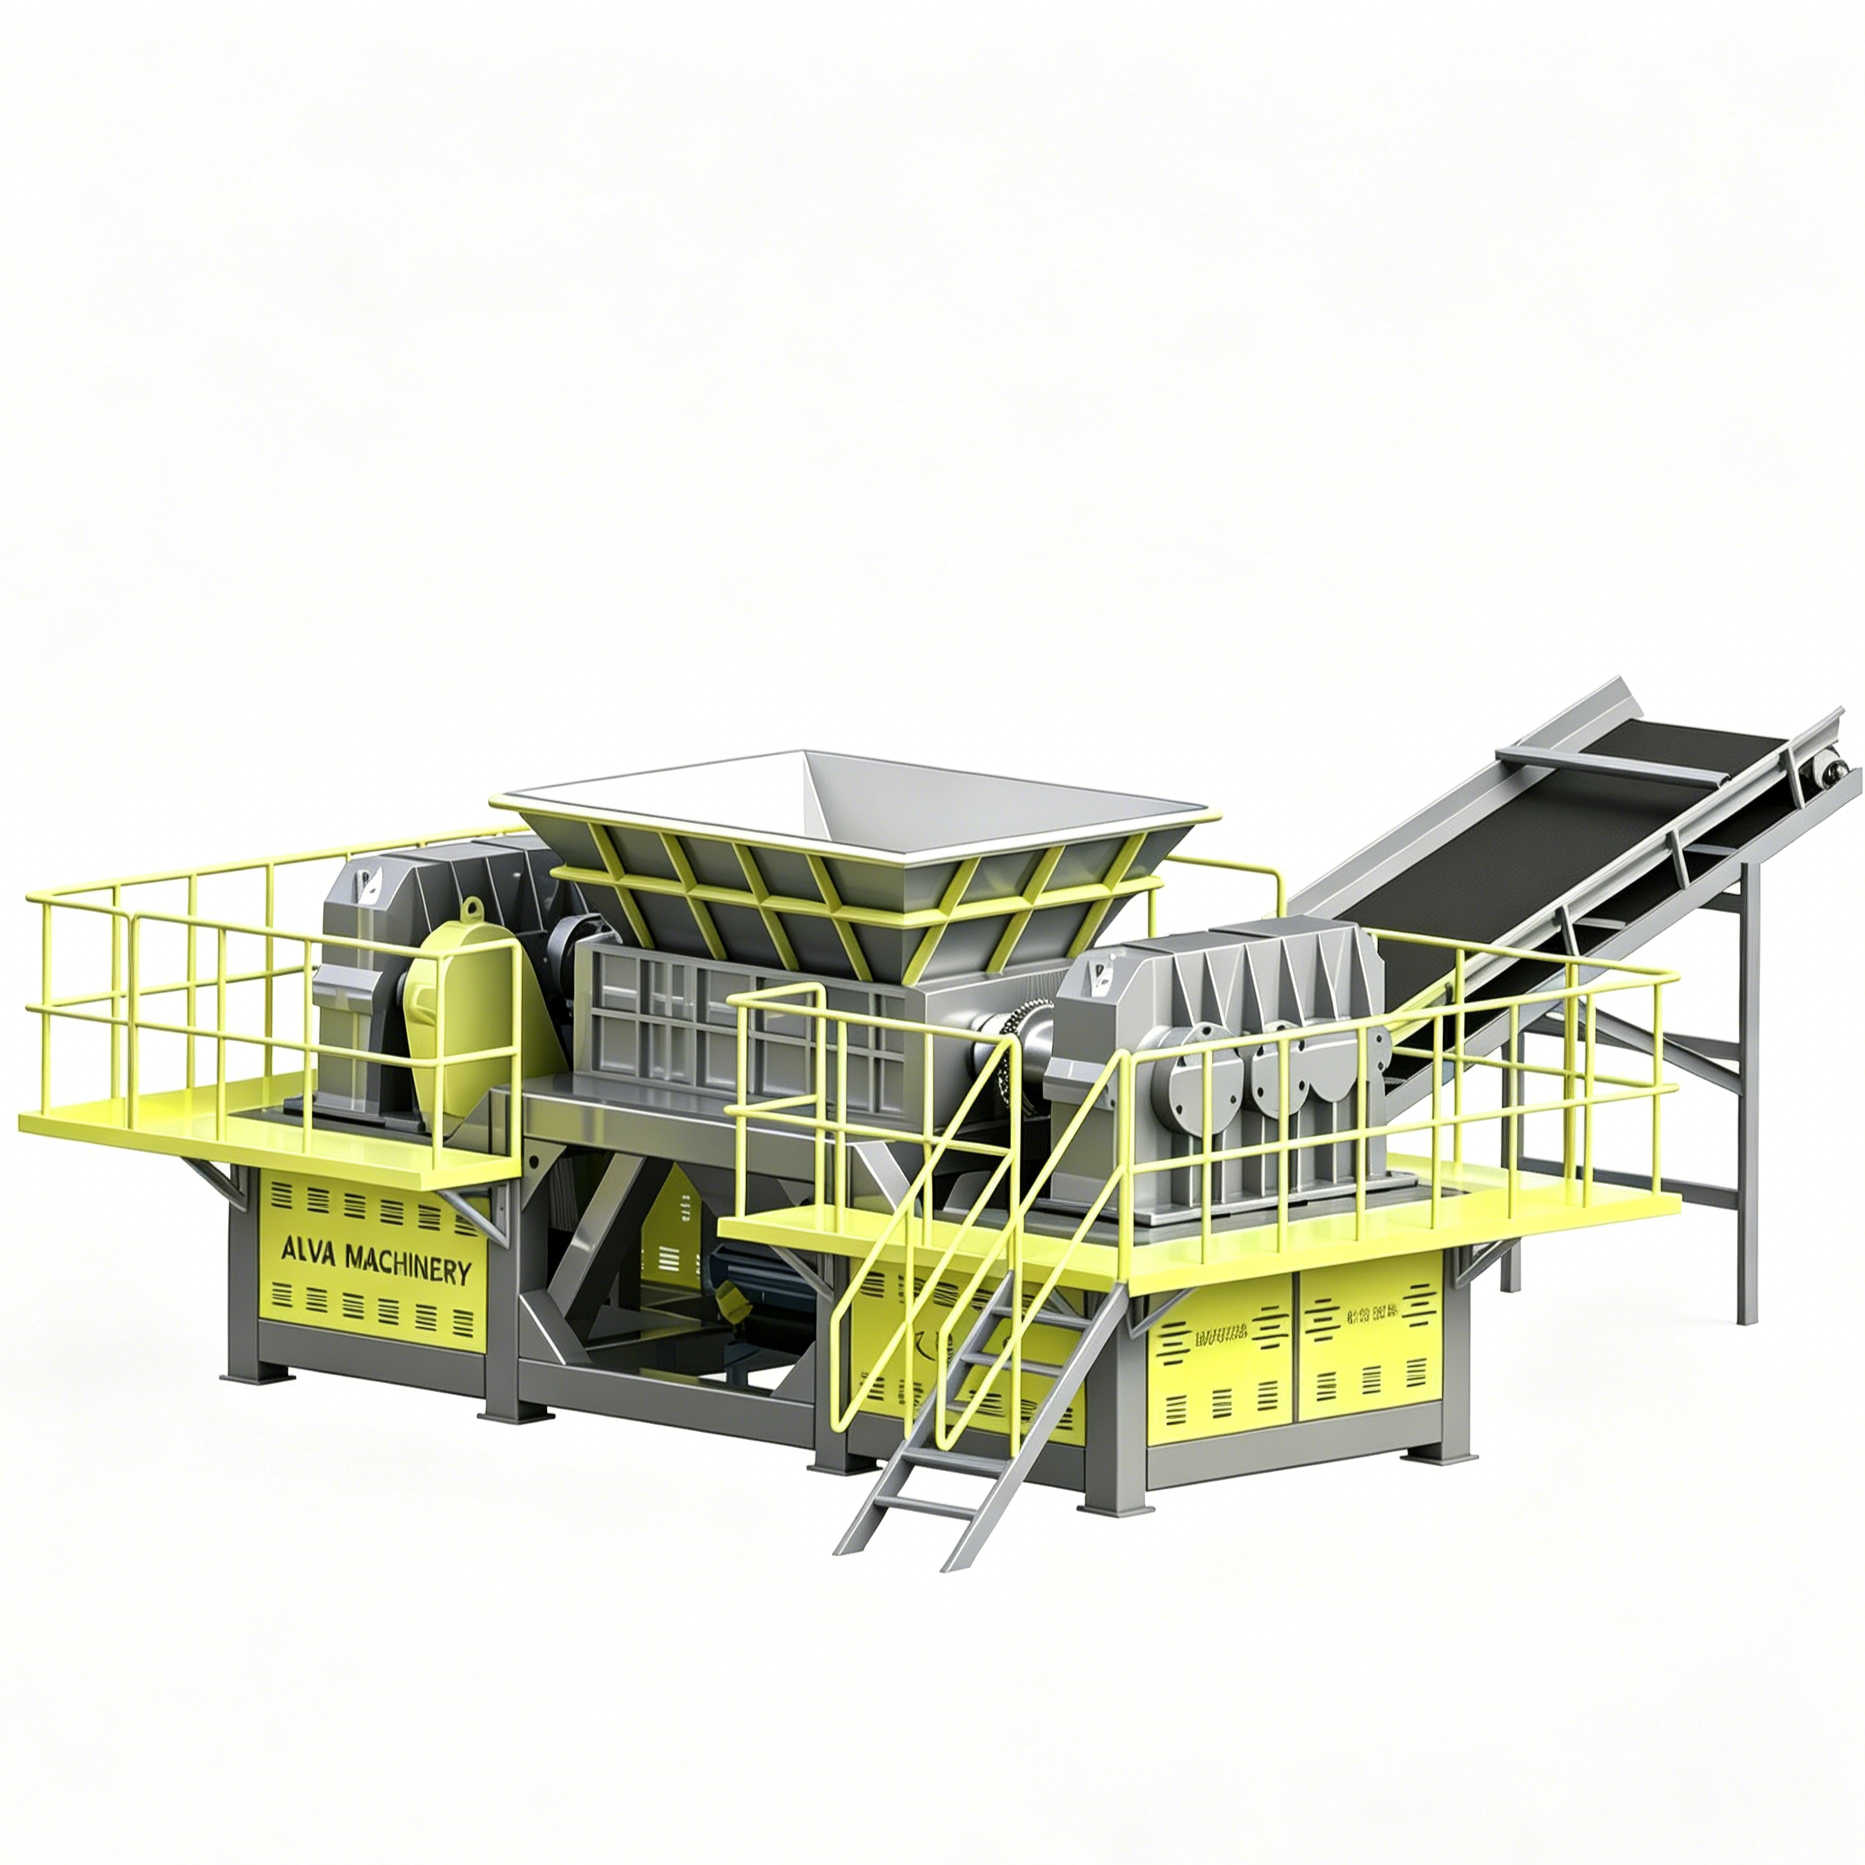
Les déchets solides municipaux présentent un défi unique en raison de leur extrême variabilité. Un seul chargement peut contenir des plastiques rigides, des textiles lourds, des matières organiques et des métaux cachés. Les systèmes à double arbre excellent dans la gestion simultanée de ces densités variables. Le couple à basse vitesse écrase facilement les plastiques rigides tandis que les bords tranchants de la lame coupent les textiles résistants. La machine traite ce mélange chaotique sans bourrage ni nécessiter de pré-tri des matériaux.
Les installations utilisent principalement ces machines pour la réduction de taille primaire. Ils constituent la première étape de la chaîne de traitement des déchets. La déchiqueteuse brise les sacs poubelles, fracture les gros objets et crée une taille de sortie approximative et gérable. Cette réduction de volume prépare les déchets mélangés au traitement en aval. Les bandes transporteuses, les séparateurs magnétiques et les trieurs optiques fonctionnent beaucoup plus efficacement lorsqu’ils sont alimentés par un flux de matériaux cohérent et pré-déchiqueté. Le broyeur garantit que les équipements en aval reçoivent un flux constant de matériaux libérés, évitant ainsi les blocages lors des étapes de tri ultérieures.
Les débris de construction et de démolition contiennent des structures massives et rigides. Les palettes en bois volumineuses, les meubles lourds et le bois de construction résistent aux méthodes de concassage standard. Le mécanisme à double arbre saisit facilement ces gros objets. Les crochets agressifs mordent dans le bois et entraînent toute la structure dans la zone de cisaillement. Le couple extrême brise et brise le bois épais sans effort, réduisant les palettes massives en copeaux de bois gérables en quelques secondes.
Le bois C&D arrive rarement propre. Il contient des attaches cachées, des clous lourds, des vis en acier et des supports métalliques épais. Les broyeurs de bois standard subissent une destruction immédiate de la lame lorsqu'ils rencontrent ces métaux. Un système robuste à double arbre tolère ces inclusions cachées. Les lames robustes coupent les clous et les supports le long du bois. Cela élimine le besoin de décrochage manuel avant le traitement, ce qui augmente considérablement le débit de l'installation et protège les broyeurs à marteaux en aval de la contamination métallique.
Les pneus en caoutchouc présentent un défi de traitement notoire en raison de l'effet de rebond. Les matériaux élastiques absorbent naturellement l’énergie cinétique et dévient les lames de coupe standard. Les rotors à grande vitesse rebondissent souvent sur la surface en caoutchouc sans pénétrer. Les systèmes à double arbre surmontent ce problème grâce à des conceptions de crochets agressives et spécialisées. Ces crochets pointus et prononcés transpercent physiquement le caoutchouc élastique. Une fois accrochés, les arbres tirent le pneu vers le bas, le forçant à travers les disques de cisaillement imbriqués.
Les pneus de tourisme et de camion contiennent un renfort en fil d'acier épais. La gestion de ces armatures en acier est nécessaire pour un fonctionnement continu. La déchiqueteuse doit cisailler simultanément le caoutchouc résistant et les tringles en acier à haute résistance. Les lames forgées robustes y parviennent sans subir d'écaillage excessif. L'action de cisaillement à basse vitesse coupe le fil proprement. Cela empêche l'acier de s'emmêler autour des arbres et prolonge la durée de vie des bords des lames.
Le traitement des métaux légers et des déchets électroniques nécessite une immense force de coupe. Les installations traitent régulièrement des extrusions d'aluminium, des câbles de cuivre épais, des fûts en acier léger et des boîtiers électroniques rigides. Les disques de verrouillage agrippent ces profilés métalliques et appliquent une force de cisaillement écrasante. Les lames plient, sertissent et coupent le métal en bandes. Cela libère des composants internes précieux, tels que le fil de cuivre emprisonné dans des boîtiers en acier, préparant ainsi le matériau pour la séparation en aval.
La résistance aux chocs est une exigence non négociable lors du traitement des métaux. La fracturation des composants métalliques génère de violentes forces de choc dans la chambre de coupe. Les lames moulées standard se brisent sous cette contrainte. Les fabricants doivent utiliser des lames en alliage forgé robustes. Le forgeage aligne la structure du grain de l'acier, offrant une absorption supérieure des chocs. Ces lames spécialisées absorbent les forces de choc sans se fissurer, garantissant ainsi un fonctionnement fiable lors du traitement des métaux lourds.
Lors du traitement des déchets électroniques et des métaux légers, les opérateurs suivent une séquence spécifique pour maximiser la valorisation :
Chargez les composants métalliques volumineux dans la trémie du broyeur à l’aide d’une pelle à grappin.
Laissez les arbres jumeaux plier et cisailler les boîtiers métalliques, libérant ainsi le câblage interne et les circuits imprimés.
Déchargez le matériau grossièrement déchiqueté sur un convoyeur vibrant pour répartir la charge uniformément.
Passer le matériau sous un séparateur magnétique à bandes croisées pour éliminer les métaux ferreux.
Introduisez le mélange non ferreux et plastique restant dans un séparateur à courants de Foucault pour la récupération finale.
Le choix des matériaux pour les disques de coupe dicte directement la longévité de la machine. Les alliages d'acier standard s'usent rapidement lorsqu'ils sont exposés à des flux de déchets abrasifs. Les fabricants doivent utiliser des aciers alliés de haute qualité traités thermiquement comme le D2 ou le 4140. Un traitement thermique approprié durcit la surface de la lame tout en conservant un noyau résistant et ductile. Cette métallurgie spécifique a un impact direct sur la résistance à l'usure et la rétention des bords. Les alliages de haute qualité prolongent considérablement les intervalles d'entretien, permettant ainsi à la machine de fonctionner plus longtemps entre les cycles de maintenance.
La configuration des lames doit correspondre aux caractéristiques spécifiques de votre matériau. Le nombre de crochets, la forme du crochet et l’épaisseur de la lame déterminent la taille finale du produit et l’efficacité de l’alimentation. Des crochets moins nombreux et plus grands fonctionnent mieux pour saisir des objets volumineux comme des fûts de 55 gallons ou de grandes palettes. Un plus grand nombre de crochets par disque améliore l'efficacité de préhension des matériaux fins et plats comme le carton ou le film plastique. Vous devez spécifier la géométrie correcte de la lame pour optimiser les performances de votre Machine de déchiquetage industrielle.
Les gestionnaires d'installations doivent faire la différence entre les modèles compacts et les unités robustes. Les pré-broyeurs compacts conviennent aux petites installations ayant des besoins de traitement intermittents. Ils supportent des charges plus légères et nécessitent des temps d'arrêt de refroidissement périodiques. Les modèles massifs et robustes sont conçus pour un traitement municipal ou industriel continu et à grand volume. Ces unités sont dotées de roulements surdimensionnés, d'arbres massifs et d'un cycle de service continu. Ils fonctionnent 24h/24 et 7j/7 sans surchauffe ni fatigue structurelle.
Les contraintes d'encombrement dictent souvent le choix de la machine. Vous devez équilibrer les dimensions requises de la chambre de coupe avec votre espace au sol disponible. Le traitement des déchets encombrants nécessite une grande trémie d'alimentation et une large chambre de découpe. La machine doit toujours s'intégrer dans les points d'intégration établis de votre usine de recyclage. Une planification spatiale minutieuse garantit que le broyeur s'aligne parfaitement avec les convoyeurs d'alimentation et les équipements de tri de décharge existants.
L'évaluation des compromis entre les entraînements hydrauliques et électriques est nécessaire pour des performances optimales. Les entraînements hydrauliques offrent une tolérance supérieure aux charges de choc. Lorsqu'un broyeur hydraulique heurte un objet incassable, le système fluide absorbe l'impact, protégeant ainsi les composants mécaniques. Les systèmes hydrauliques fournissent également un couple maximal instantané à zéro tr/min. Les entraînements électriques offrent des avantages distincts pour des applications cohérentes. Ils offrent une efficacité énergétique plus élevée, fonctionnent plus silencieusement et nécessitent beaucoup moins d’entretien de routine que les unités de puissance hydrauliques complexes.
Type de lecteur |
Avantage principal |
Meilleure application |
Exigence d'entretien |
|---|---|---|---|
Entraînement hydraulique |
Absorption des chocs extrême et couple instantané |
Ferraille, C&D lourds, MSW imprévisibles |
Élevé (Changements de fluide, contrôles de fuite, entretien de la pompe) |
Entraînement électrique |
Haute efficacité énergétique et vitesse constante |
Bois, plastiques, papier, flux de déchets uniformes |
Faible (Graissage moteur, vidanges boîte de vitesses) |
Le dimensionnement du moteur et la sélection de la boîte de vitesses déterminent les capacités du groupe motopropulseur. Le système d'entraînement doit être spécifié pour gérer les charges de pointe, et pas seulement les conditions de fonctionnement moyennes. Le traitement de matériaux très résistants comme les pneus de camion ou les fûts en acier crée des pics de couple massifs. Les moteurs sous-dimensionnés caleront à plusieurs reprises, déclenchant des pannes électriques et interrompant la production. Des réducteurs planétaires robustes multiplient le couple du moteur, garantissant que les arbres maintiennent la force de rotation malgré les densités de matériaux les plus difficiles.
L’accessibilité à la maintenance influence directement la disponibilité des installations. Les inspections de routine, le rechargement des lames et le remplacement de l'arbre sont inévitables. Vous devez évaluer la facilité avec laquelle les équipes de maintenance peuvent accéder à la chambre de découpe. Les machines bien conçues comportent des conceptions à boîtier divisé ou de grandes portes d'accès. Les mécaniciens peuvent ouvrir la chambre rapidement pour effectuer des superpositions de soudure sur les lames usées sans retirer l'ensemble de l'arbre. Un accès difficile transforme une réparation mineure en un arrêt de plusieurs jours.
Le choix entre des ensembles d'arbres modulaires et soudés est une considération opérationnelle majeure. Les conceptions d'arbre modulaires comportent des disques de coupe individuels empilés sur un arbre hexagonal cannelé. Si une lame se brise, les mécaniciens peuvent la faire glisser et la remplacer individuellement. Les assemblages soudés solides comportent des lames soudées en permanence à l'arbre. Bien que les arbres soudés offrent une rigidité extrême, la réparation d'une lame endommagée nécessite de retirer l'ensemble de l'arbre et de l'envoyer à un atelier d'usinage spécialisé.
Les objets incassables présentent un risque important pour toute opération de déchiquetage. Des blocs d'acier solides, des pièces de moteur lourdes ou des dents épaisses de chariot élévateur glissent parfois dans le flux de déchets. Si ces objets pénètrent dans la chambre de coupe, ils provoquent une liaison mécanique immédiate. Sans protection adéquate, l'immense couple brisera les arbres de transmission principaux, brisera les boîtes de vitesses ou grillera les moteurs électriques. Cela entraîne une défaillance mécanique catastrophique.
Les contrôles PLC intelligents constituent la principale stratégie d’atténuation. Les broyeurs modernes disposent d'une programmation d'inversion automatique pour protéger la transmission. Le système suit une séquence stricte en cas de surcharge :
L'automate surveille en permanence l'intensité électrique consommée par les moteurs d'entraînement.
Lors de la détection d'un pic soudain d'ampérage indiquant un bourrage, l'automate coupe instantanément l'alimentation.
Le système inverse la rotation des arbres pendant plusieurs secondes pour déloger l'objet inécraseable.
Les arbres reprennent leur rotation vers l'avant pour tenter à nouveau de traiter le matériau.
Si l'ampérage augmente trois fois de suite, l'automate arrête complètement la machine et déclenche une alarme pour l'opérateur.
Les goupilles de cisaillement mécaniques ou les accouplements hydrauliques fournissent une déconnexion physique secondaire, coupant la puissance d'entraînement en cas de surcharges catastrophiques en cas de panne des systèmes électroniques.
Le traitement de matériaux à forte teneur en saleté, en verre ou en sable entraîne une usure abrasive importante. Les plastiques agricoles, les déchets de rue et les mottes de racines contiennent des débris incrustés. Ce grain agit comme du papier de verre contre les disques de coupe. Il dégrade prématurément les bords des pales, arrondissant les crochets et augmentant le jeu entre les disques opposés. À mesure que les lames s’émoussent, l’efficacité du déchiquetage chute et les interventions de maintenance augmentent.
La spécification d’alliages de rechargement durs personnalisés atténue cette usure abrasive. Les fabricants appliquent des superpositions de soudure spécialisées contenant du carbure de tungstène sur les surfaces d'usure des lames. Cela crée une coque extérieure extrêmement dure qui résiste à l'abrasion. La mise en œuvre de protocoles de présélection en amont offre une protection supplémentaire. L'installation de tamis trommel robustes avant que le broyeur élimine le sable en vrac, le verre et les fines. Cela empêche les grains abrasifs de pénétrer dans la chambre de coupe.
Auditez votre flux de déchets pour identifier le pourcentage exact d’inclusions non broyables et de fines abrasives avant de sélectionner l’équipement.
Demandez un test de matériaux documenté auprès du fabricant du broyeur en utilisant vos échantillons de déchets spécifiques et fortement contaminés.
Spécifiez la métallurgie exacte des pales et la géométrie du crochet en fonction des données empiriques de débit recueillies au cours de l'essai.
Vérifiez les points d'accès à la chambre de coupe avec votre équipe de maintenance pour garantir un entretien rapide de la lame et un temps d'arrêt minimal.
R : Un broyeur à arbre unique utilise un rotor à grande vitesse coupant contre une lame de stator stationnaire, idéal pour une réduction uniforme de la taille. Un broyeur à double arbre utilise deux arbres contrarotatifs à basse vitesse avec des disques imbriqués pour cisailler et déchirer des matériaux volumineux et imprévisibles avec un couple massif.
R : L’épaisseur de la lame dicte la largeur finale du matériau déchiqueté. Les lames plus fines produisent des tailles de sortie plus petites mais sont plus sensibles aux dommages causés par les impacts. Des lames plus épaisses sont nécessaires pour les métaux lourds et les déchets encombrants afin d'absorber les forces de choc et d'éviter la fracture.
R : Oui. L'action de cisaillement à faible vitesse et à couple élevé, combinée à des lames en alliage forgé robustes, coupe facilement les clous, les vis et les supports métalliques cachés sans subir une défaillance catastrophique de la lame ou bloquer la machine.
R : Les intervalles d’entretien varient considérablement en fonction de l’abrasivité du matériau. Des plastiques propres peuvent permettre des milliers d’heures de fonctionnement. Les matériaux très abrasifs comme les films agricoles chargés de saletés peuvent nécessiter un rechargement dur du bord de la lame toutes les quelques centaines d'heures pour maintenir l'efficacité de coupe.
R : L'automate surveille l'ampérage du moteur. Si un objet inécraseable provoque une pointe soudaine d'ampérage, le système s'arrête instantanément et inverse la rotation de l'arbre. Cela élimine le bourrage, empêche la rupture de l’arbre et protège les boîtes de vitesses d’une surcharge catastrophique.
R : Les machines à deux arbres produisent une taille de sortie brute et variable, généralement sous forme de longues bandes ou de morceaux irréguliers. Ils n'utilisent pas d'écrans de dimensionnement. Ils sont conçus pour réduire le volume primaire plutôt que pour produire une taille de particule finale précise et uniforme.
R : Les entraînements hydrauliques sont supérieurs pour les matériaux provoquant des charges de choc extrêmes, car le fluide absorbe l'impact et fournit un couple instantané. Les entraînements électriques conviennent mieux aux matériaux cohérents, offrant une efficacité énergétique plus élevée et une maintenance de routine réduite.


