
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-24 Kaynak: Alan


Hacimli, kirli veya yüksek gerilimli atık akışlarını işlerken gizli işletme maliyetleri hızla birikir. Parçalayıcının aksama süresi, yıkıcı bıçak arızası ve motorun sık sık durması tesis üretkenliğini yok eder. Standart tek rotorlu veya hafif hizmet makineleri bu zorlu koşullar altında sıklıkla arızalanır. Kolayca sıkışırlar. Tahmin edilemeyen karışık katı atıklarla, lastiklerle veya ağır metallerle karşılaştıklarında daha hızlı aşınmaya maruz kalırlar. Kırılmaz tek bir nesne, tüm bir geri dönüşüm veya imha hattının günlerce durmasına neden olabilir.
Tesis yöneticileri mekanik mimariyi ve malzeme yeteneklerini dikkatle değerlendirmelidir. olup olmadığını belirlemeniz gerekir. Çift Şaftlı Parçalayıcı, özel yüksek stresli uygulamanız için doğru ekipmandır. Üretim gereksinimleri makine seçimini belirler. Tahmin edilemeyen atık akışları sağlam mühendislik gerektirir. Çift şaftlı mekaniğin standart parçalama sistemlerinin sınırlamalarını nasıl aştığını analiz edeceğiz.
Düşük hızlı, yüksek torklu birbirine kenetlenen kesme hareketi, malzemenin sarılmasını önler, motorun durmasını en aza indirir ve öngörülemeyen yükleri etkili bir şekilde işler.
Ağır hizmet tipi dövme alaşımlı, ısıl işlem görmüş bıçaklar, aşındırıcı veya darbeye dayanıklı malzemelerle çalışırken servis aralıklarını uzatmak için kritik değerlendirme kriterleridir.
Doğru makineyi seçmek, kesici disk geometrisi, kanca tasarımı, kesme odası boyutları ve görev döngüsü değerleri ile üretim gereksinimlerinin dengelenmesini gerektirir.
Yüksek hızlı parçalama sistemleri, malzemeleri sabit bir stator bıçağına karşı talaşlamak veya kesmek için hızlı rotor dönüşüne dayanır. Bu yüksek hızlı hareket, büyük sürtünme ısısı üretir. Tarımsal plastikler, streç film veya sentetik tekstiller gibi erime noktası düşük malzemeleri işlerken bu ısı, lokal erimeye neden olur. Plastik hafifçe sıvılaşır, kesme bölmesine yayılır ve soğuduktan sonra hızla katılaşır. Bu, odanın ciddi şekilde tıkanmasına ve çıktı kalitesinin bozulmasına yol açar. Operatörler, sertleştirilmiş plastiği eleklerden ve rotorlardan manuel olarak talaşlayarak saatler süren üretim zamanını boşa harcamak zorunda kalıyor.
Yüksek hızlı rotorlar ayrıca kirletici maddelere karşı aşırı derecede hassastır. Tahmin edilemeyen atık akışları genellikle parçalanamayan kalıntılar içerir. Katı metal parçalar, ağır motor blokları veya kalın çelik plakalar, hacimli atıkların içinde kolaylıkla gizlenir. Yüksek hızlı bir rotor sağlam bir çelik parçasına çarptığında kinetik enerji doğrudan makine yapısına aktarılır. Bu, büyük rotor hasarına, parçalanmış eleklere ve tahrik millerinin kırılmasına neden olur. Onarım süreci, ağır kaldırma ekipmanı ve günlerce kesinti gerektirir.
Malzeme sarımı, tek şaftlı sistemler için başka bir arıza noktası oluşturur. Uzun, lifli veya tel benzeri malzemeler işleme sırasında öngörülemeyen davranışlar sergiler. Balyalama teli, tekstil şeritleri ve uzun plastik filmler tek bir eğirme milinin etrafına sıkı bir şekilde sarılma eğilimindedir. Malzeme biriktikçe rotoru boğan kalın, sertleşmiş bir kütle oluşturur. Motor yoğun sürtünme altında duruyor. Bu sarılı malzemenin temizlenmesi, uzun süreli aksama süresi, kaynak makinesi ve manuel kesme gerektirir.
Çift şaftlı sistemler temelde farklı bir mekanik yaklaşım kullanır. Kesme haznesi içerisinde ters yönde dönen iki şaft aynı anda çalışır. Birbirlerine doğru içe doğru dönerler. Bu göreceli dönüş, hacimli malzemeleri aktif olarak kavrar. Agresif kanca tasarımları atığı ısırır ve onu aşağı, kesme bölgesine doğru çeker. Makine, malzemeyi beslemek için yalnızca yer çekimine güvenmez. Bu aktif besleme mekanizması, şilteler veya orta hacimli konteynerler gibi büyük, biçimsiz öğelerin sürekli olarak işlenmesini sağlar.
Bu sistemin özü birbirine kenetlenen kesme etkisidir. Karşılıklı kesici diskler iki paralel mil boyunca dönüşümlü olarak istiflenir. Şaftlar düşük hızlarda, genellikle 15 ile 40 devir/dakika arasında döndükçe, bu diskler devasa bir endüstriyel makas gibi hareket eder. Yüksek hız yerine aşırı tork kullanarak sert malzemeleri yırtar, keser ve kırarlar. Düşük hızlı çalışma, dönme kuvvetini maksimuma çıkarır. Bu, bıçakların tahrik motorunu durdurmadan yoğun malzemeleri kesmesine olanak tanır.
Mühendisler, malzeme sarılmasını önlemek için kendi kendini temizleyen bir tasarıma sahiptir. Sabit sıyırma plakaları doğrudan dönen kesici disklerin arasına monte edilir. Bıçaklar kesme bölgesinden geçerken, sıyırıcı plakalar malzemeyi fiziksel olarak bıçak köklerinden kazır. Bu doğal temizleme etkisi, uzun liflerin ve tellerin millerin etrafına sarılmasını önler. Kesme odası temiz kalarak sürekli ve kesintisiz çalışma sağlanır.
Operasyonel Metrik |
Yüksek Hızlı Tek Şaftlı |
Düşük Hızlı Çift Şaftlı |
|---|---|---|
Çalışma Hızı |
Yüksek (100 - 300+ RPM) |
Düşük (15 - 40 RPM) |
Tork Dağıtımı |
Düşük ila Orta |
Son derece Yüksek |
Isı Üretimi |
Yüksek (Plastik erime riski) |
Düşük (Soğuk kesme işlemi) |
Metal Toleransı |
Zayıf (Felaketle sonuçlanabilecek arıza riski) |
Mükemmel (Makaslama veya otomatik ters çevirme) |
Malzeme Sarma |
Yüksek Risk (Manuel temizleme gerektirir) |
Düşük Risk (Kendi kendini temizleyen sıyırma plakaları) |
Çıkış Boyutlandırma |
Hassas (Boyutlandırma ekranlarını kullanır) |
Değişken (Kaba birincil indirgeme) |
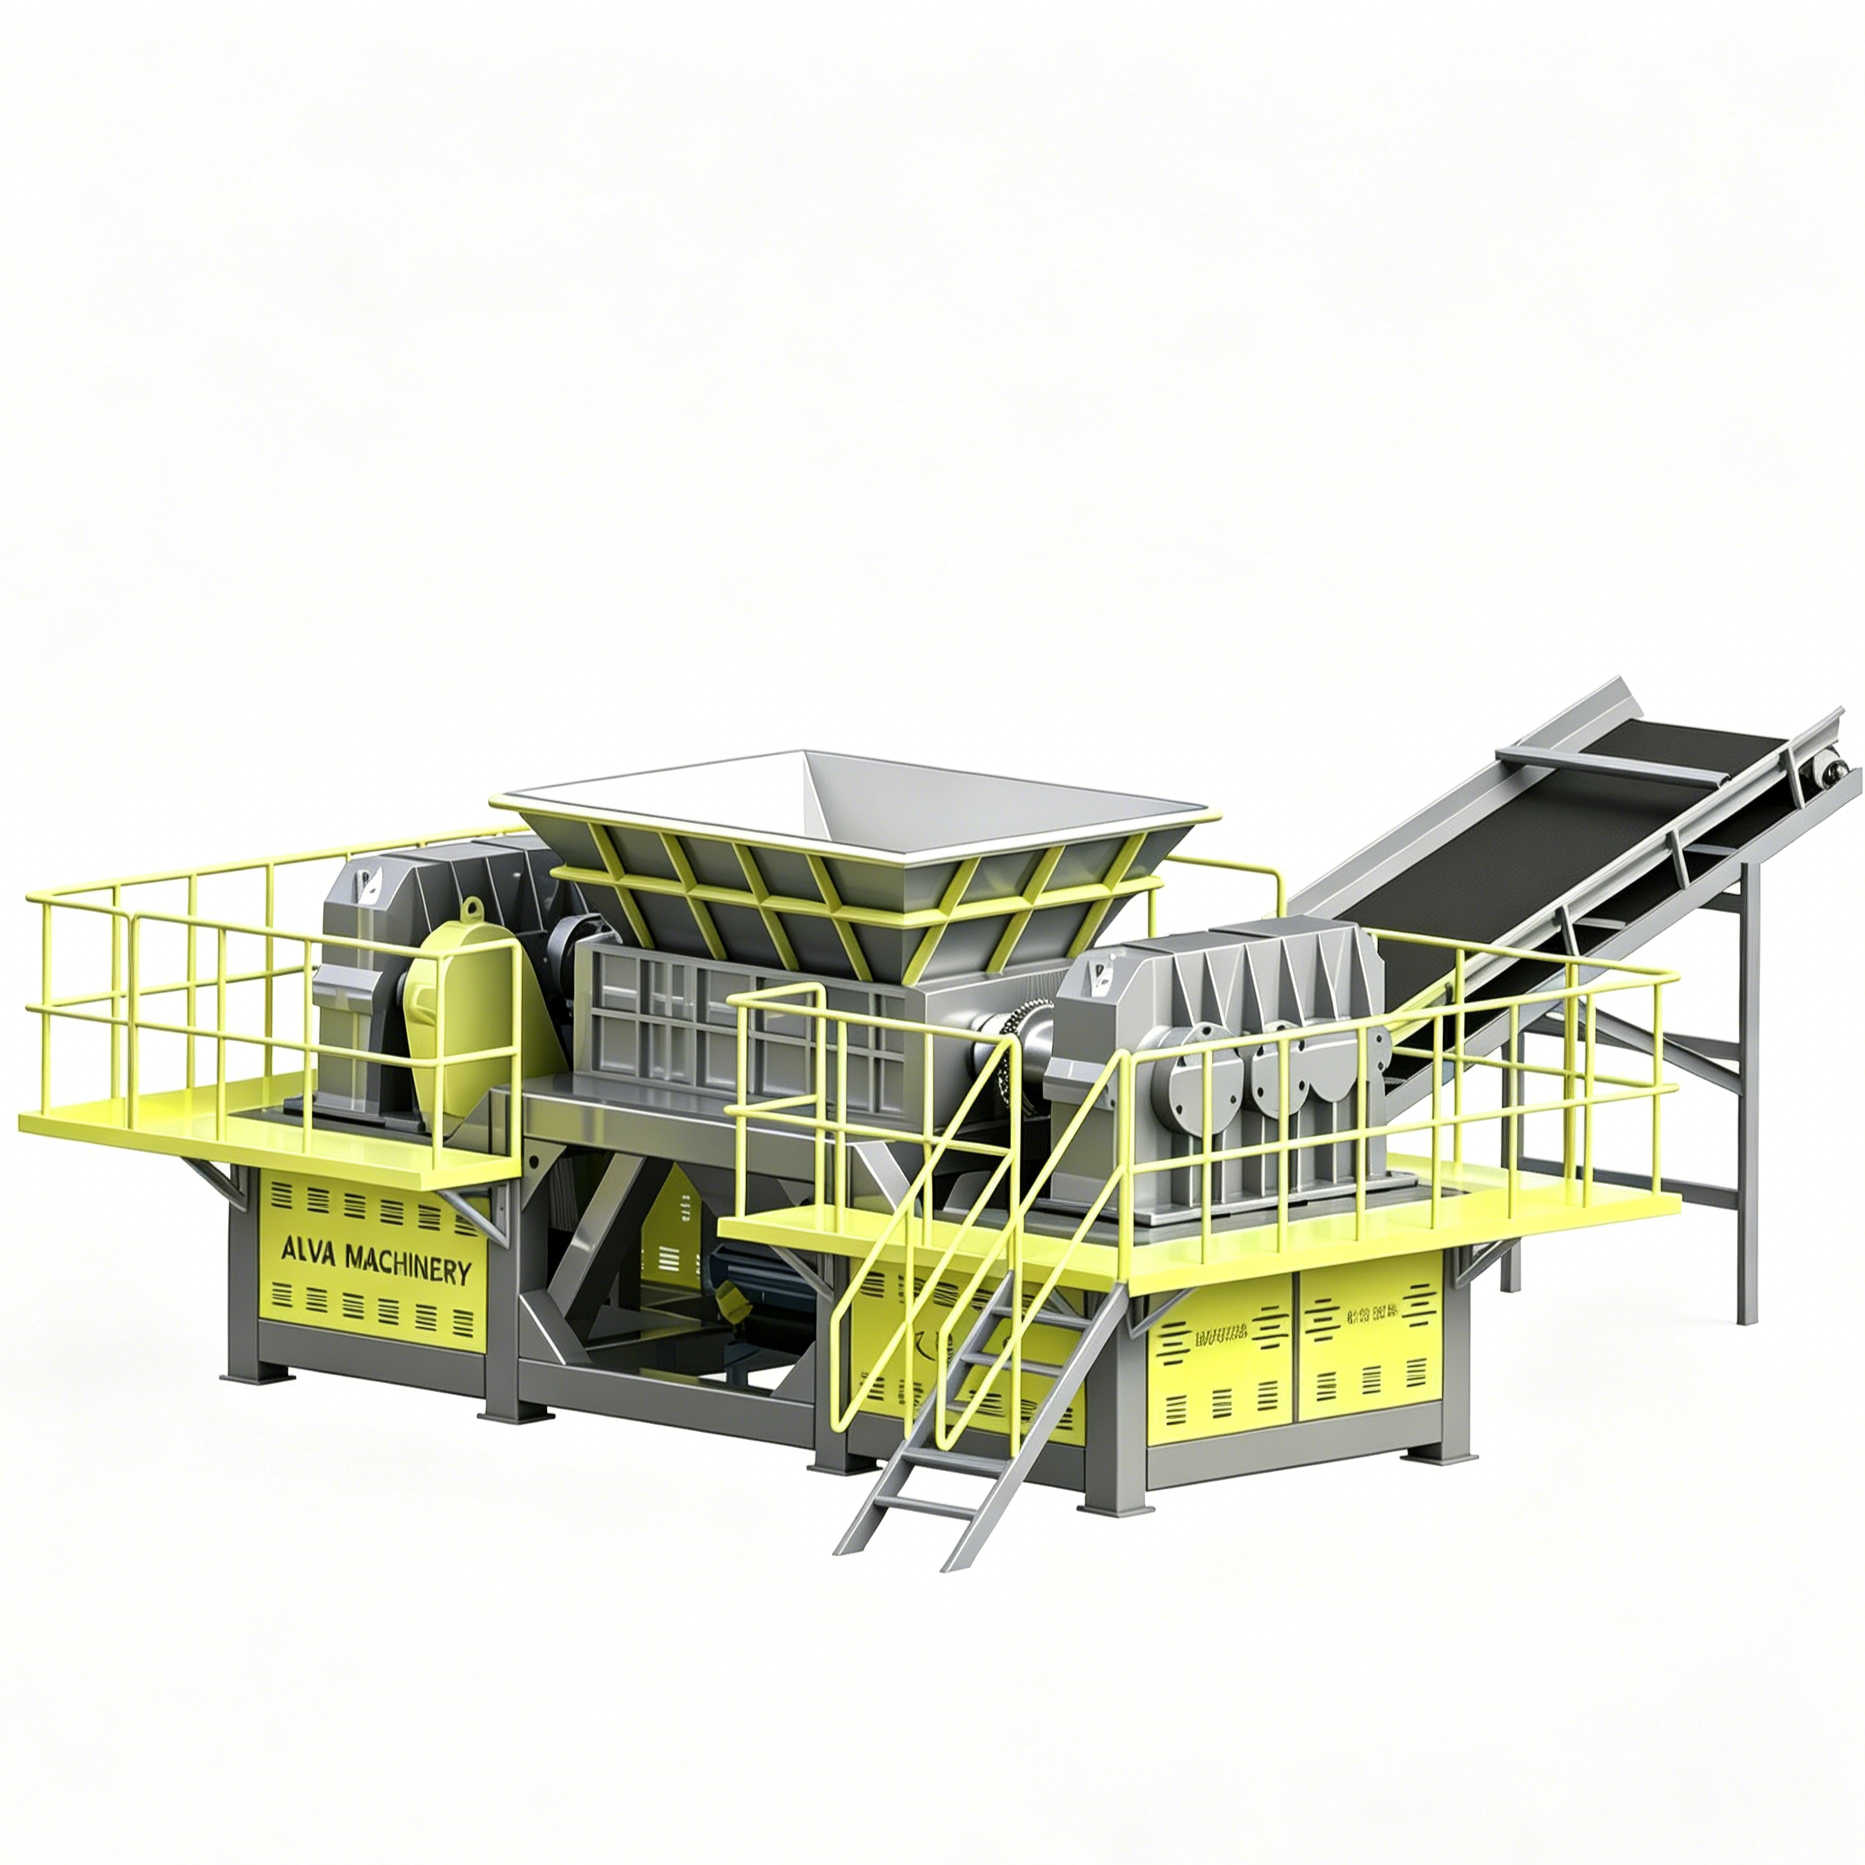
Belediye katı atıkları, aşırı değişkenliği nedeniyle benzersiz bir zorluk teşkil etmektedir. Tek bir yükte sert plastikler, ağır tekstiller, organik maddeler ve gizli metaller bulunabilir. Çift şaftlı sistemler bu değişken yoğunlukları aynı anda idare etme konusunda mükemmeldir. Düşük hız torku sert plastikleri kolayca kırarken, keskin bıçak kenarları sert kumaşları keser. Makine bu kaotik karışımı sıkışmadan veya malzeme ön ayıklamasına gerek kalmadan işler.
Tesisler bu makineleri öncelikle birincil boyut küçültme amacıyla kullanıyor. Atık işleme hattında ilk aşama görevi görürler. Parçalayıcı çöp torbalarını kırar, büyük parçaları kırar ve kaba, yönetilebilir bir çıktı boyutu oluşturur. Bu hacim azaltımı, karışık atığı sonraki işlemlere hazırlar. Konveyör bantları, manyetik ayırıcılar ve optik ayırıcılar tutarlı, önceden parçalanmış bir malzeme akışıyla beslendiklerinde çok daha verimli çalışırlar. Parçalayıcı, sonraki ayrıştırma aşamalarında tıkanmaları önleyerek, aşağı yöndeki ekipmanın serbest kalan malzemelerin sabit bir akışını almasını sağlar.
İnşaat ve yıkım kalıntıları devasa, sert yapılar içerir. Hacimli ahşap paletler, ağır mobilyalar ve yapısal ahşaplar standart kırma yöntemlerine dayanıklıdır. Çift şaftlı mekanizma bu büyük parçaları kolaylıkla yakalar. Agresif kancalar ahşabı ısırarak tüm yapıyı kesme bölgesine çeker. Aşırı tork, kalın keresteyi zahmetsizce parçalara ayırır ve kırar, devasa paletleri saniyeler içinde yönetilebilir ağaç talaşlarına dönüştürür.
C&D ahşabı nadiren temiz olarak ulaşır. Gizli bağlantı elemanları, ağır çiviler, çelik vidalar ve kalın metal braketler içerir. Standart ağaç öğütücüler bu metallerle karşılaştıklarında anında bıçak tahribatına maruz kalırlar. Sağlam bir çift şaftlı sistem bu gizli kalıntıları tolere eder. Ağır hizmet tipi bıçaklar ahşabın yanındaki çivileri ve braketleri keser. Bu, işlemeden önce manuel olarak çivi çıkarma ihtiyacını ortadan kaldırır, tesis verimini büyük ölçüde artırır ve aşağı yöndeki çekiçli değirmenleri metal kirliliğinden korur.
Kauçuk lastikler, sıçrama etkisinden dolayı bilinen bir işleme zorluğuna sahiptir. Elastik malzemeler doğal olarak kinetik enerjiyi emer ve standart kesme bıçaklarının yönünü değiştirir. Yüksek hızlı rotorlar çoğu zaman delmeden kauçuk yüzeyden sekmektedir. Çift şaftlı sistemler agresif, özel kanca tasarımları kullanarak bu durumun üstesinden gelir. Bu keskin, belirgin kancalar elastik kauçuğu fiziksel olarak deliyor. Bağlandıktan sonra miller lastiği aşağı doğru çekerek birbirine kenetlenen kesme disklerinden geçmeye zorlar.
Yolcu ve kamyon lastikleri kalın çelik tel takviyesi içerir. Sürekli çalışma için bu çelik takviyenin yönetilmesi gereklidir. Parçalayıcının sert kauçuğu ve yüksek gerilimli çelik kordon telini aynı anda kesmesi gerekir. Ağır hizmet tipi dövme bıçaklar bunu aşırı ufalanma olmadan gerçekleştirir. Düşük hızlı kesme hareketi teli temiz bir şekilde keser. Bu, çeliğin millerin etrafına dolanmasını önler ve bıçak kenarlarının çalışma ömrünü uzatır.
Hafif metallerin ve elektronik atıkların işlenmesi çok büyük kesme kuvveti gerektirir. Tesisler rutin olarak alüminyum ekstrüzyonları, kalın bakır kabloları, hafif çelik varilleri ve sert elektronik muhafazaları işliyor. Birbirine kenetlenen diskler bu metal profilleri kavrar ve ezici kesme kuvveti uygular. Bıçaklar metali katlar, kıvırır ve şeritler halinde dilimler. Bu, çelik mahfazaların içinde sıkışan bakır tel gibi değerli dahili bileşenleri serbest bırakarak malzemeyi aşağı yönde ayırmaya hazırlar.
Metallerin işlenmesinde darbe dayanımı tartışılmaz bir gerekliliktir. Metal bileşenlerin kırılması, kesme odasında şiddetli şok kuvvetleri oluşturur. Standart döküm bıçaklar bu gerilim altında parçalanır. Üreticilerin ağır hizmet tipi dövme alaşımlı bıçaklar kullanması gerekir. Dövme, çeliğin tane yapısını hizalayarak üstün darbe emilimi sağlar. Bu özel bıçaklar, darbe kuvvetlerini çatlamadan emerek ağır metal işleme sırasında güvenilir çalışma sağlar.
Operatörler, e-atık ve hafif metalleri işlerken geri kazanımı en üst düzeye çıkarmak için belirli bir sıra izler:
Hacimli metal bileşenleri bir kıskaçlı ekskavatör kullanarak parçalayıcı haznesine yükleyin.
İkiz şaftların metal muhafazaları katlayıp kesmesine izin vererek dahili kabloları ve devre kartlarını serbest bırakın.
Yükü eşit şekilde dağıtmak için kaba parçalanmış malzemeyi titreşimli bir konveyöre boşaltın.
Demirli metalleri çıkarmak için malzemeyi çapraz bantlı manyetik ayırıcının altından geçirin.
Geriye kalan demir dışı ve plastik karışımı son geri kazanım için bir girdap akımı ayırıcısına besleyin.
Kesici diskler için malzeme seçimi doğrudan makinenin ömrünü belirler. Standart çelik alaşımları aşındırıcı atık akıntılarına maruz kaldığında hızla aşınır. Üreticilerin D2 veya 4140 gibi yüksek kaliteli, ısıl işlem görmüş alaşımlı çelikler kullanması gerekir. Uygun ısıl işlem, sağlam ve sünek bir çekirdeği korurken bıçak yüzeyini sertleştirir. Bu spesifik metalurji, aşınma direncini ve kenar tutuşunu doğrudan etkiler. Yüksek kaliteli alaşımlar servis aralıklarını önemli ölçüde uzatarak makinenin bakım döngüleri arasında daha uzun süre çalışır durumda kalmasını sağlar.
Bıçak konfigürasyonu, spesifik malzeme özelliklerinize uygun olmalıdır. Kanca sayısı, kanca şekli ve bıçağın kalınlığı nihai çıktı boyutunu ve besleme verimliliğini belirler. Daha az ve daha büyük kancalar, 55 galonluk variller veya büyük paletler gibi hacimli öğelerin tutulması için en iyi sonucu verir. Disk başına daha fazla kanca, karton veya plastik film gibi ince, düz malzemeler için kavrama verimliliğini artırır. Performansınızı optimize etmek için doğru bıçak geometrisini belirtmeniz gerekir. Endüstriyel Parçalama Makinesi.
Tesis yöneticileri kompakt modeller ile ağır hizmet üniteleri arasında ayrım yapmalıdır. Kompakt ön parçalayıcılar, aralıklı işleme ihtiyaçları olan daha küçük tesislere uygundur. Daha hafif yükleri taşırlar ve periyodik soğutma kesintileri gerektirirler. Devasa, ağır hizmet modelleri, sürekli, yüksek hacimli belediye veya endüstriyel işlemler için tasarlanmıştır. Bu üniteler büyük boyutlu rulmanlara, masif şaftlara ve sürekli görev döngüsü değerlerine sahiptir. Aşırı ısınmadan veya yapısal yorulmadan 7/24 çalışırlar.
Ayak izi kısıtlamaları genellikle makine seçimini belirler. Gerekli kesme odası boyutlarını mevcut zemin alanınızla dengelemelisiniz. Hacimli atıkların işlenmesi büyük bir besleme hunisi ve geniş bir kesme odası gerektirir. Makinenin yine de geri dönüşüm tesisinizin belirlenmiş entegrasyon noktalarına sığması gerekir. Dikkatli mekansal planlama, parçalayıcının mevcut besleme konveyörleri ve boşaltma ayırma ekipmanıyla mükemmel şekilde hizalanmasını sağlar.
Optimum performans için hidrolik ve elektrikli tahrikler arasındaki dengelerin değerlendirilmesi gereklidir. Hidrolik tahrikler üstün şok yükü toleransı sunar. Hidrolik parçalayıcı kırılmaz bir nesneye çarptığında, sıvı sistemi darbeyi emerek mekanik bileşenleri korur. Hidrolik sistemler ayrıca sıfır RPM'de anında maksimum tork sağlar. Elektrikli sürücüler tutarlı uygulamalar için belirgin avantajlar sunar. Daha yüksek enerji verimliliği sağlarlar, daha sessiz çalışırlar ve karmaşık hidrolik güç ünitelerine göre çok daha az rutin bakım gerektirirler.
Sürücü Tipi |
Birincil Avantaj |
En İyi Uygulama |
Bakım Gereksinimi |
|---|---|---|---|
Hidrolik Tahrik |
Olağanüstü şok emilimi ve anında tork |
Hurda metal, ağır C&D, öngörülemeyen MSW |
Yüksek (Sıvı değişiklikleri, sızıntı kontrolleri, pompa bakımı) |
Elektrikli Tahrik |
Yüksek enerji verimliliği ve tutarlı hız |
Ahşap, plastik, kağıt, tekdüze atık akışları |
Düşük (Motorun yağlanması, şanzıman yağının değiştirilmesi) |
Motorun boyutlandırılması ve dişli kutusu seçimi, güç aktarım mekanizmasının kapasitesini belirler. Tahrik sistemi yalnızca ortalama çalışma koşullarını değil, pik yükleri de kaldıracak şekilde belirlenmelidir. Kamyon lastikleri veya çelik variller gibi son derece dirençli malzemelerin işlenmesi, torkta büyük artışlara neden olur. Küçük boyutlu motorlar tekrar tekrar durarak elektrik arızalarına neden olur ve üretimin durmasına neden olur. Sağlam planet dişli kutuları, motorun torkunu artırarak şaftların en zorlu malzeme yoğunluklarında bile dönme kuvvetini korumasını sağlar.
Bakım erişilebilirliği tesisin çalışma süresini doğrudan etkiler. Rutin denetimler, bıçağın sertleştirilmesi ve şaft değişimleri kaçınılmazdır. Bakım ekiplerinin kesme odasına ne kadar kolay erişebileceğini değerlendirmelisiniz. İyi tasarlanmış makineler, bölünmüş muhafaza tasarımlarına veya geniş erişim kapılarına sahiptir. Teknisyenler, şaft tertibatının tamamını çıkarmadan, aşınmış bıçaklar üzerinde kaynak kaplamaları gerçekleştirmek için hazneyi hızlı bir şekilde açabilir. Zor erişim, küçük bir onarımı birkaç gün sürecek bir kapatmaya dönüştürür.
Modüler ve kaynaklı şaft düzenekleri arasındaki seçim, operasyonel açıdan önemli bir husustur. Modüler şaft tasarımları, yivli altıgen bir şaft üzerine istiflenmiş ayrı kesici disklere sahiptir. Bıçaklardan biri kırılırsa teknisyenler onu kaydırıp ayrı ayrı değiştirebilir. Katı kaynaklı düzenekler, şafta kalıcı olarak kaynaklanmış bıçaklara sahiptir. Kaynaklı şaftlar son derece sağlamlık sunarken, hasarlı bir bıçağın onarılması, şaftın tamamının sökülüp özel bir makine atölyesine gönderilmesini gerektirir.
Ezilemeyen nesneler herhangi bir parçalama işlemi için ciddi bir risk oluşturur. Sağlam çelik bloklar, ağır motor parçaları veya kalın forklift çatalları zaman zaman atık akıntısına karışıyor. Bu nesnelerin kesme bölmesine girmesi halinde anında mekanik yapışmaya neden olurlar. Uygun koruma olmazsa, muazzam tork ana tahrik millerini kıracak, dişli kutularını parçalayacak veya elektrik motorlarını yakacaktır. Bu, yıkıcı mekanik arızaya neden olur.
Akıllı PLC kontrolleri birincil azaltma stratejisini sağlar. Modern parçalayıcılar aktarma organlarını korumak için otomatik ters programlama özelliğine sahiptir. Sistem aşırı yüklemeyle karşılaştığında katı bir sıra izler:
PLC, tahrik motorlarının çektiği elektrik amperajını sürekli olarak izler.
Bir sıkışmayı işaret eden ani bir amper yükselmesi tespit edildiğinde, PLC anında ileri gücü keser.
Sistem, kırılmaz nesneyi yerinden çıkarmak için şaftların dönüşünü birkaç saniyeliğine tersine çevirir.
Şaftlar, malzemeyi tekrar işlemeyi denemek için ileri doğru dönmeye devam eder.
Amperaj art arda üç kez yükselirse, PLC makineyi tamamen kapatır ve operatör alarmını tetikler.
Mekanik kesme pimleri veya sıvı kaplinleri, elektronik sistemlerin arızalanması durumunda yıkıcı aşırı yüklemeler sırasında tahrik gücünü keserek ikincil bir fiziksel bağlantı kesme sağlar.
Yüksek kir, cam veya kum içeriğine sahip malzemelerin işlenmesi ciddi düzeyde aşınmaya neden olur. Tarımsal plastikler, sokak süpürücüleri ve kök topları gömülü kum içerir. Bu kum, kesici disklere karşı zımpara kağıdı görevi görür. Bıçak kenarlarını zamanından önce aşındırır, kancaları yuvarlar ve karşıt diskler arasındaki boşluğu artırır. Bıçaklar köreldikçe parçalama verimliliği düşer ve bakım müdahaleleri artar.
Özel sert kaplama alaşımlarının belirtilmesi bu aşındırıcı aşınmayı azaltır. Üreticiler bıçağın aşınma yüzeylerine tungsten karbür içeren özel kaynak kaplamaları uyguluyor. Bu, aşınmaya dirençli son derece sert bir dış kabuk oluşturur. Yukarı akış ön tarama protokollerinin uygulanması daha fazla koruma sağlar. Parçalayıcı gevşek kumu, camı ve ince taneleri temizlemeden önce ağır hizmet tamburlu eleklerin takılması. Bu, aşındırıcı taneciklerin kesme haznesine girmesini önler.
Ekipmanı seçmeden önce, kırılamayan kalıntıların ve aşındırıcı ince parçacıkların tam yüzdesini belirlemek için atık akışınızı denetleyin.
Özel, ağır kontamine atık numunelerinizi kullanarak parçalayıcı üreticisinden belgelenmiş bir malzeme testi talep edin.
Deneme sırasında toplanan ampirik üretim verilerine dayanarak tam bıçak metalurjisini ve kanca geometrisini belirtin.
Hızlı bıçak servisi ve minimum arıza süresi sağlamak için kesme odası erişim noktalarını bakım ekibinizle doğrulayın.
C: Tek şaftlı bir parçalayıcı, sabit bir stator bıçağına karşı yüksek hızlı bir rotor kesmesi kullanır; bu, eşit boyut küçültme için idealdir. Çift şaftlı bir parçalayıcı, hacimli, öngörülemeyen malzemeleri büyük bir torkla kesmek ve yırtmak için birbirine kenetlenen disklere sahip iki düşük hızlı, ters yönde dönen şaft kullanır.
C: Bıçak kalınlığı, parçalanan malzemenin nihai genişliğini belirler. Daha ince bıçaklar daha küçük çıktı boyutları üretir ancak darbe hasarına karşı daha hassastır. Ağır metaller ve hacimli atıkların şok kuvvetlerini absorbe etmesi ve kırılmayı önlemesi için daha kalın bıçaklara ihtiyaç vardır.
C: Evet. Ağır hizmet tipi dövme alaşımlı bıçaklarla birleştirilmiş düşük hızlı, yüksek torklu kesme hareketi, ciddi bıçak arızalarına yol açmadan veya makineyi durdurmadan gizli çivileri, vidaları ve metal braketleri kolayca keser.
C: Bakım aralıkları malzemenin aşındırıcılığına bağlı olarak büyük ölçüde değişiklik gösterir. Temiz plastikler binlerce saat çalışmaya olanak sağlayabilir. Kir yüklü tarımsal film gibi son derece aşındırıcı malzemeler, kesme verimliliğini korumak için birkaç yüz saatte bir bıçak kenarının sertleştirilmesini gerektirebilir.
C: PLC motor amperajını izler. Ezilemeyen bir nesne ani bir amper yükselmesine neden olursa sistem anında durur ve şaft dönüşünü tersine çevirir. Bu, sıkışmayı giderir, şaftın kırılmasını önler ve dişli kutularını yıkıcı aşırı yükten korur.
C: Çift şaftlı makineler, genellikle uzun şeritler veya düzensiz parçalar halinde kaba, değişken bir çıktı boyutu üretir. Boyutlandırma ekranları kullanmazlar. Kesin, tekdüze bir nihai parçacık boyutu üretmek yerine birincil hacmi azaltmak için tasarlanmıştır.
C: Hidrolik tahrikler aşırı şok yüklere neden olan malzemeler için üstündür çünkü sıvı darbeyi emer ve anında tork sağlar. Elektrikli tahrikler tutarlı malzemeler için daha iyidir; daha yüksek enerji verimliliği ve daha az rutin bakım sunar.


